
Твердая смазка для стали и деталей с натягом: как выбрать материал
Выбор твердой смазки для стальных деталей зависит от задачи: при прессовой посадке обычно нужен очень тонкий слой масла или сборочной пасты, а при высоких нагрузках, сухом трении и риске повреждения поверхности рассматривают твердые смазки и твердосмазочные покрытия. Важно оценивать не только снижение трения, но и его влияние на удерживающую способность соединения, адгезию слоя и совместимость со сталью и ответной поверхностью.
Статья полезна инженерам, техническим специалистам и снабженцам, которые подбирают смазку для стали, решают задачи сборки с натягом или выбирают покрытие для нагруженной пары трения. Разберем виды твердых смазок, подготовку поверхности, особенности прессовой посадки и то, почему твердая смазка не равна густой пластичной.
Твердая смазка для стали: виды и принцип работы
Твердая смазка работает не так, как масло или пластичная смазка.
Ее эффективность связана с низким сопротивлением сдвигу на границе контакта, адгезией к поверхности и когезией самого слоя. Поэтому при подборе оценивают, удержится ли материал на стали и сохранит ли связность под нагрузкой, а также совместим ли он с ответной поверхностью.
К типичным твердым смазкам для операций по стали относят графит и дисульфид молибдена. Их применяют отдельно или как добавки к другим системам, когда требуется разделить поверхности и снизить риск повреждения при высоком давлении. Это не означает, что один материал подходит для любых марок стали и режимов: выбор зависит от условий контакта и требований к трению.
Виды твердых смазок и покрытия стали
Твердосмазочное покрытие формирует слой на детали, а не просто увеличивает консистенцию смазочного материала. В некоторых операциях формования собственное покрытие стали, например цинковое, цинк-алюминиевое или окрашенное, уже может выполнять роль твердой смазки. Поэтому до нанесения дополнительного материала проверяют, не обеспечивает ли нужное разделение поверхностей имеющееся покрытие.
Твердые пластичные смазки и твердые смазки - не одно и то же. Пластичная смазка представляет собой другую форму смазочной системы, а твердые смазки работают за счет свойств материала слоя и контакта между поверхностями. Называть твердой смазкой любой густой состав некорректно.
Формат нанесения сам по себе также не определяет механизм смазывания. Запросы вроде «карандаш твердой смазки» или «шприц для твердой смазки» относятся к способу подачи, но не сообщают, как материал поведет себя в узле. Для подбора нужно свериться с назначением состава и требованиями процесса, а не только с формой упаковки.
Смазка при натяге: как не потерять удерживающую способность
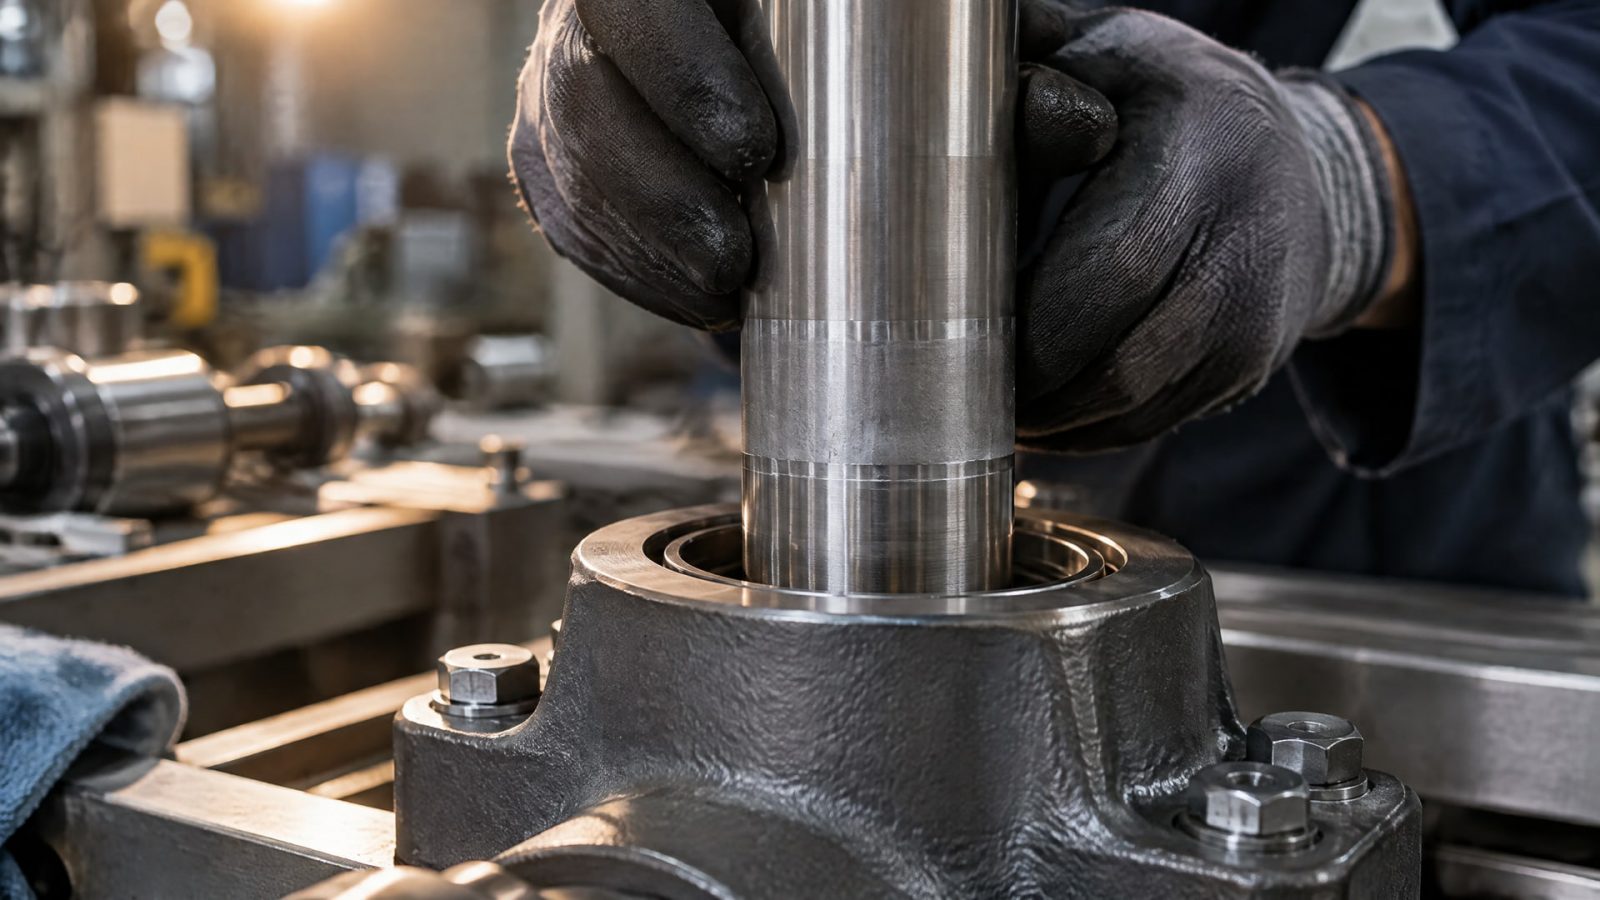
При прессовой посадке смазка влияет на коэффициент трения и усилия сборки.
Легкое масляное смазывание может снизить коэффициент трения примерно до 0.10-0.15 и облегчить монтаж, но одновременно уменьшить удерживающее трение соединения в работе. Поэтому цель не в максимальном скольжении, а в контролируемом снижении трения без нарушения расчетной несущей способности.
В рекомендациях по DIN 7190 для соединений с натягом отмечено, что несмазанные поверхности могут давать большие коэффициенты трения и повышенные продольные и окружные усилия. Перед соединением поверхности покрывают тонкой масляной пленкой по всей площади. Толстый слой консистентного материала не следует считать универсальным решением: он может изменить поведение сборки.
Что проверить до запрессовки
Посадки и допуски рассматривают в рамках ISO 286 и ANSI B4.1. В качестве грубой инженерной оценки для стальных соединений приводится интерференция 0.0005-0.001 от номинального диаметра. Это ориентир, а не замена расчету конкретного узла и проверке его требований.
Смазка влияет на монтажные усилия, поэтому инженер должен заранее определить, важнее ли облегчить запрессовку или сохранить максимальный удерживающий эффект. Если нужно уменьшить риск задиров и микросварки, применяют тонкую масляную пленку или сборочную пасту. Если удерживающая способность особенно важна, избыток смазки требует отдельной оценки.
После посадки соединению может понадобиться время для достижения полной адгезионной прочности. В справочном материале по DIN 7190 указано, что сразу после запрессовки достигается около 70% прочности, а перед первой нагрузкой приведена рекомендация выдержать соединение до 24 часов. Эти значения учитывают при планировании сборки и ввода узла в работу, сверяясь с расчетом и технологией конкретного соединения.
Твердосмазочное покрытие: подготовка и отверждение
Когда жидкая или пластичная смазка выдавливается из контакта либо не обеспечивает стабильный разделительный слой, рассматривают твердосмазочное покрытие.
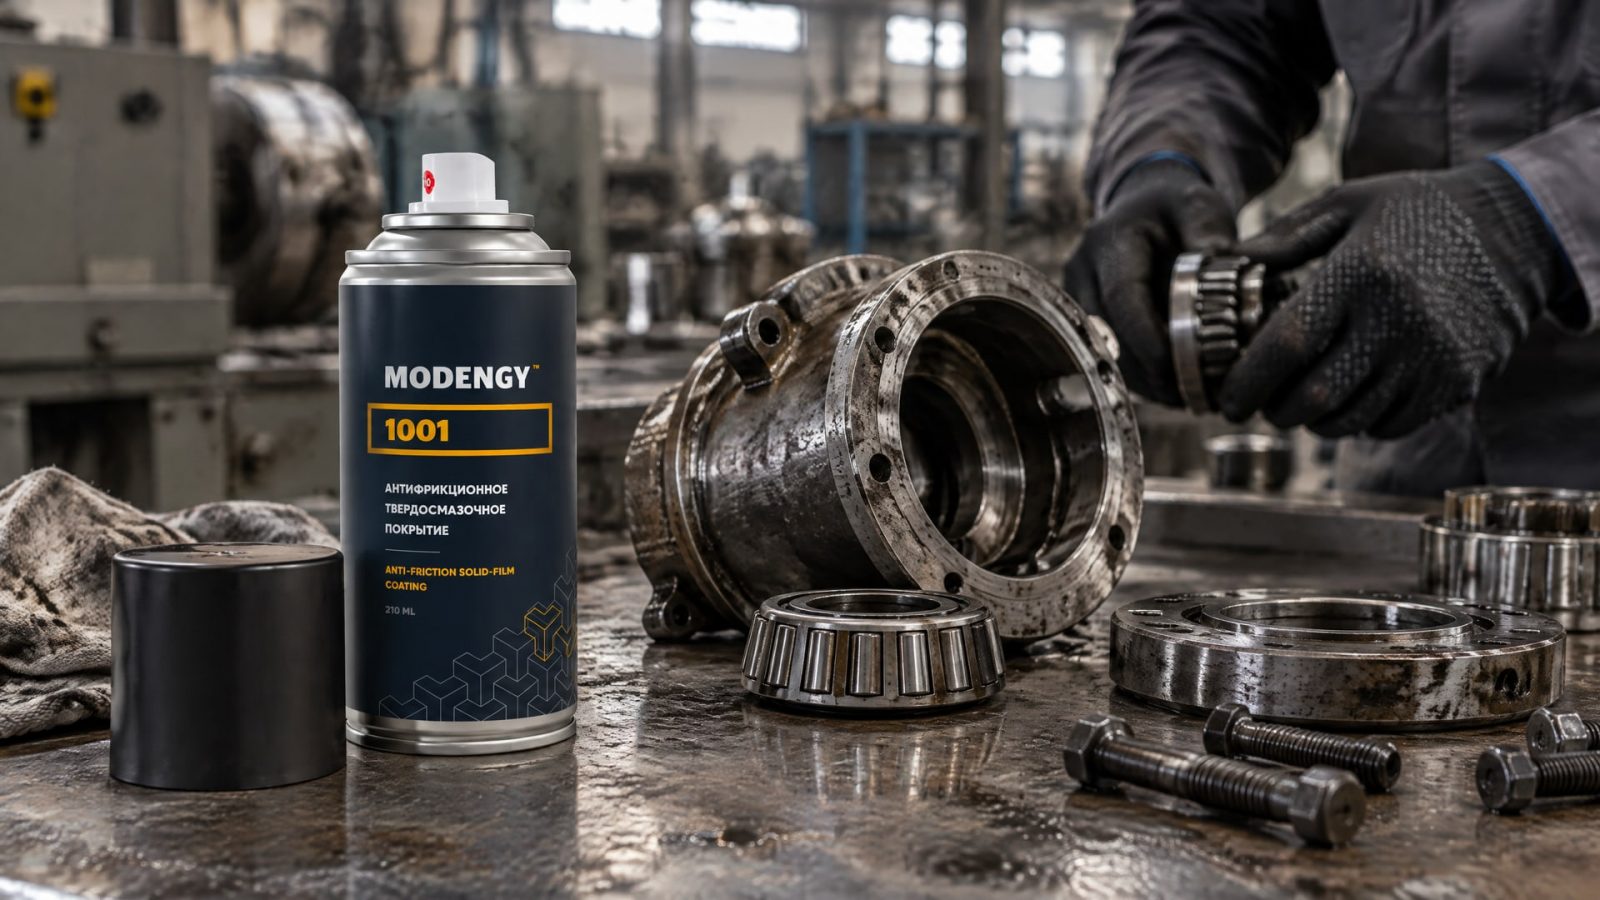
Его выбор зависит не только от заявленного снижения трения. Важны адгезия к стали, когезия слоя, совместимость с ответной поверхностью и устойчивость покрытия в заданном режиме нагрузки.
Подготовка поверхности - обязательная часть технологии. Загрязнения удаляют, а состояние поверхности подбирают так, чтобы обеспечить адгезию покрытия. Если пропустить этот этап, слой может не удерживаться на детали, и ожидаемый эффект при работе узла не будет достигнут. Для «капризных» марок стали нельзя делать вывод только по названию сплава: нужно учитывать фактическое состояние поверхности и требования к сцеплению покрытия.
Как учитывать время отверждения
В технологическом процессе важно сопоставить режим отверждения с пропускной способностью участка и доступным оборудованием. Если требуется отверждение при комнатной температуре, MODENGY 1001 отверждается за 15 минут при +23 °C. Это параметр конкретного материала, который учитывают при планировании операций, не подменяя им проверку совместимости покрытия с деталями и процессом.
Когда процесс допускает более длительную выдержку или высокотемпературную полимеризацию, MODENGY 1003 отверждается при +170 °C за 20 минут либо при +20 °C за 720 минут. Выбор режима связывают с технологическим циклом и возможностями производства. Перед запуском проверяют, что выбранный способ подготовки и отверждения предусмотрен для конкретной детали и не конфликтует с последующими операциями.
Покрытие стали тоже оценивают до нанесения дополнительной твердой смазки. Цинковые, цинк-алюминиевые и окрашенные слои в ряде операций формования могут уже выполнять смазочную функцию. Дополнительный материал вводят только после проверки того, как существующее покрытие работает при заданном давлении и контакте.
Натяг втулки и рабочий зазор - разные параметры
Для втулочных узлов нельзя смешивать посадочный натяг и рабочий зазор.
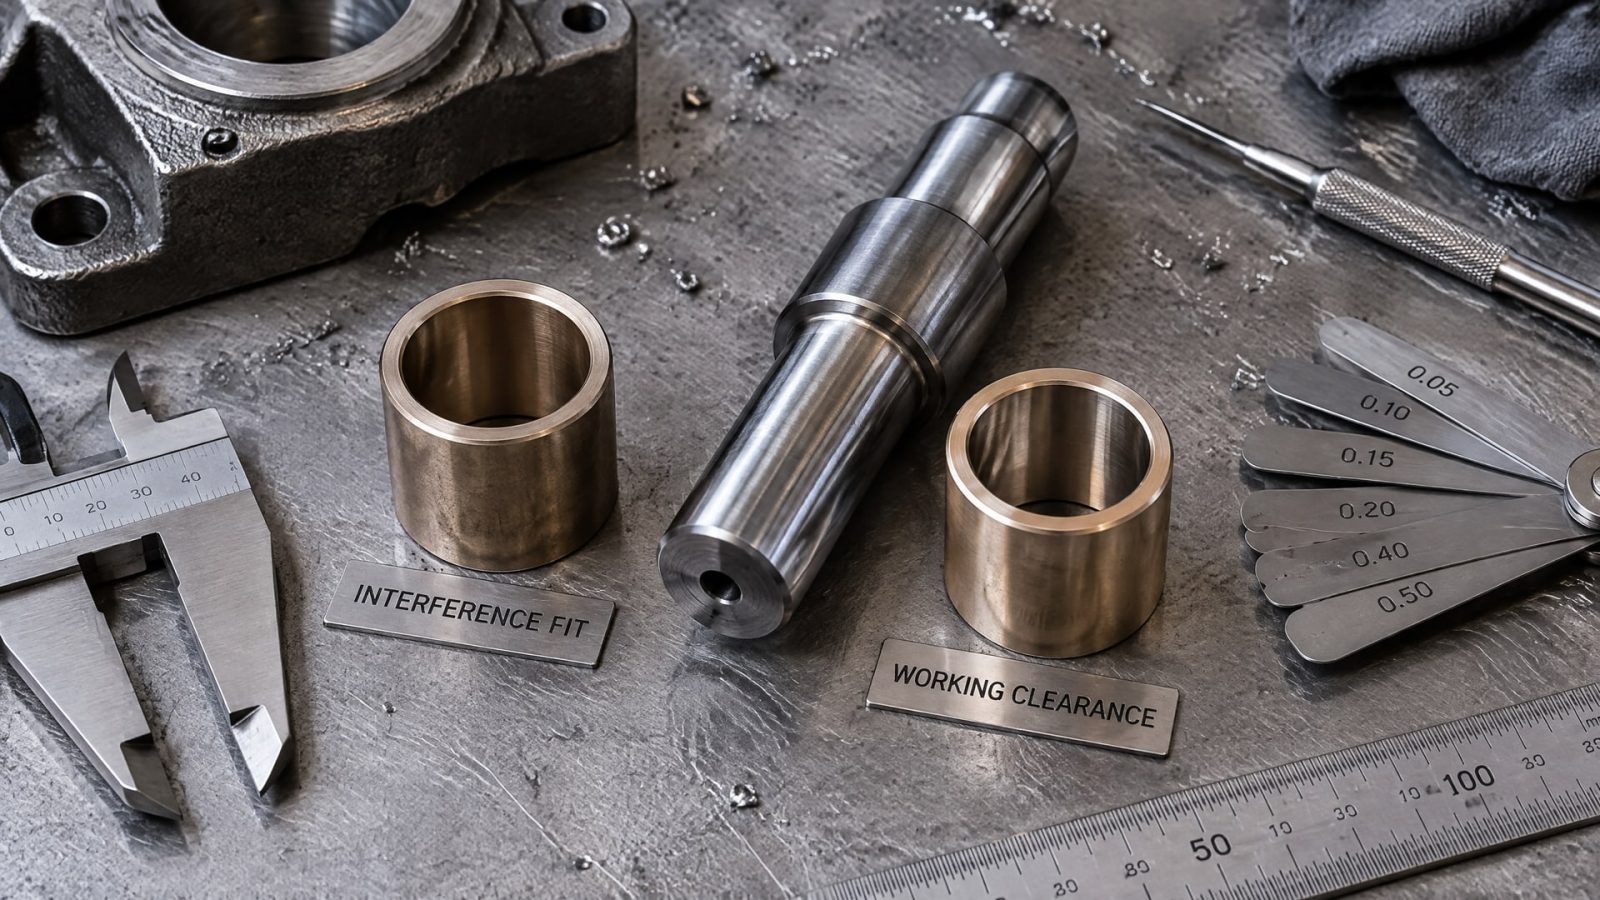
После запрессовки втулка сжимается, поэтому ее внутренняя геометрия меняется. Если рассчитывать зазор по размерам ненагруженной детали, рабочая пара может получить не те условия, на которые рассчитывал конструктор.
Для выбора посадок втулок используют системы, связанные с DIN ISO 3547 и ISO 4379. В справочных данных для бронзовых втулок под смазку приводится рабочий зазор 0.1-0.3% диаметра вала. Этот диапазон относится к конкретной категории втулочных решений и не заменяет расчет для другого материала или конструкции.
Подача смазки во втулку
Если смазку подают через отверстие, для бронзовых втулок указано, что диаметр отверстия составляет порядка 1/8-1/6 диаметра отверстия втулки. Для консистентной смазки приведен минимум 3 мм. Эти параметры нельзя автоматически переносить на любые втулки: сначала определяют материал, способ смазывания, посадку и рабочий зазор.
Твердые смазки и втулки с твердыми смазочными вставками могут применяться в узлах сухого хода. В таких решениях смазочная вставка формирует связную пленку между втулкой и направляющим элементом. Однако сам факт наличия твердой смазки не отменяет проверки посадки, геометрии и условий контакта.
Перед выбором закупщику и инженеру стоит сверить спецификацию узла, допуски и технологию монтажа. Если изделие работает в паре трения после запрессовки, нужно уточнить именно рабочий зазор после установки, а не ориентироваться только на размеры втулки до сборки.
Как выбрать способ нанесения и проверить результат
Начинать подбор следует с описания режима: деталь запрессовывают один раз или она продолжает скользить в работе; требуется облегчить сборку или сохранить высокое удерживающее трение; поверхность имеет собственное покрытие или контактирует непосредственно со сталью.
Ответы помогают определить, нужен ли тонкий слой масла, сборочная паста или твердосмазочное покрытие.
Форма подачи не заменяет технического описания материала. Карандаш твердой смазки, шприц или помпа - это способы дозирования, а не самостоятельные виды смазки. При выборе проверяют, для какой поверхности и операции предназначен состав, как подготовить деталь и какое состояние слоя требуется после нанесения.
Краткий порядок проверки
Определить тип контакта, нагрузку и требования к удерживающей способности соединения.
Уточнить посадку и допуски по применимым чертежам и стандартам, включая ISO 286 или ANSI B4.1, если они относятся к узлу.
Для втулки разделить параметры посадочного натяга и рабочего зазора, учитывая изменение геометрии после запрессовки.
Проверить, не выполняет ли имеющееся покрытие стали функцию твердой смазки в данной операции.
Подготовить поверхность в соответствии с технологией нанесения покрытия.
Сверить спецификацию выбранного материала и режим отверждения с производственным циклом.
После пробной сборки оценивают усилия монтажа, состояние поверхности и поведение соединения при первой нагрузке. Для посадки с натягом учитывают, что сразу после запрессовки прочность может составлять около 70% от полной, а выдержка перед первой нагрузкой может достигать 24 часов. Точный порядок ввода в работу определяют по требованиям конкретного узла.
Часто задаваемые вопросы
Нужна ли смазка при прессовой посадке?
Смазка нужна, если требуется снизить монтажные усилия и риск повреждения поверхностей. Тонкая масляная пленка облегчает сборку, но снижение коэффициента трения примерно до 0.10-0.15 может уменьшить удерживающую способность соединения. Решение зависит от расчетной нагрузки и требований к соединению после запрессовки.
Какие бывают твердые смазки?
К типичным твердым смазкам для обработки и формования стали относят графит и дисульфид молибдена. Их применяют отдельно или как добавки к другим системам, чтобы разделить поверхности при высоком давлении. Подходящий материал выбирают с учетом адгезии к стали, связности слоя и совместимости с ответной поверхностью.
Твердая пластичная смазка и твердая смазка - это одно и то же?
Нет. Пластичная смазка и твердая смазка относятся к разным смазочным системам и работают по-разному. Твердая смазка снижает сопротивление сдвигу в контакте и должна удерживаться на поверхности как связный слой. Поэтому густую консистенцию нельзя считать признаком твердой смазки.
Как выбрать шприц или карандаш для твердой смазки?
Шприц и карандаш описывают способ подачи, а не свойства материала. При выборе сначала определяют назначение смазки и совместимость с поверхностями, затем сверяют требования к нанесению и подготовке детали. Если форма подачи не указана в документации материала или технологии, ее нельзя выбирать только по удобству дозирования.
Заключение
Твердая смазка для стали уместна там, где нужны разделение поверхностей и стабильный слой при нагрузке, но она не является универсальной заменой маслу или сборочной пасте. Для деталей с натягом важно контролировать снижение трения, а для твердосмазочного покрытия - подготовку поверхности, адгезию и режим отверждения. Втулочные узлы требуют отдельного расчета посадочного натяга и рабочего зазора.
Следующий шаг - сверить чертеж и условия работы узла, определить требуемую удерживающую способность и проверить технологию нанесения на конкретной поверхности. Для прессовой посадки оцените тонкий слой смазки и порядок ввода в нагрузку, а для нагруженного сухого контакта - совместимость твердосмазочного покрытия и параметры его отверждения.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Толщина слоя покрытия критично влияет на боковой зазор червячной передачи, определяя риск трения и заедания. Узнайте, как контролировать этот параметр.
Антифрикционные покрытия холодного и горячего отверждения: сравнение технологий, выбор оптимального варианта для различных условий.
Окунание с центрифугированием - эффективный метод нанесения твердосмазочных покрытий на детали сложной формы.