
Антифрикционные покрытия холодного и горячего отверждения: сравнение технологий
Антифрикционные покрытия холодного и горячего отверждения различаются прежде всего температурой и временем технологического цикла. Холодное отверждение подходит, когда деталь нельзя нагревать или сложно поместить в печь; термический способ выбирают, если узел допускает нагрев, а для процесса важны высокая стойкость покрытия и повторяемый режим. Универсально лучшего варианта нет: выбор зависит от материала детали, подготовки поверхности и требований к производству.
Статья поможет инженерам и техническим специалистам сравнить способы отверждения, а закупщикам - сформировать требования к составу и нанесению. Разберем, чем различаются твердая смазка в виде покрытия и обычная жидкая смазка, какие этапы влияют на адгезию и почему время высыхания на отлип не всегда означает готовность детали к работе.
Как работают антифрикционные покрытия
Антифрикционное покрытие образует на детали сухую пленку со смазывающими твердыми компонентами.
Ее применяют для снижения трения и износа металлических и пластиковых деталей, в том числе в тяжелых режимах. В отличие от пластичной смазки, такое покрытие после отверждения работает как пленка на поверхности, поэтому для выбора оценивают не консистенцию NLGI, а трибологические и технологические характеристики.
Холодное и горячее отверждение - два варианта производственного цикла. В первом случае покрытие твердеет при комнатной температуре; во втором для формирования пленки используют нагрев. Разница не сводится только к тому, что одну деталь сушат на воздухе, а другую помещают в печь: температурный режим связан с материалом основания, конфигурацией изделия и организацией процесса.
Какие параметры сравнивать
Для выбора между технологиями сопоставляют:
коэффициент трения и износ;
несущую способность покрытия;
рабочую температуру;
способ нанесения и режим отверждения;
требования к подготовке поверхности;
совместимость состава с материалом детали.
Эти параметры следует оценивать по технической документации конкретного состава. Одного обозначения «антифрикционное твердосмазочное покрытие» недостаточно, чтобы определить, подойдет ли оно для конкретного узла. Например, для кольца, поршня или детали дроссельного узла важно учитывать материал основы и условия работы, а не только название компонента.
Само отверждение тоже нельзя оценивать по одному признаку. Состояние «сухо на отлип» говорит о промежуточной стадии, но не обязательно о готовности покрытия к эксплуатации. Поэтому технологический регламент должен задавать точное время и температуру процесса, а испытание - подтверждать результат на детали или образце из соответствующего материала.
Холодное отверждение покрытия: когда не нужен печной нагрев
Холодное отверждение удобно для деталей, которые нельзя нагревать, а также для крупногабаритных изделий, для которых печной цикл затруднен.
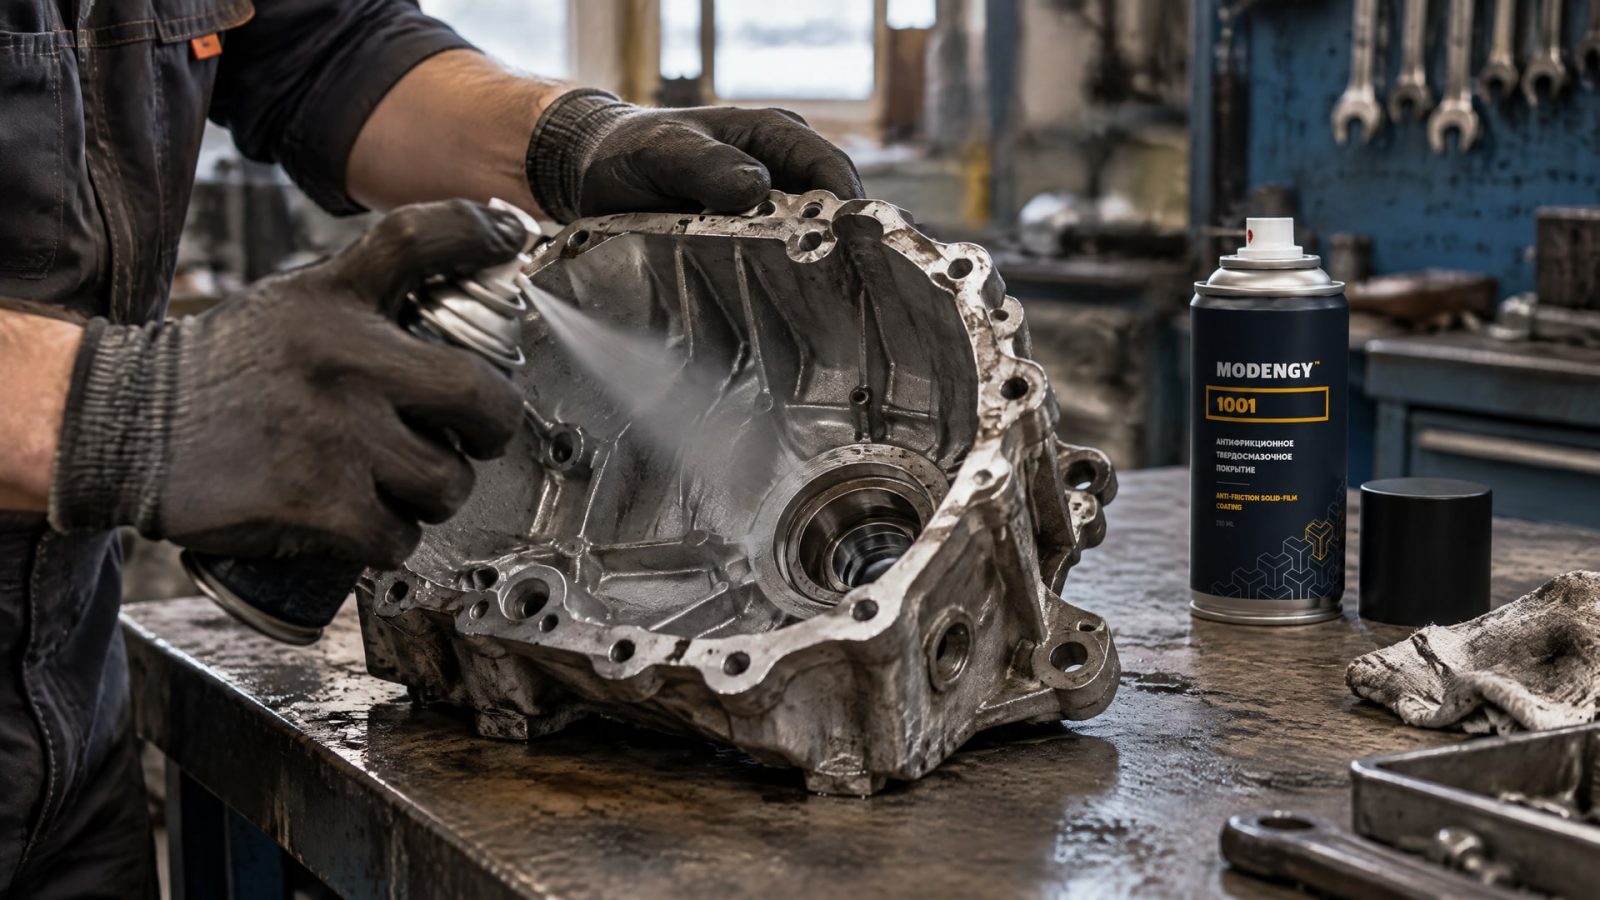
В ряде случаев технологическая документация допускает ускорение горячим воздухом, но это не равнозначно произвольному нагреву: режим должен соответствовать указаниям для конкретного состава.
В качестве примера холодного отверждения можно рассмотреть MODENGY 1001. Доступная характеристика для сравнения - именно тип процесса; численные параметры отверждения, коэффициент трения и другие показатели необходимо сверять с технической документацией на продукт.
| Параметр MODENGY 1001 | Данные для сравнения |
|---|---|
| Тип отверждения | При комнатной температуре |
Время до отлипа и время полного отверждения - разные показатели. Для одного из холодноотверждаемых покрытий в технической документации указано высыхание на отлип за 10 минут при 23 °C, а полное отверждение занимает 120 минут при 23 °C. Для другого состава высыхание на отлип занимает 5 минут при 23 °C, а лучшие трибологические свойства достигаются после 2 часов при 23 °C. Эти значения относятся к конкретным материалам и не переносятся автоматически на другие покрытия.
Для ускорения сушки также используют заданные режимы. Например, для одного состава указана возможность применения горячего воздуха при 60-80 °C. В другой технической документации для стадии высыхания на отлип приведен режим 80 °C с выдержкой 1 минуту. Такие данные показывают, почему нельзя назначать единое время отверждения для всех продуктов: результат зависит от состава и условий процесса.
Горячее отверждение: требования к нагреву и производственному циклу
Термическое отверждение требует оборудования, способного поддерживать заданный режим, и детали, которая выдерживает нагрев.
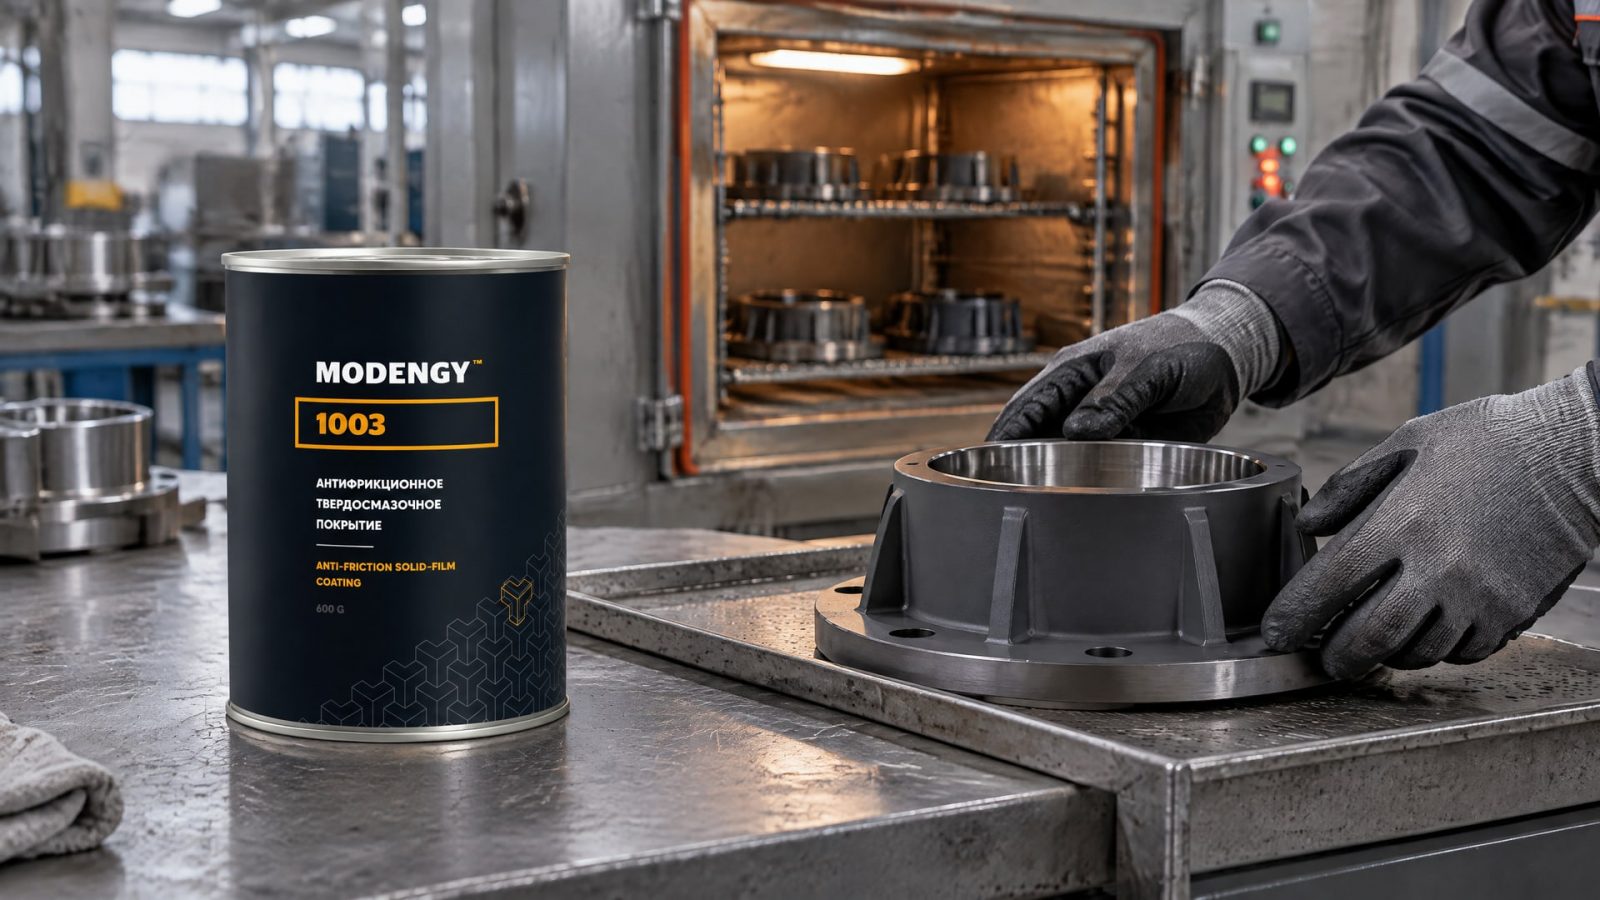
В технических материалах для покрытий горячего отверждения встречается диапазон запекания 100-200 °C. Это общий ориентир для ряда систем, а не готовая настройка для любой детали: точный режим устанавливают по документации выбранного состава.
MODENGY 1003 в этом сравнении представляет технологию горячего отверждения. Конкретные температура, время выдержки и показатели трения в доступных данных не приведены, поэтому их необходимо брать из технической документации на продукт, не подменяя общими режимами других покрытий.
| Параметр MODENGY 1003 | Данные для сравнения |
|---|---|
| Тип отверждения | Термическое |
Один из приведенных режимов для термоотверждаемого покрытия - 20 минут при 200 °C по температуре изделия. Перед нагревом предусмотрена стадия flash-off: 10 минут при 80 °C. Важно контролировать именно температуру детали, а не только воздуха в печи: температура изделия и режим печи не всегда совпадают.
Горячий цикл может быть предпочтителен, когда деталь допускает нагрев, а для применения важна повышенная стойкость покрытия. Однако сам факт термического отверждения не гарантирует нужный результат при любой подготовке или на любом материале. Производителям и ремонтным службам следует сначала проверить режим на конкретной детали, учитывая ее массу, материал, толщину покрытия и особенности печи.
Нанесение твердой смазки и подготовка поверхности
Ресурс покрытия зависит не только от способа отверждения.
Важнейший этап - подготовка поверхности: очистка и обезжиривание, а при необходимости пескоструйная обработка и/или фосфатирование. Если этот этап выполнен неправильно, адгезия может оказаться недостаточной, даже когда режим нанесения и отверждения соблюден.
Способ нанесения выбирают с учетом детали и производственного процесса. Для антифрикционных покрытий применяют распыление, кисть, окунание, центрифугирование, валковое нанесение и трафаретную печать. Нельзя считать один метод универсальным: геометрия изделия, требуемая равномерность нанесения и возможности участка влияют на выбор технологии.
При внедрении процесса полезно зафиксировать последовательность операций:
очистить и обезжирить поверхность;
определить, нужны ли пескоструйная обработка и/или фосфатирование;
выбрать допустимый метод нанесения;
задать температуру и продолжительность сушки или отверждения;
проверить результат на детали из нужного материала.
Твердые компоненты в составе влияют на смазывающую способность и антикоррозионные свойства. Поэтому при выборе антифрикционного покрытия оценивают не только способ отверждения, но и совместимость с материалом детали. До запуска серии проверяют, нет ли нежелательных химических реакций, а затем подтверждают режим на реальном изделии.
Как выбрать антифрикционное твердосмазочное покрытие
Начинать подбор стоит с ограничений узла.
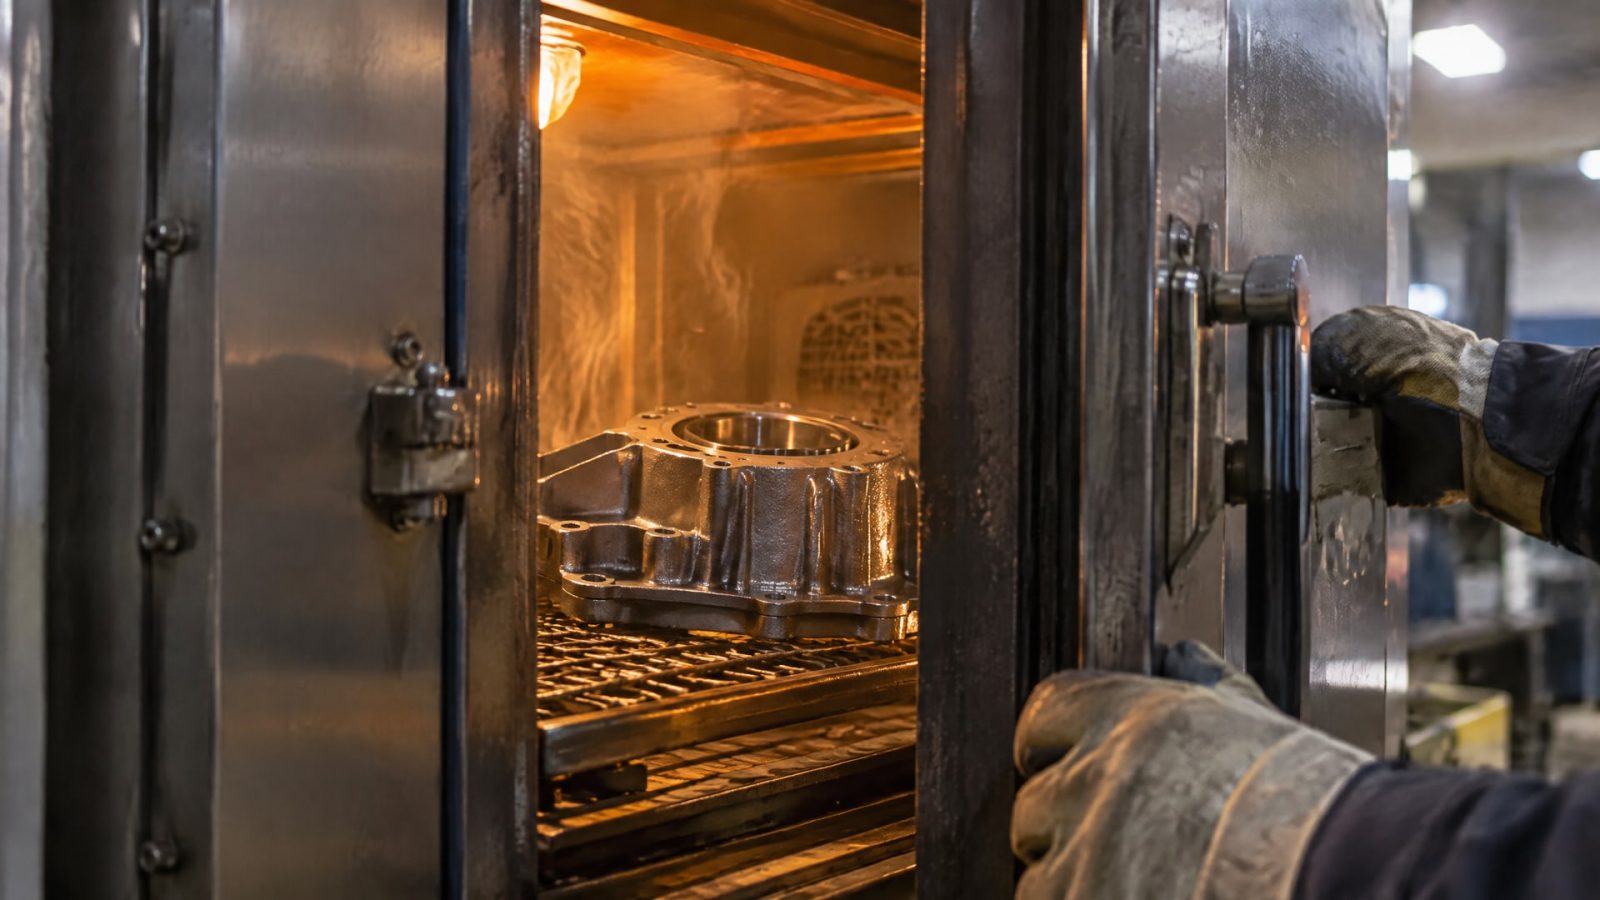
Если нагрев детали недопустим, рассматривают холодное отверждение или предусмотренное технической документацией ускорение горячим воздухом. Если деталь выдерживает печной процесс и на первом месте стойкость покрытия, оценивают термические составы, сопоставляя их показатели и режимы.
Для закупщика важно получить не общее описание «твердая смазка», а данные, которые позволяют сравнить варианты и оценить внедрение. В технической документации проверяют коэффициент трения, износ, несущую способность, рабочую температуру, совместимость с материалом, способы нанесения и время отверждения. Если для конкретного состава приведены отдельные стадии процесса, их включают в технологическую карту без замены усредненными значениями.
Практический порядок выбора:
определить материал детали и условия работы узла;
установить, допустим ли нагрев детали и соседних элементов;
сопоставить холодный и горячий режимы по технической документации;
уточнить требования к очистке и обработке поверхности;
испытать выбранную технологию на конкретном изделии;
закрепить в процессе температуру детали, время и способ нанесения.
Такой подход применим и при подборе покрытия для кольца, поршня или дроссельной заслонки: название детали само по себе не подтверждает совместимость состава. Запросы на антифрикционное покрытие MODENGY также стоит переводить в технические критерии - материал основы, условия эксплуатации, тип отверждения и требуемые показатели. Это позволяет сопоставлять продукты по данным, а не только по области применения в кратком описании.
Часто задаваемые вопросы
Что лучше: холодное или горячее отверждение?
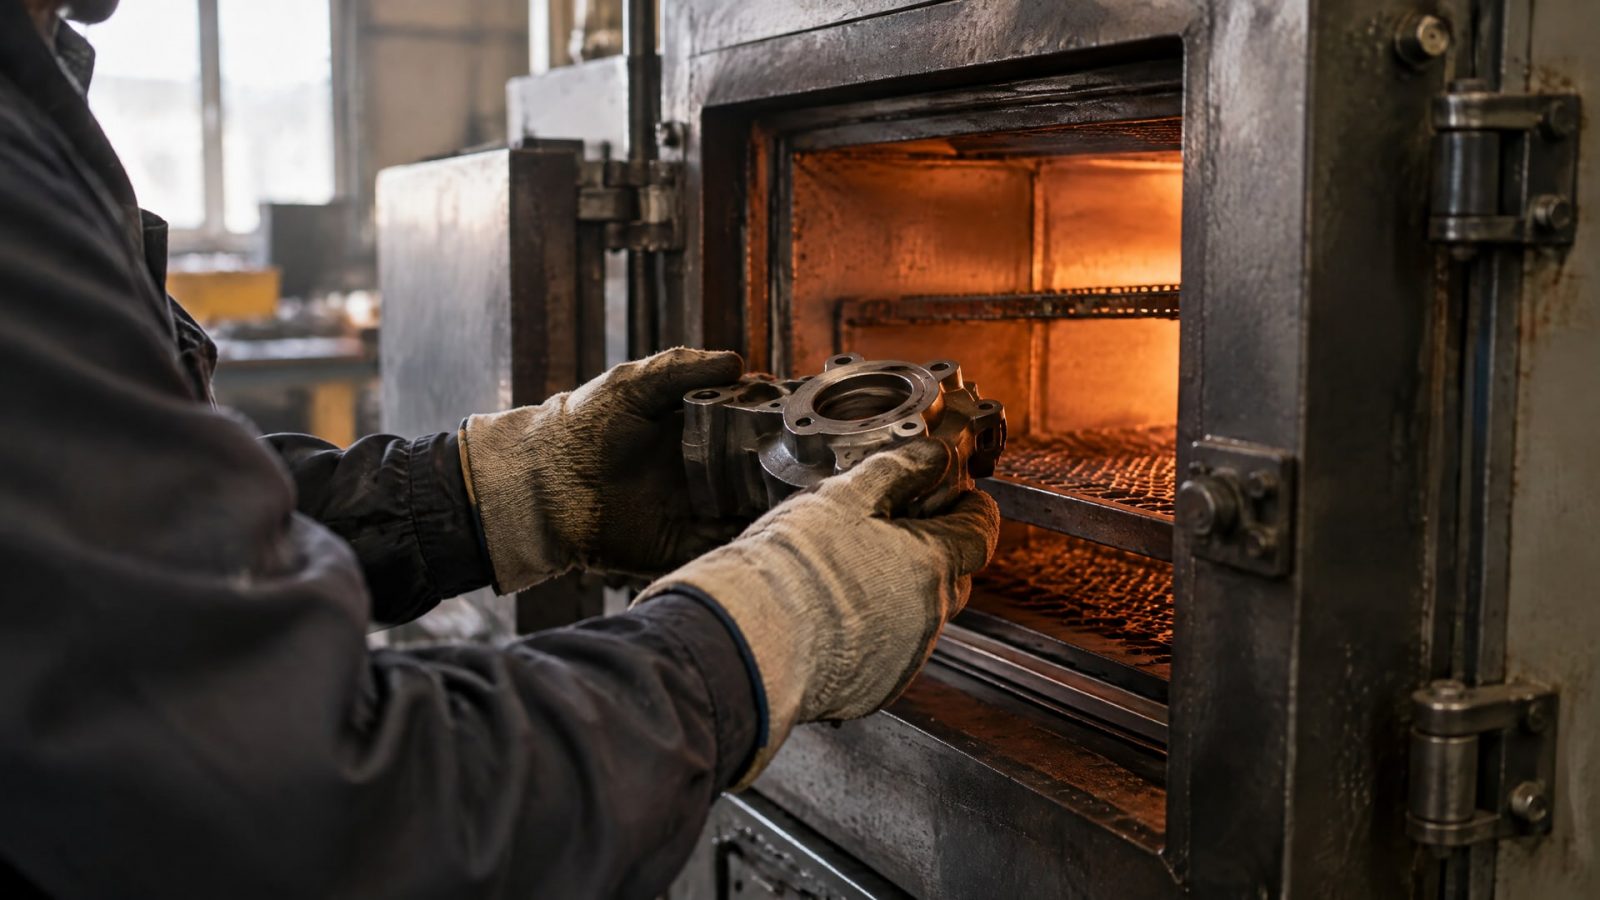
Универсального ответа нет. Холодное отверждение выбирают, если деталь нельзя нагревать или сложно поместить в печь. Горячее рассматривают, когда изделие выдерживает заданный температурный режим и важна стойкость покрытия. Сравнивать варианты нужно по техническим данным состава, требованиям к поверхности и результатам испытания на конкретной детали.
Сколько времени занимает холодное отверждение покрытия?
Единого времени для всех составов нет. В технических документах для отдельных покрытий указаны 5-10 минут до высыхания на отлип при 23 °C, но полное отверждение может занимать 120 минут при 23 °C или 2 часа при 23 °C. Эти значения относятся к конкретным составам, поэтому их нельзя переносить на другой продукт.
Можно ли ускорить отверждение нагревом?
Только если такой режим предусмотрен технической документацией конкретного покрытия. Для отдельных составов указаны горячий воздух при 60-80 °C или выдержка при 80 °C в течение 1 минуты на стадии высыхания на отлип. Произвольный нагрев не заменяет заданный процесс: режим следует проверить на реальной детали.
Подойдет ли одно покрытие для металлической и пластиковой детали?
Не обязательно. Перед выбором проверяют совместимость покрытия с материалом основания и отсутствие нежелательных химических реакций. Также учитывают требования к подготовке поверхности и условия работы узла. Если данных по конкретной паре материалов нет, их необходимо получить из документации или подтвердить испытанием на детали.
Заключение
Антифрикционные покрытия холодного и горячего отверждения различаются технологическим циклом и требованиями к детали. Холодный вариант помогает обойтись без печного нагрева, а горячий требует контроля температуры изделия и может быть предпочтителен при повышенных требованиях к стойкости. В обоих случаях результат зависит от совместимости с материалом, подготовки поверхности и точного соблюдения режима.
Следующий шаг - определить, допускает ли узел нагрев, затем сопоставить техническую документацию подходящих составов по коэффициенту трения, износу, температуре и времени отверждения. До серийного нанесения стоит проверить выбранный процесс на реальной детали и закрепить подтвержденные параметры в технологической карте.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
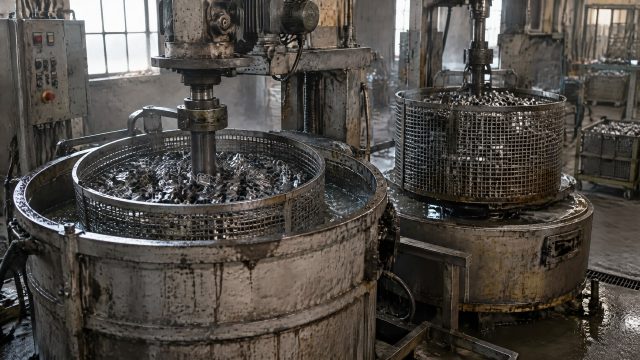
Окунание с центрифугированием - эффективный метод нанесения твердосмазочных покрытий на детали сложной формы.
Узнайте, как правильно выбрать масло для нарезания резьбы, чтобы защитить инструмент и получить качественную резьбу без дефектов.
Узнайте, как выбрать масло для нарезки резьбы на стальных трубах, чтобы обеспечить качество обработки и продлить срок службы оборудования.