
Толщина слоя покрытия и боковой зазор в червячной передаче
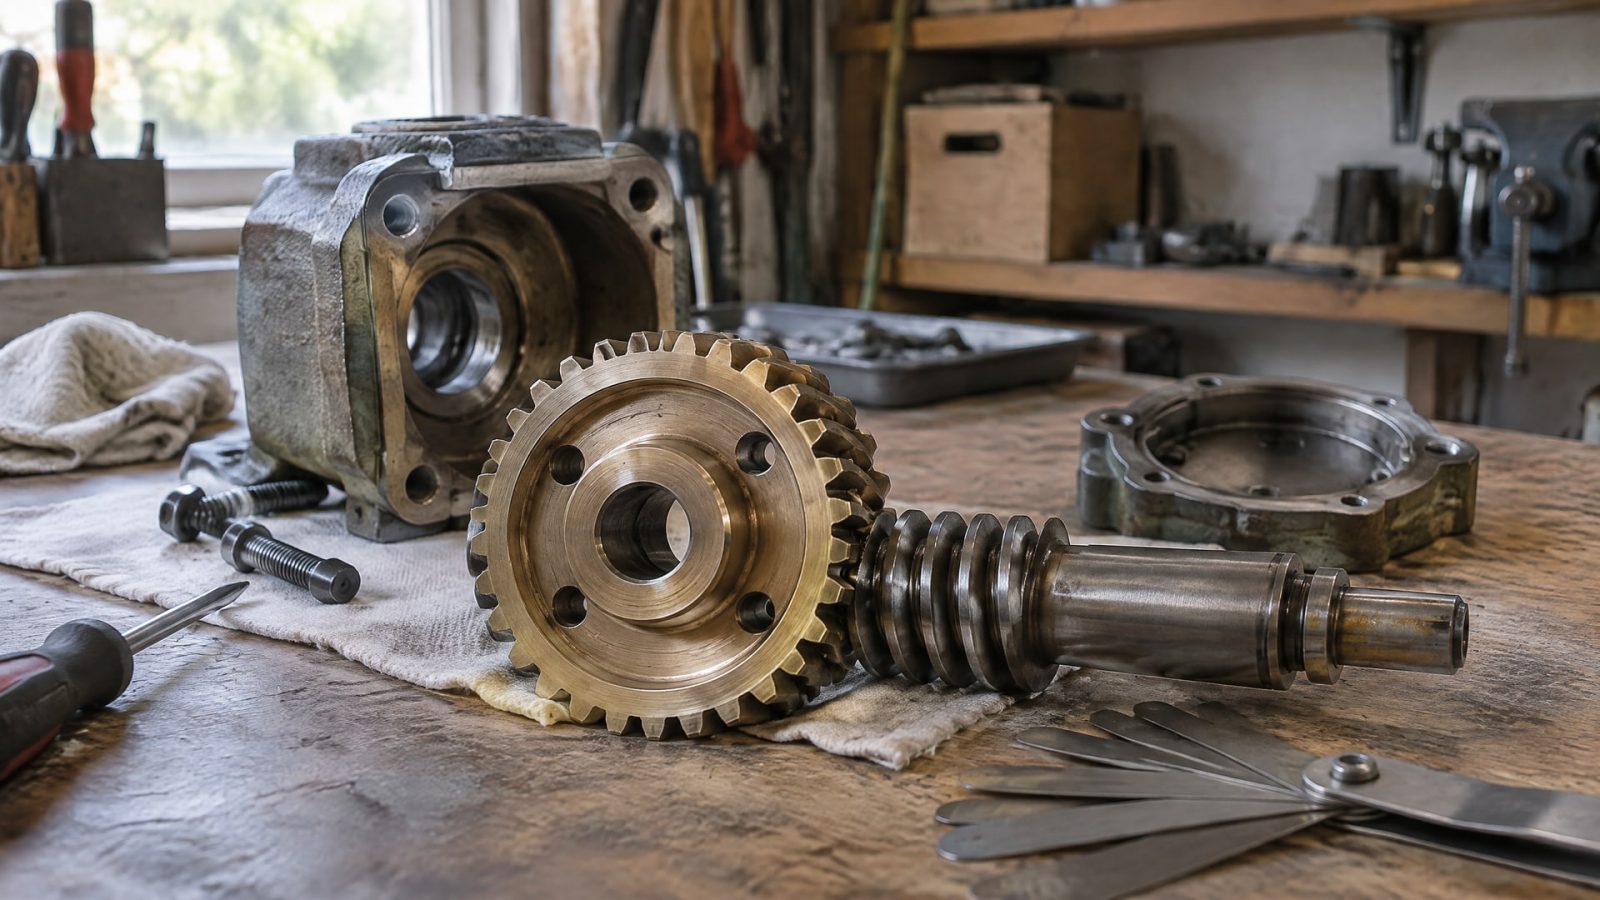
Толщина слоя покрытия влияет на боковой зазор червячной передачи, потому что покрытие добавляет размер рабочим поверхностям зубьев. Если этот вклад не учесть, зазор уменьшится, а риск повышенного трения и заедания возрастет. Поэтому покрытие нужно включать в размерную цепь передачи и проверять фактический зазор после нанесения и отверждения.
Статья полезна инженерам, техническим специалистам и снабженцам, которые выбирают твердосмазочное покрытие или планируют его нанесение на детали редуктора. Разберем, как связаны толщина покрытия и люфт червячной передачи, какие ориентиры по зазорам приведены в источниках и что контролировать при подборе материала и проверке готового узла.
Как боковой зазор связан с геометрией червячной передачи
Боковой зазор - это расстояние между рабочими боковыми поверхностями зубьев сопряженных деталей.
Он зависит от толщины зуба и межосевого расстояния. В справочных материалах отмечено, что люфт может увеличиваться при недостаточной толщине зуба или при увеличенном межосевом расстоянии. Покрытие действует в обратном направлении: добавляя материал на рабочую поверхность, оно может уменьшить доступный зазор.
Зазор предусматривают при изготовлении не как дефект, а как функциональный параметр. Он нужен для компенсации теплового расширения и нормальной работы передачи, в том числе для предотвращения заклинивания. Поэтому задача инженера состоит не в том, чтобы убрать люфт полностью, а в том, чтобы обеспечить значение, подходящее конкретной передаче, нагрузке и условиям смазки.
Ориентиры в источниках различаются, поскольку относятся к разным исполнениям и условиям:
Для червячных передач в одном справочном источнике приведено 0,05-0,1 мм; там же отмечена зависимость значения от нагрузки и смазки.
Для прецизионных шлифованных пар указан ориентир около 0,02 мм.
Для обычных промышленных передач приведено значение до 0,30 мм.
В монтажных рекомендациях для общего привода указан зазор 0,03-0,05 мм на модуль, а для точного позиционирования - 0,01-0,03 мм на модуль.
Эти цифры нельзя складывать в одну универсальную норму. Они показывают, насколько зазор зависит от назначения и конструкции пары. Перед нанесением покрытия инженер сверяется с конструкторской документацией и требованиями к конкретной передаче. В качестве документа по инспекционной практике для зубчатых передач в каталоге ISO указан ISO/TR 10064-2:1996, охватывающий в том числе контроль толщины зуба и backlash.
Как толщина слоя покрытия меняет зазор
Толщина слоя покрытия становится частью размерной цепи, если материал нанесен на рабочие поверхности зубьев.
В результате эффективная толщина зуба увеличивается, а боковой зазор может уменьшиться. Для этого не требуется толстый слой: ориентиры по зазорам в червячных передачах выражаются сотыми долями миллиметра, тогда как функциональные трибологические покрытия часто имеют микронную толщину.
В источниках приведены следующие значения для покрытий:
1-3 мкм - диапазон, упомянутый как подходящий для трибологических применений в обзорной работе.
Около 1-2 мкм - фактическая толщина DLC-покрытий на зубьях в одном исследовании.
1,2 ± 0,1 мкм - измеренная толщина DLC-покрытия в другом исследовании.
Не более 5 мкм - рекомендация для ряда структурных применений твердых покрытий.
Для сопоставления: 0,02 мм соответствует 20 мкм, а 0,05 мм - 50 мкм. Значит, микронный слой составляет заметную долю малого зазора, особенно в точной паре. Это не означает, что любое покрытие обязательно вызовет заедание: результат зависит от исходного зазора, участка нанесения, толщины и равномерности слоя. Но считать несколько микрон несущественными для прецизионной передачи нельзя.
Важно учитывать, нанесено ли покрытие на одну или обе сопряженные поверхности. Если обработаны обе стороны контакта, вклады покрытий по рабочим поверхностям суммируются в размерной цепи. Точное изменение зазора при этом нельзя определить только по номинальной толщине: нужны геометрия пары и данные о распределении материала по профилю зуба. Поэтому толщину покрытия рассматривают совместно с допусками изготовления и фактическим зазором, а не как отдельную характеристику материала.
Толщина 1 слоя покрытия и равномерность нанесения
Для передачи важно не только, какова толщина покрытия, но и насколько равномерно оно распределено по рабочей поверхности.
Среднее значение не показывает локальные отклонения на вершине и у корня зуба. Если слой неодинаков по профилю, местный зазор может отличаться от расчетного, даже когда номинальная толщина соответствует заданию.
Фраза «толщина 1 слоя покрытия» сама по себе не задает готовую толщину на детали. Результат зависит от технологии нанесения и от того, как покрытие меняется при отверждении или полимеризации. В источниках отдельно отмечено, что после нанесения и отверждения следует контролировать изменение размеров, поскольку зазор чувствителен как к толщине зуба, так и к монтажной геометрии. Поэтому для конструкторской оценки нужны требования к готовому покрытию, а не только описание одного прохода нанесения.
При проектировании технологического процесса стоит зафиксировать:
целевую толщину покрытия на рабочем профиле;
допустимую равномерность слоя по вершине, корню и боковой поверхности зуба;
поверхности, которые покрывают, и поверхности, которые оставляют без покрытия;
способ отверждения или полимеризации;
порядок проверки зазора после обработки и сборки.
Такой подход особенно важен для передач с малым люфтом. При исходном зазоре около 0,02 мм отклонение слоя в несколько микрон занимает большую долю доступного зазора, чем при промышленной паре с люфтом до 0,30 мм. Для оценки используют данные чертежа и фактические измерения детали, а не только значение толщины, указанное в документации на материал.
Толщина покрытия не связана напрямую с количеством слоев по принципу «чем меньше слоев, тем меньше влияние». Если технологический процесс предусматривает несколько нанесений, инженеру важна суммарная толщина после завершения обработки и стабилизации покрытия. Подменять ее толщиной одного прохода нельзя.
Выбор твердосмазочного покрытия и способ отверждения
Твердосмазочное покрытие рассматривают не только как средство снижения трения.
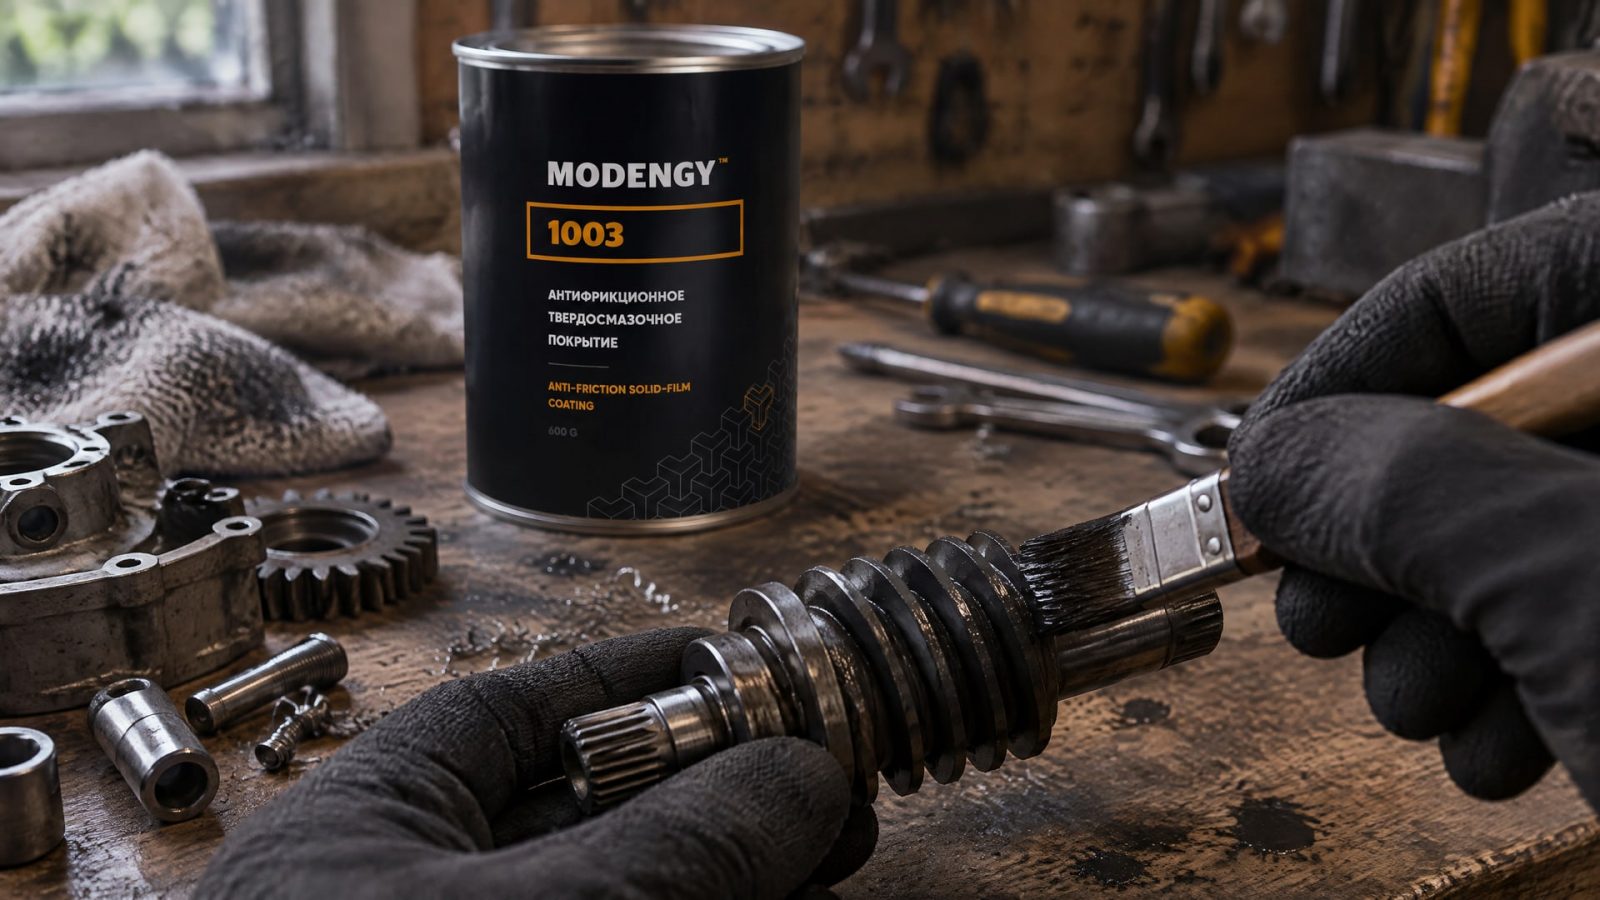
Для червячной передачи оно также меняет размер рабочих поверхностей, поэтому при выборе сопоставляют требуемые свойства покрытия, исходный зазор и возможность выдержать заданную толщину. Чем меньше люфт, тем строже требования к контролю толщины и ее равномерности.
При высоких нагрузках и риске износа рабочей пары имеет значение устойчивость покрытия в заданном режиме. В качестве одного из решений для снижения трения и износа в червячных передачах применяют MODENGY 1003. Для него указана возможность полимеризации при комнатной температуре или при нагреве. При этом выбор режима нанесения и отверждения согласуют с требованиями к детали: изменение размеров после обработки проверяют вместе с фактическим зазором, а не предполагают заранее.
Для кольцевых деталей и других сопряженных элементов учитывают также технологию нанесения и способ отверждения. У антифрикционных покрытий MODENGY есть варианты с различными характеристиками, поэтому при подборе сопоставляют свойства конкретного покрытия с конструкцией и размерными требованиями узла. Само наличие твердосмазочного слоя не гарантирует сохранения зазора: его вклад нужно заложить в технологический процесс и подтвердить контролем.
В литературе по покрытиям встречаются и примеры полного износа слоя: в одном исследовании глубина износа соответствовала начальной толщине 2,6 мкм. Этот пример показывает, что после начала эксплуатации геометрическое состояние покрытия может меняться. Поэтому в оценке передачи учитывают не только начальный размер, но и задачу покрытия в работе узла. Однако по одному значению износа нельзя прогнозировать срок службы другой передачи или покрытия.
Как проверить зазор после нанесения и сборки
Контроль начинают с исходных данных: чертежа, требований к толщине зуба, межосевому расстоянию и боковому зазору.
До нанесения покрытия фиксируют состояние пары и исходный люфт. После обработки проверяют толщину и равномерность слоя, затем оценивают зазор на собранной передаче. Такой порядок позволяет отличить изменение из-за покрытия от отклонений геометрии или монтажа.
В инспекционной практике зубчатых передач ISO/TR 10064-2:1996 рассматривает, среди прочего, радиальные отклонения, биение, толщину зуба и backlash. Упоминание документа не заменяет требования чертежа и методику контроля конкретного редуктора, но подчеркивает, что зазор проверяют в связи с другими параметрами геометрии. При сборке также учитывают межосевое расстояние: оно влияет на люфт наряду с толщиной зуба.
В протоколе проверки полезно указать:
исходный и итоговый боковой зазор;
измеренную толщину покрытия и места контроля;
состояние рабочих поверхностей по профилю зуба;
параметры сборки, которые влияют на межосевое расстояние;
результат проверки после отверждения и приработки, если она предусмотрена технологией.
При обнаружении уменьшения зазора не следует сразу компенсировать его регулировкой редуктора. Такая настройка может изменить геометрию сопряжения, но не устранит неравномерность покрытия или неверно выбранную толщину. Сначала устанавливают причину: покрытие, изготовление зубьев, межосевое расстояние или сборка. Для точного позиционирования это особенно важно, поскольку в монтажных рекомендациях приведен более узкий ориентир 0,01-0,03 мм на модуль, чем для общего привода.
Часто задаваемые вопросы
Может ли несколько микрон покрытия уменьшить боковой зазор?
Да. В источниках приводятся рабочие зазоры от около 0,02 мм для прецизионных шлифованных пар, а типичные толщины ряда трибологических покрытий составляют 1-3 мкм. Поэтому даже тонкий слой может заметно повлиять на малый зазор. Фактический результат зависит от исходной геометрии и равномерности нанесения.
Как определить толщину 1 слоя покрытия для червячной передачи?
Одного универсального значения нет. Толщину задают с учетом конструкции пары, исходного люфта и требований к покрытию. Важно проверить суммарную толщину на готовой детали после нанесения и отверждения, а также ее распределение по профилю зуба. Толщина одного прохода не заменяет контроль готового слоя.
Нужно ли учитывать отверждение покрытия при расчете зазора?
Да. После нанесения и отверждения следует проверить размеры детали и боковой зазор. Для червячной передачи зазор зависит от толщины зуба и монтажной геометрии, поэтому изменения после обработки могут повлиять на сопряжение. Режим отверждения учитывают при планировании технологии и контроля.
Можно ли убрать люфт червячной передачи регулировкой после нанесения покрытия?
Регулировка может повлиять на зазор, но не исправляет неравномерную толщину покрытия и не отменяет изменение эффективной толщины зуба. Сначала проверяют покрытие, геометрию и межосевое расстояние. Нулевой люфт не является целью: некоторый зазор нужен для работы передачи и компенсации теплового расширения.
Заключение
Толщина слоя покрытия влияет на боковой зазор червячной передачи как часть размерной цепи: слой добавляет размер рабочим поверхностям зубьев и может уменьшить люфт. Поскольку зазоры в точных парах могут составлять около 0,02 мм, а функциональные покрытия имеют микронную толщину, контролировать нужно не только номинальное значение, но и равномерность слоя, отверждение и состояние собранного узла.
Следующий шаг для инженера - сверить исходный зазор и требования к геометрии с документацией на передачу, затем задать толщину готового покрытия и порядок измерений до и после обработки. Это позволит выбрать твердосмазочное покрытие без неоправданного риска заедания и проверить, что фактический зазор соответствует задаче механизма.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Антифрикционные покрытия холодного и горячего отверждения: сравнение технологий, выбор оптимального варианта для различных условий.
Окунание с центрифугированием - эффективный метод нанесения твердосмазочных покрытий на детали сложной формы.
Узнайте, как правильно выбрать масло для нарезания резьбы, чтобы защитить инструмент и получить качественную резьбу без дефектов.