
Окунание с центрифугированием: технология нанесения твердосмазочных покрытий
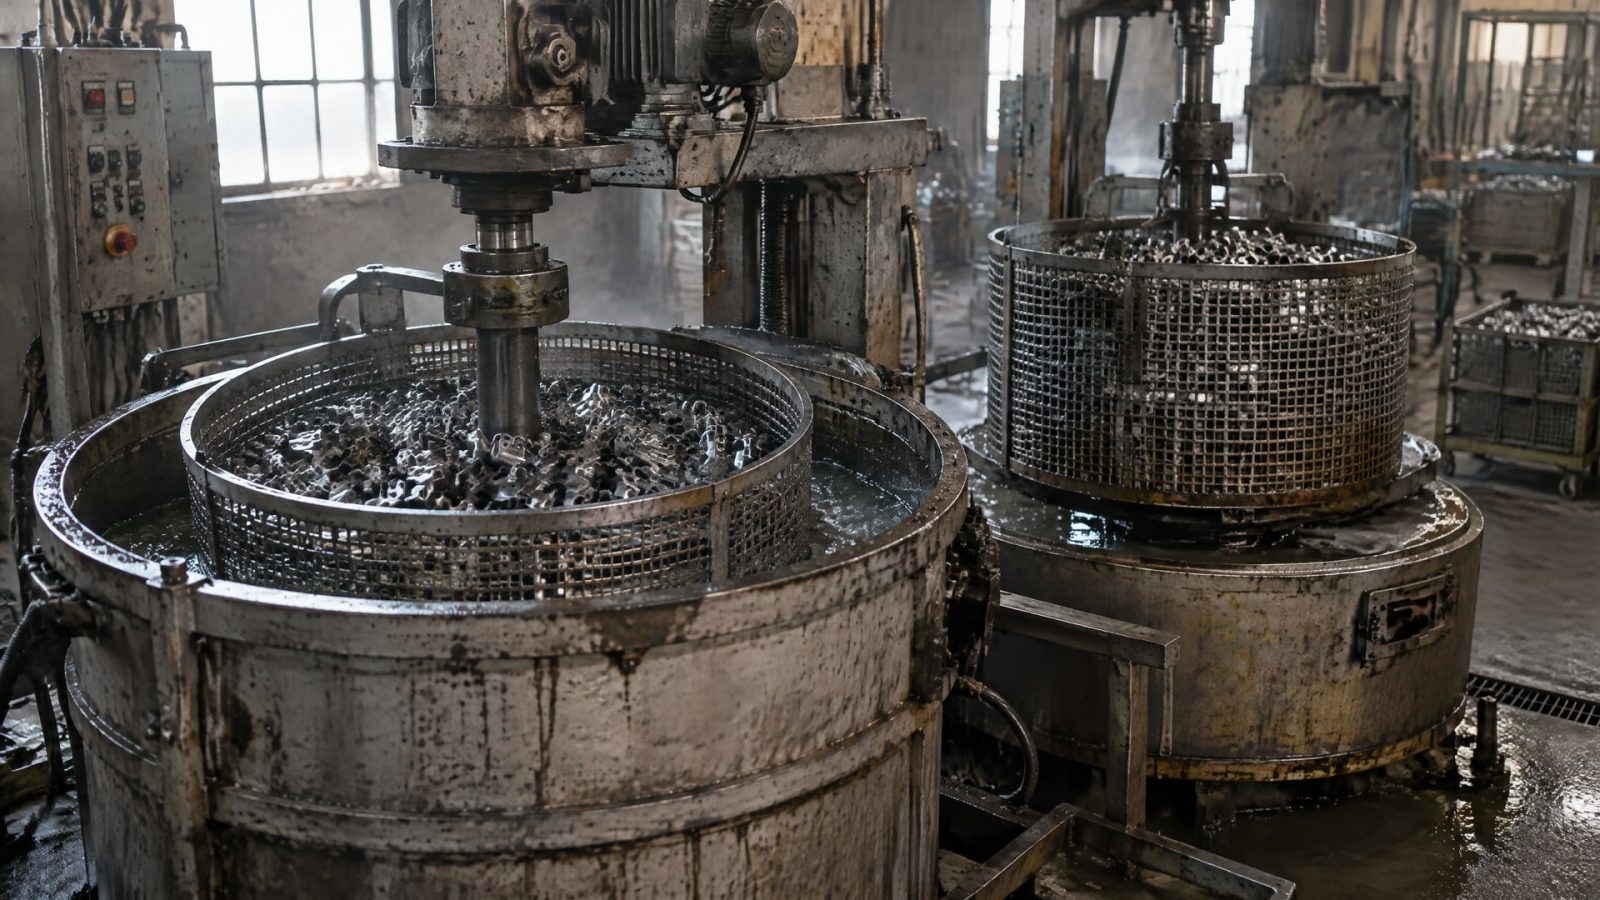
Окунание с центрифугированием применяют для массовой обработки небольших деталей со сложной геометрией: после погружения в покрывной состав корзину с деталями вращают, чтобы центробежная сила удалила избыток материала. Метод помогает покрывать отверстия и углубления и снижать потери состава. Он подходит не для любой детали: глубокие глухие полости, плоские элементы и детали, склонные к слипанию, могут потребовать другого способа нанесения.
Технология будет полезна инженерам и техническим специалистам, которые выбирают способ нанесения твердосмазочного покрытия, а также закупщикам, участвующим в подборе системы. Ниже разобраны этапы процесса, ограничения по геометрии, способы отверждения и контроль результата. Отдельно рассмотрены критерии подбора покрытия и проверки его работы в конкретном узле.
Как работает окунание с центрифугированием
В основе метода лежат две операции: погружение деталей в состав и последующее вращение корзины или другой оснастки.
При высокой скорости вращения центробежная сила удаляет избыток покрытия с поверхности. Такой процесс используют при массовой обработке небольших деталей, в том числе сложной формы, с отверстиями и углублениями, где распыление может работать хуже.
Окунание создает контакт детали с покрывным составом, а центрифугирование помогает убрать его излишки. При этом сам факт применения центрифуги не гарантирует одинаковый слой на каждой поверхности: результат зависит от геометрии детали и организации процесса. Если нужна большая или более однородная толщина, нанесение проводят в несколько циклов. Число циклов определяют по требуемому результату, а не по универсальному нормативу.
Последовательность нанесения
Типовая логика процесса включает подготовку деталей и оснастки, погружение в состав, вращение для удаления избытка материала и последующую сушку или термоотверждение. Конкретные параметры нанесения зависят от покрытия и задачи. В доступных данных нет универсальных значений скорости вращения, времени погружения или толщины слоя, поэтому их следует определять для выбранной системы и проверять на производственном процессе.
До запуска серийной обработки полезно оценить, как детали располагаются в корзине и не соприкасаются ли они так, что могут слипнуться. Это особенно важно для плоских элементов и сложной взаимозацепляемой геометрии. При необходимости оснастку и загрузку проверяют на пробной партии, а затем оценивают поверхность, толщину слоя и адгезию.
Экономичность метода связана с высокой производительностью и низкими потерями материала при массовом нанесении. Поэтому он может быть рациональным решением для серийных партий мелких деталей. Для единичных изделий или деталей, геометрия которых мешает равномерно удалить избыток состава, преимущества процесса могут быть менее выражены. Перед выбором технологии нужно сопоставить форму детали, требуемое покрытие и возможности контроля.
Для каких деталей подходит покрытие методом окунания
Главный критерий выбора метода - геометрия детали.
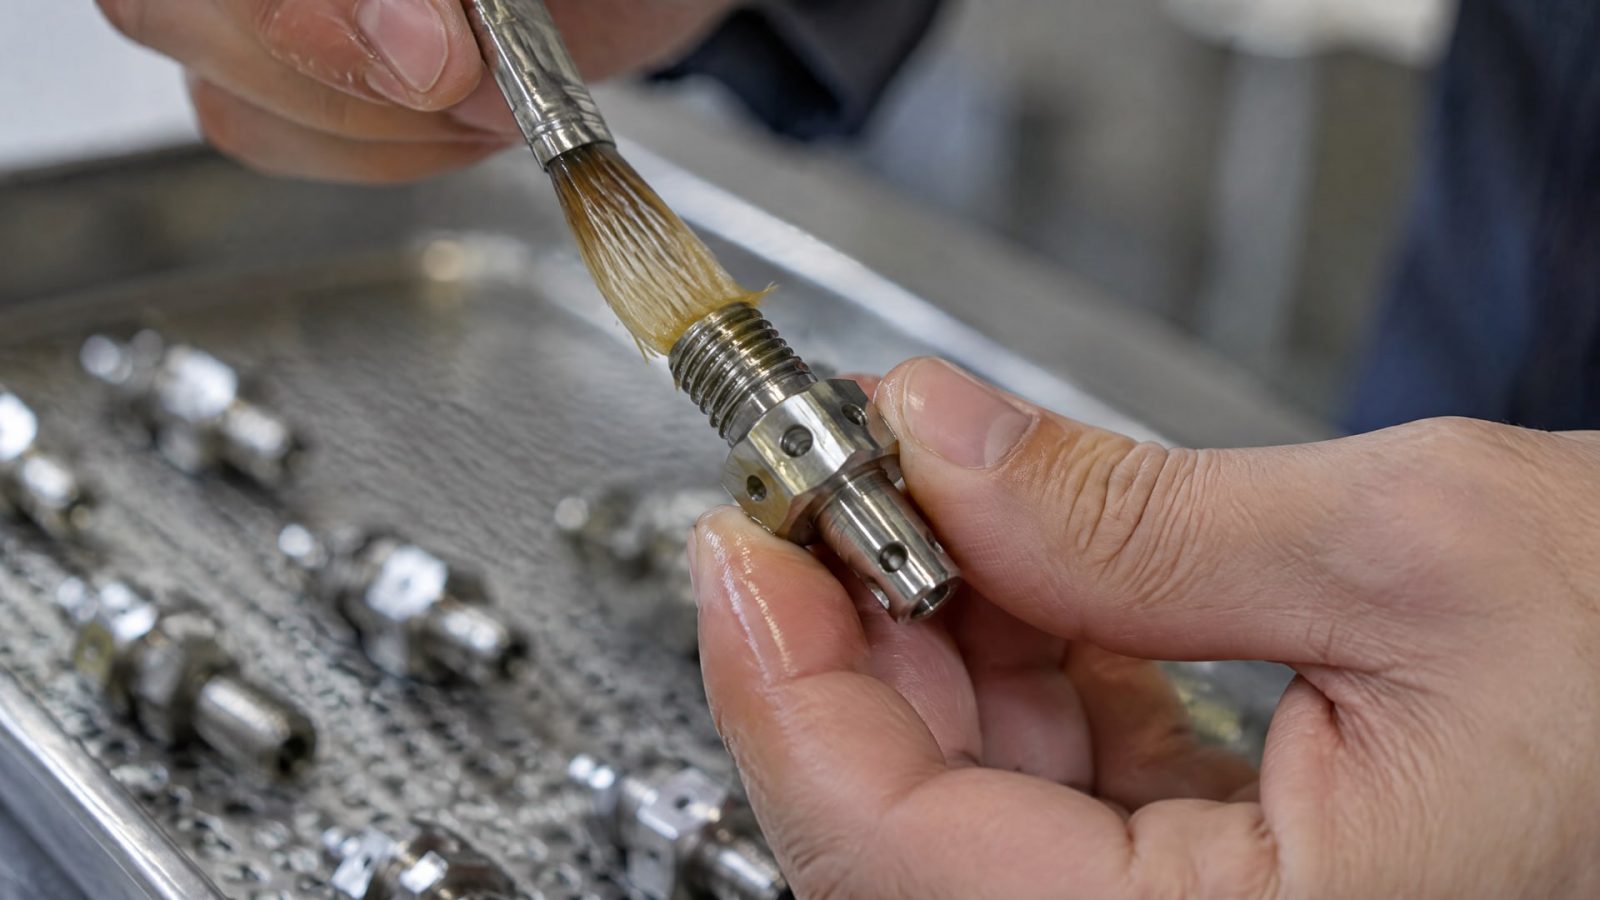
Окунание с центрифугированием хорошо подходит для массовой обработки небольших деталей, у которых есть отверстия, выемки и другие элементы сложной формы. Метод применяют и для крепежных деталей, когда требуется обработать серию изделий и контролировать толщину, однородность и адгезию слоя.
Для кольцевых деталей возможность применения технологии также оценивают по их форме и конфигурации. Само название детали не позволяет заранее гарантировать результат: значение имеют наличие отверстий и углублений, глубина полостей, участки контакта между деталями и возможность удалить избыток состава вращением. Поэтому покрытие кольцевых деталей следует сначала проверять на образцах или пробной партии, особенно если в конструкции есть глубокие глухие полости.
Когда стоит рассмотреть другой способ
Технология может дать неудовлетворительный результат, если состав не удаляется из глубоких слепых полостей или если детали слипаются при загрузке. Плоские детали и изделия со сложной взаимозацепляемой геометрией также относятся к случаям, для которых метод подходит хуже. При таких ограничениях стоит сравнить его с другими способами нанесения, в том числе с распылением.
При подборе способа полезно ответить на несколько практических вопросов:
Есть ли у детали отверстия, выемки или полости, из которых сложно удалить избыток состава?
Могут ли детали соприкасаться или слипаться в корзине?
Можно ли обеспечить требуемую однородность слоя повторными циклами?
Подходят ли последующие сушка или термоотверждение для материала детали?
Как будут контролироваться толщина покрытия, качество поверхности и адгезия?
Если ответы указывают на риск неравномерного слоя, сначала проверяют процесс на деталях с реальной геометрией. Для оценки недостаточно осмотреть внешнюю поверхность: важно убедиться, что покрытие сформировалось на функциональных участках и соответствует требованиям к узлу. Результаты такой проверки позволяют решить, подходит ли окунание с центрифугированием для серийного производства или целесообразнее использовать другой способ.
Этапы нанесения твердосмазочного покрытия
Твердосмазочное покрытие выбирают с учетом назначения детали, условий эксплуатации и требований к качеству слоя.
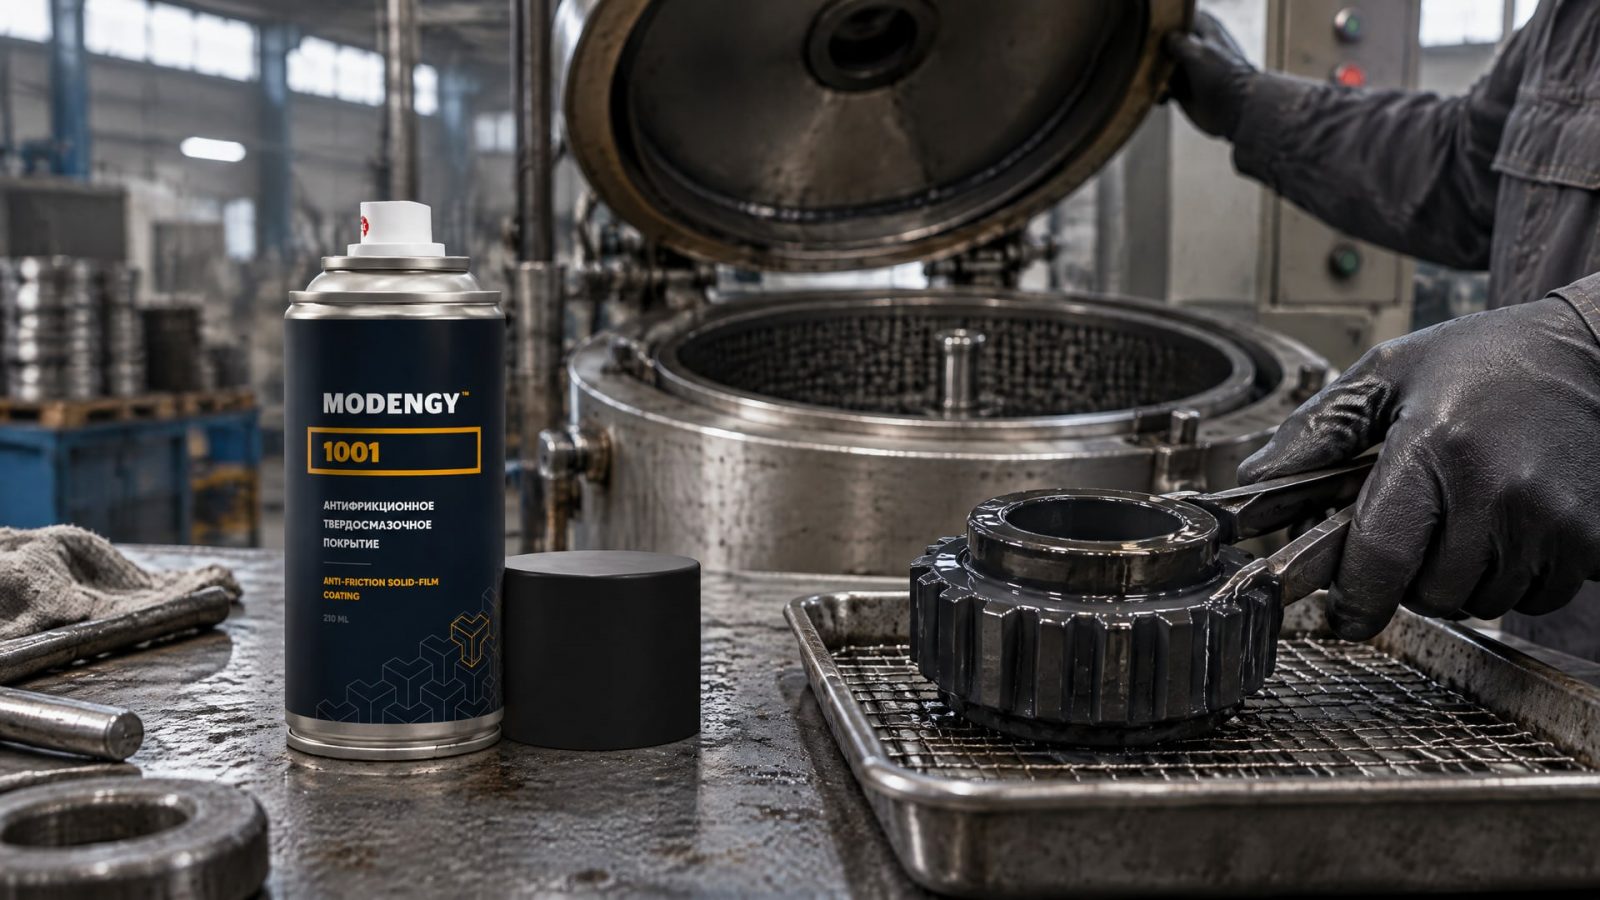
В производственном процессе важно связать выбор материала с методом нанесения: подходящий по рабочим свойствам состав должен также соответствовать геометрии изделия и возможностям последующей сушки или термоотверждения. Универсального рецепта для всех деталей нет.
Перед запуском серии необходимо согласовать требования к поверхности и проверить, можно ли получить нужный результат в выбранной оснастке. Для массовых деталей учитывают их взаимное расположение в корзине, риск контакта друг с другом и возможность удаления избытка состава центрифугированием. Если слой должен быть толще или однороднее, применяют несколько циклов нанесения. После каждого этапа оценивают состояние покрытия, а не полагаются только на число проходов.
Практическая последовательность
На этапе подготовки определяют требования к детали и покрытию: где слой должен работать, какие условия окружают узел и какие характеристики нужно подтвердить. Далее проверяют совместимость покрытия с основой и выбирают подходящий способ отверждения. После пробного нанесения оценивают внешний вид, толщину и адгезию слоя. В серийный процесс переходят, когда полученный результат соответствует требованиям к изделию.
Для систем, отверждаемых при комнатной температуре, важен полный цикл сушки. Покрытие нельзя считать готовым к рабочей нагрузке сразу после нанесения: до завершения сушки свойства слоя еще не сформированы. В качестве примера покрытия на основе дисульфида молибдена и графита с отверждением при комнатной температуре можно рассматривать MODENGY 1001. В сценарии, где для детали важно избежать термоотверждения, инженер сначала сопоставляет такой вариант с условиями эксплуатации и технологией нанесения, затем проверяет слой на образцах. Итогом проверки становится решение о пригодности системы для конкретной детали, а не общее заключение для всех изделий.
Численные параметры нанесения, включая скорость вращения и длительность операций, подбирают для конкретного процесса: универсальных значений для разных покрытий и геометрий нет. Аналогично нельзя назначать количество циклов без оценки толщины и однородности. Поэтому результат пробной партии должен включать данные по качеству поверхности, толщине и адгезии, а при необходимости - результаты испытаний, моделирующих работу узла.
Способы отверждения покрытий и температурные ограничения
После нанесения твердосмазочное покрытие обычно сушат при комнатной температуре или термоотверждают.
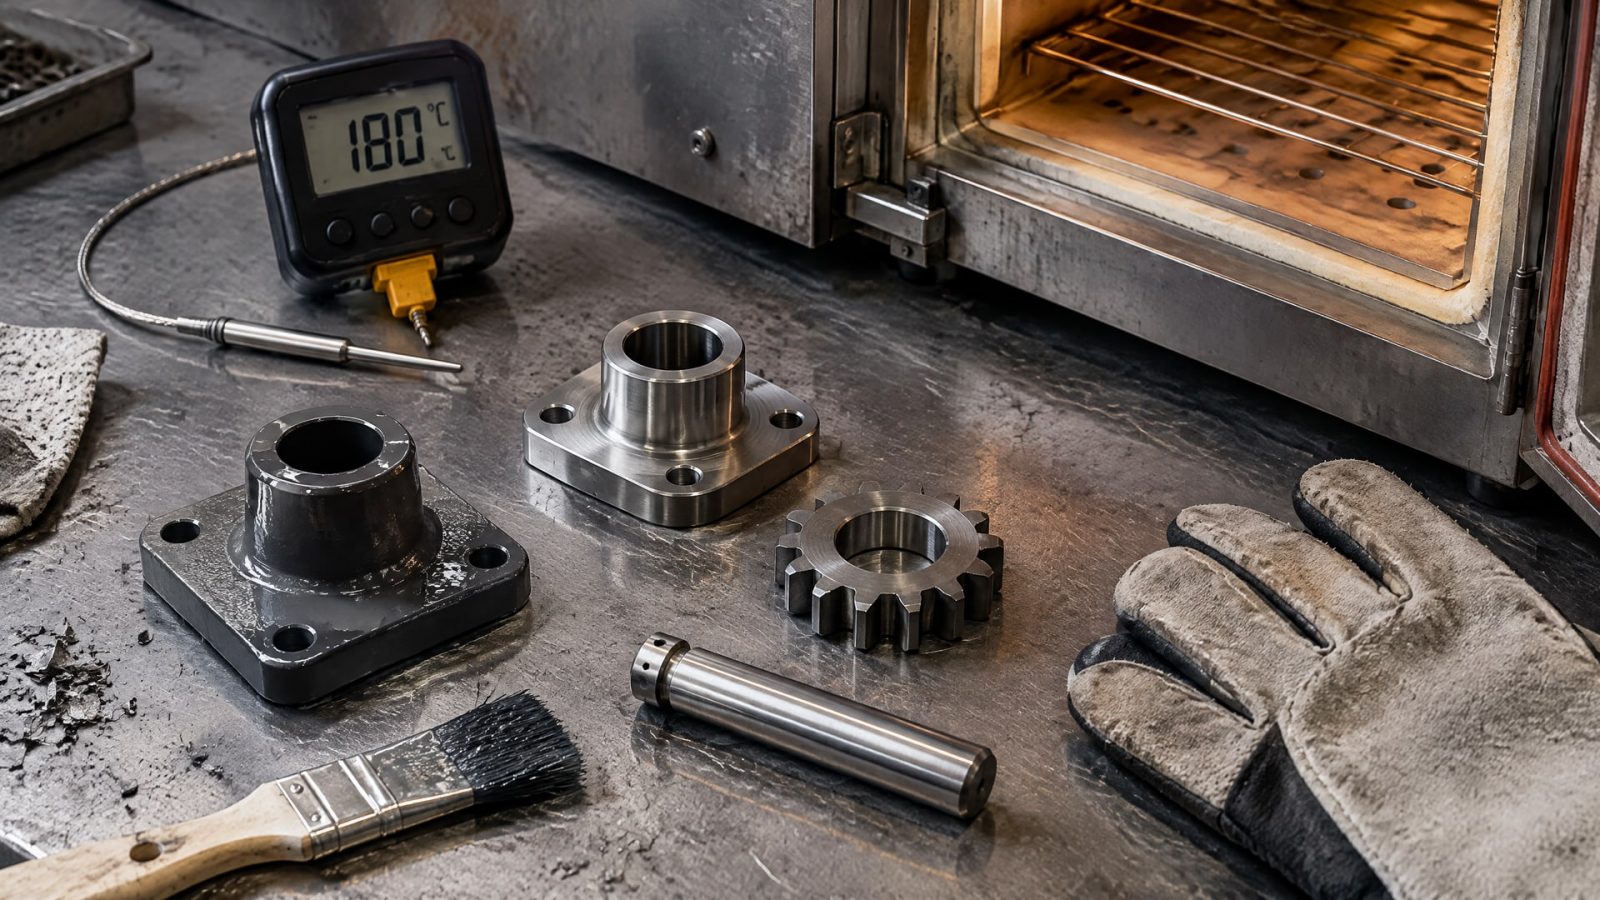
Выбор зависит от химии системы и требований к основе. Для термоотверждаемых твердосмазочных покрытий типичный диапазон температур запекания составляет от 100 °C до 250 °C. Эти значения не следует переносить на любую систему: режим сверяют с документацией конкретного покрытия и ограничениями детали.
Для крепежных изделий отдельно учитывают температуру отпуска. В цинк-ламельных системах, наносимых методом dip-spin, возможна температура пикового металла до 355 °C, однако температура отверждения не должна превышать допустимую для закаленных и отпущенных деталей. Повышение температуры само по себе не делает покрытие лучше: режим выбирают по требованиям покрытия и термообработки основы.
Что указывают стандарты
ASTM F3393-20 описывает способы нанесения цинк-ламельных систем, включая dip-spin, dip-drain, rack dip-spin и распыление. ASTM F2833-11(2017) относится к хром-не содержащим покрытиям для крепежа с цинк- и алюминий-содержащими слоями; в описании предусмотрены нанесение dip-spin, dip-drain или распылением и термоотверждение до 500 °F.
Температуру из стандарта нельзя воспринимать как универсальную рекомендацию для любого покрытия или детали. В частности, значение до 500 °F относится к описанной в ASTM F2833-11(2017) системе и не отменяет ограничений по материалу и термообработке крепежа. Для цинк-ламельных систем также различают температуру пикового металла и режим, допустимый для конкретной детали. Перед запуском процесса эти параметры сверяют со спецификацией покрытия и требованиями к основе.
Если выбран состав воздушной сушки, изделие выдерживают полный цикл при комнатной температуре. Преждевременная нагрузка может не дать корректно оценить сформированный слой. В производственном регламенте поэтому фиксируют требуемый способ отверждения и проверяют, что время и температурные условия соблюдены. Конкретные значения, кроме приведенных для соответствующих систем, определяют по документации материала.
Контроль качества покрытия после центрифугирования
После нанесения проверяют качество поверхности, толщину слоя и адгезию к основе.
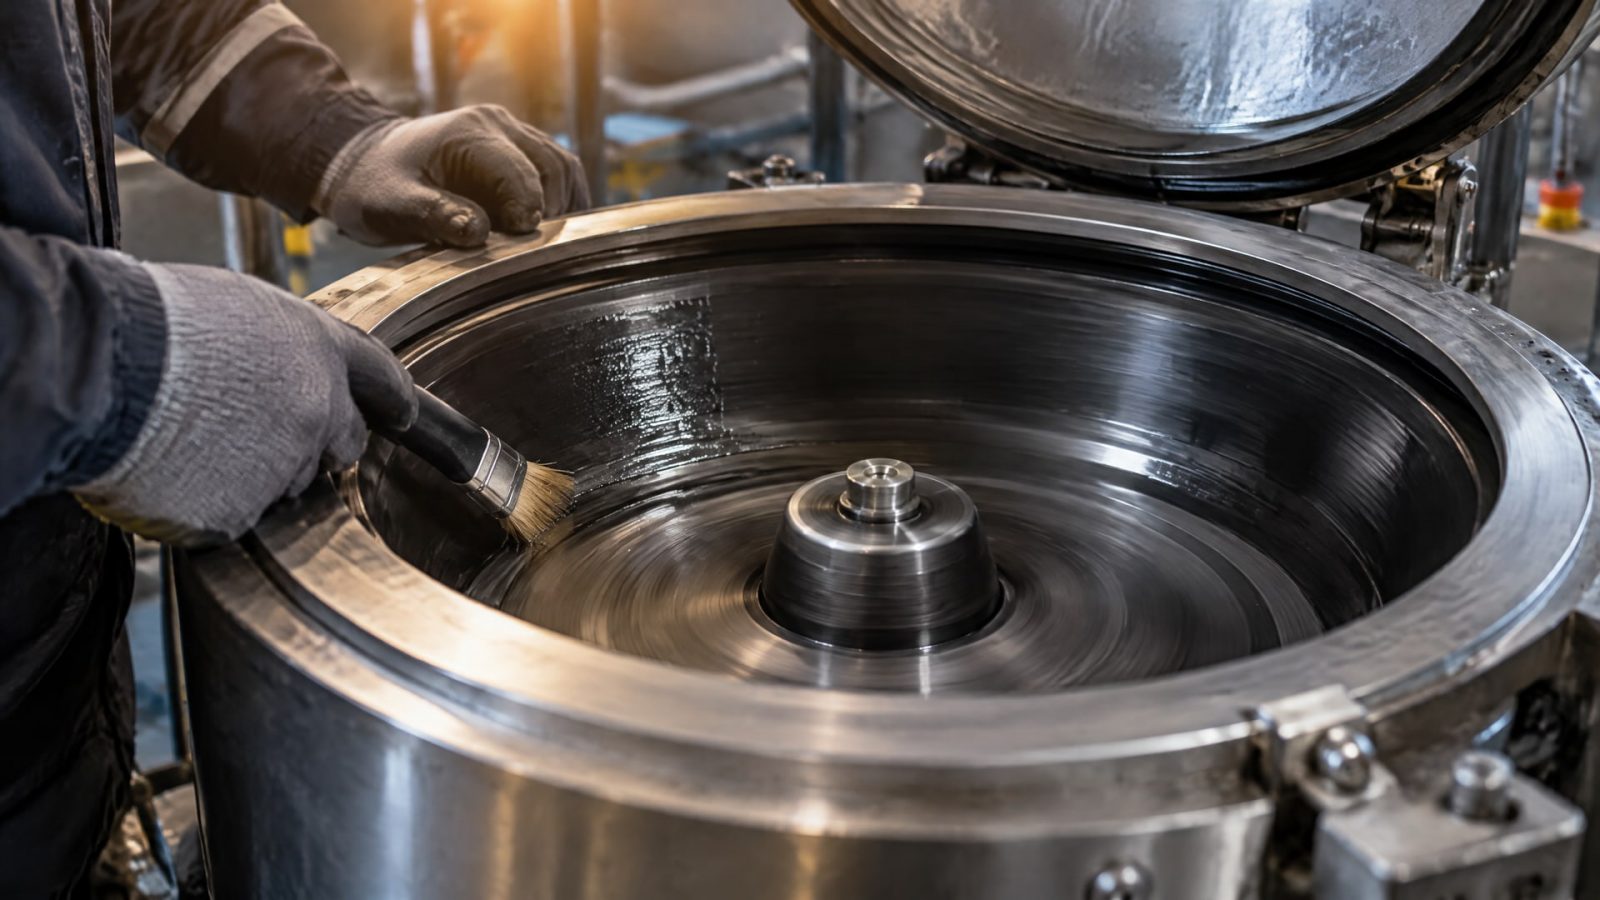
Эти параметры помогают понять, соответствует ли покрытие требованиям к детали, а не только выглядит ли оно равномерным. Для массовой обработки контроль особенно важен: дефект, повторяющийся на серии, влияет на большое количество изделий.
Оценку проводят после завершения сушки или термоотверждения. До этого покрытие нельзя считать готовым к нагрузке, поэтому ранний осмотр не заменяет итоговую проверку. Если слой получился неоднородным или его толщина недостаточна, процесс корректируют и при необходимости добавляют циклы нанесения. После изменений снова оценивают покрытие на деталях с реальной геометрией.
Проверка работоспособности в узле
Паспортных данных о материале может быть недостаточно, чтобы подтвердить работу покрытия в течение всего срока службы. Если покрытие должно снижать трение, его работоспособность проверяют испытаниями на релевантных трибологических стендах и при режимах, соответствующих применению. Условия теста должны отражать значимые для узла факторы, включая температурную и химическую нагрузку, если они присутствуют в эксплуатации.
При подборе твердосмазочного покрытия учитывают не только снижение трения. Важны термическая стабильность, стойкость к окислению, летучесть, химическая реактивность, температура плавления и совместимость теплового расширения покрытия и подложки. Также оценивают адгезию, коррозионную стойкость и совместимость с последующей сборкой. Конкретный перечень проверок зависит от назначения детали и условий работы.
Для серийного процесса полезно разделять контроль нанесения и подтверждение эксплуатационных свойств. Первый показывает, насколько стабильно формируется слой по толщине, поверхности и адгезии. Второй отвечает на вопрос, подходит ли покрытие для нагрузки в узле. Результаты пробной партии и испытаний позволяют принять решение о запуске серии и определить, какие параметры процесса нужно отслеживать при последующем производстве.
Подбор твердосмазочного покрытия для конкретной детали
Подбор твердосмазочного покрытия начинают с назначения детали и условий эксплуатации.
Инженеру важно знать, какую функцию должен выполнять слой, какие температуры и химические воздействия возможны, как покрытие будет взаимодействовать с основой и влияет ли оно на последующую сборку. Только после этого можно оценивать, подходит ли конкретная система для метода окунания с центрифугированием.
Для твердых смазок учитывают химическую и термическую стойкость, адгезию к подложке и совместимость теплового расширения материалов. Также принимают во внимание термическую стабильность, стойкость к окислению, летучесть, химическую реактивность и температуру плавления. Эти свойства важны не сами по себе, а в связи с условиями конкретного узла. Например, для работы в химически нагруженной среде требуется оценить стойкость покрытия к соответствующему воздействию, а при нагреве - допустимость выбранного режима отверждения.
Как связать покрытие и технологию
Подбор включает два связанных вопроса: подходит ли материал покрытия для работы и можно ли стабильно нанести его на деталь выбранным способом. Даже если покрытие соответствует условиям эксплуатации, глубокие глухие полости или склонность деталей к слипанию могут сделать окунание с центрифугированием неудачным решением. В таком случае нужно рассмотреть альтернативную технологию или проверить другую оснастку.
Закупщику и инженеру полезно сверяться со спецификацией, в которой определены требования к рабочим свойствам и качеству слоя. Для сравнения вариантов можно использовать такую последовательность:
Зафиксировать геометрию детали и участки, на которых покрытие должно работать.
Определить эксплуатационные условия и требования к снижению трения, коррозионной стойкости и совместимости со сборкой.
Проверить ограничения основы по сушке и термоотверждению.
Оценить возможность равномерного нанесения и удаления избытка состава центрифугированием.
Подтвердить толщину, адгезию и работоспособность испытаниями, соответствующими применению.
Такой подход помогает не выбирать покрытие только по одному свойству или общему описанию материала. Работоспособность «на весь срок службы» нельзя подтвердить одним лишь паспортом: для этого нужны испытания, связанные с реальным режимом. Результат испытаний затем используют вместе с данными по качеству слоя, чтобы принять решение о серийном нанесении.
Часто задаваемые вопросы
Для каких деталей подходит окунание с центрифугированием?
Метод в первую очередь подходит для массовой обработки небольших деталей со сложной геометрией, отверстиями и углублениями. Он может быть неудобен для плоских деталей, изделий с глубокими глухими полостями и элементов, которые слипаются или взаимно зацепляются в оснастке. При сомнениях процесс проверяют на пробной партии.
Какие способы отверждения покрытий применяют после нанесения?
Для твердосмазочных покрытий обычно используют сушку при комнатной температуре или термоотверждение. Для термоотверждаемых систем типичный диапазон составляет от 100 °C до 250 °C, но режим зависит от химии покрытия. Если выбран состав воздушной сушки, ему нужно пройти полный цикл до применения детали под нагрузкой.
Можно ли нанести нужную толщину за один цикл?
Не всегда. Если требуется более толстый или однородный слой, процесс проводят в несколько циклов. После нанесения проверяют толщину, качество поверхности и адгезию. Число циклов нельзя заранее считать одинаковым для разных деталей: его определяют по результатам контроля покрытия на изделии с реальной геометрией.
Как подбирают твердосмазочное покрытие?
Учитывают назначение детали, среду эксплуатации, температуру, химическую нагрузку, адгезию и требования к сборке. Затем проверяют, совместимы ли режим отверждения и способ нанесения с основой и геометрией изделия. При необходимости работоспособность подтверждают испытаниями на стенде, соответствующими условиям конкретного узла.
Заключение
Окунание с центрифугированием подходит прежде всего для серийного нанесения покрытий на мелкие детали со сложной геометрией, если избыток состава можно удалить вращением. Для деталей с глубокими глухими полостями, плоских изделий и элементов, склонных к слипанию, метод может не обеспечить нужный результат. Выбор покрытия также зависит от условий эксплуатации, способа отверждения и требований к качеству слоя.
Следующий шаг - проверить геометрию детали и ограничения по сушке или термоотверждению, затем провести пробное нанесение и оценить поверхность, толщину и адгезию. Если покрытие снижает трение, его пригодность для узла следует подтвердить испытаниями в условиях, близких к реальному режиму работы.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как правильно выбрать масло для нарезания резьбы, чтобы защитить инструмент и получить качественную резьбу без дефектов.
Узнайте, как выбрать масло для нарезки резьбы на стальных трубах, чтобы обеспечить качество обработки и продлить срок службы оборудования.
Масло для нарезки резьбы с присадками снижает трение, предотвращает задиры и износ инструмента, улучшая качество метрической резьбы.