
Сравнение марок графита для самосмазывающихся порошковых деталей
Выбирать графит для самосмазывающейся порошковой детали только по содержанию углерода недостаточно. На результат влияют чистота, кристаллическая структура и распределение частиц по размерам, а также поведение материала при спекании. Для деталей, работающих без внешней смазки, важен управляемый вынос графита из матрицы; для прессования порошковой смеси графит нужен в том числе как внутренняя смазка и средство снижения износа пресс-формы.
В статье разбираем, как проводить сравнение марок графита, какие параметры запросить у поставщика и чем подтвердить пригодность порошка. Материал будет полезен инженерам, техническим специалистам и закупщикам, которые оценивают чистоту графита, его происхождение и влияние характеристик порошка на свойства готовой детали.
Как графит влияет на самосмазывающиеся порошковые детали
В порошковой металлургии графит вводят в шихту в небольших количествах.
При прессовании он работает как внутренняя смазка порошковой смеси и помогает снизить износ пресс-формы. После спекания его влияние не заканчивается: количество, структура и распределение графита отражаются на том, как будет вести себя готовая деталь в узле трения.
Для самосмазывающихся спеченных деталей применяют более крупные частицы графита. Они не должны полностью раствориться или встроиться в матрицу во время спекания. Оставшийся графит постепенно открывается в процессе работы детали и обеспечивает смазывающий эффект. Поэтому свойства графита самосмазывающихся деталей зависят не только от химической чистоты, но и от сохранения частиц в структуре материала.
Три задачи графита в производственном цикле
При смешивании и прессовании графит способствует внутренней смазке порошковой смеси.
При формовании он помогает уменьшить износ инструмента.
В готовой спеченной детали сохранившийся графит может служить резервом твердой смазки, постепенно открывающимся при эксплуатации.
Эти функции предъявляют разные требования к порошку. Для снижения трения при прессовании важна его работа в смеси. Для длительной работы детали без внешней смазки принципиально, чтобы графит не исчез полностью при спекании и оставался распределенным в матрице. Материал, подходящий для одной задачи, не обязательно даст нужный результат в другой.
При оценке важно разделять свойства исходного порошка и характеристики готовой детали. Паспорт графита описывает материал до смешивания и спекания, но не показывает напрямую, сколько графита сохранится в матрице и как он будет высвобождаться. Это проверяют на технологической пробе и испытаниях детали в условиях, близких к рабочим.
Чистота графита: что она показывает и чего не гарантирует
Чистота графита характеризует долю целевого материала и уровень примесей, но не описывает полностью его поведение в порошковой смеси.
После химической очистки чистота может превышать 99%, а при комбинированной химико-термической очистке достигать 99,99%. Такие значения помогают сравнивать материалы по уровню очистки, но сами по себе не определяют ресурс самосмазывающейся детали.
В промышленных описаниях графитовых порошков для карбюризаторов также встречается содержание углерода до 99%. Этот показатель не следует автоматически приравнивать к полной характеристике графита для порошковой металлургии. Для выбора важны также зольность, содержание серы, кристаллическая структура, размер частиц и распределение по фракциям. Значимость каждого параметра зависит от задачи и состава матрицы.
Как читать данные о чистоте
| Показатель | Что помогает оценить | Что нужно проверить дополнительно |
|---|---|---|
| Содержание углерода | Долю углеродной составляющей в материале | Метод определения, примеси, структуру и гранулометрию |
| Зольность и содержание серы | Уровень отдельных примесей | Их влияние на конкретный состав и процесс спекания |
| Способ очистки | Технологический путь получения порошка | Стабильность характеристик и поведение в смеси |
| Чистота до 99% или 99,99% | Уровень очистки по заявленному показателю | Триботехнические свойства и сохранение графита в детали |
Повышение чистоты может быть полезным, если ограничения по примесям связаны с процессом или требованиями к изделию. Но тезис «чем чище, тем лучше» для самосмазывающихся деталей не универсален: чрезмерно очищенный или слишком мелкий графит не обязательно сформирует нужный резерв смазки. Сравнивать материалы корректно при одинаковых методах анализа и с учетом свойств готовой детали, а не только по числу в паспорте.
Происхождение графита и влияние технологии получения
Понятие «происхождение графита» при выборе порошка стоит раскрывать через подтвержденные характеристики материала и способ его обработки.
На свойства влияют кристаллическая структура, степень очистки и распределение частиц по размерам. Для промышленного выбора важно выяснить, как контролируют очистку, помол и гранулометрию, а не ограничиваться общим указанием страны или источника сырья.
Химическая и термическая обработка могут быть частью пути к высокой чистоте; комбинированная химико-термическая очистка позволяет получать графит с чистотой 99,99%. Однако одной информации о способе очистки недостаточно, чтобы предсказать свойства порошка в детали. Следует запросить сведения о структуре и размерном составе, а затем проверить материал в технологической смеси.
Почему важны размер и распределение частиц
Для самосмазывающейся детали применяют более крупный графит, который лишь частично растворяется или встраивается при спекании. Если требуемая функция состоит в постепенном открытии графита при работе, размер частиц становится частью конструкции материала, а не второстепенной характеристикой сырья. Равномерность распределения по фракциям также важна для стабильности смеси и итоговых свойств детали.
Слишком общий термин «графитовый порошок» не позволяет установить, подходит ли материал для конкретной задачи. Запросите у поставщика документы, где указаны чистота, примеси, гранулометрия и способ обработки. Если данные о структуре и размере частиц отсутствуют, сравнение по содержанию углерода останется неполным.
Универсального преимущества одного происхождения или способа очистки из этих параметров вывести нельзя. Материал оценивают по тому, как его характеристики сочетаются с матрицей, процессом спекания и требуемым режимом смазывания. Именно поэтому происхождение графита и его влияние на деталь подтверждают пробным производственным циклом и испытаниями, а не только паспортом порошка.
Сравнение марок графита и триботестирование
Если в документации указаны разные марки графита, сравнивать их следует по измеряемым характеристикам, а не по названию.
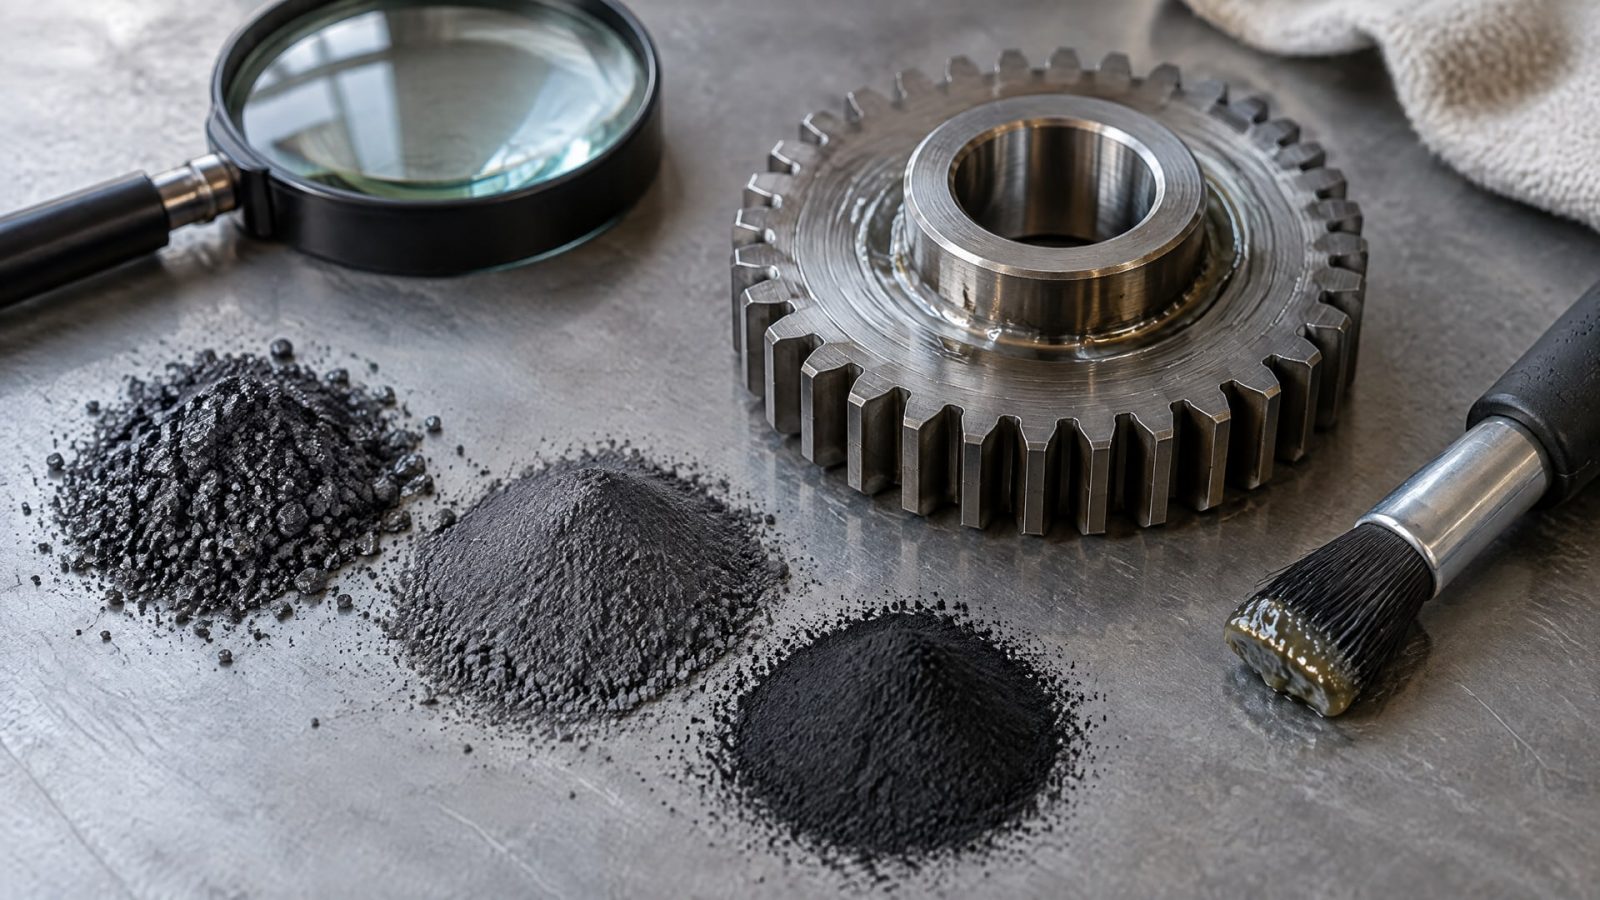
Сопоставьте чистоту, содержание примесей, структуру и размер частиц, а также данные о способе очистки и помоле. Затем оцените, как каждый порошок ведет себя в конкретной смеси и после спекания. Такой подход помогает отделить свойства сырья от результата, который нужен детали.
Для оценки абразивных свойств графитов, используемых для смазки, в источнике указан ASTM D1367. В описанной методике 15% графита по массе суспендируют в минеральном масле. Смесь пропускают через узел шарикоподшипника при 1750 об/мин в течение 2 часов, после чего измеряют потерю массы подшипника. Этот тест позволяет оценить абразивность в заданной постановке, но не заменяет испытаний самой порошковой детали.
Что показывает испытание
Результат ASTM D1367 относится к поведению графита в условиях конкретного метода. Его нельзя напрямую считать прогнозом ресурса детали: в реальном узле меняются матрица, контактирующие поверхности, нагрузка и среда. Поэтому триботестирование смазки или графитсодержащего материала полезно рассматривать как часть программы проверки, а не как единственное основание для выбора порошка.
В испытаниях графитсодержащих смазочных композиций также применяют оценки износа, несущей способности и других свойств. Среди встречающихся методов указаны 4-ball wear по ASTM D2266, 4-ball weld по ASTM D2596 и FZG по ISO 14635-1. Эти методы относятся к смазочным композициям и не являются прямыми испытаниями порошкового графита в спеченной детали.
Практическая программа сравнения может включать:
Проверку паспортных характеристик графита и сопоставимость методов анализа.
Оценку однородности распределения порошка в смеси.
Проверку прессования, износа инструмента и поведения материала при спекании.
Испытание готовой детали в условиях, соответствующих ее рабочему узлу.
Сопоставление результатов триботестов с требуемым режимом смазывания.
Как выбрать графит под задачу детали
Начните с определения функции графита.
Если приоритетом служит внутренняя смазка смеси и снижение износа пресс-формы, проверяйте поведение порошка на этапах смешивания и прессования. Если деталь должна работать без внешней смазки, важно подтвердить, что графит частично сохраняется при спекании и постепенно открывается в эксплуатации. Эти цели связаны между собой, но не сводятся к одному показателю чистоты.
Затем сформулируйте требования к порошку и согласуйте их с поставщиком. Запрашивайте данные о содержании углерода, зольности, сере, структуре и распределении частиц по размерам. Отдельно уточните способ очистки, помола и контроля гранулометрии. Если в предложении есть только марка и значение чистоты, данных для технического сравнения недостаточно.
Таблица для первичного отбора
| Критерий | Вопрос при выборе | Проверка |
|---|---|---|
| Назначение | Нужна внутренняя смазка смеси или резерв графита в детали? | Испытания на соответствующем этапе производства |
| Чистота и примеси | Какие показатели заявлены и как их определяли? | Сопоставление паспортов и методов анализа |
| Размер частиц | Подходит ли порошок для требуемого поведения при спекании? | Гранулометрический анализ и пробное спекание |
| Структура | Как характеристики графита соотносятся с задачей детали? | Оценка готовой детали и ее триботехнических свойств |
| Абразивность | Есть ли риск износа контактирующих поверхностей? | Тесты по подходящей методике и испытания узла |
Не переносите результат одного испытания на все режимы эксплуатации. ASTM D1367 оценивает абразивные свойства в заданной конфигурации, тогда как поведение спеченной детали зависит также от матрицы и условий трения. Для окончательного решения сопоставьте лабораторные данные с пробной партией и испытаниями в узле, где будет работать изделие.
Если вместо графита, распределенного в порошковой матрице, рассматривается сухой смазочный слой на поверхности детали, это уже другая технология и отдельная задача выбора. Для такого решения отдельно оценивают материал покрытия и условия его применения; его характеристики не следует приписывать графиту в спеченной детали.
Часто задаваемые вопросы
Всегда ли более чистый графит лучше для самосмазывающейся детали?
Нет. Чистота важна, но готовые свойства зависят также от кристаллической структуры, размера частиц и поведения графита при спекании. Для самосмазывающейся детали нужно подтвердить, что часть графита сохраняется в матрице и постепенно открывается при работе. Значение чистоты без испытаний детали не определяет ее ресурс.
Как происхождение графита влияет на его свойства?
Оценивать происхождение следует через подтвержденные характеристики и технологию обработки: степень очистки, структуру и гранулометрию. В доступных данных нет оснований ранжировать географические источники сырья. Для сравнения запросите паспортные показатели, сведения об очистке и помоле, а затем проверьте порошок в своей смеси и на готовой детали.
Что показывает ASTM D1367?
ASTM D1367 описывает оценку абразивных свойств графитов, используемых для смазки. В указанной методике 15% графита по массе суспендируют в минеральном масле и испытывают при 1750 об/мин в течение 2 часов, после чего измеряют потерю массы подшипника. Результат характеризует материал в рамках метода, но не заменяет испытаний детали.
Можно ли выбрать графит только по содержанию углерода?
Нет. Помимо содержания углерода, учитывают зольность, серу, кристаллическую структуру, форму и размер частиц, а также их распределение по фракциям. Важны и совместимость с матрицей, и поведение при спекании. Если этих данных нет, одного паспортного значения недостаточно для обоснованного выбора.
Заключение
Сравнение марок графита для самосмазывающихся порошковых деталей должно учитывать не только чистоту, но и структуру, размер частиц и поведение материала при спекании. Графит может смазывать порошковую смесь и снижать износ пресс-формы, а в готовой детали работать как постепенно открывающийся резерв смазки. Какая функция важнее, определяют требования к изделию и процессу.
Практический следующий шаг - составить перечень параметров для поставщика, получить данные о чистоте, примесях, структуре и гранулометрии, а затем проверить выбранный порошок на пробной смеси и готовой детали. Испытания следует проводить с учетом рабочего узла: только так можно подтвердить, что свойства графита соответствуют требуемому режиму трения.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, почему толщина слоя покрытия при окунании не всегда подходит для точного машиностроения и как контролировать процесс.
Узнайте, как смазка дозатора пищевой продукции с допуском H1 влияет на скорость и точность фасовки, и как правильно ее выбрать.
Смазка шпинделя станка с ЧПУ: выбор, обслуживание подшипников, обкатка и контроль состояния узла.