
Смазка шпинделя станка с ЧПУ: выбор и обслуживание подшипников
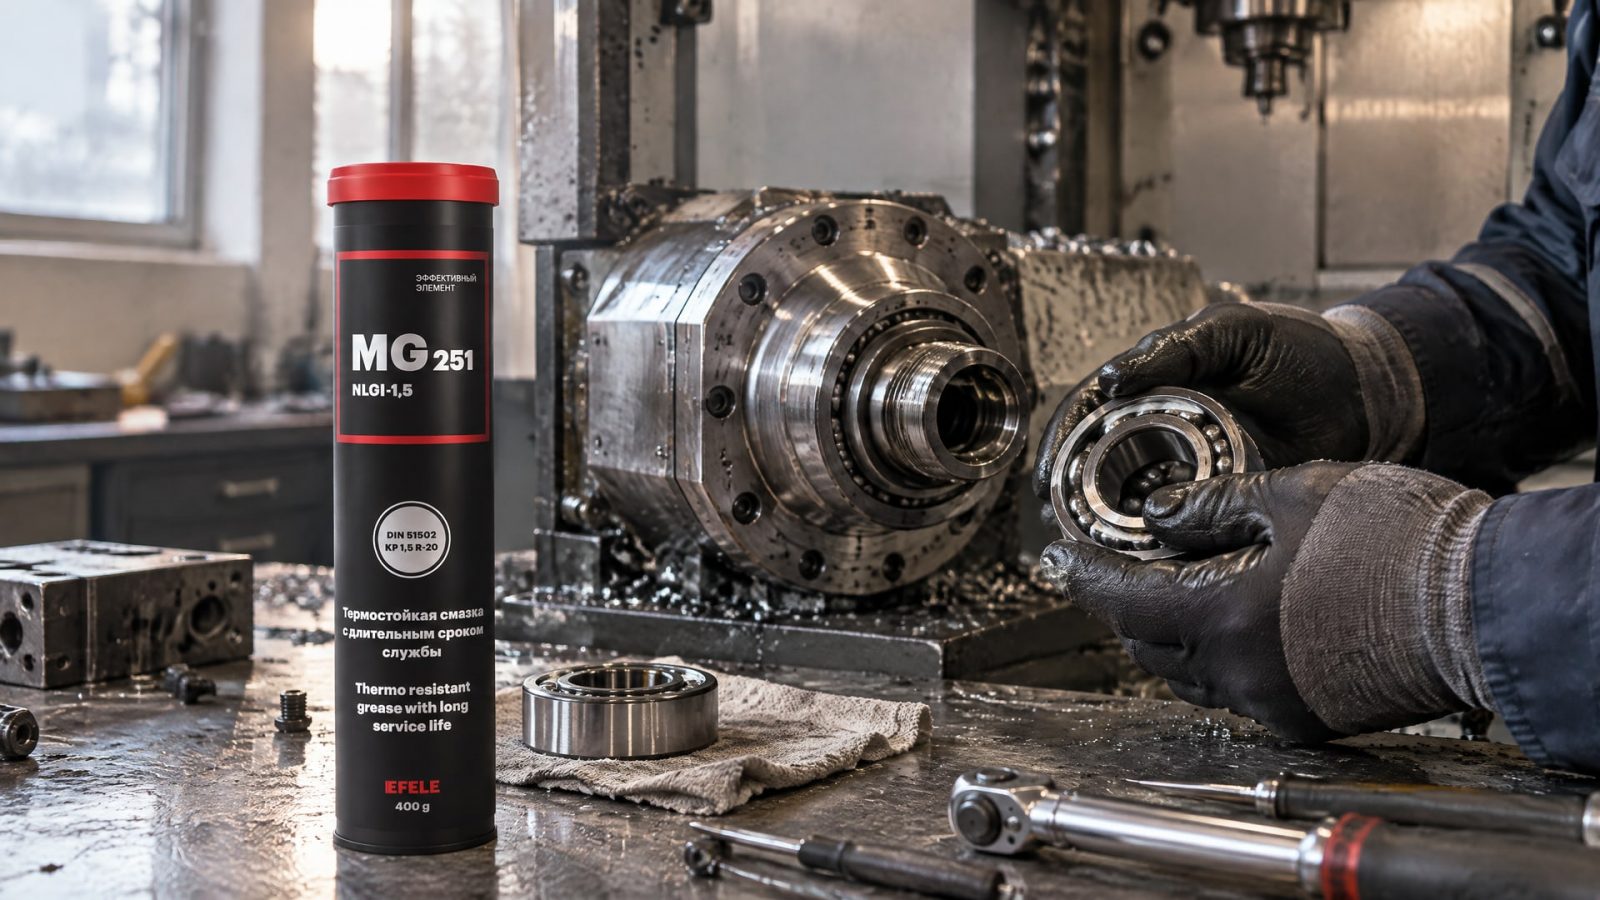
Ресурс шпиндельных подшипников зависит от соответствия смазки скорости вращения, температуры и конструкции узла, а также от точности ее дозирования. Для высокоскоростных шпинделей избыток смазки опасен: он повышает нагрев и потери, поэтому свободный объем подшипника заполняют менее чем на 30%. После обслуживания шпиндель запускают ступенчато, контролируя температуру в зоне наружного кольца.
Статья поможет инженерам, техническим специалистам и снабженцам разобраться, как выбрать смазку для шпинделя, провести обкатку после обслуживания и контролировать состояние узла. Отдельно рассмотрим смазку подшипников шпинделя ЧПУ, масляные системы, токарные станки и особенности поиска данных для горизонтально-расточного станка 2А622-1.
Как выбрать смазку шпинделя станка
Для большинства высокоточных шпиндельных подшипников подходят пластичные смазки на минеральном базовом масле с литиевым загустителем.
Но этот ориентир не заменяет проверку требований к конкретному узлу. При выборе учитывают скорость вращения, рабочую температуру, расположение вала и вибрацию. Также важно свериться с документацией станка и подшипников: смазка должна соответствовать рекомендациям для установленной конструкции.
Класс NLGI описывает консистенцию пластичной смазки, а не ее вязкость и не способность удерживаться на поверхности. Шкала включает классы от NLGI 000, очень жидкой консистенции, до NLGI 6, очень твердой. Класс измеряют по ASTM D217 и ISO 2137. Для низких температур и колебательных режимов чаще выбирают NLGI 1; для крупных подшипников, вертикального вала, высокой температуры и вибрации может требоваться NLGI 3. Это общие ориентиры, а не замена спецификации конкретного шпинделя.
| Условия работы | Ориентир по выбору |
|---|---|
| Низкая температура или колебательный режим | NLGI 1 |
| Крупный подшипник, вертикальный вал, высокая температура или вибрация | NLGI 3 |
| Высокая частота вращения | Проверить допустимую смазку и дозировку по документации шпинделя |
Совет инженера
Сценарий: шпиндель работает на высокой частоте вращения, а в зоне подшипников возможен нагрев.
Что проверяют: допускает ли документация узла термостойкую смазку на полимочевинном загустителе и подходит ли она по остальным рабочим условиям. В таком подборе рассматривают EFELE MG-251.
Итог: решение привязывают к требованиям подшипника и шпинделя, а не только к температурной стойкости смазки.
Как наносить смазку на подшипники шпинделя ЧПУ
Главное при закладке смазки в высокоскоростной подшипник - не заполнять весь внутренний объем.
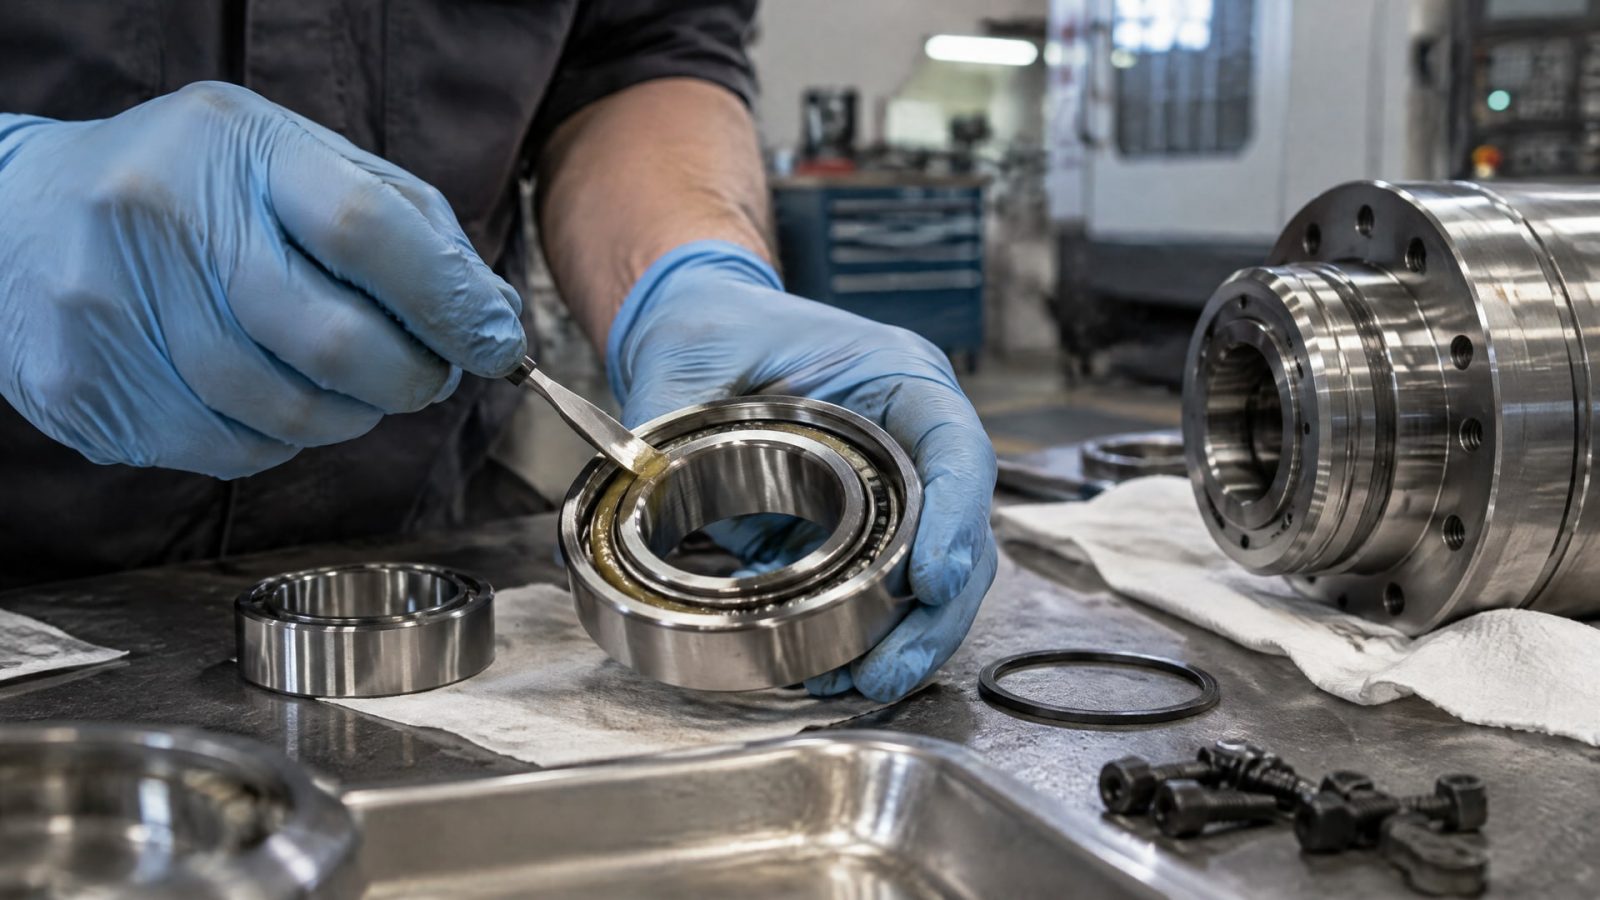
Практический ориентир для таких шпинделей - менее 30% свободного объема. Избыток смазки увеличивает сопротивление вращению и может привести к перегреву. Поэтому принцип «чем больше, тем дольше проработает» для шпиндельного узла не подходит.
Смазку распределяют равномерно по свободному объему между телами качения и кольцами подшипника. Неравномерное распределение затрудняет выход узла на стабильный режим. Работы проводят в чистых условиях: смазка, емкости и линии подачи должны быть защищены от влаги и загрязнений. Попадание контаминантов в узел ухудшает условия работы подшипника.
Перед добавлением материала необходимо установить, что именно предусмотрено конструкцией: пластичная смазка, масло или система дозированной подачи. Нельзя смешивать несовместимые смазки и масла. Если тип ранее примененного материала неизвестен, нельзя считать другой продукт совместимым только по сходной консистенции или назначению. Сначала сверяются со спецификацией шпинделя и подтверждают совместимость.
После обслуживания не следует сразу выводить шпиндель на рабочие обороты. Его обкатывают ступенчато, начиная с низкой скорости, и контролируют температуру в зоне наружного кольца подшипника. Такой запуск позволяет отслеживать изменение показаний до их стабилизации. Если конструкция узла требует точной дозировки, параметры подачи задают по документации оборудования, не перенося на него режимы другого шпинделя.
Регламент смазки шпинделя и контроль температуры
Единого регламента смазки шпинделя для всех станков нет.
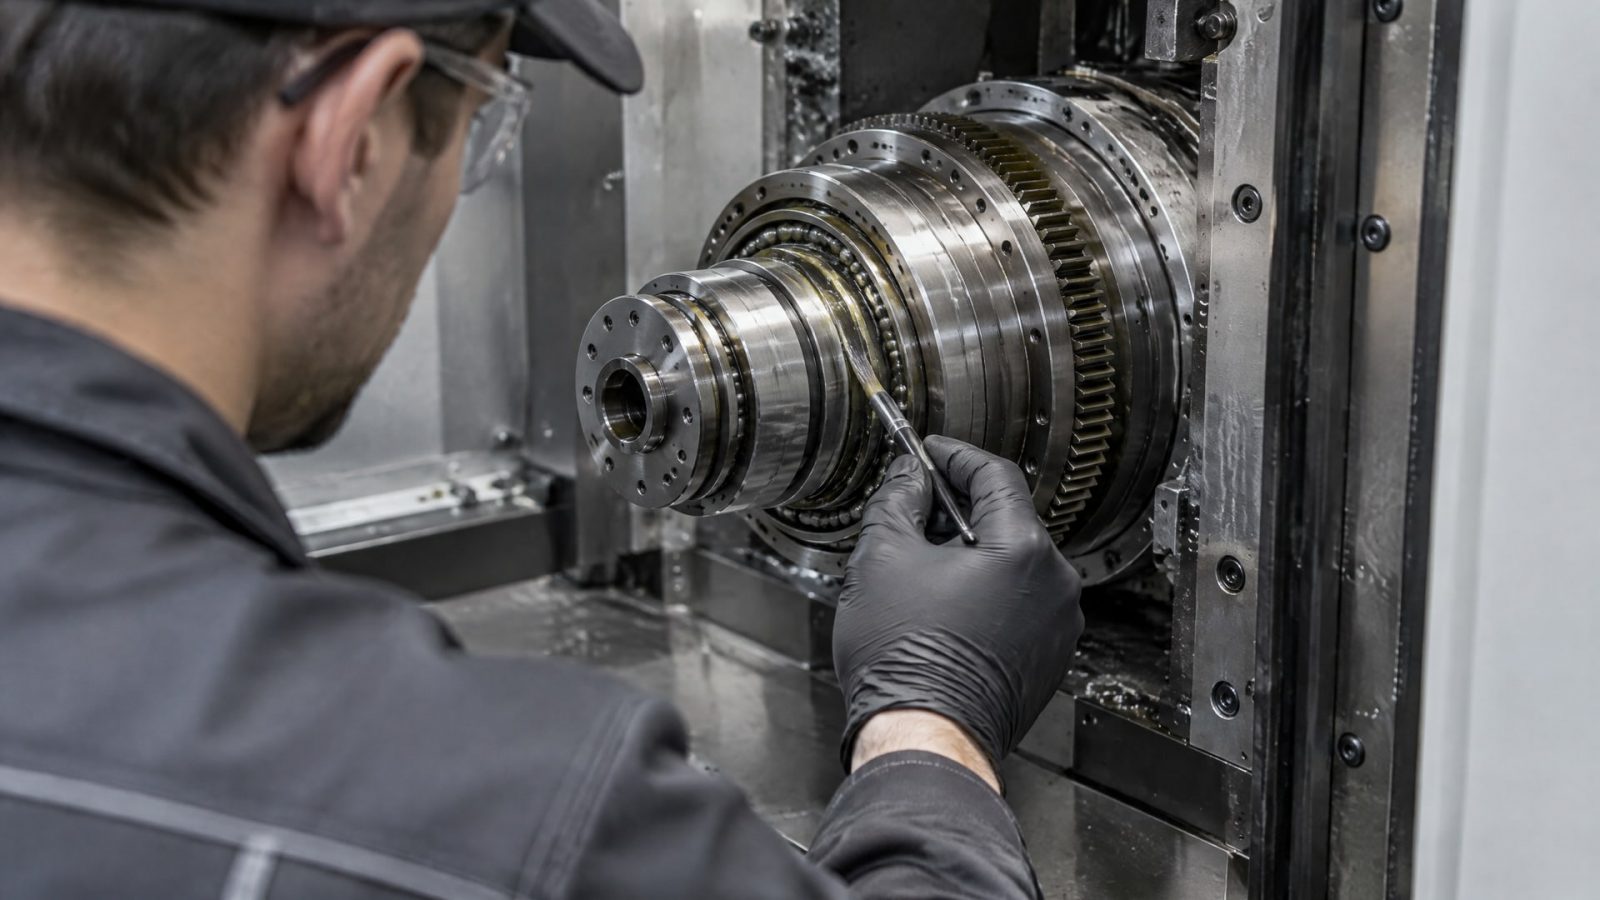
Периодичность и порядок обслуживания зависят от конструкции узла, скорости вращения, расположения шпинделя и условий работы. Поэтому интервалы берут из документации станка или подшипников, а при изменении режима работы проверяют, сохраняется ли прежний порядок контроля.
После обслуживания шпиндель запускают на низкой скорости, затем постепенно переходят к более высокой, наблюдая за температурой. Измерения проводят в зоне наружного кольца подшипника и ждут стабилизации показаний. Практический предел при обкатке и контроле часто задают на уровне 60–65 °C. Если температура достигает этого диапазона, шпиндель останавливают и дают подшипнику остыть. После стабилизации температуры шпиндель рекомендуют дополнительно прогонять 10–15 минут.
При повторяющемся нагреве не стоит компенсировать проблему добавлением смазки. Сначала проверяют дозировку, соответствие материала режиму и равномерность его распределения. Для масляных систем важны чистота и достаточный запас масла. В системах air/oil контролируют также сухость и чистоту воздуха, состояние линий подачи и отсутствие загрязнений в емкостях.
В журнал обслуживания полезно заносить фактические данные, которые помогают сопоставить состояние узла до и после работ:
режим запуска и последовательность ступеней обкатки;
показания температуры и точку ее измерения;
состояние масляной системы или системы air/oil;
сведения о примененной смазке и ее соответствии спецификации.
Такая фиксация не заменяет предписанный изготовителем график, но упрощает контроль повторяющихся отклонений. Если температура не стабилизируется или снова достигает 60–65 °C, работу прекращают и выясняют причину до выхода на рабочий режим.
Смазка шпинделя токарного станка: пластичная смазка или масло
Для высокоскоростных подшипников выбор между пластичной смазкой и маслом зависит от конструкции шпинделя и способа подачи материала.
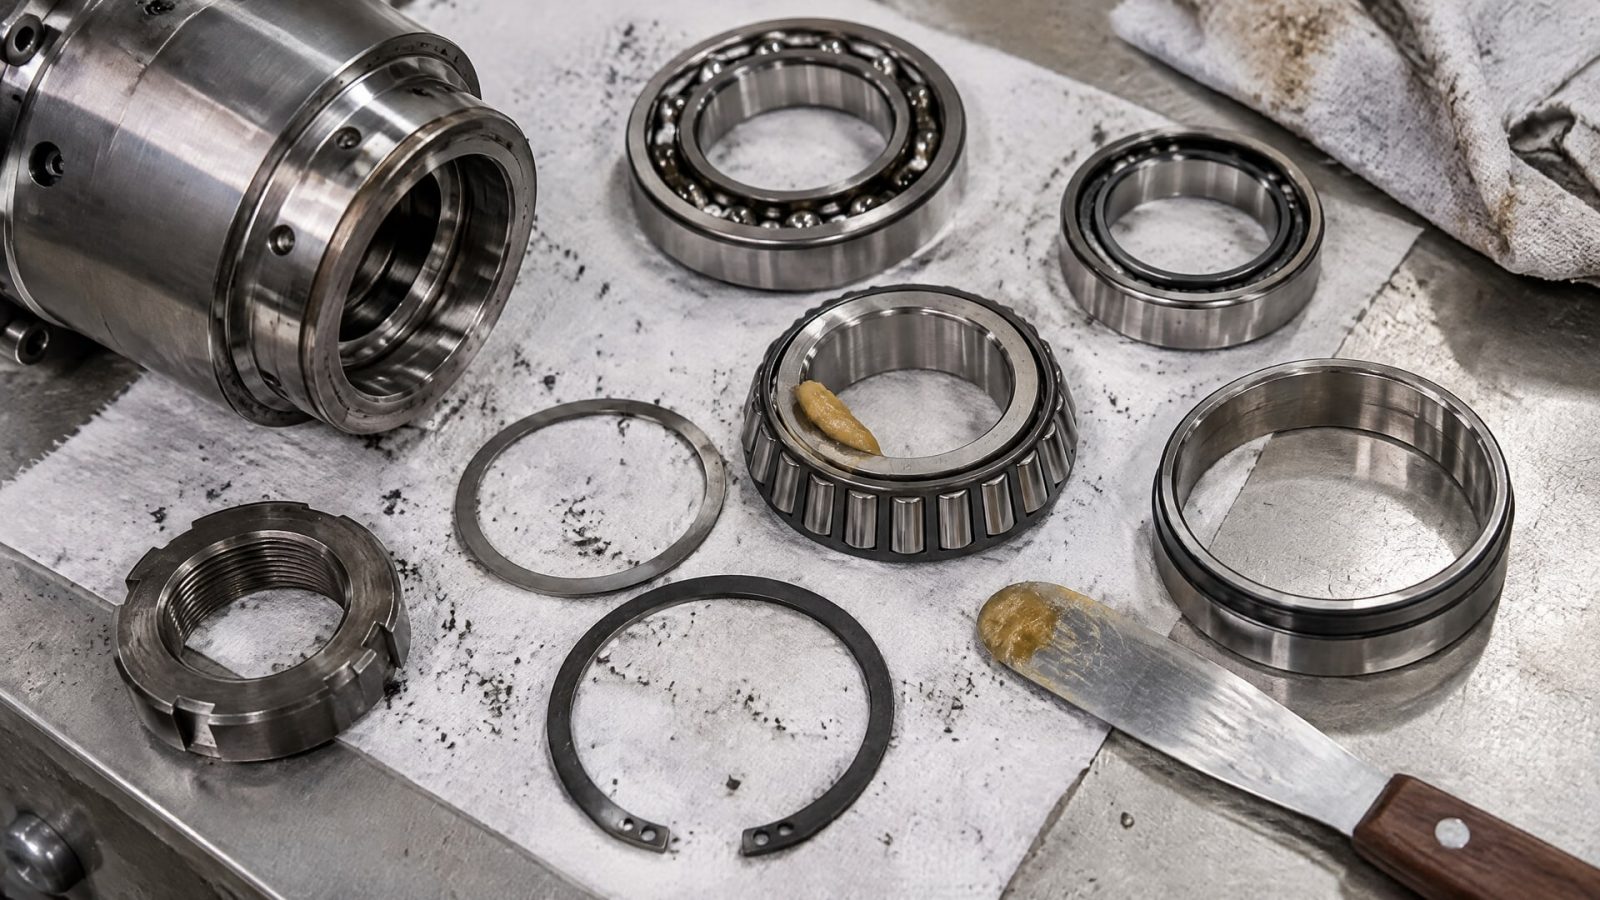
Пластичная смазка удерживается в подшипниковом узле, но ее количество нужно ограничивать. При очень высоких оборотах и малых подачах могут применять масло или систему oil-air: такая подача позволяет точнее дозировать материал и эффективнее отводить тепло.
Для высокоскоростных подшипников в качестве минимальной требуемой вязкости масла приводится ориентир 6–10 cSt. В отраслевой практике для электродвигателей и высокоскоростных шпинделей также встречается масло класса ISO VG 100. Эти значения относятся к масляным решениям и не задают класс консистенции пластичной смазки. Их нельзя использовать как самостоятельное предписание для любого токарного станка: сначала проверяют требования производителя шпинделя.
Если в подшипниковом узле предусмотрена масляная система, контролируют чистоту масла и его запас. Для системы air/oil дополнительно следят за сухим, чистым воздухом и состоянием подачи. Загрязненные линии или емкости могут перенести контаминанты в узел, поэтому при обслуживании проверяют весь путь смазочного материала, а не только подшипник.
Встречающиеся в паспортах отдельных смазок диапазоны примерно от −40 °C до +120 °C и класс NLGI 1.5 относятся к конкретным материалам для быстроходных подшипников. Это не универсальные параметры для шпинделей и не основание выбирать смазку без сверки с документацией станка. Для точного подбора важны одновременно тип материала, вязкость или консистенция, дозировка и допустимый режим работы.
Горизонтально-расточной станок 2А622-1: где проверить данные по шпинделю
Для горизонтально-расточного станка 2А622-1 нельзя определять марку смазки или интервал обслуживания только по названию модели.
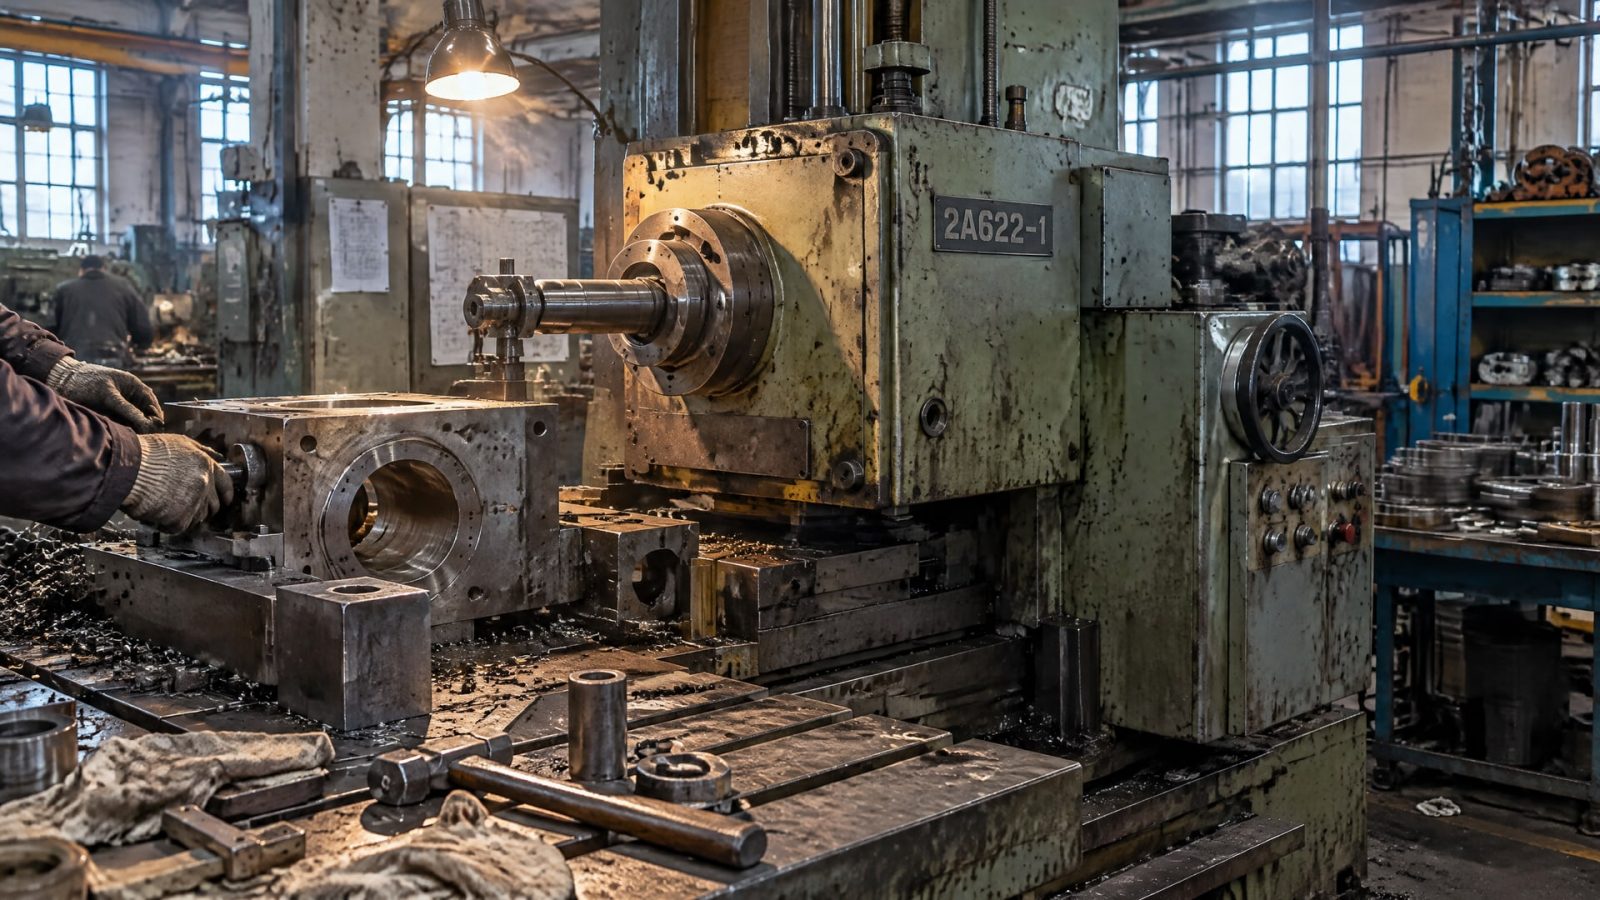
В доступных технических данных для этой машины не указаны конкретные смазочный материал, объем закладки и периодичность. Эти параметры нужно искать в паспорте станка, карте смазки или документации на установленный шпиндель и подшипники.
Если документация предписывает пластичную смазку, уточняют базовое масло, загуститель, класс NLGI и правила пополнения. Если указана масляная система, проверяют требуемую вязкость, уровень или запас масла, а также чистоту линий подачи. Для систем air/oil отдельно выясняют требования к воздуху. Нельзя переносить на 2А622-1 ориентиры другого станка без подтверждения совместимости.
Та же последовательность подходит для смазки шпинделя токарного станка: сначала устанавливают тип системы, затем сверяют материал и режим обслуживания с документацией. При отсутствии паспорта или карты смазки следует восстановить сведения по маркировке шпинделя и подшипников, а не подбирать смазку только по консистенции. Снабженцу для закупки нужны точное обозначение материала и подтвержденная совместимость, инженеру - допустимый способ подачи и порядок запуска после обслуживания.
Часто задаваемые вопросы
Как часто выполнять обслуживание подшипников шпинделя?
Универсальный интервал не задан: он зависит от конструкции шпинделя, скорости и условий работы. Основой служит документация станка или подшипников. Между плановыми работами контролируют температуру, состояние подачи масла или воздуха и чистоту системы. После обслуживания шпиндель запускают ступенчато и наблюдают за стабилизацией температуры.
Чем смазывать шпиндель токарного станка?
Материал выбирают по документации конкретного шпинделя. Для большинства высокоточных шпиндельных подшипников подходит пластичная смазка на минеральном базовом масле с литиевым загустителем, но это не универсальное назначение. На высоких оборотах могут применяться масло или система oil-air. Не смешивайте материалы без подтверждения совместимости.
Какая смазка нужна для станка горизонтально-расточного 2А622-1?
По одному обозначению модели нельзя надежно определить марку и количество смазки. Проверьте паспорт станка, карту смазки и документацию на установленный шпиндель или подшипники. Если этих сведений нет, сначала установите тип системы и требования узла. Не переносите параметры с другого станка без подтверждения.
До какой температуры можно обкатывать шпиндель после смазки?
При обкатке и контроле шпиндельных подшипников часто используют практический предел 60–65 °C. Если температура достигает этого диапазона, шпиндель останавливают и дают подшипнику остыть. Показания контролируют в зоне наружного кольца и ждут стабилизации. После стабилизации шпиндель рекомендуют дополнительно прогонять 10–15 минут.
Заключение
Чтобы смазка шпинделя станка обеспечивала надежную работу, подбирайте материал по документации и условиям эксплуатации, соблюдайте дозировку и контролируйте температуру при запуске. Для высокоскоростного подшипника важны равномерное распределение смазки и заполнение менее 30% свободного объема; избыток может привести к перегреву.
Практический следующий шаг - определить тип системы смазки вашего шпинделя и сверить с паспортом материал, количество и интервал обслуживания. После работ выполните ступенчатую обкатку, контролируя температуру в зоне наружного кольца.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, чем смазать капот автомобиля, чтобы устранить скрип, защитить петли от ржавчины и продлить срок службы механизма.
Узнайте, какие документы, помимо NSF, подтверждают безопасность смазки с допуском H1 для пищевой промышленности.
Узнайте, как выбрать СОЖ для глубокого сверления жаропрочных сплавов, чтобы избежать налипания и повысить эффективность обработки.