
Толщина слоя покрытия при окунании: почему метод не всегда подходит для точного машиностроения
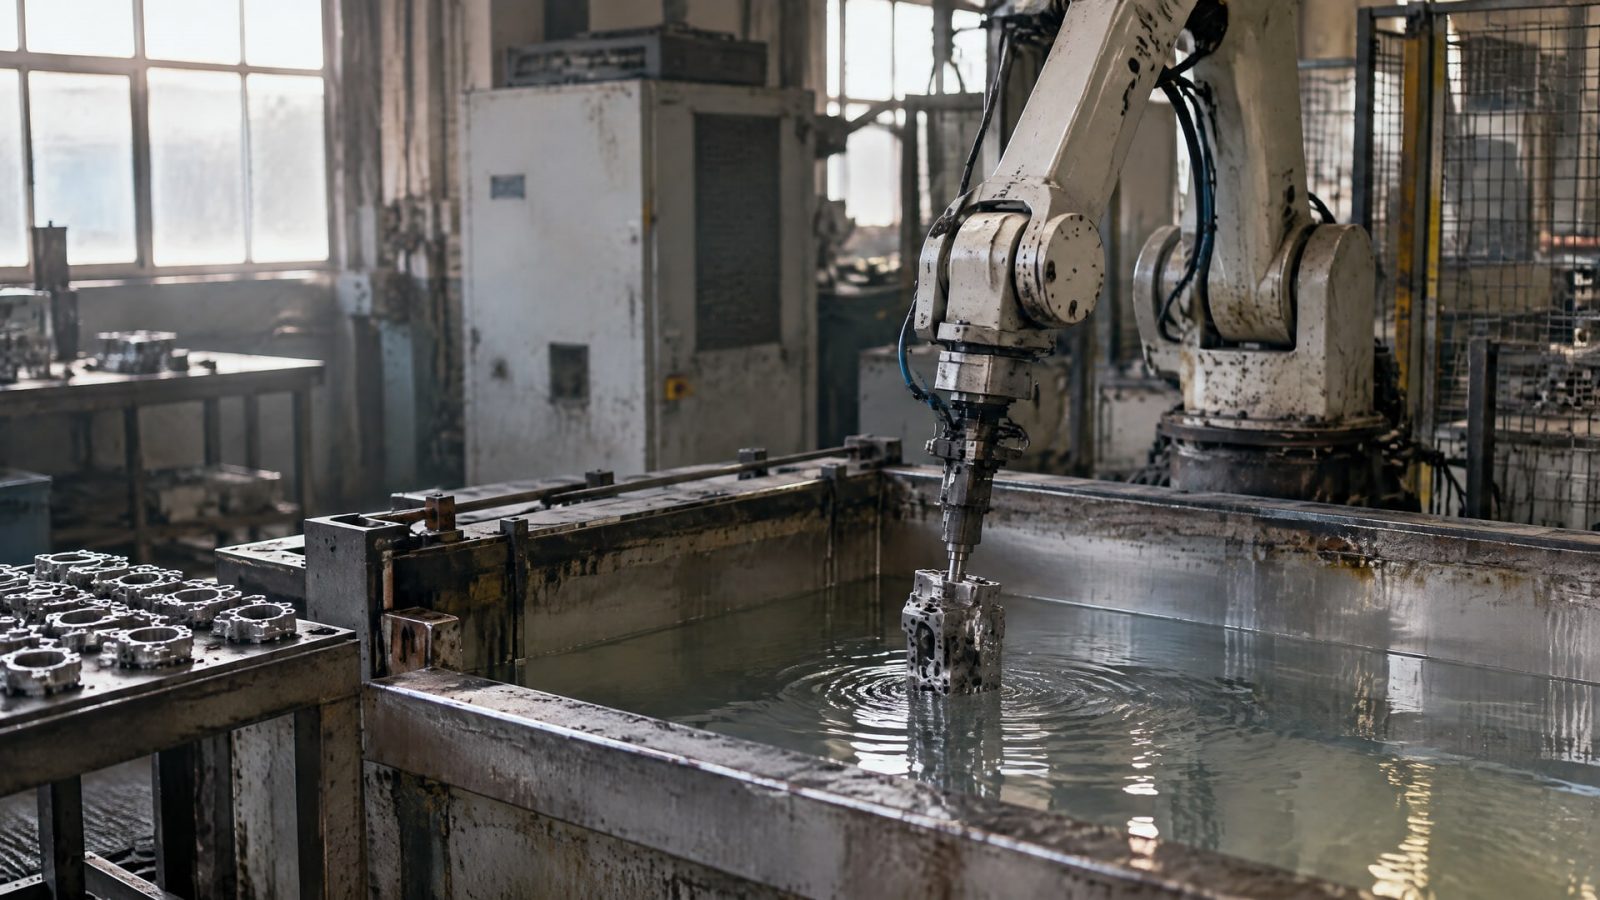
Метод окунания не гарантирует точную и одинаковую толщину покрытия сам по себе. Результат зависит от скорости погружения и извлечения детали, вязкости состава, времени выдержки и числа циклов. Если допуск по толщине узкий, этих параметров недостаточно просто задать один раз: процесс нужно стабильно контролировать, а готовый слой измерять подходящим методом.
Статья будет полезна инженерам, технологам и закупщикам, которые выбирают методы нанесения покрытий для деталей с точными посадками и рабочими поверхностями. Разберем, почему толщина слоя покрытия при окунании может меняться, как измерять сухой слой и что учитывать, если покрытие должно продлевать ресурс детали или защищать ее от износа.
Почему толщина слоя покрытия при окунании меняется
При окунании деталь погружают в состав, выдерживают и извлекают.
Толщина результата зависит не только от свойств покрытия, но и от режима каждого этапа. В технических материалах по dip-coating среди основных параметров названы скорость вытягивания и вязкость раствора. Также учитывают скорость погружения, время выдержки и число циклов.
Это значит, что одинаковый состав еще не обеспечивает одинаковую толщину. Если скорость извлечения или время выдержки меняются, результат тоже может измениться. Оценивать процесс только по факту «деталь окунули» нельзя: для повторяемости нужно управлять параметрами нанесения и проверять полученный слой.
Как влияют скорость и число циклов
Прецизионное оборудование для окунания позволяет задавать скорость извлечения в диапазоне от 0,05 до 125 мм/с. Сам факт такого диапазона показывает, что скорость можно регулировать в широких пределах, но не доказывает, что любой режим подойдет для конкретной детали. Его подбирают под состав покрытия, геометрию изделия и требования к толщине.
Число циклов также влияет на результат. Один проход не всегда обеспечивает требуемый рабочий слой: в практических материалах для износостойких покрытий указаны системы толщиной 100-300 мкм после окончательной шлифовки, а для более тяжелого износа - 400 мкм и выше с нанесением в несколько проходов. Эти значения относятся к описанным износостойким системам, а не являются универсальным заданием для любого покрытия.
Почему визуальной оценки недостаточно
Гладкий и внешне равномерный слой не подтверждает, что его толщина соответствует допуску. Для точной детали значение имеют результаты измерения на функциональных поверхностях, где покрытие влияет на сопряжение и размер. Поэтому при выборе процесса заранее определяют, где и чем будут измерять слой, а после нанесения проверяют фактический результат.
Окунание не следует считать заведомо непригодным для точного машиностроения. Оно требует прецизионного управления режимом и контроля результата. Если скорость, вязкость, время выдержки и число циклов не заданы и не проверяются, воспроизводимость толщины остается неподтвержденной.
Как измеряют толщину сухого слоя покрытия
Для контроля важно различать толщину мокрой пленки, сухой пленки и неотвержденного порошкового слоя.
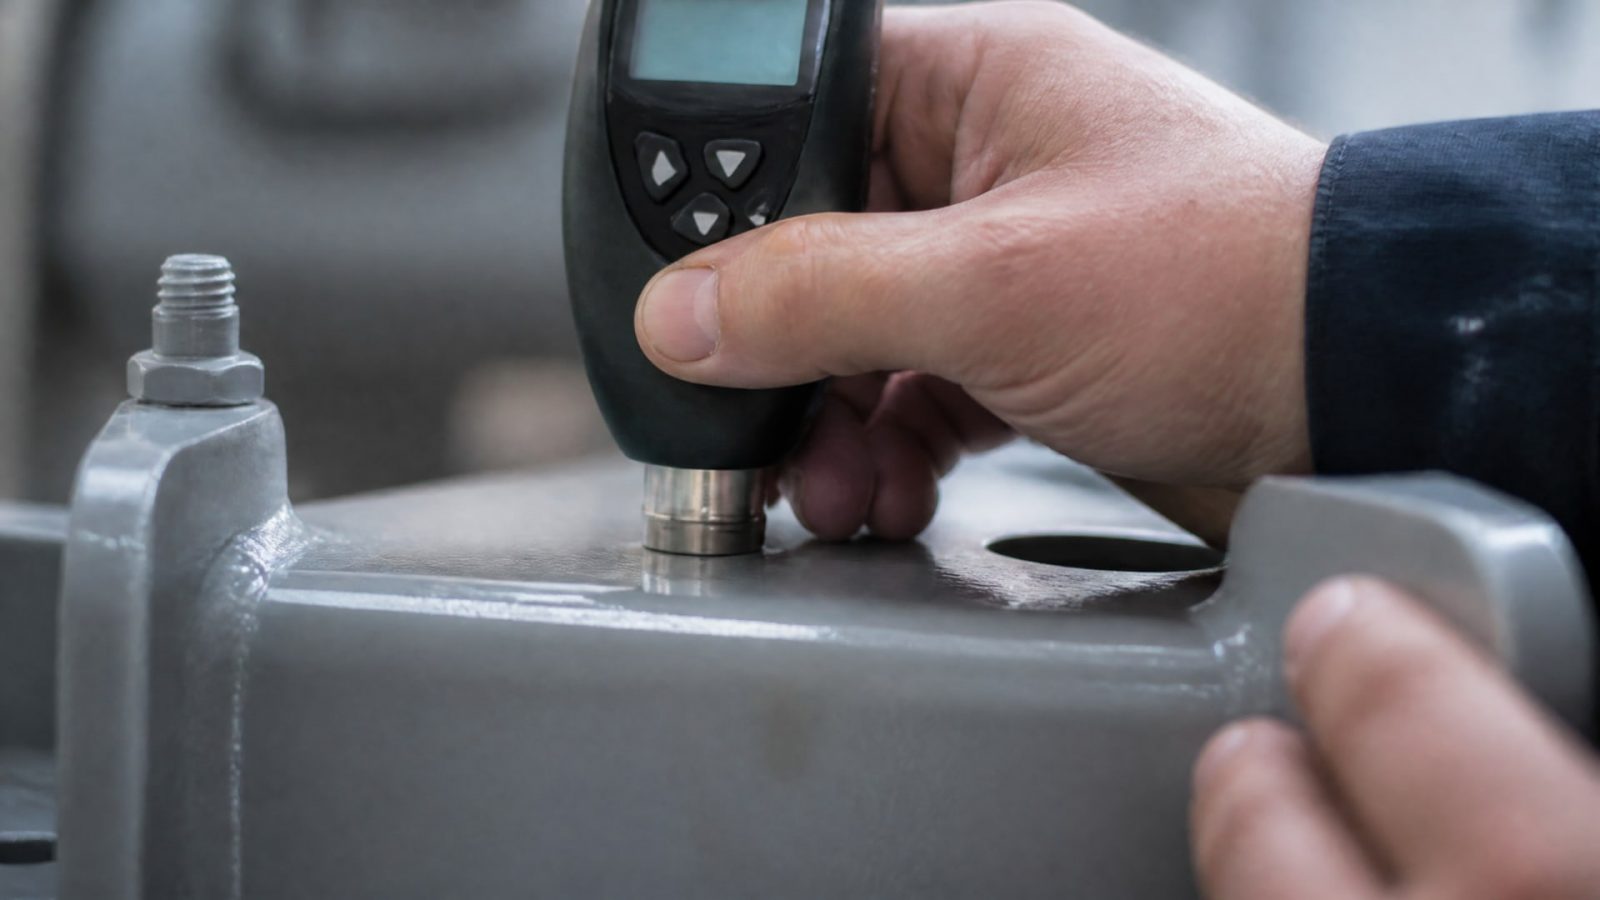
ISO 2808:2019 описывает методы измерения всех этих состояний покрытия. Поэтому перед приемкой нужно установить, какой именно параметр требуется контролировать: толщину во время нанесения или готового слоя после высыхания либо отверждения.
Для сухого покрытия на металлической подложке применяют методы, описанные в ASTM D7091. ASTM E376 рассматривает измерение магнитными и вихретоковыми толщиномерами. В идеальных условиях ориентир точности измерения составляет ±10% от истинной толщины или ±2,5 мкм, в зависимости от того, какая величина больше. Это характеристика измерения, а не допуск на само покрытие.
Метод выбирают под деталь и покрытие
Нельзя считать, что один толщиномер подходит для всех деталей. При выборе метода учитывают материал основы, тип покрытия, ожидаемую толщину и форму поверхности. Для металлических и неметаллических покрытий применяются разные подходы, отраженные в стандартах ASTM и ISO.
ISO 4518 описывает измерение металлических покрытий по высоте ступеньки. Указанный диапазон метода - от 0,01 до 1000 мкм на плоских поверхностях; для цилиндрических поверхностей нужны меры предосторожности. Это особенно важно для деталей вращения: применимость метода к геометрии нужно подтвердить заранее, а не предполагать по одному лишь диапазону толщин.
Контроль планируют до нанесения
Технологу полезно определить контрольные зоны и метод измерения до запуска процесса. Для этого сопоставляют требования к детали с возможностями выбранного метода и записывают, на каком этапе оценивают покрытие. ISO 2808:2019 охватывает мокрую и сухую пленки, а ASTM D7091 относится к сухой толщине на металлических подложках, поэтому взаимозаменять эти задачи без проверки нельзя.
При приемке сопоставляют фактические измерения с установленными требованиями к изделию. Визуальный осмотр помогает заметить явные дефекты, но не заменяет измерение толщины. Такая схема позволяет не путать равномерный внешний вид с подтвержденной точностью и выявить несоответствие до сборки детали.
Толщина 1 слоя покрытия и влияние на ресурс детали
Для защиты деталей от износа недостаточно назначить максимальную толщину.
Покрытие должно соответствовать нагрузкам и геометрии узла, а его размер после нанесения - оставаться совместимым с допусками детали. Избыточная толщина может вывести изделие за размерные требования и ухудшить его функциональность. Поэтому рабочую толщину определяют не по принципу «чем больше, тем лучше», а по назначению покрытия и условиям эксплуатации.
В материалах по износостойким покрытиям приведен диапазон 100-300 мкм после окончательной шлифовки. Для более тяжелого износа указаны значения 400 мкм и выше, причем такой слой наносят в несколько проходов. Эти цифры служат ориентирами для описанных систем и не заменяют технологические требования к конкретной детали.
Один проход не всегда решает задачу
Вопрос «какова толщина 1 слоя покрытия» нельзя решать отдельно от всего процесса. Итоговая толщина зависит от режима окунания и числа циклов, а в случае износостойких покрытий может дополнительно учитываться окончательная шлифовка. Поэтому до нанесения стоит уточнить, задана ли требуемая величина для слоя после каждого прохода или для готовой поверхности после обработки.
Если конструкция детали не допускает значительного изменения размеров, несколько проходов не следует назначать автоматически. Сначала проверяют, какую толщину можно обеспечить в пределах допусков, а затем подтверждают результат измерением. При повышенной нагрузке более толстая система может быть уместна, но ее влияние на размер и посадку детали все равно необходимо оценить.
Как связать толщину и срок службы
Ресурс покрытия зависит от того, насколько его толщина соответствует режиму износа. В источниках указывается, что при защите от износа или эрозии толщину увязывают с ожидаемой скоростью изнашивания и межремонтным интервалом. Если покрытие предназначено для деталей насоса, такой же подход помогает сформулировать требования к защите, но конкретную толщину без данных о конструкции и режиме работы назначать нельзя.
При выборе важно разделять две задачи: обеспечить достаточную защиту и сохранить точность детали. Для этого технолог задает требуемый диапазон, выбирает способ нанесения и метод измерения, а инженер проверяет соответствие рабочей геометрии. Это надежнее, чем оценивать ресурс только по номинальной толщине: фактический слой нужно измерить, а выбранные значения соотнести с условиями службы детали.
Когда окунание можно применять в точном машиностроении
Окунание может использоваться для точных деталей, если процесс управляем и его результат подтверждается измерениями.
В технических материалах описаны регулирование скорости погружения и извлечения, выдержки и числа циклов. Для прецизионного оборудования приводится скорость извлечения от 0,05 до 125 мм/с. Следовательно, ключевое различие проходит не между «окунанием» и «точностью», а между контролируемым процессом и нанесением без подтвержденной повторяемости.
При выборе технологии оценивают, можно ли стабильно получить требуемую толщину на конкретной геометрии, какие параметры нужно фиксировать и как измерять результат. Для сухого покрытия на металлической основе ориентируются на ASTM D7091, для методов измерения толщины различных состояний покрытия - на ISO 2808:2019. Если требуется измерить металлическое покрытие по высоте ступеньки, рассматривают ISO 4518, учитывая ограничения метода для цилиндрических поверхностей.
Что проверить перед запуском
Требуемую толщину готового покрытия и допустимое изменение размеров детали.
Состав и его вязкость, скорость погружения и извлечения, время выдержки и число циклов.
Геометрию контрольных поверхностей и совместимость выбранного метода измерения с деталью.
Этап контроля: мокрая пленка, сухая пленка или готовое покрытие после обработки.
Требования к защите от износа и связь толщины с ожидаемым режимом эксплуатации.
Если процесс не обеспечивает стабильность параметров или измерение на функциональных поверхностях невозможно организовать, стоит сравнить окунание с другими методами нанесения покрытий. Выбор следует делать по способности технологии обеспечить нужный диапазон и повторяемость, а не только по удобству нанесения. Стандарты измерения помогают проверить результат, но сами по себе не гарантируют, что выбранный режим окунания даст требуемую толщину.
Как выбрать технологию и принять покрытие
До выбора метода зафиксируйте назначение покрытия, рабочие условия детали, размерные ограничения и способ приемки.
Для поверхности, где важна защита от износа, требования к толщине связывают с предполагаемым изнашиванием и межремонтным интервалом. Если важна точность сопряжения, одновременно проверяют, не изменит ли нанесенный слой размеры за допустимые пределы.
Затем выбирают способ нанесения и измерения. ISO 2808:2019 помогает определить подход к измерению мокрой, сухой или неотвержденной порошковой пленки; ASTM D7091 рассматривает сухую толщину на металлических подложках; ASTM E376 описывает магнитные и вихретоковые измерения. Для металлических покрытий по ступеньке применяют ISO 4518 в пределах его области применения и с учетом геометрии поверхности.
При приемке не ограничивайтесь внешним видом покрытия. Сверьте результаты измерений с установленными требованиями и проверьте, что метод контроля соответствует материалу основы и типу покрытия. Для цилиндрических деталей отдельно учитывайте оговорку ISO 4518 о мерах предосторожности. Такой порядок позволяет оценить не только нанесение, но и подтвержденность толщины.
Часто задаваемые вопросы
Окунание всегда дает одинаковую толщину слоя?
Нет. Толщина зависит от скорости погружения и извлечения, вязкости состава, времени выдержки и числа циклов. Для повторяемого результата эти параметры нужно контролировать, а готовое покрытие измерять. Внешне равномерный слой сам по себе не доказывает, что толщина соответствует требованиям к детали.
Как измерить толщину сухого слоя покрытия?
Для сухого покрытия на металлической подложке применяют методы ASTM D7091, в том числе магнитные и вихретоковые. ISO 2808:2019 описывает методы для разных состояний покрытия, включая мокрую и сухую пленки. Конкретный способ выбирают с учетом основы, покрытия, геометрии детали и требуемого диапазона измерения.
Какая толщина одного слоя покрытия нужна для защиты от износа?
Универсального значения нет: толщину связывают с условиями эксплуатации, размерными допусками и ожидаемым износом. Для описанных износостойких систем приводится диапазон 100-300 мкм после окончательной шлифовки, а при более тяжелом износе - 400 мкм и выше с нанесением в несколько проходов. Эти ориентиры нельзя переносить на любую деталь без проверки.
Можно ли измерить покрытие на цилиндрической детали методом ISO 4518?
ISO 4518 описывает измерение металлического покрытия по высоте ступеньки в диапазоне от 0,01 до 1000 мкм на плоских поверхностях. Для цилиндрических поверхностей метод также может применяться, но требует мер предосторожности. До контроля нужно убедиться, что выбранная методика подходит к геометрии детали и требуемой точности.
Заключение
Окунание не обеспечивает точную толщину автоматически: результат зависит от параметров процесса, а визуальная оценка не заменяет измерение. Для точного машиностроения метод подходит тогда, когда скорость, вязкость, выдержка и число циклов управляются, а готовый слой проверяют способом, соответствующим покрытию и материалу детали. Толщину при этом связывают и с защитой от износа, и с размерными допусками.
Следующий шаг - до нанесения записать требования к толщине и геометрии, выбрать метод контроля по ISO 2808:2019, ASTM D7091 или ISO 4518 и согласовать режим окунания с планом измерений. Если технология не подтверждает нужную повторяемость, сравните ее с другими методами нанесения покрытий.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как смазка дозатора пищевой продукции с допуском H1 влияет на скорость и точность фасовки, и как правильно ее выбрать.
Смазка шпинделя станка с ЧПУ: выбор, обслуживание подшипников, обкатка и контроль состояния узла.
Узнайте, чем смазать капот автомобиля, чтобы устранить скрип, защитить петли от ржавчины и продлить срок службы механизма.