
Смазка для пищевого дозатора: как H1 влияет на скорость и точность фасовки порошков
Смазка с допуском H1 не повышает точность дозирования сама по себе. Она помогает поддерживать стабильную работу смазанных узлов, если ее вязкость и консистенция подходят оборудованию, а количество соответствует задаче. Это может косвенно поддерживать повторяемость фасовки и производительность линии, но не заменяет настройку дозатора и контроль его состояния.
Статья будет полезна инженерам, техническим специалистам и снабженцам, которые выбирают смазку дозатора пищевого оборудования. Разберем, где нужен H1, как смазочный материал связан с сопротивлением движению деталей, что учитывать при подборе и как организовать переход на пищевую смазку без риска перекрестного загрязнения.
Как смазка дозатора пищевого оборудования влияет на фасовку
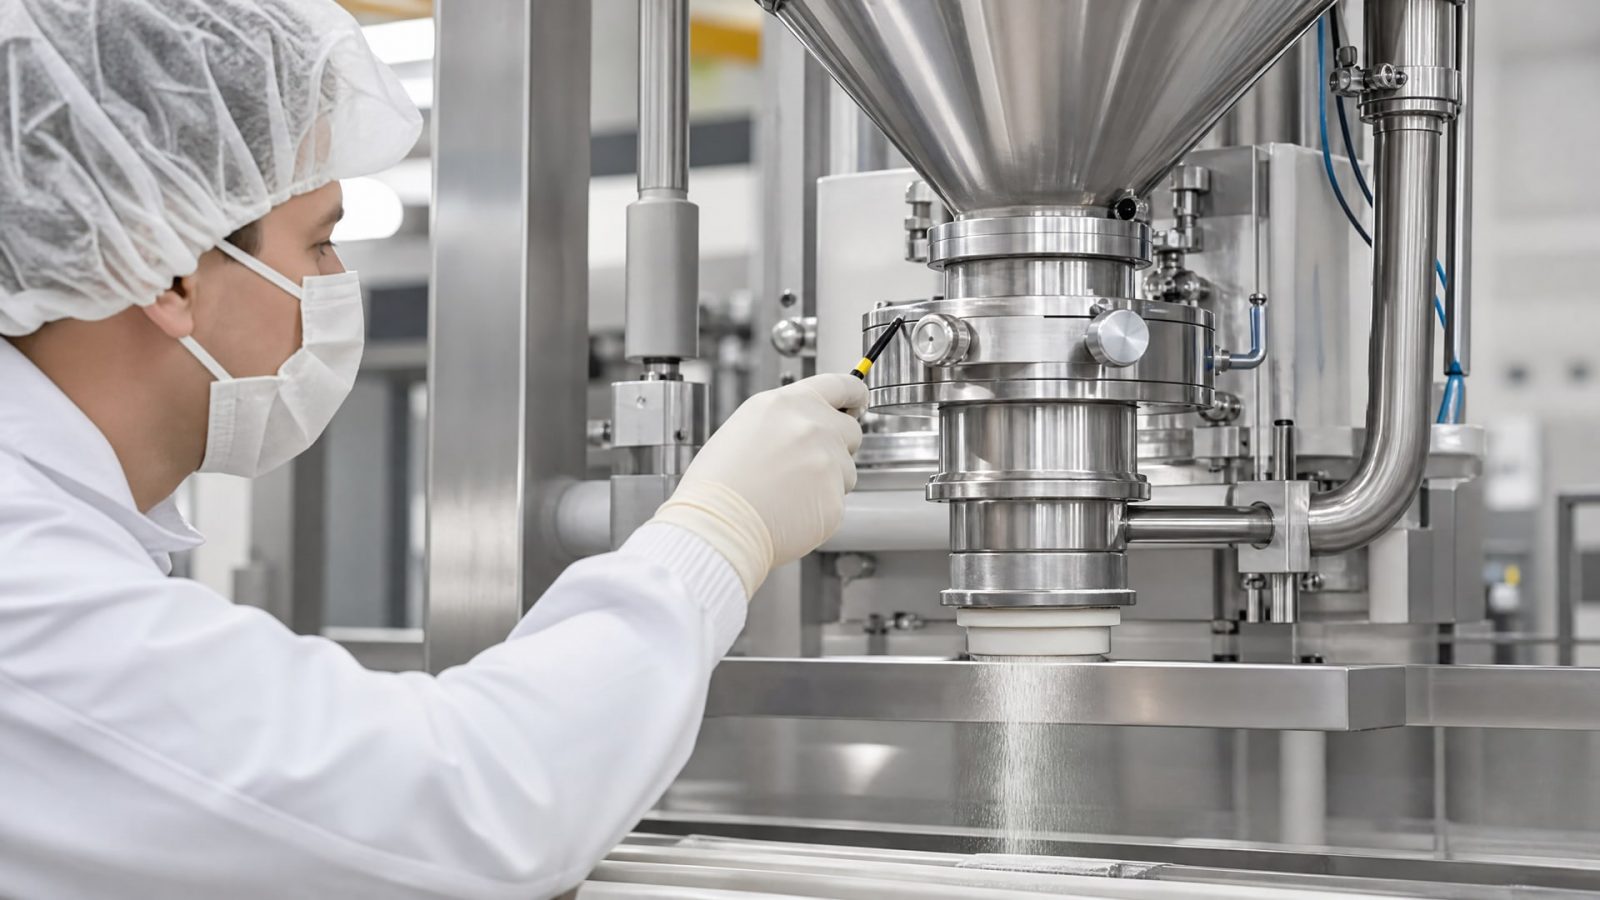
Подача порошка зависит от конструкции дозатора, его настройки, чистоты, влажности и режима обслуживания.
Смазка не корректирует дозу непосредственно и не устраняет пыление или налипание сама по себе. Ее задача в смазываемом узле - снизить трение и поддерживать стабильное движение деталей, чтобы износ и нагрев не становились дополнительными факторами нестабильной работы.
Если подшипник, направляющая или другой механизм движется с переменным сопротивлением, это может отражаться на повторяемости цикла. В такой ситуации пищевые смазки влияют на скорость фасовки не за счет ускорения порошка, а за счет поддержки механики оборудования. Однако эффект зависит от правильного подбора: неподходящая вязкость или консистенция способны увеличить сопротивление вместо того, чтобы снизить его.
Важно разделять свойства смазки и характеристики дозирования. H1 отвечает на вопрос, допускается ли случайный контакт материала с пищей. Класс H1 сам по себе не подтверждает, что конкретный состав подходит для высокоскоростного узла или обеспечит требуемую точность фасовки. Для этого учитывают конструкцию, скорость, нагрузку и температуру работы механизма.
Поэтому оценивать смазку точность фасовки нужно в контексте всего оборудования. Сначала проверяют механику дозатора и причины разброса дозы, затем определяют, какие узлы нуждаются в смазывании и возможен ли перенос смазки к продукту. Только после этого выбирают материал с нужными эксплуатационными свойствами и гигиеническим статусом.
Где нужен H1 для фасовки порошков
H1 применяют в тех узлах, где возможен случайный контакт смазки с пищей.
На фасовочной линии это могут быть механизмы, расположенные над продуктовой зоной или рядом с ней, если смазка при утечке, разбрызгивании или обслуживании может попасть на продукт. При этом H1 не означает разрешение на прямой контакт в качестве компонента продукта.
Для смазок H1 в США базовым нормативом служит 21 CFR 178.3570. Это требование связано с допустимостью случайного контакта, а не с использованием смазки как пищевого ингредиента. Термин «food grade» корректно применять к H1-продуктам; смазки H2 предназначены для зон, где контакта с пищей быть не должно.
Выбирать H1 для каждого узла «на всякий случай» не требуется. Сначала изучают схему машины и определяют вероятные пути переноса смазки. Для участков без контакта с продуктом могут подходить другие классы материалов, если это допускают требования предприятия и конструкция оборудования. Такой подход помогает не смешивать гигиеническую задачу с техническим подбором.
При оценке фасовочной линии учитывают не только дозатор. Важны также конвейеры, приводы и другие механизмы, расположенные рядом с продуктовой зоной. При этом допуск H1 не подтверждает пригодность смазки для любого узла: необходимо сверить эксплуатационные требования оборудования и сведения о конкретном продукте.
Как подобрать смазку для скорости и точности фасовки
Подбор начинают с типа узла и режима его работы.
Для высокоскоростных механизмов важна динамически легкая смазка, которая помогает сформировать и удерживать масляную пленку при повышенных оборотах. Если материал создает избыточное сопротивление, он может ухудшить ход механизма; если смазывание недостаточно, возрастают трение, нагрев и износ.
Для смазочных масел вязкость обозначают по системе ISO VG. Ее выбирают с учетом скорости узла, нагрузки и температуры. Для пластичных смазок используют классификацию NLGI: это класс консистенции, а не показатель липкости и не характеристика вязкости масла. Эти параметры нельзя подменять друг другом при подборе состава для дозатора.
В фасовочной машине разные узлы могут требовать разных материалов. Смазка для подшипника не обязательно подойдет для направляющей или механизма с иным режимом движения. Также проверяют совместимость с материалами оборудования и уплотнений. Для порошковых линий отдельно оценивают, не способствует ли избыток состава налипанию пыли и загрязнению рабочей зоны.
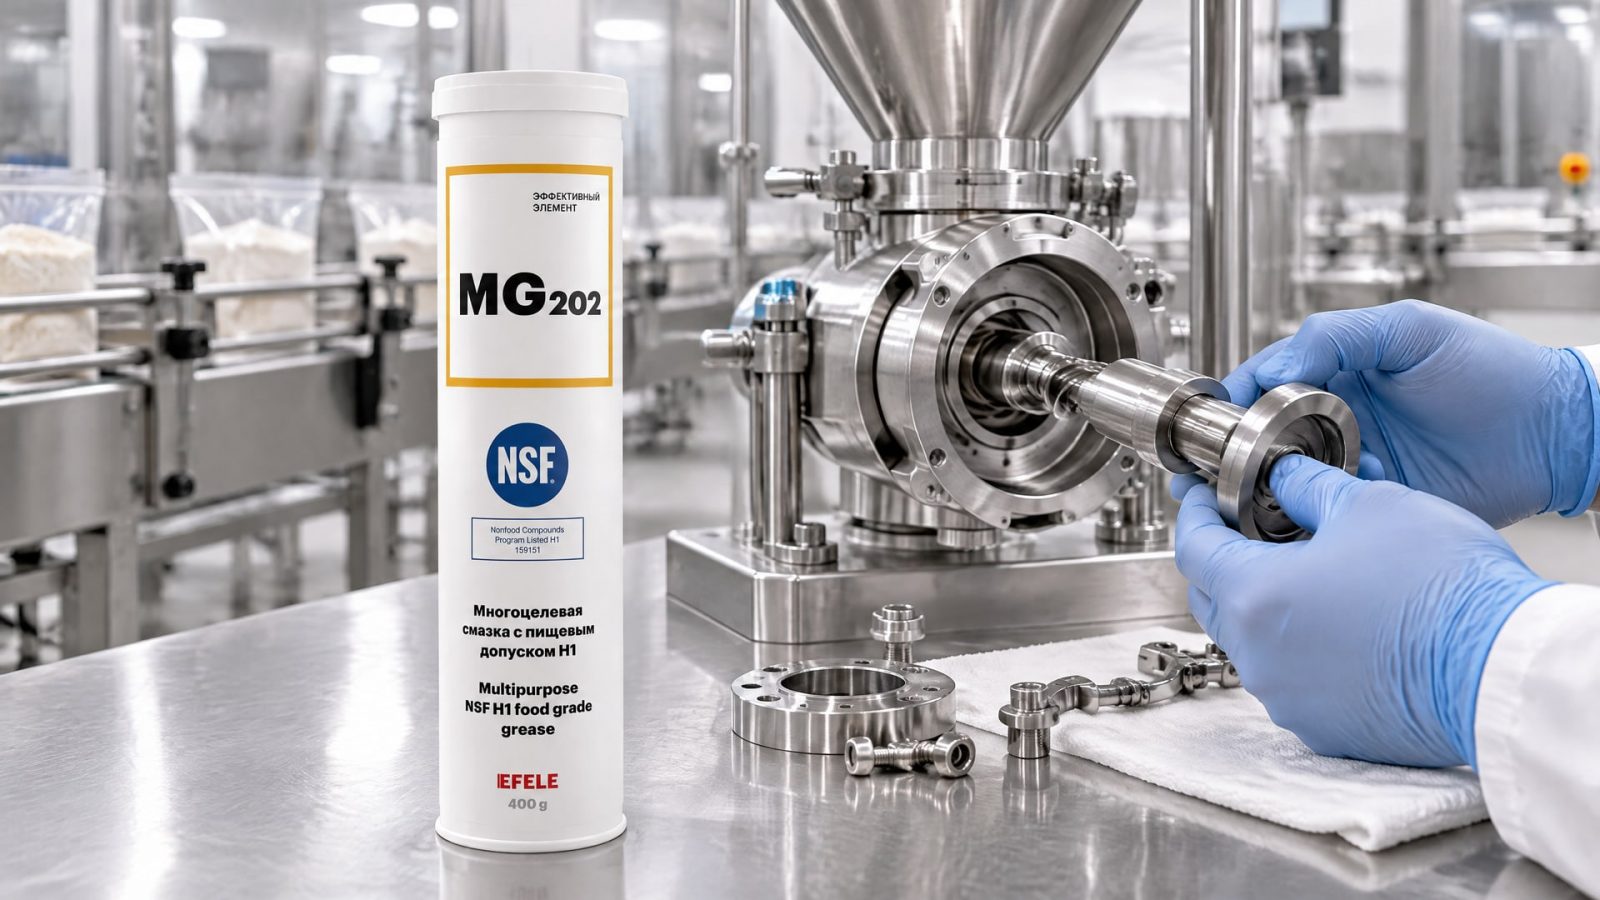
Проблема нестабильного хода может проявляться по-разному: при вымывании смазки, фреттинге или затрудненном холодном пуске. В таких случаях важно установить причину, проверить состояние узла и подобрать состав по его условиям работы, а не ориентироваться только на маркировку H1. Для узлов, где требуется снижение трения при допустимости случайного контакта с продуктом, в линейке EFELE используют EFELE MG-202 (NSF H1); его соответствие конкретному механизму проверяют по технической документации.
Как дозировать и хранить смазку на фасовочной линии
Избыток смазки не ускоряет работу оборудования.
Он может загрязнять узел, притягивать пыль порошка и нарушать стабильность движения. Недостаточное количество, напротив, повышает трение, нагрев и износ. Поэтому при обслуживании важно соблюдать дозировку, предусмотренную для узла, и не наносить состав без оценки фактического состояния механизма.
Во время осмотра проверяют, нет ли следов избыточного материала рядом с продуктовой зоной, а также не переносится ли пыль на смазанные поверхности. Если обнаружены налипание или нестабильное движение, нужно выяснить причину: это может быть связано не только со смазкой, но и с конструкцией дозатора, чистотой или режимом эксплуатации. Простое увеличение количества состава не устраняет эти факторы.
Для пищевого оборудования важны чистота тары и условия хранения. Смазку держат в закрытой, чистой и правильно промаркированной таре, чтобы исключить ее загрязнение до нанесения. Такой порядок помогает сохранить свойства материала и не занести посторонние вещества в обслуживаемый узел.
При переходе с обычной смазки на пищевую оборудование предварительно очищают. Остатки прежнего состава могут привести к перекрестному загрязнению, даже если новый материал имеет допуск H1. После очистки проверяют, что выбранная смазка подходит для узла и что ее нанесение соответствует регламенту обслуживания.
H1 и ISO 21469: в чем разница
H1 и ISO 21469 решают разные задачи.
H1 указывает, что смазка предназначена для применения там, где возможен случайный контакт с пищей. ISO 21469 устанавливает гигиенические требования к смазкам, которые могут контактировать с продуктом случайно, и охватывает их жизненный цикл - от рецептуры и производства до хранения, обращения и применения.
Поэтому ISO 21469 нельзя считать другим названием H1 или автоматическим подтверждением конкретных эксплуатационных характеристик. Наличие H1 не заменяет контроль производства и обращения смазки по гигиеническим требованиям. В свою очередь, соответствие ISO 21469 не отвечает за правильность подбора вязкости или консистенции под скорость и нагрузку узла.
Для фасовочной линии важны оба уровня оценки: область применения смазки и условия, в которых ее производят, хранят и используют. Перед закупкой снабженец сверяется с документацией на продукт, а инженер сопоставляет указанные свойства с узлом оборудования. Если предприятию важны гигиеническая прослеживаемость и контроль процесса производства, при выборе учитывают наличие информации о соответствии ISO 21469.
Также нужно различать H1 и H2. H2 подходит только для зон, где контакт с пищей запрещен, поэтому применять такую смазку в узле с риском переноса на продукт нельзя. Решение принимают не по общему описанию линии, а по фактическому расположению механизма и возможным путям попадания смазки в продуктовую зону.
Как организовать подбор и переход на пищевую смазку
Подбор удобно вести по узлам, а не по фасовочной машине целиком.
Для каждой точки смазывания фиксируют назначение механизма, режим движения и нагрузку, затем определяют риск случайного контакта с продуктом. Такой перечень помогает отделить участки, где нужен H1, от зон без контакта с пищей.
Перед заменой состава проверяют совместимость новой смазки с материалами узла и уплотнениями. Затем удаляют остатки прежнего материала, очищают оборудование и наносят новую смазку в количестве, предусмотренном для конкретного механизма. После запуска оценивают стабильность движения, наличие загрязнений и состояние узла в рамках принятого графика обслуживания.
Для закупки недостаточно ориентироваться на слова «пищевая смазка» или «food safe». Нужно сверить классификацию H1, сведения о гигиенических требованиях, вязкость или консистенцию, температурный диапазон и совместимость с материалами. Если характеристика не подтверждена документацией, ее нельзя считать установленной только по назначению продукта.
Увеличение производительности фасовочной машины зависит от комплекса факторов: исправности дозатора, настройки, чистоты и технического обслуживания. Смазочный материал может поддерживать работу механики, но не компенсирует неисправность или ошибку настройки. Поэтому после перехода на новый состав оценивают не только скорость цикла, но и повторяемость дозирования, состояние узла и отсутствие нежелательного переноса смазки.
Часто задаваемые вопросы
H1 означает, что смазку можно добавлять в порошковый продукт?
Нет. H1 допускает только случайный контакт смазки с пищей и не означает, что ее можно использовать как ингредиент или наносить непосредственно на продукт. Для фасовочной линии сначала оценивают вероятность переноса смазки из узла в продуктовую зону, а затем выбирают материал и порядок обслуживания.
Может ли смазка H1 увеличить точность фасовки?
Сама по себе маркировка H1 не гарантирует повышения точности. Подходящая смазка может поддерживать стабильную работу смазываемых механизмов, снижая трение и помогая ограничивать нагрев и износ. Повторяемость дозы также зависит от конструкции и настройки дозатора, его чистоты и режима обслуживания.
Чем H1 отличается от ISO 21469?
H1 обозначает допустимую область применения смазки при возможном случайном контакте с пищей. ISO 21469 описывает гигиенические требования к производству и обращению таких смазок на протяжении жизненного цикла. Эти обозначения связаны с разными аспектами и не заменяют друг друга.
Можно ли использовать H1-смазку во всех узлах фасовочной машины?
Не обязательно. H1 выбирают там, где возможен случайный контакт смазки с пищей; для зон без такого риска могут применяться другие материалы, если это допускают требования предприятия и оборудования. В каждом случае проверяют расположение узла, возможный перенос смазки и технические требования к смазыванию.
Заключение
Смазка дозатора пищевого оборудования с допуском H1 помогает поддерживать работу механики в зонах, где возможен случайный контакт с продуктом. Она не повышает точность фасовки автоматически: результат зависит от подбора вязкости и консистенции, количества смазки, состояния дозатора, его настройки и обслуживания. H1 определяет область применения, а ISO 21469 относится к гигиеническим требованиям к производству и обращению смазки.
Практический следующий шаг - составить перечень узлов фасовочной линии, отметить возможные пути контакта с продуктом и сверить требования оборудования с документацией на смазки. При переходе на H1-состав очистить узел от прежнего материала, проверить совместимость и оценить работу механизма после обслуживания.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Смазка шпинделя станка с ЧПУ: выбор, обслуживание подшипников, обкатка и контроль состояния узла.
Узнайте, чем смазать капот автомобиля, чтобы устранить скрип, защитить петли от ржавчины и продлить срок службы механизма.
Узнайте, какие документы, помимо NSF, подтверждают безопасность смазки с допуском H1 для пищевой промышленности.