
Фосфатирование и коррозия: как предотвратить задиры на резьбе из нержавеющей стали
Задиры резьбовых соединений из нержавеющей стали возникают не из-за ржавления, а из-за адгезионного схватывания трущихся поверхностей. При сборке этому способствуют высокое трение, локальный нагрев и разрушение тонкой пассивационной пленки. Фосфатирование не решает эту проблему универсально: для нержавеющей стали оно малоэффективно, поэтому защита резьбы обычно строится на правильной подготовке, контролируемой сборке и подходящем антизадирном составе или покрытии.
Статья пригодится инженерам, техническим специалистам и закупщикам, которые выбирают способ защиты крепежа и выясняют, как связаны фосфатирование, коррозия и задиры. Разберем механизм схватывания, ограничения обработки нержавейки и практические меры, которые помогают снизить риск повреждения резьбы при монтаже и последующем демонтаже.
Почему появляются задиры на резьбовых соединениях из нержавеющей стали
Задир, или схватывание резьбы, возникает при тесном контакте трущихся поверхностей.
На микроскопическом уровне участки металла сцепляются друг с другом, а при дальнейшем вращении материал переносится с одной поверхности на другую. Результат - повреждение профиля резьбы, затрудненное вращение или полное заклинивание соединения.
Нержавеющая сталь особенно склонна к такому явлению. Ее защищает очень тонкий пассивационный оксидный слой толщиной в несколько нанометров. При сборке пленка может разрушаться в местах контакта, после чего обнаженные участки металла легче схватываются с поверхностью ответной детали. Поэтому чистая и гладкая резьба сама по себе не гарантирует безопасный монтаж: без достаточной смазки трение может быть высоким.
Что повышает риск схватывания
Пара деталей из одинаковых материалов, например болт и гайка из нержавеющей стали.
Высокое трение и нагрев во время затяжки.
Недостаток смазки или сборка без нее.
Повреждение резьбы, загрязнения, стружка или перекос при наживлении.
Чрезмерное усилие при финальной затяжке.
Снизить вероятность схватывания может подбор пары материалов с разной твердостью. Практическая рекомендация - разность твердости гайки и болта не менее 50 HB. Это не отменяет требований к чистоте и монтажу, но уменьшает склонность контактирующих поверхностей к схватыванию.
Задиры и коррозия - разные механизмы повреждения. Нержавеющая сталь может сохранять коррозионную стойкость, но при этом ее резьбовое соединение может заклинить во время сборки. Поэтому диагностику начинают не с поиска ржавчины, а с оценки условий трения, совместимости материалов и примененной техники затяжки.
Фосфатирование и коррозия: подходит ли обработка для нержавеющей стали
Фосфатирование формирует на металле конверсионное покрытие.
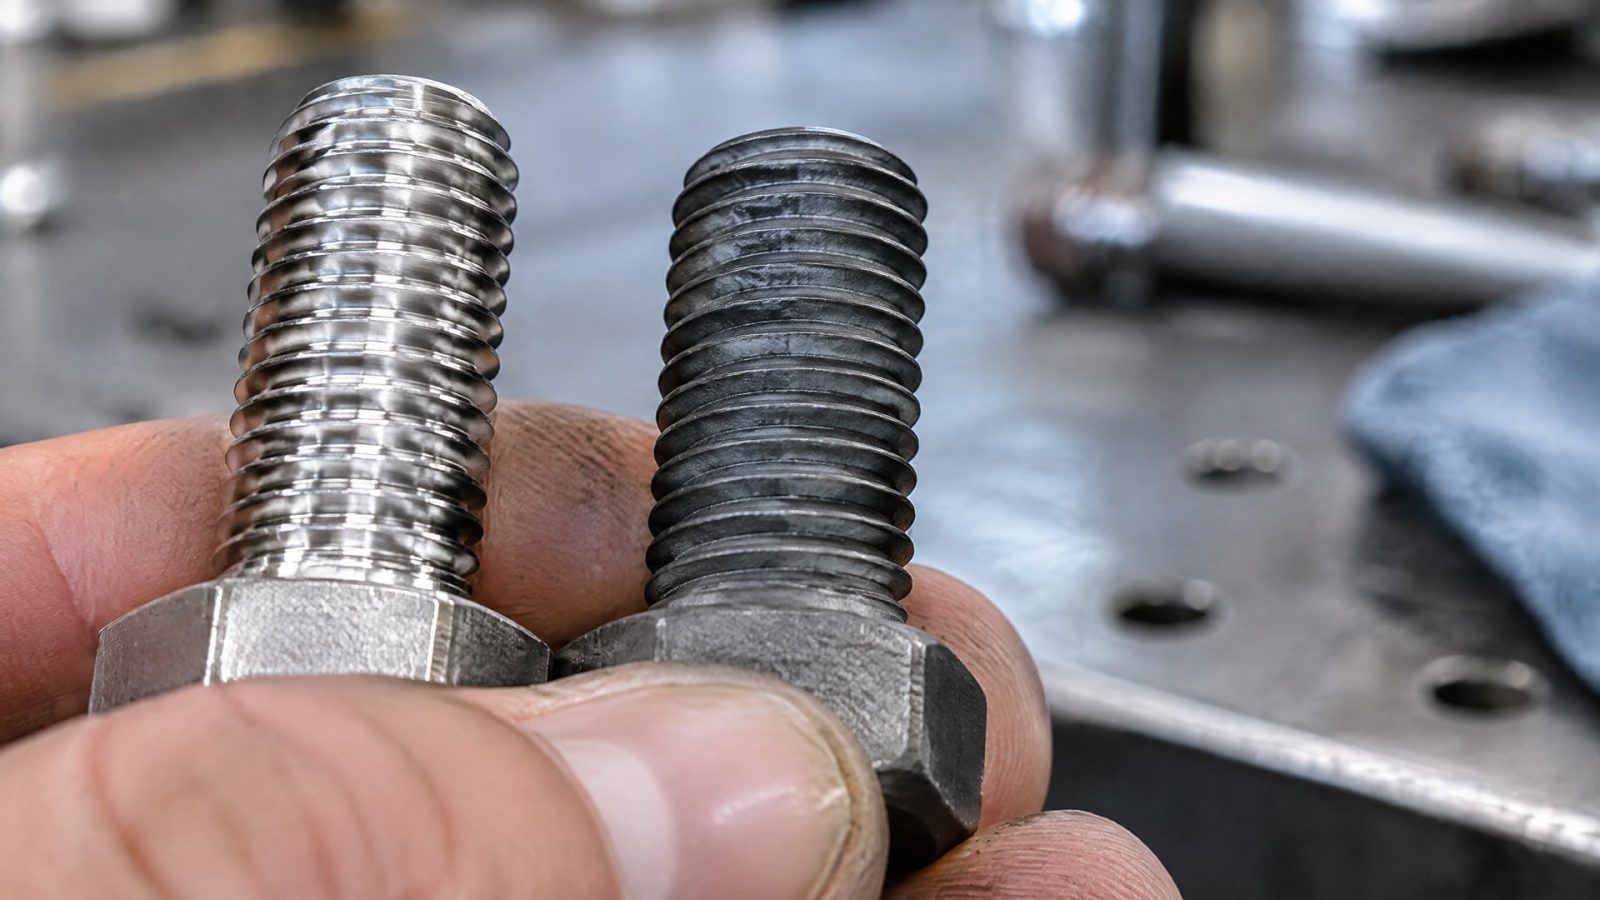
Для железа и стали такой способ обработки описан, в частности, в IS 6005:1998. Требования к фосфатным конверсионным покрытиям на металлах связаны со стандартом DIN EN ISO 9717:2018-03. Однако наличие стандарта не означает, что фосфатирование одинаково хорошо подходит для любых материалов.
Для нержавеющей стали обработка затруднена из-за пассивного оксидного слоя. Он препятствует реакции, необходимой для формирования фосфатного покрытия. Агрессивная предварительная обработка может повлиять на коррозионные свойства металла, поэтому классическое фосфатирование обычно не считают подходящим универсальным способом защиты нержавеющей резьбы.
Как оценивать коррозионную стойкость покрытия
Для проверки коррозионной стойкости фосфатных и других покрытий применяют испытания в солевом тумане по ISO 9227. Стандарт предусматривает методы NSS, AASS и CASS. Такие испытания помогают оценить поведение покрытия в заданной процедуре, но сами по себе не подтверждают, что материал устранит задиры при сборке резьбы.
Для нержавеющей стали вместо классического фосфатирования может применяться химическое пассивирование. В числе стандартов, связанных с такой обработкой, - ASTM A967, включая варианты с цитратными составами. Выбор технологии зависит от требуемых свойств поверхности и условий эксплуатации узла.
При выборе способа обработки важно разделять две задачи. Коррозионная защита отвечает за поведение материала в рабочей среде, а защита от задиров - за снижение схватывания при контакте и движении резьбовых поверхностей. Если соединение должно и противостоять коррозии, и разбираться без повреждений, эти требования оценивают отдельно, а затем проверяют их совместимость.
Как снизить риск задиров при сборке резьбы
Защита резьбы от задиров начинается до нанесения смазки.
С резьбовых поверхностей удаляют грязь, стружку, остатки старого состава и другие загрязнения. Одновременно проверяют геометрию и состояние витков: поврежденная резьба повышает вероятность перекоса и локального контакта под нагрузкой.
Болт следует наживлять вручную. Так проще заметить несоосность и остановиться до того, как инструмент усилит перекос. Финальную затяжку выполняют медленно и контролируемо. Ударный инструмент на этом этапе не используют: резкий рост трения и нагрева повышает вероятность схватывания.
Контроль затяжки и смазки
Для смазанного крепежа нужен момент затяжки, рассчитанный именно для lubricated fasteners, то есть смазанных соединений. Значения, предусмотренные для сухой сборки, нельзя автоматически переносить на резьбу со смазкой. Перетяжка остается самостоятельным фактором риска: состав на резьбе не защищает от последствий чрезмерного усилия.
На рабочие поверхности наносят тонкий равномерный слой подходящей смазки или антизадирного состава. Заполнять весь зазор не требуется. Слишком малое количество может не обеспечить нужного снижения трения, а избыточное нанесение не заменит правильный подбор материала и контролируемую затяжку.
Перед выбором состава проверяют, предназначен ли он для соединений из нержавеющей стали и совместим ли с температурой и средой эксплуатации. Это особенно важно для узлов, которые работают в агрессивных условиях или регулярно проходят циклы сборки и демонтажа. Смазка требуется и для соединения, которое планируют оставить собранным надолго: при последующем обслуживании отсутствие защиты может осложнить разборку.
Антизадирное покрытие и смазка: что выбрать для резьбы
Смазка и покрытие снижают риск схватывания, но работают по-разному и не отменяют требований к монтажу.
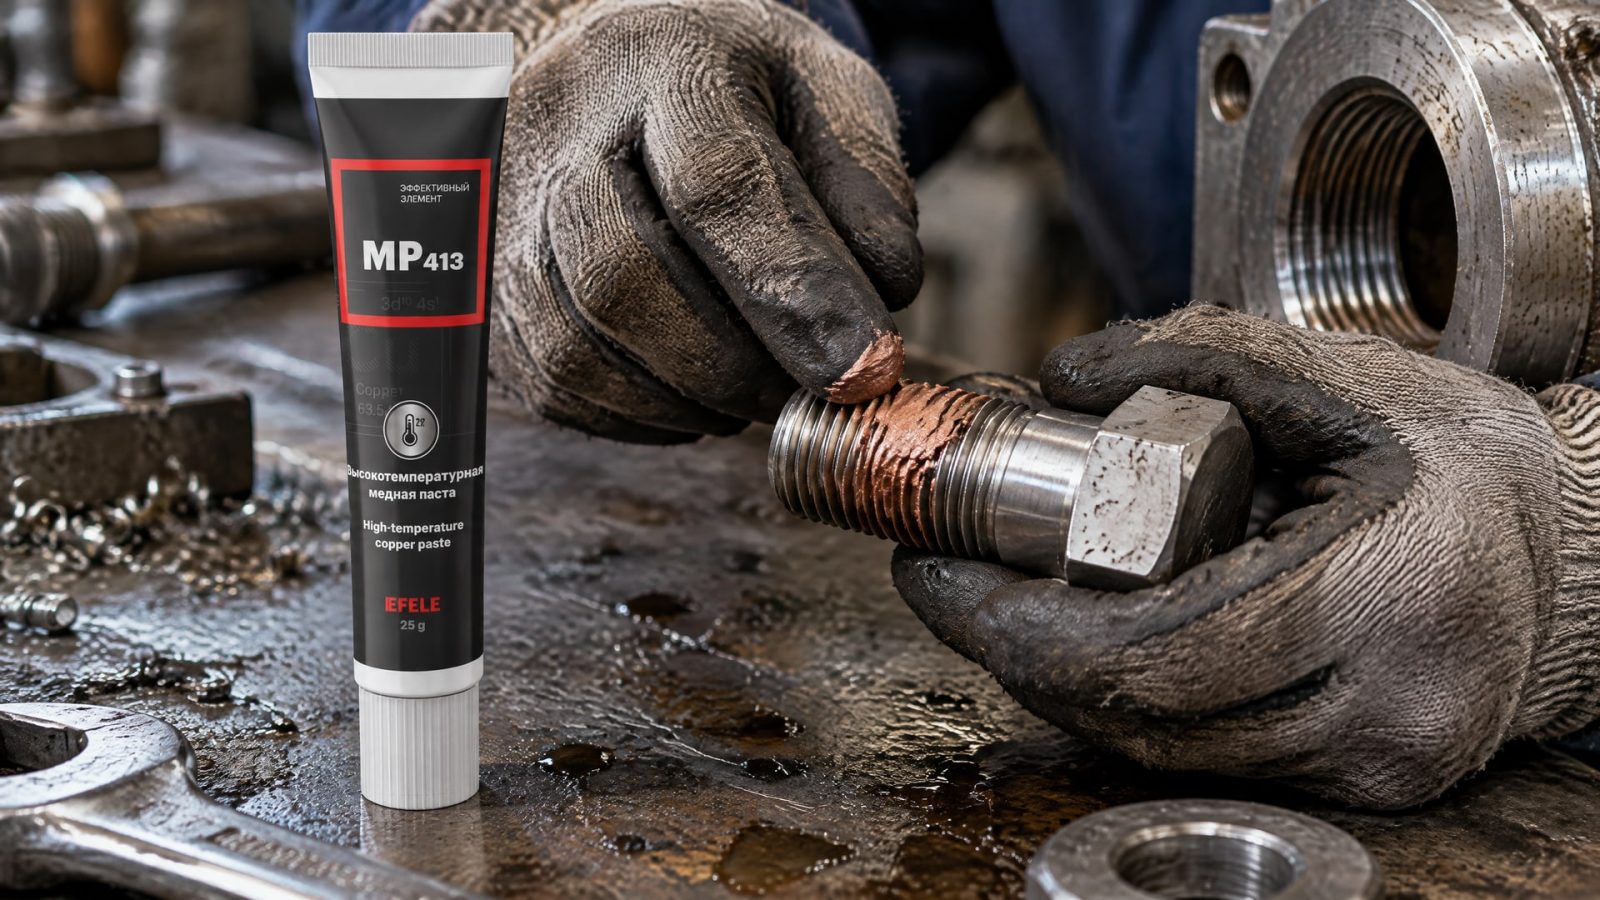
Смазочный состав наносят перед сборкой на рабочую поверхность резьбы. Антифрикционное твердосмазочное покрытие формирует сухую пленку и может рассматриваться для узлов, где требуется заранее обработанная поверхность.
Выбор зависит от конструкции соединения, условий эксплуатации и принятой технологии обслуживания. Для повторяющихся монтажных операций важно учитывать не только снижение трения, но и то, как состав поведет себя в рабочей среде и при демонтаже. Независимо от выбранного решения сохраняются базовые условия: чистые витки, отсутствие перекоса и контролируемая затяжка.
Когда уместна резьбовая паста
Если при эксплуатации соединение подвергается нагреву или воздействию агрессивной среды, важно подобрать состав с учетом этих условий, а не ограничиваться общей маркировкой «антизадирный». Для таких задач применяют медную резьбовую пасту EFELE MP-413: ее используют на резьбовых соединениях из нержавеющей стали, когда приоритетны защита от задиров и облегчение монтажа или демонтажа.
Для другой схемы обслуживания может подойти заранее сформированная сухая пленка. Антифрикционные покрытия MODENGY рассматривают как вариант, когда нужна обработка поверхности твердым смазочным материалом. При выборе покрытия уточняют его соответствие конкретному крепежу и рабочей среде; свойства покрытия не следует автоматически переносить на все резьбовые соединения.
В обоих случаях защита не компенсирует неправильную сборку. Перетяжка, поврежденные витки или быстрый монтаж с перекосом способны привести к заеданию даже при наличии смазки или покрытия. Поэтому решение оценивают как часть технологии сборки, а не как замену контролю процесса.
Как выбрать материалы и организовать обслуживание соединения
При подборе крепежа сначала оценивают, можно ли избежать пары «нержавейка к нержавейке».
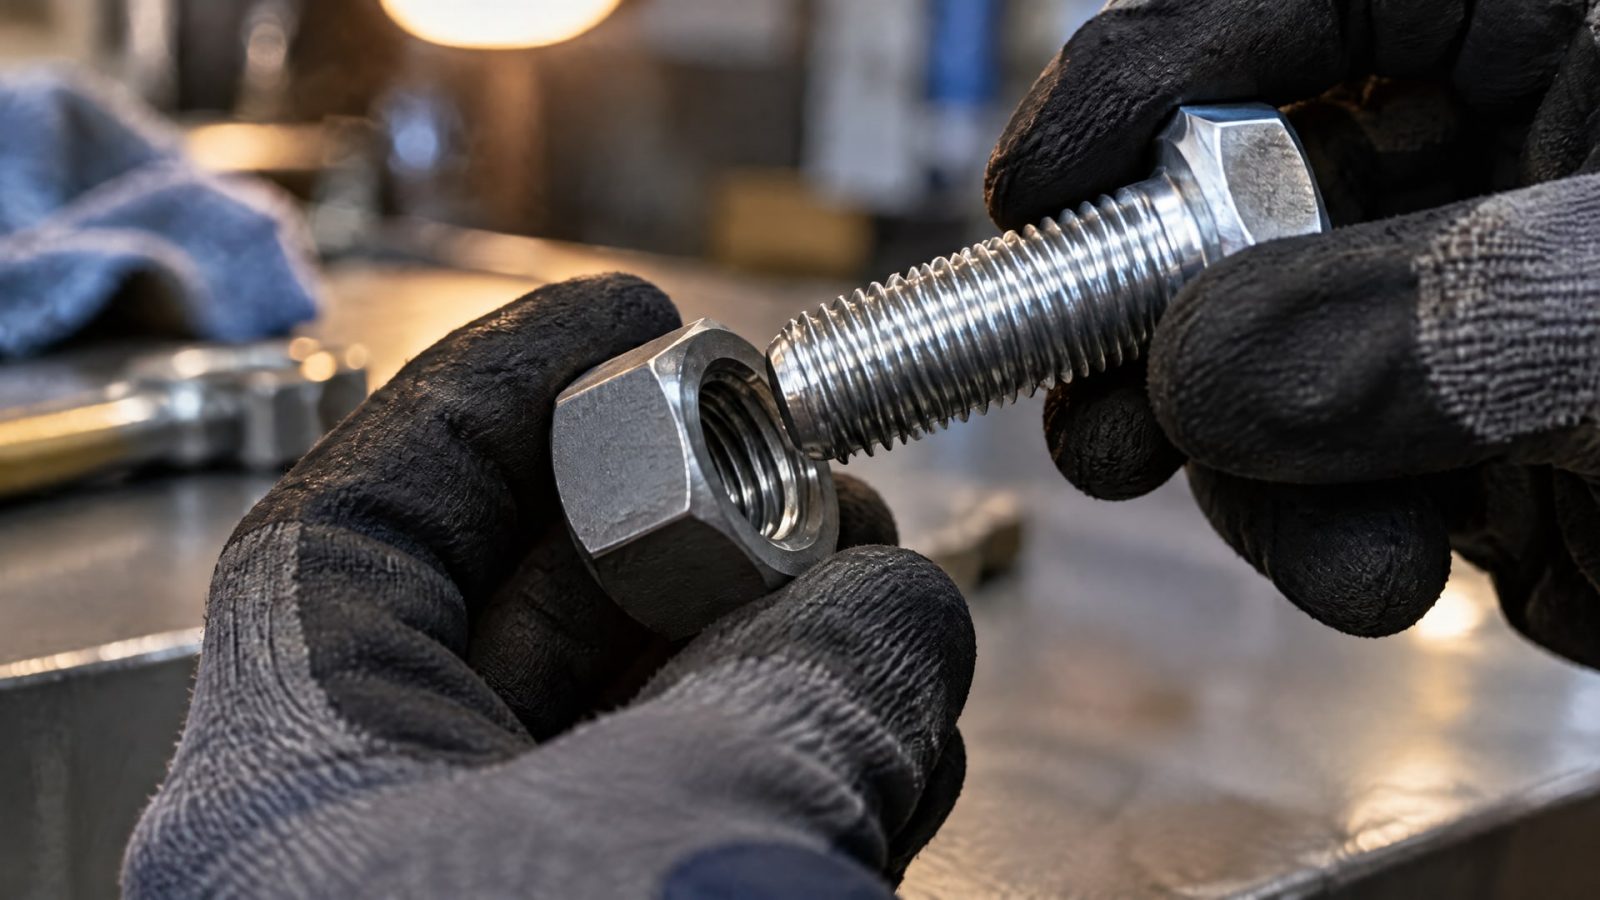
Если это возможно, используют сочетание материалов с различающейся твердостью; ориентир по разнице между гайкой и болтом - не менее 50 HB. При этом учитывают требования узла и условия эксплуатации: выбор пары материалов должен быть совместим с задачей соединения.
Затем определяют, требуется ли обработка поверхности, смазка или антизадирное покрытие. Если главная проблема связана с заклиниванием при сборке, в первую очередь проверяют трение, технику монтажа и наличие подходящего состава. Если требуется снизить коррозионное воздействие среды, отдельно рассматривают коррозионную защиту и методы ее проверки, включая испытания по ISO 9227.
Что закрепить в инструкции по сборке
Очистить резьбу и осмотреть витки перед монтажом.
Проверить соответствие крепежа и, если это допустимо, подобрать материалы с различной твердостью.
Нанести подходящий состав тонким равномерным слоем.
Наживить резьбу вручную, исключая перекос.
Выполнить финальную затяжку медленно, с контролем момента для смазанного соединения.
Не использовать ударный инструмент для финальной затяжки.
При выборе обработки нержавеющей стали отдельно проверить требования к коррозионной стойкости и совместимость технологии с материалом.
Такая инструкция помогает закупщику сопоставить технические требования к смазке или покрытию с условиями работы узла, а инженеру - обеспечить повторяемость сборки. Важно фиксировать не только тип состава, но и порядок подготовки резьбы, способ нанесения и правила затяжки. Тогда замена материала или расходного состава не превращается в неконтролируемый эксперимент на оборудовании.
Часто задаваемые вопросы
Можно ли фосфатировать нержавеющую сталь?
Фосфатирование нержавеющей стали обычно малоэффективно: пассивный оксидный слой мешает реакции, необходимой для формирования покрытия. Агрессивная предварительная обработка может ухудшить коррозионные свойства. Для нержавейки рассматривают химическое пассивирование, а для защиты резьбы от схватывания отдельно подбирают смазку или антизадирное покрытие.
Почему нержавеющая резьба заклинивает, если металл не заржавел?
Заклинивание может быть вызвано адгезионным схватыванием, а не коррозией. При трении и локальном нагреве пассивационная пленка повреждается, и контактирующие участки металла могут сцепиться. Риск повышают однородная пара материалов, недостаток смазки, загрязнение, перекос и перетяжка.
Нужно ли наносить антизадирный состав на неразборное соединение?
Да, если при сборке есть риск схватывания. Предполагаемый срок службы соединения не исключает необходимости защиты: при монтаже резьбовые поверхности все равно трутся друг о друга, а последующее обслуживание может потребовать демонтажа. Состав наносят тонко, не заменяя им контроль момента и правильную технику сборки.
Можно ли затягивать резьбу из нержавеющей стали ударным инструментом?
Ударный инструмент не используют для финальной затяжки. Резкое увеличение трения и локального нагрева повышает вероятность схватывания резьбы. Соединение наживляют вручную, а затем затягивают медленно и контролируемо, с моментом, рассчитанным для смазанного крепежа, если на резьбу нанесен состав.
Заключение
Задиры резьбовых соединений из нержавеющей стали возникают из-за адгезионного схватывания, поэтому одно только фосфатирование не решает задачу защиты. Для нержавейки этот способ ограничен пассивным слоем; при необходимости коррозионной обработки рассматривают пассивирование, а для снижения трения при сборке - подходящую смазку или антизадирное покрытие. Результат зависит также от чистоты резьбы, сочетания материалов и контроля затяжки.
Следующий шаг для инженера или закупщика - проверить материал и состояние крепежа, зафиксировать требования к рабочей среде, а затем согласовать состав и момент затяжки именно для смазанного соединения. В технологической инструкции стоит отдельно указать подготовку резьбы, способ нанесения и порядок финальной затяжки.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как правильно выбрать оборудование нанесения покрытий для вашего производства, учитывая материал, условия эксплуатации и требуемые свойства.
Узнайте, как восстановить поврежденный анодный слой и обеспечить идеальное скольжение резиновой прокладки с помощью антифрикционного покрытия.
Узнайте, как правильно выбрать и нанести смазку резиновых уплотнений для обеспечения их долговечности и надежной работы.