
Оборудование для нанесения покрытий: как подобрать систему для производства
Подбирать оборудование для нанесения покрытий нужно от требований к готовому изделию, а не от типа или цены установки. Сначала определяют материал основания, условия эксплуатации, нужные толщину и свойства покрытия, затем выбирают технологию и состав оборудования: подготовку поверхности, нанесение, сушку или полимеризацию, контроль качества и меры безопасности.
Статья поможет инженерам, техническим специалистам и закупщикам составить план подбора оборудования для самостоятельного нанесения покрытий. Разберем, на что смотреть при выборе порошковой и лакокрасочной системы, как организовать приемочный контроль и почему установки для гальванического или вакуумного нанесения нельзя выбирать без требований к конкретному процессу.
Как выбрать оборудование для нанесения покрытий
Подбор начинают с технического задания на изделие.
В нем фиксируют материал основания, требуемые свойства покрытия, условия эксплуатации и критерии приемки. Среди них могут быть толщина пленки, коррозионная стойкость, адгезия и внешний вид. Если эти требования не определены, сравнить варианты оборудования по результату будет сложно.
Далее описывают технологический маршрут. Для производственного подбора полезно разделить его на участки:
подготовка поверхности;
нанесение;
сушка или полимеризация, если они предусмотрены выбранной технологией;
контроль качества;
зона безопасности и связанные с ней системы.
Такое разделение помогает не сводить закупку к одной установке. Например, для порошкового процесса нужно отдельно оценить камеру, вентиляцию, фильтрацию и автоматику. Для любого способа нанесения важно заранее понять, как предприятие будет поддерживать стабильную подготовку основания и повторяемую толщину пленки: эти факторы напрямую влияют на качество результата.
После описания маршрута формируют перечень оборудования и проверяют его совместимость с материалом покрытия и требованиями процесса. Для порошковых систем источники отдельно подчеркивают необходимость сверять оборудование, вентиляцию и автоматические компоненты с национальными нормами и спецификациями производителя. Условия для жидких и порошковых материалов могут различаться, поэтому переносить готовую конфигурацию с одного процесса на другой без проверки нельзя.
Закупщику стоит запросить у поставщика сведения о составе системы и ограничениях ее применения. Инженеру важно сверить эти сведения с техническим заданием и заранее определить, каким методом будут принимать покрытие. Если проверку адгезии, блеска или коррозионной стойкости не включить в план, у производства не будет единой основы для оценки результата после запуска.
Нанесение порошковых покрытий: какое оборудование проверить
Для порошкового покрытия нельзя ограничиваться выбором установки нанесения и печи.
На результат и безопасность процесса влияют камера, вентиляция, фильтрация и автоматические компоненты. Поэтому состав системы оценивают как единый производственный участок, а проектные решения сверяют с требованиями к оборудованию и процессу.
При оценке безопасности учитывают концентрацию порошка в воздухе. В руководстве по безопасным порошковым системам указан предел: средняя концентрация не должна превышать 50% нижнего концентрационного предела взрываемости. Если достоверное значение НКПВ неизвестно, средняя концентрация не должна превышать 10 г/м³. Эти значения нельзя подменять общей оценкой «пыль удаляется»: нужно проверить, как конкретная конфигурация контролирует условия в рабочей зоне.
Стандарт EN 16985 охватывает значимые риски окрасочных камер при нанесении жидких и порошковых материалов. Его используют для оценки опасностей, связанных с оборудованием и процессом. При проектировании следует также проверять соответствие камеры, вентиляции и автоматики применимым национальным требованиям и спецификациям производителя.
До закупки уточните, как выбранная система обеспечивает работу вентиляции и фильтрации, какие компоненты входят в поставку и какие параметры должен контролировать персонал. Отдельно согласуйте обслуживание и безопасное выполнение операций. Ответы должны быть привязаны к конкретному процессу, а не только к описанию отдельного аппарата.
Технологические параметры готового покрытия также задают требования к производственной линии. Например, в обзорных материалах для защитных покрытий тяжелого оборудования приведена типичная толщина 120–200+ мкм и ориентир испытания в солевом тумане 1000+ часов. Это справочные значения, а не обязательная норма для любого изделия. Использовать их как готовое техническое задание без учета основания, системы покрытия и условий эксплуатации нельзя.
Оборудование для нанесения лакокрасочных покрытий
Для выбора системы жидкого нанесения сначала фиксируют требования к покрытию и изделию: основание, нужные свойства, внешний вид и условия эксплуатации.
Затем определяют технологический маршрут и перечень операций, которые предприятие выполняет самостоятельно. Подробные параметры конкретных установок зависят от материала и процесса, поэтому их нужно согласовывать по технической документации, а не переносить с порошковой линии.
Стандарт EN 16985 рассматривает риски для окрасочных камер при нанесении как жидких, так и порошковых материалов. Однако это не означает, что одну и ту же линию можно без изменений использовать для обоих видов покрытия. Камеру, вентиляцию, автоматику и меры безопасности оценивают применительно к выбранному процессу.
До заказа оборудования полезно составить матрицу соответствия:
| Что проверяют | Что должно быть определено |
|---|---|
| Изделие | Материал основания и условия эксплуатации |
| Покрытие | Требуемые толщина, адгезия, внешний вид и стойкость |
| Технологический маршрут | Подготовка, нанесение, сушка или полимеризация, контроль |
| Безопасность | Требования к камере, вентиляции и автоматике |
| Приемка | Методы и критерии оценки готового покрытия |
Такая матрица помогает выявить пробелы до закупки. Если толщина и адгезия не включены в критерии приемки, предприятие рискует получить оборудование, которое выполняет операцию нанесения, но не позволяет объективно подтвердить соответствие результата заданию.
Для лакокрасочной системы заранее согласуйте с поставщиком состав поставки, требования к помещению и порядок контроля. Не считайте, что параметры камеры или вентиляции автоматически подходят для любого материала. Их проверяют по документации оборудования, выбранной технологии и применимым требованиям безопасности.
Оборудование для гальванического и вакуумного нанесения покрытий
Запросы на оборудование для нанесения гальванического покрытия и на оборудование для вакуумного нанесения покрытий относятся к отдельным технологиям.
Доступные материалы не содержат достаточных данных, чтобы сравнить конструкции таких установок, указать их параметры или предложить типовую конфигурацию. Поэтому подбирать конкретное оборудование только по названию процесса было бы ненадежно.
Для закупки сначала подготовьте требования к изделию и покрытию, а затем запросите у поставщика технологическое описание и состав системы. В документах должны быть понятны этапы процесса, ограничения оборудования, требования к подготовке основания и предусмотренные методы контроля. Если поставщик не может связать конфигурацию с критериями приемки, сравнение предложений будет неполным.
При подборе также не объединяйте в одну категорию оборудование для гальванического, вакуумного, порошкового и жидкого нанесения. Для порошковых и жидких материалов отдельно оценивают требования к камерам и безопасности, в том числе с учетом EN 16985. Эти положения не дают оснований переносить решения на гальванический или вакуумный процесс.
Практический следующий шаг для технического специалиста - оформить исходные требования и направить их поставщикам для технологической проработки. Для закупщика важно получить не только коммерческое предложение, но и подтверждение, что заявленная комплектация рассчитана на нужный процесс и позволяет выполнить согласованные методы приемки.
Контроль качества и испытание в солевом тумане
Методы контроля нужно определить до выбора оборудования.
Для порошковых покрытий в материалах упомянуты серия ISO 8130, ISO 2409 для решетчатой оценки адгезии, ISO 2813 для измерения блеска, ASTM D3359 как альтернативный тест адгезии, ASTM D2794 для ударной стойкости и ASTM G154 для УФ-старения. Набор испытаний выбирают по требованиям к изделию, а не включают все методы автоматически.
Испытание в солевом тумане стандартизовано документами ASTM B117 и ISO 9227. Для ASTM B117 указаны условия: 5% раствор NaCl при 35°C. ISO 9227 включает нейтральный, уксуснокислый и медь-ускоренный варианты испытания. Выбор варианта должен соответствовать задаче проверки и требованиям к покрытию.
Продолжительность испытания нельзя трактовать как прямой прогноз срока службы изделия. Справочные ориентиры для порошковых покрытий составляют 250–500 часов для общего промышленного применения, 500–1000 часов для умеренной наружной эксплуатации и 1000–2000 часов для более жестких условий. Это не универсальные нормативы: результат зависит от металла основания, подготовки поверхности, толщины, системы покрытия и условий эксплуатации.
После испытания оценивают не только число часов. В план контроля включают внешний вид, адгезию и критерии коррозионного поражения, если они заданы для изделия. Солевой туман дает ускоренную сравнительную оценку, но не заменяет натурные испытания и не гарантирует одинаковый срок службы в разных средах.
Оборудование для контроля и нанесения следует согласовать с выбранными методами приемки. Если производству необходимы испытания адгезии, блеска, ударной стойкости или коррозионной стойкости, эти операции нужно включить в технологическую схему и определить ответственных за измерения до запуска линии.
Покрытие нефтяного оборудования и защита от задиров
При выборе защиты нефтяного оборудования важно различать технологию нанесения покрытия и материалы, которые работают как смазочные или антифрикционные решения.
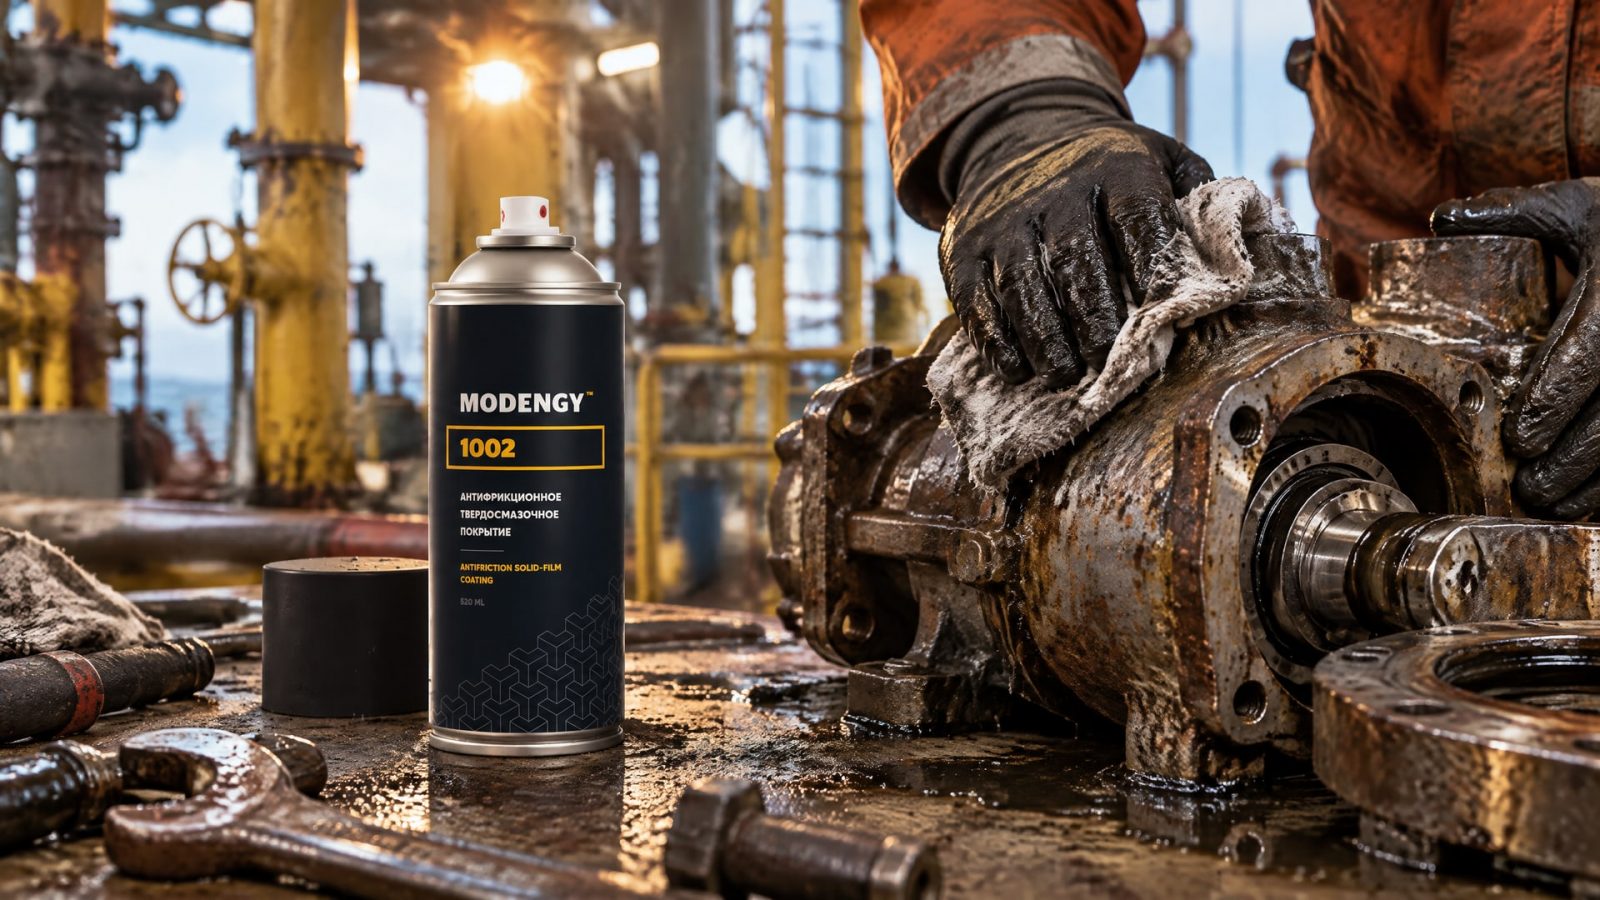
Для изделия с риском задиров и коррозии требования формируют по условиям эксплуатации: учитывают подготовку поверхности, нужные свойства покрытия и методы проверки. Одного обозначения «антизадирное покрытие стали» недостаточно, чтобы подобрать оборудование или подтвердить результат.
В узлах, где покрытие должно снижать трение и защищать поверхность, необходимо учитывать режим контакта. Вымывание, фреттинг и холодный пуск могут осложнять работу сопряженных деталей. В такой задаче MODENGY 1002 рассматривают как антифрикционное покрытие на основе дисульфида молибдена для защиты от задиров и коррозии; его пригодность для конкретного узла определяют по требованиям к изделию и подтверждающим испытаниям.
Если задачу решают пластичной смазкой, это уже не подбор оборудования для нанесения покрытия. В контексте работы в агрессивной среде линейка смазок EFELE включает составы с противозадирными присадками и водостойкостью. Выбор смазки и выбор покрытия не взаимозаменяемы: способ защиты определяют по конструкции узла, условиям его работы и критериям приемки.
Для закупки оборудования этот раздел важен как граница задачи. Сначала инженер фиксирует, требуется ли именно покрытие, смазочный материал или сочетание решений в разных узлах. Затем для выбранной технологии уточняет подготовку поверхности, процесс нанесения и способы контроля. Если состав покрытия или условия его применения не подтверждены для конкретной детали, переносить общие рекомендации на производство нельзя.
Часто задаваемые вопросы
Какое оборудование нужно для нанесения порошковых покрытий?
Комплектацию определяют по технологическому маршруту и требованиям безопасности. Помимо системы нанесения, оценивают камеру, вентиляцию, фильтрацию и автоматику. Для порошковой зоны проверяют концентрацию порошка в воздухе: ориентир составляет не более 50% нижнего концентрационного предела взрываемости, а при неизвестном значении НКПВ - не более 10 г/м³.
Какие стандарты применяют для испытания в солевом тумане?
Для испытаний используют ASTM B117 и ISO 9227. В ASTM B117 указаны 5% раствор NaCl и температура 35°C. ISO 9227 включает нейтральный, уксуснокислый и медь-ускоренный варианты. Само число часов не подтверждает срок службы: результаты рассматривают вместе с адгезией, внешним видом и критериями коррозионного поражения.
Можно ли использовать одну линию для жидких и порошковых покрытий?
Нельзя считать такую взаимозаменяемость заданной по умолчанию. Для жидких и порошковых материалов оценивают требования к камерам, вентиляции, автоматике и безопасности. EN 16985 охватывает риски окрасочных камер для обоих типов материалов, но состав и настройку оборудования проверяют отдельно для выбранного процесса.
Как подбирать оборудование для гальванического покрытия?
Сначала описывают изделие, требования к покрытию и критерии приемки, затем запрашивают технологическую документацию и состав системы у поставщика. Доступные данные не дают оснований для универсальных рекомендаций по конструкции таких установок. В предложении должны быть раскрыты этапы процесса, ограничения оборудования и методы контроля результата.
Гарантирует ли испытание в солевом тумане реальный срок службы?
Нет. ASTM B117 и ISO 9227 дают ускоренную сравнительную оценку, но не заменяют натурные испытания и не гарантируют срок службы во всех средах. Значение результата зависит от материала основания, подготовки поверхности, толщины и системы покрытия, а также условий эксплуатации изделия.
Заключение
Оборудование для нанесения покрытий выбирают по требованиям к изделию и технологии: определяют свойства покрытия, выстраивают технологический маршрут, проверяют безопасность и заранее задают методы приемки. Для порошковых систем отдельно оценивают камеру, вентиляцию, фильтрацию и автоматику, а результаты испытаний в солевом тумане рассматривают вместе с другими критериями.
Следующий шаг - подготовить техническое задание с материалом основания, условиями эксплуатации, требованиями к покрытию и планом контроля. По нему запросите у поставщиков состав оборудования и подтверждение совместимости с выбранным процессом, после чего сверяйте предложения по единому набору критериев.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как восстановить поврежденный анодный слой и обеспечить идеальное скольжение резиновой прокладки с помощью антифрикционного покрытия.
Узнайте, как правильно выбрать и нанести смазку резиновых уплотнений для обеспечения их долговечности и надежной работы.
Покрытие для скольжения на алюминии Д16: технология твердого анодирования с пропиткой PTFE, контроль качества и применимость процесса.