
Смазка резиновых уплотнений в металлических корпусах: как обеспечить скольжение
Чтобы резиновое уплотнение скользило в металлическом корпусе без повреждений, подбирают совместимую с эластомером и рабочей средой смазку, наносят ее тонкой пленкой и подготавливают посадочные поверхности. Для подвижных узлов дополнительно оценивают качество финиша корпуса и необходимость низкофрикционного покрытия. Универсального состава для всех уплотнений нет: выбор зависит от материала резины, температуры и условий эксплуатации.
Статья полезна инженерам, техническим специалистам и снабженцам, которые отвечают за монтаж или обслуживание уплотнений. Разберем, как смазывать резиновые прокладки, что учитывать при выборе состава и когда имеет смысл рассматривать твердосмазочное покрытие металлической поверхности. Отдельно поясним, почему силиконовая смазка или глицерин не подходят автоматически для любого промышленного узла.
Как смазка резиновых уплотнений влияет на монтаж и работу узла
При установке уплотнение проходит по металлической посадочной поверхности.
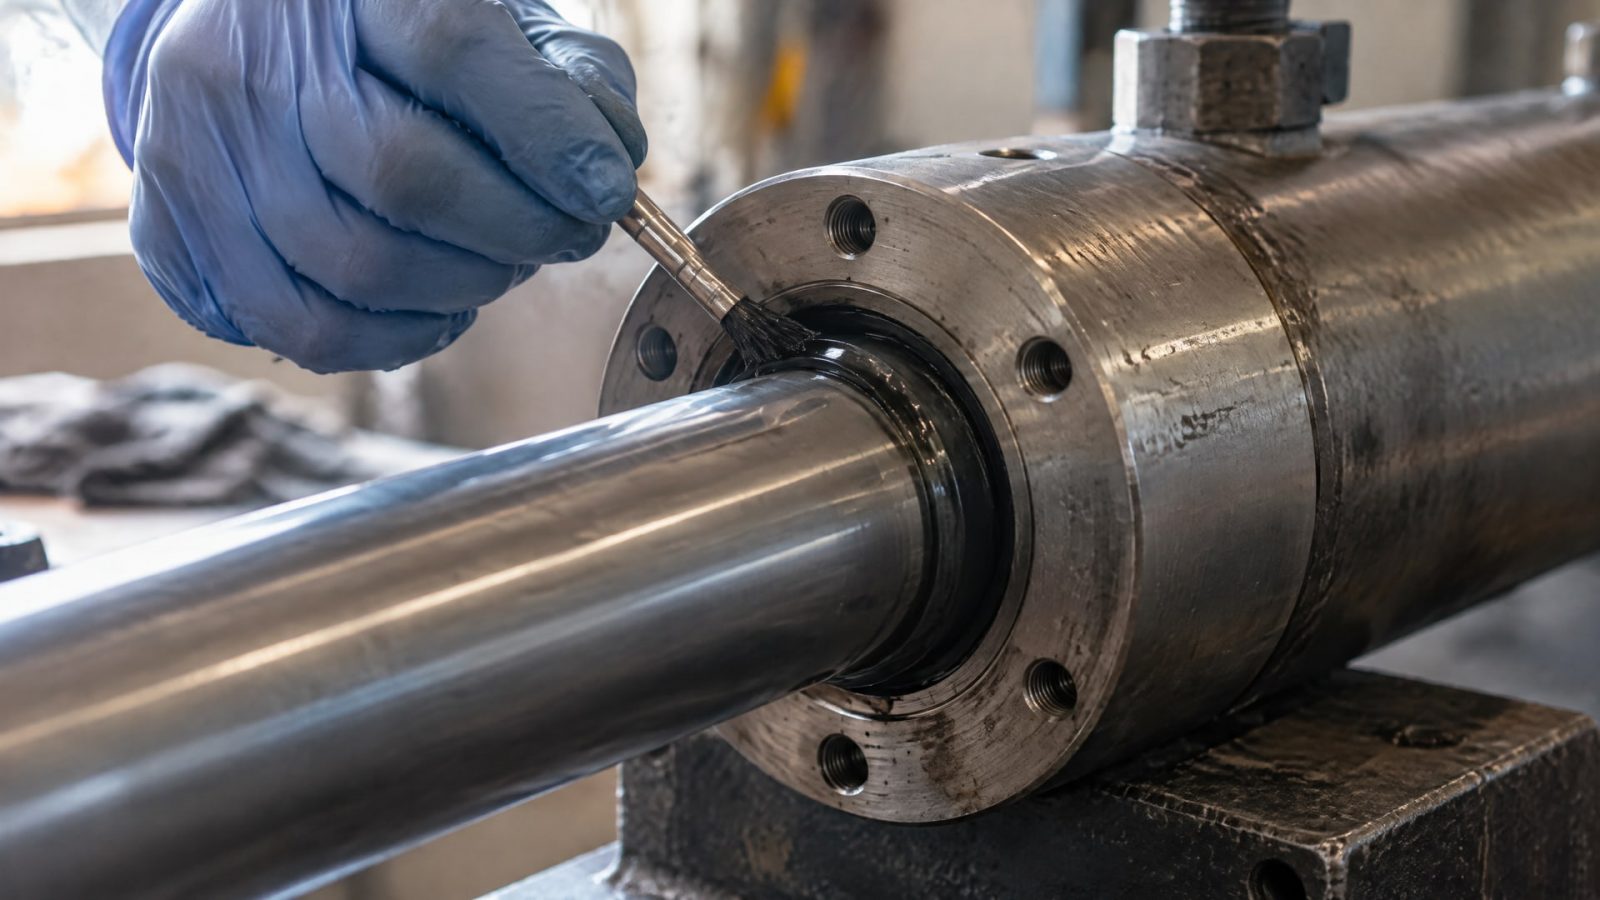
Если контакт происходит без подходящей смазки, повышается риск повреждения резины и кромки, а при работе динамического узла возникает сухое трение. Поэтому смазывают не только уплотняющий участок, но и те поверхности, которые соприкасаются при монтаже или движении.
Для радиальных уплотнений специалисты по уплотнительным узлам рекомендуют смазывать рабочую кромку. Если узел запускают без достаточной смазки, подходящим составом заранее покрывают контрповерхность. При установке резинометаллического уплотнения наружную поверхность смазывают обязательно. Для металлически армированного уплотнения посадку смазывают легко, чтобы облегчить монтаж.
Что смазывать перед установкой
Рабочую кромку уплотнения, если этого требует конструкция узла.
Посадочное отверстие корпуса, особенно при установке уплотнения в металлическую обойму.
Контрповерхность, если при запуске возможен сухой контакт.
Вал и уплотнение тем же материалом, который будет работать в узле, когда это соответствует условиям эксплуатации.
Состав распределяют тонкой пленкой. Излишек после сборки убирают: избыток может собирать загрязнения и мешать нормальной работе узла. Толстый слой не заменяет правильную посадку и не компенсирует дефекты поверхности.
Если уплотнение изготовлено из силиконовой резины, при монтаже особенно важно не повредить материал. Для таких уплотнений рекомендуют применять монтажную втулку. Это помогает провести деталь через посадочную зону без зацепов и надрывов. Саму смазку при этом все равно подбирают с учетом состава эластомера и рабочей среды.
Как выбрать смазку для резиновых уплотнений
Выбор начинают с определения материала уплотнения.
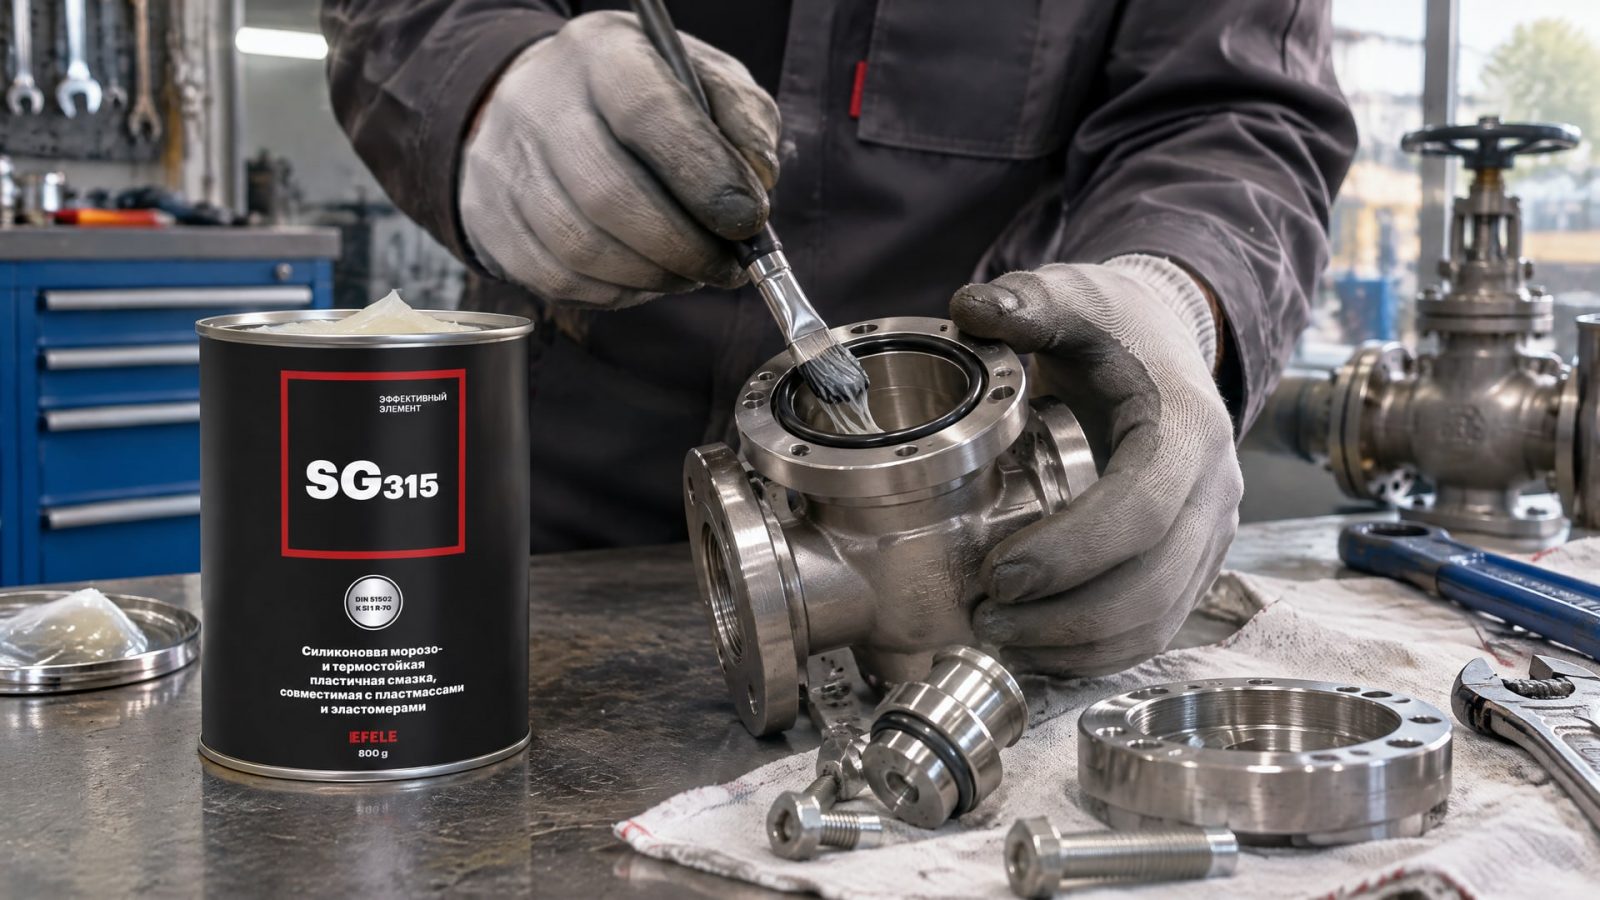
Для эластомеров NBR, EPDM, силикона и FKM совместимость состава может различаться. Если она не подтверждена, смазка способна вызвать разбухание или деградацию резины. Поэтому ориентироваться только на обозначение «для резины» или «универсальная» недостаточно.
Затем учитывают среду и режим работы. Важно, контактирует ли уплотнение с водой, маслами, топливом, химикатами или паром, а также при какой температуре работает узел. Для динамического контакта оценивают не только облегчение монтажа, но и сохранение низкого трения в процессе движения. Для статического соединения требования могут быть другими, однако совместимость с эластомером и средой остается обязательной.
Силиконовая смазка и глицерин
Силиконовая смазка для резиновых уплотнений не является универсальным вариантом. Ее применимость зависит от конкретного эластомера, контакта с рабочей средой и температурного режима. То, что состав подходит одному типу резины, не подтверждает его совместимость с другим. Перед применением сверяются со спецификацией смазки и требованиями к уплотнению.
Та же осторожность нужна при выборе сантехнического состава. Смазка силиконовая сантехническая для резиновых уплотнений может быть рассчитана на определенные условия, но это само по себе не подтверждает пригодность для промышленного узла. Для такого применения проверяют рабочую среду, динамику, температуру и совместимость с материалами деталей.
Глицерин для смазки резиновых уплотнений также не следует считать общим решением. Практический выбор строится на совместимости смазки с эластомером и условиями эксплуатации, а не на бытовом назначении вещества. Если информации о совместимости нет, безопаснее запросить данные у изготовителя уплотнения или смазочного материала, чем переносить привычное применение на промышленную сборку.
Когда узлу нужна морозостойкость и подтвержденная совместимость с пластмассами и эластомерами, подбор ведут с учетом этих требований, а не только удобства нанесения. В подобных условиях применяют силиконовую смазку EFELE SG-315. Перед внедрением ее характеристики сверяют с материалом уплотнения и рабочей средой конкретного узла.
Скользят ли резиновые прокладки по металлу без повреждений
Скольжение резиновых прокладок зависит от сочетания материала уплотнения, смазки и состояния корпуса.
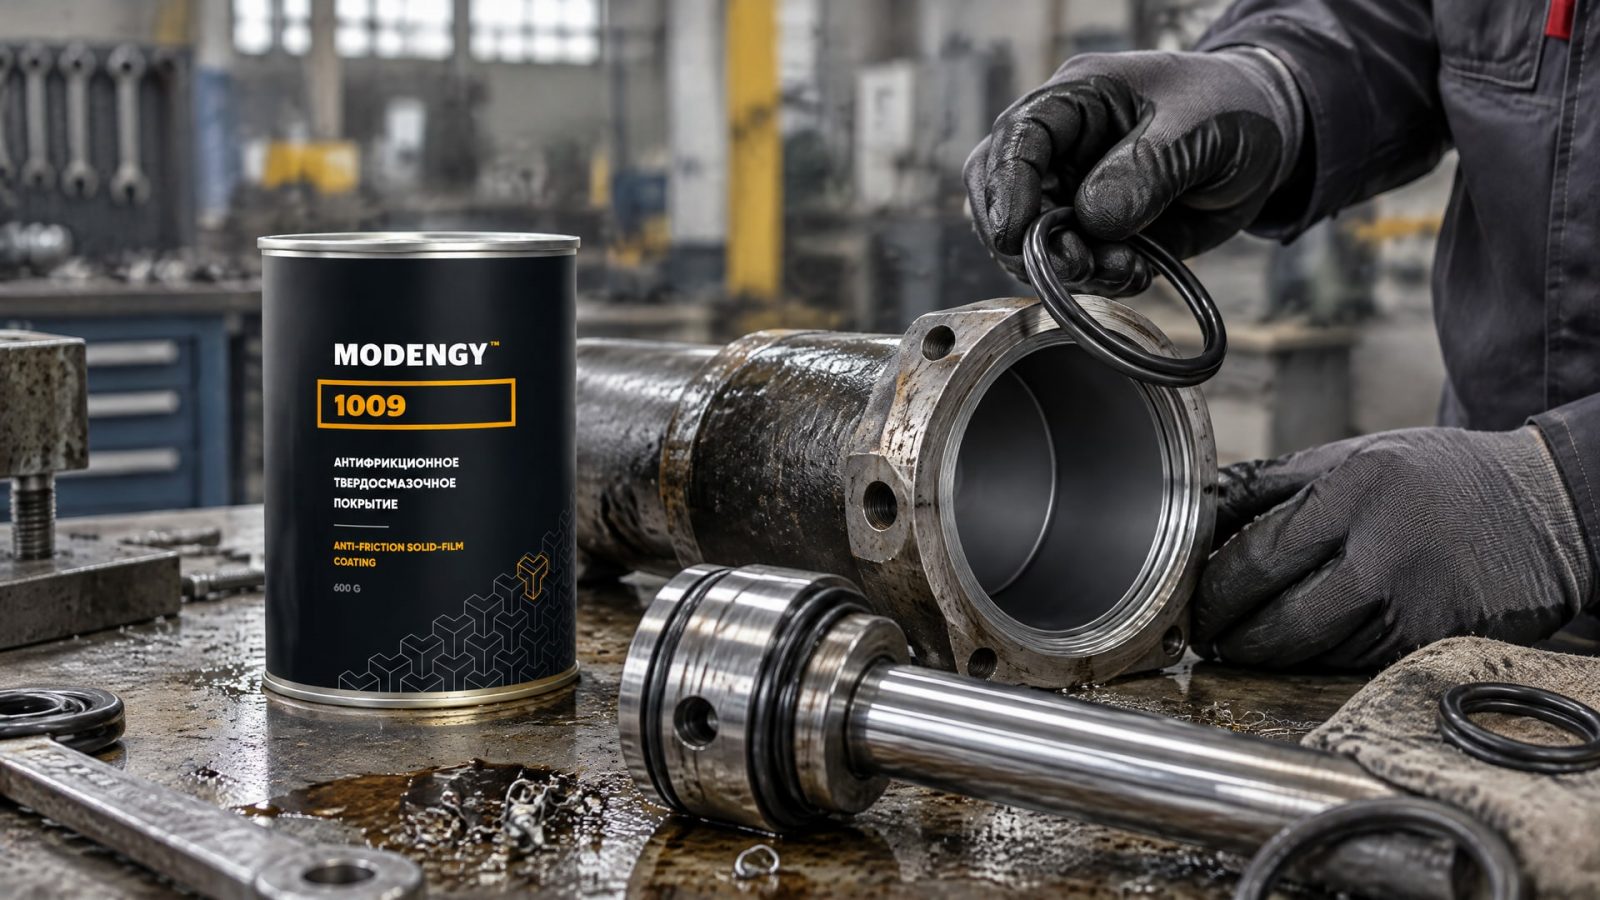
Гладкая, стабильная и износостойкая поверхность помогает снизить трение и уменьшить риск повреждения кромки. Если поверхность шероховатая или повреждена, одна смазка не обязательно устранит причину ускоренного износа.
В динамических применениях важно учитывать эффект stick-slip: движение может становиться неравномерным из-за чередования прилипания и срыва. Низкофрикционные слои на основе PTFE способны снижать трение и препятствовать такому режиму. Однако долговечность покрытия зависит от сцепления с основанием и качества поверхности. При нагрузке покрытие может утомляться и отслаиваться, что создает риск утечки и ускоренного износа уплотнения.
Когда рассматривать твердосмазочное покрытие
Покрытие имеет смысл оценивать, если контакт повторяется, смазка не обеспечивает требуемого скольжения или поверхность корпуса нуждается в дополнительной защите. Для алюминиевых деталей рассматривают не только тефлоновое покрытие корпуса, но и другие варианты низкофрикционной обработки. Решение выбирают с учетом состояния основания и режима работы, а не только по названию материала покрытия.
При повреждении анодированного слоя важно различать восстановление самого анодирования и нанесение нового функционального покрытия. Твердосмазочный слой не восстанавливает анодирование как технологический процесс. Он может сформировать на поверхности алюминиевого корпуса отдельный низкофрикционный слой. Для скольжения резиновых прокладок и обработки алюминиевой поверхности после повреждения анодированного слоя применяют антифрикционное твердосмазочное покрытие MODENGY 1009 на основе политетрафторэтилена.
Перед нанесением оценивают подготовку поверхности и предполагаемую нагрузку. Для PTFE-покрытий принципиально качество сцепления с основанием: если слой отслаивается или изнашивается, он перестает выполнять свою задачу. Поэтому смазочное покрытие алюминия подбирают как часть конструкции узла, а не как самостоятельную замену правильной посадке, подготовке поверхности и совместимой смазке.
Подготовка металлического корпуса и анодированного слоя
Поверхность корпуса влияет на контакт с уплотнением не меньше, чем выбранный смазочный материал.
Перед сборкой проверяют посадочную зону и контрповерхность: на них не должно оставаться дефектов, способных повредить резину или нарушить контакт. Конкретные требования к финишу зависят от конструкции уплотнения и условий его работы, поэтому их устанавливают по документации на узел.
Твердоанодированная поверхность алюминия может иметь более низкое трение по сравнению с базовым металлом. Дополнительная сухая пленочная смазка способна еще сильнее снизить трение. При контакте с PTFE-материалами анодированная поверхность также может постепенно насыщаться PTFE, что уменьшает трение между поверхностью и уплотнением. Это не означает, что любое анодирование автоматически решает проблему: результат зависит от состояния покрытия и условий контакта.
Что проверить при повреждении поверхности
Есть ли на посадочной зоне повреждения, которые могут задевать уплотнение.
Сохранился ли анодированный слой в области контакта.
Нужна ли узлу смазка при монтаже и при пуске.
Подходит ли рассматриваемое покрытие для материала корпуса и режима работы.
Достаточно ли прочное сцепление низкофрикционного слоя с подготовленной поверхностью.
Если анодированный слой поврежден, сначала определяют, требуется ли восстановить именно защитное покрытие или достаточно сформировать рабочую низкофрикционную поверхность. Эти задачи не тождественны. Антифрикционное покрытие может помочь уменьшить трение, но не следует называть его восстановлением анодного слоя.
Улучшение финиша поверхности может снижать трение и износ PTFE-уплотнений. Поэтому при повторяющейся проблеме с утечками или повреждением прокладки проверяют весь контактный узел, а не только заменяют смазку. В оценку включают поверхность корпуса, геометрию посадки, материал уплотнения и режим движения.
Как наносить смазку и оценивать результат
Перед монтажом поверхность и уплотнение очищают от загрязнений, затем наносят совместимую смазку тонкой пленкой.
Для первоначального смазывания используют тот же материал, который будет работать в узле, если это предусмотрено требованиями к эксплуатации. Посадочное отверстие также предварительно смазывают, когда это нужно для облегчения установки, особенно при монтаже в металлическую обойму.
Нанесение не должно создавать избыточный объем смазки в зазоре. Излишки удаляют после сборки, не стирая рабочую пленку с контактных поверхностей. Если уплотнение силиконовое, при установке используют монтажную втулку и следят, чтобы резина не цеплялась за кромки корпуса.
После монтажа проверяют, как движется узел и сохраняется ли герметичность. Если появляется неравномерное скольжение, износ или утечка, не стоит сразу увеличивать количество смазки. Причиной могут быть несовместимость состава с эластомером, неподходящая рабочая среда, дефект поверхности или недостаточная стойкость покрытия. Толстый слой не исправит эти причины и может собирать загрязнения.
Практический порядок подбора
Уточнить материал уплотнения и требования его изготовителя.
Описать рабочую среду, температуру и режим контакта.
Проверить совместимость смазки с эластомером и материалами корпуса.
Оценить состояние металлической поверхности и анодированного слоя.
Выбрать способ монтажа и нанести только необходимую тонкую пленку.
После сборки проверить движение и герметичность узла.
Если проблема повторяется, фиксируют место контакта и характер повреждения, а затем корректируют один фактор за раз: материал смазки, подготовку поверхности или тип покрытия. Такой подход помогает понять причину и не маскировать дефект увеличением расхода смазочного материала.
Часто задаваемые вопросы
Подходит ли силиконовая смазка для любых резиновых уплотнений?
Нет. Совместимость зависит от материала эластомера и рабочей среды. Перед применением проверяют, подходит ли состав для конкретного уплотнения, учитывают температуру, контакт с водой, маслами, топливом или химикатами. Название «силиконовая» само по себе не гарантирует совместимость со всеми резинами и условиями эксплуатации.
Можно ли использовать глицерин для смазки резиновых уплотнений?
Глицерин нельзя считать универсальной смазкой для промышленных уплотнений. Для выбора важны материал резины, рабочая среда, температура и режим работы. Если совместимость глицерина с конкретным эластомером и условиями узла не подтверждена, использовать его только на основании бытового опыта не следует.
Чем смазывать резиновую прокладку при монтаже в металлический корпус?
Используют состав, совместимый с материалом прокладки и рабочей средой. Смазку наносят тонкой пленкой на контактные поверхности, а посадочное отверстие предварительно смазывают, если это нужно для монтажа. Для силиконовой резины применяют монтажную втулку, чтобы снизить риск повреждения при установке.
Восстанавливает ли твердосмазочное покрытие поврежденный анодированный слой?
Нет, нанесение антифрикционного слоя и восстановление анодирования - разные операции. Покрытие может сформировать низкофрикционную поверхность на алюминиевом корпусе, но его нельзя автоматически считать восстановлением анодного слоя. Сначала определяют, какая функция нужна узлу: защитная, антифрикционная или обе.
Заключение
Для надежного скольжения резиновых уплотнений в металлическом корпусе согласуют три фактора: совместимую смазку, подготовленную поверхность и подходящее покрытие, если оно требуется по условиям работы. Смазку наносят тонкой пленкой, а состав выбирают по эластомеру, рабочей среде, температуре и режиму контакта. Силиконовая смазка и глицерин не являются универсальными решениями.
Следующий шаг для инженера или снабженца - установить материал уплотнения, описать условия эксплуатации и проверить состояние посадочной поверхности. Затем сверяются со спецификацией смазки и покрытия, а при повреждении алюминиевой поверхности отдельно определяют, нужно ли восстановление анодирования или достаточно низкофрикционного слоя.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Покрытие для скольжения на алюминии Д16: технология твердого анодирования с пропиткой PTFE, контроль качества и применимость процесса.
Узнайте, почему бытовое покрытие алюминиевых сплавов не подходит для промышленных механизмов и какие решения предлагают современные технологии.
Узнайте, как правильно выбрать смазку с допуском H1 для подшипников пищевого производства, учитывая вязкость, скорость, нагрузку и другие параметры.