
Подготовка поверхности деталей: микропескоструйная обработка или химический метод для внутренних диаметров
Для деталей с внутренними диаметрами выбор зависит от доступа к поверхности и требований последующего процесса. Если абразив можно равномерно подать и удалить, микропескоструйная обработка помогает очистить сталь и сформировать профиль для сцепления покрытия. Если геометрия ограничивает механический доступ, стоит рассмотреть химическую подготовку, но заранее проверить ее совместимость с покрытием и обеспечить промывку и сушку.
Статья будет полезна инженерам, специалистам по подготовке производства и снабженцам, которые выбирают технологию для стальных деталей под покрытие, склеивание или сварку. Разберем, как оценить внутреннюю поверхность, чем отличаются методы и почему чистоту для сварки нельзя подменять шероховатостью под адгезию.
Как выбрать метод подготовки поверхности детали
Универсального способа для всех стальных деталей нет.
ISO 8504-1 задает общие принципы выбора методов подготовки перед окраской, а не объявляет один метод предпочтительным во всех случаях. Поэтому сначала определяют назначение поверхности: требуется ли профиль под адгезионное покрытие, подготовка под клеевое соединение или чистая зона под сварку.
Для абразивной очистки важны исходное состояние стали и возможность обработать всю нужную поверхность. BS/EN ISO 8501-1 используют для оценки степени ржавчины и визуальной чистоты стали, а ISO 8503 связан с оценкой профиля абразивно-очищенной поверхности. Это разные характеристики: визуально чистая деталь не обязательно имеет профиль, подходящий для конкретного покрытия.
Перед выбором метода стоит проверить:
какие загрязнения требуется удалить: масло, жир, грязь, ржавчину, окалину, краску, соли и другие посторонние включения;
доступен ли абразиву весь внутренний диаметр, включая участки со сложной геометрией;
важны ли для следующего процесса шероховатость, химическое состояние поверхности или только чистота;
подтверждена ли совместимость химической предобработки с выбранной системой покрытия.
При подготовке под клеевое соединение механический и химический этапы могут сочетаться. ASTM D2651 рассматривает разные способы подготовки металлических поверхностей, включая сухую абразивную обработку и химическое травление. Конкретная последовательность зависит от материала и требований к соединению. Для стали под покрытие также важно не начинать абразивную обработку по жирной поверхности: загрязнения могут ухудшить результат подготовки и адгезию.
Микропескоструйная обработка стали и внутренние диаметры
Абразивная очистка полезна, когда нужно удалить с стали ржавчину, окалину и другие загрязнения, а также получить профиль с вершинами и впадинами для сцепления покрытия.
Для углеродистой стали сухая абразивная подготовка часто рассматривается как предпочтительный вариант, если геометрия детали позволяет обработать поверхность. Однако видимая чистота после обработки сама по себе не подтверждает, что профиль отвечает требованиям системы покрытия.
У внутренних диаметров основной вопрос - равномерность воздействия. Если абразивный поток не достигает нужных участков или его трудно контролировать, часть поверхности может остаться обработанной иначе, чем остальная. В таком случае важно не считать сам факт прохода абразивом доказательством качественной подготовки. Нужно оценить фактическую доступность поверхности и отдельно проверить чистоту и профиль.
До микропескоструйной обработки сталь обезжиривают. Для абразивной очистки также важен сухой, безмасляный и безводный воздушный поток. После обработки следует учитывать пыль и остатки загрязнений: их наличие может повлиять на последующее покрытие или клеевое соединение.
ISO 8503 помогает оценивать характеристики шероховатости абразивно-очищенной стали. Это важно, поскольку цель - не получить максимально грубую поверхность, а обеспечить подходящий профиль для конкретной системы. Для деталей со сложным внутренним контуром микропескоструйную обработку выбирают тогда, когда можно подтвердить, что абразив воздействует на требуемые зоны, а образовавшийся профиль соответствует задаче.
Химическая подготовка и фосфатирование перед покрытием
Химический метод рассматривают, когда механический доступ к поверхности ограничен или абразивом сложно обработать внутренний диаметр равномерно.
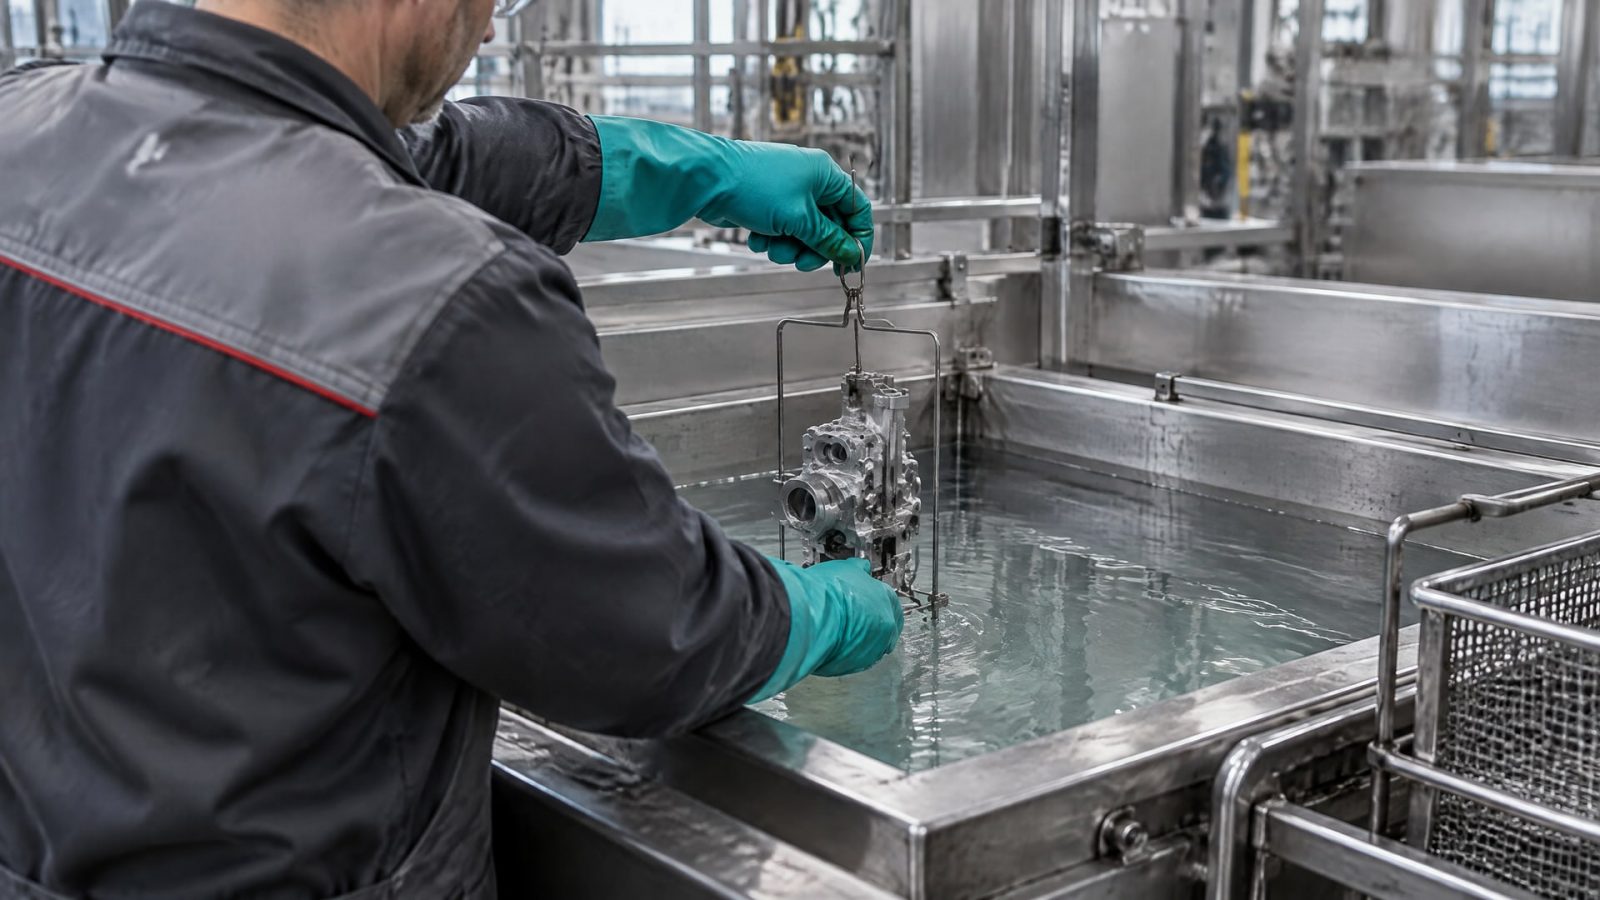
ISO 12944-4 описывает химическую обработку как последовательность, включающую очистку, химическую стадию и финальное ополаскивание. Стандарт также требует заранее подтвердить совместимость системы покрытия с химической предобработкой.
Фосфатирование перед покрытием - не самостоятельная замена всей подготовке. В промышленных схемах до него предусмотрены очистка, промывка и травление, а после обработки - последующие промывки и сушка. Остатки химических веществ на детали могут помешать нанесению покрытия, поэтому финальное ополаскивание и удаление влаги входят в технологическую последовательность, а не считаются необязательными операциями.
При выборе химического процесса проверьте:
какие загрязнения удаляет каждая стадия;
предусмотрены ли промывка и сушка после обработки;
совместима ли химическая предобработка с конкретной системой покрытия;
можно ли подтвердить чистоту поверхности перед нанесением покрытия.
Для контроля чистоты при подготовке к адгезионному соединению ASTM D2651 упоминает water-break test: непрерывная водная пленка служит признаком отсутствия некоторых поверхностных загрязнений. Такой контроль не заменяет технологические требования к конкретной детали и покрытию, но помогает оценить состояние поверхности после очистки.
Перед нанесением покрытия важна тщательная очистка и обезжиривание. На этом этапе в процесс подготовки можно встроить очистители MODENGY: линейка предназначена для очистки и обезжиривания поверхности перед нанесением покрытий, в том числе антифрикционных.
Адгезия покрытия к стали и обработка внутренних диаметров
Адгезия покрытия к стали зависит не только от выбранного метода, но и от состояния поверхности после обработки.
Абразивный способ создает рельеф, способствующий сцеплению покрытия, а химическая подготовка может обеспечить обработку участков, куда затруднен механический доступ. Ни один из этих факторов не отменяет очистку: масло, жир, пыль и остатки химических веществ мешают получить предсказуемый результат.
При обработке внутренних диаметров нужно оценить не только возможность провести инструмент или подать состав внутрь детали, но и возможность проверить результат. Если невозможно подтвердить равномерность абразивной обработки, химический метод может оказаться практичнее при условии совместимости с покрытием и полноценного ополаскивания. Если же требуется выраженный профиль, а доступ обеспечен, абразивная очистка может лучше соответствовать задаче.
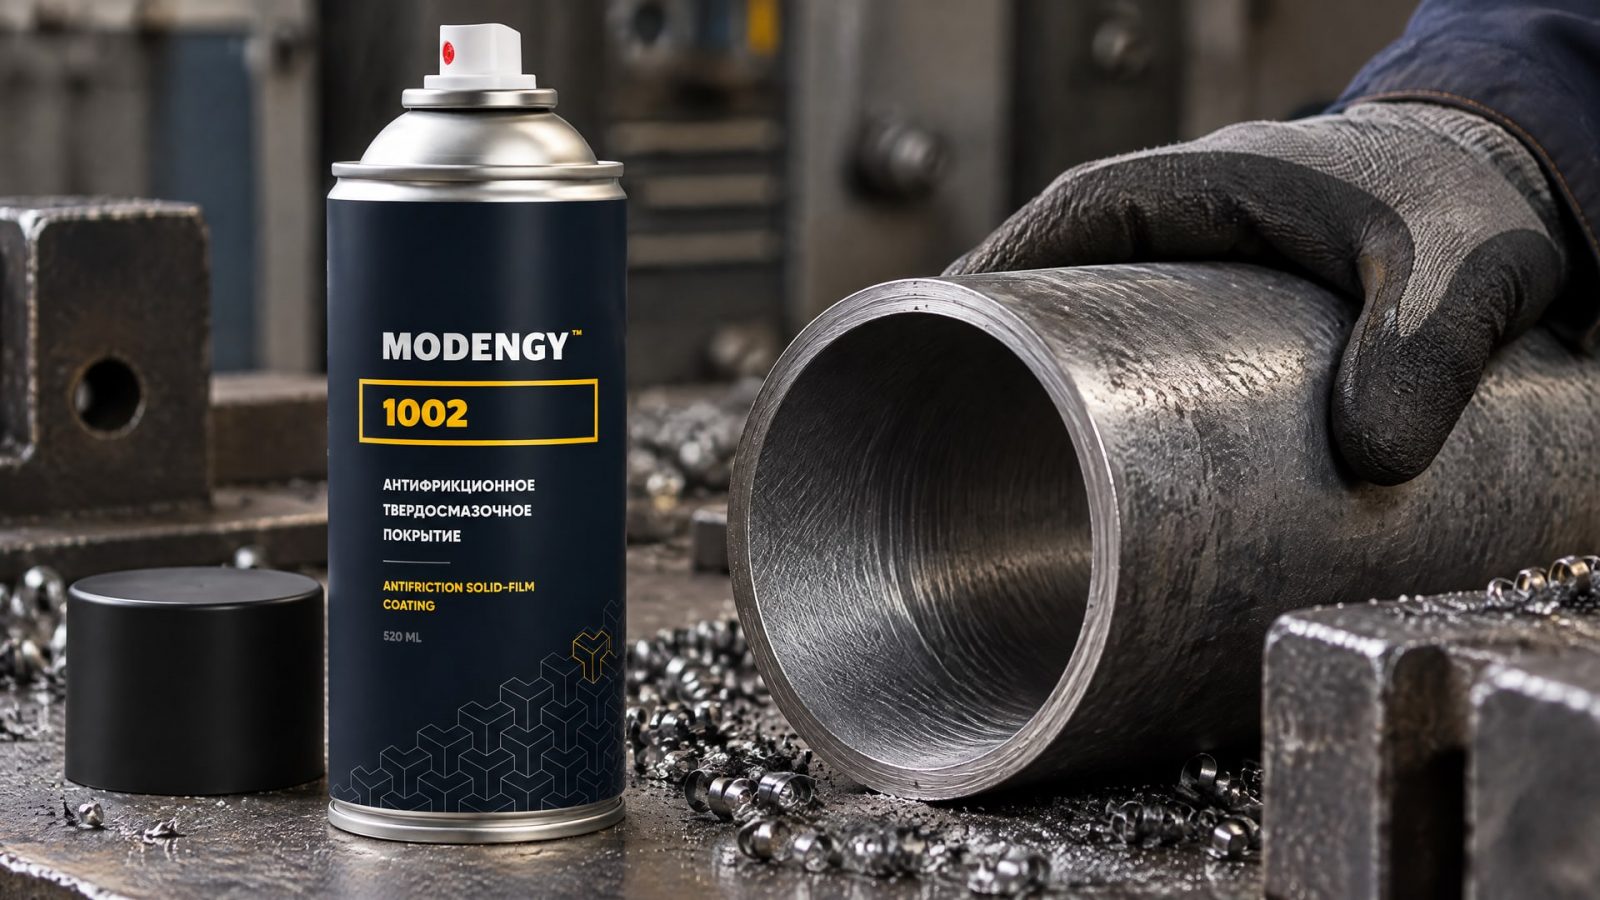
Для деталей, на которых применяют антифрикционное покрытие, важна связь между подготовкой металла и сцеплением покрытия. В узлах, где актуальны фреттинг и работа при холодном пуске, недостаточная адгезия может свести на нет свойства нанесенного слоя. Для повышения адгезии антифрикционных покрытий к металлу, особенно на внутренних диаметрах, применяют MODENGY 1002; состав также обладает антикоррозионными свойствами и низким коэффициентом трения.
Выбор продукта не заменяет оценку исходной поверхности и соблюдение технологии нанесения покрытия. Сначала удаляют загрязнения и подбирают способ обработки, затем сверяются с требованиями к покрытию и проверяют совместимость всей системы. Так подготовка поверхности детали становится частью технологического процесса, а не отдельной операцией без контроля результата.
Подготовка поверхностей деталей под сварку
Подготовка под сварку отличается от подготовки под адгезионное покрытие.
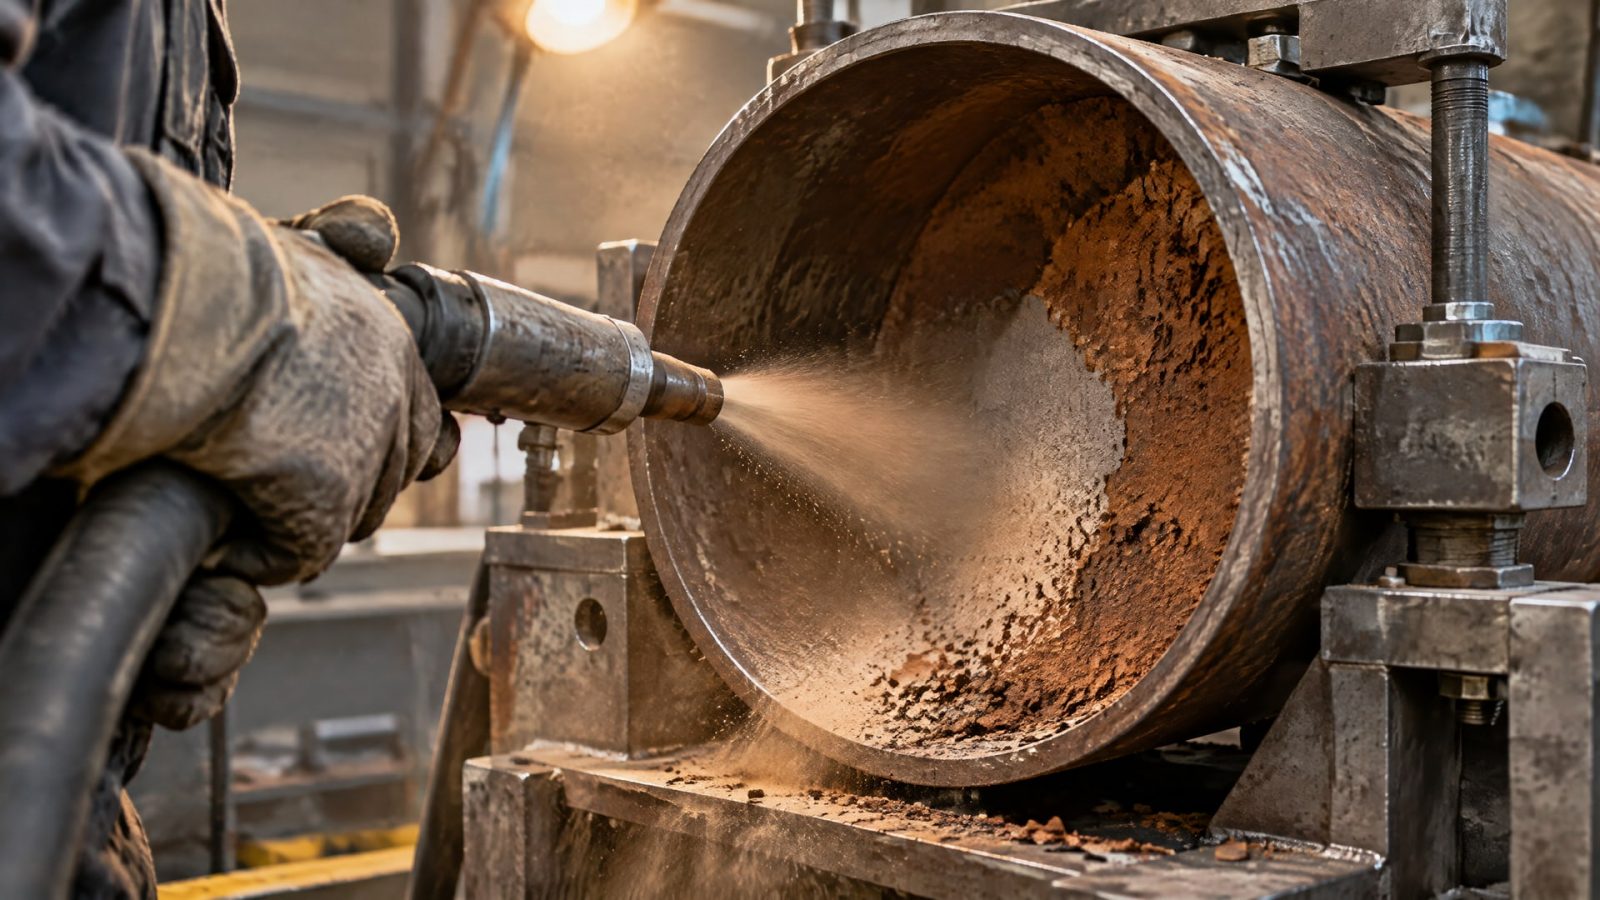
Здесь ключевая задача - удалить вещества, которые могут повлиять на сварное соединение. Требования к подготовке предусматривают очистку от краски, масла, ржавчины, окалины и других вредных включений. Простого удаления видимой грязи недостаточно.
Микропескоструйную обработку можно рассматривать как способ удаления ржавчины, окалины и других загрязнений, если конструкция позволяет обработать нужную зону. Но создавать шероховатость ради самой шероховатости не требуется: подготовка поверхности под сварку не равна подготовке под адгезионное покрытие. Если выбран химический метод, важно убедиться, что после него поверхность очищена от остатков состава и высушена.
Для сварных соединений трубопроводных элементов также важна соосность соединяемых частей. Это отдельное требование к сборке, которое не достигается ни абразивной, ни химической подготовкой. Поэтому инструкция по подготовке поверхностей деталей к сварке должна описывать как очистку, так и необходимые проверки перед выполнением шва.
При подготовке поверхности детали и заготовки к разметке также следует сначала определить цель операции и требования к чистоте. Но правила разметки нельзя автоматически переносить на сварку или нанесение покрытия: у этих процессов разные критерии приемки поверхности.
Часто задаваемые вопросы
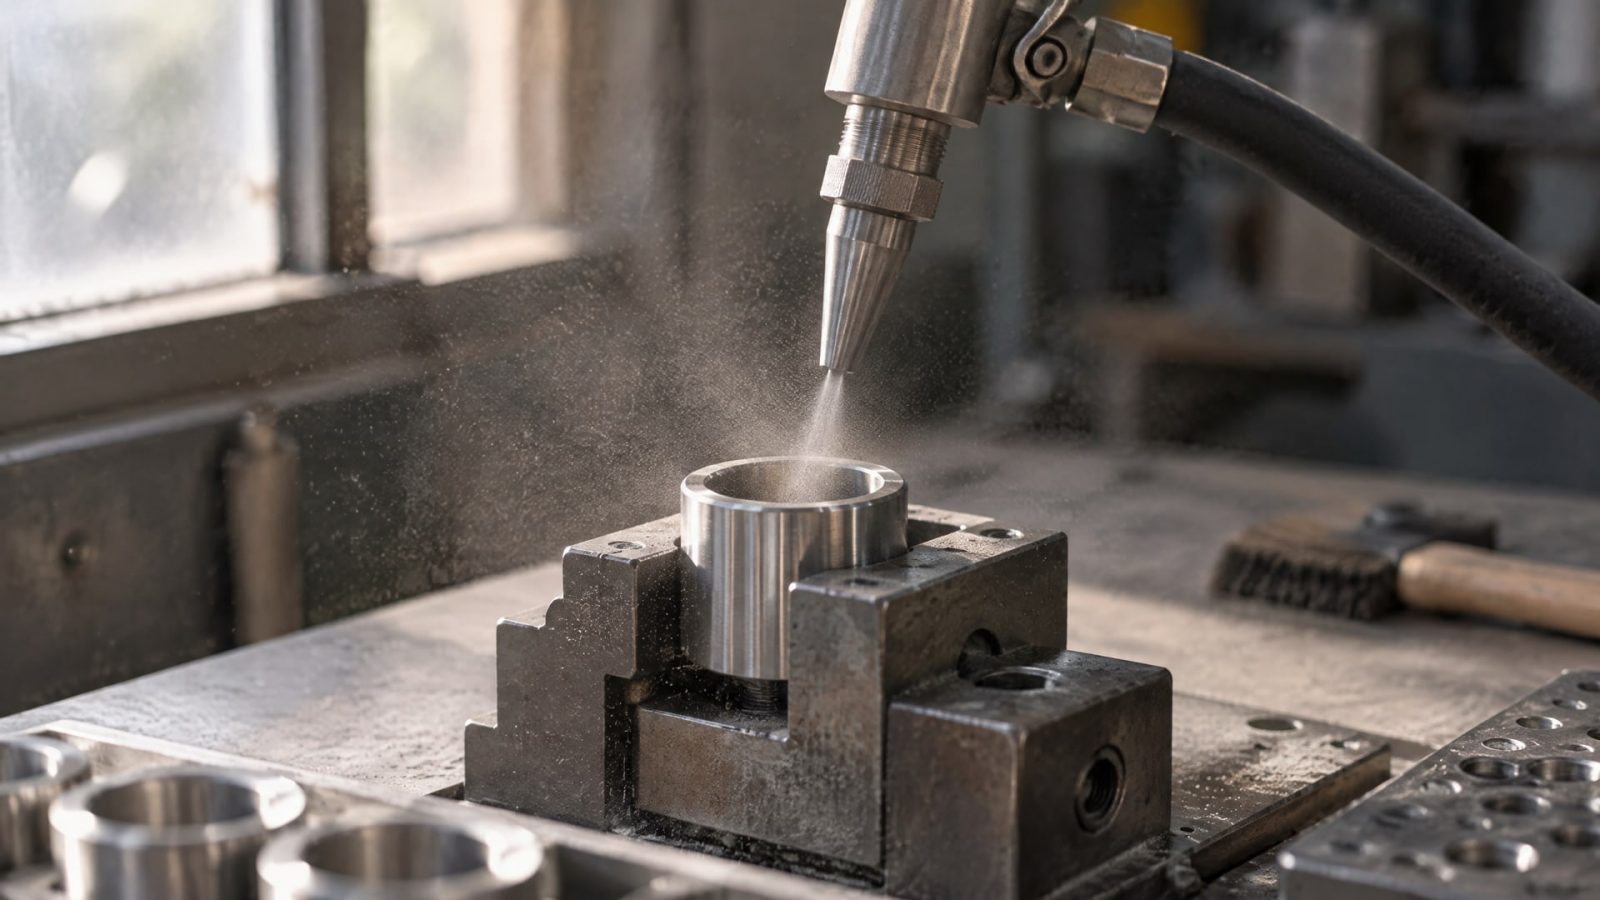
Что выбрать для обработки внутренних диаметров: микропескоструйную очистку или химическую подготовку?
Ориентируйтесь на доступ к поверхности и требования следующего процесса. Если абразив можно равномерно подать и проконтролировать результат, микропескоструйная обработка поможет очистить сталь и сформировать профиль. При ограниченном доступе рассматривают химическую подготовку, заранее проверяя совместимость с покрытием и предусматривая промывку и сушку.
Всегда ли пескоструйная обработка стали улучшает адгезию покрытия?
Не сама по себе. Абразивная обработка очищает поверхность и формирует профиль, который может улучшить сцепление покрытия. Но результат зависит от чистоты стали, удаления масла и пыли, подходящего профиля и требований системы покрытия. ISO 8503 связан с оценкой шероховатости, а не с правилом «чем грубее, тем лучше».
Заменяет ли фосфатирование перед покрытием очистку поверхности?
Нет. Фосфатирование - один из этапов химической подготовки, а не замена всей последовательности. ISO 12944-4 предусматривает очистку, химическую стадию и финальное ополаскивание. В технологическом процессе также учитывают последующую сушку и заранее подтверждают совместимость химической предобработки с системой покрытия.
Как подготовить поверхности деталей под сварку?
Удалите краску, масло, ржавчину, окалину и другие вредные включения из зоны сварки. Подготовка под сварку направлена прежде всего на чистоту, а не на формирование профиля под адгезионное покрытие. Для трубопроводных элементов дополнительно учитывают соосность соединяемых частей перед выполнением шва.
Заключение
Для обработки внутренних диаметров микропескоструйный и химический методы решают разные задачи. Абразивная очистка подходит, когда необходим профиль под адгезию и обеспечен доступ ко всей поверхности. Химическая подготовка удобна при сложной геометрии, но требует финального ополаскивания, сушки и подтвержденной совместимости с покрытием. Для сварки главным критерием остается удаление загрязнений.
Перед выбором технологии зафиксируйте требования следующей операции, оцените доступность внутренней поверхности и определите, как будете проверять чистоту и профиль. Затем сверяйтесь с документацией на систему покрытия или сварочный процесс и согласуйте с технологом последовательность подготовки детали.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Подготовка поверхности фосфатированием улучшает адгезию и коррозионную стойкость покрытий, что важно для инженеров и технологов.
Узнайте, как правильно выполняется защита внутренних диаметров при подготовке поверхности под твердосмазочное покрытие.
Подбирайте пищевую смазку для оборудования, учитывая допуски, консистенцию, стойкость к воде и рабочую температуру.