
Замена масла H1 на производстве: как перейти без промывки системы
Переход на пищевые масла NSF H1 - это не просто замена жидкости в баке, а переорганизация смазочной системы оборудования, работающего с продуктами питания. Многие закупщики надеются, что можно просто слить старое индустриальное масло и залить H1-аналог без остановки производства и затрат на промывку. На практике это риск: остатки обычного масла, накопившиеся в труднодоступных полостях, фильтрах и теплообменниках, могут либо снизить эффективность новой смазки, либо загрязнить пищевой продукт. Статья разбирает, как правильно организовать переход, когда можно обойтись минимальными операциями, и когда без контролируемой промывки не обойтись.
Эта информация полезна техническим специалистам, инженерам и снабженцам, которые управляют смазочным хозяйством пищевых заводов, молочных цехов, кондитерских и мясоперерабатывающих производств. Вы узнаете, как квалифицировать риск загрязнения, какие узлы оборудования требуют особого внимания, и какой порядок переходных операций минимизирует простой.
Различие между H1 и H2: почему это важно для перехода
H1 и H2 - это не ступени качества, а классификация по применению.
H1-смазки предназначены для оборудования, где возможен случайный контакт с пищевым продуктом: конвейеры фасовки, направляющие упаковочных линий, подшипники миксеров и мешалок. Такие смазки содержат только базовые масла, присадки и загустители, указанные в нормативе 21 CFR 178.3750, и должны быть физиологически инертными - без запаха и вкуса.
H2-смазки - это смазки для мест, где контакт с пищей исключен конструктивно: редукторы, закрытые электродвигатели, гидравлические насосы внутри защитного кожуха. Они могут содержать присадки и компоненты, которые недопустимы для H1, потому что не несут риска попадания в продукт. H2 часто дешевле H1, но это не означает, что ее можно использовать везде: применение H2 в зоне потенциального контакта - это нарушение гигиенического стандарта и основание для замечания инспектора.
При переходе на пищевые масла закупщики часто выбирают между полной заменой всех смазок на H1 и установкой отдельных H1-контуров в зонах риска. Первый подход дороже, но проще в управлении: вся система работает на одном типе смазки. Второй вариант требует разметки оборудования, разных банок и шприцев, но может быть оправдан на больших заводах, где некритичные узлы (редукторы в цокольном этаже) не контактируют с продуктом.
Почему простое смешивание масел - это риск
Многие производства работают так: слили 80% старого масла, долили 20% H1.
Это выглядит как переход, но на деле остаток обычного индустриального масла, даже разбавленный, может содержать активные присадки, синтетические компоненты или загрязнения, несовместимые с пищевым применением. Стандарт ISO 21469 и руководства NSF не допускают такой подход.
При смешивании возникают три основные проблемы. Во-первых, базовые масла разных производителей могут отличаться по химическому составу: минеральное масло класса ISO VG 46 от одного поставщика может содержать посторонние углеводороды, которые ISO VG 46 H1 не допускает. Во-вторых, присадки старого масла (антиокислительные, антипенные, противозадирные) могут реагировать с компонентами H1-смазки и образовать осадок или изменить вязкостно-температурные свойства. В-третьих, накопившиеся в системе абразивные частицы продолжат циркулировать и разрушать новую смазку.
Поэтому эксперты из пищевой промышленности рекомендуют всегда проводить контролируемое вытеснение: слить большую часть, добавить промывочный агент либо маловязкое фреш-масло, поработать систему 1-5 дней, затем полностью слить и влить H1. Это занимает времени, но исключает риск загрязнения продукции и гарантирует, что новое масло прослужит расчетный срок.
Пошаговый процесс переходной промывки
Контролируемая промывка состоит из четырех этапов.
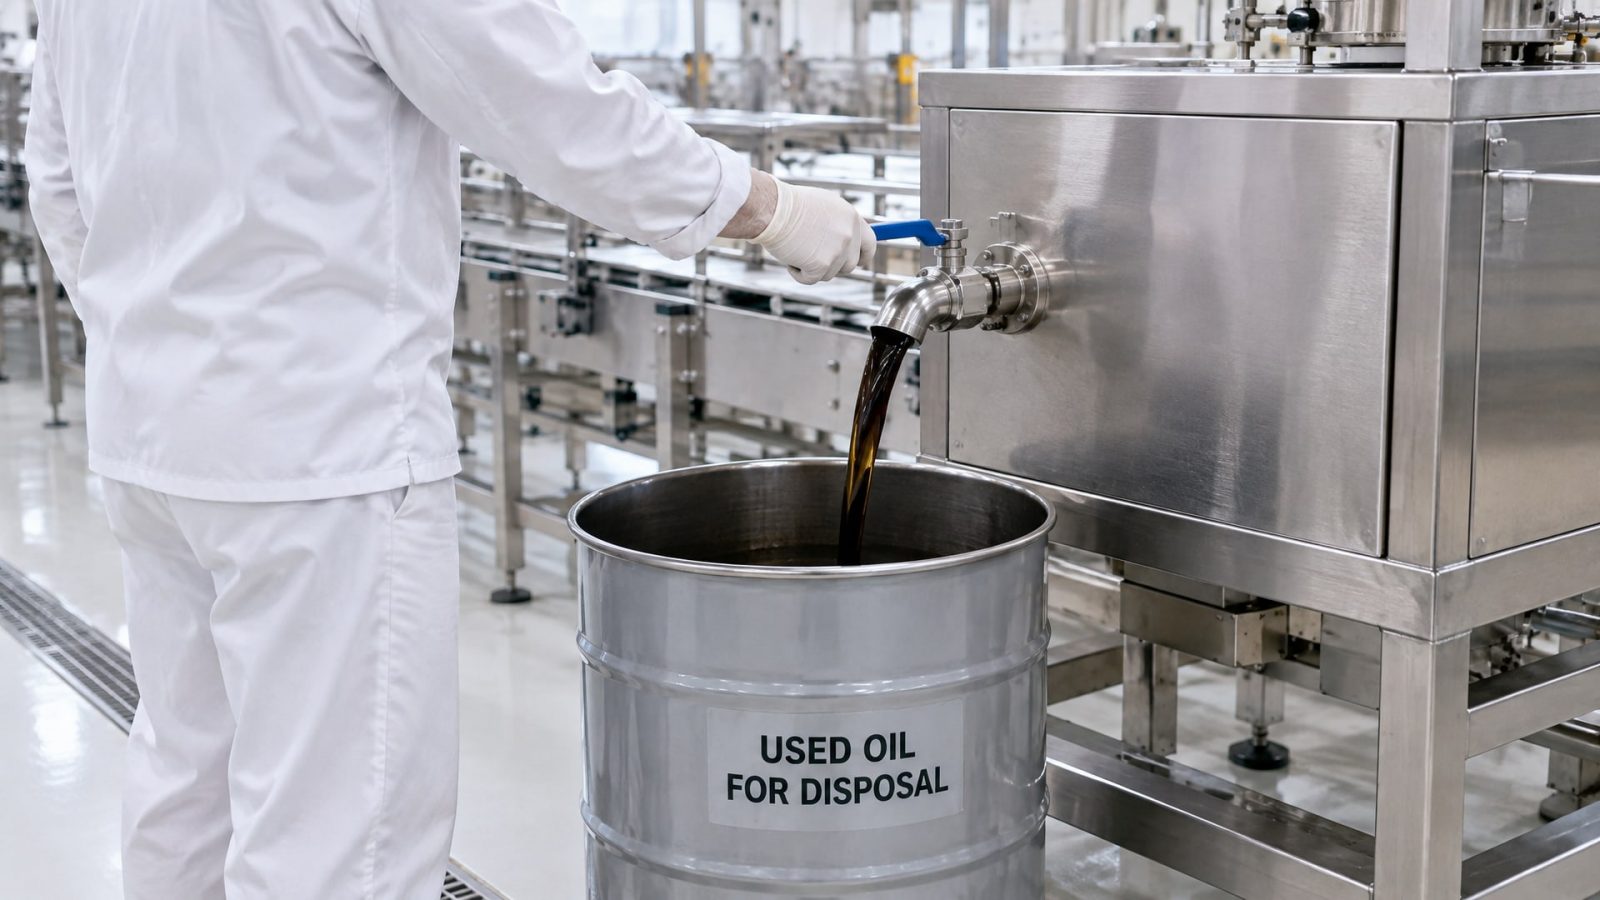
На первом этапе готовят систему: останавливают оборудование, сливают из всех точек доступа старое масло (основной бак, картеры редукторов, теплообменники, если имеются) - в отдельную тару для утилизации. Объем слива должен быть максимальным; если конструкция не позволяет слить все (вертикальные гидравлические цилиндры, змеевики), слить нужно все, что возможно.
На втором этапе проводят механическую очистку доступных зон: протирают внутренние стенки основного бака чистой ветошью, удаляют отложения со дна, очищают сапуны (меняют фильтрующие элементы), смотровые окна и крышки. Если система имеет теплообменник - его промывают или продувают сжатым воздухом для удаления вязких остатков.
На третьем этапе заливают промывочный агент: это может быть легкое фреш-масло (ISO VG 22-32), специальный промывочный состав либо маловязкое синтетическое масло без деактивированных присадок. В объеме примерно 50-75% от рабочего объема системы. Затем включают оборудование на малых оборотах (холостой ход) на 3-5 дней. За это время циркулирующее масло вытесняет остатки старой смазки и частицы из углов, полостей и узлов. Каждые 8-12 часов работы проверяют цвет и прозрачность масла в смотровом окне: если оно становится темным или мутным, это признак вымывания отложений.
На четвертом этапе, когда масло в смотровом окне остается светлым 24-48 часов подряд, систему вновь полностью останавливают и сливают промывочное масло. Все фильтры (сетка в насосе, картридж тонкой очистки, воздушный сапун) меняют на новые. После этого заливают расчетный объем H1-масла согласно техническому паспорту оборудования.
Минимальные операции перед вводом H1
Даже если вы не проводите полный цикл промывки (например, переходите на H1 во время плановой переборки редуктора), необходимо выполнить минимум операций, чтобы обеспечить безопасность пищевого продукта.
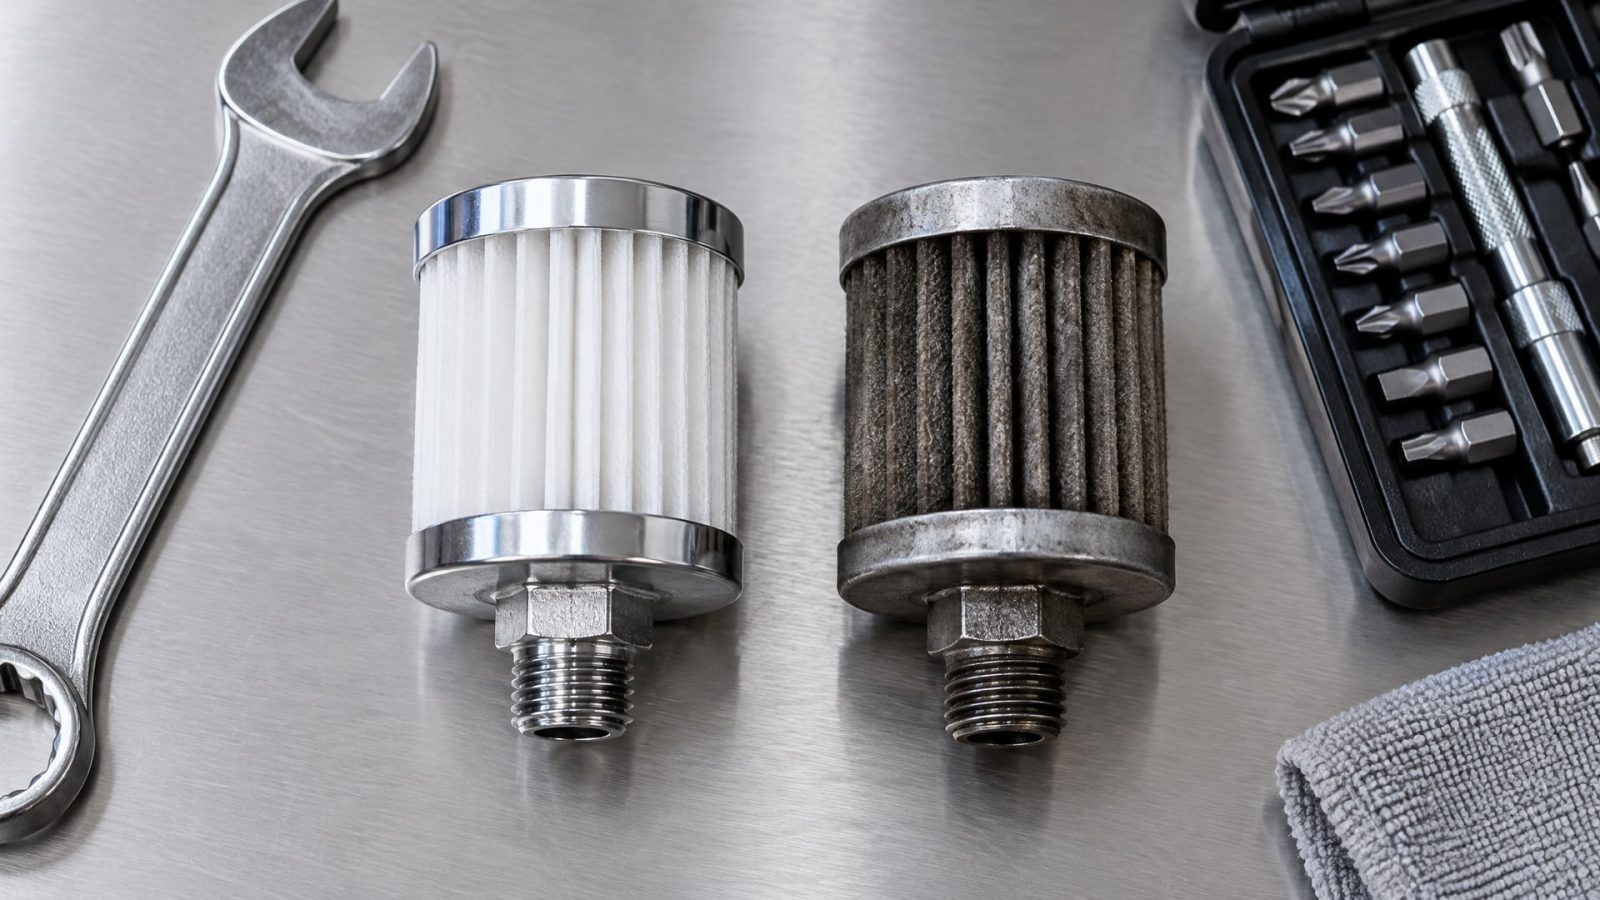
Сапун основного бака обязательно меняют на новый с фильтрующим элементом для H1-приложения: старый сапун может пропускать загрязненный воздух и частицы обратно в масло. Смотровые окна (если они есть) протирают, удаляя старые масляные пятна и пыль - они ничего не добавляют, но визуальный контроль новой смазки должен быть чистым. Все фильтры, включая сетку в насосе и картридж тонкой очистки, подлежат замене; использованный фильтр может содержать абразивные частицы и скрытые отложения.
Перед вводом необходимо получить от поставщика или производителя H1-масла копию сертификата NSF H1 и желательно сертификат соответствия ISO 21469. Это не формальность: эти документы подтверждают, что состав масла прошел внешнюю проверку и одобрен для пищевого применения. Если поставщик предлагает маслосъемник или фильтр-сепаратор для выделения водяных паров из старой смазки, это дополнительно гарантирует, что новое масло войдет в систему в хорошем состоянии.
Важная деталь: при вводе H1-масла не рекомендуется запускать оборудование на полной мощности в первый день. Рабочие циклы в течение 4-8 часов должны быть щадящими: это позволит маслу распределиться, освоить все узлы и дать системе адаптироваться. Затем можно переходить на нормальный режим.
Роль HACCP и документирования при переходе на H1
Переход на H1-масло - это не только техническая операция, но и элемент гигиенического управления производством.
Пищевые предприятия, работающие по системе HACCP, должны зафиксировать эту смену как управляемый процесс. Это означает, что закупщик, инженер и производственный отдел совместно заполняют переходный акт: дата слива старого масла, объем слитого, методы промывки (если проводились), объем залитого H1-масла, партия (батч) масла, номер сертификата NSF, ФИО лиц, проводивших операцию, и подписи.
Такая документация защищает предприятие в двух смыслах. Во-первых, она доказывает контролирующим органам (Роспотребнадзор, органы сертификации), что переход был осознанным и безопасным. Во-вторых, если позже обнаружится загрязнение продукции маслом, акт станет отправной точкой расследования: можно будет проверить, было ли масло залито правильно или произошла утечка в процессе производства.
Производства нередко учат свой персонал: техники должны знать, что H1-масло - это не усовершенствованная версия обычного масла, а отдельный материал с другими правилами применения и хранения. H1-масло хранят в отдельной зоне, в чистых закрытых емкостях, отдельной воронкой и фильтром (не общей масляной канистрой). Это простые меры, но они предотвращают случайное перемешивание и загрязнение.
Оценка совместимости и уплотнений
При переходе с обычного индустриального масла на H1 часто встает вопрос: не разбухнут ли уплотнения?
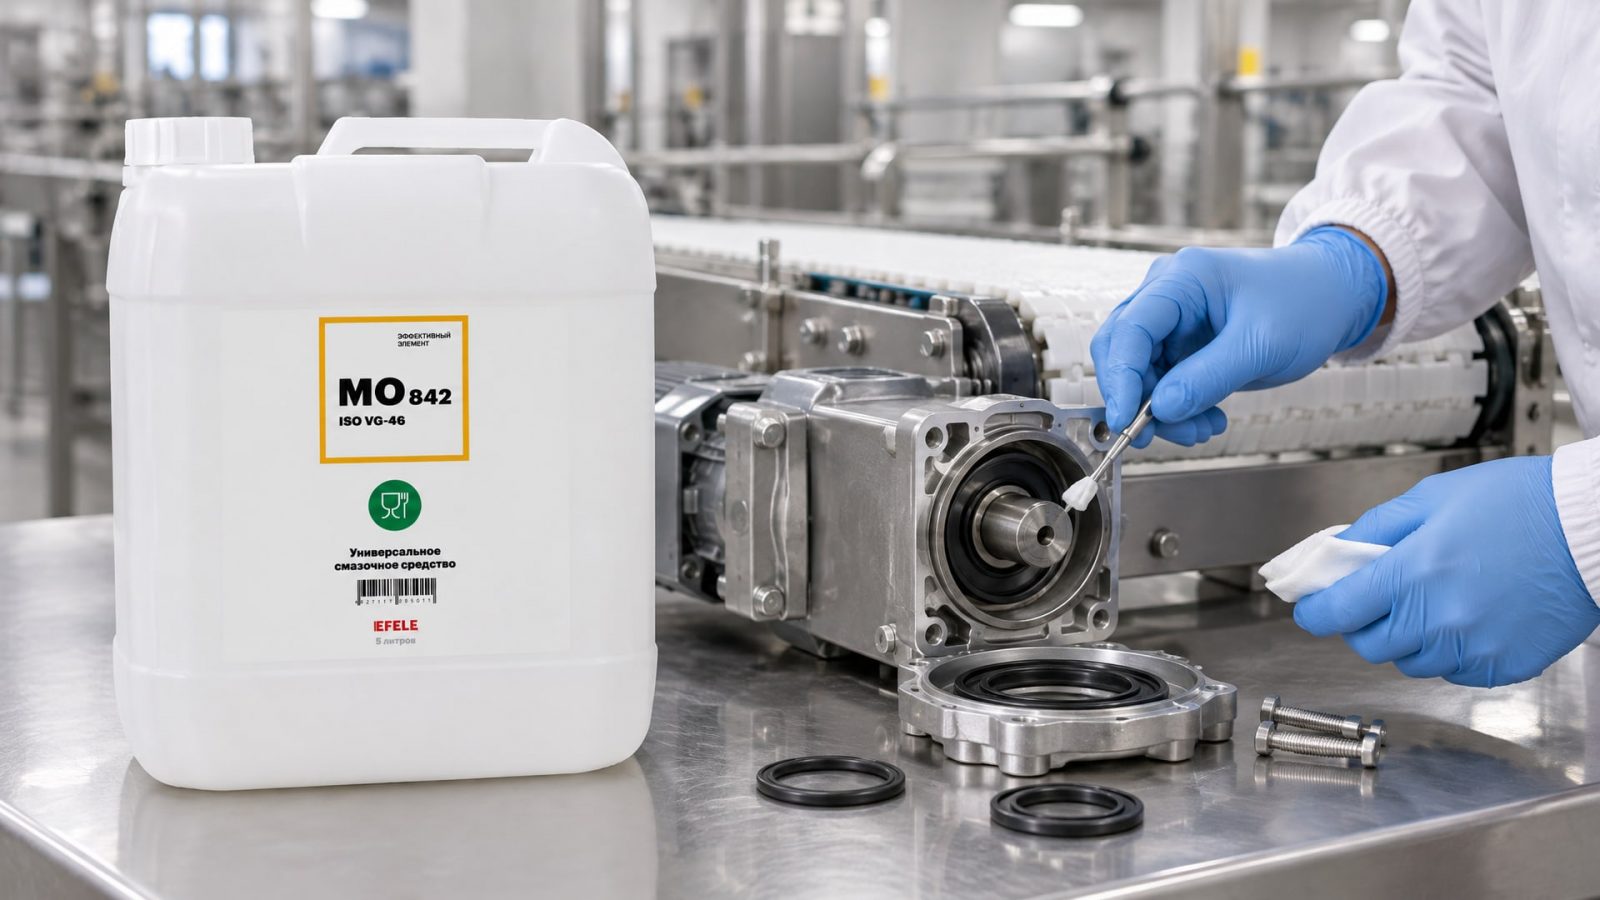
Это не пустой страх: некоторые синтетические эфирные масла и специальные составы могут вызвать увеличение резины в объеме на 5-10%, что приведет к утечкам. Однако большинство H1-масел производятся на основе минеральных или полиальфаолефиновых (ПАО) базовых масел, которые совместимы со стандартной резиной (нитрилом, фторуглеродом).
Перед переходом нужно уточнить у производителя масла или редуктора, какие уплотнительные материалы применены. Если в редукторе используется старое резиновое уплотнение, которое долго работало на минеральном масле, при переходе на синтетическое H1-масло может произойти слабое действие: эфиры содержат растворители, которые немного размягчают резину. Это не означает, что масло несовместимо; это означает, что нужно проверить утечку на второй-третий день после ввода и, если необходимо, заменить уплотнение.
EFELE MO-842 (белое масло, NSF H1) часто рекомендуют именно потому, что его состав согласован с типовыми эластомерами, используемыми в отечественном оборудовании. Масло не вызывает избыточного набухания и не требует срочной замены уплотнений при переходе с обычного масла. Это один из факторов, почему многие закупщики выбирают его при организации переходной промывки: предсказуемое поведение в системе и отсутствие неожиданных утечек.
Часто задаваемые вопросы
Можно ли просто долить H1-масло в систему с обычным маслом, чтобы "разбавить" старое?
Нет, это неправильный подход. Даже при доливе H1 в соотношении 1:1 остатки обычного масла загрязнят новое. Присадки, полимеры и углеводороды в обычном масле могут реагировать с компонентами H1 и образовать осадок. Правильный путь - полная слив-промывка-замена, даже если это занимает 3-5 дней.
Сколько времени обычно занимает контролируемая промывка?
Промывка включает механическую очистку (2-4 часа), затем циркуляцию промывочного масла на холостом ходу (1-5 дней в зависимости от степени загрязнения и объема системы). После слива промывочного масла и замены фильтров можно залить H1. Итого 2-8 дней в зависимости от графика производства.
Что такое ISO 21469 и нужен ли этот сертификат кроме NSF H1?
ISO 21469 - это стандарт гигиенического производства и применения смазок для пищевой промышленности. NSF H1 - это класс по допуску к контакту. Идеально, если масло имеет оба сертификата: это означает, что и состав, и производство одобрены международно. NSF H1 - обязателен, ISO 21469 - желателен.
Если оборудование старое и я не уверен, работало ли оно ранее на пищевых маслах, как понять, нужна ли промывка?
Проще всего провести полную промывку. Если оборудование долго работало на обычном индустриальном масле (мутный черный цвет, запах), остатки обязательно накопились. Время на промывку окупится предсказуемостью работы и отсутствием проблем с качеством продукции.
Можно ли использовать H2-масло в местах, где контакт с пищей "маловероятен"?
Нет, это недопустимо. Контакт может произойти через техническую утечку, трещину в уплотнении или передачу смазки воздушным потоком. Если есть хоть малейший риск контакта - применяйте H1. H2 только для полностью закрытых мест, где конструкция исключает любой путь загрязнения продукта.
Заключение
Переход на H1-масло без промывки системы возможен только теоретически и несет неприемлемый риск загрязнения пищевого продукта. На практике любое производство, соблюдающее HACCP и требования законодательства о пищевой безопасности, проводит контролируемую очистку: слив старого масла, механическую чистку, циркуляцию промывочного агента, замену фильтров и сапунов, затем ввод H1-масла. Этот процесс занимает 2-8 дней, но гарантирует, что новая смазка будет работать в чистой системе и выполнять свою функцию без риска воздействия на качество продукции.
Основной принцип: не экономьте на промывке, экономьте на информационных неопределенностях. Запросите у поставщика H1-масла полную техническую документацию, убедитесь в наличии сертификатов NSF и ISO 21469, документируйте все переходные операции и всегда консультируйтесь со специалистом по смазочным материалам вашего региона или производителя оборудования, если вы сомневаетесь в совместимости. Это работает дольше, чем просто долить и забыть, но окупается снижением рисков и стабильностью производственного процесса.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Проникающая смазка для резьбовых соединений поможет ослабить закисшую гайку без срыва грани и дорогостоящего ремонта.
Узнайте, как правильно выбрать и применить смазку пищевую NSF H1 для обеспечения безопасности и эффективности оборудования.
Контроль концентрации СОЖ без рефрактометра: методы, периодичность и косвенные признаки для инженеров и технических специалистов.