
Смазки H1 и аудит HACCP: как пищевые допуски влияют на сертификацию производства
Пищевые смазки категории H1 часто рассматривают как автоматическое решение для прохождения аудитов HACCP и ISO 22000. На самом деле сертификат H1 - это только первый шаг. Аудиторы проверяют не марку смазки, а всю систему управления рисками: документированность, точки применения, способы контроля и корректирующие действия. Статья объясняет, как пищевые смазки встраиваются в HACCP-план, какие роли играют стандарты NSF H1 и ISO 21469, и на что обратить внимание при подготовке к проверке.
Инженеры, технические специалисты и закупщики пищевых производств часто попадают в ловушку: покупают H1-смазку и считают риск устраненным. Это ошибка. H1 допускает только случайный контакт с пищей, а не полную замену специализированной смазки. Аудит HACCP или ISO 22000 пройдет только если смазка встроена в документированную систему с указанием зон риска, методов мониторинга и плана действий при обнаружении утечки или загрязнения.
Что такое NSF H1 и почему это не полное решение
Категория H1 NSF определена в документе FDA 21 CFR 178.3570 и означает, что смазка может использоваться в местах, где возможен случайный контакт с пищей.
Предельный уровень случайного загрязнения для большинства минеральных и синтетических H1-смазок составляет 10 mg/kg (10 ppm). Для силиконовых пищевых смазок этот показатель может быть строже - до 1 ppm.
Однако важно понимать: H1 - это только состав и допуск к применению, а не система контроля. Смазка может быть сертифицирована NSF H1, но если ее наносят в избытке, не контролируют состояние уплотнений или не документируют точку применения, риск контаминации остается. Аудитор на проверке HACCP не будет довольствоваться сертификатом H1 - он спросит, где эта смазка применяется, как часто проверяют уплотнения, что делать при обнаружении утечки и почему именно выбрана эта смазка для конкретного узла.
NSF H1 и ISO 21469 часто путают, но это разные, хотя взаимодополняющие стандарты. NSF H1 подтверждает допуск к случайному контакту и безопасность состава. ISO 21469 относится к гигиеническому производству самой смазки - проверяет процессы на заводе-изготовителе, чистоту оборудования, контроль загрязнений и документооборот. Для аудита ISO 22000 оба сертификата вместе образуют более полную картину надежности поставщика.
Встраивание пищевых смазок в HACCP-план
HACCP (анализ опасностей и критические точки контроля) рассматривает пищевые смазки как потенциальный источник физико-химического загрязнения.
Для того чтобы смазка не стала критической точкой контроля (CCP), она должна быть встроена в предварительные условия (prerequisites) или, если риск выше, в операционные программы (OPRP).
Типичный подход выглядит так: инженер описывает точку применения смазки (например, подшипник конвейера в зоне упаковки), определяет вид опасности (утечка, загрязнение минеральным маслом), указывает способ контроля (визуальный осмотр уплотнения, проверка герметичности), назначает частоту проверки (один раз в смену или в неделю), прописывает корректирующее действие (замена смазки, ремонт узла, отстановка линии на проверку). Все это документируется в HACCP-таблице и в регистрационных журналах.
H1-смазка помогает снизить риск, но не отменяет эту систему. Если закупщик выберет смазку без H1-статуса, риск не исчезнет - придется либо усилить контроль, либо перенести применение в зону без риска контакта с продуктом. Если же выбрана H1-смазка, это просто означает, что допустимый уровень случайного контакта выше (10 ppm вместо полного запрета), но мониторинг и документы остаются обязательны.
Требования ISO 22000 к выбору и контролю смазок
ISO 22000 интегрирует принципы HACCP в систему менеджмента пищевой безопасности.
В этой логике пищевые смазки рассматриваются как часть программ предварительных условий (PRP) и управления химическими рисками.
Стандарт ISO/TS 22002-1 прямо требует использовать food-grade lubricants в местах, где возможен прямой или косвенный контакт с пищей. Это означает, что для пищевого производства недостаточно просто купить смазку - нужно задокументировать, почему именно эта смазка, на каких участках она применяется, какой контроль проводится и как обеспечивается ее поставка и хранение.
При подготовке к аудиту ISO 22000 полезно показать, что выбор H1-смазки - это не разовое закупочное решение, а часть системы управления опасностями. Для этого подготавливают: спецификацию с указанием требований (NSF H1, температурный диапазон, вязкость, допуски); список точек применения с кратким описанием узла и риска; план мониторинга состояния уплотнений; процедуру действий при обнаружении утечки; доказательство поставщика (сертификаты, TDS, SDS).
Аудитор проверит не только наличие H1-смазки, но и наличие записей о ее проверке, замене, обучении персонала. Если записей нет, аудит может быть не пройден, даже если смазка выбрана идеально.
Документирование и прослеживаемость как базис аудита
Большинство замечаний при аудите HACCP и ISO 22000 касаются не самой смазки, а отсутствия документов и записей.
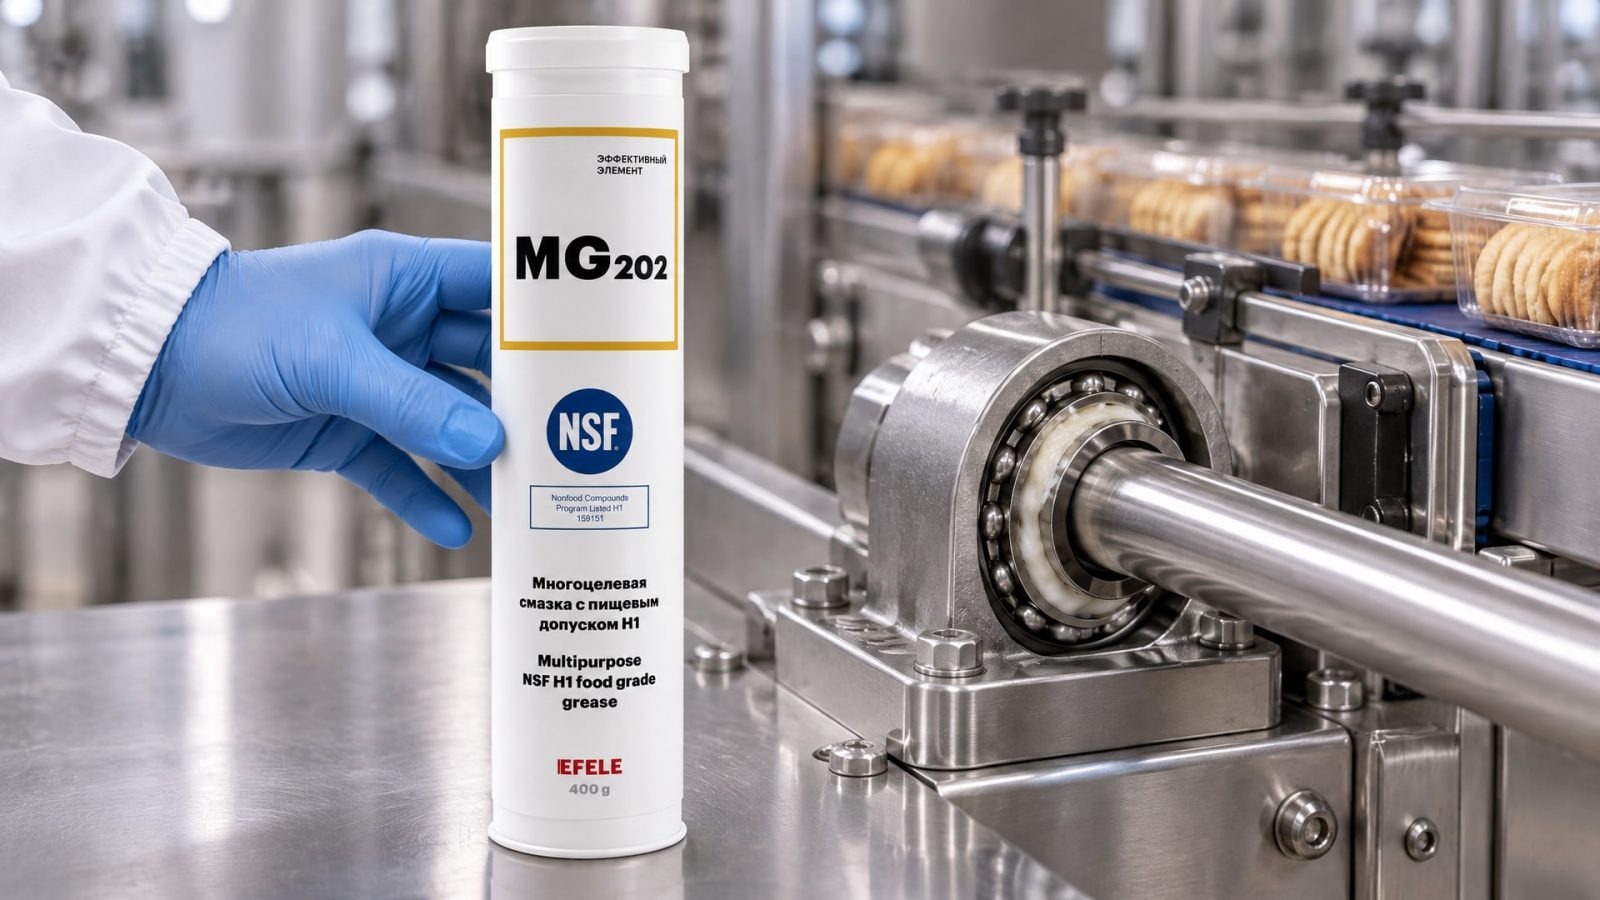
Аудитор требует видеть полную цепочку: от спецификации закупки до записи о проверке и замене.
На практике это выглядит так: спецификация указывает требование NSF H1; закупщик проверяет наличие сертификата у поставщика; поставка сопровождается TDS (техническими данными) и SDS (паспортом безопасности); на месте применения прикреплен ярлык с названием смазки и датой установки; в журнале регулярно фиксируют результаты осмотра.
При аудите ISO 22000 просят показать выписку из спецификации, копию сертификата NSF, минимум 3-5 записей из журнала проверок за последний месяц. Если этого нет, аудитор может потребовать немедленного корректирующего действия и повторной проверки через 30 дней. Таким образом, выбор H1-смазки - это только половина дела; другая половина - это организация учета и контроля.
Совет инженера: На производстве с линией упаковки использовали универсальную пластичную смазку без пищевого допуска для направляющих конвейера, расположенного рядом с упаковочной машиной. При первом аудите ISO 22000 аудитор указал на неосмотрительность: любая микроутечка могла бы попасть на упаковку. Инженер провел переаттестацию узла, заменил смазку на многоцелевую H1-смазку EFELE MG-202 (подходила по температурному диапазону и условиям вибрации), установил график осмотра уплотнений один раз в неделю и внес записи в журнал мониторинга. При повторном аудите через 4 месяца все документы и контроль были в порядке, замечание закрыто.
Выбор H1-смазки: на что смотреть инженеру и закупщику
Выбирать смазку только по H1-статусу неправильно.
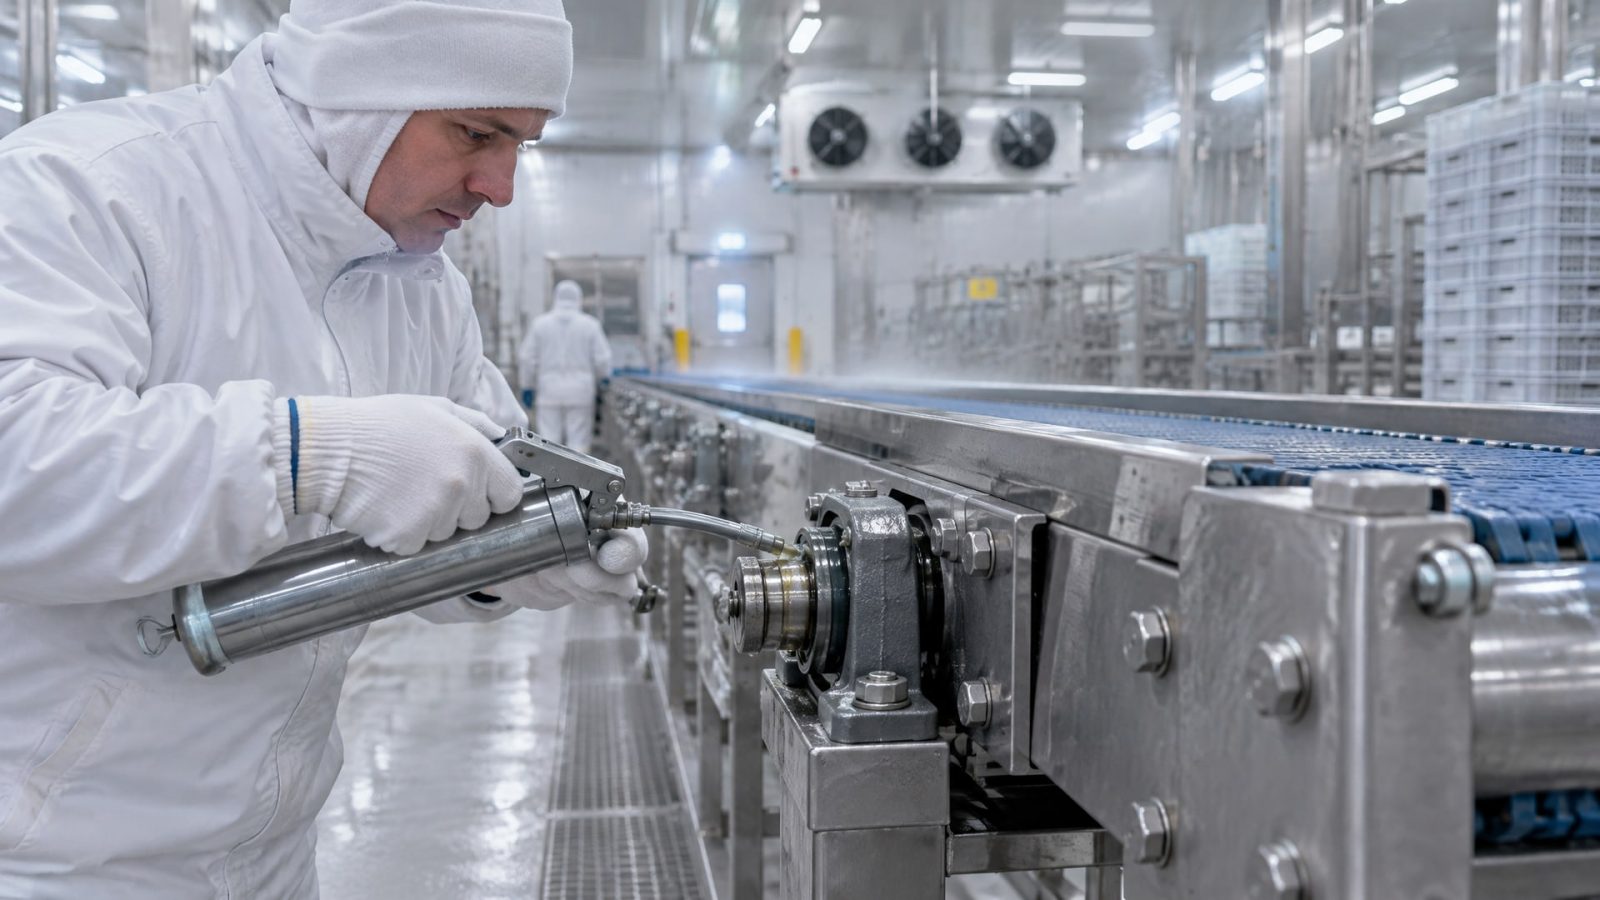
Нужно проверить целый набор параметров: условия эксплуатации (температура, нагрузка, скорость), тип узла (подшипник, направляющая, зубчатая передача), частоту мойки и санитарной обработки, риск вымывания водой или агрессивными средами.
Например, для подшипника конвейера в холодильной камере (минус 20 °C) и направляющей упаковочной машины (комнатная температура, регулярная влажная уборка) нужны разные H1-смазки. Первая должна сохранять текучесть при низкой температуре и не ползти; вторая должна быть стойкой к вымыванию и иметь хорошую адгезию (способность оставаться на поверхности после мытья).
При подборе стоит проверить: - Температурный диапазон смазки соответствует диапазону на производстве (с запасом минимум 10 °C с каждой стороны). - Класс консистенции NLGI подходит узлу: NLGI 2 - для большинства подшипников и направляющих, NLGI 1 или NLGI 0 - для быстро вращающихся элементов с дроссельной системой подачи. - Смазка имеет сертификат NSF H1 или ISO 21469 (или оба). - Упаковка не повреждена, дата производства не старше 2 лет. - TDS указывает температуру каплепадения, пенность, окисляемость и совместимость с уплотнениями.
Частая ошибка: закупщик берет смазку дешевле, не проверив совместимость с уплотнением. Со временем резиновое уплотнение разбухает или, наоборот, теряет эластичность, начинает течь, и контроль не спасает. При аудите это рассматривается как систематический отказ в выборе материала.
Контроль на производстве и корректирующие действия
На производстве ответственность за контроль пищевых смазок обычно лежит на инженерах по техническому обслуживанию и инженерах безопасности.
Их задача - не только нанести смазку, но и проверить, что она остается на месте, не течет, не загрязняет окружение.
Для подшипников конвейеров и направляющих упаковочного оборудования типичный контроль включает: - Визуальный осмотр каждую смену: нет ли масляных пятен, потеков, высыхания смазки. - Проверка герметичности уплотнения один раз в неделю: прощупывают область вокруг узла чистой тряпкой. - Замену смазки по регламенту, обычно 1 раз в 3-6 месяцев в зависимости от условий. - Ведение журнала с датой, результатом проверки и подписью инженера.
При обнаружении утечки немедленно срабатывает корректирующее действие: останавливают линию, проверяют узел, определяют причину (изношено уплотнение, неправильно нанесена смазка, выбрана неподходящая вязкость). Если причина в смазке - заменяют и документируют. Если в уплотнении - его ремонтируют. Вся информация попадает в журнал и становится частью HACCP-записей.
Аудитор обязательно проверит наличие корректирующих действий и их эффективность. Если в журнале нет записей о проблемах и действиях, это либо означает идеальный контроль (маловероятно), либо отсутствие контроля вообще. Второе вариант - причина для замечания или несоответствия.
Часто задаваемые вопросы
Достаточно ли смазки H1 для прохождения аудита HACCP?
Нет. H1 - это только допуск NSF к случайному контакту с пищей, а не система управления рисками. Аудит HACCP проверяет наличие документированного плана с описанием опасности, методов контроля, частоты проверок и корректирующих действий. H1-смазка без этого не поможет пройти аудит.
Что произойдет, если аудитор обнаружит утечку смазки во время проверки?
Это считается потенциальным загрязнением. Аудитор потребует немедленного корректирующего действия: остановки линии, проверки продукции, анализа причины утечки, ремонта узла. Если записи в журнале отсутствуют, замечание может быть серьезнее: вплоть до отстановки производства.
Отличается ли выбор H1-смазки для холодной камеры и для упаковочного оборудования?
Да, существенно. Для холодильника нужна смазка, сохраняющая текучесть при минус 20 °C и не ползущая по вертикали. Для упаковщика - смазка, стойкая к влажной уборке и частому контакту с водой. TDS обоих типов указывают температурный диапазон и водостойкость; это нужно проверять при выборе.
Может ли I1 или I2 смазка (без пищевого допуска) применяться на участках без прямого контакта с продуктом?
Может, но только в зонах, где исключен контакт. Если на производстве меняется профиль продукции и узел переходит в зону потенциального контакта, смазку нужно заменить на H1. Это изменение должно быть отражено в обновленном HACCP-плане и согласовано с аудитором.
Как часто нужно менять H1-смазку на производстве?
Регламент замены зависит от условий: температуры, нагрузки, влажности, интенсивности мойки. Типично -1 раз в 3-6 месяцев. TDS производителя может содержать ориентир, но инженер должен установить интервал на основе практики на конкретной линии и зафиксировать это в технологическом регламенте.
Заключение
Пищевые смазки H1 не являются панацеей для прохождения аудитов HACCP и ISO 22000, но они - необходимый элемент системы управления рисками. Аудит проверяет не марку смазки, а наличие документированной процедуры выбора, применения, контроля и корректирующих действий. Инженер и закупщик должны выбирать H1-смазку с учетом условий эксплуатации, обеспечивать полную прослеживаемость (спецификации, сертификаты, TDS, журналы проверок) и организовать регулярный мониторинг состояния уплотнений.
Следующий шаг - провести ревизию всех точек применения смазок на вашем производстве, составить список с описанием условий и риска, выбрать подходящие H1-смазки, подготовить спецификации и внести изменения в HACCP-план или матрицу PRP. После этого обучить персонал и начать ведение контрольных журналов - это даст основу для успешного аудита и поддержки сертификации на долгий срок.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как выбрать уплотнения и герметики для герметизации труб в агрессивных средах, чтобы предотвратить утечки и обеспечить безопасность.
Узнайте, как правильно выполнить восстановление пластика салона автомобиля, используя проверенные методы очистки, смазки и защиты для долговечного результата.
Ищете аналоги пищевых смазок H1? Узнайте, как правильно выбрать замену, чтобы избежать ошибок и обеспечить надежную работу оборудования.