
Контроль концентрации СОЖ: методы и практика без рефрактометра
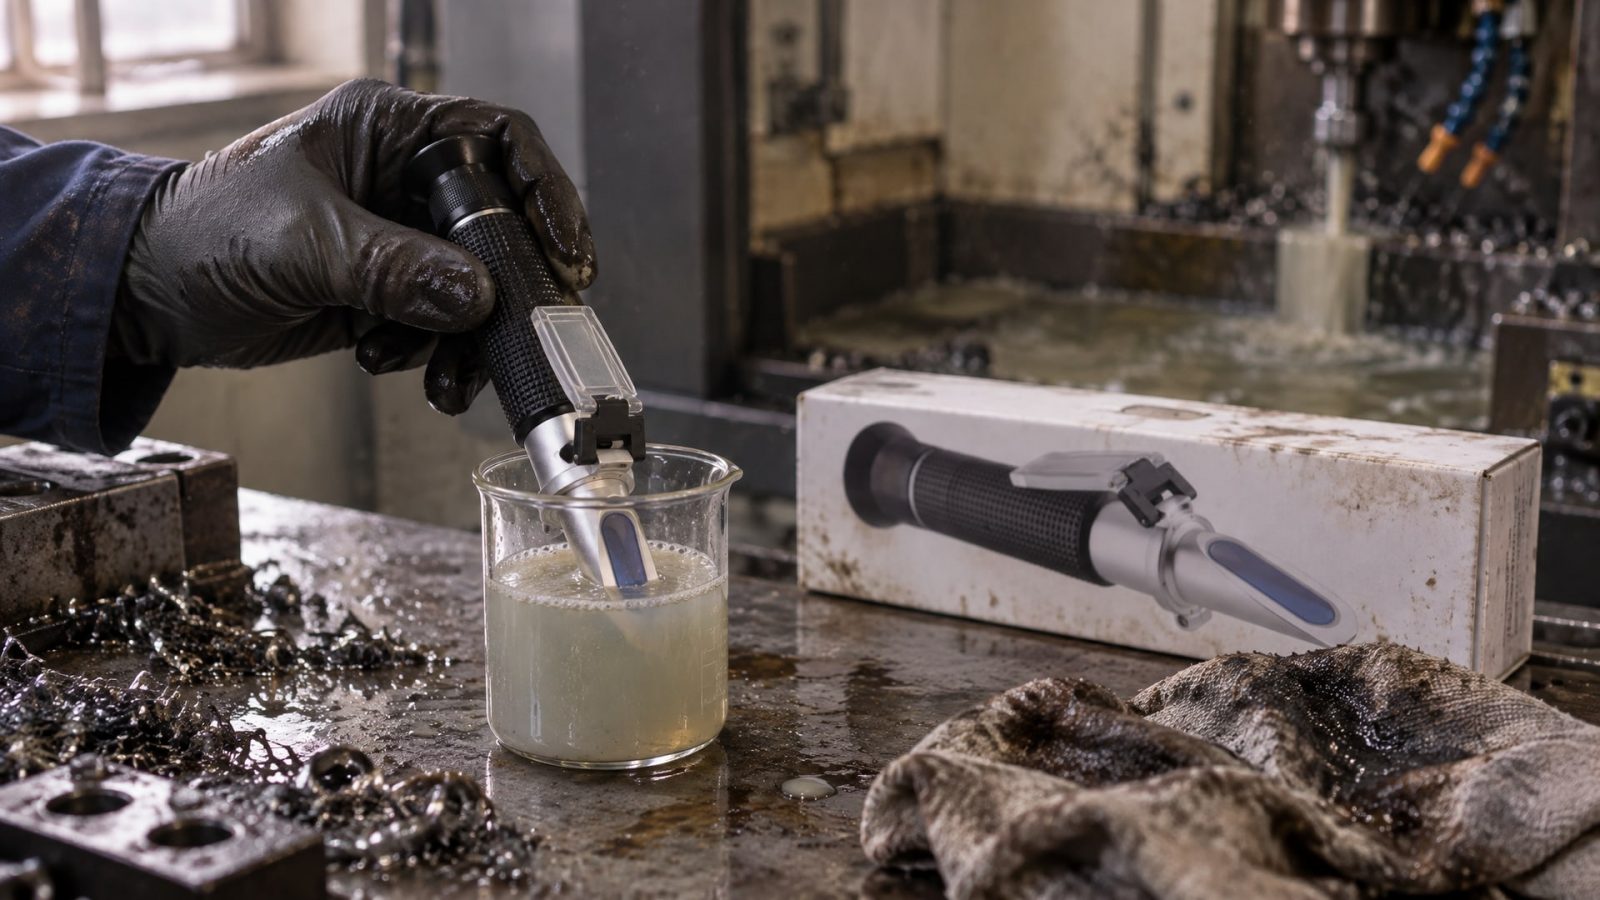
Стабильная концентрация смазочно-охлаждающей жидкости - основа качества металлообработки и срока службы станка. Однако многие производства не располагают рефрактометром или используют его нерегулярно, что приводит к разбавлению эмульсии, потере режущих свойств и коррозии оборудования. Статья расскажет, какие методы контроля концентрации СОЖ работают без специального приборостроительного оборудования, как часто их применять и на какие косвенные признаки ориентироваться при выборе способа замера.
Информация актуальна для инженеров, снабженцев и технических специалистов, которые организуют мониторинг качества СОЖ на участках с циркуляционными системами или ручным нанесением. Вы узнаете, почему визуальная оценка недостаточна, какие альтернативные методы дают приемлемую точность, и как вести журнал контроля, чтобы отловить проблемы на ранней стадии.
Почему рефрактометр считается стандартом
Рефрактометр измеряет показатель преломления светового луча в пробе, и по этому показателю определяется концентрация растворенного вещества.
Для корректной работы прибор калибруют на той же воде, которая использовалась для приготовления СОЖ, а затем показание умножают на коэффициент рефракции из технической документации конкретного продукта.
Главное преимущество - скорость и простота: замер занимает менее минуты, результат выдается сразу, без лабораторных стадий. Для циркуляционных систем со сложной геометрией и частой заменой рабочих жидкостей рефрактометр экономит время и снижает число ошибок оператора. При этом прибор требует бережного обращения: оптическую линзу нужно вытирать мягкой тканью после каждого замера, избегая царапин.
Коэффициент пересчета - не универсальная константа, а параметр конкретной марки СОЖ. Применение неправильного коэффициента даже при наличии рефрактометра приведет к систематической ошибке в 10–20%, что поэтому необходимо проверить в паспорте продукта и техдокументации перед первым включением прибора в работу.
Методы контроля без рефрактометра: выпаривание и титрование
Если рефрактометра нет в наличии, остаются более медленные, но доступные пути определения концентрации.
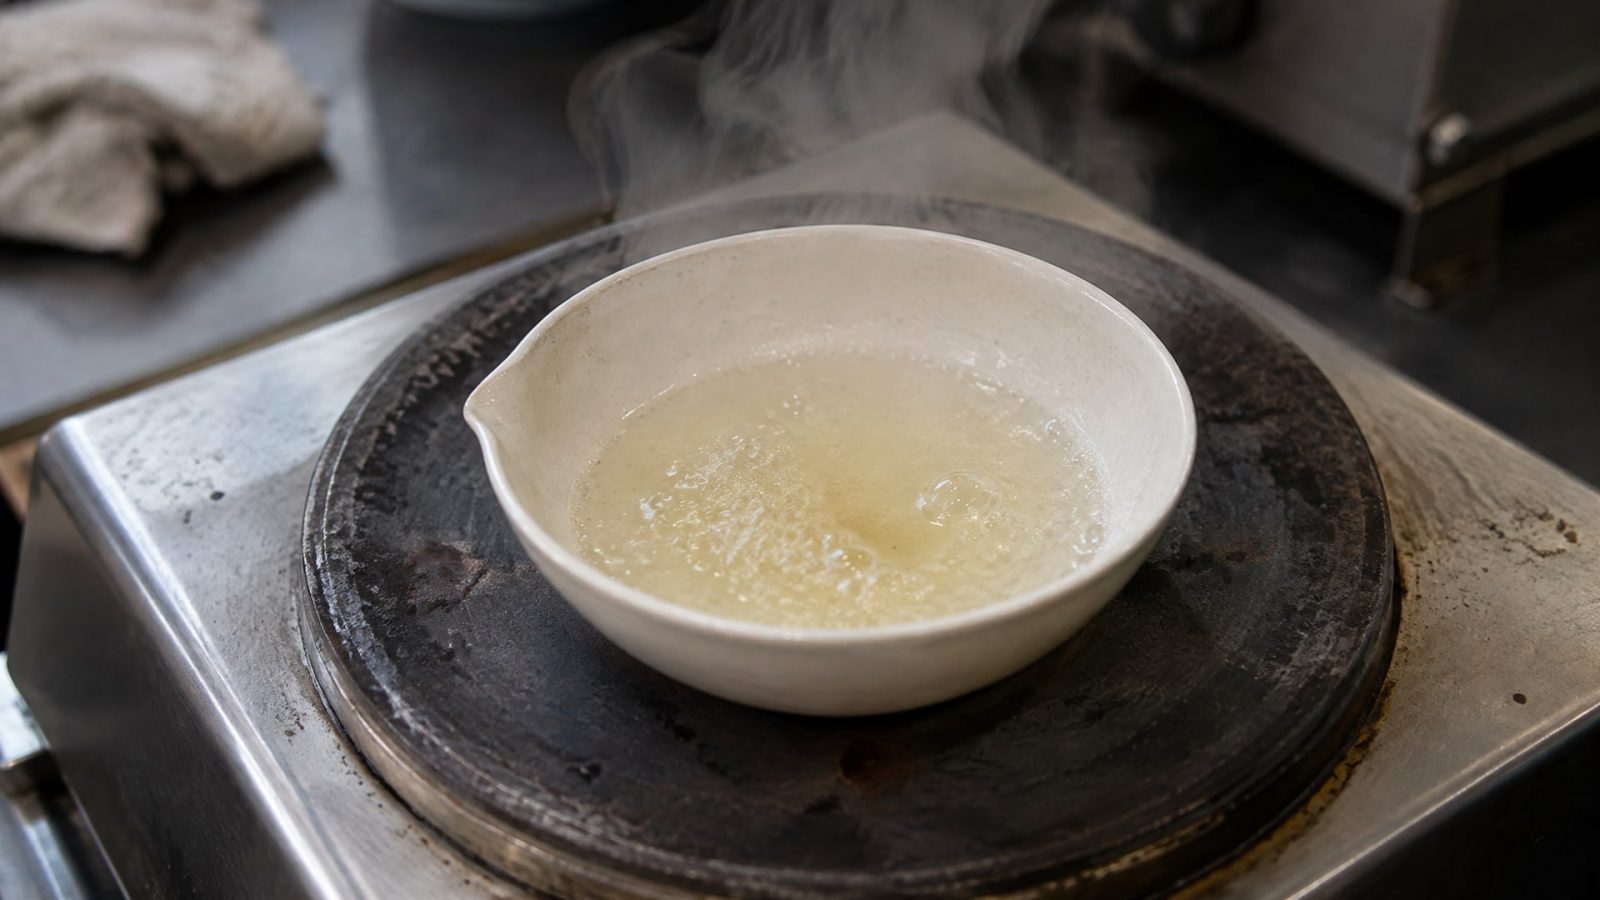
Первый из них - выпаривание сухого остатка. Пробу СОЖ объемом 10–20 мл наливают в чистую металлическую или керамическую чашку, нагревают на водяной бане или в сушильном шкафу при температуре 100–105 °C до полного испарения воды (обычно 30–60 минут), затем охлаждают и взвешивают оставшийся остаток. Отношение массы остатка к исходной массе пробы - это концентрация в процентах.
Метод дает приемлемую точность, но требует весов, шкафа и времени на охлаждение. Кроме того, если в СОЖ присутствуют посторонние масла или загрязнения, они тоже выпарятся и завысят результат, поэтому пробу рекомендуется заранее профильтровать через сетку фильтра 0,1–0,2 мм.
Второй метод - титрование (кислотно-щелочной анализ). На практике применяется титрование щелочью, если СОЖ содержит органические кислоты (что характерно для эмульсионных СОЖ). Потребуется стандартный раствор NaOH (0,1 N), индикатор (например, фенолфталеин) и бюретка. Точный объем щелочи, затраченный на нейтрализацию пробы, пересчитывается в концентрацию; методика описана в стандартах качества для водорастворимых СОЖ.
Титрование точнее выпаривания, но требует химического опыта и реактивов. На производстве оно применяется реже и чаще доверяется централизованной лаборатории. Для вспомогательной проверки на рабочем месте этот метод нежелательно использовать без предварительного обучения оператора.
Контроль концентрации через плотность и температурную коррекцию
Альтернативный подход - измерение плотности с последующим пересчетом в концентрацию.
Используют ареометры, пикнометры или цифровые плотномеры. Логика метода проста: концентрированная СОЖ плотнее воды, и по разнице плотности рабочего раствора и чистой воды можно судить о содержании растворенного компонента.
Ключевая сложность - температурная зависимость плотности. Плотность воды и растворов меняется с температурой на 0,1–0,3% на каждые 10 °C отклонения от стандартной точки 20 °C. Поэтому при измерении на плотномере результат всегда нужно нормировать к 20 °C, либо проводя замер в близких к стандарту условиях (18–22 °C), либо внося температурную поправку по формуле из техдокументации.
Например, если цифровой плотномер показал 1,082 г/см³ при 25 °C, эту величину нужно пересчитать для стандартной температуры, прежде чем сравнивать с номиналом СОЖ. Без этой коррекции будут систематические ошибки: летом показания завышены, зимой занижены. Цифровые плотномеры удобнее ареометров, потому что автоматически вводят температурную поправку при условии правильной калибровки и ввода текущей температуры в память прибора.
Как правильно отбирать пробы и вести контрольный журнал
Ошибка при отборе пробы сведет на нет любой метод измерения.
Пробу берут не с поверхности бака - там скапливаются посторонние масла, которые искажают результат, - а из зоны подачи СОЖ или непосредственно из циркуляционного контура. Если это централизованная система смазки, пробу снимают из магистрали после фильтра.
Объем пробы - не менее 50 мл, в чистой, сухой и без запаха емкости. Если проба будет храниться более суток перед анализом, ее нужно держать в закрытой таре при температуре 15–25 °C, вдали от прямых солнечных лучей. При длительном хранении (свыше недели) СОЖ может расслоиться или окислиться, что исказит результат.
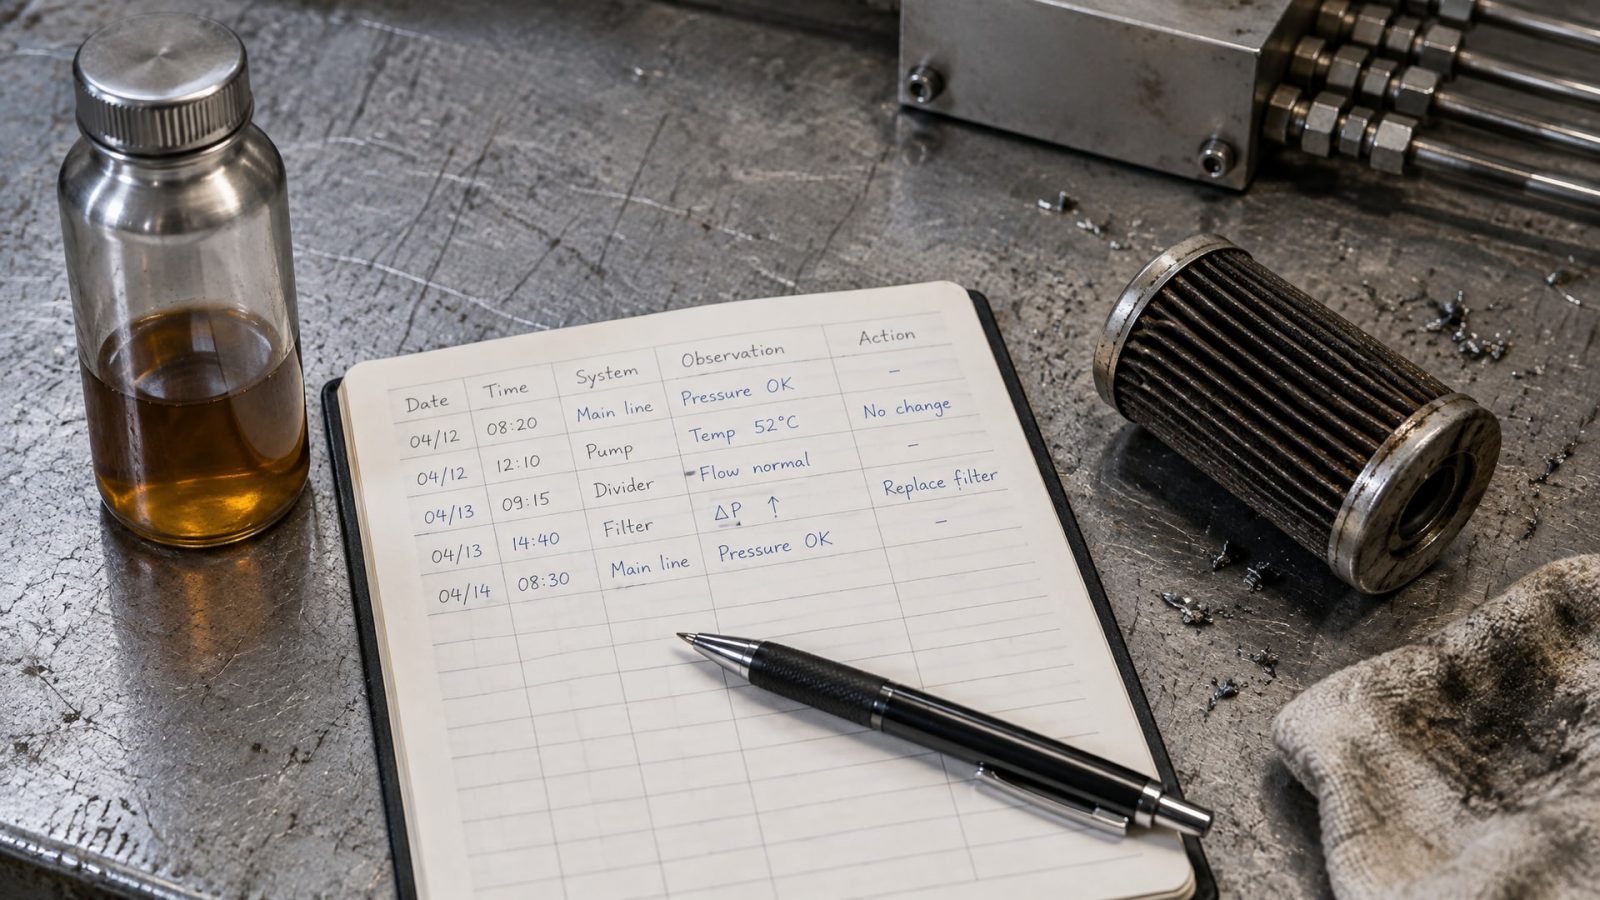
Ведение журнала контроля - залог стабильности процесса. В журнал записывают дату, время, номер рабочей смены, текущую концентрацию (результат измерения любым методом), pH (рекомендуется 1–2 раза в неделю), температуру пробы и внешний вид эмульсии (цвет, прозрачность, наличие пены, посторонних масел). Это позволяет отловить снижение концентрации, начало окисления и загрязнения, прежде чем они приведут к браку деталей или выходу станка из строя.
Отклонение концентрации от номинала не должно превышать ±0,5%; при превышении допуска эмульсию либо подразбавляют водой (если концентрация высокая), либо добавляют концентрат (если разбавлена). Опытные специалисты рекомендуют проводить корректировку в два этапа: сначала добавляют или отбирают небольшую порцию, ждут перемешивания в системе, затем повторно измеряют и при необходимости уточняют дозу.
Визуальный контроль как дополнение, а не замена
Опытный техник может многое «прочитать» из вида эмульсии: цвет, матовость, наличие пены и посторонних масел.
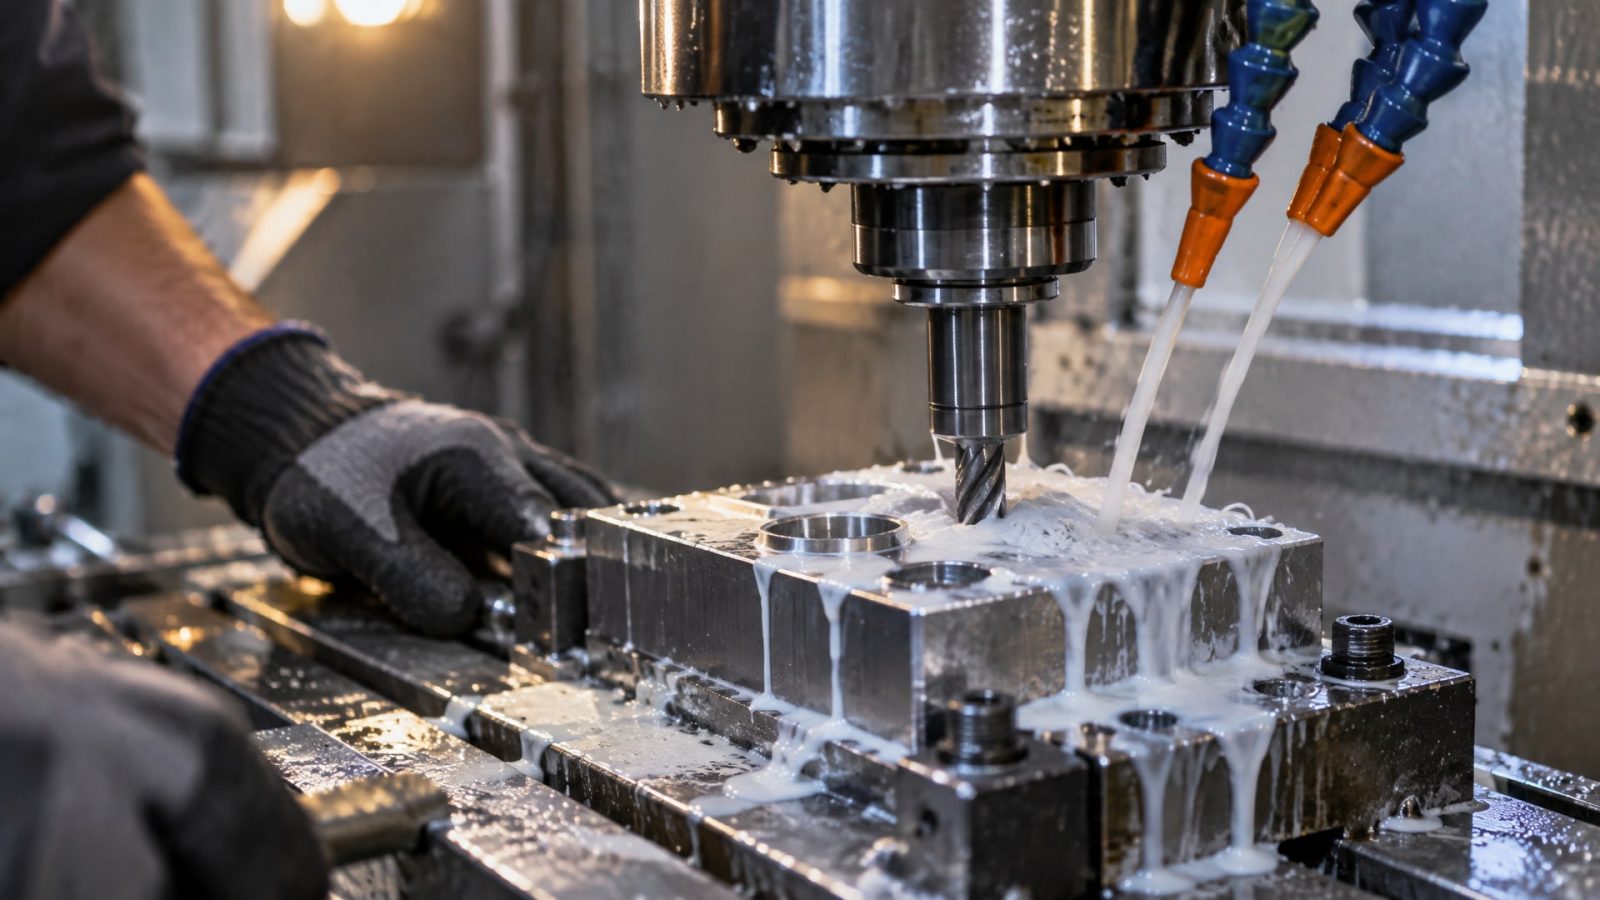
Хорошая эмульсия выглядит молочно-белой или сливочной, равномерной, без расслоений. Если она начала приобретать серый или желтый оттенок, это признак начинающегося окисления; если появилась коричневая пленка на поверхности - скопились железистые частицы ржавчины или посторонние масла.
Однако визуальный контроль один не определит реальную концентрацию. Эмульсия может выглядеть приемлемо при уже снизившейся концентрации, особенно если на станке не требуется высокая точность обработки. В то же время свежая эмульсия хорошего качества, но недостаточно перемешанная в баке, может выглядеть неоднородной, хотя по факту ее концентрация в норме.
Поэтому визуальный контроль рекомендуется дополнять ежедневным или еженедельным измерением концентрации одним из описанных методов, а также проверкой pH (щелочные СОЖ должны иметь pH 8,5–10, это защищает от коррозии). Комбинация внешнего осмотра и измеренных параметров дает полную картину состояния рабочей жидкости.
Частота контроля в зависимости от условий эксплуатации
Режим контроля зависит от типа производства и характера использования СОЖ.
Для циркуляционных систем (особенно на многошпиндельных или прессовых станках) рекомендуется ежедневная проверка концентрации перед началом смены, чтобы оперативно обнаружить разбавление из-за конденсата или утечек. На участках с ручным нанесением СОЖ (абразивная обработка, резьбонарезание) контроль реже -2–3 раза в неделю, так как рабочая жидкость здесь расходуется меньше и смешивается с окружающей средой медленнее.
В отраслевых стандартах встречаются и рекомендации «не реже раза в неделю» для условно-нормальных условий. Реальная практика показывает: если на предприятии нет рефрактометра, но есть возможность проводить выпаривание или измерение плотности раз в неделю, то это уже значительно лучше, чем полное отсутствие контроля.
Кроме концентрации, pH проверяют 1–2 раза в неделю. Снижение pH ниже 8,0 (для щелочных СОЖ) сигнализирует об усиленном окислении и говорит о необходимости частичной замены жидкости. Совет инженера: когда в цехе появляется рефрактометр, например EFELE Рефрактометр для СОЖ (Brix 0-20%), рекомендуется сначала провести серию измерений методом выпаривания в течение недели, затем в течение недели работать с рефрактометром и сравнить результаты - это помогает откалибровать методы и убедиться в корректности переходового периода.
Часто задаваемые вопросы
Можно ли определить концентрацию СОЖ визуально, без приборов?
Визуально можно оценить только общее состояние эмульсии: цвет, наличие пены, посторонних масел. Точную концентрацию визуально определить нельзя - эмульсия может выглядеть приемлемо при уже снизившейся концентрации. Для надежного контроля нужны измерения: рефрактометр, выпаривание, титрование или плотность с температурной коррекцией.
Почему важна калибровка рефрактометра на той же воде?
Рефрактометр чувствителен к составу воды - разные источники содержат разные минеральные примеси, влияющие на показатель преломления. Калибровка на той же воде, которой готовили СОЖ, убирает систематическую ошибку и гарантирует, что все последующие измерения относятся именно к вашей эмульсии.
Как часто проверять концентрацию на циркуляционной системе?
Ежедневно перед началом рабочей смены, лучше в одно и то же время. Это позволит оперативно заметить разбавление из-за конденсата, утечек или испарения. Если система работает в тяжелых условиях (высокие температуры, интенсивная обработка), допускается двухразовый контроль.
Почему температура пробы влияет на результат при измерении плотности?
Плотность жидкостей меняется с температурой на 0,1–0,3% на каждые 10 °C. Без учета температурной поправки летом показания будут завышены, зимой занижены. Все измерения нормируют к стандартной температуре 20 °C либо вносят поправку по таблице из техдокументации.
Что делать, если концентрация ушла из допуска?
Допуск составляет ±0,5% от номинала. При превышении концентрацию корректируют поэтапно: добавляют или отбирают небольшую порцию, ждут перемешивания в системе (15–30 минут), затем повторно измеряют и при необходимости уточняют дозу. Не рекомендуется вносить всю требуемую коррекцию за один раз.
Заключение
Контроль концентрации СОЖ без рефрактометра требует больше времени и внимания, но остается возможным при выборе подходящего метода. Выпаривание, титрование и измерение плотности с температурной коррекцией дают приемлемую точность, если соблюдать правила отбора проб, калибровки приборов и учета температуры. Визуальный контроль помогает отловить явные признаки деградации, но сам по себе не гарантирует стабильность процесса.
Практический следующий шаг: внедрить еженедельное измерение концентрации одним из доступных методов, завести журнал с записями времени, результатов и pH, и в течение месяца проанализировать, насколько стабильна эмульсия в вашей системе. Если отклонения частые или значительные, пересмотрите режим добавления воды, проверьте герметичность системы и качество исходного концентрата. Когда кейс для точного контроля станет очевидным, рефрактометр окупится за счет сокращения брака и простоев станков.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, почему СОЖ пенится в станке и как быстро устранить эту проблему, чтобы избежать потерь производительности.
Аналоги пищевых смазок H1: сравнение цен, качества, критерии выбора, ошибки и рекомендации для специалистов.
Узнайте, какая смазка для личинок замков защитит дверь от замерзания зимой и обеспечит бесперебойную работу механизма.