
Твердосмазочные покрытия для повышения КПД маломощных редукторов
Снизить потери в маломощном редукторе помогают твердосмазочные покрытия: они формируют на поверхности деталей тонкую пленку с низким сопротивлением сдвигу. Наибольший смысл такое решение имеет при граничном и смешанном трении, во время приработки, при пусках и остановках, когда масляная пленка нестабильна. В ряде случаев покрытие работает вместе с жидкой смазкой, а не вместо нее.
Статья полезна инженерам, техническим специалистам и снабженцам, которые выбирают способ снижения трения редуктора. Разберем, от чего зависит эффект покрытия, как подобрать его для конкретной передачи и почему результат определяется не только составом, но и подготовкой поверхности и технологией нанесения.
Как твердосмазочные покрытия помогают повысить КПД редуктора
В редукторе часть подводимой энергии теряется в контакте зубьев и других сопряженных деталей.
Антифрикционное покрытие создает на поверхности тонкую твердосмазочную пленку, которая может снизить сопротивление скольжению и уменьшить трибологическую долю потерь. Эффект зависит от условий работы пары, поэтому переносить результат одного испытания на все конструкции нельзя.
Для червячных передач в исследовании отмечен КПД до 75-80% при совместном применении антифрикционного твердосмазочного покрытия и жидкой смазки. Это результат для определенного типа передачи и условий исследования, а не универсальное значение для любого редуктора. В отдельном исследовании шестерен с молибденовым покрытием сообщили о росте КПД на 0,5% относительно необработанных шестерен. Даже небольшое изменение может иметь значение для маломощного привода, особенно если он долго работает или применяется в составе множества однотипных узлов.
Тонкопленочные покрытия, включая triboactive PVD-покрытия, также рассматривают как способ снижения коэффициента трения в зубчатых передачах. Для выбора технологии важно понимать, что именно ограничивает эффективность редуктора: потери в зацеплении, нестабильность смазочной пленки или износ на этапе приработки. Покрытие не устраняет все потери в механизме и не заменяет проверку режима смазывания.
Когда покрытие особенно уместно
Твердосмазочный слой стоит рассматривать для контактов, работающих в режиме граничного или смешанного трения. В этих условиях важны низкое сопротивление сдвигу и износостойкость поверхностного слоя. Практически это относится к режимам с дефицитом смазки, к циклам пуск-останов и к приработке, когда масляная пленка может быть нестабильной.
В маломощном редукторе задача состоит не только в защите зубьев от износа. Важно уменьшить потери именно в тех режимах, где трение заметно влияет на работу привода. Поэтому до выбора покрытия оценивают конструкцию, режим нагрузки, скорость и состояние поверхности, а затем сопоставляют их с рекомендациями по жидкой смазке.
Антифрикционное твердосмазочное покрытие: выбор по условиям работы
Универсального решения для всех передач нет.
Антифрикционные покрытия для редуктора выбирают не только по химии состава, но и по режиму контакта, нагрузке, скорости, температуре и состоянию поверхности. Один и тот же материал может работать по-разному в зависимости от того, есть ли жидкая смазка и насколько устойчив ее слой.
Для маломощных редукторов особенно важны малые скорости и зона приработки. Если контакт работает преимущественно в режиме граничного трения или смазка подается ограниченно, покрытие может уменьшить трение и износ. При более тяжелых нагрузках и высоких скоростях рассматривают также решения с нитридным подслоем для упрочнения основы или покрытия DLC/GLC для снижения трения и износа. Это не отменяет проверки совместимости с материалом детали и условиями эксплуатации.
При выборе твердосмазочного покрытия для деталей редуктора полезно последовательно проверить несколько параметров:
Режим смазывания: граничный, смешанный или с устойчивой жидкой пленкой.
Характер нагрузки и скорость движения в контакте.
Материалы сопряженных деталей и состояние их поверхностей.
Рабочую температуру и наличие жидкой смазки.
Требования к приработке и предполагаемый эффект: снижение трения, износа или обоих факторов.
Масло также остается частью системы. Для его подбора учитывают вязкость по ISO VG и рекомендации для режима работы редуктора. Покрытие в ряде случаев дополняет жидкую смазку: исследования червячных передач показывают результат до 75-80% КПД именно при их совместном использовании. Следовательно, переход на покрытие сам по себе не означает, что масло можно исключить.
Толщина твердосмазочного покрытия и подготовка поверхности
Рабочий результат зависит от того, насколько равномерно слой сформирован и насколько хорошо он удерживается на детали.
В технических описаниях AFC-покрытий типичная толщина сухой пленки составляет 10-20 мкм. Для отдельного покрытия указан рекомендуемый диапазон 5-20 мкм. Эти значения относятся к конкретным техническим описаниям и не должны автоматически переноситься на любое твердосмазочное покрытие.
Увеличение толщины само по себе не улучшает смазывающие свойства. Важны заданный диапазон нанесения, свойства состава и состояние основания. Если на поверхности остались загрязнения или следы масла, адгезия может ухудшиться, а срок службы покрытия снизиться. Поэтому до нанесения детали очищают и обезжиривают; в технических рекомендациях также указывают предварительную обработку, например фосфатирование или пескоструйную обработку, если она предусмотрена технологией конкретного состава.
Что проверить до нанесения
Сначала сверяются со спецификацией покрытия и требованиями к обрабатываемой детали. Затем определяют, нужна ли предварительная обработка поверхности и каким способом наносить состав. Распыление, окунание, центрифугирование и нанесение кистью применяют в зависимости от покрытия и конфигурации детали. После нанесения требуется отверждение.
Качество процесса важно для повторяемости результата. При серийной обработке зубчатых деталей нужно контролировать чистоту поверхностей и соблюдение заданной технологии, а не ориентироваться только на визуальную равномерность слоя. Если покрытие предназначено для приработки, это также учитывают при планировании сборки и испытаний редуктора.
Запекаемое покрытие: нанесение и отверждение
Запекаемое покрытие наносят после подготовки поверхности, затем отверждают в соответствии с технической документацией.
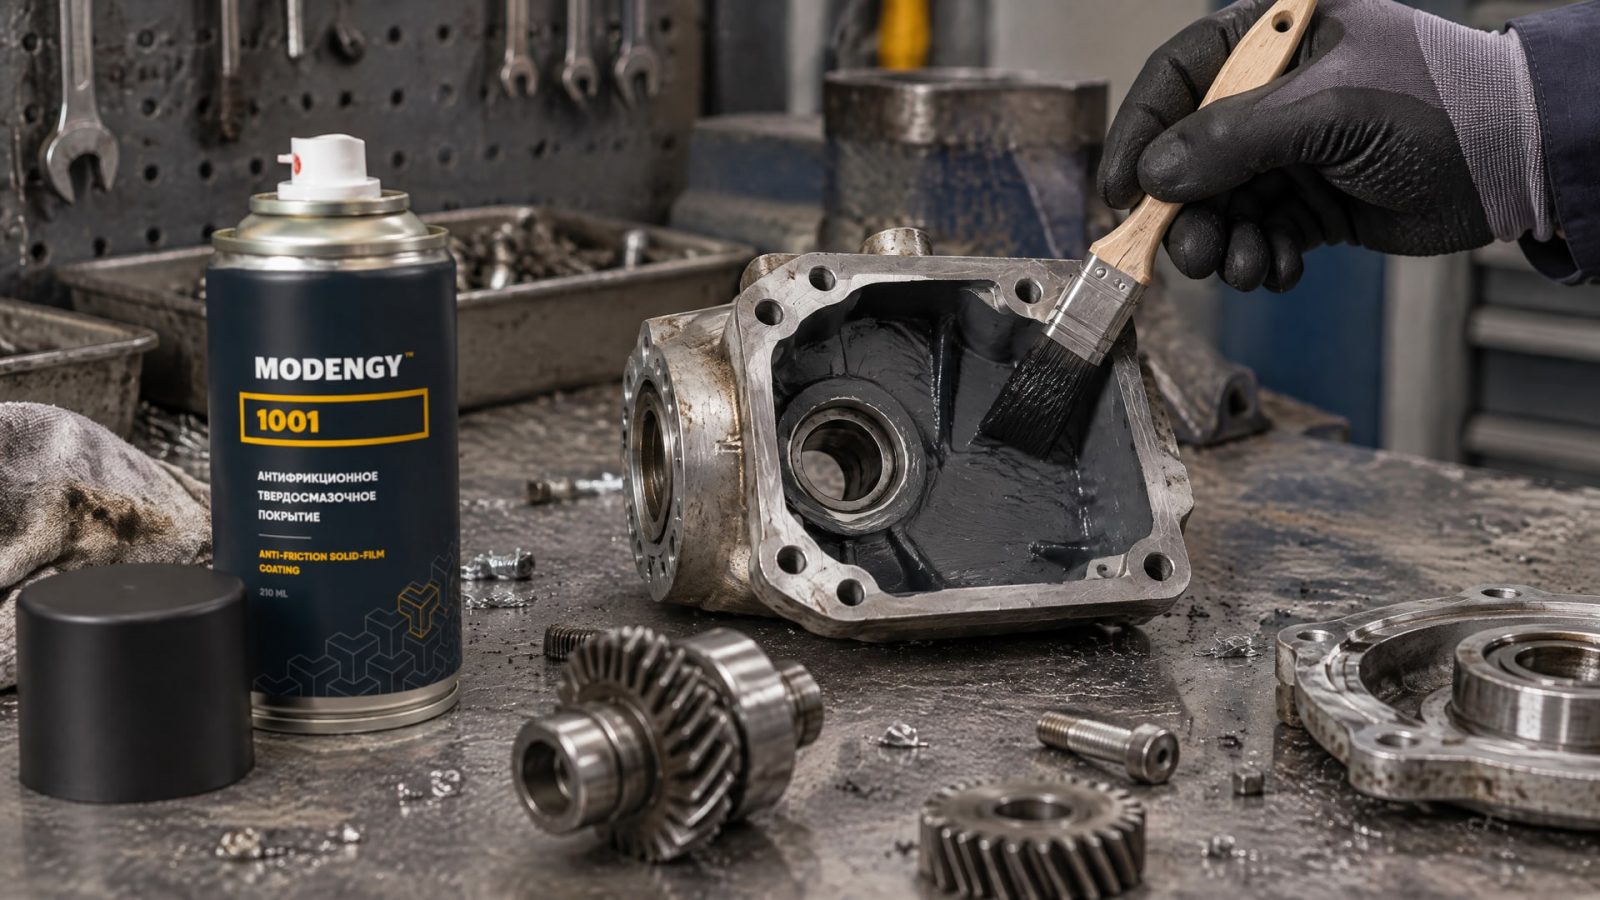
В зависимости от состава и объекта применяют распыление, окунание, центрифугирование или кисть. Выбор метода связан с геометрией детали и требованиями к равномерности пленки. Для конкретного состава порядок обработки и параметры процесса определяют по его технической документации.
В одном техническом листе для AFC-покрытия приведены такие режимы отверждения: 40 минут при 23 °C, 10 минут при 50 °C и 5 минут при 90 °C. Эти параметры относятся к указанному покрытию и не являются универсальным графиком для других материалов. В частности, нельзя переносить режимы термического отверждения на состав, который отверждается иначе.
Для маломощных приводов важны компактность узла и потери при пуске и работе на малых скоростях. Когда требуется покрыть детали без последующего высокотемпературного отверждения, в подборе может участвовать MODENGY 1001: для этого антифрикционного твердосмазочного покрытия указано отверждение при комнатной температуре. Такой вариант рассматривают, когда снижение трения в контакте нужно совместить с подходящим для детали технологическим процессом; перед применением все равно проверяют требования к подготовке поверхности и нанесению.
Организуя процесс, заранее уточняют допустимый способ нанесения, требуемую толщину пленки и режим отверждения. Это помогает избежать ситуации, когда технологические параметры одного состава применяют к другому. Если детали обрабатывают партиями, важно поддерживать единый процесс подготовки и нанесения, чтобы сопоставлять результаты эксплуатации корректно.
Как оценить влияние покрытия на работу редуктора
Оценка начинается с исходной задачи.
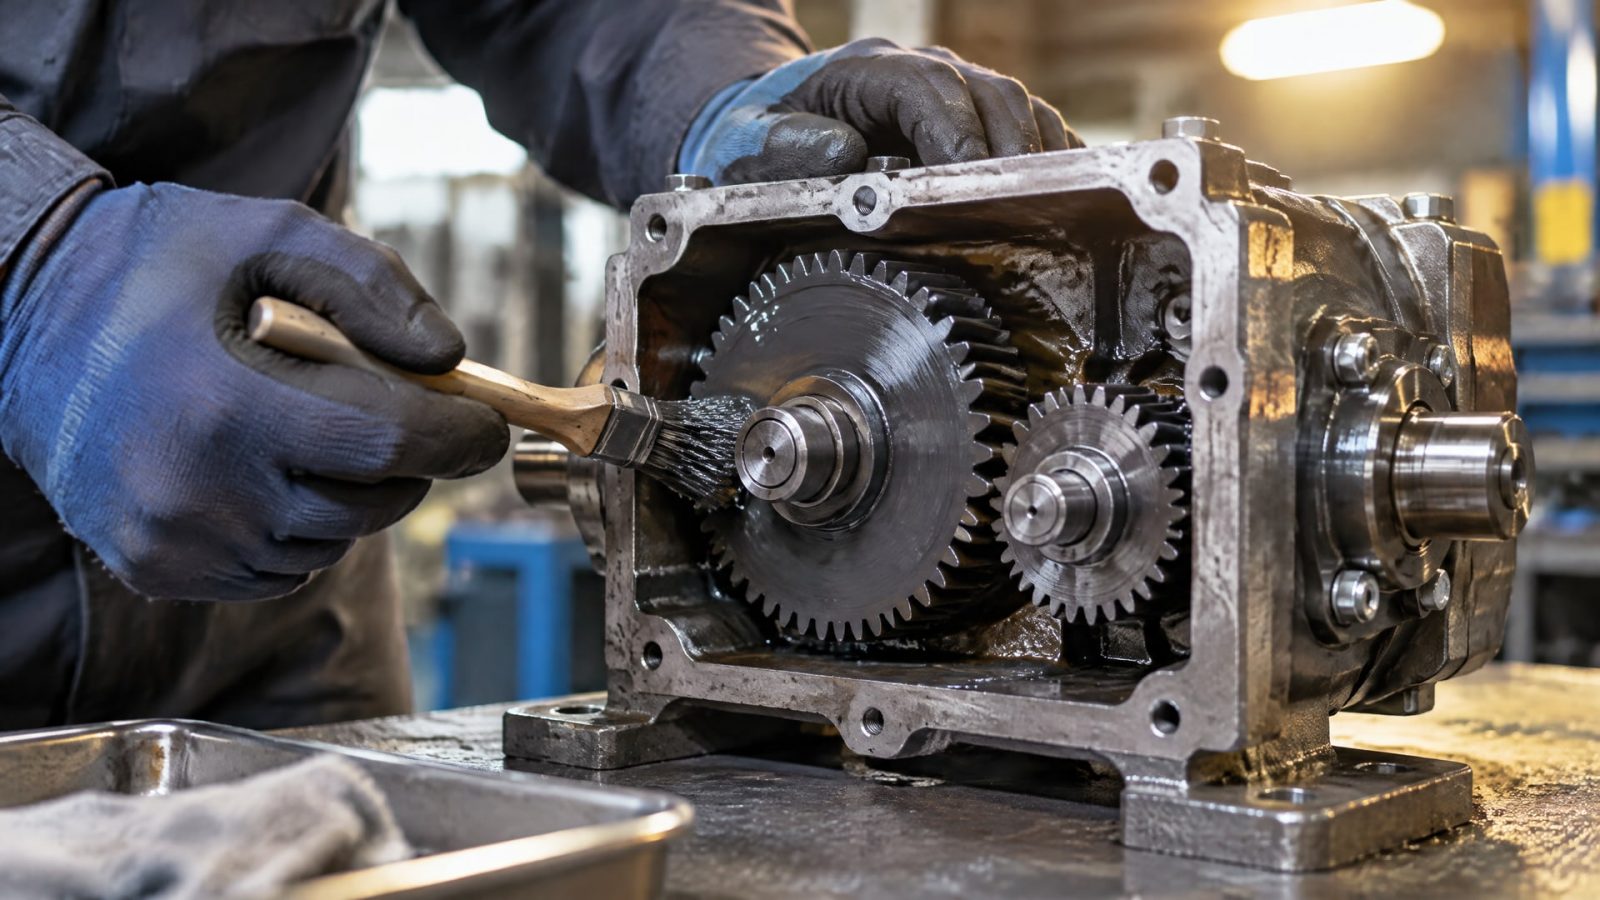
Если цель - снижение трения редуктора, фиксируют режим, в котором ожидают эффект: приработка, пуски и остановки, граничное или смешанное трение. Если нужно повысить КПД редуктора, сравнивают работу обработанных и необработанных деталей в сопоставимых условиях. Результаты исследований показывают, что эффект может быть разным: в одном случае для шестерен отмечен рост КПД на 0,5%, а для червячных передач в сочетании с жидкой смазкой приводится значение до 75-80%.
Такие цифры не заменяют испытаний конкретного узла. При сравнении важно не менять одновременно покрытие, масло, нагрузку и режим работы: иначе будет сложно понять, за счет чего изменился результат. Также отдельно оценивают приработку и состояние поверхностей после испытаний, поскольку твердосмазочный слой может быть полезен не только для снижения потерь, но и для уменьшения износа в этот период.
Практический порядок выбора
Определить тип передачи и рабочий режим контакта.
Уточнить, остается ли в системе жидкая смазка, и свериться с рекомендациями по вязкости ISO VG.
Сопоставить нагрузку, скорость, температуру и материалы деталей с назначением покрытия.
Проверить требования к очистке, обезжириванию, предварительной обработке, нанесению и отверждению.
Провести сравнение на сопоставимых режимах и оценить не только КПД, но и приработку и состояние деталей.
Для тяжелонагруженных и высокоскоростных передач обзор 2026 года отдельно выделяет нитридные подслои и DLC/GLC-покрытия. Выбор между ними и другими решениями зависит от задачи: упрочнить основу или снизить трение и износ. Поэтому антифрикционное твердосмазочное покрытие подбирают не по одному заявленному свойству, а по совокупности условий в редукторе.
Часто задаваемые вопросы
Твердосмазочное покрытие полностью заменяет масло в редукторе?
Не всегда. Многие решения рассчитаны на работу вместе с жидкой смазкой или в условиях ее ограниченного количества. Для червячных передач в исследовании приведен КПД до 75-80% при совместном применении покрытия и жидкой смазки. Перед исключением масла нужно проверить требования к конкретной передаче и покрытию.
Чем толще антифрикционное твердосмазочное покрытие, тем лучше?
Нет. В технических описаниях AFC-покрытий встречаются диапазоны 5-20 мкм и типичная толщина сухой пленки 10-20 мкм. Увеличивать толщину без требования технической документации не следует. Важны подготовка поверхности, равномерность нанесения и соответствие пленки рекомендованному диапазону.
Как наносить запекаемое твердосмазочное покрытие?
Применяют распыление, окунание, центрифугирование или кисть, затем покрытие отверждают. Конкретная технология зависит от состава и детали. Для одного AFC-покрытия указаны режимы отверждения: 40 минут при 23 °C, 10 минут при 50 °C или 5 минут при 90 °C. Эти значения нельзя переносить на другие составы.
Подходит ли твердосмазочное покрытие MODENGY для маломощного редуктора?
Подбор зависит от режима работы пары, материалов деталей, нагрузки, скорости и температуры. MODENGY 1001 отверждается при комнатной температуре, что может быть важным технологическим условием. До обработки следует свериться с технической документацией покрытия и проверить требования к подготовке поверхности и нанесению.
Заключение
Твердосмазочные покрытия помогают снизить трение в маломощном редукторе, прежде всего в режимах граничного и смешанного трения, при пусках и остановках и во время приработки. Однако величина эффекта зависит от конструкции передачи, условий контакта, подготовки поверхности и того, применяется ли покрытие совместно с жидкой смазкой. Исследовательские результаты, включая КПД до 75-80% для червячных передач и рост на 0,5% для испытанных шестерен, нельзя считать гарантированными показателями для любого узла.
Практический следующий шаг - определить режим работы редуктора и целевой результат, затем сверить условия контакта с технической документацией покрытия и смазки. После этого подготовить пробную партию деталей и сравнить обработанный и исходный варианты в сопоставимых условиях.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, когда окунание антифрикционного покрытия выгоднее распыления, и как геометрия детали влияет на выбор метода.
Узнайте, как антифрикционное покрытие толщина влияет на зазоры и натяги, и как выбрать оптимальный слой для точной посадки деталей.
Узнайте, как повысить КПД червячного редуктора, снизить трение и решить проблему пускового момента с помощью АФП.