
Толщина антифрикционного покрытия и точные посадочные размеры деталей
Толщина антифрикционного покрытия напрямую влияет на посадочные размеры: слой добавляется к поверхности детали и может уменьшить зазор, изменить натяг или вывести сопряжение за пределы допуска. Для точной посадки выбирают не максимально толстое покрытие, а минимальную толщину, достаточную для работы узла. Ее согласуют с чертежом, геометрией детали и способом нанесения.
Статья полезна инженерам, технологам и закупщикам, которые подбирают твердосмазочное покрытие для деталей с жесткими допусками. Разберем рабочие диапазоны толщины, влияние слоя на размеры, различия между распылением и окунанием, а также способы контроля после нанесения.
Антифрикционное покрытие: толщина и рабочие диапазоны
У твердосмазочных покрытий нет единой толщины, подходящей для всех деталей.
На практике часто встречаются слои 10-20 мкм, а в зависимости от системы, способа нанесения и геометрии применяют диапазоны 10-30 мкм и 3-15 мкм. Для промышленных сухих пленок также приводят толщину 5-13 мкм на поверхность. Эти значения описывают разные материалы и процессы, поэтому их нельзя переносить на конкретную деталь без проверки требований к посадке.
Для отдельных сухопленочных систем конечная толщина после обработки составляет 7,6-12,7 мкм. Другие материалы допускают общий диапазон 6-51 мкм. Такой разброс показывает, почему ориентироваться только на усредненное значение или общий диапазон недостаточно: для точной посадки важны спецификация покрытия и предельные размеры детали.
Почему не стоит выбирать самый тонкий или самый толстый слой
Слой тоньше примерно 5 мкм может не обеспечить требуемые защитные свойства и ресурс. При толщине выше примерно 25 мкм повышается риск сдвигового разрушения, растрескивания и проблем с выдерживанием размеров. Эти ориентиры не заменяют требования конкретной системы, но помогают определить, где особенно важна проверка технологии.
На точных резьбах, шлицах, отверстиях и посадочных поверхностях даже изменение на несколько микрометров может повлиять на сопряжение. В технических материалах для отдельных случаев приводят толщины 5-15 мкм на сторону, которых достаточно, чтобы изменить точную посадку. Поэтому для твердосмазочного покрытия допуски задают вместе с номинальной толщиной, а не после выбора материала.
Практический выбор - минимальная достаточная толщина, при которой покрытие выполняет свою функцию и деталь сохраняет заданный размер. Инженеру следует сверить диапазон нанесения с допуском детали, а снабженцу - запрашивать параметры, которые позволяют проверить соответствие поставляемого материала этой задаче.
Как твердая смазка влияет на посадочные размеры
Толщина слоя влияет на сопрягаемые размеры, потому что покрытие занимает часть поверхности и меняет ее габарит.
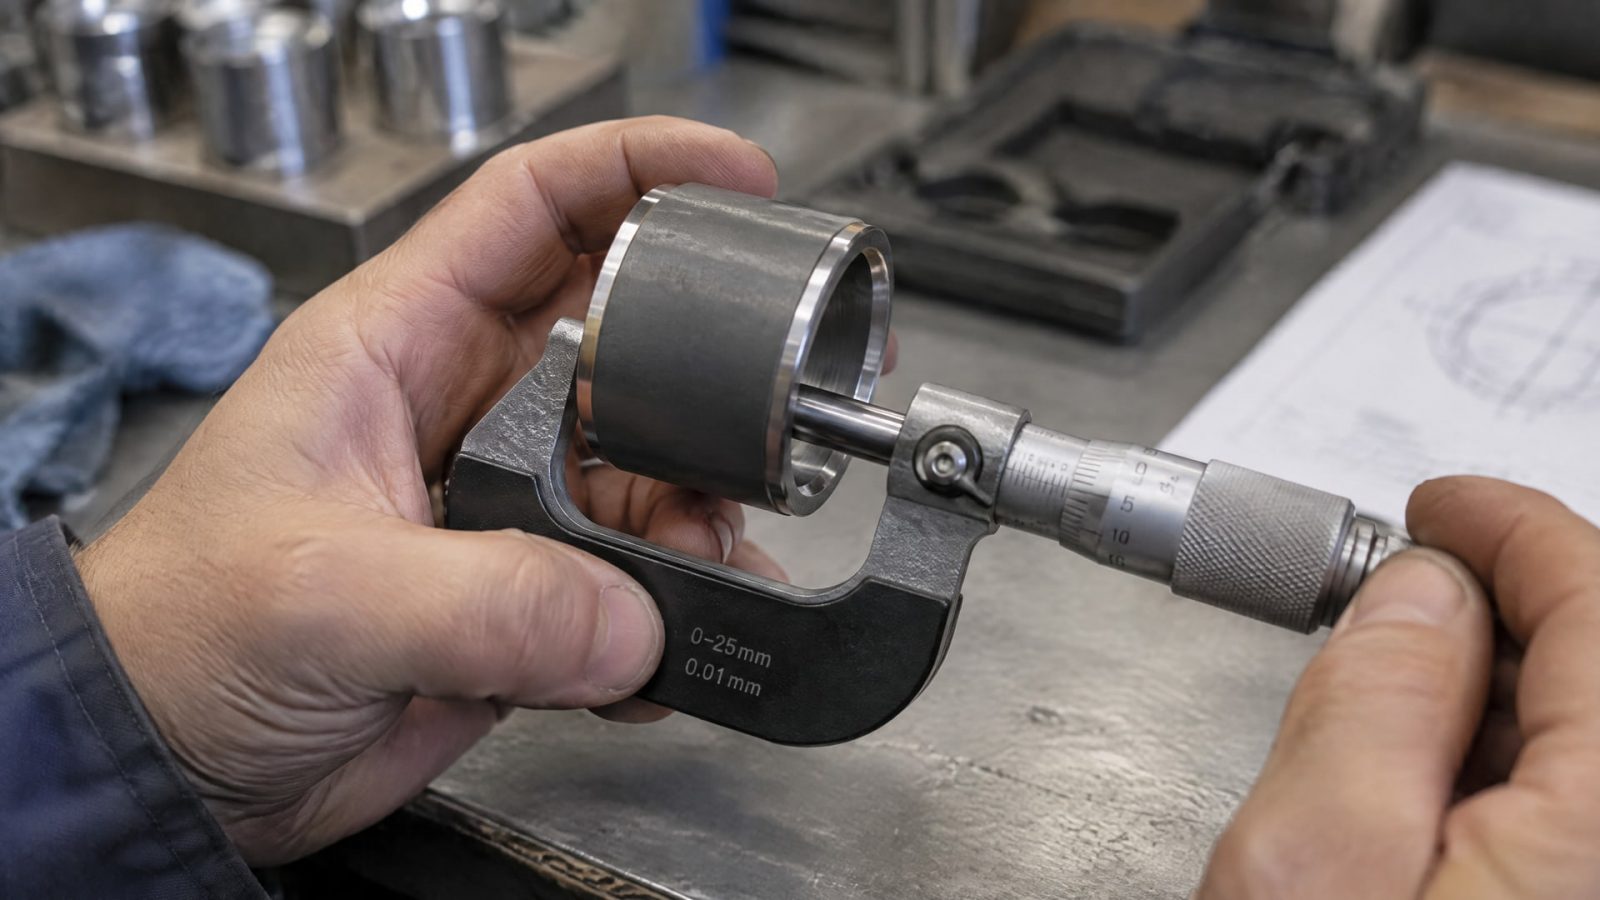
Если нанести его на наружную цилиндрическую поверхность, диаметр увеличится; если покрыть внутреннюю поверхность отверстия, его диаметр уменьшится. В простой геометрической модели при равномерном слое на двух противоположных сторонах изменение диаметра зависит от толщины слоя на каждой стороне.
В посадке с зазором покрытие на валу уменьшает зазор, а слой внутри отверстия также уменьшает его. Если покрыты обе сопрягаемые поверхности, их вклад складывается. Для резьбы, шлицевого соединения или червячной пары расчет сложнее: нужно учитывать рабочие поверхности, профиль и характер контакта. Поэтому одной номинальной толщины в описании материала недостаточно, чтобы подтвердить сохранение посадки.
Что включить в требования к покрытию
Для ответственной детали в технических условиях следует указывать не только номинальную толщину, но и допустимый разброс, метод измерения и место контроля. Это особенно важно, когда покрытие должно быть равномерным по сложной геометрии или наносится на несколько сопрягаемых поверхностей. Среднее значение не всегда показывает, что происходит на конкретном участке детали.
До запуска партии стоит сопоставить чертежный допуск с толщиной покрытия на каждой поверхности, которую оно затрагивает. Например, нужно отдельно проверить резьбовые участки, посадочные диаметры и внутренние поверхности отверстий. Затем определить, будет ли размер контролироваться до покрытия, после него или на обоих этапах. Для точных посадок конечный размер после нанесения должен соответствовать требованиям чертежа.
Твердосмазочное покрытие и допуски детали связаны не только через номинальный размер, но и через повторяемость процесса. Если разброс слоя сопоставим с запасом допуска, настройка технологии и контроль после нанесения становятся принципиальными. В таком случае следует согласовать с исполнителем покрытия толщину, допустимое отклонение и участки измерения до обработки партии.
Окунание или распыление твердой смазки
Распыление, окунание, нанесение кистью, прокатка и обработка во вращающемся барабане применяются для разных деталей и производственных задач.
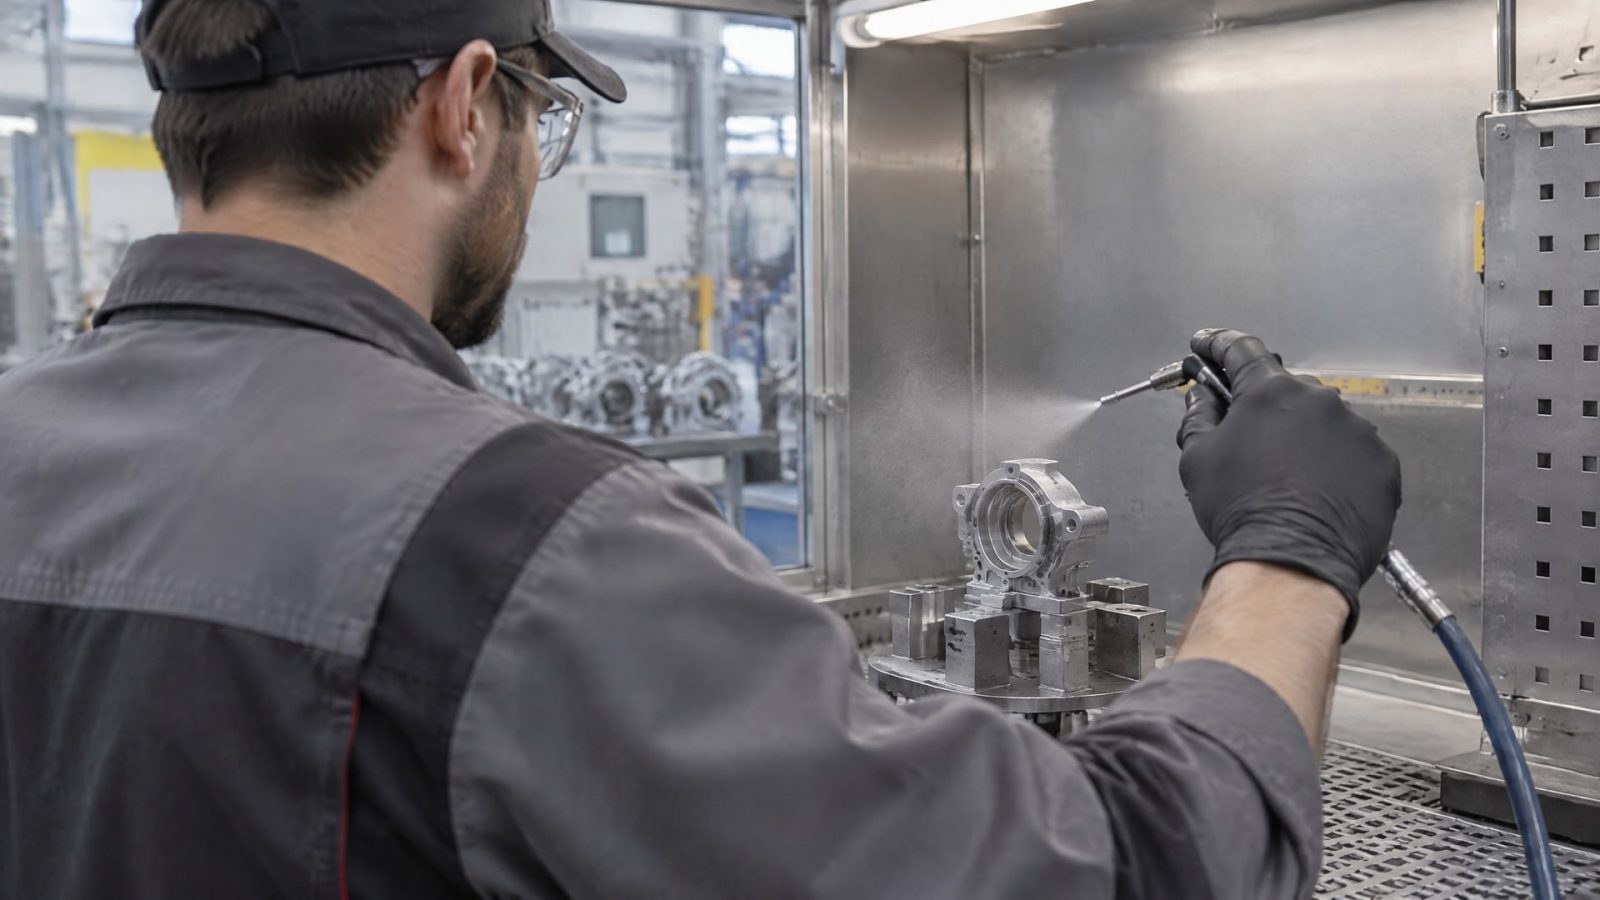
Выбор метода влияет на гладкость, равномерность и достижимую толщину слоя. Для точных размеров важна не только возможность нанести покрытие, но и способность стабильно повторять результат от детали к детали.
Распыление обычно позволяет лучше управлять гладкостью, равномерностью и толщиной, чем более грубые методы. Но само по себе распыление не гарантирует одинаковый слой: результат зависит от подготовки поверхности, вязкости материала, числа проходов, геометрии и режима нанесения. Поэтому толщину проверяют после процесса, а не выводят только из времени работы или расхода материала.
Когда применяют окунание и обработку во вращении
Окунание может быть удобным способом нанесения, но для точных деталей нужно учитывать особенности геометрии и контролировать избыток материала. Для небольших серийных деталей применяют также окунание с центрифугированием или обработку во вращении. Эти процессы помогают получить повторяемое покрытие на деталях сложной формы, если режимы подобраны под конкретную задачу.
Сравнивать окунание и распыление как методы с одинаковой точностью нельзя. Они по-разному влияют на гладкость и распределение слоя, а итог зависит от оборудования и технологии. Для детали с жестким допуском разумно сначала согласовать метод нанесения и критерии контроля, затем проверить размер на обработанной партии.
Когда инженер выбирает способ нанесения, ему нужно соотнести поверхность детали, требуемую толщину и возможный разброс. Для массовых мелких компонентов важна повторяемость между деталями; для единичной детали сложной формы - доступность контроля на конкретных участках. Так формируется технологический процесс, который учитывает одновременно смазывающую функцию слоя и сохранение посадки.
Контроль толщины твердосмазочного слоя
Фактическую толщину покрытия измеряют после нанесения.
Расход материала и продолжительность обработки не подтверждают конечный размер слоя: они лишь описывают параметры процесса. Для точных посадок важно контролировать не только среднюю толщину, но и ее распределение по поверхности, особенно на сопрягаемых участках.
Для измерения применяют методы магнитной индукции и вихретокового контроля. ISO 2178 и ASTM B499 относятся к методам измерения толщины покрытия на подходящих основаниях. Перед их применением проверяют, подходит ли материал подложки и геометрия детали для выбранного метода. Одно и то же оборудование не обязательно даст достоверный результат на любой поверхности.
План измерений для ответственной детали
В технических требованиях полезно зафиксировать три параметра: диапазон толщины, допустимый разброс и участки, где выполняют измерения. Например, для посадочного диаметра контроль на функциональной поверхности информативнее, чем измерение на удаленном участке с другой геометрией. Метод контроля также нужно выбрать с учетом основы детали и доступности поверхности.
До серийного нанесения стоит проверить процесс на деталях или образцах с сопоставимой геометрией. Такой этап позволяет оценить, удерживается ли заданная толщина и не изменяются ли размеры за пределами допуска. Для деталей с резьбой, шлицами и сложным профилем отдельно оценивают равномерность слоя на рабочих поверхностях.
Если проект опирается на диапазон толщины из паспорта покрытия, его необходимо сверить с чертежом и методом измерения. Широкий диапазон не подтверждает автоматически, что любая его часть подходит конкретной посадке. Итоговое решение принимают по измеренным деталям после нанесения, а не только по номиналу в документации.
Покрытие для червячного редуктора и сохранение зацепления
В червячном редукторе важна не только смазывающая способность твердого слоя.
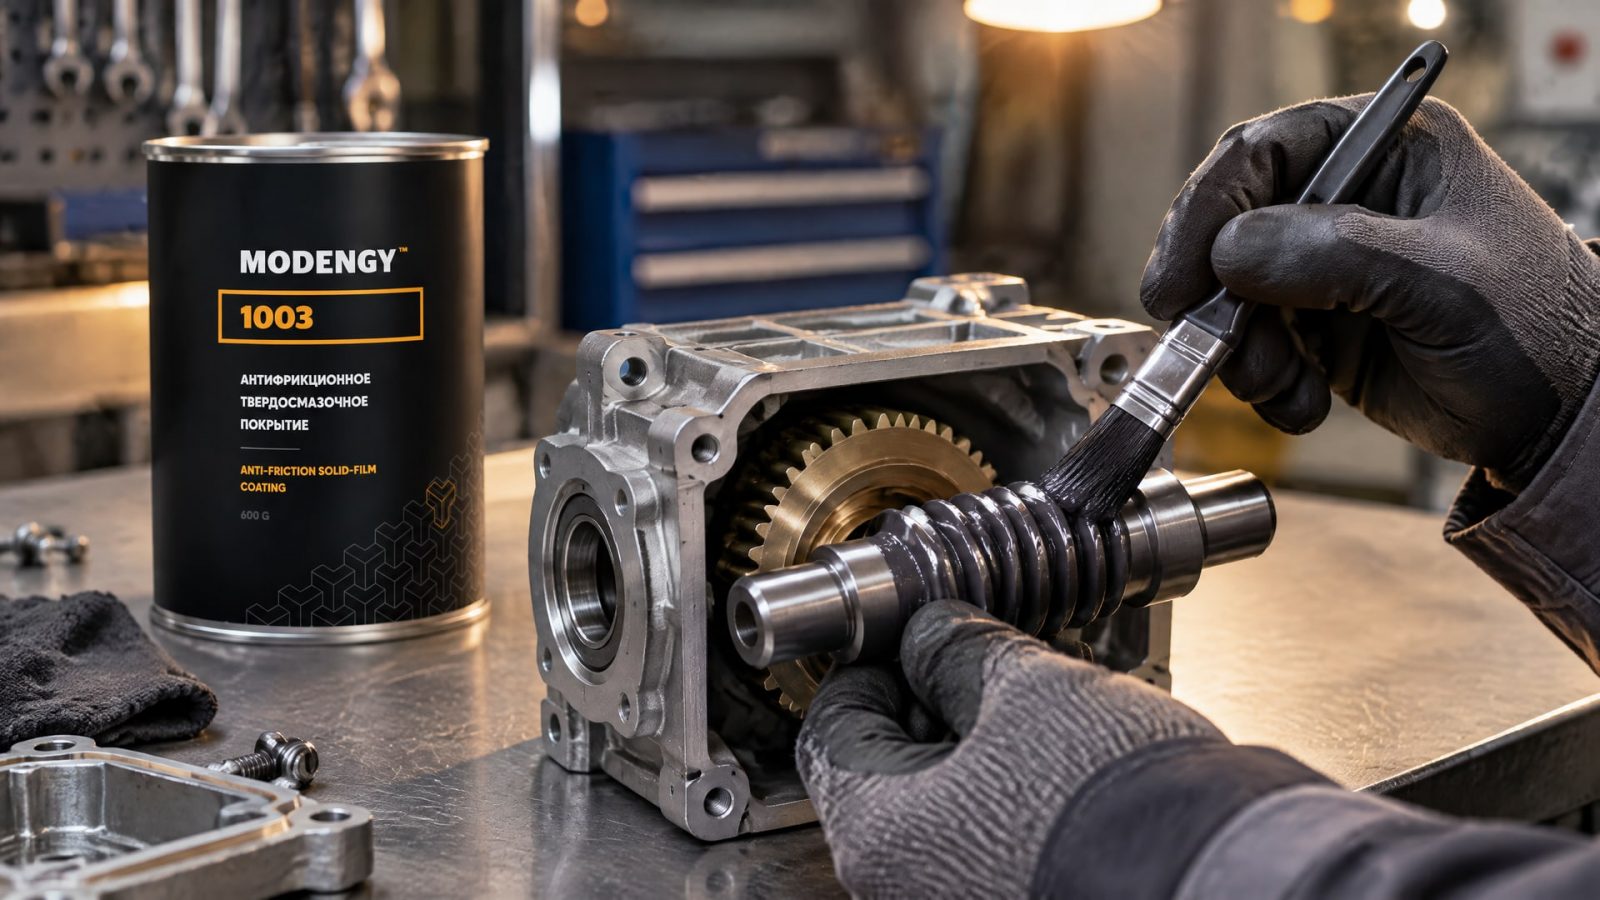
Толщина и равномерность покрытия должны быть согласованы с геометрией зацепления, посадками и нагрузкой. Избыточный слой способен изменить сопряжение, а неоднородное нанесение - создать различия между участками рабочей поверхности. Поэтому технологию оценивают по размеру детали после обработки и по состоянию слоя в узле.
При низком КПД, фреттинге или проблемах при холодном пуске важно сначала определить причину: свойства покрытия не компенсируют неверно выбранную посадку или несоответствие процесса. Если для узла рассматривают запекаемое покрытие, толщину нужно увязать с допусками до нанесения. Для такой задачи в качестве варианта можно рассмотреть MODENGY 1003: покрытие полимеризуется при +170 °C за 20 минут или при +20 °C за 720 минут, что дает возможность планировать процесс отверждения и контролировать толщину слоя.
Что проверить до обработки редуктора
Перед нанесением сверяют чертежные размеры деталей, рабочие поверхности и зазоры в сопряжении. Затем согласуют толщину, допустимое отклонение, метод нанесения и контроль после полимеризации. Если покрытие затрагивает несколько поверхностей, размерный расчет выполняют отдельно для каждой из них, а не только для внешнего диаметра детали.
Для червячной пары недостаточно проверить одну контрольную точку. Нужно убедиться, что слой равномерен на участках контакта и не нарушает геометрию зацепления. После пробной обработки измеряют детали и проверяют сопряжение в сборке по установленным требованиям. Такой порядок снижает риск того, что покрытие улучшит одно свойство узла, но изменит посадку или работу передачи.
Сочетание материала и процесса оценивают по результатам измерений, а не только по заявленной способности покрытия снижать трение. Для инженера это означает проверку размеров и зацепления, для снабженца - запрос параметров слоя и условий нанесения, необходимых для контроля партии.
Часто задаваемые вопросы
Какая толщина антифрикционного покрытия подходит для точной посадки?
Единой толщины для всех точных посадок нет. В практике встречаются слои 10-20 мкм, а для отдельных систем указывают диапазоны от 3-15 мкм до 10-30 мкм. Конкретное значение выбирают по допуску детали, геометрии, материалу и технологии нанесения, затем проверяют после обработки.
Влияет ли покрытие толщиной 5-15 мкм на размер детали?
Да. Даже слой такой толщины может изменить сопрягаемый размер, особенно если покрыты обе поверхности посадки. Покрытие увеличивает наружный размер детали и уменьшает внутренний, поэтому его учитывают при расчете зазора или натяга. Фактическое влияние подтверждают измерением после нанесения.
Окунание или распыление точнее для нанесения твердой смазки?
Нельзя считать эти способы одинаковыми по точности. Распыление обычно дает более управляемую гладкость, равномерность и толщину, но результат зависит от подготовки поверхности, геометрии и режима. Окунание и обработка во вращении также могут подходить для конкретных деталей, если процесс обеспечивает требуемую повторяемость.
Как измеряют толщину твердосмазочного покрытия?
Для контроля применяют магнитную индукцию и вихретоковый метод, если они подходят для материала основы и геометрии детали. Среди стандартов для соответствующих оснований используют ISO 2178 и ASTM B499. В технических требованиях задают метод, место измерения и допустимый разброс толщины.
Заключение
Толщина антифрикционного покрытия - размерный фактор, который влияет на зазор, натяг и работу сопряжения. Для точных деталей выбирают минимальную достаточную толщину, учитывают суммарное изменение на покрытых поверхностях и контролируют слой после нанесения. Универсального значения нет: диапазон должен соответствовать материалу, процессу и чертежному допуску.
Следующий шаг - сопоставить посадочные размеры детали с диапазоном толщины покрытия, зафиксировать допустимый разброс и точки измерения, а затем проверить технологию на пробной партии. Такой порядок позволяет оценить не только трибологические свойства, но и сохранение заданной геометрии.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как повысить КПД червячного редуктора, снизить трение и решить проблему пускового момента с помощью АФП.
Узнайте, как правильно очищать пищевое антипригарное покрытие от остатков теста и муки, чтобы сохранить его свойства и продлить срок службы.
Узнайте, как глицерин влияет на твердосмазочные покрытия в пищевом производстве и как правильно оценить его воздействие.