
Антифрикционное покрытие: когда окунание выгоднее распыления
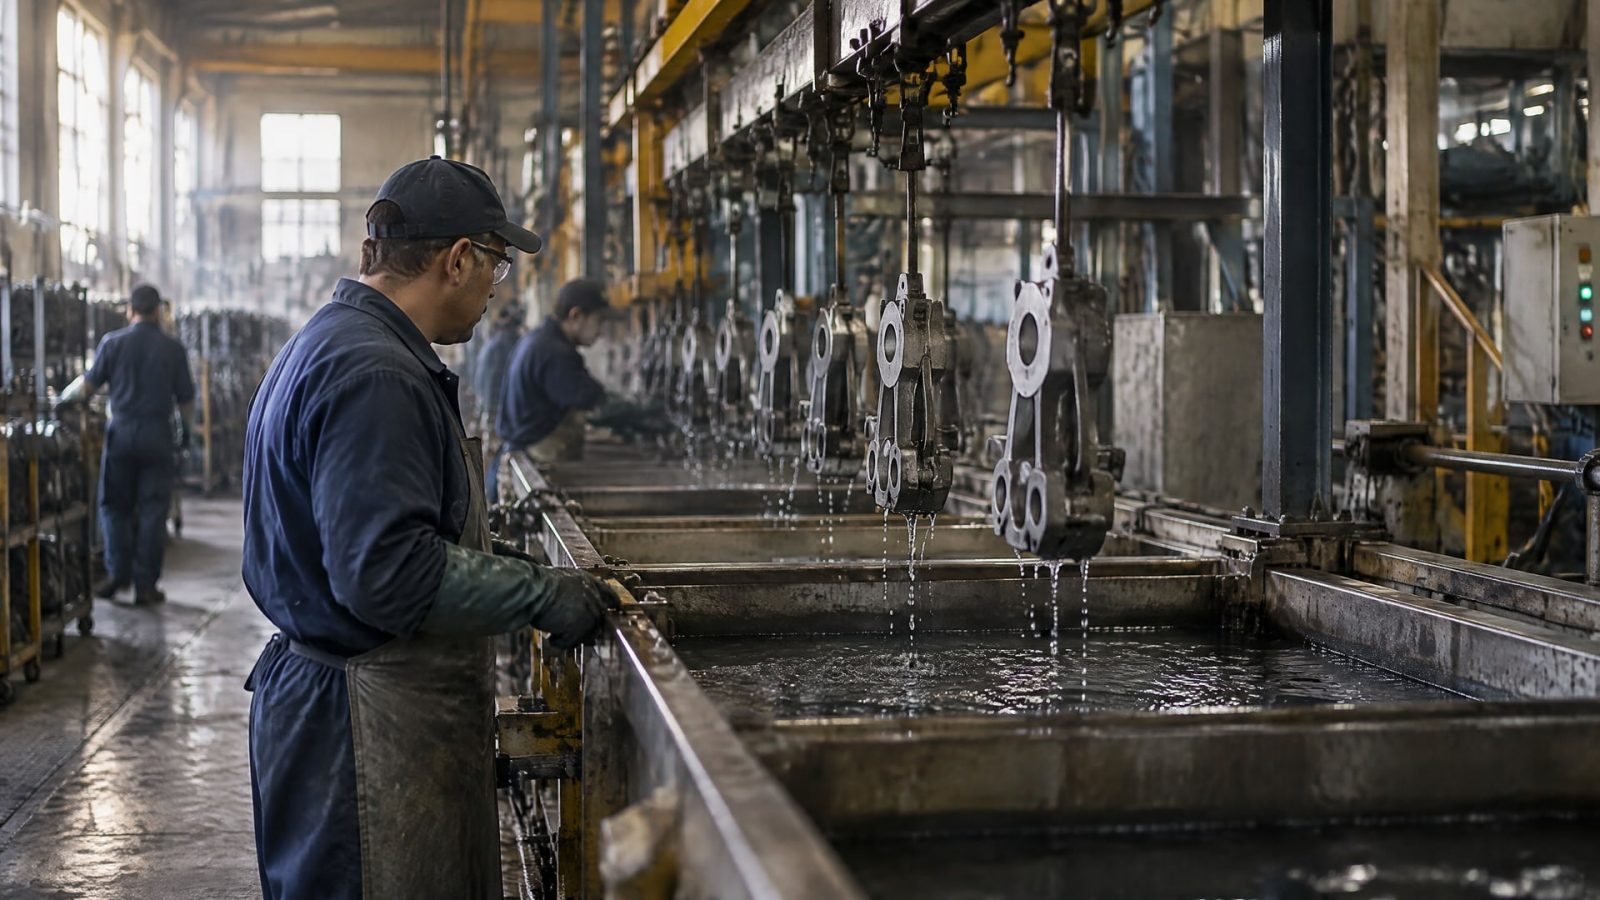
Окунание выгоднее распыления, когда деталь можно полностью погрузить в состав, нужно покрыть внутренние и внешние поверхности, а обработку удобно вести партией. Для сложной геометрии, локальных зон или более точного управления местом нанесения чаще подходит распыление. Окончательный выбор зависит также от вязкости состава, требуемой толщины слоя и режима отверждения.
Статья полезна инженерам, технологам и снабженцам, которые сравнивают методы нанесения покрытий и оценивают их применимость к конкретной детали. Разберем, как геометрия и размер партии влияют на выбор, почему толщину нужно увязывать с допусками сборки и какие параметры проверить до запуска процесса.
Когда антифрикционное покрытие выгоднее наносить окунанием
Окунание подходит, если деталь помещается в емкость с составом и ее можно погрузить без захвата воздуха.
Метод дает возможность обработать внутренние и внешние поверхности за одну операцию, что удобно для деталей простой формы. Он особенно рационален, когда изделия выпускают партиями и требуется повторяемый процесс для всей загрузки.
Решение зависит не только от геометрии. Важны размер и масса деталей, количество изделий в партии и вязкость материала. Если состав слишком вязкий для выбранной технологии или конструкция удерживает воздух, равномерность слоя может ухудшиться. Поэтому возможность погружения сама по себе еще не означает, что окунание будет оптимальным.
Для мелких массовых деталей используют окунание с центрифугированием или барабанное нанесение. Такие способы помогают обрабатывать большие партии и снижать риск слипания изделий. Крупные крепежные элементы, втулки, стержни, трубы и плоские детали могут обрабатывать окунанием с последующим стеканием, если их размеры или форма не подходят для центрифуги.
При выборе стоит оценить всю цепочку операций: загрузку, погружение, извлечение, стекание и последующее отверждение. Выгода возникает, если партийная обработка сокращает трудоемкость без потерь на дефекты, слипание деталей и дополнительную сушку. Окунание не всегда дешевле распыления: результат зависит от конструкции изделия и организации процесса.
Окунание и распыление: как выбрать метод нанесения покрытий
Распыление дает больше гибкости при обработке деталей сложной формы, а также помогает ограничить нанесение отдельными участками.
Окунание, напротив, удобно для полного охвата детали. Оба метода применяют для антифрикционных покрытий; подходящий вариант выбирают с учетом формы, размеров и количества изделий, вязкости состава и требований к слою.
| Критерий | Окунание | Распыление |
|---|---|---|
| Геометрия детали | Удобно для полного погружения и покрытия внутренних и внешних поверхностей | Удобно для сложной формы и отдельных зон |
| Работа с партией | Подходит для партийной обработки | Позволяет гибко менять зону нанесения |
| Контроль слоя | Зависит от вязкости, погружения и скорости извлечения | Удобно контролировать нанесение пошагово |
| Возможные сложности | Захват воздуха, потеки, капли, слипание деталей | Нужно учитывать конфигурацию детали и равномерность распыления |
При окунании важно контролировать погружение, чтобы не захватывать воздух, и регулировать скорость извлечения. Если вынимать деталь слишком быстро или слишком медленно, на поверхности могут появиться потеки и капли. Эти факторы влияют на толщину и равномерность слоя.
Распыление часто выбирают, когда нужно дозированно нанести состав на отдельные участки или обработать изделие, которое сложно полностью погрузить. Но оно не гарантирует более тонкий или качественный слой само по себе. При правильно подобранной вязкости и управляемом извлечении окунание тоже позволяет получить равномерное покрытие.
ASTM D823 описывает практики получения пленок равномерной толщины, включая автоматическое распыление и моторизованное окунание. Этот стандарт служит ориентиром для сравнения способов формирования пленок, но конкретную технологию для изделия выбирают с учетом требований к покрытию и особенностей состава.
Толщина покрытия и допуск: что учесть до нанесения
Антифрикционные покрытия наносят тонким сухим слоем.
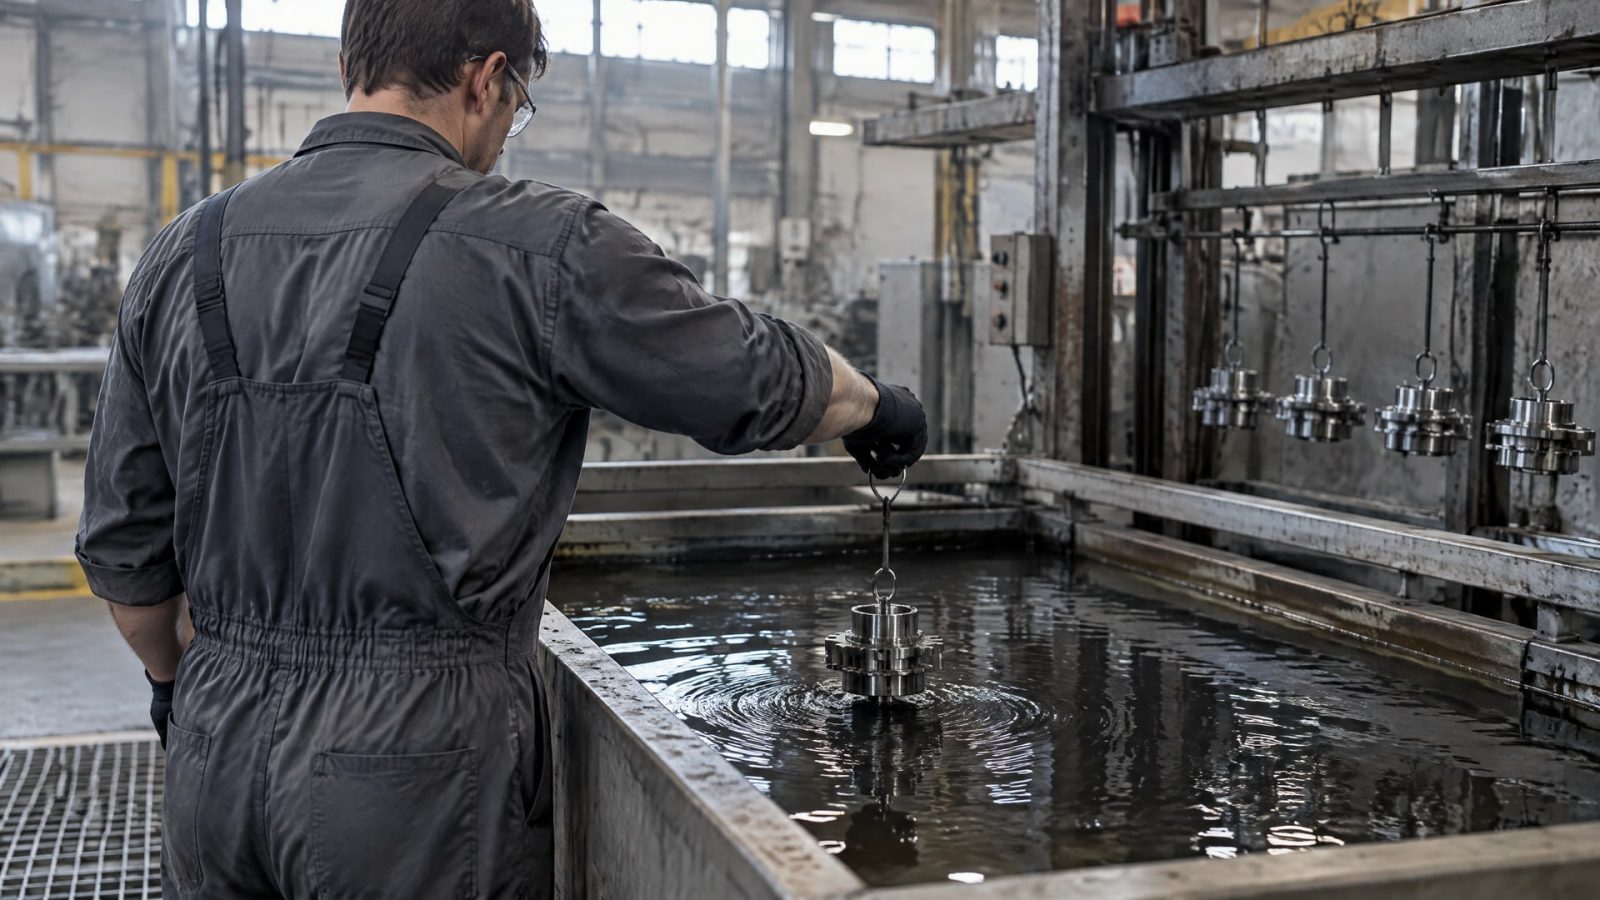
В качестве типового диапазона встречается толщина 10–20 мкм; для отдельных систем указывают 5–20 мкм или 5–15 мкм. Эти значения нельзя автоматически переносить на любой состав: допустимую толщину нужно сверять с требованиями конкретного покрытия и детали.
Для окунания на итоговый слой влияют вязкость состава и скорость извлечения изделия. При распылении проще пошагово контролировать количество нанесенного материала. Однако и этот метод требует контроля равномерности: локальное превышение толщины может повлиять на работу узла так же, как недостаточное покрытие отдельных участков.
Толщина важна не только для трения. Она может влиять на ресурс, антикоррозионные свойства, посадки и сборку. Для резьбовых деталей слой способен изменить условия соединения, поэтому допуск на толщину следует согласовать с конструкторскими требованиями до запуска партии. В ISO 4042 толщина покрытия крепежа связана с риском помех при сборке резьбы.
В промышленных материалах для функциональных покрытий встречаются допуски по толщине около ±10 мкм или ±15 мкм в зависимости от процесса. Это примеры производственных требований, а не универсальные значения для любого антифрикционного покрытия. Если зазор в узле мал или важна точность посадки, в техзадании нужно отдельно зафиксировать контроль толщины и способ его проведения.
Подготовка поверхности и отверждение
Качество нанесения начинается до окунания или распыления.
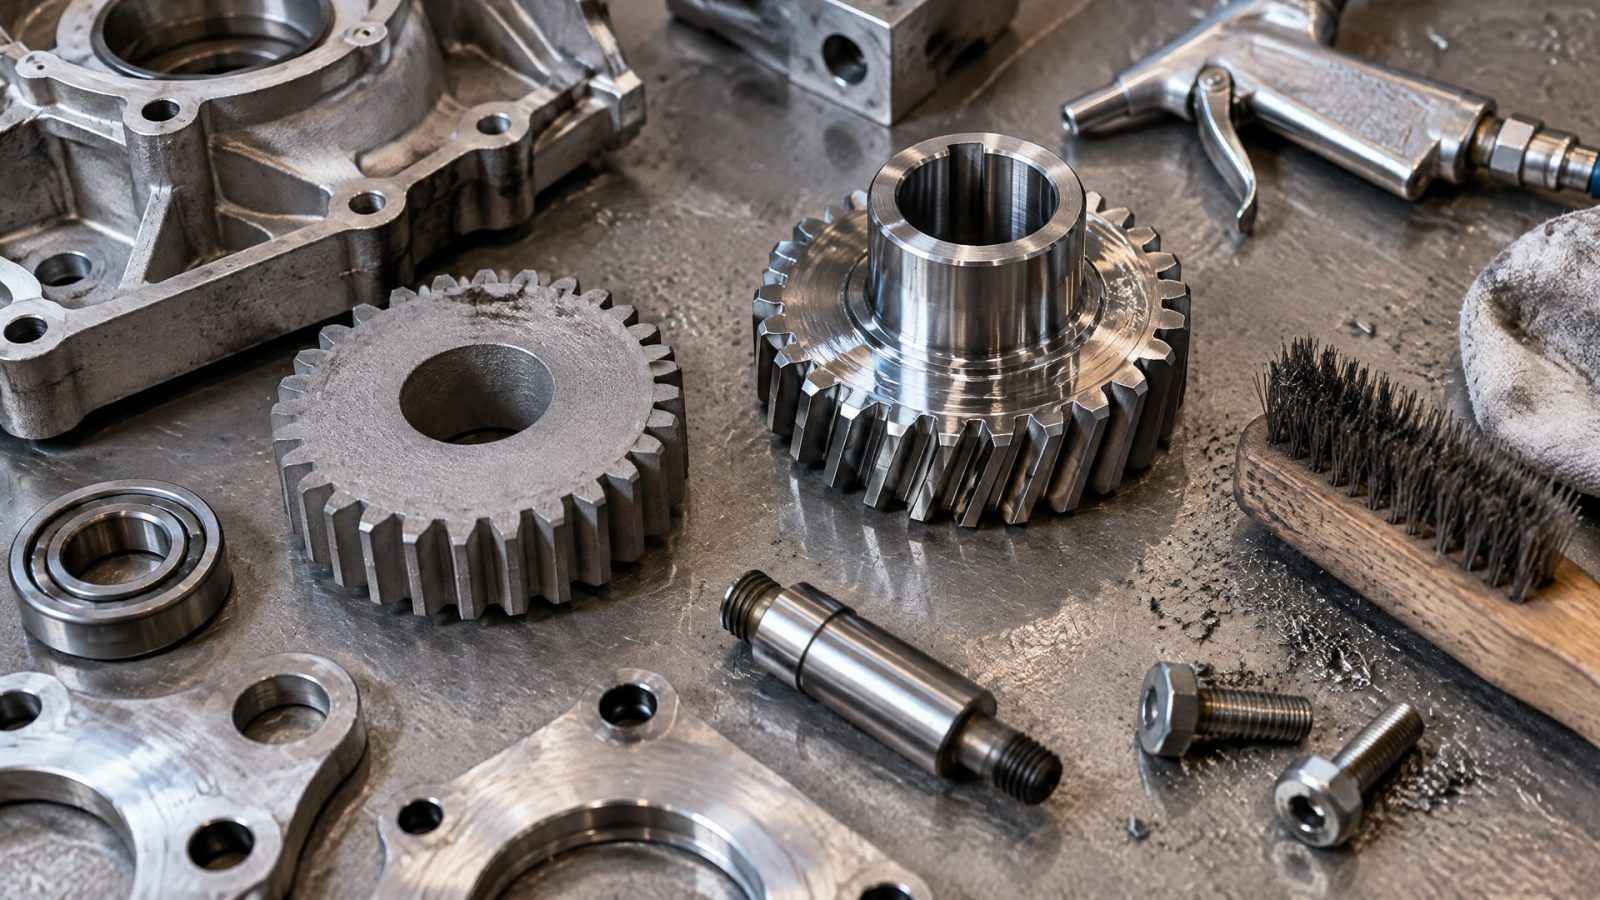
Поверхность необходимо тщательно обезжирить. Для повышения адгезии и срока службы покрытия в отдельных технологиях также применяют дробеструйную обработку или фосфатирование. Подготовку выбирают по требованиям конкретной системы, а не только по внешнему состоянию детали.
После нанесения обычно требуется сушка или отверждение. Режимы зависят от механизма формирования покрытия: в материалах встречаются варианты от 2 до 90 минут и от комнатной температуры до 250 °C. Это широкий диапазон разных систем, а не единый режим для антифрикционных покрытий. Его нельзя подменять усредненным значением при планировании производства.
При сравнении методов нужно учитывать, как деталь проходит все этапы: подготовку, нанесение, стекание или межслойную сушку и отверждение. Если после окунания на изделии остаются капли, потребуется корректировать процесс извлечения и стекания. При распылении важно проверить, получается ли равномерное покрытие на всех нужных участках.
Перед запуском партии технологу стоит сверить с документацией допустимые способы нанесения, вязкость состава, толщину сухого слоя и режим отверждения. Эти параметры связаны между собой. Метод, который подходит по геометрии, может оказаться неудобным из-за вязкости или требований к последующей обработке.
Окунание для серийной обработки и оценка затрат
Для серийной обработки окунание привлекательно тем, что позволяет погружать несколько изделий или целую партию в рамках одного процесса.
Особенно уместен этот подход для мелких деталей, если их можно обрабатывать в барабане или с центрифугированием. Для крупных изделий применяют окунание с последующим стеканием, когда размеры не позволяют использовать такие способы партийной обработки.
Экономичность оценивают по всему циклу, а не только по расходу состава. В расчет входят загрузка и выгрузка, вероятность слипания, потери при стекании, необходимость повторной обработки и время отверждения. Если детали сложной формы удерживают воздух или на них остаются капли, дополнительные операции могут свести на нет преимущество окунания.
При распылении проще работать с отдельными зонами и менять схему нанесения для изделий разной формы. Поэтому для смешанной номенклатуры оно может быть практичнее, даже если обработка каждой детали требует отдельной настройки. Для больших однородных партий полное погружение часто удобнее, когда геометрия это позволяет.
До расчета затрат полезно провести пробную обработку представительной партии и проверить равномерность, толщину и отсутствие дефектов после отверждения. В техзадании также фиксируют требования к подготовке поверхности и допустимым отклонениям. Такой подход помогает оценить не только скорость нанесения, но и стабильность готового процесса.
Антифрикционное твердосмазочное покрытие для редуктора
Для червячного редуктора и других узлов с требованиями к тонкому слою важно заранее определить, какие поверхности нужно покрыть и как толщина скажется на посадках и зазорах.
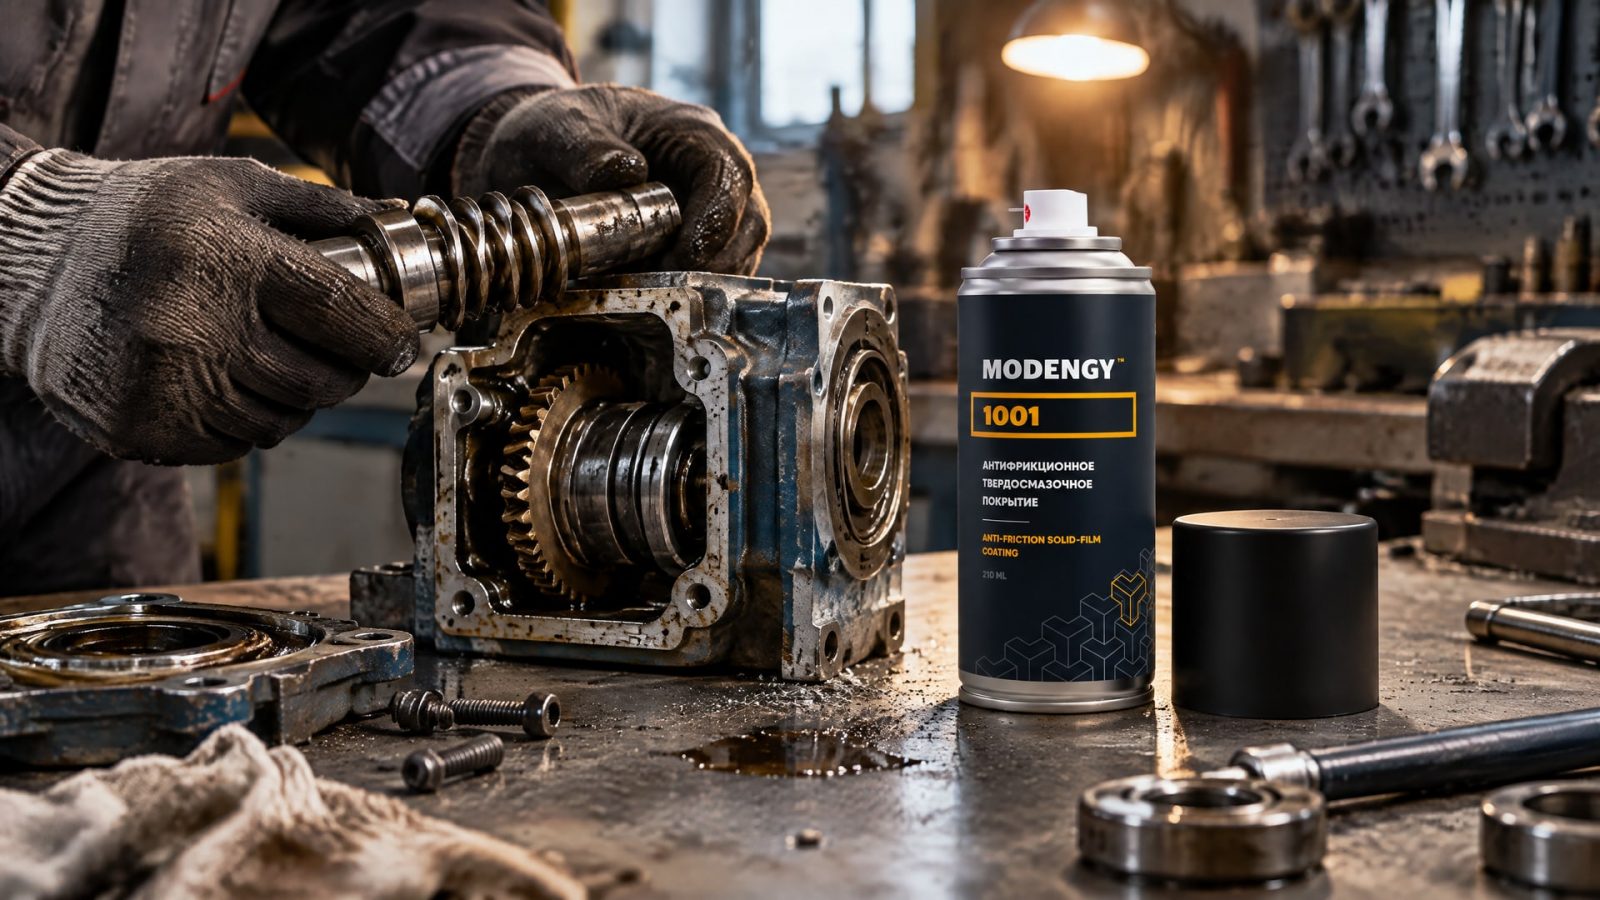
Избыток материала может помешать сборке, а недостаточный или неравномерный слой не обеспечит заданного результата. Поэтому метод нанесения выбирают вместе с требованиями к геометрии детали и документацией на покрытие.
Если детали редуктора можно полностью погрузить и требуется равномерно обработать внутренние и внешние поверхности, рассматривают окунание. Для локальных зон или сложной геометрии удобнее распыление. В обоих случаях учитывают вязкость состава, скорость извлечения при окунании и режим отверждения; проверять нужно не только внешний вид, но и толщину сухого слоя.
При подборе антифрикционного покрытия для червячного редуктора задача состоит в том, чтобы обеспечить тонкое нанесение и согласовать его с конструкцией узла. В такой задаче применяют MODENGY 1001, предназначенное для снижения трения в червячных редукторах и других узлах, где нужен тонкий эффективный слой. Метод нанесения при этом выбирают не по названию продукта, а по геометрии детали и требованиям его технической документации.
Если предприятие планирует купить антифрикционные покрытия для нескольких типов деталей, сравнивать следует не только цену материала. Важны допустимые методы нанесения, доступность нужного режима отверждения и возможность контролировать толщину в производственном цикле. До закупки технологу и снабженцу стоит сверить эти условия со спецификацией покрытия и параметрами узла.
Часто задаваемые вопросы
Окунание всегда дешевле распыления?
Нет. Окунание может быть выгоднее для деталей, которые можно полностью погрузить, и для серийных партий. Но потери на стекание, слипание изделий, лишняя сушка или необходимость дополнительной обработки меняют экономику процесса. Сравнивать нужно полный цикл нанесения, а не только расход состава или скорость одной операции.
Можно ли выбрать метод без учета толщины покрытия?
Нет. Типовой сухой слой составляет 10–20 мкм, а для отдельных систем встречаются диапазоны 5–20 мкм и 5–15 мкм. Толщина влияет на работу узла, посадки и сборку резьбы. Поэтому ее требования нужно определить до выбора метода, особенно для деталей с малыми зазорами.
Подходит ли окунание для антифрикционного покрытия редуктора?
Подходит, если деталь можно полностью погрузить и метод обеспечивает требуемый охват поверхностей. При выборе учитывают геометрию, вязкость состава, скорость извлечения и режим отверждения. Для локального нанесения или сложной формы может оказаться удобнее распыление. Допустимые методы нужно сверить с документацией конкретного покрытия.
Если покрытие запекаемое, нужно ли обязательно распылять его?
Нет. Для запекаемых антифрикционных покрытий могут применяться и распыление, и окунание. Решение зависит от формы детали, объема партии, требуемой толщины и характеристик состава. Режимы отверждения различаются: встречаются варианты от 2 до 90 минут и от комнатной температуры до 250 °C.
Заключение
Окунание выгоднее распыления, когда деталь допускает полное погружение, требуется равномерный охват поверхностей и процесс удобно организовать для партии. Распыление чаще выбирают для сложной геометрии, локальных зон и более гибкого контроля места нанесения. В обоих случаях метод должен обеспечивать требуемую толщину, адгезию и соблюдение режима отверждения.
Следующий шаг - описать геометрию детали, размер партии, требования к толщине и ограничения по сборке, затем сверить их со спецификацией покрытия. После этого можно выбрать метод и проверить его на пробной партии до запуска серийной обработки.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как антифрикционное покрытие толщина влияет на зазоры и натяги, и как выбрать оптимальный слой для точной посадки деталей.
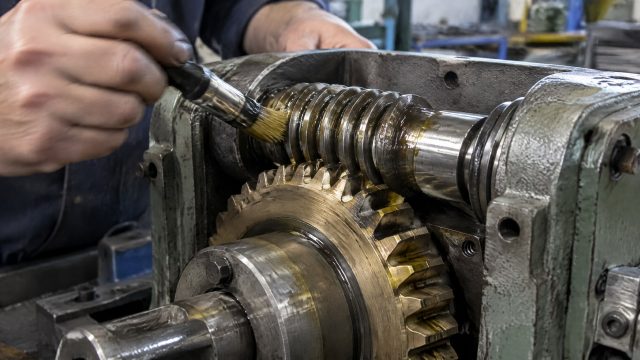
Узнайте, как повысить КПД червячного редуктора, снизить трение и решить проблему пускового момента с помощью АФП.
Узнайте, как правильно очищать пищевое антипригарное покрытие от остатков теста и муки, чтобы сохранить его свойства и продлить срок службы.