
Полимеризация при комнатной температуре: нанесение аэрозольных покрытий
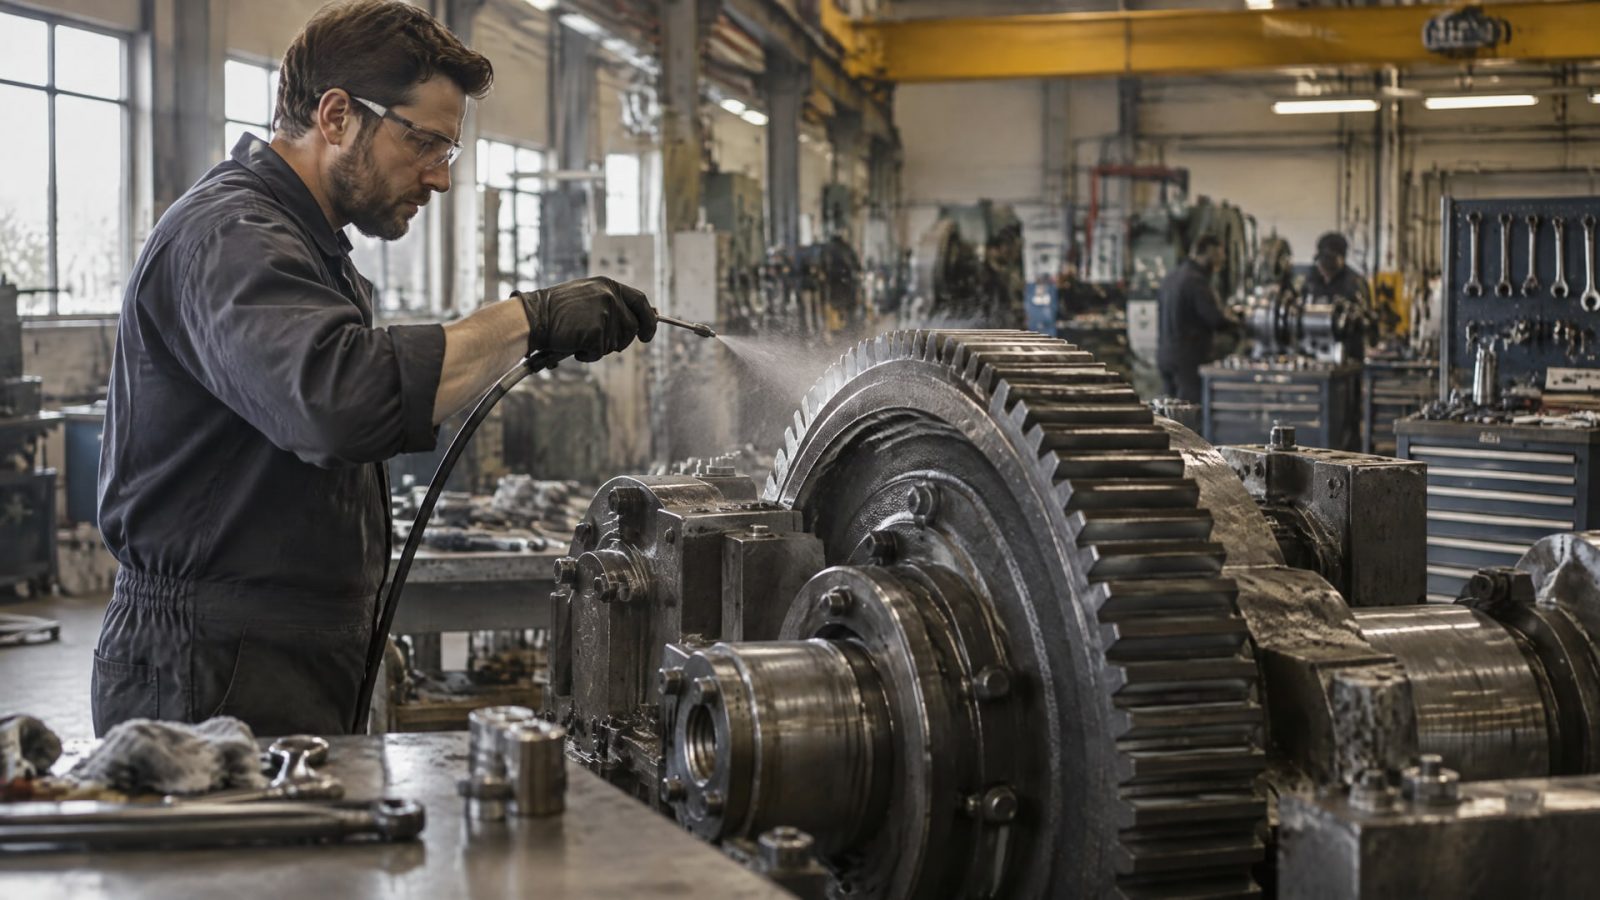
Полимеризация при комнатной температуре позволяет наносить сухое антифрикционное покрытие аэрозольным способом без обязательного нагрева детали. Для качественного результата поверхность очищают до чистого металла, баллон тщательно встряхивают, а состав распыляют равномерным проходом. Затем выдерживают пленку до полного отверждения: сухость на ощупь еще не означает готовность покрытия к нагрузке.
Статья полезна инженерам, техническим специалистам и снабженцам, которые выбирают покрытие для резьбовых соединений, пар трения, задвижек и другого оборудования. Ниже разобраны подготовка поверхности, нанесение и выдержка покрытия, а также ограничения при применении крепежа в условиях вибрации.
Что означает полимеризация при комнатной температуре
Аэрозольные сухие антифрикционные покрытия наносят распылением.
После испарения летучих компонентов на поверхности остается сухая пленка: твердый смазочный наполнитель распределен в связующем. В качестве наполнителей для таких систем применяют графит, PTFE или дисульфид молибдена. Пленка снижает трение в контакте деталей, поэтому такие составы используют на резьбовых соединениях, втулках, подшипниках скольжения и направляющих.
Отверждение при комнатной температуре удобно там, где деталь нельзя или нежелательно нагревать в рамках технологического процесса. При этом режим зависит от конкретного состава, поэтому время выдержки и допустимые условия применения нужно сверять с техническим описанием выбранного покрытия. Параметры одного состава нельзя автоматически переносить на другой.
В техническом описании аэрозольной версии одного из покрытий указан ориентир толщины сухой пленки 5–20 мкм. При 23°C поверхность становится сухой на ощупь примерно через 5 минут, а полное отверждение занимает 2 часа. Это разные стадии: первая характеризует состояние поверхности, вторая - готовность покрытия после завершения отверждения по указанному режиму.
Нагрев может ускорить начальную сушку, но это не отменяет необходимости учитывать режим полного отверждения. Для одного аэрозольного состава указано, что подогрев горячим воздухом до 80°C сокращает время до состояния «сухо на ощупь» примерно до 1 минуты. Эти данные относятся к конкретному техническому описанию, а не ко всем покрытиям с комнатным отверждением.
Как подготовить поверхность и нанести покрытие из аэрозоля
Перед распылением поверхность очищают до чистого металла.
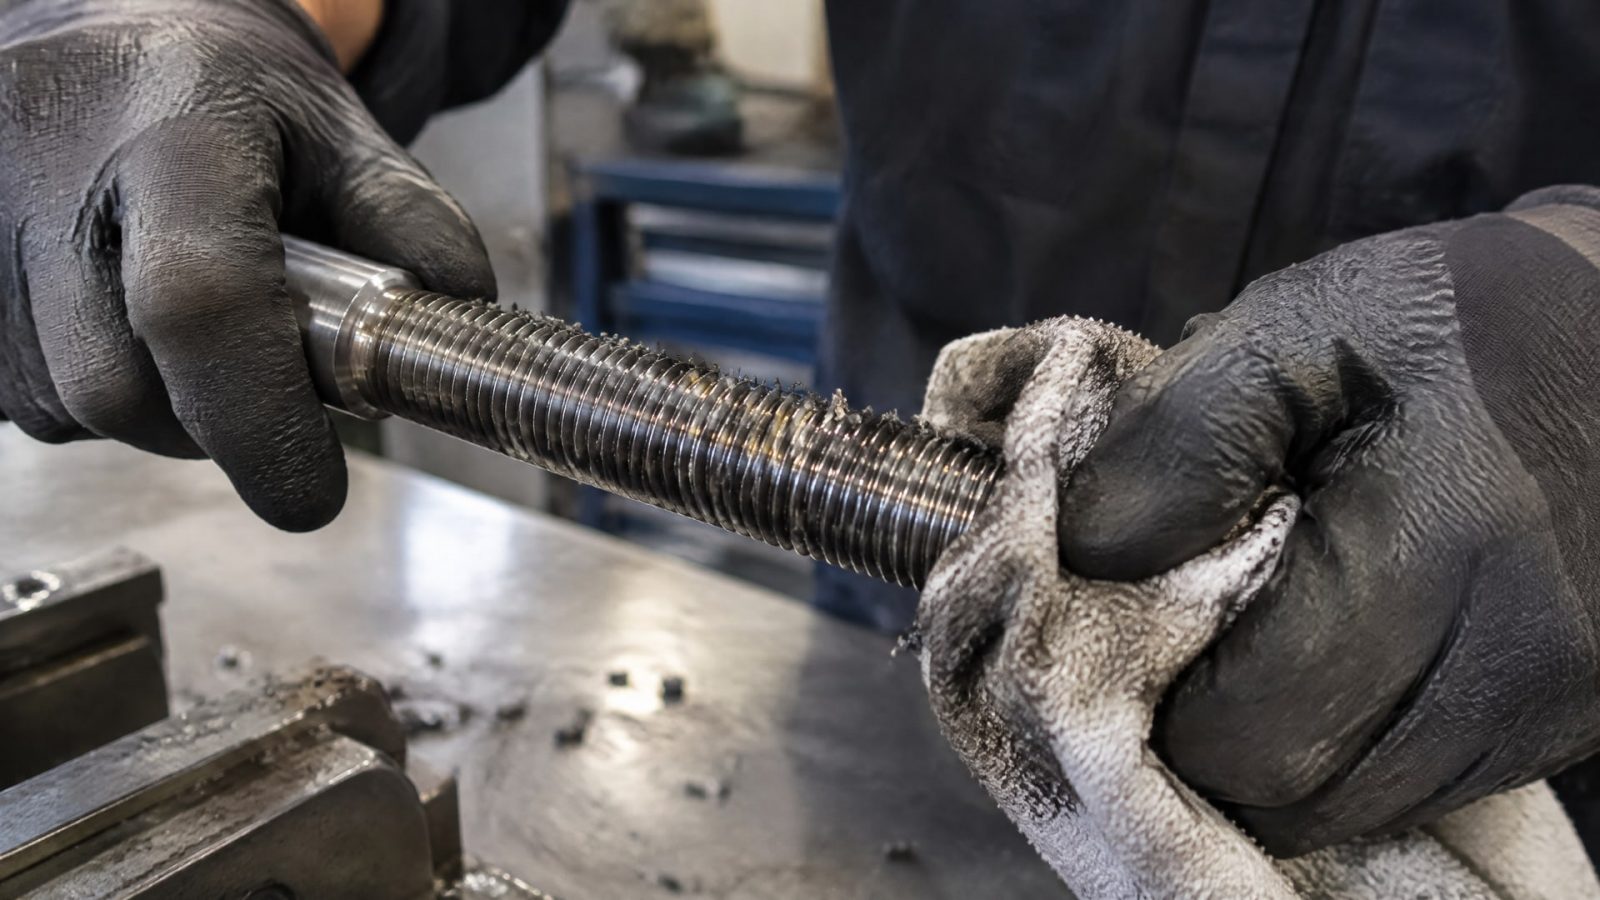
Подготовка нужна для адгезии и равномерного распределения пленки: загрязнения или остатки прежнего покрытия мешают получить предсказуемый результат. Если обрабатывают резьбу, важно охватить рабочие поверхности, не создавая локальных наплывов, которые могут изменить условия сборки.
Баллон тщательно встряхивают перед применением. Затем состав распыляют равномерным проходом, удерживая процесс под контролем по всей поверхности детали. Цель - сформировать однородную пленку, а не покрыть отдельные участки чрезмерным количеством материала. Для аэрозольной версии покрытия ориентир по толщине сухой пленки составляет 5–20 мкм.
Практический порядок работ:
Очистить поверхность до чистого металла.
Тщательно встряхнуть аэрозольный баллон.
Нанести покрытие равномерным проходом.
Выдержать пленку в соответствии с техническим описанием состава.
Перед сборкой убедиться, что завершена требуемая стадия отверждения.
При нанесении на крепеж толщину пленки и режим выдержки следует контролировать особенно внимательно, если важна воспроизводимость момента затяжки. Избыточная толщина может ухудшить повторяемость трения и сборочные характеристики. Поэтому ориентир 5–20 мкм нельзя воспринимать как основание для нанесения покрытия «с запасом»: фактический режим выбирают по описанию конкретного состава и детали.
После нанесения нужно различать сухость на ощупь и полное отверждение. Например, при 23°C эти стадии для одного покрытия разделены: около 5 минут до сухой поверхности и 2 часа до полного отверждения. Если доступен горячий воздух, техническое описание конкретного аэрозоля допускает ускорение начальной сушки при нагреве до 80°C, но этот режим также нельзя переносить на другие составы без проверки их документации.
Как оценить время сушки и готовность покрытия
Время, через которое пленка перестает липнуть к поверхности, не равно времени полного отверждения.
Для одного аэрозольного антифрикционного покрытия при 23°C указаны два ориентира: около 5 минут до состояния «сухо на ощупь» и 2 часа до полного отверждения. При планировании сборки следует ориентироваться на требуемую стадию, указанную для конкретного состава, а не только на внешний вид детали.
На фактический результат влияют нанесенная толщина и соблюдение режима выдержки. Если слой неоднородный или есть локальные наплывы, условия трения на разных участках могут различаться. Для крепежа это важно: коэффициент трения связан с усилием затяжки, поэтому его разброс способен влиять на воспроизводимость сборки.
Чтобы избежать ошибки при передаче детали на следующий этап, в технологической инструкции стоит отдельно указать:
какой состав применяют;
на какую поверхность его наносят;
какой толщины сухой пленки добиваются;
сколько времени выдерживают покрытие до сборки;
какие условия сушки допускаются для выбранного состава.
Для одного описанного аэрозоля подогрев горячим воздухом до 80°C сокращает время до сухости на ощупь примерно до 1 минуты. Это не означает, что покрытие полностью отверждается за минуту: полное отверждение при 23°C указано через 2 часа. Ускоренный режим имеет смысл применять только в соответствии с техническим описанием конкретного материала.
Не следует выбирать время сушки только по удобству производственного графика. Если деталь нагружают до завершения отверждения, ее состояние не соответствует указанному режиму. При смене состава, толщины пленки или условий сушки технологический процесс нужно сверить с документацией и оценить на контрольной детали.
Как выбрать антифрикционное покрытие для резьбы и пар трения
Выбор начинают с задачи узла.
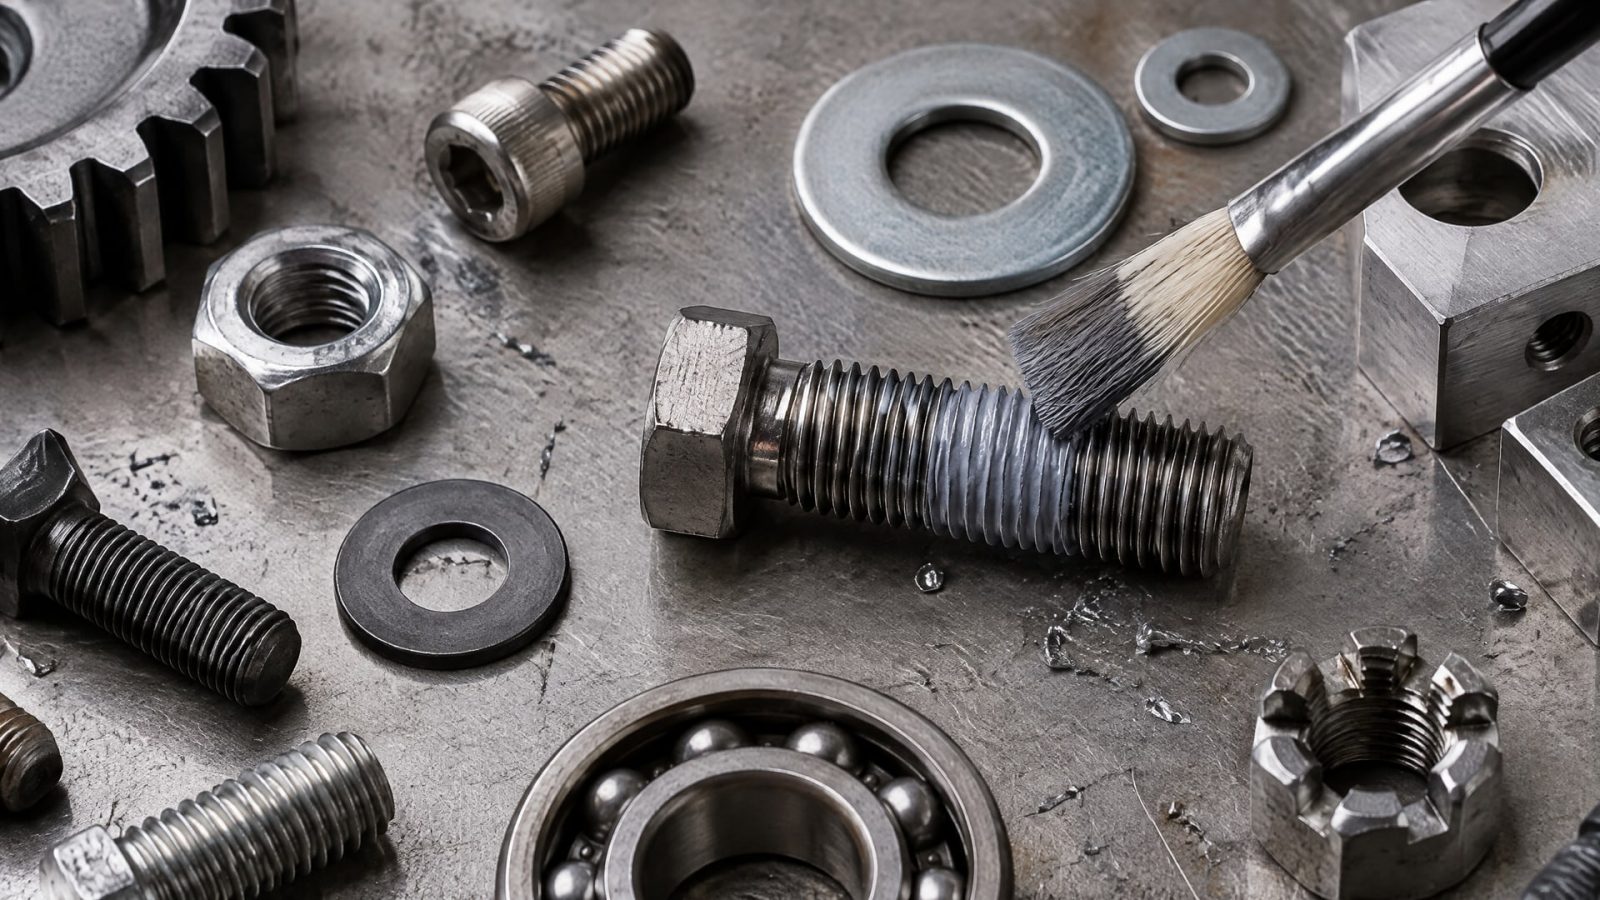
Для резьбового соединения это может быть снижение или стабилизация трения, облегчение сборки и разборки, защита от заедания. Для направляющих, втулок и подшипников скольжения важны условия контакта и требования к работе пары трения. Один и тот же тип покрытия не следует считать универсальным решением для всех деталей: свойства зависят от состава связующего и наполнителя.
При затяжке крепежа важен коэффициент трения. Он учитывается при расчете усилия затяжки, поэтому для повторяемой сборки нужно выбирать покрытие с предсказуемым поведением и контролировать толщину пленки. В справочных материалах по крепежу этот параметр связывают с расчетом затяжки через коэффициент трения, или K-factor. В NASA-STD-5020A также отмечено, что при выборе коэффициента трения следует использовать более низкие значения, если этого требует конструкция.
Сухие антифрикционные пленки могут заменять или дополнять металлические покрытия, но их основная задача - управление трением, а не полноценная замена коррозионно-защитной системы. Поэтому при выборе учитывают отдельно требования к трибологическим свойствам и необходимость защиты от коррозии. Если для детали важны температурные или вакуумные условия, диапазон применения проверяют по документации конкретного материала: данные одной системы нельзя считать характеристиками другого покрытия.
До утверждения решения полезно зафиксировать параметры, которые влияют на сборку и эксплуатацию:
материал и состояние поверхности детали;
требуемую функцию покрытия;
состав наполнителя и связующего;
коэффициент трения и его влияние на затяжку;
толщину сухой пленки и режим отверждения;
необходимость отдельной коррозионной защиты.
Такая проверка помогает отделить требования к смазочному эффекту от требований к фиксации резьбы и защите поверхности. Если покрытие выбирают для крепежа, его свойства оценивают в составе соединения, а не только по тому, насколько легко состав наносится аэрозолем.
Покрытие резьбового крепежа и задвижки при вибрации
В вибронагруженном соединении сухая пленка может снизить и стабилизировать трение, а также облегчить сборку и разборку.
Но сама по себе она не предотвращает самоотвинчивание. Для клапанов, насосов и задвижек в условиях вибрации нужно учитывать подбор крепежа, преднатяг и способ стопорения соединения.
Покрытие резьбового крепежа влияет на условия затяжки. Если коэффициент трения отличается от принятого в расчете, усилие затяжки может не соответствовать требуемому. Поэтому покрытие выбирают с учетом конструкции узла, а процесс нанесения и толщину пленки контролируют. Для вибрационных соединений к покрытию добавляют механическую фиксацию, например стопорную шайбу, гайку с преобладающим моментом или фланцевый болт, если это соответствует конструкции.
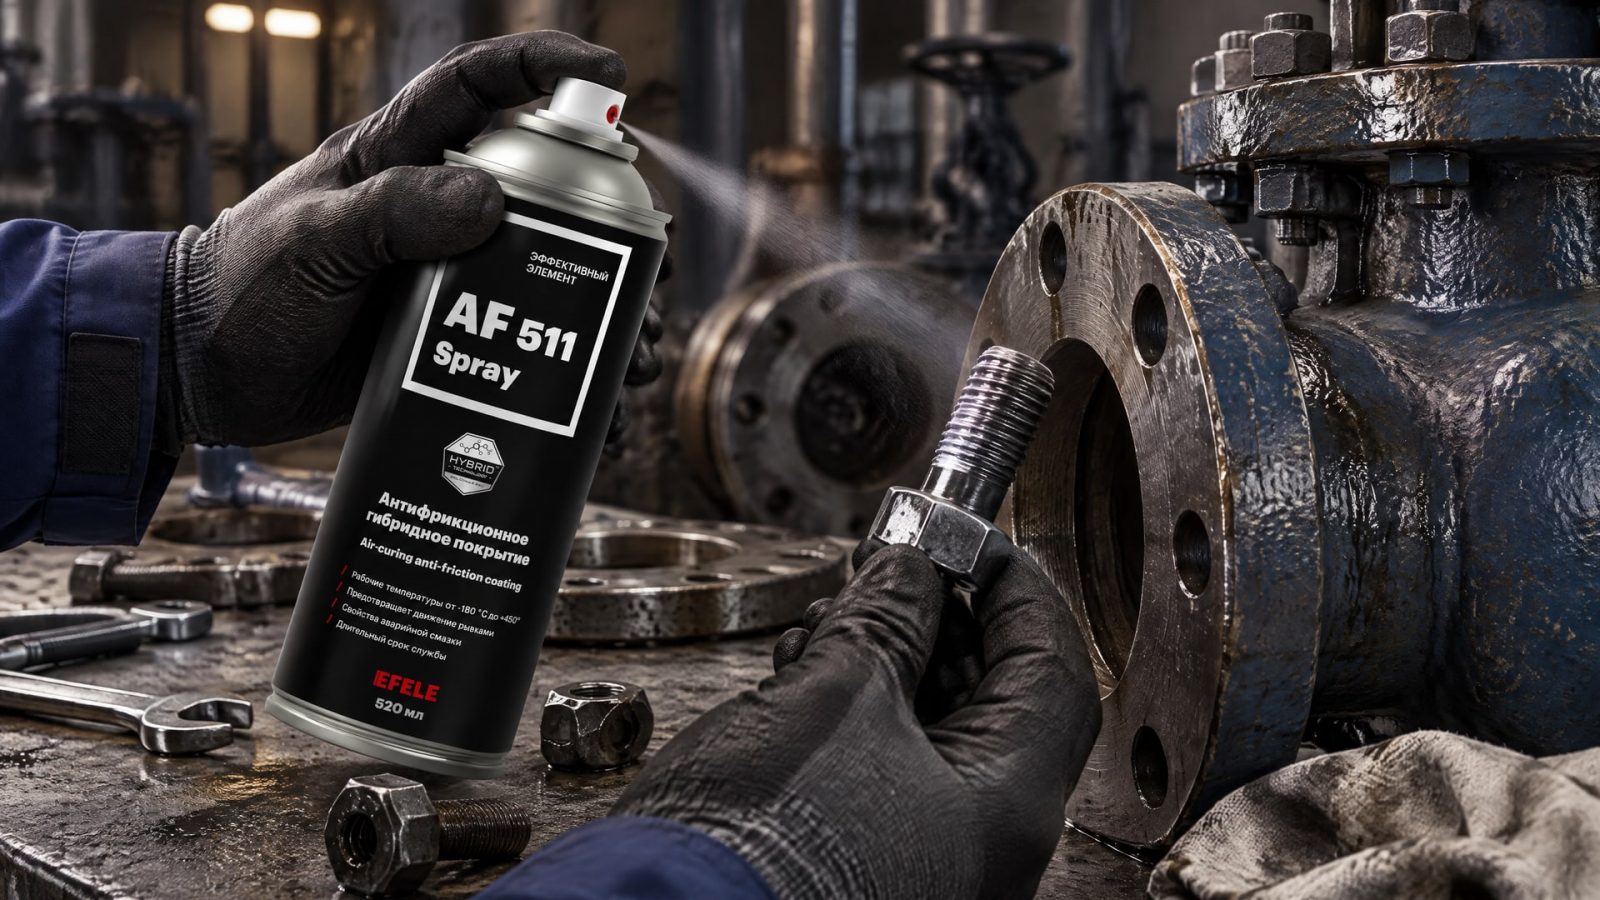
Когда в узле важны снижение трения и защита резьбы от заедания, в рабочую схему может входить EFELE AF-511 Spray - сухое антифрикционное покрытие в аэрозольном исполнении с отверждением при комнатной температуре. Для крепежа, работающего при вибрации и высоком давлении, его рассматривают как покрытие для управления трением, а не как замену преднатягу или механической фиксации. Параметры нанесения и выдержки для конкретного соединения следует сверить с техническим описанием состава.
Для задвижки выбор покрытия не отменяет оценки всего крепежного узла. Нужно проверить, как рассчитывается затяжка, предусмотрен ли способ стопорения и соответствует ли выбранная система требованиям к коррозионной защите. Если соединение должно сохранять заданные характеристики при повторной сборке, учитывают также воспроизводимость нанесения и коэффициент трения.
Итоговое решение принимают по узлу в сборе. Антифрикционное покрытие решает трибологическую задачу, а защита от самоотвинчивания обеспечивается конструкцией соединения и подходящими средствами фиксации. Такой подход применим и к покрытию крепежа, и к деталям задвижки, работающим под воздействием вибрации.
Часто задаваемые вопросы
Сколько сохнет аэрозольное покрытие при комнатной температуре?
В техническом описании одного аэрозольного покрытия указано, что при 23°C поверхность становится сухой на ощупь примерно через 5 минут, а полное отверждение занимает 2 часа. Эти сроки относятся к конкретному составу. Для другого покрытия режим выдержки нужно сверить с его технической документацией.
Можно ли собирать крепеж сразу после того, как покрытие высохло на ощупь?
Нет, сухость на ощупь и полное отверждение - разные стадии. Для одного покрытия при 23°C между ними указана разница: около 5 минут до сухой поверхности и 2 часа до полного отверждения. Перед сборкой следует соблюдать режим, установленный для конкретного состава.
Помогает ли антифрикционное покрытие от самоотвинчивания при вибрации?
Покрытие само по себе не заменяет правильный преднатяг и фиксацию резьбового соединения. Для вибронагруженных узлов применяют предусмотренные конструкцией механические средства стопорения, например стопорные шайбы или гайки с преобладающим моментом. Покрытие учитывают отдельно при расчете коэффициента трения и усилия затяжки.
Чем опасен слишком толстый слой на резьбе?
Избыточная толщина может ухудшить повторяемость трения и сборочные характеристики. Для одной аэрозольной версии покрытия указан ориентир толщины сухой пленки 5–20 мкм. Это значение не универсально: фактический режим нанесения выбирают по техническому описанию конкретного состава и требованиям соединения.
Заключение
Полимеризация при комнатной температуре позволяет получить сухое антифрикционное покрытие аэрозольным нанесением без обязательного нагрева детали. Для результата важны чистая поверхность, равномерный проход, контролируемая толщина пленки и выдержка до полного отверждения. В соединениях с резьбой дополнительно учитывают коэффициент трения, преднатяг и механическую фиксацию, особенно при вибрации.
Следующий шаг - сверить техническое описание выбранного покрытия с условиями узла и зафиксировать в рабочей инструкции подготовку поверхности, толщину пленки и время выдержки. Для ответственного крепежного соединения отдельно проверьте расчет затяжки и предусмотренный способ защиты от самоотвинчивания.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Полимерные покрытия болтов предотвращают самоотвинчивание при вибрации, обеспечивая надежность соединений.
Анаэробный фиксатор резьбы или антифрикционное покрытие: что выбрать для надежного соединения и предотвращения самоотвинчивания.
Узнайте, как улучшить адгезию финишного покрытия к металлу с помощью механической обработки и набивки риски.