
Полимерные покрытия болтов: как предотвратить самоотвинчивание при вибрации
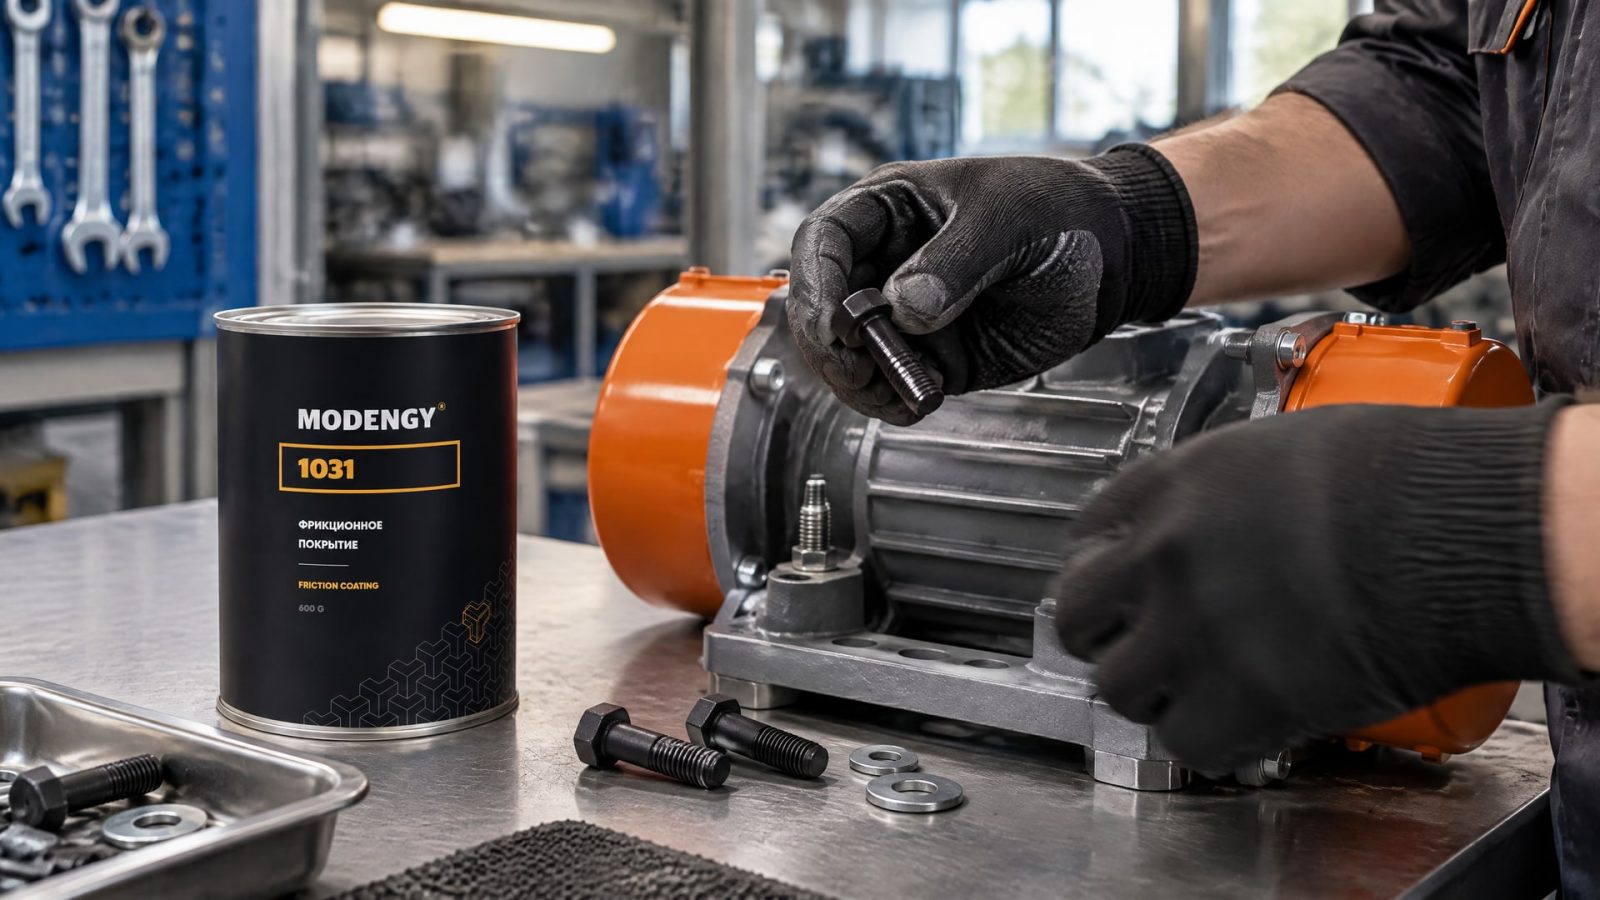
Полимерные покрытия болтов помогают снизить риск самоотвинчивания при вибрации за счет устранения осевого люфта и увеличения сопротивления в резьбовом соединении. Для этого применяют покрытия на основе полиамида, пластизоля и полиолефина. Их выбирают с учетом функции соединения, требуемого момента затяжки и необходимости разборки.
Статья будет полезна инженерам, техническим специалистам и закупщикам, которые подбирают вибростойкий резьбовой крепеж. Разберем, как работает фрикционное покрытие резьбы, почему важно контролировать трение и чем отличаются задачи фиксации и герметизации.
Как работают полимерные покрытия болтов при вибрации
Вибрация может ослаблять резьбовое соединение, если между крепежной деталью и ответной резьбой сохраняется осевой люфт.
Эластичный полимерный материал заполняет этот зазор и формирует плотное соединение. В результате возрастает сопротивление самопроизвольному повороту крепежа.
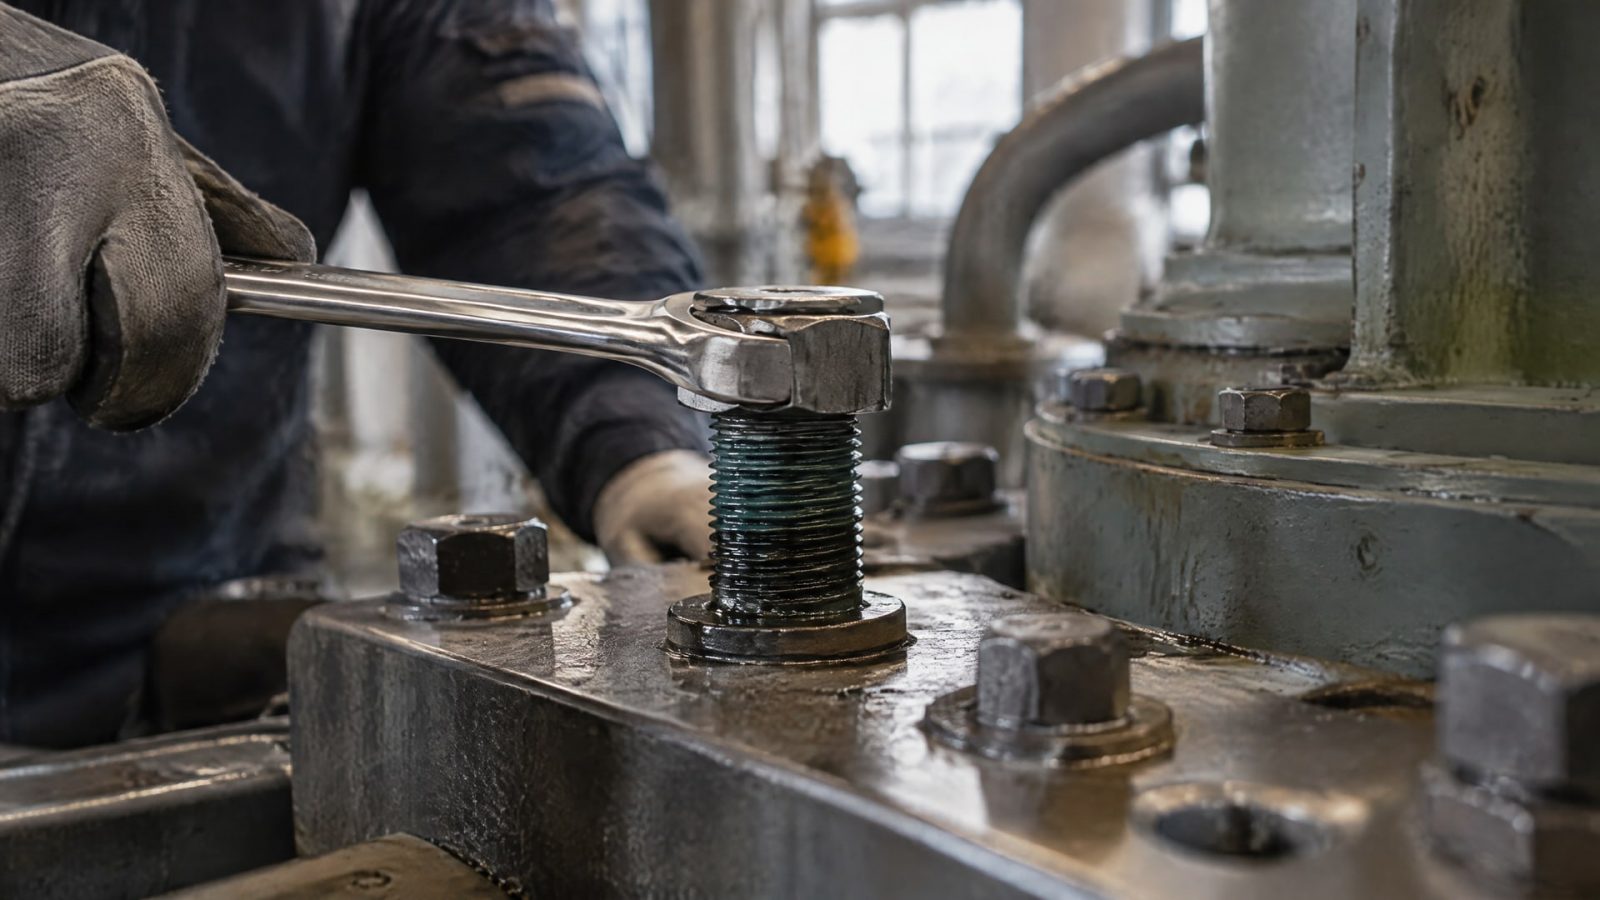
Один из вариантов устройства покрытия - полимерный патч на части резьбы. При затяжке он сжимается, создавая клиновой эффект и натяг. На противоположной стороне возникает контакт металл-металл, который также увеличивает сопротивление ослаблению. Такой механизм не означает, что любое покрытие автоматически гарантирует фиксацию: результат зависит от конструкции покрытия и параметров сборки.
Для защиты от виброослабления применяют покрытия на основе полиамида, пластизоля и полиолефина. В частности, высокоэластичный износостойкий полиамид способен заполнять осевой люфт между винтом и ответной резьбой. При подборе важно уточнять, предназначено ли покрытие для фиксации резьбы, герметизации или для обеих задач.
Практический ориентир для предварительно нанесенного покрытия - заполнение 30-50% резьбы. Это соотношение помогает сохранить удерживающую способность, не затрудняя монтаж и последующую разборку. Покрытие наносят примерно на длину 1,5 диаметра детали. Эти значения служат технологическими ориентирами, а не универсальной заменой спецификации конкретного крепежа.
Как выбрать фрикционное покрытие резьбы
Сначала определяют, что требуется от соединения.
Если задача состоит в предотвращении самоотвинчивания, выбирают покрытие класса thread-locking или anti-vibration. Если резьба должна дополнительно удерживать рабочую среду, рассматривают sealing-решение. Не следует считать герметизацию и вибростойкость одной функцией: покрытия могут совмещать их, но требования к ним различаются.
Затем оценивают условия эксплуатации и обслуживания: материал и размер резьбы, наличие вибрации, температуру, требования к разборке. Для серийной сборки удобны предварительно нанесенные покрытия: они поступают на участок готовыми к использованию и не требуют смешивания компонентов. Важно также выяснить, относится покрытие к реактивному или нереактивному типу, поскольку это разные технологические группы.
При вибрационной нагрузке существенна повторяемость трения. Если коэффициент трения заметно меняется, при одинаковом моменте затяжки может различаться и получаемый преднатяг. Поэтому покрытие выбирают не только по заявлению об антивибрационном эффекте, но и по данным испытаний и спецификации.
Когда задача состоит именно в сопротивлении самоотвинчиванию, в качестве одного из вариантов рассматривают MODENGY 1031: его применяют для резьбовых соединений, работающих при вибрации, благодаря высокому и стабильному коэффициенту трения. Конкретные параметры сборки при этом сверяют с требованиями к узлу и данными на крепеж.
Коэффициент трения, преднатяг и требования к испытаниям
Преднатяг зависит не только от момента затяжки, но и от трения в резьбе и под головкой крепежа.
Поэтому при выборе покрытия для ответственного узла важно получить данные по коэффициентам трения и оценить их повторяемость. Одного обозначения «антивибрационное» недостаточно, чтобы понять, как покрытие поведет себя в конкретном соединении.
Для оценки трения резьбовых соединений применяют ISO 16047. В проектных требованиях также могут использовать классы трения, приведенные в VDI 2230 Blatt 1: для класса A указан диапазон 0,04-0,10, для класса B - 0,08-0,16. Эти диапазоны помогают сопоставить требования конструкции с характеристиками покрытия, но не заменяют проверки крепежа в условиях конкретного применения.
Для покрытий с сухой пленкой на основе PTFE в источнике приведены значения μth 0,04-0,08 для резьбы и μb 0,05-0,10 для поверхности под головкой. Эти низкие значения относятся к классу A. Они показывают, почему покрытия с разными фрикционными свойствами нельзя считать взаимозаменяемыми: изменение трения влияет на результат затяжки.
При запросе технических данных у поставщика полезно указывать потребность в значениях μ-thread и μ-bearing, то есть коэффициентах трения в резьбе и под головкой, а также в результатах испытаний по ISO 16047. Инженер сможет сопоставить эти данные с расчетом соединения, а снабженец - проверить, что в спецификации закреплены нужные характеристики, а не только общее назначение покрытия.
Нанесение и подготовка крепежа к сборке
Состояние поверхности влияет на работу покрытия.
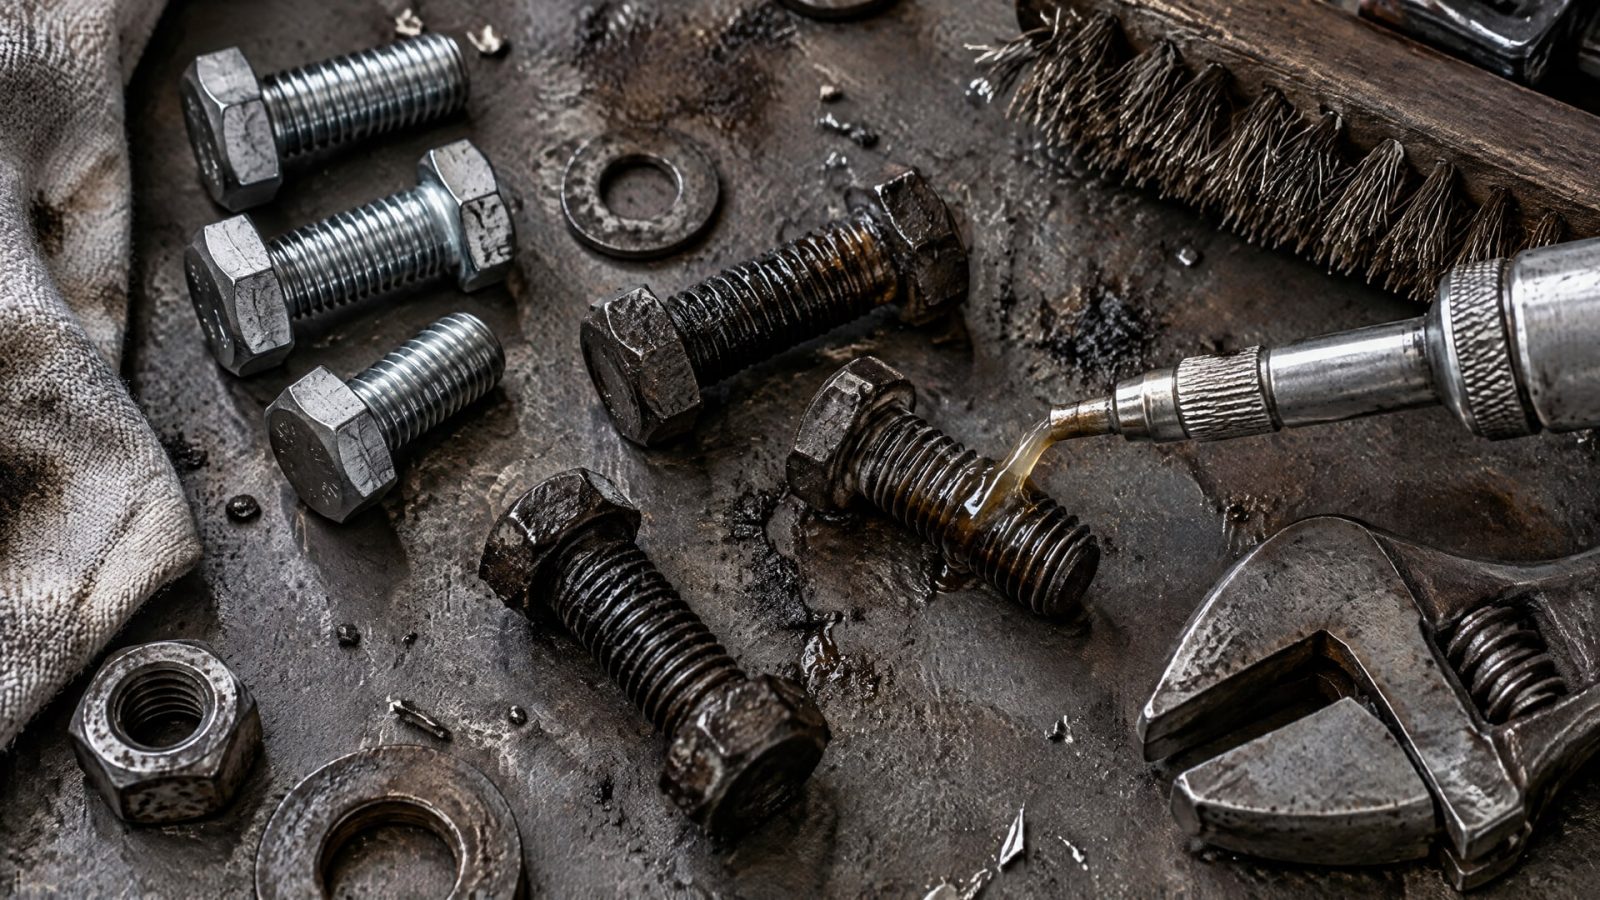
Перед нанесением или сборкой поверхности должны быть чистыми и обезжиренными. Если на резьбе есть загрязнения, фактическое взаимодействие покрытия с крепежом может отличаться от предусмотренного технологией, поэтому подготовку поверхности включают в требования к процессу.
Для предварительно нанесенного покрытия важно контролировать заполнение резьбы. Ориентир 30-50% помогает совместить удерживающее действие с возможностью монтажа и демонтажа. При слишком малом заполнении фиксация может оказаться недостаточной, а чрезмерное заполнение способно затруднить сборку и обслуживание. Покрытие располагают примерно на длине 1,5 диаметра детали.
Параметры затяжки необходимо согласовать с характеристиками покрытия. Изменение коэффициента трения может повлиять на преднатяг при том же моменте, поэтому в документации на соединение фиксируют не только тип покрытия, но и требования к данным по трению. Для повторяемого результата важны единые условия подготовки и сборки крепежа.
Предварительное покрытие упрощает организацию сборки в потоке: крепеж поступает на участок готовым к применению, без смешивания компонентов непосредственно перед монтажом. Однако это не устраняет необходимость проверять соответствие изделия спецификации. При внедрении решения согласуют функции покрытия, допустимость разборки и требования к контролю соединения.
Герметизация крепежа и дополнительная защита
Предотвращение самоотвинчивания и герметизация резьбы решают разные задачи.
Фиксирующее покрытие повышает сопротивление ослаблению, а герметизирующее препятствует прохождению среды через резьбовое соединение. Некоторые функциональные покрытия рассчитаны на совмещение этих свойств, но наличие одной функции не следует автоматически считать подтверждением другой.
Если соединению нужны и защита от самоотвинчивания, и герметизация, это требование задают при подборе покрытия. То же относится к защите от коррозии и трению при монтаже: эти характеристики должны быть указаны для конкретного решения, а не предполагаться по общему названию класса покрытия.
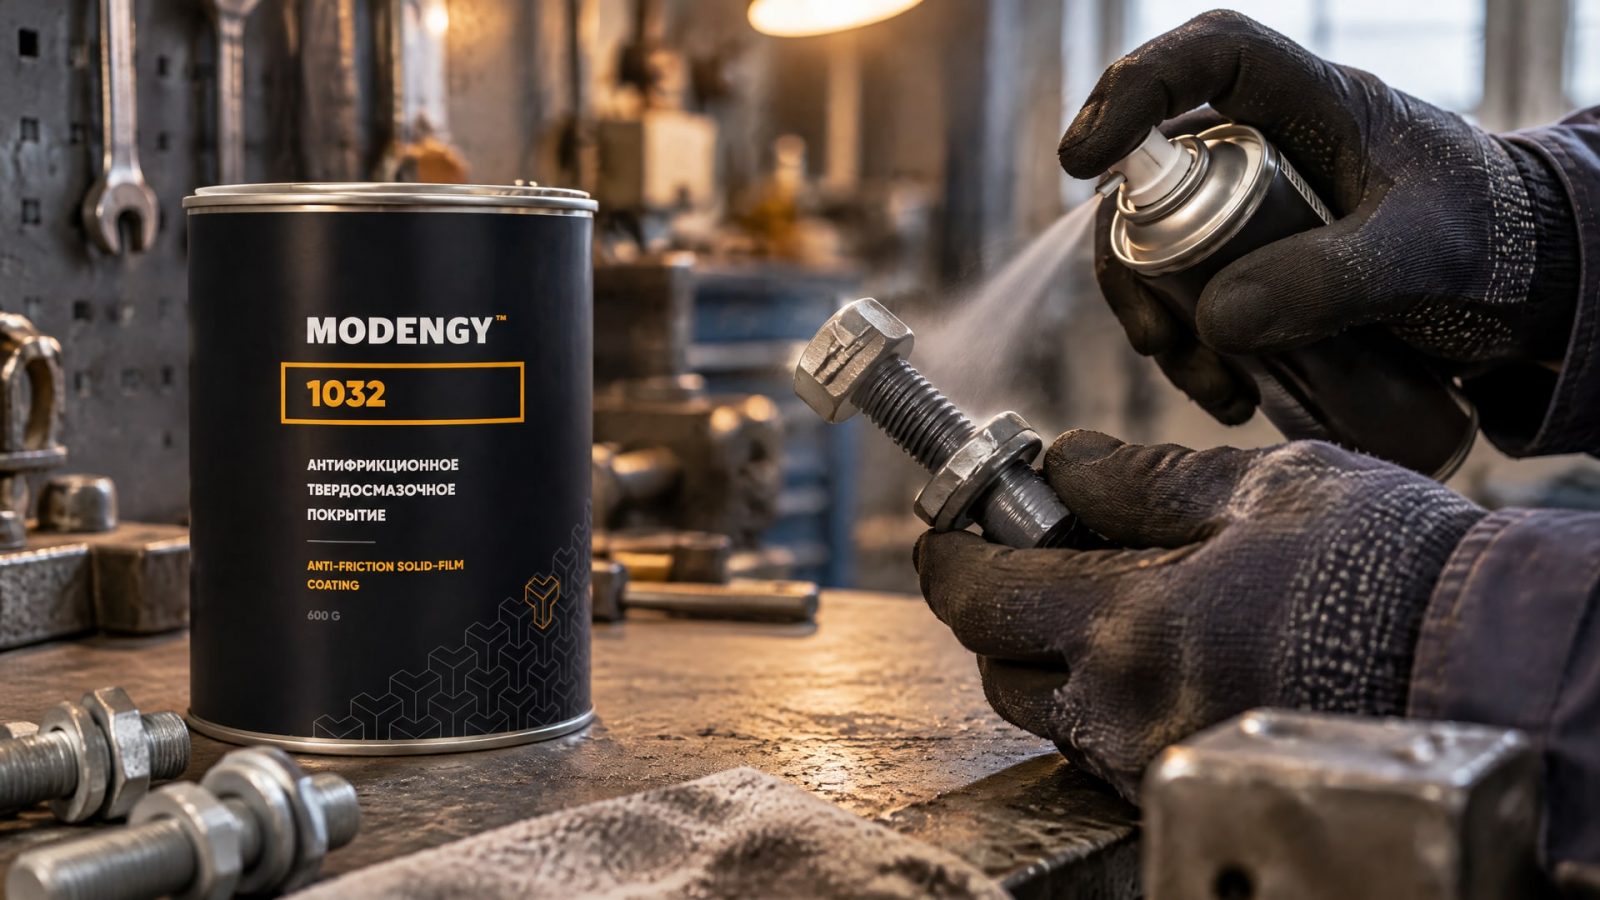
Когда к предотвращению самоотвинчивания требуется добавить защиту от коррозии и снизить трение при монтаже, рассматривают MODENGY 1032, наносимое поверх цинк-ламельного крепежа. Такой выбор позволяет учитывать сразу несколько требований к соединению, но совместимость покрытия с крепежом и условия применения следует проверять по спецификации.
Для закупки и технического согласования фиксируют функции покрытия, требования к трению, материал и размер крепежа, условия сборки и возможность демонтажа. Если нужна герметизация, ее указывают отдельно от требования вибростойкости. Такой подход помогает сравнивать решения по измеряемым параметрам, а не только по формулировкам в описании.
Часто задаваемые вопросы
Заменяют ли полимерные покрытия болтов правильную затяжку?
Нет. Покрытие повышает сопротивление самоотвинчиванию, но его эффективность зависит от типа материала, коэффициента трения, чистоты поверхности и режима сборки. Поэтому фрикционное покрытие не отменяет требований к моменту затяжки и контролю соединения. Для ответственных узлов следует сверяться со спецификацией и данными испытаний.
Чем вибростойкое покрытие отличается от герметизирующего?
Вибростойкое покрытие предназначено для снижения риска ослабления резьбы, в том числе за счет устранения осевого люфта. Герметизирующее покрытие решает задачу ограничения прохождения среды через соединение. Некоторые решения совмещают обе функции, но при подборе нужно отдельно подтвердить каждую из них по техническим данным.
Почему нельзя выбирать покрытие только по названию «антивибрационное»?
За таким обозначением могут стоять разные материалы, механизмы действия, коэффициенты трения и степени фиксации. Они также могут отличаться по способу нанесения и возможности демонтажа. Для корректного выбора запрашивают данные по трению в резьбе и под головкой, а также результаты испытаний по ISO 16047.
Какое заполнение резьбы используют для предварительного покрытия?
Практический ориентир составляет 30-50% заполнения резьбы. Покрытие наносят примерно на длину 1,5 диаметра детали. Эти значения помогают сбалансировать удерживающую способность и возможность монтажа или разборки, но окончательные параметры сверяют с требованиями к конкретному крепежу и процессу сборки.
Заключение
Полимерные покрытия болтов помогают снизить риск самоотвинчивания при вибрации, когда их механизм, трение и степень заполнения резьбы соответствуют задаче соединения. При подборе важно отличать фиксацию от герметизации, учитывать преднатяг и не полагаться только на общее обозначение покрытия.
Следующий шаг - задать в спецификации функцию покрытия, требования к коэффициентам трения, условия сборки и необходимость демонтажа. Для ответственного соединения запросите данные по μ-thread и μ-bearing и результаты проверки по ISO 16047, затем согласуйте решение с расчетом узла.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Анаэробный фиксатор резьбы или антифрикционное покрытие: что выбрать для надежного соединения и предотвращения самоотвинчивания.
Узнайте, как улучшить адгезию финишного покрытия к металлу с помощью механической обработки и набивки риски.
Узнайте, как выбрать активатор анаэробного герметика для пассивных металлов, чтобы ускорить отверждение и обеспечить надежное соединение.