
Как улучшить адгезию финишного покрытия: механическая подготовка металла и набивка риски
Чтобы улучшить адгезию финишного покрытия к металлу, нужно удалить загрязнения, создать подходящий профиль шероховатости и убрать пыль с поверхности после абразивной обработки. Набивка риски помогает покрытию сцепиться с основанием, но сама по себе не гарантирует прочного соединения: результат зависит от чистоты металла и соответствия профиля конкретной системе покрытия.
Статья будет полезна инженерам, техническим специалистам и снабженцам, которые выбирают способ подготовки металла перед окраской или склеиванием. Разберем, как механическая обработка влияет на сцепление, какие стандарты помогают контролировать подготовку поверхности и почему максимальная шероховатость не всегда нужна. Отдельно рассмотрим, что можно сказать о сцеплении между слоями полиэфирной смолы и о поверхности деталей, изготовленных на 3D-принтере.
Механическая подготовка металла: что дает набивка риски
Механическая подготовка металла нужна не только для удаления ржавчины или старого покрытия.
Она также формирует профиль поверхности, который создает механический ключ для нового покрытия. Под набивкой риски обычно понимают получение контролируемого рельефа абразивной обработкой. Покрытие контактирует с выступами и впадинами профиля, поэтому сцепление зависит не только от того, насколько поверхность выглядит шероховатой, но и от ее чистоты и пригодности для конкретной системы.
Стандарты рассматривают подготовку как сочетание удаления веществ, мешающих нанесению покрытия, и создания поверхности, обеспечивающей удовлетворительную адгезию к стали. Такой принцип закреплен в ISO 12944-4. ISO 8504-2 описывает абразивоструйную очистку как один из эффективных методов механической подготовки стальной поверхности перед окраской. При этом подготовка не сводится к единственной операции: очистка и формирование профиля решают разные задачи.
Набивка риски полезна, когда гладкая поверхность не обеспечивает требуемого сцепления. В материалах по склеиванию металлов легкая абразивная обработка дает более пригодный профиль, чем сильно отполированная поверхность. Исследования также отмечают, что увеличение микрошероховатости может улучшать адгезию на границе металл-композит. Однако это не означает, что поверхность нужно делать максимально грубой: профиль должен соответствовать материалу покрытия и способу его нанесения.
Для защитных покрытий шероховатость особенно значима, если система высоконаполненная или термонапыленная: таким покрытиям нужен угловатый профиль для механического зацепления. Тонкие покрытия могут требовать другого состояния основания. Поэтому набивка риски адгезия улучшает не автоматически, а при условии, что профиль сформирован под конкретную систему и после обработки удалены загрязнения.
Подготовка поверхности и адгезия: последовательность операций
Когда требуется надежное сцепление, механическую обработку следует включать в общую последовательность подготовки поверхности.
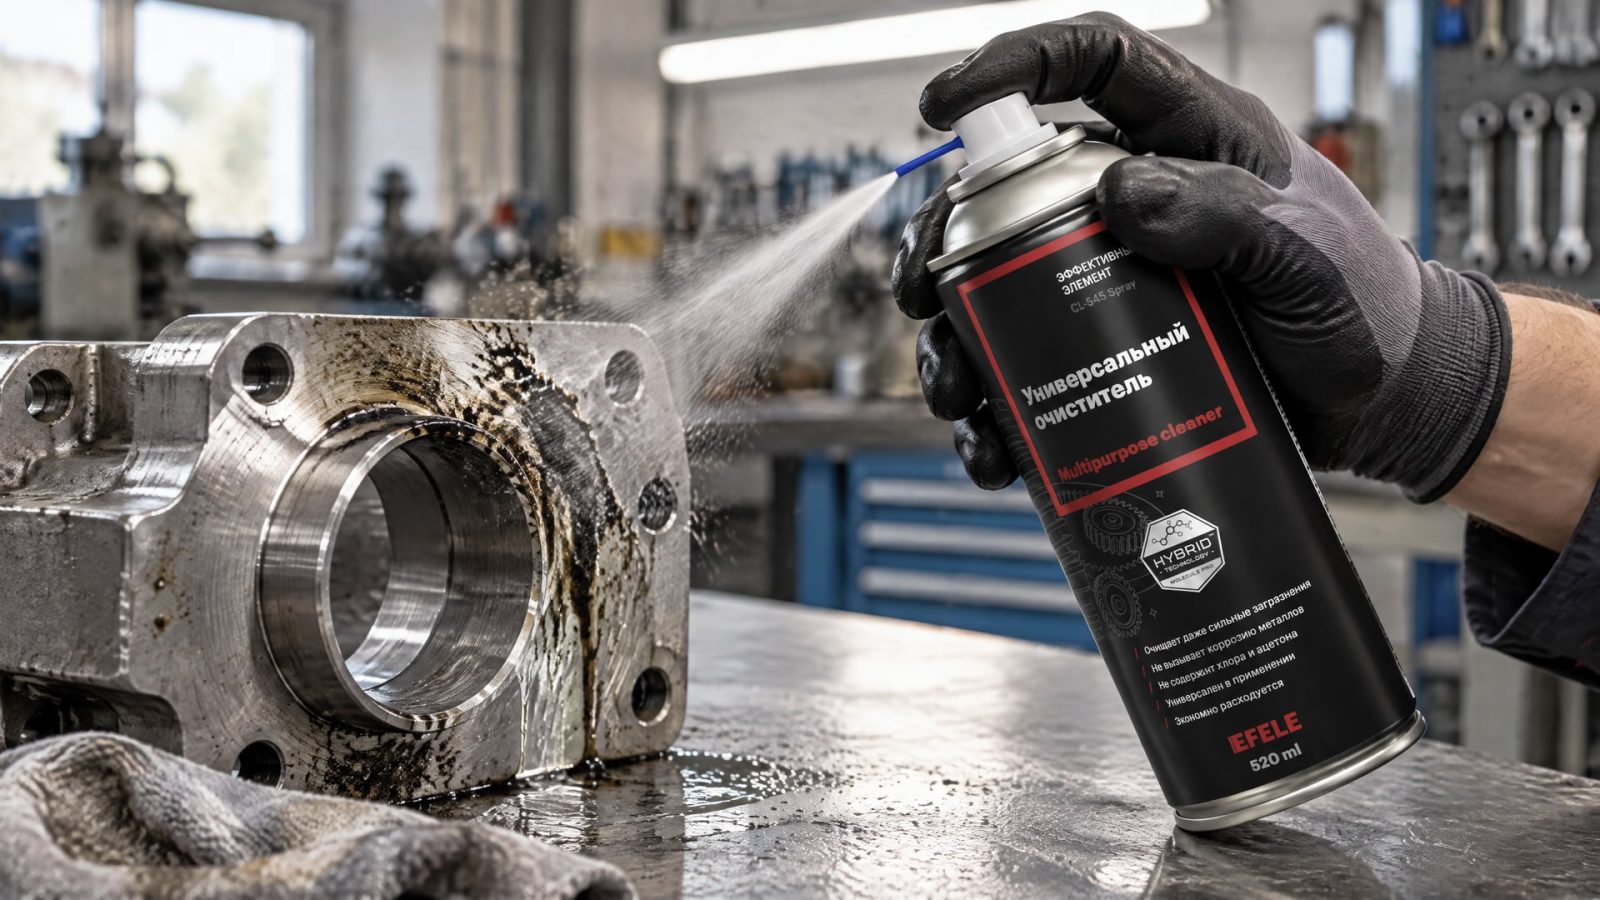
Вначале удаляют масло, жир и другие загрязнения, затем устраняют рыхлую ржавчину и отслаивающееся старое покрытие. После этого формируют нужный профиль и очищают металл от пыли и слабосвязанных частиц. Если пропустить финальную очистку, рыхлый остаток окажется между основанием и покрытием и станет слабым промежуточным слоем.
Для адгезивного склеивания в материалах по подготовке металлических поверхностей описана последовательность: обезжиривание, абразивная обработка и последующая очистка. Одного обезжиривания может быть недостаточно, если гладкая поверхность не обеспечивает нужного сцепления. ASTM D2651 служит руководством по подготовке металлических поверхностей перед адгезивным соединением, а ISO 12944-4 задает общий принцип подготовки стальных конструкций перед нанесением защитного покрытия.
Совет инженера
Сценарий: перед нанесением финишного покрытия на металл нужно убрать загрязнения, которые могут помешать сцеплению.
Что сделали: поверхность очистили и обезжирили; для этой операции в работе применили EFELE CL-545 Spray, универсальный очиститель.
Итог: подготовка включает не только создание риски, но и удаление загрязнений до нанесения покрытия. После абразивной обработки также необходимо убрать пыль и рыхлые частицы.
Очиститель не заменяет механическую обработку там, где требуется профиль шероховатости. И наоборот, абразивная обработка не отменяет обезжиривание. Последовательность операций определяют по состоянию основания и требованиям покрытия: например, наличие старого отслаивающегося слоя требует его удаления, а остаточная пыль после абразива требует отдельной очистки.
Для специалистов по закупкам важно согласовать эту последовательность с технологией нанесения, а не выбирать подготовку только по стоимости расходных материалов. Если технология предусматривает абразивную обработку, нужно учитывать также операции до нее и после нее. Так снижается риск, что поверхность будет выглядеть подготовленной, но фактически сохранит загрязнение или слабосвязанный слой.
Как подобрать профиль шероховатости для финишного покрытия
Подходящий профиль зависит от системы покрытия, а не от стремления получить как можно более заметную риску.
В отраслевых рекомендациях для высоконаполненных покрытий и термонапыленных металлов указывают на необходимость более грубого угловатого профиля, чем для обычных тонких покрытий. Это связано с задачей создать механический ключ на границе материалов. Если профиль не соответствует покрытию, увеличение шероховатости само по себе не обеспечит надежного сцепления.
Избыточно грубая поверхность также не является универсальным преимуществом. Принцип «чем больше риска, тем лучше» не учитывает толщину и свойства финишной системы. Для выбора подготовки сверяются с требованиями к покрытию и технологией нанесения. Именно поэтому визуальная оценка не заменяет проверку профиля: внешне шероховатая поверхность может не соответствовать заданным параметрам конкретной системы.
Для контроля профиля применяют профильные методы измерения. ISO 8503-2 упоминается в отраслевых руководствах при оценке шероховатости, а ASTM D4417 использовался для измерения профиля в исследовании подготовки поверхности перед нанесением покрытия. Эти стандарты помогают перейти от субъективной оценки «достаточно грубо» к контролируемой проверке. Конкретный способ контроля выбирают с учетом требований проекта и применяемого покрытия.
В исследовании 2024 года абразивоструйная обработка дала наивысшую адгезионную прочность среди рассмотренных вариантов: 7,16 МПа в испытании pull-off. В этой работе также измеряли профиль шероховатости по ASTM D4417. Результат показывает потенциал абразивоструйной подготовки в рамках исследованной системы, но не задает универсальное значение для любого металла и покрытия.
При подборе профиля инженер учитывает как минимум чистоту основания, требуемый тип покрытия и возможности контроля. Для закупщика это означает, что в техническом задании полезно фиксировать не только способ обработки, но и критерии приемки поверхности. Тогда качество подготовки можно оценивать по заданным параметрам, а не только по факту прохождения абразивом.
Стандарты подготовки металла и контроль результата
Стандарты подготовки металла охватывают разные этапы работ, поэтому их важно применять по назначению.
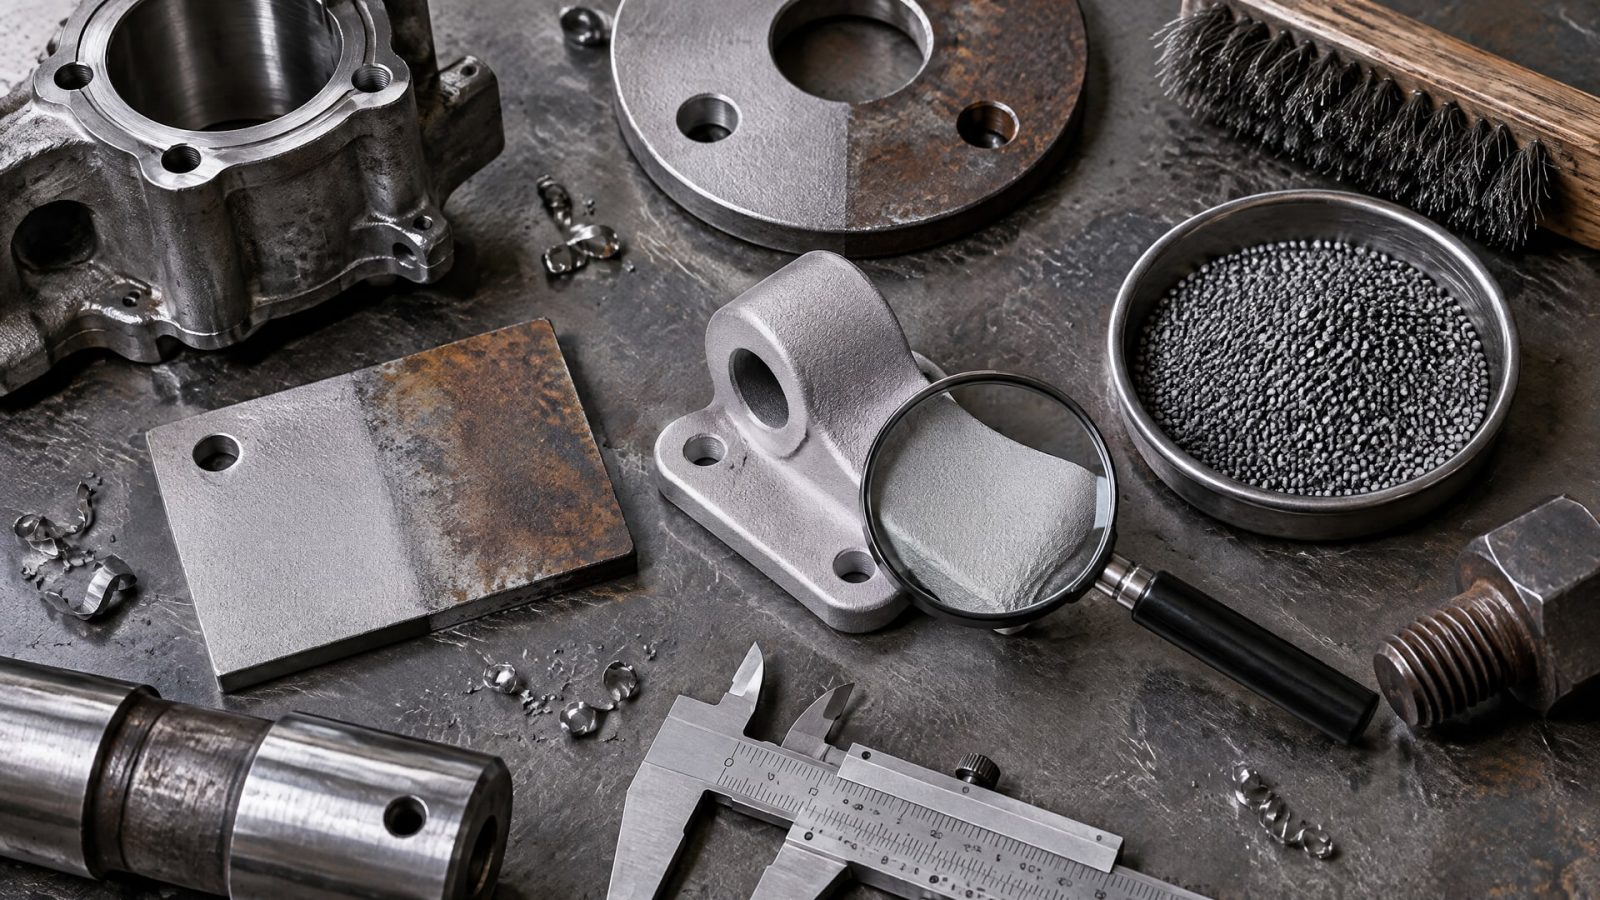
ISO 8504-2 описывает абразивоструйную очистку стальных оснований перед нанесением красок и связанных с ними продуктов. ISO 12944-4 закрепляет общий подход к подготовке стали для коррозионной защиты: удалить вещества, ухудшающие защиту, и обеспечить адгезию покрытия. ISO 8503-2 относится к оценке профиля поверхности, а ASTM D4417 применяется для измерения глубины профиля в описанном исследовании.
Эти документы не заменяют технологическую документацию на конкретное покрытие. Они помогают определить метод подготовки или контроля, но подходящий профиль и требуемую чистоту связывают с системой, которую предстоит наносить. Для адгезивного соединения металлов в источниках также указан ASTM D2651 как руководство по подготовке металлической поверхности. Это отдельная задача от подготовки стали под окраску, поэтому требования к ней нельзя автоматически переносить на любое финишное покрытие.
Контроль только визуальной чистоты недостаточен. Ржавчина, пыль и остатки старого покрытия ухудшают адгезию, а профиль шероховатости влияет на механическое сцепление. Проверка должна учитывать оба фактора: состояние поверхности после очистки и соответствие профиля выбранной системе. После абразивной обработки особенно важно удалить рыхлые частицы, поскольку они могут образовать слабый слой между металлом и покрытием.
При испытаниях сцепления также выбирают метод, подходящий материалам и конструкции соединения. В материалах по испытаниям адгезии упоминаются ISO 21194 для более эластичных клеев и ISO 4587 для более жестких систем. Эти методы относятся к оценке соединения, а не к формированию риски. Разделение задач помогает правильно интерпретировать результат: подготовку поверхности контролируют отдельно, а прочность сцепления проверяют подходящим испытанием.
Рабочий порядок контроля можно зафиксировать в технологической документации: определить операцию очистки, способ механической обработки, требование к профилю и процедуру удаления пыли. Такой подход делает подготовку воспроизводимой между участками и сменами. Он также помогает закупщику сопоставить предложения поставщиков не только по типу абразива, но и по полноте процесса подготовки.
Почему после шлифовки покрытие может держаться хуже
Шлифование или абразивная обработка не гарантируют улучшения адгезии, если после них на поверхности остались пыль и рыхлые частицы.
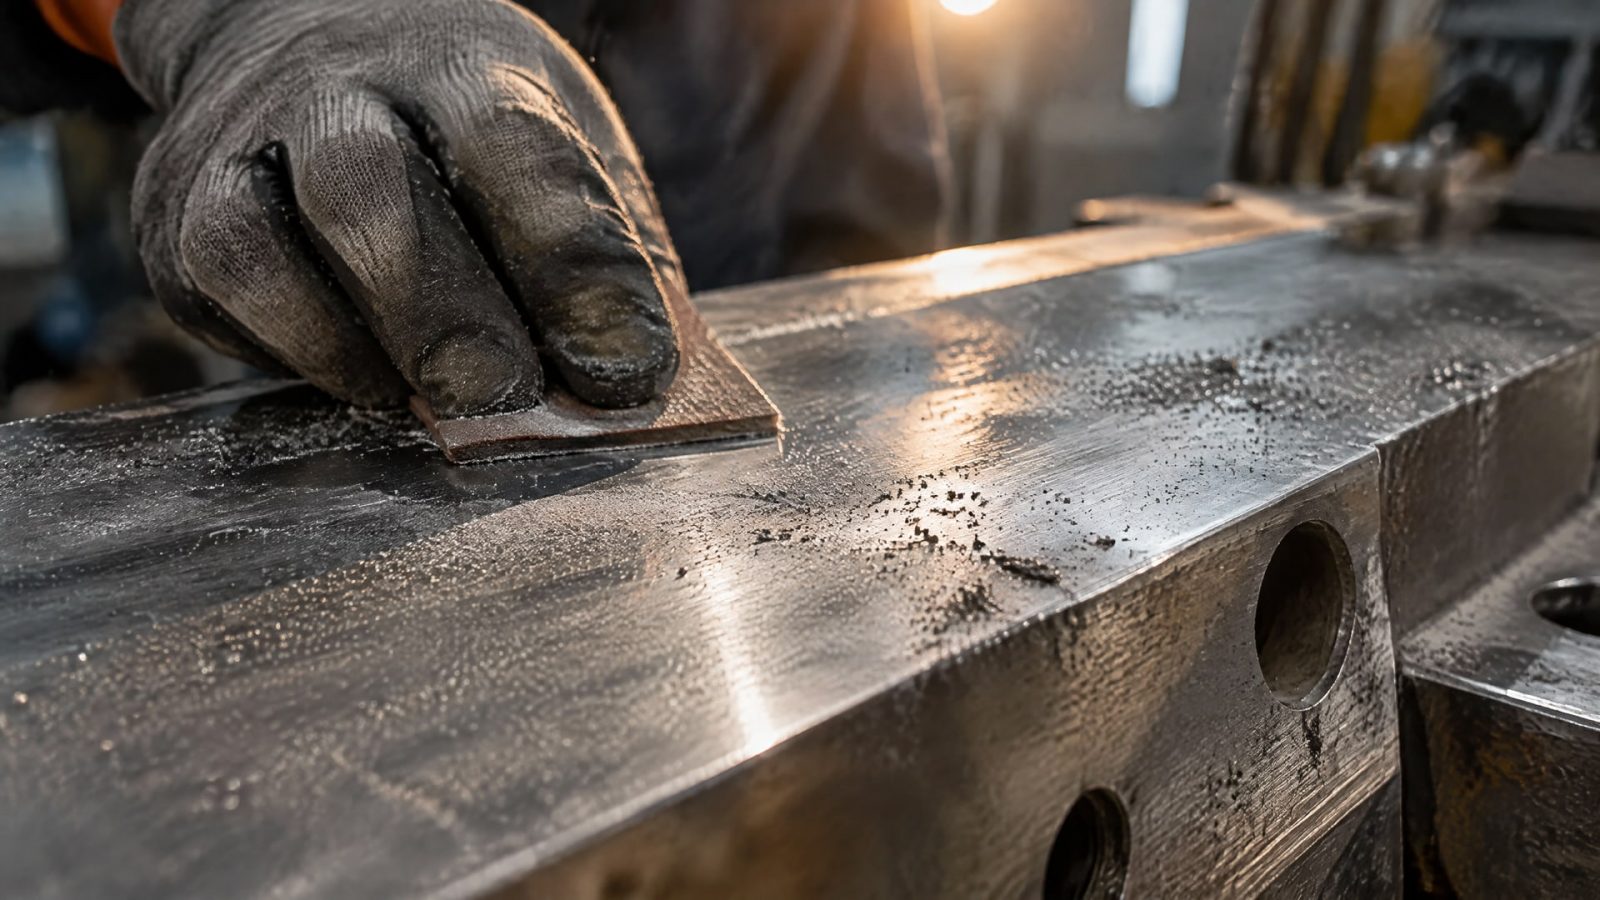
Они становятся слабым промежуточным слоем: покрытие сцепляется не с металлом, а с загрязнением, которое может отделиться вместе с ним. Поэтому очистка после механической обработки входит в последовательность подготовки, а не считается необязательной завершающей операцией.
Еще одна причина неудовлетворительного результата - неподходящий профиль. Сильно отполированный металл может оказаться менее пригодным для склеивания, чем поверхность после легкой абразивной обработки. Но чрезмерная шероховатость также не является правильной целью: профиль подбирают под тип покрытия. При осмотре нужно оценивать не только наличие риски, но и чистоту основания, ржавчину, остатки старого покрытия и соответствие профиля требованиям системы.
Третья возможная причина - ставка только на визуальную чистоту. Поверхность может выглядеть ровной и чистой, но не иметь нужного профиля. Обратная ситуация тоже возможна: выраженная риска видна, однако пыль в углублениях ухудшает сцепление. Поэтому осмотр дополняют контролем профиля по применимым методам, включая ISO 8503-2 или ASTM D4417, если эти способы предусмотрены требованиями к работам.
Наконец, механическую подготовку нельзя считать универсальным рецептом для разных материалов и процессов. Для стали перед окраской применяются одни требования, для адгезивного соединения - другие. В источниках для клеевых систем описана комбинированная подготовка, включающая обезжиривание, абразивную обработку и очистку. Если покрытие или клей предъявляет специальные требования, ориентируются на их технологию, а не переносят на нее параметры другой системы.
Как улучшить адгезию между слоями полиэфирной смолы и на 3D-печати
Для улучшения сцепления между материалами важны чистота, контролируемая шероховатость и отсутствие слабого пограничного слоя.
Этот инженерный принцип применим и при обсуждении полиэфирной смолы или деталей, изготовленных на 3D-принтере. Однако доступные данные в рамках этой темы не содержат профильных стандартов или точных режимов подготовки для этих процессов. Поэтому рекомендации по металлу нельзя превращать в рецептуру для смолы или печатного материала.
Если рассматривается адгезия между слоями полиэфирной смолы, сначала нужно установить требования конкретной системы и состояние поверхности между нанесениями. Утверждать, что для любого состава достаточно одной и той же шлифовки или степени шероховатости, оснований нет. По той же причине советы по 3D-печати нельзя формулировать как универсальный набор параметров: материал детали и технология могут отличаться, а источники не дают для них конкретных нормативов.
При этом общий смысл механической подготовки сохраняется: загрязнение и рыхлый слой способны ухудшить контакт материалов, а подходящий микрорельеф может способствовать сцеплению. Исследования по металлам и композитам отмечают пользу увеличения микрошероховатости на границе металл-композит. Но этот вывод не устанавливает конкретную зернистость абразива, глубину профиля или порядок подготовки для полиэфирной смолы и 3D-печати.
Практический следующий шаг для таких задач - свериться с технологической документацией на смолу или материал печати и проверить указанный в ней способ подготовки. Если документация предусматривает абразивную обработку, после нее следует исключить пыль и рыхлые частицы. Для металлического основания отдельно контролируют чистоту и профиль по применимым требованиям. Такой подход позволяет использовать общий принцип подготовки поверхности, не приписывая ему не подтвержденные режимы.
Часто задаваемые вопросы
Чем набивка риски отличается от простой очистки металла?
Очистка удаляет масло, жир, пыль, ржавчину и остатки старого покрытия. Набивка риски формирует профиль шероховатости, который может улучшить механическое сцепление финишного покрытия с основанием. Эти операции решают разные задачи, поэтому абразивная обработка не заменяет обезжиривание, а очистка не всегда создает нужный профиль.
Чем грубее поверхность, тем лучше адгезия?
Нет. Профиль подбирают под систему покрытия, а не делают максимально грубым без учета ее свойств. Для высоконаполненных и термонапыленных систем может требоваться более грубый угловатый рельеф, чем для тонкого покрытия. Подходящую шероховатость контролируют по требованиям к конкретной технологии.
Почему после шлифовки покрытие иногда отслаивается?
Одна из причин - пыль и рыхлые частицы, оставшиеся после абразивной обработки. Они создают слабый слой между металлом и покрытием. Качество сцепления также может снижаться, если профиль не соответствует системе или на поверхности сохранились масло, ржавчина либо остатки старого покрытия.
Какие стандарты используют для подготовки и контроля металлической поверхности?
ISO 8504-2 описывает абразивоструйную очистку стали, ISO 12944-4 задает общий принцип подготовки для коррозионной защиты, а ISO 8503-2 относится к оценке профиля поверхности. ASTM D4417 использовался для измерения профиля в исследовании подготовки металла перед нанесением покрытия.
Как улучшить адгезию на 3D-принтере или между слоями полиэфирной смолы?
Общий принцип - обеспечить чистоту, подходящую шероховатость и отсутствие слабого промежуточного слоя. Однако приведенные данные не задают специальные режимы для 3D-печати или полиэфирной смолы. Точный способ подготовки нужно сверять с документацией на конкретный материал и технологию нанесения.
Заключение
Чтобы улучшить адгезию финишного покрытия, нужно совместить очистку металла, контролируемую набивку риски и удаление пыли после механической обработки. Профиль выбирают под систему покрытия: чрезмерная шероховатость не гарантирует лучшего сцепления. Для подготовки и контроля применяют стандарты по назначению, в том числе ISO 8504-2, ISO 12944-4, ISO 8503-2 и ASTM D4417.
Следующий шаг для инженера - зафиксировать в технологической документации последовательность очистки и абразивной обработки, требования к профилю и способ проверки результата. Для закупщика это основа сопоставления предложений по полной операции подготовки, а не только по абразивному материалу или оборудованию.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как выбрать активатор анаэробного герметика для пассивных металлов, чтобы ускорить отверждение и обеспечить надежное соединение.
Узнайте, как сократить сож потери при обработке деталей и стружки, чтобы оптимизировать расход и улучшить состояние эмульсии.
Узнайте, как обеспечить герметичность фланцевого соединения при вибрации, используя правильные уплотнения, монтаж и снижение нагрузок.