
Покрытие для задвижек: как предотвратить прикипание гаек на шпильках
Прикипание гаек на шпильках дисковых задвижек предупреждают, снижая трение и защищая резьбовые поверхности от заедания и коррозии. Для этого применяют антизадирные составы или покрытия, выбранные с учетом температуры, влажности, материалов крепежа и условий последующего демонтажа. Термоотверждаемый материал может быть одним из вариантов защиты, но его рабочие свойства и режим отверждения нужно проверять по технической документации конкретного продукта.
Статья поможет инженерам и техническим специалистам оценить, когда нужно покрытие для задвижек, как подготовить резьбу и почему нельзя затягивать обработанный крепеж моментом для сухого соединения. Закупщикам материал даст критерии для сопоставления характеристик покрытия с условиями эксплуатации и требованиями к монтажу.
Почему прикипают гайки на шпильках дисковых задвижек
Прикипание гаек возникает, когда резьбовые поверхности заедают под нагрузкой, при нагреве или воздействии коррозионной среды.
В результате разборка требует большего усилия, а при отворачивании можно повредить резьбу или сам крепеж. Для арматуры, которую приходится обслуживать и демонтировать, важно не только защитить металл, но и обеспечить предсказуемое поведение соединения при сборке.
Антизадирные составы работают как смазка между резьбовыми поверхностями. Они помогают уменьшить трение и риск прихвата, в том числе при контакте разнородных металлов и при повторном демонтаже. Обычная густая смазка не обязательно выполняет ту же задачу: ее назначение и способность предотвращать заедание нужно подтверждать характеристиками продукта.
На результат влияют состояние шпильки и гайки, загрязнения, влага, прежнее покрытие и материал крепежа. Для нержавеющей стали риск прихвата резьбы особенно учитывают при выборе антизадирного состава. Если крепеж оцинкован, само наличие цинкового слоя не гарантирует отсутствие заедания: требования к смазке и антизадирным испытаниям отдельно предусмотрены для крепежа с горячим цинкованием в IS 3757 (1985).
До выбора решения полезно определить, что именно нужно узлу: защита от коррозии, снижение трения при монтаже, возможность разборки или стабильность параметров затяжки. Эти задачи могут пересекаться, но не заменяют друг друга. Покрытие, рассчитанное на антикоррозионную защиту, не следует считать антизадирным без соответствующих данных.
Термоотверждаемые материалы и другие решения для резьбового крепежа
Термоотверждаемые материалы крепежа рассматривают как один из вариантов предварительной обработки резьбовых поверхностей.
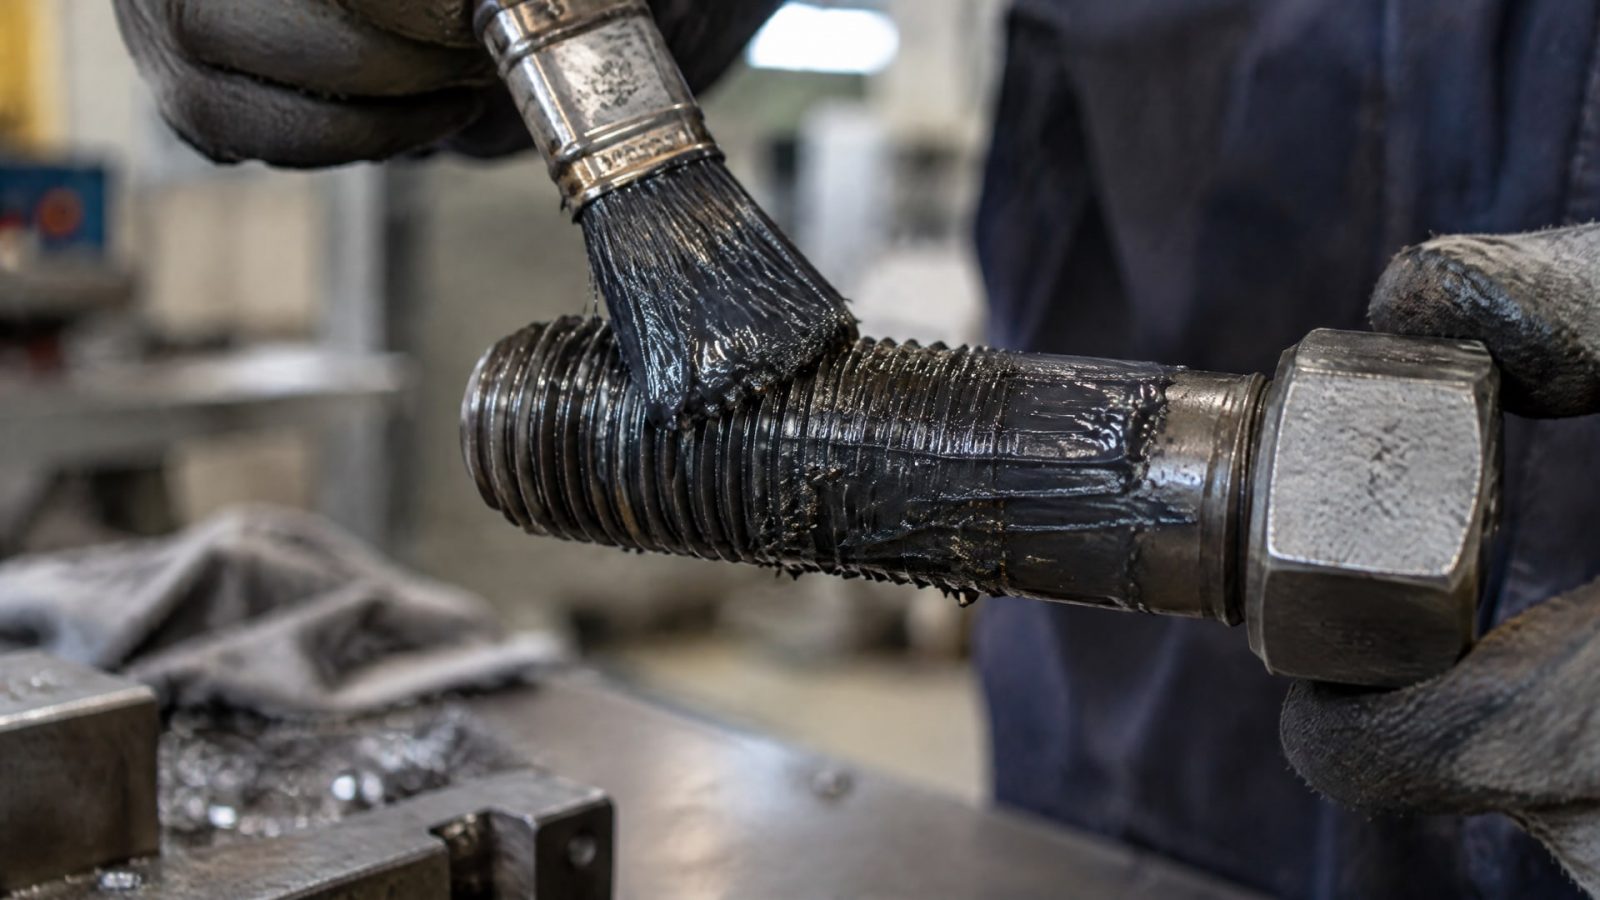
Однако само обозначение «термоотверждаемый» не сообщает, насколько материал снижает трение, защищает от коррозии и облегчает демонтаж. Для выбора нужны характеристики конкретного покрытия и описание процесса: подготовка поверхности, способ нанесения и режим отверждения. Без этих данных нельзя назначить температуру или продолжительность обработки.
Для общих крепежных изделий с неэлектролитическими цинк-ламеллярными покрытиями применяют ISO 10683. Этот стандарт помогает определить, к какому типу покрытия относится крепеж, но не заменяет проверку его совместимости с условиями работы дисковой задвижки. Коррозионные испытания крепежа могут проводиться по ISO 16048; в одном из приведенных примеров оценивали состояние после 24 часов при относительной влажности 95% и температуре 50 °C. Эти условия относятся к конкретной процедуре оценки, а не к универсальному режиму эксплуатации задвижки.
Антизадирные пасты и термоотверждаемые покрытия не следует считать взаимозаменяемыми. Паста наносится при сборке резьбового соединения, а для покрытия важны предусмотренная изготовителем подготовка и обработка до монтажа. Если требуется решение для высоких температур и агрессивных сред, выбор зависит от материала крепежа и характеристик самого состава. Справочные материалы приводят ориентиры до 1100 °C для медных и до 1300 °C для никелевых антизадирных составов, но эти значения не являются универсальными пределами и не подтверждают пригодность конкретного продукта.
Как выбрать покрытие для задвижек
При подборе покрытия для задвижек сначала описывают условия эксплуатации, а затем сверяют их с технической документацией материала.
Важно учесть температуру, влажность, коррозионную среду, материал шпилек и гаек, наличие разнородных металлов и частоту демонтажа. Отдельно проверяют, как выбранный состав влияет на трение и момент затяжки.
Практический порядок оценки:
Уточнить материал шпилек и гаек, а также наличие цинкового или другого заводского покрытия.
Оценить воздействие влаги, коррозии и температурных циклов.
Определить, требуется ли термоотверждение до монтажа или материал наносят непосредственно при сборке.
Проверить совместимость состава с покрытием крепежа и условиями эксплуатации.
Запросить или найти данные о коэффициенте трения и требованиях к моменту затяжки.
Установить, как покрытие влияет на последующую разборку соединения.
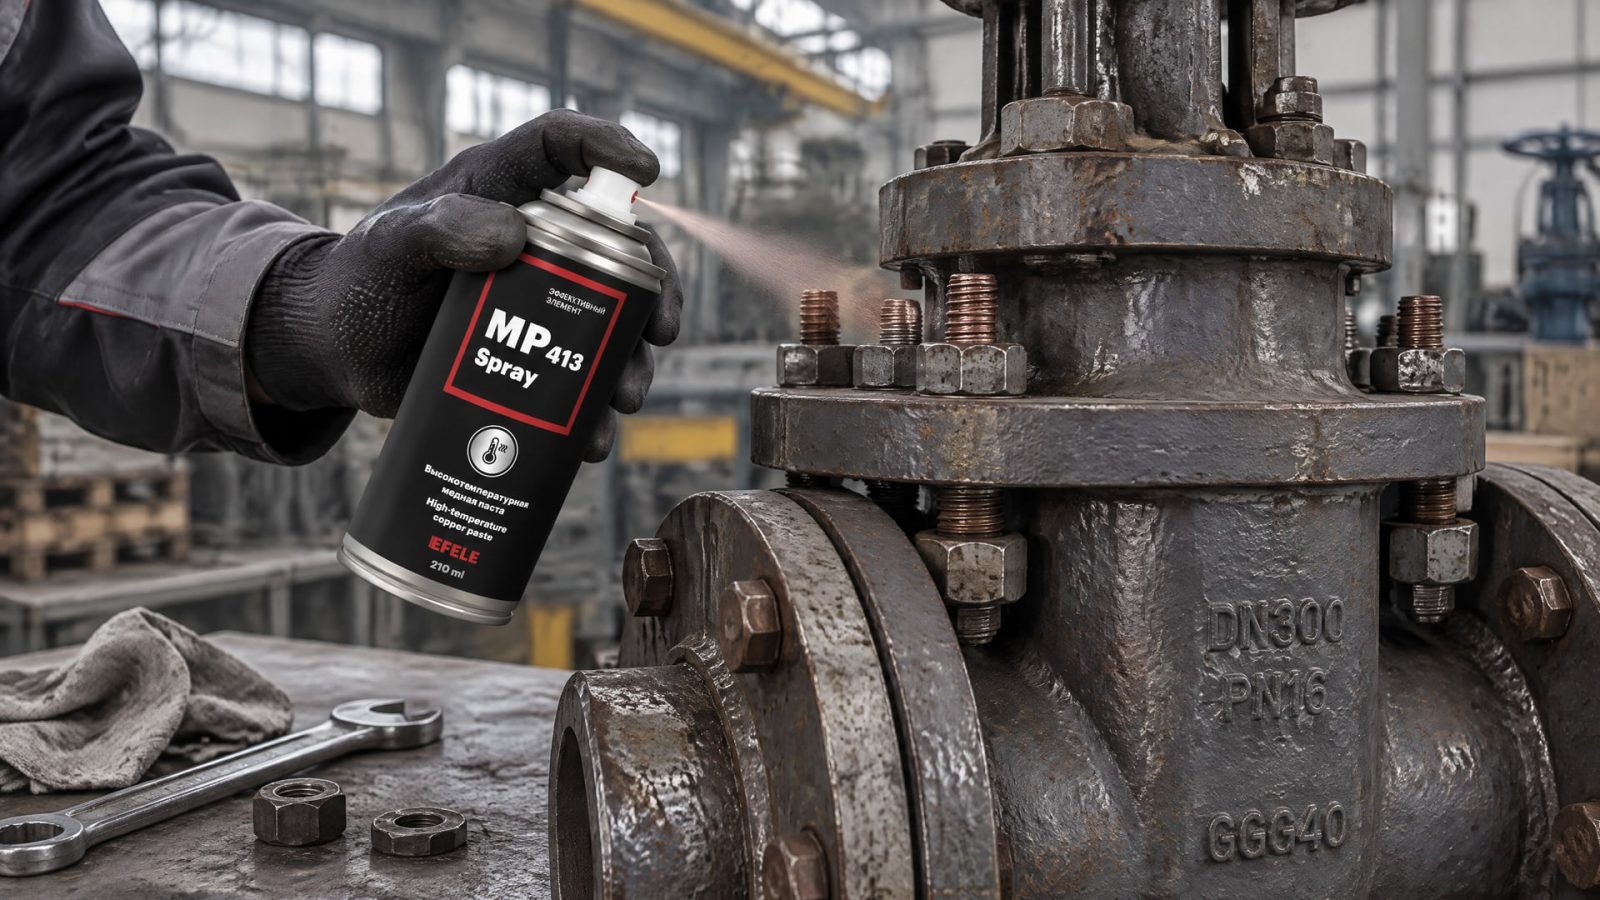
Для резьбовых соединений в условиях нагрева и агрессивной среды важно предотвратить не только первоначальное заедание, но и осложненный демонтаж после эксплуатации. Вымывание состава, фреттинг и холодный пуск могут затруднять получение стабильного результата, если материал выбран без учета условий узла. Для таких задач применяют медную пасту EFELE MP-413 Spray: она предназначена для облегчения монтажа и демонтажа резьбовых соединений, подверженных высоким температурам и воздействию агрессивных сред.
Если параметры термоотверждаемого материала не подтверждают его антизадирные свойства, не стоит выбирать его только по типу основы или способу отверждения. Сопоставьте технические данные с задачей соединения и предусмотрите проверку на типовом узле до применения на ответственной арматуре.
Подготовка резьбы и нанесение состава
Перед нанесением резьбовые поверхности очищают от песка, воды, окалины, грязи и загрязненного старого материала.
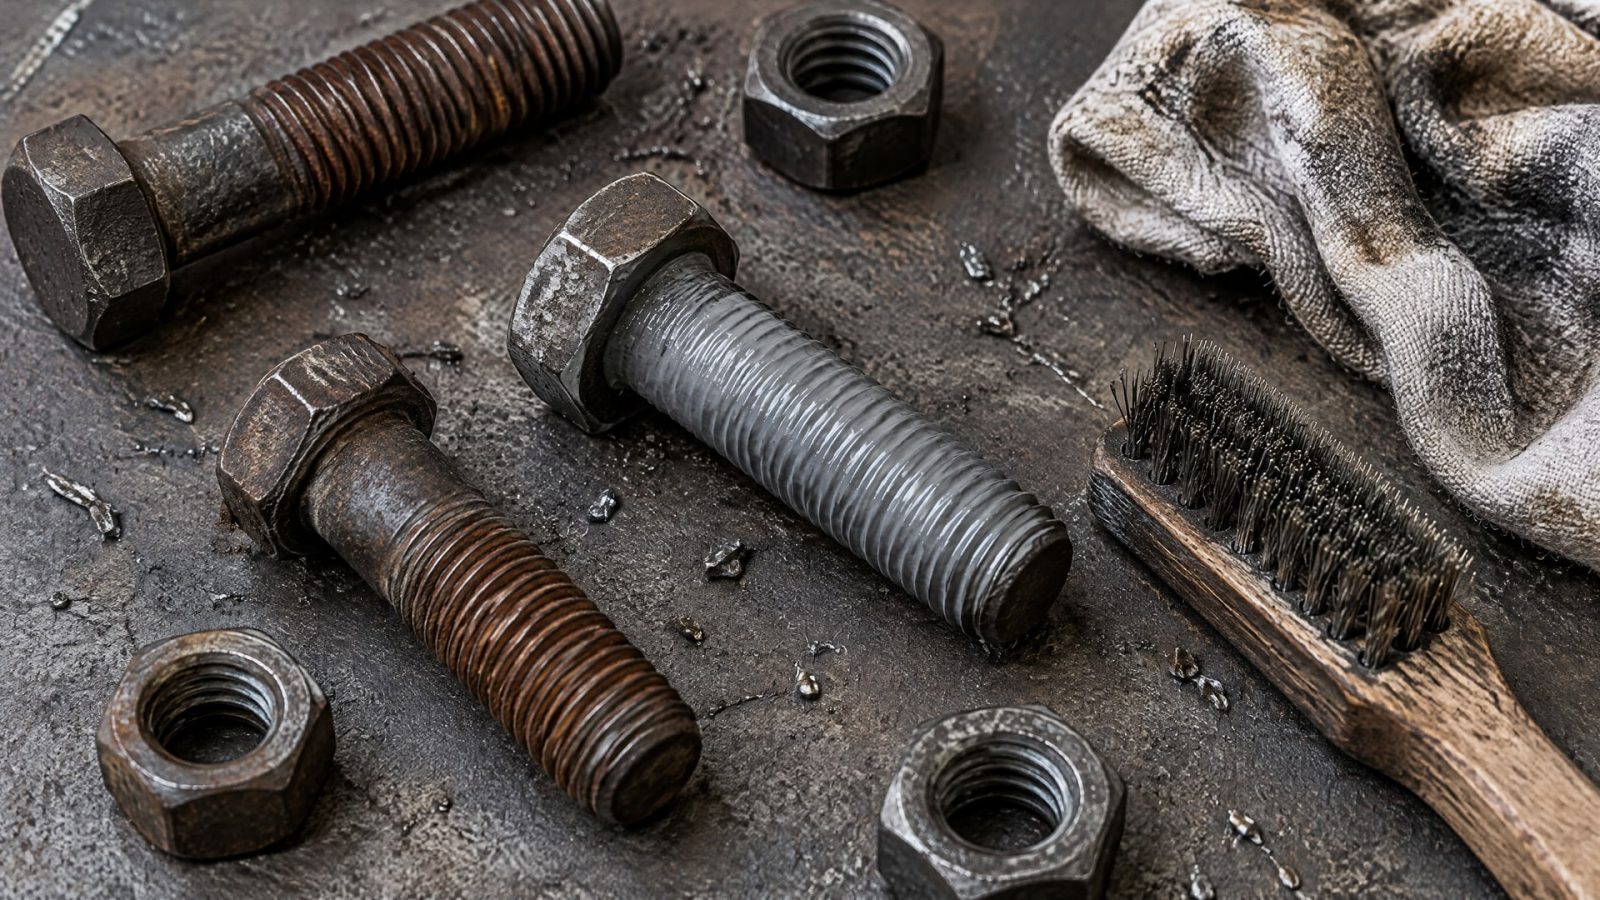
Состав наносят на чистые поверхности: загрязнения могут мешать равномерному распределению и снижать повторяемость результата. Для резьбовых соединений рекомендуют тонкую равномерную пленку; в технических рекомендациях приводится ориентир около 0,1 мм.
Избыточное количество материала не означает более надежную защиту. Толстый слой может загрязнить сопрягаемые зоны и изменить условия затяжки. Для термоотверждаемого покрытия дополнительно соблюдают предписанную изготовителем подготовку и режим отверждения. Универсальные температуру и время обработки без данных конкретного материала назначать нельзя.
После нанесения антизадирного состава нельзя автоматически использовать момент затяжки, установленный для сухого крепежа. Смазка меняет трение между резьбовыми поверхностями, поэтому при одинаковом моменте усилие прижима будет отличаться. Для фланцевых соединений учитывают коэффициент трения конкретного состава, или K-factor; тип примененного материала целесообразно фиксировать в протоколе соединения.
При смене покрытия или смазки параметры затяжки пересматривают и документируют. Это особенно важно, когда узел собирают разные монтажные бригады или обслуживают по повторяющейся процедуре: зафиксированные сведения помогают не смешивать требования для сухого и смазанного крепежа.
Как оценить защиту и учесть стандарты
Стандарты и испытания помогают оценить отдельные свойства крепежа, но не дают универсального ответа о пригодности материала для конкретной задвижки.
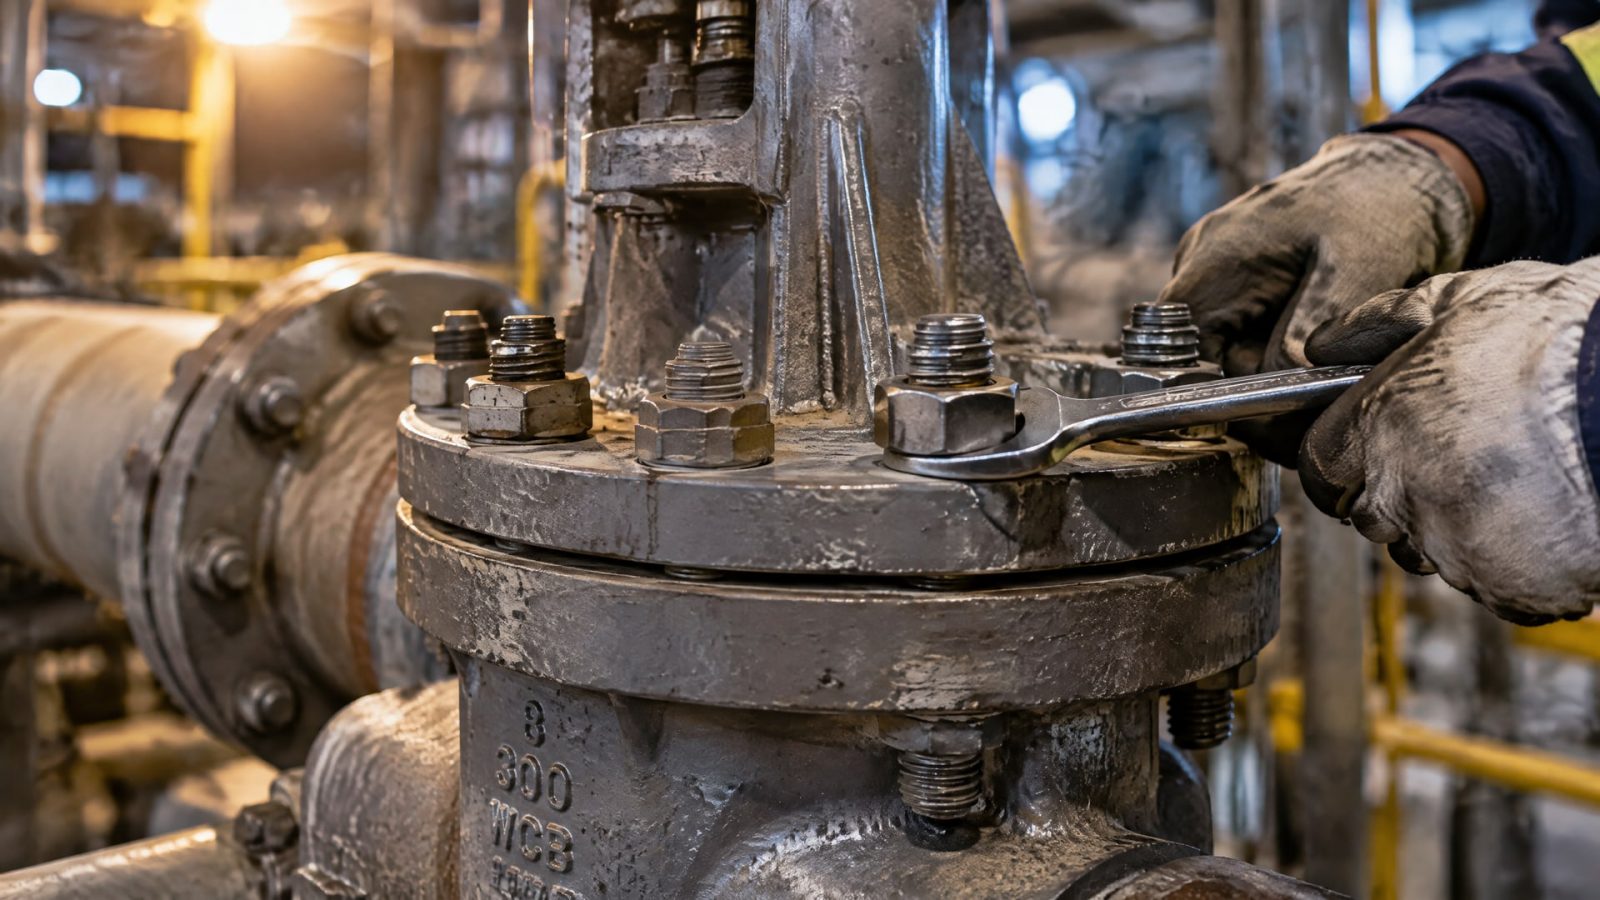
ISO 10683 относится к общим крепежным изделиям с неэлектролитическими цинк-ламеллярными покрытиями. ISO 16048 упоминается в контексте высоковлажностной коррозионной оценки; пример испытания включает 24 часа при 95% относительной влажности и 50 °C. Эти показатели описывают условия испытания, а не обязательные условия эксплуатации.
IS 3757 (1985) содержит требования к высокопрочным конструкционным болтам и затрагивает смазку крепежа с горячим цинкованием, включая антизадирное испытание. Его положения могут помочь понять, почему защитная обработка важна даже для оцинкованных соединений. При этом применимость требований стандарта к конкретной шпильке дисковой задвижки нужно проверять отдельно.
При приемке материала для резьбы полезно запросить сведения о назначении покрытия, совместимости с материалом крепежа, коррозионной стойкости, антизадирных свойствах и влиянии на затяжку. Для термоотверждаемого решения дополнительно необходимы условия подготовки и отверждения. Если таких данных нет, нельзя переносить на материал справочные характеристики других типов покрытий или паст.
Типичные ошибки при защите резьбы
Распространенная ошибка - наносить любой доступный смазочный материал, предполагая, что густая консистенция автоматически предотвращает заедание.
Но антизадирный состав специально предназначен для защиты резьбовых поверхностей от прихвата, а свойства обычной смазки могут быть другими. Ориентироваться следует на назначение и технические данные продукта.
Не менее рискованно считать, что обработанный крепеж можно затягивать так же, как сухой. Снижение трения меняет соотношение между моментом затяжки и прижимным усилием. Поэтому при переходе на новый состав пересматривают расчетные параметры и не переносят автоматически прежний момент.
Еще одна ошибка - увеличивать количество материала в надежде усилить защиту. Для резьбового соединения важна равномерная тонкая пленка, а ориентир около 0,1 мм встречается в технических рекомендациях. Наплывы состава способны загрязнить соседние зоны и усложнить контроль нанесения.
Наконец, цинковое или другое покрытие не исключает риск заедания. Для горячего цинкования требования к смазке и антизадирным испытаниям предусмотрены отдельно в IS 3757 (1985). Поэтому при выборе учитывают не только состояние поверхности, но и тип материала, среду, температуру и требуемую разборность соединения.
Часто задаваемые вопросы
Можно ли использовать для гаек на шпильках обычную густую смазку?
Не всякая густая смазка обладает антизадирными свойствами. Для резьбового соединения выбирают материал, предназначенный для предотвращения заедания и прихвата, и проверяют его совместимость с крепежом и рабочей средой. Консистенция сама по себе не подтверждает пригодность смазки для этой задачи.
Нужно ли менять момент затяжки после нанесения антизадирного состава?
Да. Антизадирный состав снижает трение между резьбовыми поверхностями, поэтому одинаковый момент для сухого и смазанного крепежа может дать разное усилие прижима. При смене состава сверяются с расчетом момента, учитывающим коэффициент трения конкретного материала.
Подходит ли цинковое покрытие для предотвращения прикипания?
Одного цинкового покрытия недостаточно, чтобы считать риск заедания устраненным. Для крепежа с горячим цинкованием требования к смазке и антизадирным испытаниям отдельно описаны в IS 3757 (1985). Дополнительно проверяют совместимость выбранного состава с покрытием и условиями эксплуатации.
Какой слой состава наносить на резьбу?
Резьбовые поверхности очищают и покрывают тонким равномерным слоем, не создавая наплывов. В технических рекомендациях приводится ориентир толщины пленки около 0,1 мм. Для конкретного антизадирного материала или термоотверждаемого покрытия приоритет имеют требования его технической документации.
Заключение
Прикипание гаек на шпильках дисковых задвижек предотвращают подбором подходящего антизадирного состава или покрытия, чистой подготовкой резьбы и правильным расчетом затяжки. Термоотверждаемый материал выбирают не по одному названию, а по подтвержденным характеристикам, совместимости с крепежом и условиям нанесения. Для обработанного крепежа нельзя автоматически применять момент, рассчитанный для сухого соединения.
Перед закупкой составьте требования к материалу: условия среды, температура, материал шпилек и гаек, способ обработки, антизадирные свойства и данные для расчета затяжки. Затем сверьте их с технической документацией и зафиксируйте выбранный материал и параметры сборки в рабочей процедуре.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Полимеризация при комнатной температуре позволяет наносить сухое антифрикционное покрытие аэрозольным способом без нагрева детали.
Полимерные покрытия болтов предотвращают самоотвинчивание при вибрации, обеспечивая надежность соединений.
Анаэробный фиксатор резьбы или антифрикционное покрытие: что выбрать для надежного соединения и предотвращения самоотвинчивания.