
Пищевые смазки на производстве: обслуживание оборудования и требования гигиены
Полностью исключить случайный контакт смазки с продуктом на пищевом производстве не всегда возможно. Для узлов, где такой контакт технически вероятен, применяют смазочные материалы категории H1 и организуют обслуживание так, чтобы снизить риск переноса на пищу: выбирают состав под условия работы, наносят минимально достаточное количество и контролируют хранение и маркировку.
Статья будет полезна инженерам, техническим специалистам и закупщикам. Разберем, чем отличаются категории H1, H2, H3 и 3H, как подбирать смазку пищевого оборудования с учетом санитарных моек и материалов уплотнений, а также как встроить обслуживание в регулярный гигиенический контроль. Отдельно рассмотрим проблему налипания теста и применение антиадгезионных материалов.
Регулярное обслуживание пищевого оборудования и гигиена
Смазочные материалы на пищевом предприятии выполняют технические задачи: уменьшают трение, помогают отводить тепло, передают мощность и защищают детали от коррозии.
При этом обслуживание влияет и на гигиену: утечки и излишки смазки могут создать путь переноса материала на продукт или поверхности, контактирующие с ним. Поэтому важно управлять не только выбором состава, но и нанесением, очисткой, учетом и хранением.
Для узлов, где контакт с пищей не запланирован, но технически возможен, применяют H1. Основанием для такой категории служит соответствие требованиям 21 CFR 178.3570, связанным с incidental food contact - случайным контактом с пищей. H1 не означает, что смазку можно намеренно добавлять в продукт или допускать ее постоянный контакт с ним.
Регулярное обслуживание строят как систему, а не как разовую замену материала. Она включает обследование оборудования, подбор смазок по узлам, установление периодичности работ, мониторинг состояния, учет примененных материалов и обучение персонала. Конкретный интервал обслуживания зависит от оборудования и условий процесса, поэтому его закрепляют в регламенте предприятия, а не переносят без проверки с другой линии.
Что включить в регламент
Перечень узлов и применяемых на них ТСП с указанием категории и назначения.
Порядок нанесения, очистки и контроля излишков.
Ответственных за обслуживание и правила фиксации выполненных работ.
Требования к хранению, маркировке и раздельному учету пищевых и непищевых смазок.
Порядок действий при замене масла, включая промывку системы, проверку фильтров и отбор пробы после заливки, если это предусмотрено процессом.
После применения защитной антикоррозионной пленки смазку удаляют с поверхности до состояния, исключающего ее перенос в пищу. Это требование особенно важно для деталей, которые затем используют в производственном процессе. Независимо от категории материала действует общий принцип: наносить только минимальное количество, достаточное для технического эффекта.
Пищевые смазки: чем отличаются H1, H2, H3 и 3H
Категорию выбирают по назначению узла и вероятности контакта с продуктом.
Надпись «пищевая» сама по себе не объясняет, где можно применять состав и допустим ли контакт с пищей. Важно сверяться с регистрацией или соответствием требованиям для конкретной категории и учитывать указания по применению.
| Категория | Назначение | Важное ограничение |
|---|---|---|
| H1 | Узлы, где возможен случайный контакт с пищей | Не допускает намеренного или постоянного контакта |
| H2 | Узлы без контакта с пищей | Контакт с пищей запрещен |
| H3 | Защита от коррозии, например крюков и ножей | Материал удаляют перед использованием детали |
| 3H | Разделительные составы для форм и поверхностей | Применяют для предотвращения прилипания продукта |
H1 - наиболее уместный выбор для смазки при возможном случайном контакте. В обзорах по теме приводится ориентир: для обычных H1-смазок допустимый случайный контакт составляет до 10 ppm, а для силиконовых масел - 1 ppm. Эти значения не превращают H1 в разрешение на прямое внесение смазки в пищу: при подборе следует учитывать назначение материала и условия его регистрации.
ISO 21469 устанавливает гигиенические требования к формулированию, производству, использованию и обращению со смазками, которые могут случайно контактировать с пищевыми продуктами. Наличие гигиенического стандарта не отменяет необходимости подобрать состав под конкретный узел и соблюдать инструкции по нанесению и очистке.
H2 не является «более строгой» пищевой категорией: она предназначена для зон, где контакт с продуктом должен быть исключен. H3 и 3H также не взаимозаменяемы: H3 связан с защитой от коррозии и требует удаления материала перед использованием детали, а 3H применяют как разделительный состав. Если на производстве одновременно есть подшипники, открытые направляющие и формы, для них могут понадобиться разные категории ТСП.
Как выбрать смазку с пищевым допуском
Выбор начинают с оценки риска контакта, а не с поиска универсального состава.
Для каждого узла определяют, может ли смазка попасть на продукт при штатной работе, мойке, обслуживании или утечке. Затем уточняют условия эксплуатации и проверяют, подходит ли материал для фактической химической и температурной среды.
Помимо категории H1, H2, H3 или 3H учитывают воздействие воды, пара, моющих и дезинфицирующих растворов. Проверяют совместимость с эластомерами и пластиками, а также соответствие свойств материала условиям работы узла. Цвет и отсутствие запаха не подтверждают пищевой статус: его определяют регистрация и соответствие применимым требованиям, а не внешний вид.
Пищевая силиконовая смазка не становится автоматически предпочтительной для любого оборудования. Для силиконовых масел в отраслевом обзоре приведен ориентир случайного контакта 1 ppm, тогда как для обычных H1-смазок указан ориентир до 10 ppm. Это еще одна причина выбирать состав по задаче и документации, а не по предположению, что один тип подходит всем узлам.
Что проверить перед закупкой
Категорию и назначение материала для конкретной зоны.
Требования документации к случайному контакту с пищей и к нанесению.
Устойчивость к воде, пару и применяемым моющим и дезинфицирующим растворам.
Совместимость с уплотнениями, пластиками и другими материалами узла.
Условия хранения и возможность раздельного учета на складе.
Для редуктора, подшипника или другого закрытого узла может быть уместен один материал, а для поверхности формы, где важно предотвратить прилипание продукта, - другой. Поэтому запрос «смазка пищевого производства» не определяет конкретное решение без сведений о точке нанесения и процессе. Закупщику полезно сверяться со спецификацией узла и назначением состава, а инженеру - фиксировать принятое решение в регламенте обслуживания.
Нанесение, хранение и контроль смазочных материалов
Даже правильно выбранная пищевая смазка требует аккуратного обращения.
Ее наносят в минимально достаточном количестве, чтобы обеспечить работу узла и не создавать излишнего переноса на окружающие поверхности или продукт. После сборки удаляют излишки, если они могут попасть в производственную зону. Для защитной антикоррозионной пленки действует отдельное условие: перед использованием детали материал удаляют с поверхности до состояния, исключающего перенос в пищу.
Складирование организуют с четким разделением пищевых и непищевых смазок. Тару и оборудование маркируют так, чтобы персонал мог различить материалы и не применил состав не по назначению. Для хранения H1/HT1 в отраслевом руководстве приведена рекомендация держать материалы в сухом помещении при контролируемой температуре +5 °C…+25 °C. Эти условия следует сопоставлять с инструкцией конкретного продукта.
При замене масла недостаточно залить новый материал поверх остатков старого без оценки состояния системы. В отраслевых рекомендациях по переводу оборудования на пищевые масла отдельно рассматривают промывку системы, замену или проверку фильтров и отбор пробы после заливки. Последовательность работ согласуют с требованиями оборудования и применяемого масла, а результат фиксируют в документации.
Организация контроля
Храните пищевые и непищевые смазки раздельно.
Маркируйте тару и точки нанесения, чтобы исключить путаницу.
Учитывайте расход и фиксируйте обслуживание каждого узла.
Проверяйте оборудование на утечки и скопление излишков при плановых осмотрах.
После замены масла выполняйте предусмотренные системой промывку, проверку фильтров и контроль пробы.
Для очистки важно учитывать, какой материал использовали и какие загрязнения остались на поверхности. Если применялись антифрикционные покрытия или другие материалы, порядок очистки должен соответствовать требованиям к ним и к оборудованию. Так обслуживание становится частью санитарного процесса, а не отдельной операцией без связи с производственным регламентом.
Смазка для предотвращения налипания теста
Налипание теста на форму или рабочую поверхность нельзя решать простым увеличением количества смазки в подшипниках и приводах.
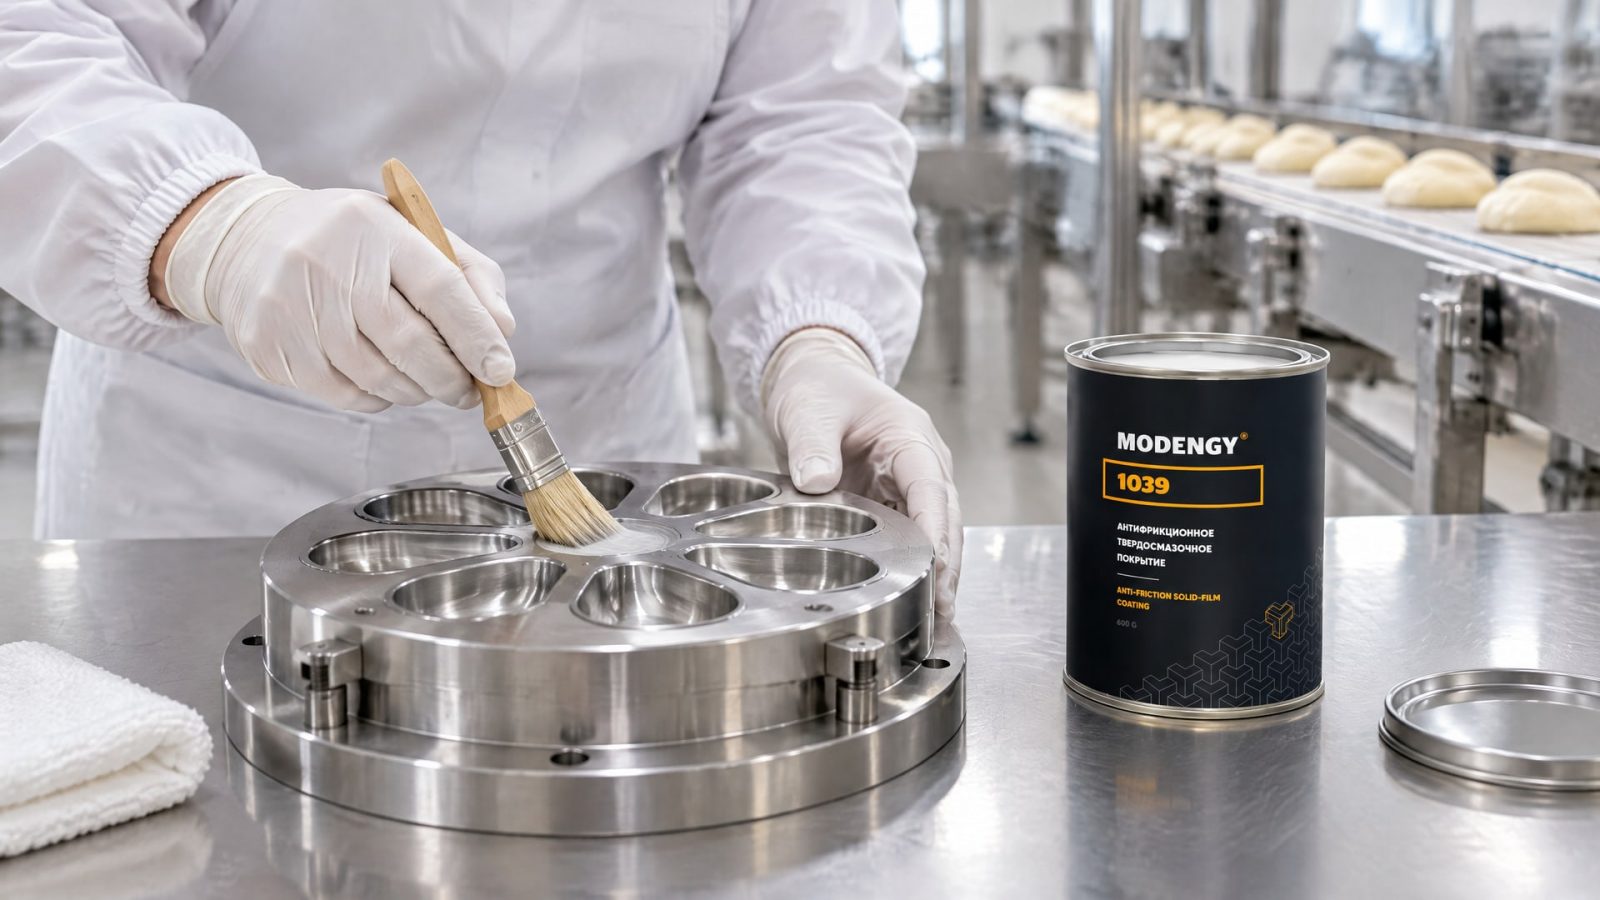
Здесь нужна другая функция - снижение прилипания продукта к поверхности оснастки. Для такой задачи рассматривают разделительные составы и материалы категории 3H, предназначенные для поверхностей, где требуется предотвратить налипание.
На выбор влияют состав продукта, контакт с глицерином, режим мойки и требования к очистке оборудования. Если покрытие не выдерживает химическую среду или не обеспечивает нужные антиадгезионные свойства, загрязнения удалять сложнее, а технологический процесс требует дополнительных остановок на очистку. Поэтому наряду с материалом оценивают совместимость с процессом и правила подготовки поверхности.
Для предотвращения налипания теста и облегчения очистки оборудования, в том числе при контакте с глицерином, применяют антифрикционное твердосмазочное покрытие MODENGY 1039. Его химическая стойкость и антиадгезионные свойства соответствуют описанной задаче. При этом покрытие не заменяет смазку подшипников или редукторов: материалы подбирают отдельно для каждой функции и наносят только на предусмотренные поверхности.
Перед внедрением решения следует определить, где именно возникает налипание, как часто требуется очистка и какие вещества контактируют с поверхностью. Затем проверяют, подходит ли покрытие для конкретной оснастки и производственного процесса. Это позволяет не смешивать задачи смазки узлов и разделения продукта с поверхностью, а также точнее описать обслуживание в производственном регламенте.
Часто задаваемые вопросы
Чем смазка с пищевым допуском H1 отличается от обычной?
H1 предназначена для узлов, где контакт смазки с пищей не предусмотрен, но технически возможен. Она допускает только случайный контакт и не разрешает намеренно наносить материал на продукт. При выборе проверяют категорию, документацию и соответствие условиям работы конкретного узла, а не ориентируются только на цвет или запах.
Можно ли применять пищевую силиконовую смазку на любом пищевом оборудовании?
Нет. Силиконовая основа сама по себе не делает материал универсальным решением. В отраслевом обзоре для силиконовых масел указан ориентир случайного контакта 1 ppm, для обычных H1-смазок - до 10 ppm. Подбор зависит от назначения узла, возможного контакта, материалов оборудования и требований к процессу.
Какая смазка подходит при налипании теста?
Для налипания теста на формы и рабочие поверхности рассматривают разделительный состав или материал категории 3H, а не обычную смазку для подшипников. Важно учитывать условия мойки, контакт с компонентами процесса и совместимость с поверхностью. Антиадгезионное покрытие применяют только там, где оно предусмотрено технологией.
Как хранить пищевые смазки на производстве?
Пищевые и непищевые материалы хранят раздельно, в маркированной таре и с учетом требований документации. Для H1/HT1 в одном отраслевом руководстве указано хранение в сухом помещении при контролируемой температуре +5 °C…+25 °C. Конкретные условия проверяют по инструкции к выбранному материалу.
Заключение
Пищевые смазки помогают поддерживать надежную работу оборудования и управлять риском случайного контакта с продуктом, но не отменяют требований гигиены. Для каждого узла определяют подходящую категорию, проверяют совместимость с условиями производства, наносят минимально достаточное количество и организуют раздельное хранение. H1, H2, H3 и 3H решают разные задачи, поэтому заменять их одной универсальной смазкой нельзя.
Следующий шаг - составить перечень узлов, отметить вероятность контакта с пищей и условия мойки, а затем сверить выбранные материалы с их назначением и документацией. На основе этой проверки оформляют регламент обслуживания, маркировки, хранения и контроля.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как отличить оригинал герметика от подделки на производстве, проверяя документы и проводя испытания для обеспечения качества.
Обработка титана СОЖ требует особого подхода: узнайте, как повысить стойкость инструмента при фрезеровании титановых сплавов.
Адгезия герметика к краске: узнайте, почему анаэробные составы не подходят для окрашенных деталей и как выбрать правильный герметик.