
Обработка титана с СОЖ: как повысить стойкость инструмента при фрезеровании
При обработке титана с СОЖ стойкость фрезы повышают за счет эффективного отвода тепла и стружки, стабильной подачи жидкости в зону резания и режимов, при которых кромка режет, а не трет материал. Для черновых операций особенно важна направленная подача СОЖ под давлением: простой высокий расход жидкости не гарантирует, что она попадет в контактную зону и удалит стружку.
Статья будет полезна инженерам, технологам и снабженцам, которые подбирают СОЖ для титановых сплавов и настраивают фрезерование. Разберем давление и способ подачи жидкости, концентрацию эмульсии, параметры резания и типичные ошибки, из-за которых быстрее изнашивается инструмент.
Почему при фрезеровании титана быстро изнашивается инструмент
Титановые сплавы относят к группе S по ISO 513.
При обработке важно не только ограничить нагрев, но и не допустить повторного попадания стружки в зону резания: она может снова контактировать с режущей кромкой, ускоряя ее износ и ухудшая обработанную поверхность.
СОЖ должна выполнять две практические задачи: охлаждать область резания и помогать выводить стружку. Если жидкость подается в большом объеме, но не достигает нужной зоны, стружка может оставаться возле фрезы. Поэтому при выборе схемы подачи оценивают не только расход, но и давление, направление струи и возможность подачи через инструмент.
Стабильность процесса также влияет на стойкость. Рывки подачи и перегрузки создают условия для локального перегрева и термоударов. Геометрия инструмента и острота кромки должны поддерживать устойчивое резание и отвод тепла вместе с образующейся стружкой.
Почему увеличение расхода не всегда помогает
Струя должна попадать туда, где формируется стружка и возникает контакт инструмента с материалом. Если подача не обеспечивает такого подвода, дополнительный объем жидкости сам по себе не решает проблему перегрева и повторного резания стружки. Для глубоких проходов и тяжелого чернового фрезерования поэтому рассматривают высоконапорную подачу, а подачу без давления оставляют для более легких операций как компромисс.
СОЖ для обработки титана: давление и способ подачи
Для фрезерования титана в технических рекомендациях встречается подача СОЖ через инструмент под давлением 70–150 bar.
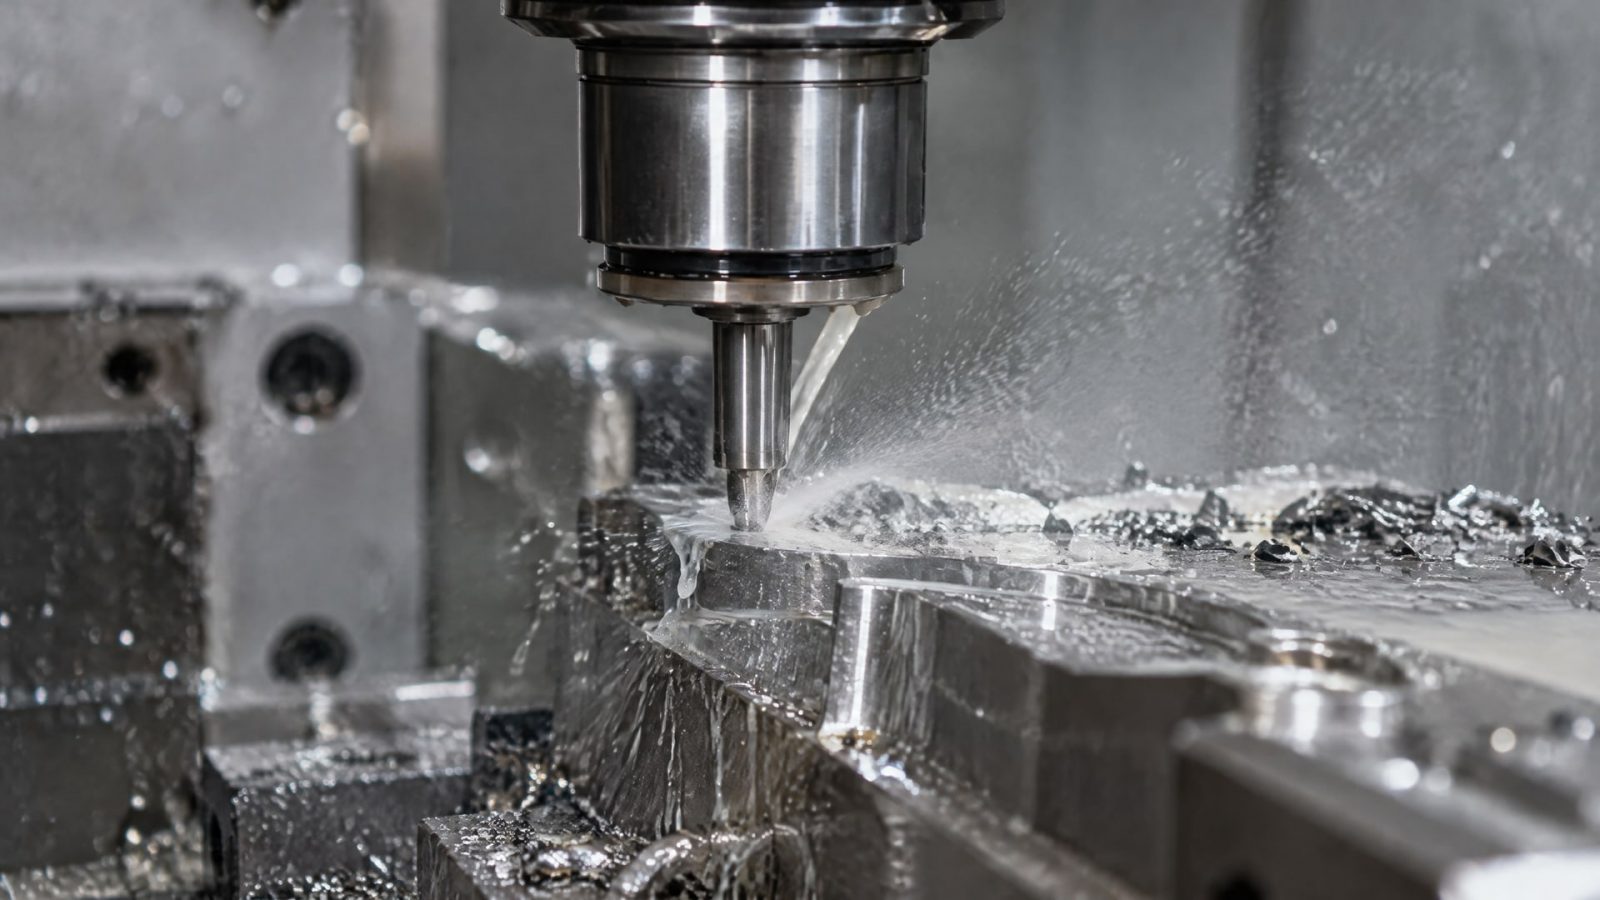
Также приводится ориентир 70 bar и выше для подачи через шпиндель или инструмент. Такая подача помогает доставить жидкость в зону резания и вымывать стружку, снижая тепловую нагрузку на кромку.
В других рекомендациях для отдельных условий указан диапазон 12–70 bar, а минимальный напор обозначен как 12 bar. Эти значения не стоит воспринимать как универсальные настройки для любого станка и инструмента: рабочее давление зависит от конструкции системы и операции. Для обработки с повышенными требованиями к стойкости важны совместно давление, направление струи и стабильное удаление стружки.
В материалах по титановому фрезерованию также указан ориентир 1000 psi и выше. В одном из них высоконапорную подачу через инструмент связывают с увеличением стойкости до 100%. В другом руководстве для давления 70–150 bar приводится рост в 2,5–4 раза относительно базового уровня. Это результаты отдельных рекомендаций, а не гарантированный эффект для любого производства.
Как оценить подачу СОЖ на станке
Проверьте, попадает ли струя непосредственно в зону резания, а не только на наружную поверхность фрезы.
Оцените, удаляется ли стружка из зоны обработки или снова проходит через режущую кромку.
Уточните допустимое давление для установленного инструмента и системы подачи.
Сверьте рабочий режим с рекомендациями изготовителей станка и инструмента.
Высокий напор особенно актуален при черновом фрезеровании, когда съем материала и тепловая нагрузка выше. Если подача через инструмент недоступна, возможности отвода стружки и тепла следует оценивать отдельно, не приравнивая обычный полив к высоконапорной подаче.
Состав СОЖ и концентрация эмульсии для титановых сплавов
Для обработки титановых сплавов рекомендуют водосмазывающие СОЖ с хорошей смазывающей способностью и EP-присадками.
Для фрезерования используют эмульсии, которые сочетают смазывание с охлаждением. В рекомендациях по титану встречается концентрация 8–12%; в других материалах приводится диапазон 8–10%. Эти ориентиры относятся к разным рекомендациям, поэтому фактическую концентрацию сверяют с указаниями изготовителя СОЖ и особенностями процесса.
Обычная эмульсия, настроенная под обработку стали, не обязательно подойдет для титана без изменений. При выборе важно учитывать способность состава смазывать контактные поверхности и отводить тепло. Недостаточная концентрация может не обеспечить требуемые свойства СОЖ, но произвольно повышать ее тоже не следует: рабочее значение должно соответствовать документации на продукт и условиям обработки.
MQL не рассматривают как основное решение для тяжелого чернового фрезерования титана. При таком съеме материал быстро нагревает зону резания, а смазывающий слой может не успевать защитить инструмент. Для операций со значительным объемом съема в рекомендациях рассматривают обильную или высоконапорную подачу СОЖ.
При локальных операциях, где применяют масляную СОЖ, задача состоит в том, чтобы подобрать состав под материал и характер обработки, а не переносить на него параметры эмульсии. Для работы с труднообрабатываемыми материалами, включая титан, в качестве такого решения применяют EFELE CF-635, масло для нарезания резьбы. Его рассматривают именно в контексте масляной СОЖ; режим подачи и совместимость с конкретной операцией необходимо оценивать отдельно.
Режимы фрезерования титана и нагрузка на кромку
Для Ti-6Al-4V приводятся следующие ориентиры скорости резания: 45–60 m/min при динамическом черновом фрезеровании и 80–110 m/min при чистовой обработке.
Подача на зуб для черновой операции указана в диапазоне 0,06–0,09 mm/tooth, для чистовой -0,04–0,06 mm/tooth. Это исходные значения для выбора режима, а не универсальная настройка для любого инструмента и станка.
Для чернового фрезерования также приводят ориентир радиального врезания 8–12% диаметра инструмента. Умеренная радиальная нагрузка помогает поддерживать непрерывное стружкообразование и отводить часть тепла со стружкой. Фактические параметры нужно согласовать с геометрией фрезы, жесткостью системы и возможностями подачи СОЖ.
Слишком маленькая подача не обязательно продлевает ресурс. Если инструмент вместо резания начинает больше тереть материал, растут температура и износ кромки. Поэтому уменьшать подачу только ради того, чтобы смягчить процесс или подавить вибрацию, не следует: сначала проверяют устойчивость закрепления, траекторию, параметры резания и отвод стружки.
Как подбирать режимы без потери управляемости
Начинайте с рекомендованных для конкретного инструмента и сплава значений, затем оценивайте стружкообразование, состояние кромки и стабильность процесса. Изменяйте параметры последовательно, чтобы понимать, какое изменение повлияло на стойкость. Одновременная корректировка подачи, скорости и подачи СОЖ затрудняет оценку результата.
Если возникает вибрация, простое снижение подачи может увеличить трение. Проверьте стабильность закрепления заготовки и инструмента, а также траекторию фрезы и удаление стружки. При этом режим должен сохранять непрерывную контролируемую нагрузку на кромку, без рывков и перегрузок.
Стружкоотвод, инструмент и стабильность процесса
Стружка, которая остается в зоне резания, способна повторно контактировать с кромкой.
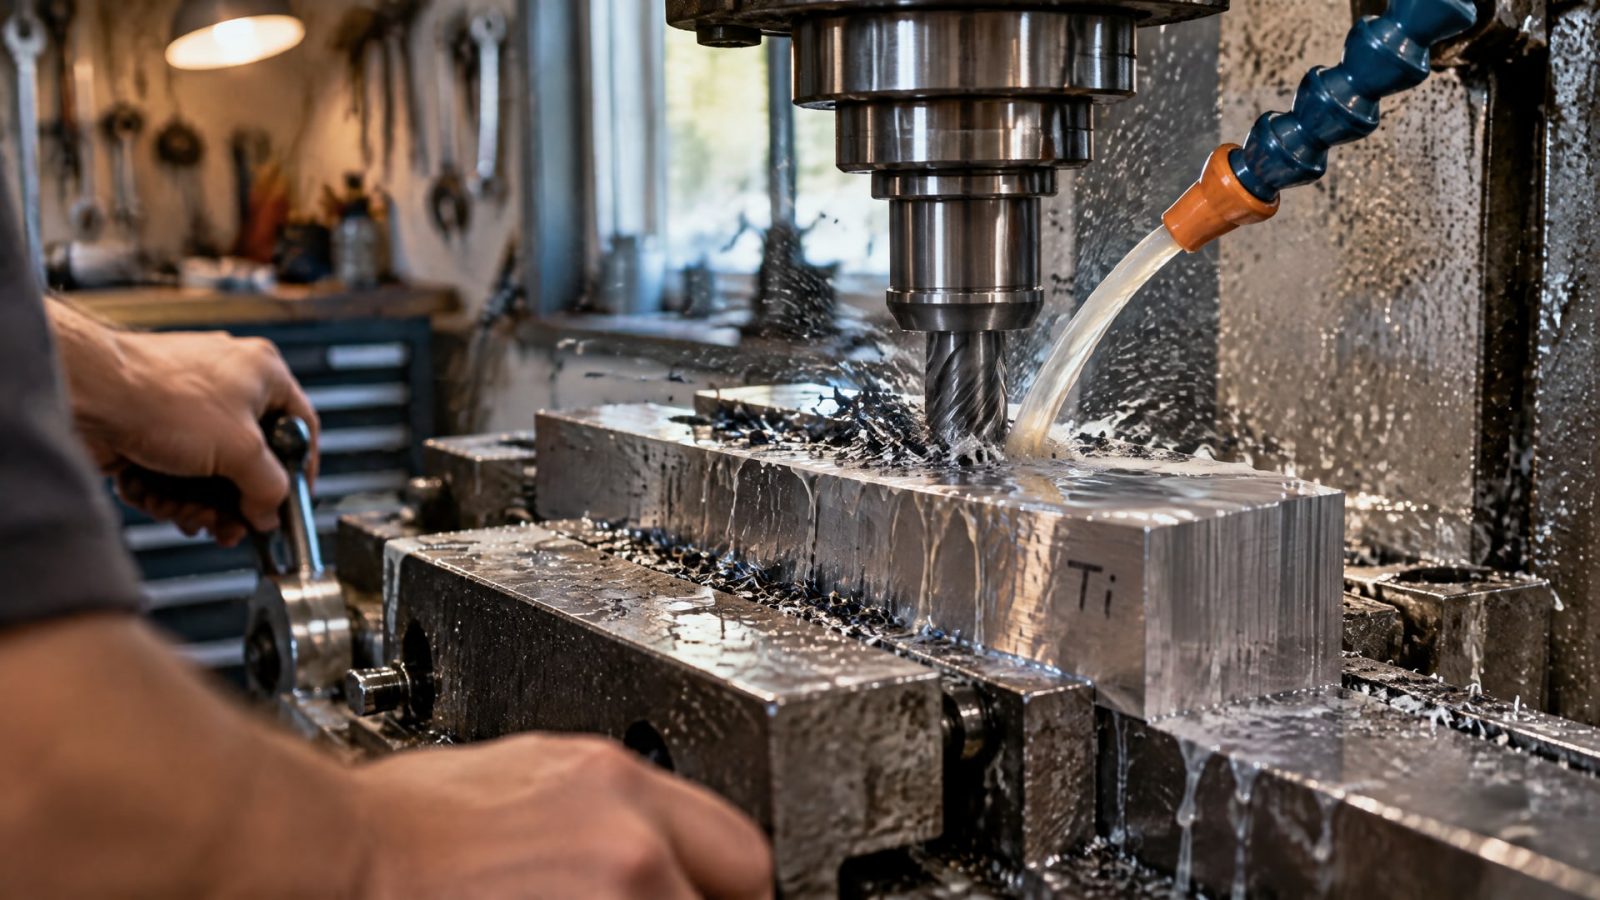
Поэтому траекторию фрезерования и подачу СОЖ оценивают вместе: жидкость должна не только охлаждать, но и помогать вымывать стружку. Для черновой обработки особенно важны стабильное стружкообразование и доступ струи к зоне резания.
На стойкость влияет и сам инструмент. В рекомендациях по титану подчеркиваются важность острой кромки, подходящего покрытия и геометрии, которая поддерживает устойчивый вывод стружки. При этом нельзя сводить результат только к марке твердого сплава: недостаточный отвод тепла или нестабильная подача могут ускорить износ даже при правильно выбранной фрезе.
Перед изменением инструмента проверьте основные элементы процесса:
Стружка свободно покидает зону резания и не проходит повторно через фрезу.
Струя СОЖ направлена в рабочую зону и подается с давлением, соответствующим системе.
Подача не снижена до режима, при котором инструмент преимущественно трет материал.
Закрепление заготовки и инструмента не создает рывков и перегрузок.
Режим резания и геометрия фрезы соответствуют черновой или чистовой операции.
Для диагностики полезно фиксировать выбранную скорость, подачу на зуб, давление СОЖ и состояние кромки после обработки. Если меняется один параметр за раз, инженеру проще определить причину изменения стойкости и закрепить рабочую настройку для повторяемых операций.
Как внедрить изменения и проверить результат
Начните с определения операции: черновое или чистовое фрезерование, сплав, глубина прохода, схема подачи СОЖ.
Для Ti-6Al-4V можно использовать опубликованные ориентиры 45–60 m/min при динамическом черновом фрезеровании и 80–110 m/min при чистовой обработке, а подачу на зуб выбирать в соответствующем диапазоне 0,06–0,09 или 0,04–0,06 mm/tooth. Эти значения нужно проверять на конкретной технологической системе.
Затем оцените подачу жидкости. Для высоконапорной схемы сопоставьте возможности станка с диапазонами, которые приводятся в рекомендациях: от 12–70 bar в одном справочном материале до 70–150 bar в руководстве по обработке титана. Различие диапазонов подчеркивает, что давление подбирают по оборудованию, оснастке и операции, а не по одному универсальному числу.
После этого проверьте концентрацию эмульсии по документации поставщика и сопоставьте ее с рекомендациями для титана 8–12%. Не переходите на MQL как на универсальный способ: для тяжелого чернового фрезерования этот вариант не рекомендуют. При пробной обработке фиксируйте стойкость инструмента, состояние поверхности и особенности стружкоотвода, сохраняя остальные параметры неизменными.
Результат оценивают не по одному показателю. Сравните время работы до износа кромки, повторяемость обработки и стабильность удаления стружки. Такой подход помогает понять, принесло ли изменение давления, концентрации или режима практическую пользу именно на вашем оборудовании.
Часто задаваемые вопросы
Какая СОЖ подходит для обработки титана?
Для фрезерования титановых сплавов рекомендуют водосмазывающие СОЖ с хорошей смазывающей способностью и EP-присадками. Для эмульсий приводится концентрация 8–12%, хотя в отдельных рекомендациях указан диапазон 8–10%. Выбор конкретного состава и концентрации сверяют с документацией изготовителя и условиями обработки.
Какое давление СОЖ нужно при фрезеровании титана?
В рекомендациях встречаются разные ориентиры: 70–150 bar для высоконапорной подачи через инструмент, 70 bar и выше для подачи через инструмент или шпиндель, а также диапазон 12–70 bar для отдельных условий. Рабочее давление зависит от системы станка, инструмента и операции, поэтому универсального значения для всех случаев нет.
Можно ли применять MQL при черновом фрезеровании титана?
Для тяжелого чернового фрезерования титана MQL не рекомендуют как основное решение. При значительном съеме материала тепло накапливается быстро, и смазывающий слой может не успевать защищать инструмент. В таких условиях рассматривают обильную или высоконапорную подачу СОЖ с эффективным отводом стружки.
Нужно ли снижать подачу, чтобы увеличить стойкость инструмента?
Не обязательно. Слишком низкая подача может увеличить трение вместо резания, поднять температуру и ускорить износ кромки. Если процесс нестабилен, проверьте закрепление, траекторию, стружкоотвод и подачу СОЖ, а не снижайте подачу автоматически.
Заключение
Чтобы повысить стойкость инструмента при фрезеровании титана, нужно согласовать режим резания с подачей СОЖ и отводом стружки. Для черновых операций рассматривают высоконапорную подачу через инструмент, эмульсии с хорошей смазывающей способностью и концентрацией, соответствующей рекомендациям для титана. Снижение подачи без проверки причин нестабильности способно усилить трение и ускорить износ.
Следующий шаг для технолога или инженера - проверить давление и направление подачи СОЖ, сверить концентрацию с документацией на состав и провести контролируемую пробную обработку. Записывайте режимы и состояние кромки, меняя по одному параметру: так проще определить, что именно улучшило стойкость на конкретном станке.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Адгезия герметика к краске: узнайте, почему анаэробные составы не подходят для окрашенных деталей и как выбрать правильный герметик.
Узнайте, как предотвратить отложения в СОЖ при обработке меди, используя комплексный подход, включающий выбор жидкости, контроль концентрации и фильтрацию.
Выбирайте смазку для мясорубки с пищевым допуском H1, чтобы обеспечить безопасность производства и соответствие стандартам.