
Как отличить оригинал герметика от подделки на производстве
Надежно отличить оригинал герметика от подделки по одному цвету или виду упаковки нельзя. На производстве проверяют документы на конкретную партию, сверяют заявленные характеристики с паспортом и при необходимости проводят испытания на резьбовых образцах. Такой подход помогает выявить несоответствие спецификации и снизить риск применения состава с неизвестными свойствами.
Статья полезна инженерам, техническим специалистам и снабженцам, которые закупают анаэробные герметики для трубных и резьбовых соединений. Ниже разберем, какие документы запросить, какие параметры сравнить и как организовать входной контроль. Отдельно поясним, почему проверка качества герметика не должна ограничиваться осмотром тюбика.
Как отличить оригинал герметика по документам и испытаниям
Начните проверку не с тюбика, а с комплекта документов.
Запросите паспорт качества или COA на конкретную партию, техническое описание продукта и сведения, позволяющие отследить поставку. Проверьте, совпадают ли номер партии в паспорте, на упаковке и в сопроводительных документах. Несовпадение маркировки или отсутствие прослеживаемости не доказывает подделку само по себе, но служит поводом приостановить приемку и запросить разъяснения.
В паспорте должны быть указаны характеристики, по которым можно оценить пригодность материала для конкретного соединения. Сверьте вязкость, плотность, диапазон рабочих температур, максимальный зазор, время достижения прочности и показатели прочности на кручение или сдвиг. В одном техническом описании анаэробного состава приведены вязкость 70 Па·с и плотность 1,09 г/см³. Там же указан диапазон рабочих температур от -55 до +150 °C, максимальный зазор 0,5 мм и время до полной прочности 24 ч. Это значения одного продукта, а не универсальные нормы для всех герметиков.
Попросите поставщика объяснить, какими методами получены заявленные показатели и к какой партии относятся результаты. Для проверки прочности резьбовых соединений в источниках указан ISO 10964. Если для узла важны давление и герметичность, заранее определите, какие дополнительные испытания нужны и как предприятие будет оценивать их результат. Нельзя подменять эту проверку сравнением цвета или названия на упаковке: составы могут различаться по вязкости, времени отверждения и допустимому зазору.
Подозрительный товар и контрафакт - не одно и то же. Несоответствие спецификации требует проверки, а умышленное искажение характеристик или происхождения указывает на контрафакт. В обоих случаях полезно сохранить документы, упаковку и данные поставки, чтобы выяснить, где возникло расхождение.
Проверка качества анаэробного герметика на входном контроле
Анаэробный герметик отверждается в отсутствие воздуха и при контакте с металлом.
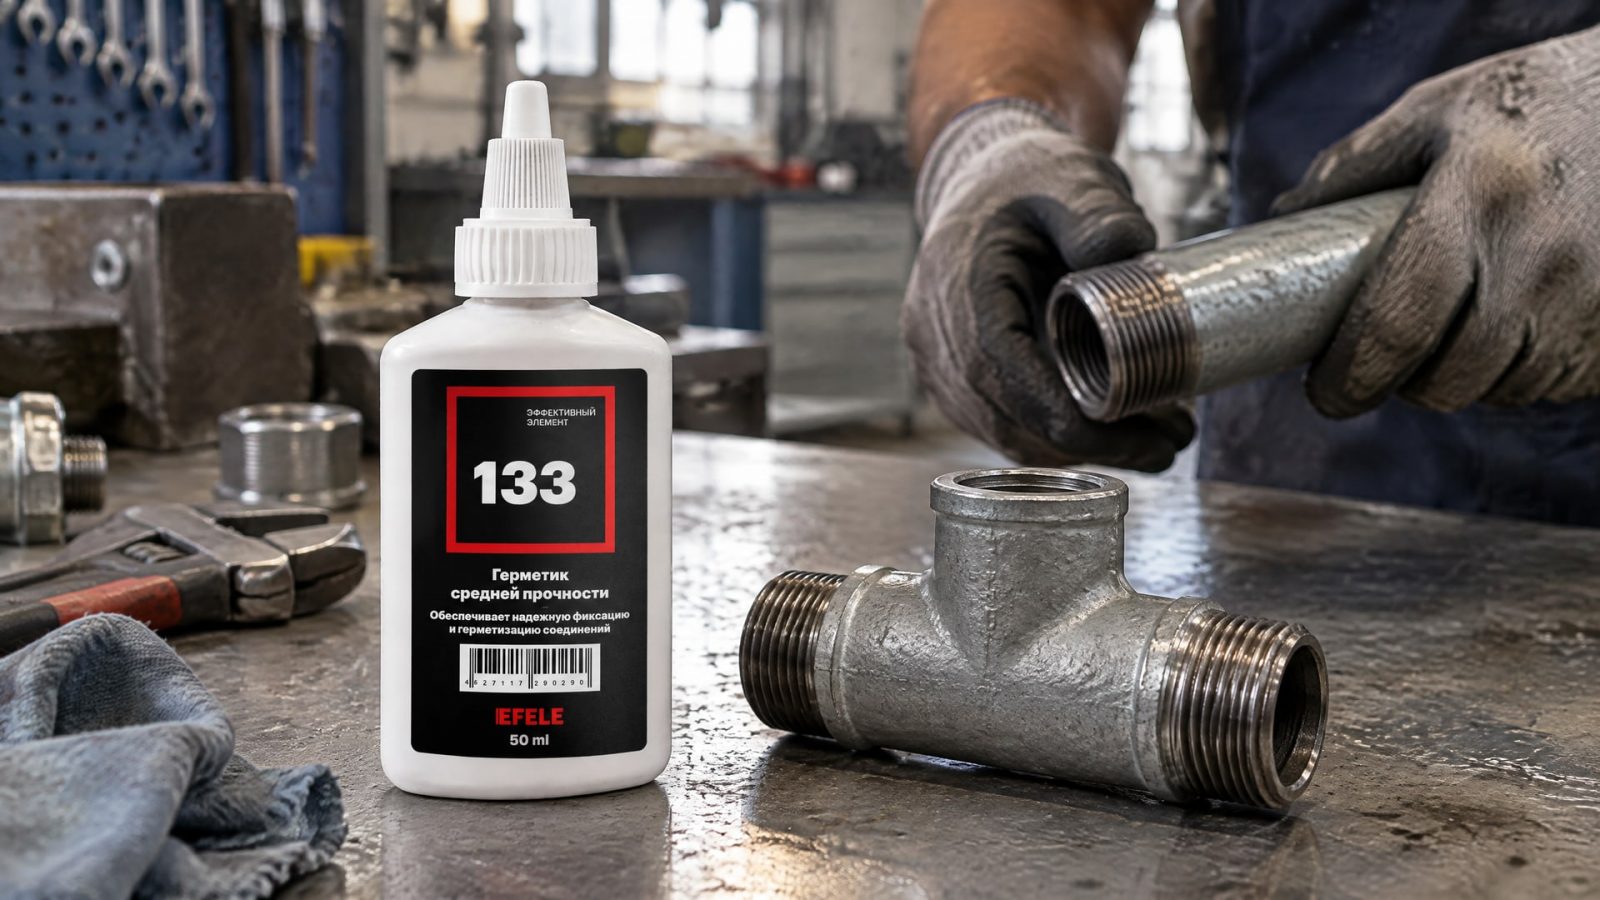
Поэтому внешний вид жидкого состава до нанесения не позволяет достоверно судить о его работе после сборки. Даже если материал быстро схватывается, это не подтверждает требуемую прочность или герметичность: оценивать нужно результат после полного отверждения и по параметрам, которые важны для конкретного узла.
Для входного контроля закрепите единый порядок проверки партии. Сначала сопоставьте маркировку и документы, затем выберите контрольные показатели из технической спецификации. Для резьбовых составов это могут быть вязкость, время отверждения, заполнение зазора, давление удержания и прочность соединения. Если заявлена проверка прочности на кручение по ISO 10964, выясните, относится ли результат к поставленной партии и соответствует ли методика принятому на предприятии регламенту.
Функциональные испытания проводите на резьбовых образцах или тест-купонах по утвержденной процедуре. Образцы, подготовка соединения, время выдержки и критерии оценки должны быть одинаковыми при сравнении разных партий. Иначе различия в результатах могут объясняться не составом, а изменением условий испытания. Не используйте случайный образец или оценку «держит - не держит» вместо заданного критерия.
Для партии, которая поступает впервые или вызывает вопросы, зафиксируйте результаты проверки и решение о приемке. Повторяемая схема важнее разовой лабораторной проверки: она включает документы, маркировку, выборочные испытания и сохранение сведений о поставщике, дате поступления, номере партии, сроке годности и условиях хранения. Такая прослеживаемость помогает обнаружить подмену, пересортицу или старый остаток в новой упаковке.
Совет инженера
Сценарий: на участок поступил анаэробный состав для трубных резьбовых соединений.
Что проверяют: для EFELE 133 сверяют маркировку и документы конкретной партии, затем сопоставляют характеристики из паспорта с требованиями узла. При необходимости проводят выборочное испытание на резьбовом образце по регламенту предприятия.
Итог: решение о допуске партии к монтажу принимают по документам и результатам проверки, а не по внешнему сходству упаковки с ранее поставленной.
Подделка анаэробного герметика: почему упаковка и цвет не дают ответа
Осмотр упаковки полезен как первый этап, но не как доказательство оригинальности.
Проверьте, читается ли маркировка, указан ли номер партии и можно ли связать его с паспортом качества. Если на упаковке и документах разные номера или характеристики не совпадают со спецификацией, запросите подтверждение у поставщика до применения материала. Визуальная аккуратность сама по себе также не гарантирует подлинность: контрафакт может имитировать внешний вид оригинального товара.
Не полагайтесь и на цвет состава. Для анаэробных материалов цвет не подтверждает ни химические характеристики, ни соответствие назначению. Составы с похожим оттенком могут отличаться по вязкости, допустимому зазору, температурной стойкости, скорости отверждения и прочности. Поэтому попытка распознать анаэробный герметик-подделку только по цвету создает ложную уверенность и не заменяет сверку документов и испытаний.
Сравнивайте не только название на упаковке, но и заявленную область применения. Для трубных соединений, газа, воды, гидравлики и общего резьбового уплотнения требования могут различаться. В источниках для отдельных категорий упоминаются ISO 10964, ISO 10123 и EN 751-1; применимость конкретного стандарта нужно проверять по назначению состава и документам на него. Наличие номера стандарта в описании не доказывает, что поставленная партия прошла соответствующие испытания.
Отдельно оценивайте согласованность данных: паспорт, спецификация и маркировка должны описывать один и тот же продукт и одну партию. Если поставщик не предоставляет документы или объяснение расхождений, не используйте состав в производственном узле до завершения проверки. Для критичных соединений заранее установите, какие подтверждения нужны: например, результаты испытаний на прочность при кручении и, если это предусмотрено задачей, данные по давлению и герметичности.
Как организовать закупку и прослеживаемость партии
Риск получить контрафактную промышленную химию снижается, когда закупка и приемка связаны единым регламентом.
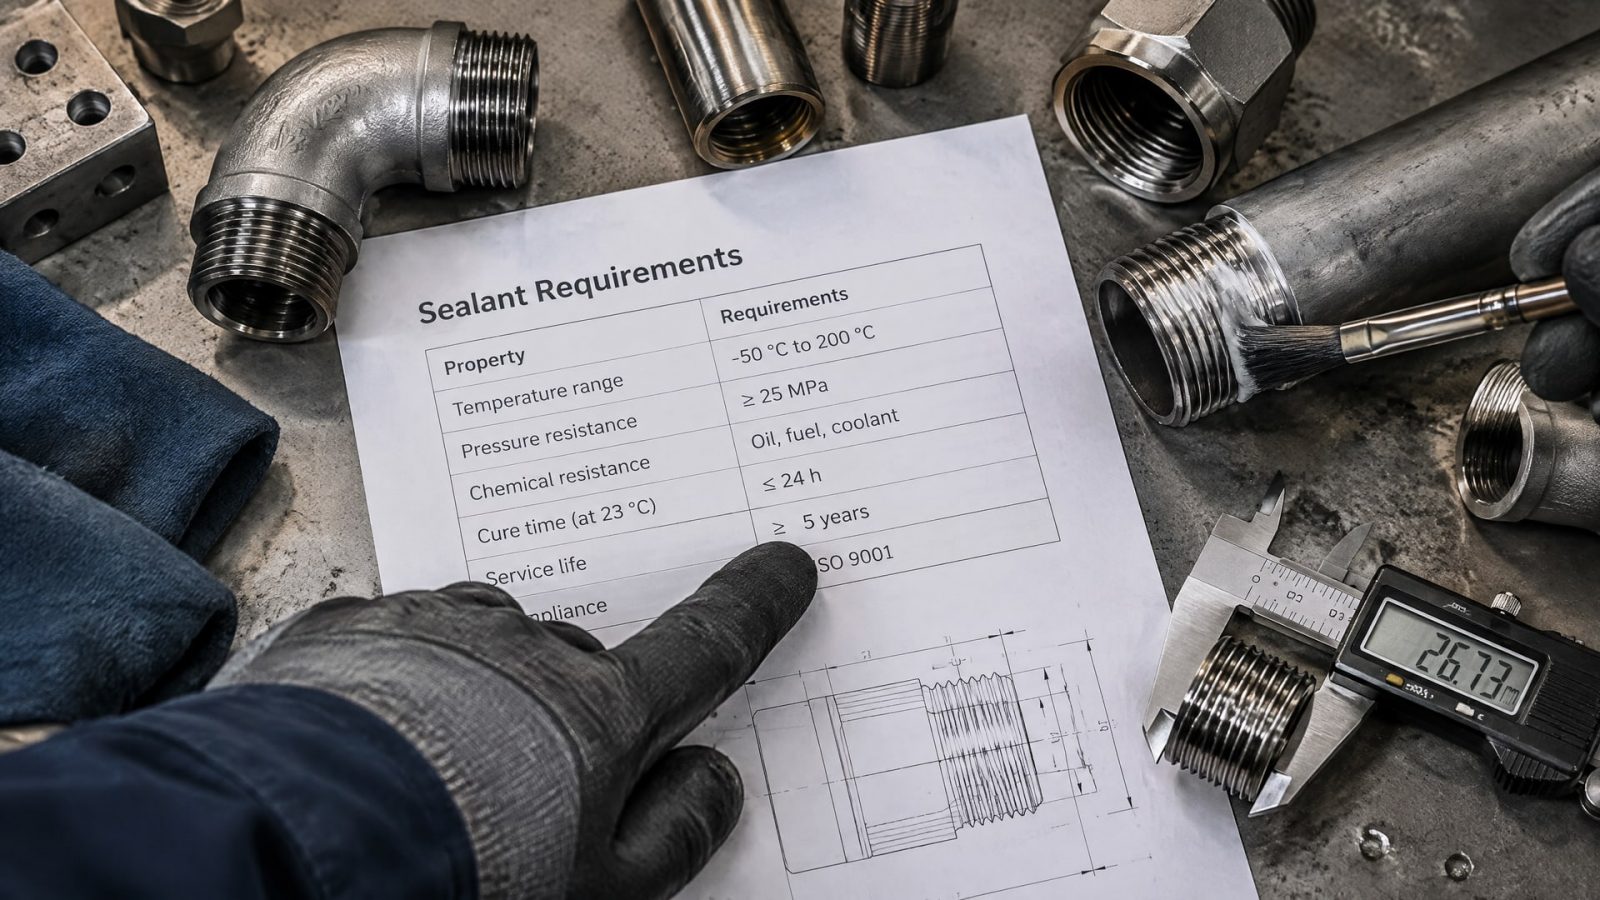
В заявке указывайте не только название состава, но и область применения, необходимые характеристики и требуемые документы. Для трубных резьбовых соединений уточните рабочую среду и условия эксплуатации: эти сведения помогают проверить, соответствует ли герметик задаче. Не подменяйте технические требования цветом или общим обозначением «анаэробный».
При поступлении партии фиксируйте поставщика, дату поставки, номер партии, срок годности и условия хранения. Храните вместе документы и запись о результатах входного контроля, чтобы при расследовании несоответствия можно было проследить путь материала от приемки до конкретного узла. Если одна партия не совпадает по маркировке или результатам с документами, отдельно отметьте ее и запросите подтверждение до передачи в производство.
Определите, какие испытания предприятие проводит регулярно, а какие назначает при отклонениях. Для проверки прочности на кручение можно ориентироваться на ISO 10964, если он соответствует применению и принятой методике. Результаты сравнивайте с характеристиками конкретного продукта, а не с усредненным ожиданием от всей категории. Например, показатели 0,5 мм максимального зазора и 24 ч до полной прочности относятся к одному техническому описанию и не могут служить нормой для любого состава.
При повторных закупках сохраняйте историю партий и решений по приемке. Так проще заметить изменение заявленных характеристик, отсутствие документов или несоответствие между поставками. Если поставщик меняется, проверку начинайте заново: не переносите результаты испытания одной партии на другую без основания. Снабженец и инженер должны согласовать перечень документов и критерии приемки до размещения заказа, а не после обнаружения проблемы на линии.
Какие показатели сравнивать для разных соединений
Состав выбирают по задаче, а не только по типу упаковки или общему названию.
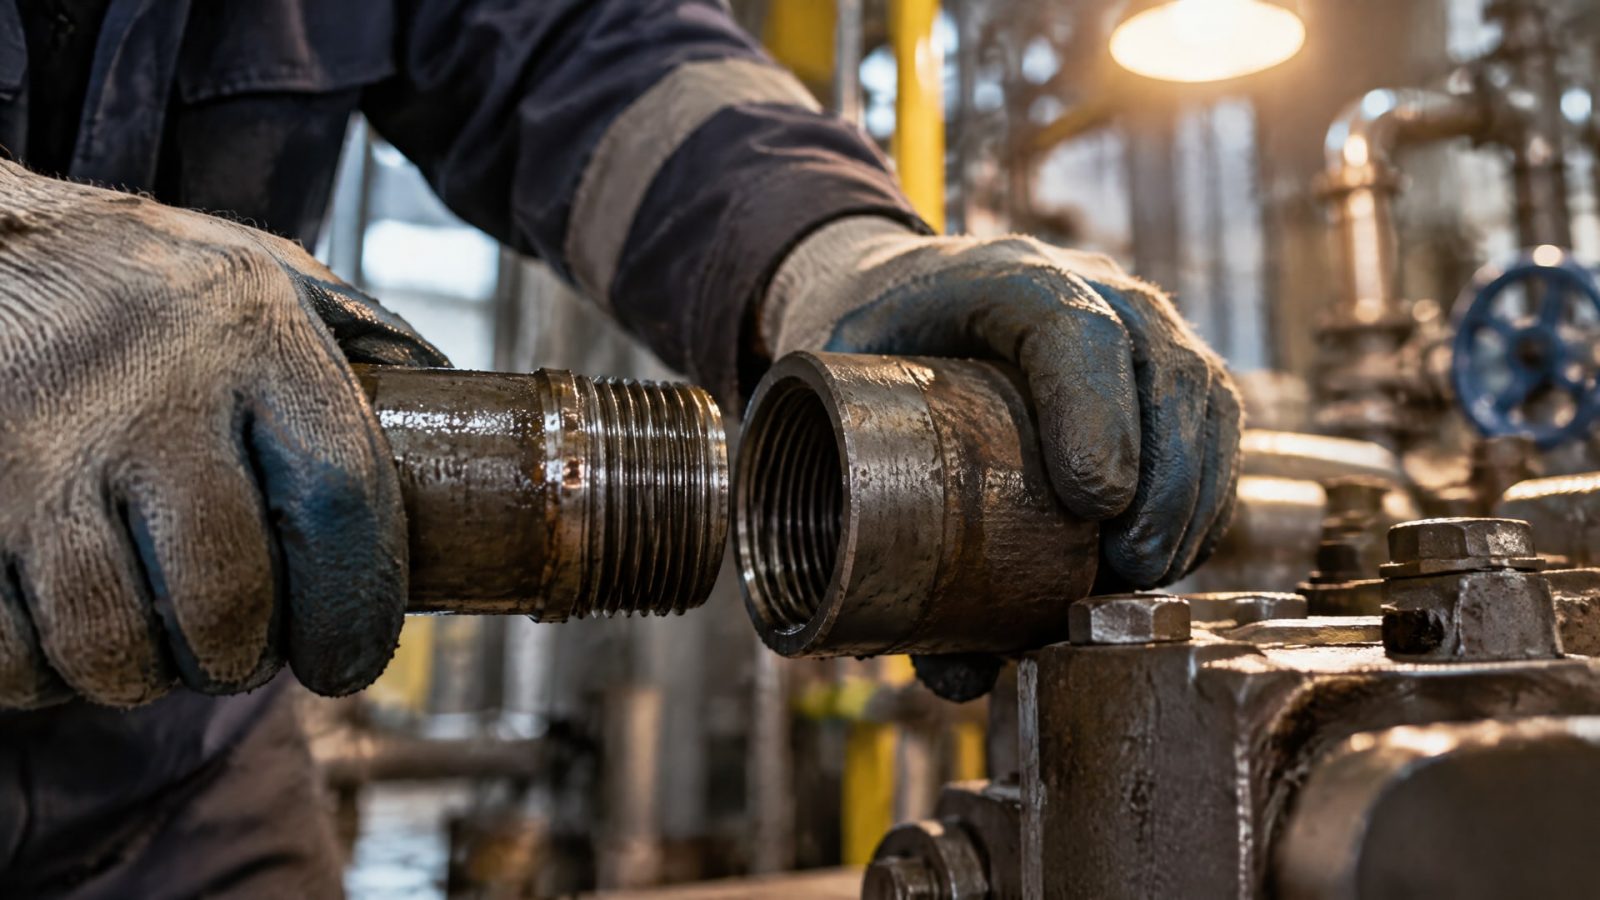
Для резьбового соединения важны параметры, связанные с заполнением зазора, скоростью отверждения и прочностью после сборки. Для трубного узла дополнительно учитывают требования к рабочей среде и способ подтверждения герметичности. Один универсальный набор требований для всех применений не следует из того, что материалы относятся к анаэробным.
При сравнении партий сводите показатели в таблицу и отмечайте источник каждого значения. Это помогает отделить данные паспорта от результатов собственных испытаний и избежать ошибочного переноса параметров с одного продукта на другой.
| Показатель | Что проверить |
|---|---|
| Вязкость и плотность | Совпадают ли значения с технической документацией на продукт |
| Время отверждения | Указано ли время достижения прочности и при каких условиях его определяли |
| Максимальный зазор | Подходит ли предел заполнения зазора к конструкции соединения |
| Прочность на кручение | Есть ли данные испытаний и применен ли ISO 10964, если он предусмотрен |
| Температурный диапазон | Соответствует ли заявленный диапазон условиям работы узла |
| Давление и герметичность | Есть ли результаты испытаний, необходимые для конкретного применения |
В качестве примера того, почему нельзя переносить значения между продуктами, техническое описание одного состава приводит плотность 1,09 г/см³, вязкость 70 Па·с и диапазон температур от -55 до +150 °C. Эти цифры полезны как параметры для сверки именно с документами на этот состав, но не как универсальные критерии подлинности. Аналогично, время до полной прочности 24 ч не означает, что любой качественный анаэробный герметик должен отверждаться ровно столько.
Если речь идет о газовых или иных трубных соединениях, проверьте, какой стандарт или допуск заявлен для конкретного применения. В источниках упоминаются EN 751-1 и ISO 10123 для отдельных категорий материалов, но их нельзя считать взаимозаменяемыми или автоматически применимыми к любому герметику. Итоговый выбор и приемку обосновывают соответствием документов, требований узла и результатов предусмотренных испытаний.
Часто задаваемые вопросы
Можно ли определить подделку анаэробного герметика по цвету?
Нет. Цвет не подтверждает химические характеристики, соответствие спецификации или подлинность партии. Составы могут выглядеть похоже, но различаться по вязкости, времени отверждения, максимальному зазору и прочности. Проверяйте документы, номера партии и результаты испытаний, а цвет используйте только как элемент первичного осмотра.
Какие документы запросить у поставщика герметика?
Запросите паспорт качества или COA на конкретную партию, техническое описание и документы, позволяющие связать поставку с номером партии. Сверьте идентификаторы на упаковке и в документах. Если для соединения важна прочность на кручение, уточните наличие результатов испытаний по ISO 10964 и убедитесь, что они относятся к нужному продукту и партии.
Как проверять герметик для трубных соединений?
Сначала определите назначение состава и требования узла, затем сопоставьте их с технической документацией. Проверьте рабочую среду, температурный диапазон, максимальный зазор, время отверждения и доступные данные по герметичности. При входном контроле используйте резьбовые образцы или тест-купоны по регламенту предприятия, сохраняя результаты и данные партии.
Достаточно ли одной лабораторной проверки для приемки?
Одной проверки недостаточно для постоянного снижения риска подмены. Для каждой поставки нужны сверка маркировки и документов, а затем предусмотренные регламентом выборочные испытания. Сохраняйте сведения о поставщике, дате поступления, номере партии, сроке годности и условиях хранения. Так результаты можно связать с конкретной поставкой и производственным применением.
Заключение
Отличить оригинал герметика от подделки на производстве помогает не отдельная визуальная примета, а совокупность проверок: документы на партию, совпадение маркировки, соответствие спецификации, функциональные испытания и прослеживаемость поставки. Цвет упаковки и скорость первичного схватывания не подтверждают прочность соединения или герметичность.
Следующий шаг для предприятия - закрепить входной контроль в регламенте: определить обязательные документы, показатели сравнения, методику испытаний и порядок хранения данных о партии. До завершения проверки не передавайте состав с неподтвержденными характеристиками в производственный узел.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Обработка титана СОЖ требует особого подхода: узнайте, как повысить стойкость инструмента при фрезеровании титановых сплавов.
Адгезия герметика к краске: узнайте, почему анаэробные составы не подходят для окрашенных деталей и как выбрать правильный герметик.
Узнайте, как предотвратить отложения в СОЖ при обработке меди, используя комплексный подход, включающий выбор жидкости, контроль концентрации и фильтрацию.