
Покрытие для скольжения на алюминии Д16: технология и контроль
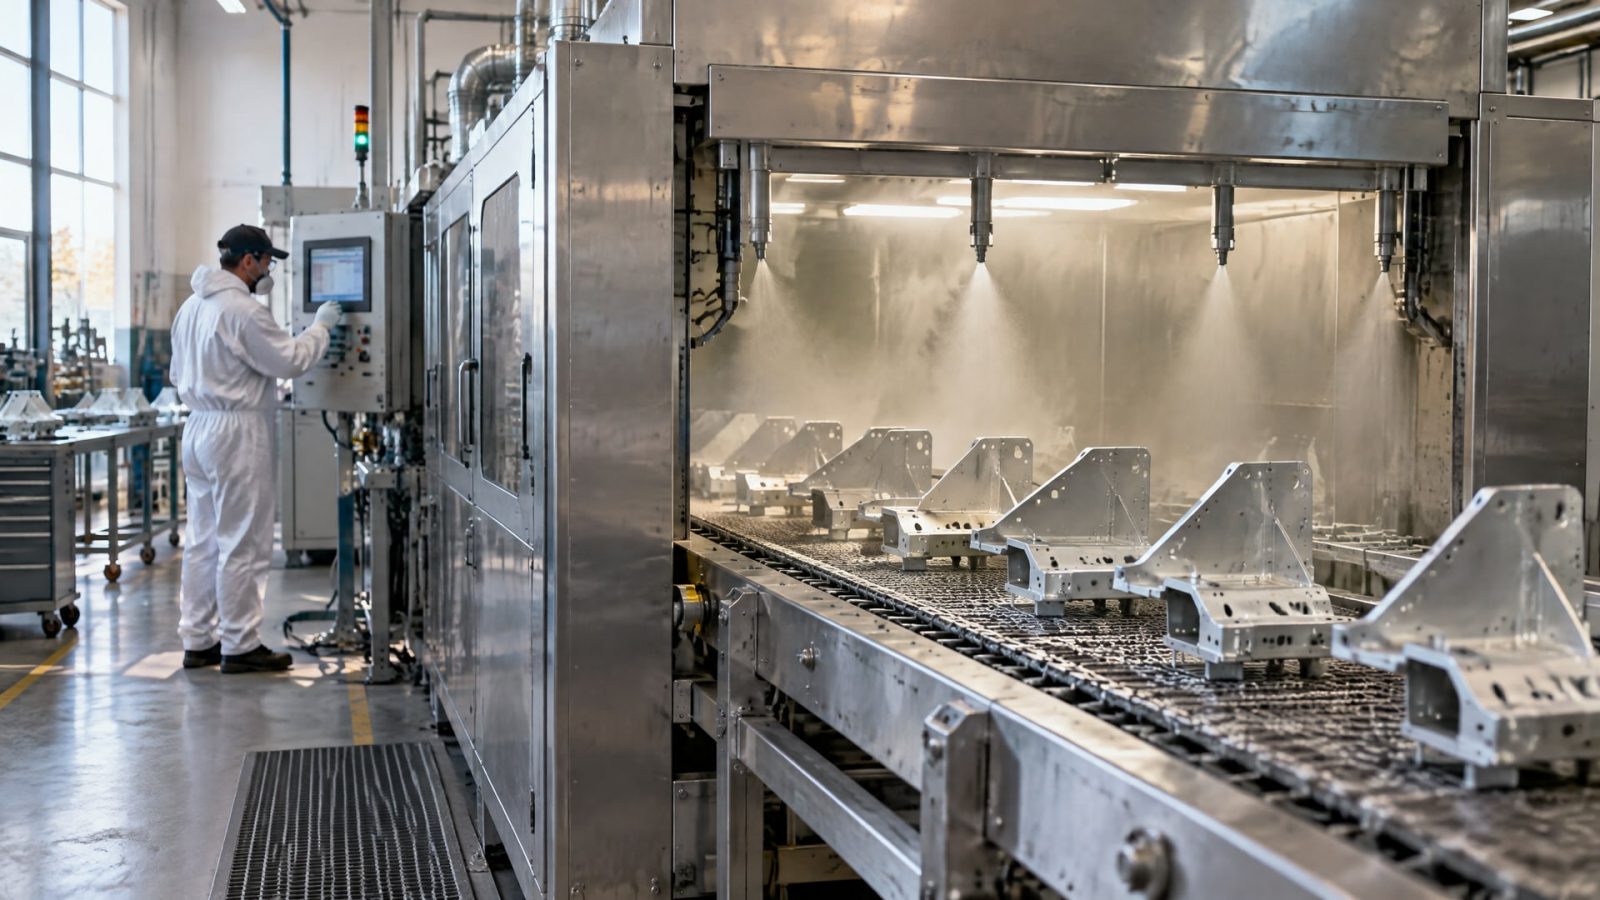
Для детали из Д16 промышленное покрытие для скольжения обычно строят не как слой PTFE, нанесенный прямо на металл, а как систему: твердое анодирование алюминия с последующей пропиткой пор политетрафторэтиленом. Такой подход описан в SAE AMS 2482; для новых конструкций NASA рекомендует вариант Type 1 - PTFE-impregnated aluminum oxide. До выбора технологии нужно проверить химический состав сплава, определить требуемую толщину и согласовать контроль покрытия.
Статья поможет инженерам и техническим специалистам оценить применимость процесса к Д16, а закупщикам - сформулировать требования для подрядчика и приемки. Разберем подготовку поверхности, ограничения по сплаву, параметры слоя и методы контроля. Отдельно уточним, почему восстановление анодированного слоя и нанесение PTFE - не одно и то же, а покрытия для плитки или рулонного металла относятся к другим задачам.
Как устроено покрытие для скольжения на алюминии
В системе «анодирование + PTFE» твердый оксидный слой служит основой, а PTFE обеспечивает антифрикционные свойства.
Поэтому нанесение тефлонового покрытия на ответственные алюминиевые детали нельзя сводить к распылению состава на необработанную поверхность. Отраслевые требования описывают покрытие на анодированном основании, а SAE AMS 2482 устанавливает требования к твердому оксидному слою алюминиевых сплавов, пропитанному или соосажденному с PTFE.
Для новых конструкций NASA указывает Type 1 - PTFE-impregnated aluminum oxide. Важно различать пропитанный и соосажденный варианты: это разные исполнения покрытия, и их не следует считать взаимозаменяемыми без проверки требований чертежа или спецификации. Если деталь должна одновременно обеспечивать скольжение и коррозионную стойкость, в технологической схеме нужно проверять наличие именно твердого анодирования с PTFE, а не только фторполимерного слоя.
Диапазон толщины по AMS 2482 составляет 0.0011-0.003 inches, типовое значение - 0.0020 ± 0.0005 inches. Это заданные границы, а не правило «чем толще, тем лучше»: выход за диапазон не гарантирует улучшения скольжения и может повлиять на качество результата. Техническое задание должно фиксировать применяемый стандарт, вариант обработки и требуемые параметры, а не ограничиваться словами «тефлоновое покрытие».
У PTFE-обработки есть и другая нормативная область. AMS 2515 описывает тонкие PTFE-покрытия для сухой смазки, термостойкости и коррозионной защиты, с температурой до 275 °C кратковременно и до 245 °C длительно. Эти пределы относятся к указанной спецификации тонких покрытий и не должны автоматически переноситься на любую систему анодирования с PTFE.
Подходит ли тефлоновое покрытие для алюминия Д16
Обозначения Д16 недостаточно, чтобы без проверки подтвердить применимость процесса.
NASA приводит ограничения для алюминиевых сплавов: содержание меди должно быть менее 5%, кремния - менее 8% либо сумма меди и кремния не должна превышать 8%. Перед заказом обработки следует запросить данные о химическом составе конкретной партии и сверить их с условиями выбранной спецификации.
Это особенно важно, если деталь уже прошла термообработку, механическую обработку или предыдущие виды поверхностной обработки. В техническом задании нужно указать материал и состояние детали так, как они заданы в конструкторской документации, а также сообщить подрядчику о прежних покрытиях. Если химический состав не подтвержден, не стоит считать, что любой алюминий автоматически подходит под процесс.
До передачи детали также согласуют функциональные требования. Для одной детали приоритетом может быть скольжение, для другой - сочетание антифрикционных свойств и коррозионной защиты. От этого зависит выбор исполнения покрытия и критериев приемки. SAE AMS 2482 охватывает твердый оксидный слой с PTFE, а AMS 2515 содержит требования к тонким PTFE-покрытиям; эти обозначения не следует объединять в одну универсальную технологию.
На кромках и углах важно предусмотреть скругление: в отраслевых материалах его связывают со снижением риска сколов и неравномерной толщины. Геометрию детали поэтому проверяют до обработки, а особенности кромок отражают в чертеже или технологическом задании. Если конструкция содержит острые переходы, подрядчик должен оценить их влияние на равномерность покрытия до запуска партии.
Подготовка поверхности и нанесение тефлонового покрытия
Качество покрытия зависит не только от выбранного PTFE-состава, но и от подготовки основания.
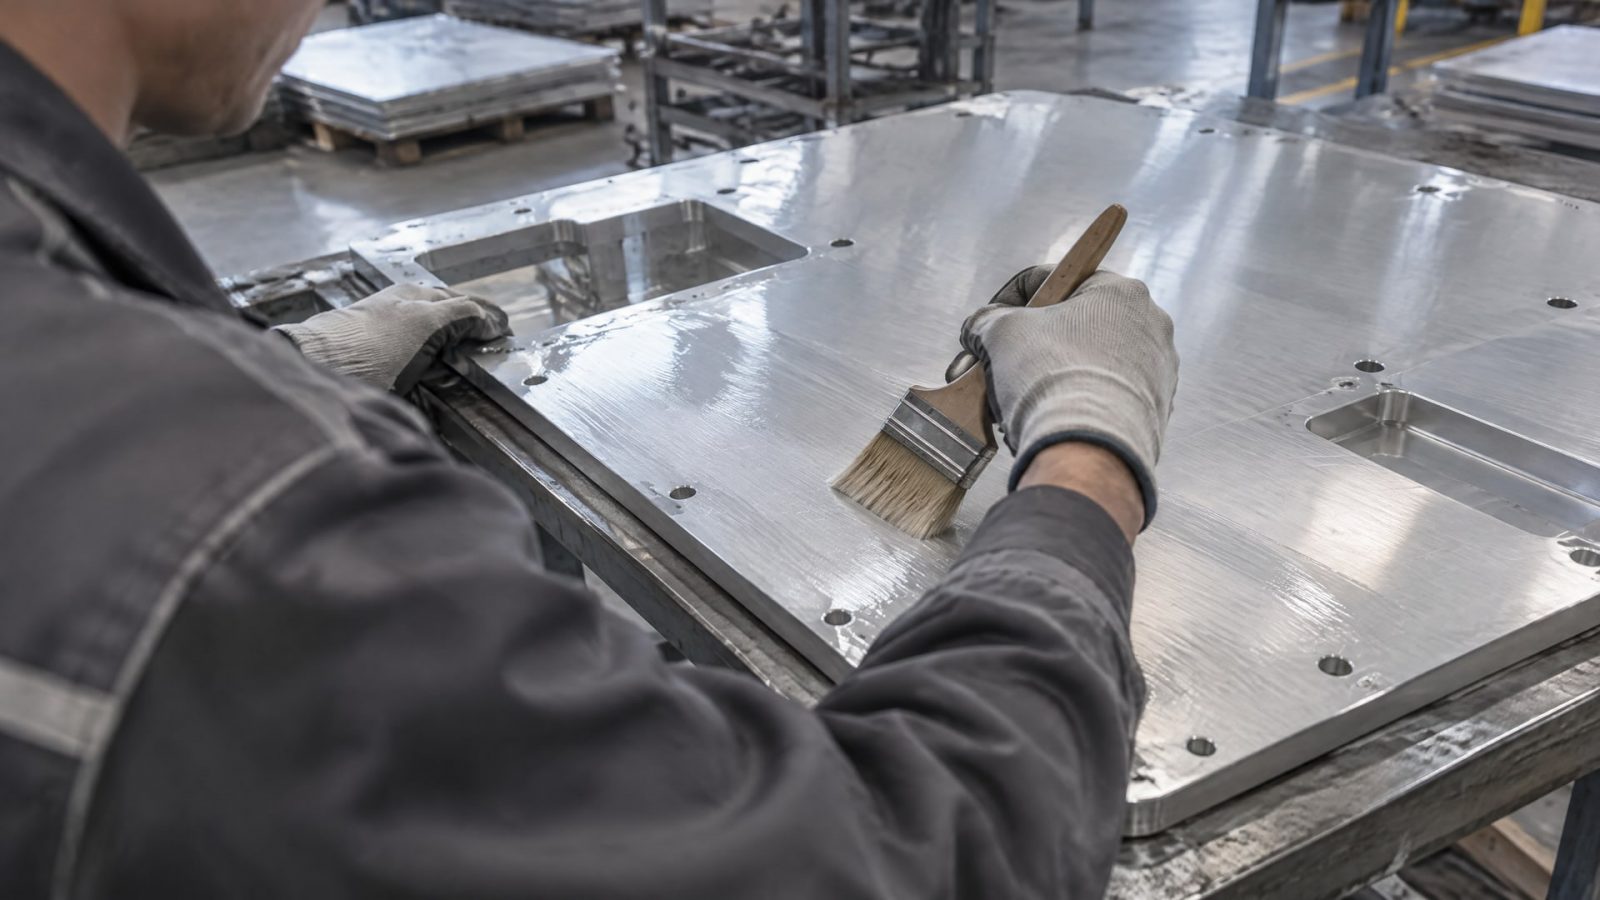
Для уже анодированного алюминия AMS 2515 указывает обезжиривание и сушку; предварительный прогрев алюминия по этой спецификации не требуется. Эти указания относятся к описанной в AMS 2515 процедуре и не заменяют технологическую карту для процесса по AMS 2482 или другой согласованной схеме.
Перед обработкой следует определить, в каком состоянии находится деталь: необработанный алюминий, анодированная поверхность или изделие с остатками прежнего покрытия. Затем технолог подбирает маршрут с учетом состояния основания и требований к готовой поверхности. Универсальная инструкция «очистить и нанести PTFE» не подтверждает, что деталь прошла твердое анодирование и соответствует нужному варианту AMS 2482.
Совет инженера
Сценарий: на алюминиевом корпусе Д16 резиновая прокладка должна скользить при сборке, а контактная поверхность нуждается в антифрикционной обработке.
Что сделать: разделить две задачи. Для системы «анодирование + PTFE» согласовать отдельную технологию с исполнителем; поверхность под самостоятельное антифрикционное покрытие тщательно очистить и обезжирить. Для скольжения прокладки на алюминиевом корпусе в таких условиях применяют MODENGY 1010 - твердосмазочное покрытие на основе PTFE с низким коэффициентом трения и химической стойкостью.
Итог: назначение и основание каждого покрытия определены отдельно, а самостоятельное нанесение не выдается за соответствие AMS 2482.
Перед нанесением MODENGY 1010 очиститель MODENGY Очиститель-активатор используют для очистки и обезжиривания поверхности. Такой этап помогает подготовить основание для адгезии и долговечности покрытия. При этом характеристики самостоятельного покрытия не следует переносить на технологию пропитанного анодного слоя: это разные решения, и в документации их нужно обозначать раздельно.
Как контролировать толщину и качество покрытия
Контроль следует включать в план качества как отдельную операцию, а не принимать слой только по записи в паспорте.
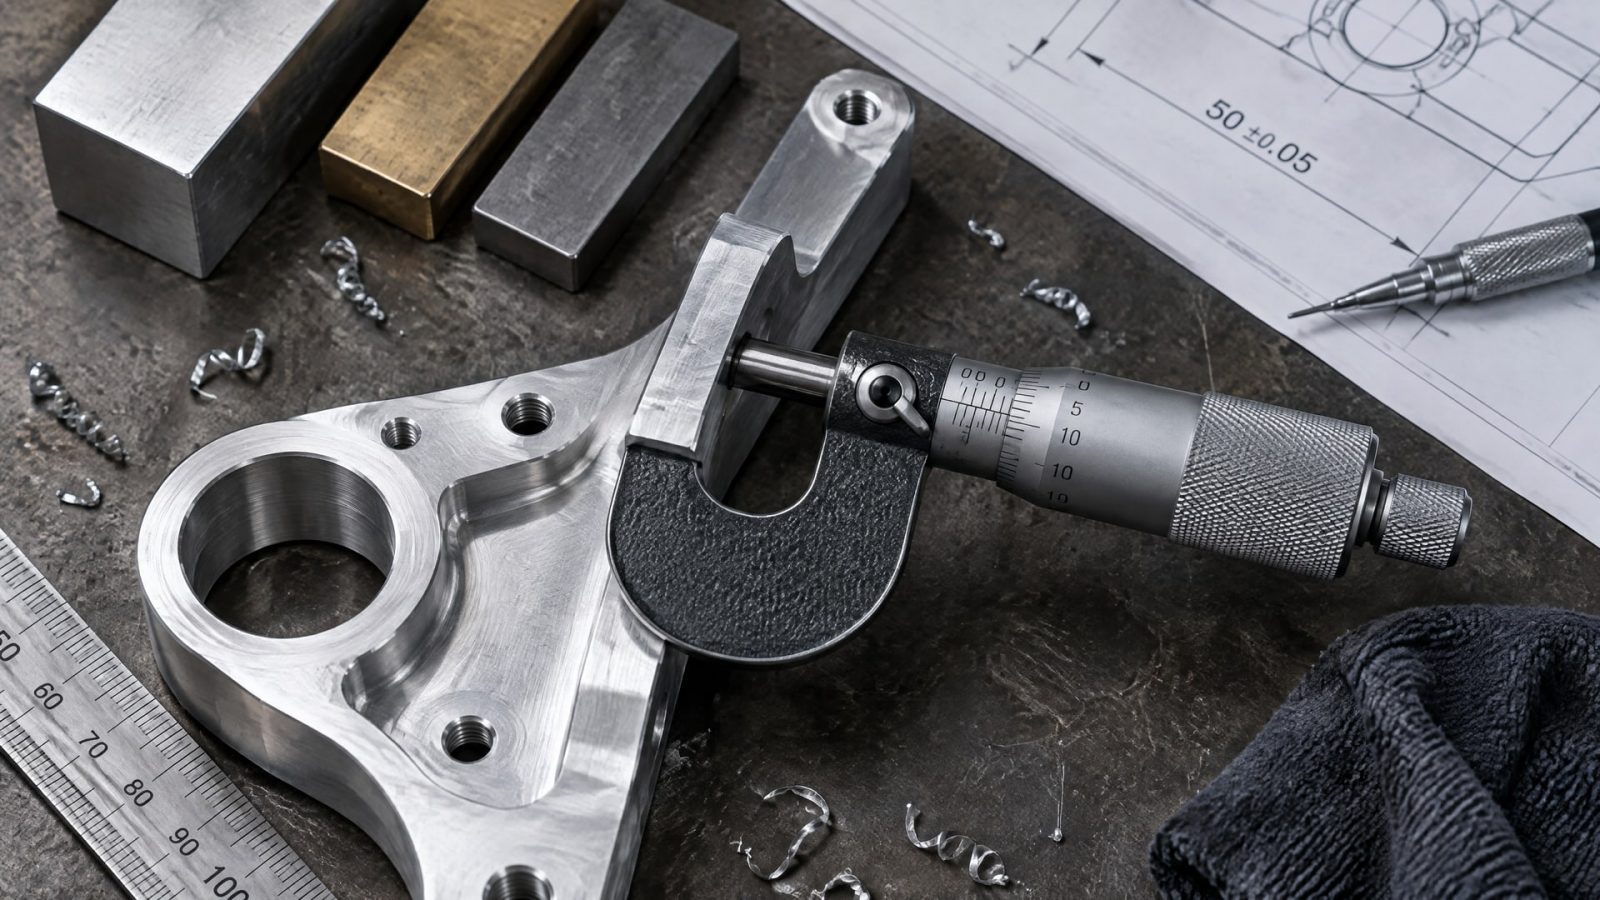
Для покрытия по AMS 2482 типовая толщина составляет 0.0020 ± 0.0005 inches при допустимом диапазоне 0.0011-0.003 inches. Если заказчик задает параметры в другой системе единиц, их нужно согласовать с исполнителем заранее, не подменяя значения округленной оценкой.
NASA указывает вихретоковое измерение по ASTM B244 как предпочтительный способ контроля толщины. Микрометр дает лишь косвенную оценку, поэтому не должен подменять установленный метод, если требование относится к толщине покрытия. В документах на поставку полезно зафиксировать метод измерения, точки контроля и формат протокола, чтобы результаты можно было сопоставить между партиями.
Проверку стойкости выбирают под условия эксплуатации. В источниках приведены ASTM B117 для испытания в соляном тумане продолжительностью 336 часов и ASTM D4060 для оценки абразивного износа. Эти испытания проверяют разные свойства; результат одного нельзя считать доказательством другого. В техническом задании указывают, какие именно характеристики важны для детали и какие испытания подтверждают их приемку.
До запуска серийной обработки стоит согласовать с исполнителем все параметры: применяемую спецификацию, тип покрытия, толщину, метод контроля и требования к испытаниям. Для Д16 отдельно подтверждают химический состав в контексте ограничений по меди и кремнию. Такой порядок помогает избежать ситуации, когда покрытие формально называется тефлоновым, но его технология и контроль не отвечают рабочей задаче.
Восстановление анодированного слоя и выбор применения
Фраза «восстановление анодированного слоя» может вводить в заблуждение.
PTFE-обработка не возвращает поврежденный анодный слой в исходное состояние: она формирует новую рабочую поверхностную систему на подготовленной основе. Если анодирование повреждено, сначала нужно оценить состояние детали и согласовать с исполнителем допустимый маршрут обработки, а не считать, что нанесение PTFE автоматически устранит дефекты.
Не следует смешивать эту технологию с покрытиями для других поверхностей. Покрытие для плитки против скольжения и покрытие для керамогранита от скольжения относятся к задачам безопасного перемещения по напольному материалу, а не к обработке алюминия Д16. Запросы вроде «покрытие для керамогранита от скольжения аэрозоль» не описывают технологию PTFE-пропитанного анодного слоя и не помогают выбрать покрытие для промышленной детали.
Так же отдельно рассматривают покрытие для скольжения рулонного металла. Для него требуются собственные требования к основанию, нанесению и эксплуатации; параметры обработки Д16 нельзя переносить на рулонный металл без подтверждения применимости. Если в проекте встречаются разные материалы, для каждого указывают самостоятельные технические требования.
Для алюминиевой детали исходной точкой остается назначение поверхности: какое сопряжение должно скользить, требуется ли коррозионная защита и какой способ обработки допускает конструкция. После этого выбирают спецификацию и критерии контроля. Формулировка «тефлон алюминий Д16» сама по себе не задает технологию, толщину или доказательство соответствия.
Часто задаваемые вопросы
Можно ли нанести тефлоновое покрытие прямо на алюминий Д16?
Для ответственных деталей отраслевые требования описывают систему на анодированном основании, а не простое нанесение PTFE на необработанный металл. Для новых конструкций NASA указывает Type 1 - PTFE-impregnated aluminum oxide. Дополнительно проверяют химический состав сплава, в том числе содержание меди и кремния.
Какой толщины должно быть покрытие для скольжения?
Для покрытия по AMS 2482 в источниках указана типовая толщина 0.0020 ± 0.0005 inches и допустимый диапазон 0.0011-0.003 inches. Выбирать значение нужно по применяемой спецификации и требованиям детали. Контроль толщины предпочтительно выполнять вихретоковым методом по ASTM B244.
Подойдет ли покрытие для плитки против скольжения для алюминиевого корпуса?
Нет оснований переносить требования к покрытиям напольной плитки на алюминиевые детали. У этих задач разные основания и критерии применения. Для корпуса Д16 выбирают технологию по требованиям к алюминиевому сплаву и рабочей поверхности, а обработку плитки рассматривают отдельно.
Восстанавливает ли PTFE-покрытие поврежденное анодирование?
PTFE-обработка не восстанавливает анодированный слой до его исходного состояния. Она формирует новую рабочую поверхностную систему на подготовленной основе. Если анодирование повреждено, состояние детали и допустимый маршрут нужно предварительно оценить с исполнителем, а не считать нанесение PTFE ремонтом исходного слоя.
Заключение
Покрытие для скольжения на алюминии Д16 следует выбирать как технологическую систему, а не как самостоятельный слой PTFE. Для ответственных деталей рассматривают твердое анодирование с PTFE по применимой спецификации, проверяют химический состав сплава и задают диапазон толщины и метод контроля. AMS 2482, NASA PRC 5011 и ASTM B244 помогают сформулировать требования к обработке и приемке.
Следующий шаг - сверить состав конкретной партии Д16 с ограничениями по меди и кремнию, затем передать исполнителю чертеж и зафиксировать в техническом задании тип покрытия, толщину, метод измерения и необходимые испытания. Для задач, где скользит резиновая прокладка, отдельно уточните, требуется ли пропитанное анодирование или самостоятельное антифрикционное покрытие.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, почему бытовое покрытие алюминиевых сплавов не подходит для промышленных механизмов и какие решения предлагают современные технологии.
Узнайте, как правильно выбрать смазку с допуском H1 для подшипников пищевого производства, учитывая вязкость, скорость, нагрузку и другие параметры.
Оптимальная вязкость смазки подшипников качения критична для снижения износа и продления срока службы узлов.