
Как выбрать пищевую смазку H1 для оборудования, работающего при постоянной мойке
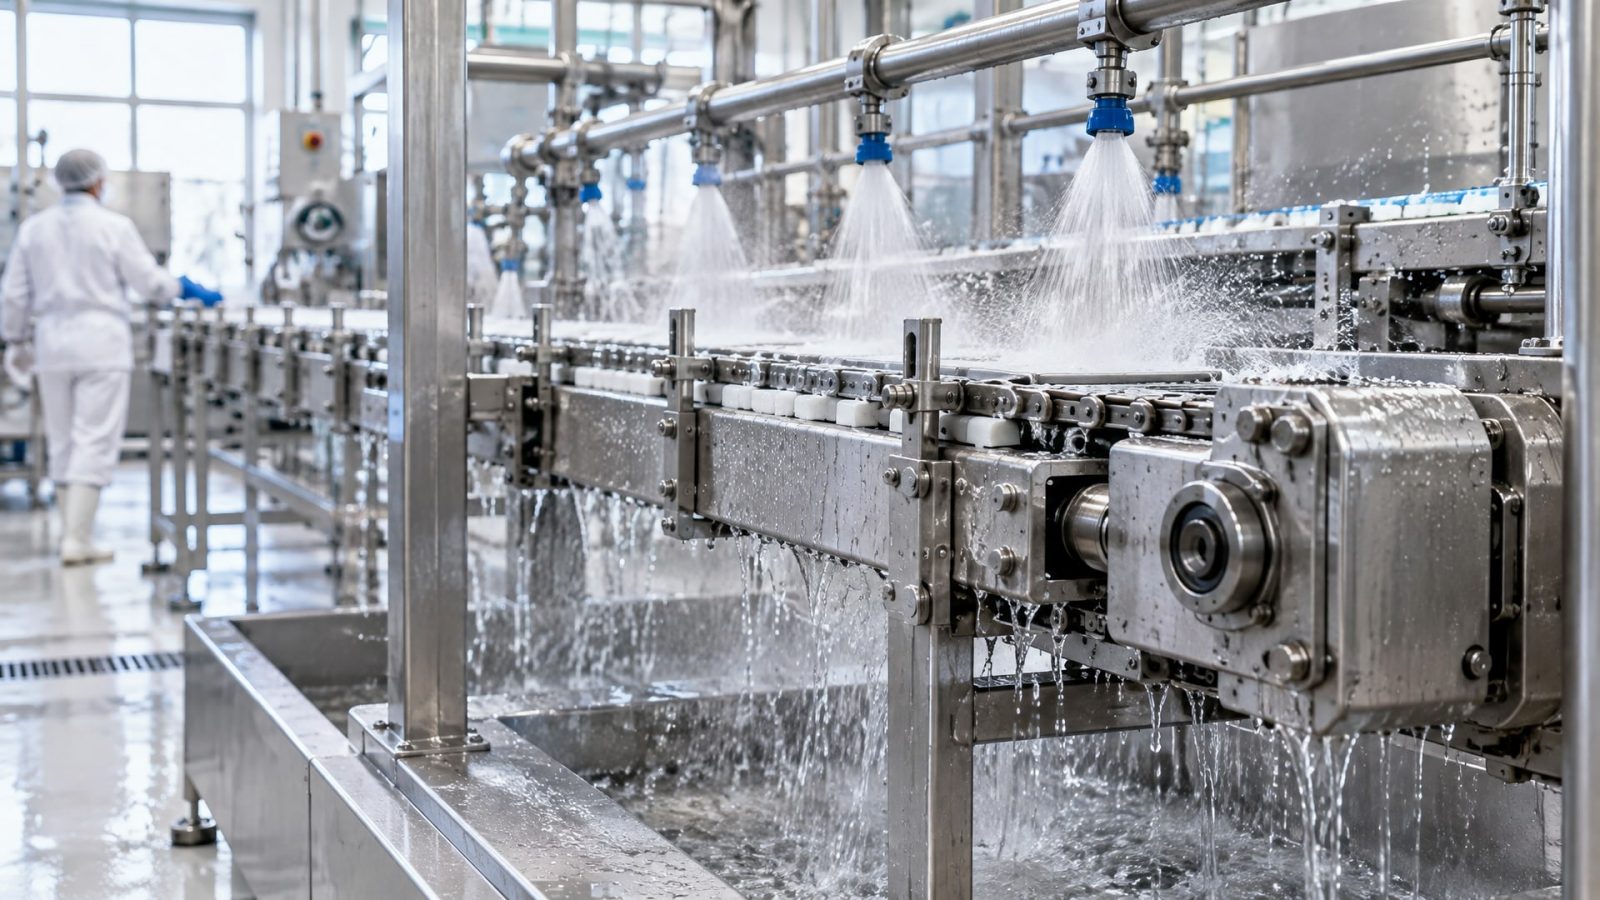
Пищевое производство требует смазок, которые обеспечивают безопасность продукта и одновременно выдерживают агрессивную мойку оборудования. H1-допуск (допуск NSF для случайного контакта с пищей) - это только первая ступень выбора. Для оборудования, подвергаемого частым моющим операциям и санитарной обработке, критична не просто сертификация по пищевой безопасности, но и стойкость к вымыванию водой, совместимость с моющими химикатами и антикоррозионные свойства. Статья поясняет, на какие параметры смотреть, чтобы смазка не вымывалась после каждого цикла мойки и надежно защищала узлы трения в условиях постоянной влажности и санитарной дезинфекции.
Технические специалисты и закупщики пищевых производств часто сталкиваются с проблемой: стандартная пищевая смазка вымывается за несколько циклов мойки, требуется переподсмазка, а значит, растет трудозатратность и риск перебоев. В этой статье разберемся, какие характеристики смазки действительно работают в зонах постоянного орошения, и как правильно выбрать материал для конкретного узла оборудования.
Почему обычной H1-смазки недостаточно для мойки
H1-категория означает, что материал допускает технически неизбежный контакт с пищевым продуктом и соответствует предельной концентрации загрязнения 10 ppm для большинства минеральных и синтетических смазок.
Это важно для безопасности, но совершенно не отражает способность смазки держаться на узле под струей воды или в условиях частой санитарной обработки.
На практике сценарий выглядит так: смазка нанесена на направляющую, цепь или подшипник, оборудование работает нормально. Но затем запускается цикл мойки с моющим средством и горячей водой. За несколько таких циклов обычная пищевая смазка вымывается, узел становится уязвим для коррозии, и требуется срочное переподсмазывание. Это означает дополнительные трудозатраты, простой линии и риск пропуска какого-то участка.
Специалисты отрасли явно указывают на различие между H1-допуском (гарантия пищевой безопасности) и водостойкостью (защита самого узла в среде постоянной влажности). Для зон постоянной мойки и CIP-систем нужна комбинация свойств: стойкость к вытеснению водой, устойчивость к чистящим химикатам, антикоррозионная защита и надежная адгезия к поверхности даже после санитарной обработки.
Водостойкость: ключевой параметр для зон мойки
Водостойкость - это способность смазки оставаться на узле трения и сохранять смазывающие свойства при воздействии воды, пара и дезинфектантов.
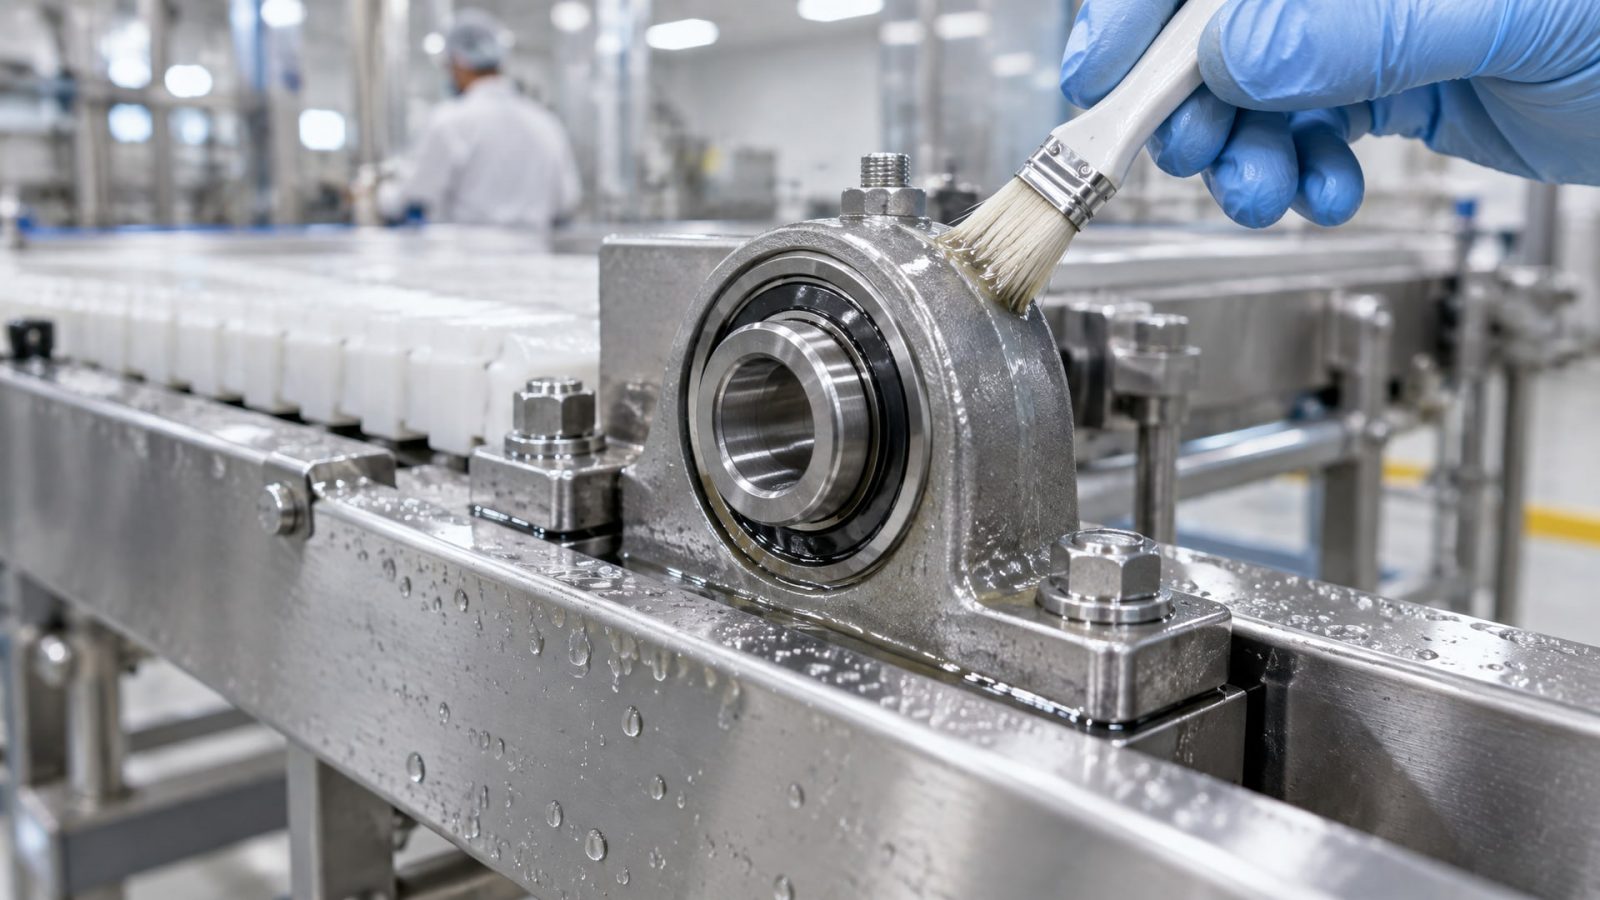
В отраслевых обзорах по влажным средам прямо указывается, что выбор загустителя в смазке решает половину проблемы водостойкости.
Кальциевые сульфонатные комплексные загустители считаются эталоном для оборудования в зонах мойки. Эта химия обеспечивает:
высокую устойчивость к вымыванию водой благодаря фильтрующей структуре, которая «запирает» базовое масло;
естественную антикоррозионную защиту, что критично после санитарной обработки;
совместимость с щелочными моющими средствами, хлорированными очистителями и перекисными дезинфектантами;
приемлемую прокачиваемость в централизованных системах при стандартном NLGI 2.
Когда вы видите в техническом листе фразы вроде «water resistant», «withstands frequent washdowns», «high wash-down areas» - это признак того, что смазка разработана с учетом именно такого применения. Без этих пометок смазка может быть формально пищевой, но быстро вымоется.
NLGI-класс и его роль в мойке
NLGI (Национальный совет по смазкам и изделиям из графита) определяет консистенцию смазки - от NLGI 0 (очень жидкая) до NLGI 6 (твердая).
Для пищевого оборудования в зонах мойки применяются два основных класса.
NLGI 2 - универсальный стандарт, который используется на большинстве участков пищевого производства. Он обеспечивает достаточную вязкость, хорошо прокачивается в централизованных системах подачи смазки, и при использовании водостойкого загустителя держится на узле даже при периодической мойке.
NLGI 3 - более густая консистенция. В некоторых случаях (например, на вертикальных направляющих или при интенсивной водяной струе) более высокий NLGI обеспечивает лучшую устойчивость к смыванию. Однако обзоры отрасли предупреждают: NLGI 3 может хуже прокачиваться по центральным маслопроводам, если система спроектирована под NLGI 2. Это может привести к неравномерной подаче смазки или блокировке штуцеров.
Вывод: начинайте со стандартного NLGI 2 с подтвержденной водостойкостью. NLGI 3 применяйте точечно, после консультации с техническим отделом, если конкретный узел требует особой защиты от смыва, и только если система может такую консистенцию нормально подавать.
Совместимость со спецификацией мойки и дезинфекции
В пищевой промышленности на разных участках используются различные моющие средства и дезинфектанты.
Смазка, которая идеально работает при щелочной мойке, может быть несовместима с перекисными санитайзерами. Это ведет к расслоению смазки, потере адгезии и коррозии.
Основные типы агентов, с которыми смазка встречается:
Щелочные моющие средства (pH 11–13) - разрыхляют жир, удаляют органические загрязнения.
Хлорированные очистители - содержат активный хлор, могут вызывать окисление и коррозию черных металлов.
Четвертичные аммониевые соединения (ЧАС) - катионные дезинфектанты, могут влиять на структуру некоторых загустителей.
Перекисные дезинфектанты (например, на основе перекиси водорода и уксусной кислоты) - глубокая санация, но агрессивны к смазкам без специальной защиты.
При выборе смазки уточните у поставщика совместимость именно с теми средствами, которые используются на вашем производстве. В технических листах это обычно указывается как «compatible with alkaline cleaners», «resistant to chlorine», «suitable for peracetic acid environments» или похожие формулировки.
Антикоррозионная защита и уход после мойки
После каждого цикла санитарной обработки оборудование остается влажным.
Если смазка вымылась полностью или потеряла адгезию, незащищенный металл (особенно направляющие, цепи, подшипники) быстро ржавеет. Это приводит к увеличению трения, неравномерной работе, а в критичных случаях - к выходу узла из строя.
Антикоррозионная защита в пищевой смазке достигается добавлением присадок, которые образуют на металлической поверхности тонкий защитный слой. Кальциевые сульфонатные комплексные загустители содержат такие присадки от природы. Дополнительно в состав часто вводят мягкие ингибиторы коррозии, совместимые с пищевыми стандартами.
В техническом листе признак хорошей антикоррозионной защиты - пункты вроде «corrosion protection», «anti-rust properties» или даже конкретные испытания по ASTM D1264 (устойчивость к вытеснению водой с измерением коррозии). При работе в wet wash-down environments это не просто удобство, а необходимость: без такой защиты каждый цикл мойки это шаг к коррозии.
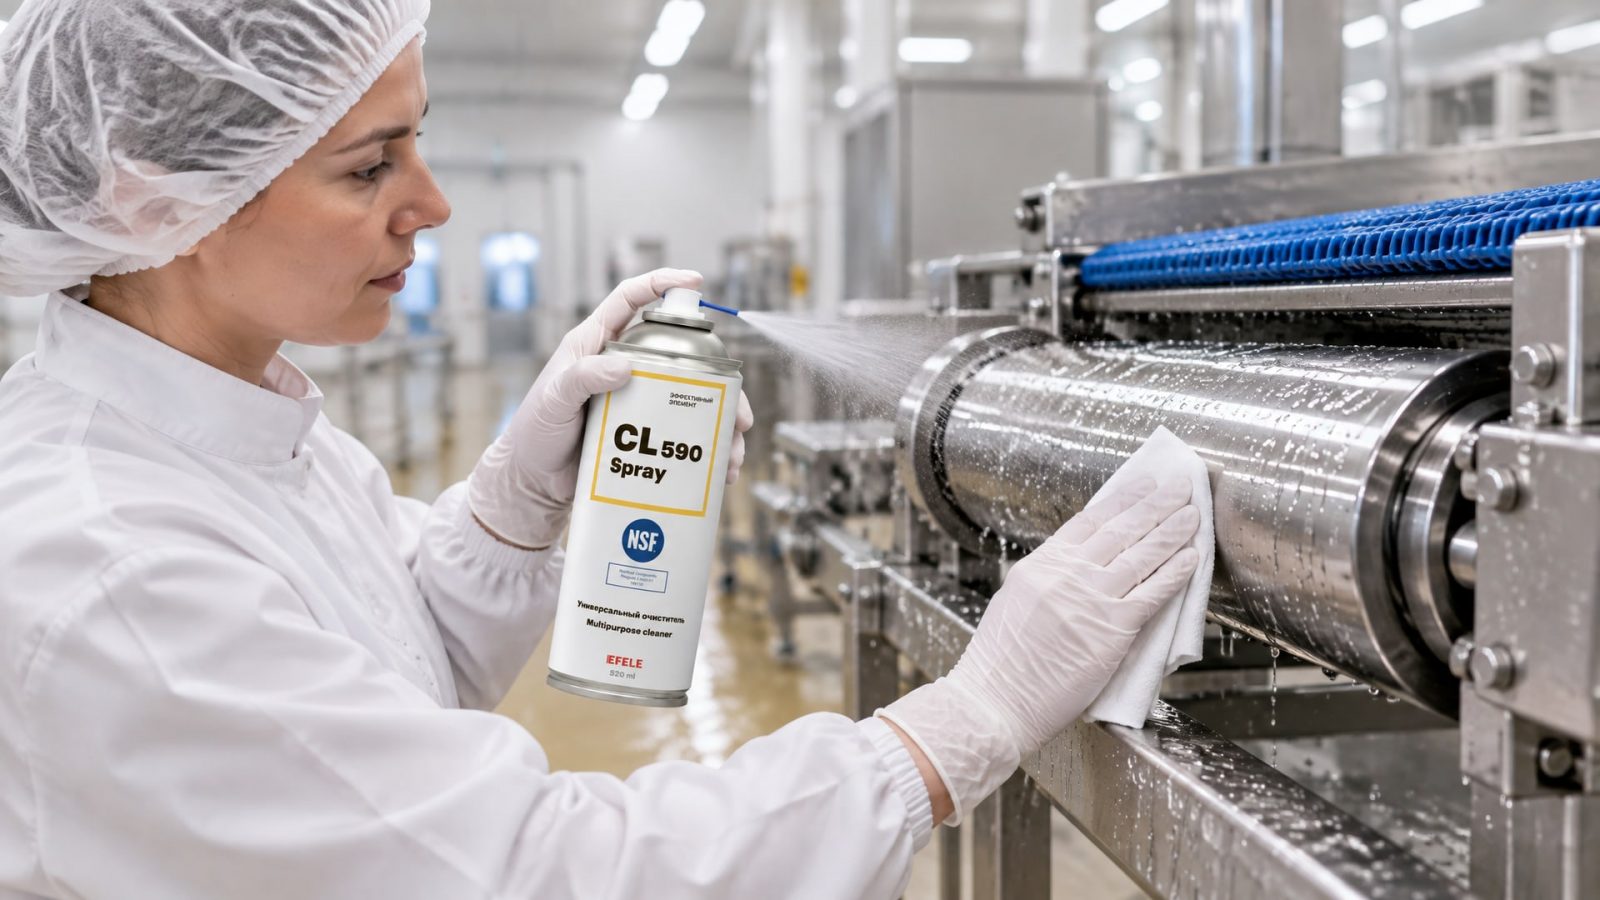
Совет инженера: после каждой санитарной обработки кратко осмотрите критичные узлы (направляющие, цепи). Если видите чистый металл без следов смазки - это сигнал к переподсмазыванию. Перед повторным нанесением смазки необходимо тщательно очистить поверхности от старой смазки, коррозии и загрязнений, для чего подойдет универсальный очиститель EFELE CL-590 Spray с пищевым допуском NSF H1. После очистки нанесите новую порцию водостойкой смазки и дайте ей закрепиться перед запуском оборудования.
Выбор смазки для конкретных узлов в зонах мойки
Разные участки пищевого оборудования требуют особой тактики выбора смазки.
Конвейерные цепи и звездочки
Цепи находятся в постоянном движении и часто расположены близко к зоне мойки. Смазка для цепи должна стойко держаться на звеньях, не разбрызгиваться, но и не забивать щели, где скапливается грязь.
Для цепей в пищевом производстве выбирайте NLGI 1 или NLGI 2 с явным указанием на washdown-сопротивление. Смазка должна проникать в шарниры звеньев и одновременно образовывать защитную пленку на наружных поверхностях. Нанесение: небольшое количество на боковые грани звеньев, после чего цепь должна проработать 10–15 минут, чтобы смазка распределилась в шарнирах.
Направляющие и линейные подшипники
На направляющих смазка подвергается максимальному давлению со стороны прижимных плит оборудования. Вода и моющие средства вытесняют смазку из зазоров, что приводит к прямому контакту металла по металлу.
Для направляющих в пищевом производстве применяют NLGI 2 с кальциевым сульфонатным комплексным загустителем. Смазка наносится тонкой пленкой на направляющие рельсы перед сборкой узла или через специальные штуцеры в корпусе. Во влажной среде очень важна повторная смазка после каждого цикла мойки - в ряде пищевых производств это входит в чеклист санитарной процедуры.
Подшипники и неподвижные соединения
Подшипники скрыты в корпусах, но для зон частой мойки нужна особая осторожность: вода может попасть через щели между крышкой и валом, вытеснить исходную смазку, и тогда внутри подшипника образуется эмульсия (смесь воды и масла), которая ускоряет износ.
Для открытых подшипников в зонах мойки используют пластичные смазки с явной водостойкостью (washdown-resistant). Для закрытых подшипников с сальниками убедитесь, что сам сальник совместим с пищевыми средами и периодически проверяйте его состояние. Для высоконагруженных узлов трения пищевого оборудования, подверженных постоянной мойке, рекомендуется использовать термо- и водостойкую пластичную смазку EFELE SG-392 с допуском NSF H1, которая одновременно обеспечивает стойкость к вытеснению водой и защиту от температурных колебаний, присущих производствам с частой горячей мойкой.
Шпильки, резьба и неподвижные узлы
В зонах мойки резьбовые соединения, тяги и другие неподвижные узлы подвергаются коррозии. Смазка для таких мест должна быть тонкой (чтобы не забивала резьбу), но обязательно содержать присадки антикоррозионной защиты.
Для резьбы используют жидкие пищевые смазки или мягкие пасты (NLGI 0 или NLGI 1) с явным указанием на corrosion protection. Наносить экономно - на пару витков резьбы перед завинчиванием. Такой подход защищает от ржавчины и облегчает разборку узла при следующем обслуживании.
Схема выбора: практический чеклист для снабженца
Когда вы получаете техническое задание от цеха пищевого производства на новую смазку, используйте этот чеклист:
1. Уточните применение. Какой именно узел смазывается? (цепь, направляющая, подшипник, резьба) - это определяет NLGI-класс и форму выпуска (паста, жидкость, спрей).
2. Запросите информацию о мойке. Какая частота мойки? (ежедневно, несколько раз в день, раз в неделю) Какие средства используются? (щелочные, хлорированные, перекисные дезинфектанты) Температура воды? (холодная, теплая, горячая пар).
3. Проверьте наличие H1-допуска. Не просто пищевая смазка, а именно NSF H1. Допуск должен быть прямо указан в техническом листе продукта или на упаковке.
4. Требуйте washdown-resistant / water-resistant. В техническом листе должны быть явные заявления о стойкости к постоянной мойке. Если их нет, попросите альтернативный продукт.
5. Уточните загуститель. Приоритет - кальциевый сульфонатный комплексный загуститель. Это не просто академическая деталь: она влияет на то, будет ли смазка работать при вашей схеме мойки.
6. Совместимость с местными средствами. Если производство использует конкретный бренд моющего средства или дезинфектанта, попросите у поставщика смазки подтверждение совместимости. Лучше проверить до закупки большого объема.
7. Запросите примеры использования. На каких пищевых производствах уже применяется эта смазка? Ваше производство сходно по типу линий, климату, схеме мойки?
8. Тестируйте на пилотном участке. Первую партию примените на одном узле и проследите несколько циклов мойки: как держится смазка, есть ли признаки коррозии, нужна ли переподсмазка раньше, чем ожидалось.
Часто задаваемые вопросы
Чем отличается H1 от H2 для пищевого оборудования?
H1 допускает случайный контакт с пищей (максимум 10 ppm в готовом продукте), а H2 предназначена для зон БЕЗ контакта с пищей - например, для смазки петель дверей склада. H2 дешевле и проще в составе, но для пищевого оборудования, даже в зонах мойки, нужно использовать H1. Случайное попадание H2 может привести к проблемам с сертификацией и санитарией.
Может ли обычная H1-смазка держаться при интенсивной водяной струе?
Обычная H1-смазка, не заявленная как washdown-resistant, быстро вымывается. Для интенсивной мойки нужна смазка с подтвержденной водостойкостью и усиленным загустителем - желательно кальциевым сульфонатным комплексным. Без этого смазка может оставаться на узле максимум 2–3 цикла мойки.
Нужна ли разная смазка для горячей и холодной мойки?
Горячая мойка ускоряет вытеснение смазки и может влиять на вязкость базового масла. Если мойка регулярно проводится при 50–60 °C и выше, убедитесь, что смазка имеет допуск на эту температуру в техническом листе. Для таких условий часто используют синтетические базовые масла с более высокой температурной стабильностью.
Что такое CIP-система и какая смазка подходит?
CIP расшифровывается как Clean-In-Place - это автоматизированная система промывки оборудования без разборки. Смазка должна быть стойкой к циркулирующим моющим растворам (часто щелочным и горячим). Для CIP-систем выбирайте смазки с явным указанием на совместимость: «suitable for CIP», «compatible with automated washdown» и так далее.
Как часто нужно переподсмазывать узлы в зонах постоянной мойки?
Это зависит от консистенции смазки, типа загустителя и интенсивности мойки. С хорошей водостойкой смазкой (NLGI 2, кальциевый сульфонатный комплекс) цепь может работать 2–4 недели в условиях ежедневной мойки. Направляющие требуют более частого внимания - возможно, переподсмазка каждые 1–2 недели. В любом случае начните с еженедельного осмотра и отрегулируйте график по состоянию узлов.
Заключение
Выбор смазки для пищевого оборудования в зонах постоянной мойки - это не просто поиск допуска H1, а комплексная оценка водостойкости, совместимости с моющими средствами, антикоррозионной защиты и консистенции. H1-допуск гарантирует пищевую безопасность, но стойкость к постоянному орошению, дезинфекции и влажной среде нужно проверять отдельно по техническим листам.
Приоритет - выбирать смазки с кальциевыми сульфонатными комплексными загустителями и явными заявлениями о washdown-сопротивлении. NLGI 2 остается стандартом для большинства узлов; NLGI 3 применяется точечно при особых требованиях к устойчивости к смыву. Тестируйте новый продукт на пилотном участке перед масштабированием, и регулярно осматривайте узлы после санитарной обработки - это гарантирует надежную работу оборудования и предотвращает преждевременную коррозию.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как выбрать вал-втулочный фиксатор, учитывая зазор и температуру, для надежной фиксации деталей.
Узнайте, почему возникает неприятный запах СОЖ и как повысить биостойкость СОЖ, чтобы избежать порчи инструмента и сохранить качество эмульсии.
Узнайте, как смазки H1 влияют на аудит HACCP, какие документы подготовить и на что обратить внимание при выборе.