
Допуск H1 для редукторов: как пройти аудит HACCP без замечаний
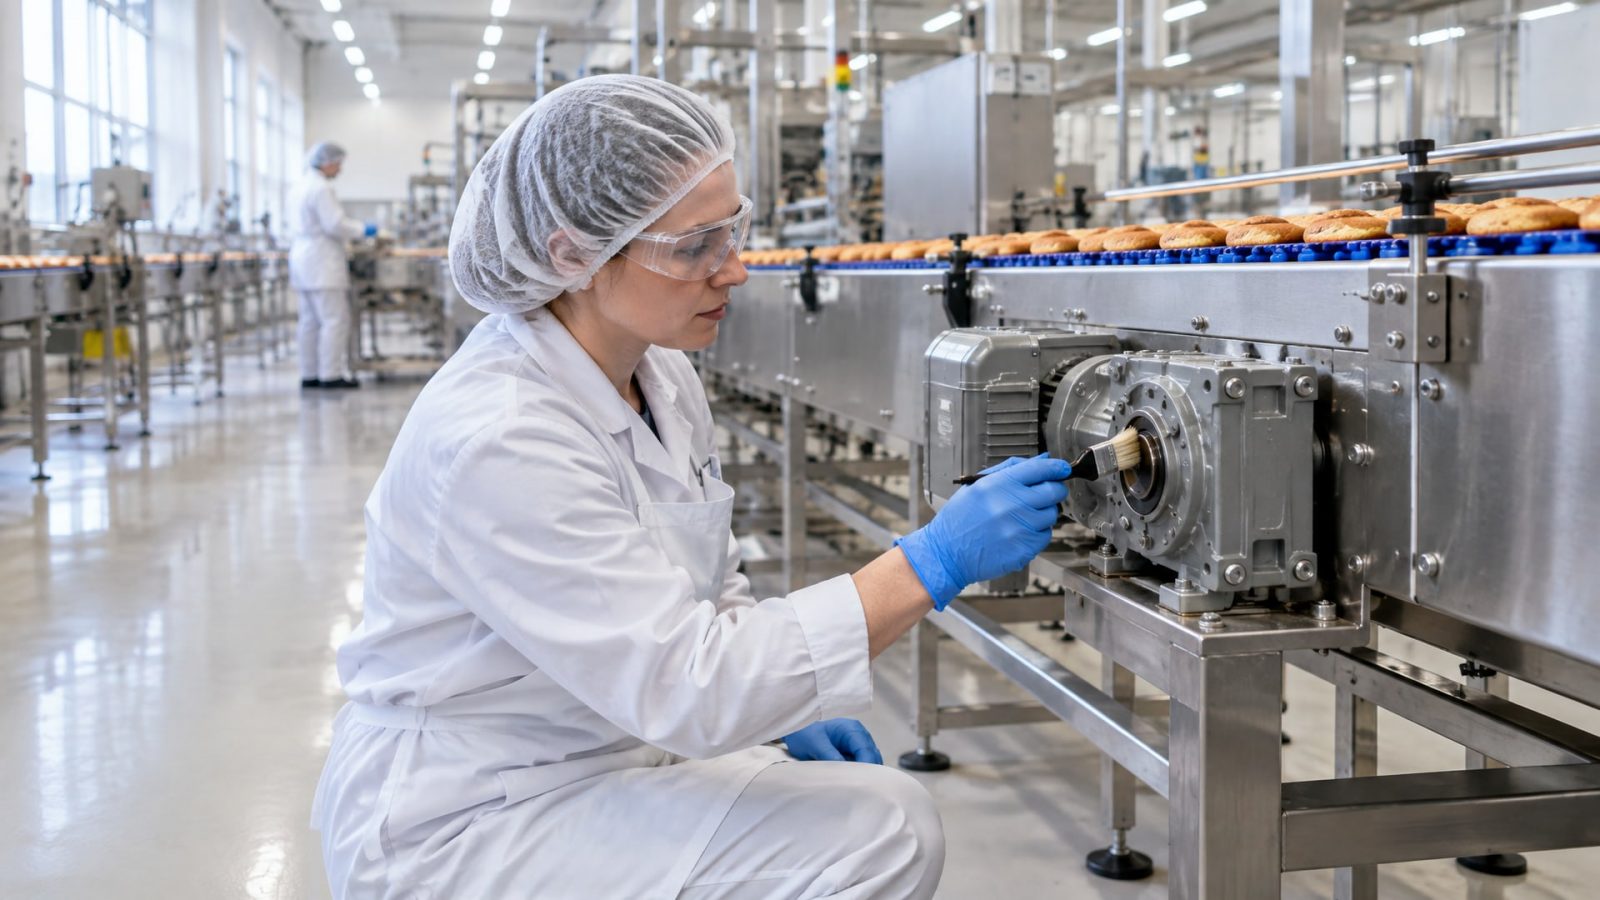
Редукторы в пищевом производстве работают в особых условиях: малейшая утечка смазки может попасть в продукт и создать критическую ситуацию при аудите HACCP. Ключ к решению - правильный выбор допуска NSF H1, который предусмотрен специально для мест, где возможен случайный контакт смазки с пищей. Однако сам допуск H1 - это не гарантия проверки: аудиторы смотрят на всю цепочку: соответствие смазки, ее документацию, процедуры замены, контроль утечек и записи. Статья раскрывает, как подобрать и применять редукторную смазку так, чтобы система смазывания выдержала любой аудит HACCP без замечаний.
Для технических специалистов, инженеров и снабженцев эта информация критически важна: неправильная смазка либо некорректная документация могут привести к срыву аудита и остановке производства. Мы разберем, что проверяют аудиторы, какие параметры смазки действительно важны и как организовать учет смазочных материалов в редукторах.
Что означает допуск NSF H1 и почему он критичен для пищевых редукторов
Допуск NSF H1 определен американским стандартом и означает, что смазка разрешена в местах, где существует риск случайного контакта с пищевым продуктом.
Это не означает, что смазка съедобна или безвредна при проглатывании - речь идет о регулируемом остаточном загрязнении на уровне до 10 ppm. Ингредиенты H1-смазок соответствуют перечню FDA 21 CFR 178.3570, что гарантирует их пригодность для применения в пищевой отрасли.
Для редукторов, расположенных над открытым конвейером или рядом с упаковочными линиями, H1 становится обязательным, поскольку случайная утечка масла или смазки может попасть на готовый продукт. Аудиторы HACCP именно это и проверяют в первую очередь: если узел находится в контактной зоне, применяемый лубрикант должен иметь сертификат NSF H1.
Часто путают H1 с H2 - допуском для мест, где контакт с пищей полностью исключен. H2 дешевле и распространеннее, но на аудите его использование в редукторах над продуктом приводит к критическому замечанию. Третья категория, 3H, предназначена для прямого контакта (например, в тесто-мешалках) и встречается реже. Для редукторов в пищевом производстве H1 - это правильный выбор.
Как редукторное масло и смазка должны соответствовать стандартам пищевой промышленности
Помимо NSF H1, смазка для редуктора должна отвечать стандарту ISO 21469, который устанавливает требования к гигиеническому производству смазок в условиях HACCP и GMP.
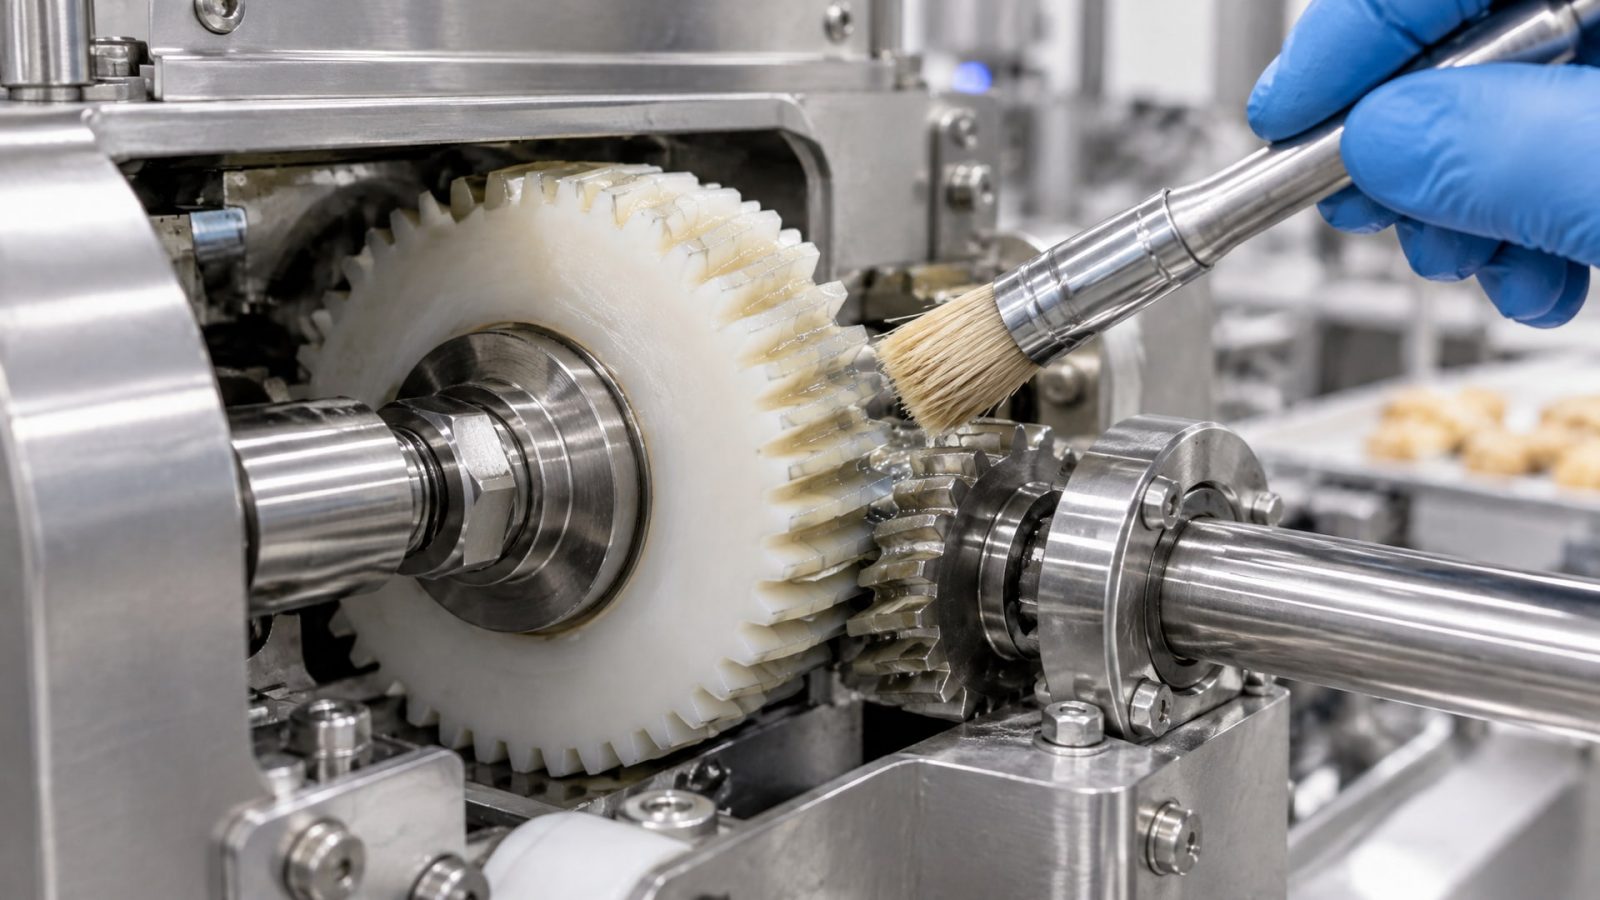
Этот стандарт подтверждает, что смазка произведена в контролируемых условиях без загрязнений и с надлежащей документацией партий.
Для редукторов в пищевом производстве используются в основном редукторные масла и очень текучие пластичные смазки. Масла чаще всего имеют вязкость ISO VG 320, что обеспечивает оптимальную пленку между зубьями шестерен и предотвращает заклинивание при температурных скачках. Для закрытых редукторов встречаются составы с классом консистенции NLGI 000 или NLGI 1, которые легче распределяются и не скапливаются в угловых участках.
Классификация по DIN 51502 и ISO 6743/9 для пищевых смазок включает буквенные обозначения, которые указывают на назначение (например, K для редукторов) и характеристики. Необходимо проверить, что выбранная смазка имеет правильную классификацию для конкретного типа редуктора (цилиндрический, конический, червячный).
Параметры выбора редукторной смазки: вязкость, NLGI, температурный диапазон и совместимость
Выбор смазки для пищевого редуктора - это не одна, а четыре параметра, которые должны совпадать одновременно.
Вязкость базового масла определяет способность смазки держать масляную пленку при работе редуктора. Для большинства индустриальных редукторов в пищевом производстве используется ISO VG 320. Это значит, что при 40 °C вязкость составляет 288–352 сП. При более низких температурах такое масло может стать вязким и ухудшить холодный пуск редуктора; при более высоких - разжижается и может не обеспечить нужную защиту.
Класс консистенции NLGI касается пластичных смазок (смешивания масла с загустителем). Для редукторов пластичные смазки применяют редко, но когда применяют, это обычно NLGI 000 (очень текучая) или NLGI 1 (более вязкая). NLGI не определяет вязкость самого масла - это два независимых параметра. Смазка NLGI 000 на масле VG 320 будет текучей, но базовое масло останется вязким.
Температурный диапазон указывается в техническом паспорте смазки (например, -30…+120 °C). Редукторы в линиях обработки продуктов могут работать как в неотапливаемых складских помещениях, так и рядом с тепловыми установками. Выбранная смазка должна сохранять свойства во всем диапазоне рабочих температур конкретного редуктора.
Совместимость с предыдущей смазкой критична: если редуктор уже заполнен смазкой, ее нельзя смешивать с новой, если они имеют разные базовые масла (минеральное, ПАО, полигликоль). Перед переходом на новый продукт редуктор должен быть полностью промыт или заменен.
Роль HACCP-контроля при смазывании редукторов в пищевом производстве
HACCP - это система анализа рисков и критических контрольных точек.
В отношении смазки редуктора она работает так: сначала определяется, является ли редуктор критической контрольной точкой (это зависит от его расположения и риска контаминации). Если да, то для этой точки устанавливаются предельные значения (например, «только смазки с допуском NSF H1»), вводится мониторинг (визуальный осмотр на утечки раз в неделю) и устанавливаются корректирующие действия (немедленная замена при обнаружении утечки).
Документирование - это основной инструмент HACCP. Для каждого редуктора в пищевом производстве должны быть записаны: тип редуктора, расположение, применяемая смазка с ее регистрационным номером NSF, объем заливки, дата последней замены и дата следующей плановой замены. Эти записи демонстрируют аудиторам, что система не стихийна, а управляется.
При аудите HACCP проверяется не только наличие смазки с H1, но и процедуры контроля утечек, процедуры замены и наличие запасных емкостей H1-смазки на складе. Если в журнале обслуживания написано, что редуктор смазывается каждый месяц, но записей только за три последних месяца - это замечание. Если на складе не хранится запас той же самой смазки для срочной замены при обнаружении утечки - это тоже замечание.
Практические процедуры замены смазки и контроля во время аудита
Замена смазки в пищевом редукторе должна следовать четкой процедуре, чтобы не допустить перекрестного загрязнения или смешения несовместимых материалов.
Перед заменой необходимо:
слить старую смазку в герметичный контейнер (не на открытый пол);
промыть редуктор вспомогательной смазкой того же класса H1, если смена отличается по типу базового масла;
проверить состояние прокладок и сальников - не допускаются трещины, сквозные износы или затвердения;
убедиться, что новая смазка совместима с материалами уплотнений редуктора.
При заливке:
использовать только чистые инструменты и емкости;
избегать контакта смазки с открытой кожей и поверхностями, которые могут соприкасаться с пищей;
заполнять редуктор строго до отметки, указанной производителем (переполнение приводит к течам, недозаполнение - к перегреву);
сразу после заливки закрывать редуктор крышкой и герметично завинчивать пробку.
После замены:
записать в журнал дату, тип смазки, партию, объем и инициалы исполнителя;
сохранить этикетку от емкости смазки в досье редуктора;
провести визуальный осмотр через 24 часа на предмет утечек;
занести результат осмотра в тот же журнал.
Для аудита HACCP нужно иметь под рукой: журнал замен, образцы этикеток (или их копии), спецификации смазок и фотографии состояния редукторов при последних проверках. Это займет 15–20 минут, но убедит аудиторов в том, что система работает серьезно.
Выбор смазки с допуском H1: какие характеристики проверить перед аудитом
При выборе конкретной смазки для редуктора нужно проверить несколько критических пунктов в ее паспорте безопасности и спецификации.
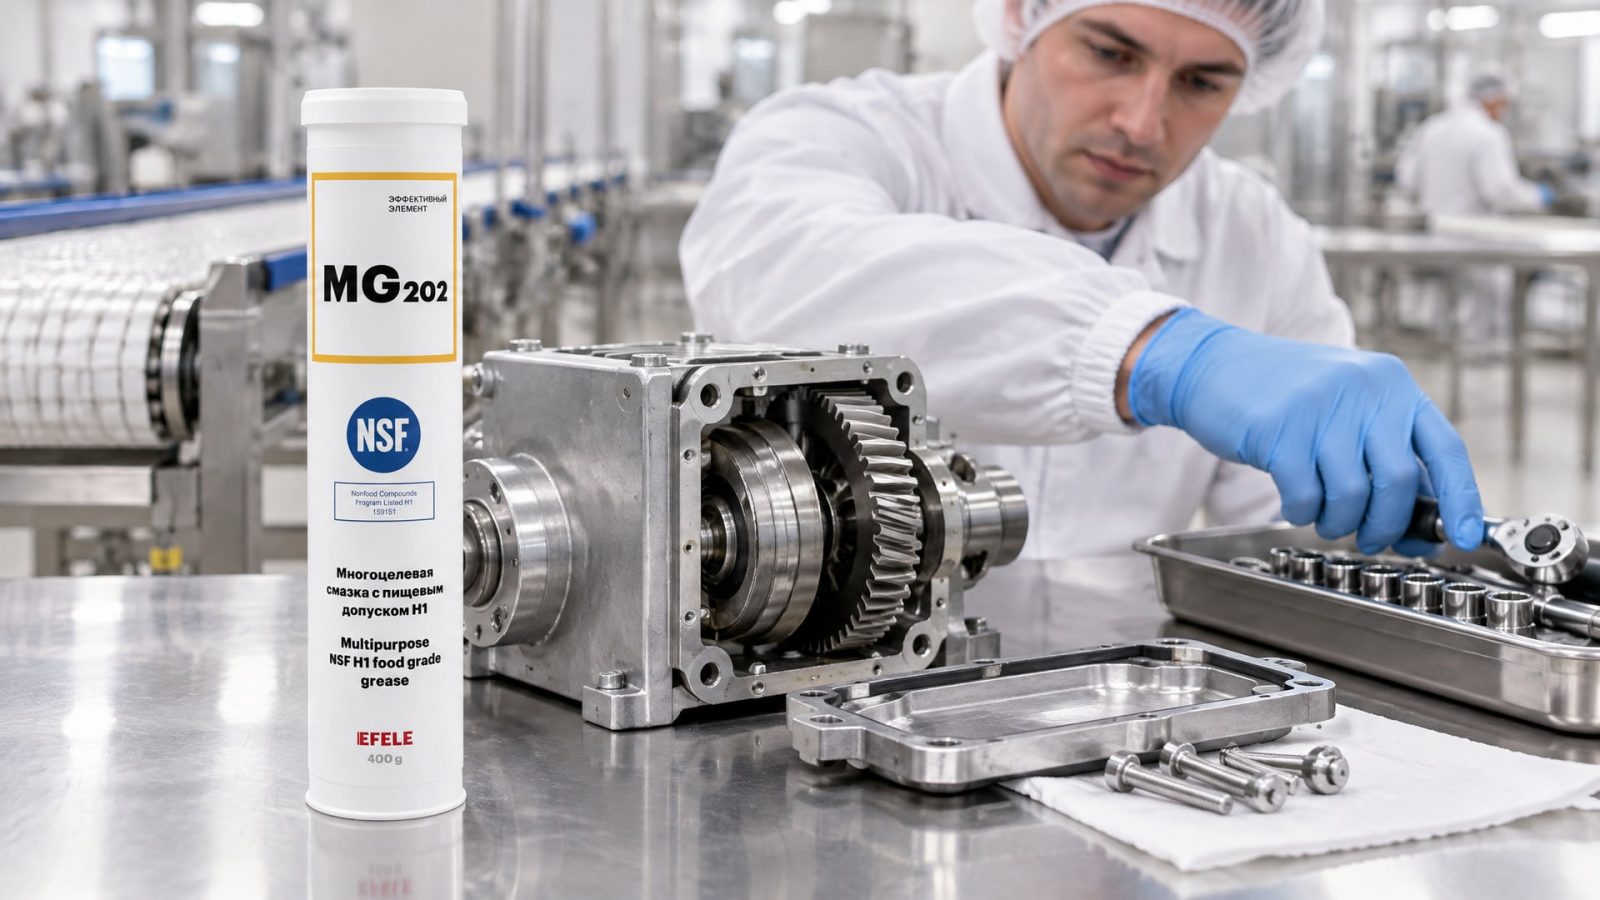
Регистрационный номер NSF. Это уникальный код вида NSF H1-XXXX. Его можно верифицировать на официальном сайте NSF International. Если номер отсутствует или не проходит проверку, смазка не имеет подтвержденного допуска, и ее использование на аудите создаст риск.
Класс базового масла и вязкость. В спецификации должно быть указано: минеральное ли это масло, ПАО (полиальфаолефин, синтетика) или полигликоль. Вязкость указывается как ISO VG (например, 320). Это должно соответствовать рекомендациям производителя редуктора.
Температурный диапазон. Указывается в формате «-ХХ…+ХХ °C». Проверить, что диапазон покрывает минимальную и максимальную температуры в помещении и рядом с редуктором.
Совместимость с уплотнениями. В паспорте должна быть информация о материалах, которые смазка совместима с резиной и эластомерами. Если редуктор имеет сальники из НБР (нитрильная резина), а смазка - полигликольная, может произойти разбухание резины и потеря герметичности.
Точка капли. Для масел это не указывается, а для смазок - это температура, при которой смазка начинает капать. Для пищевых смазок она обычно выше 200 °C. Это косвенный показатель термостабильности.
Запах и внешний вид. При получении партии визуально проверить, что смазка не имеет посторонних примесей, не расслоилась и не пахнет прогорклым (хотя пищевые смазки редко имеют выраженный запах).
Многоцелевую пластичную смазку EFELE MG-202 с допуском NSF H1 на производстве выбирают за надежный баланс между антиокислительной стабильностью и универсальностью применения. Она используется на участках, где редукторы работают в стандартных режимах без экстремальных нагрузок или температурных колебаний.
Часто задаваемые вопросы
Что произойдет, если использовать смазку H2 вместо H1 в редукторе над продуктом?
На аудите HACCP это выявится как критическое нарушение. H2 предназначена для мест, где контакт с пищей исключен; если редуктор находится над открытым конвейером, использование H2 означает неуправляемый риск загрязнения. Аудитор потребует немедленной замены смазки и повторной проверки. Обычно это приводит к незачету аудита на первый раз.
Как часто нужно менять смазку в пищевом редукторе?
Стандартный интервал - раз в один или два года в зависимости от нагрузки и температуры. При интенсивной работе и высоких температурах интервал может сократиться до 6 месяцев. Смазка должна проверяться визуально каждый месяц: при обнаружении потемнения, помутнения или расслоения замена проводится внепланово. Точный график устанавливается на основе рекомендаций производителя редуктора.
Можно ли смешивать H1-смазки разных производителей?
Нет. Даже если обе имеют допуск H1, разные загустители и присадки могут быть несовместимы, что приведет к нарушению консистенции и отделению масла. На аудите смешивание задокументировать сложно, поэтому его нужно избегать. При переходе на новую марку делается полная промывка редуктора.
Нужна ли смазка в редукторе, если он находится в закрытом помещении без риска контакта с продуктом?
Нет обязательности использовать H1, но многие предприятия все равно выбирают H1 для унификации и упрощения управления складом. Если редуктор находится в служебном помещении, далеко от продуктовых зон, можно применять обычную индустриальную смазку; однако это должно быть задокументировано в HACCP-плане с указанием причины исключения из контроля.
Как долго хранится NSF H1-смазка на складе?
Срок хранения закрытой емкости обычно составляет 3–5 лет при хранении в прохладном, сухом месте при температуре 5–25 °C. После открытия емкости срок сокращается до 6–12 месяцев в зависимости от поглощения влаги из воздуха. На складе нужно вести реестр с датами поступления и выдачи партий смазки.
Заключение
Допуск NSF H1 для редукторов в пищевом производстве - это не просто маркировка на этикетке, а документированное соответствие международным стандартам безопасности и гигиены. Чтобы пройти аудит HACCP без замечаний, нужно выполнить четыре условия одновременно: выбрать смазку с проверяемым NSF-номером, убедиться, что она соответствует параметрам редуктора (вязкость, NLGI, температурный диапазон), организовать систему учета и контроля утечек, и архивировать всю документацию.
При работе с редукторами в условиях высоких нагрузок или значительных перепадов температуры рекомендуется использовать синтетическое редукторное масло EFELE SO-868 с допуском NSF H1, которое обеспечивает стабильность вязкости в широком температурном диапазоне и предотвращает окисление при длительной работе. Следующий шаг - запросить у поставщика смазки полный пакет документов (спецификация, паспорт безопасности, копия сертификата NSF), разработать процедуру замены для своего предприятия, создать журнал обслуживания редукторов и провести обучение персонала. Это займет время один раз, но избавит от проблем на всех будущих аудитах.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как правильно выбрать резьбовой герметик для предотвращения самоотвинчивания, учитывая технические параметры и стандарты ISO.
Выбирайте смазку для низких температур в фасовочном оборудовании с учетом пищевого допуска, водостойкости и вязкости.
Узнайте, как увеличить срок службы инструмента при фрезеровании закаленной стали, оптимизируя режимы работы и применяя современные технологии.