
Как выбрать вал-втулочный фиксатор по зазору и температуре эксплуатации
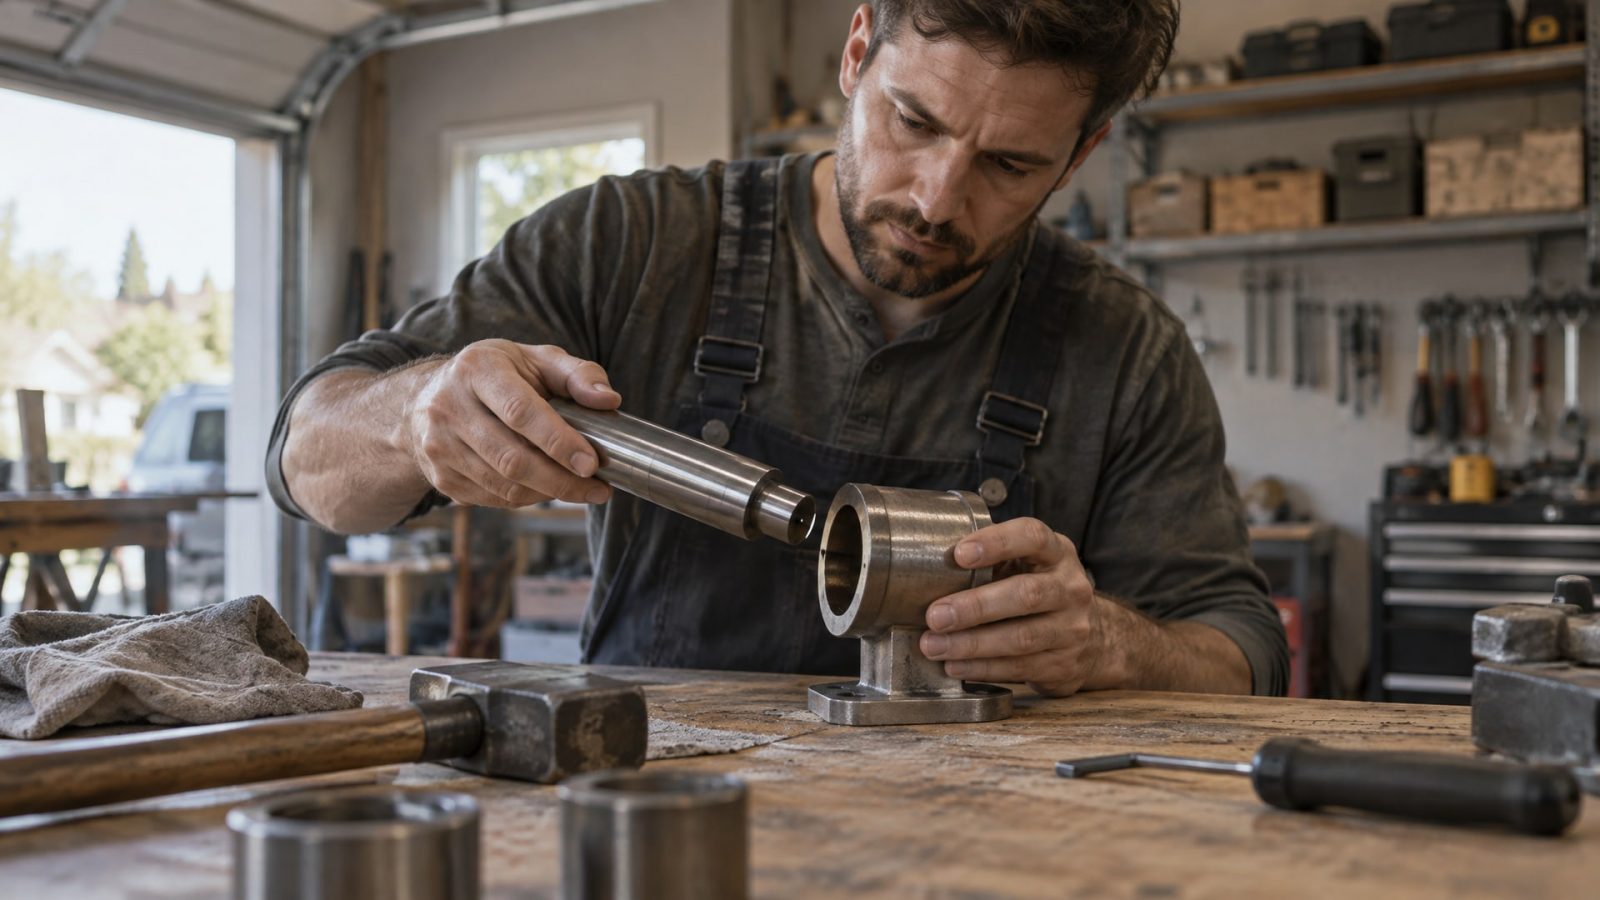
Правильный выбор вал-втулочного фиксатора зависит от двух критических параметров: фактического диаметрального зазора в соединении и рабочей температуры узла. Многие инженеры и закупщики ошибаются именно потому, что ориентируются на номинальные размеры вместо реальных зазоров или игнорируют температурный порог материала. Статья разберет, как измерить зазор, проверить температурный диапазон и подобрать состав, который обеспечит надежную фиксацию втулок, подшипников и уплотнений на годы работы без неожиданного выхода из строя.
Это руководство предназначено для технических специалистов, инженеров отделов разработки и закупщиков, которые готовят спецификации для цилиндрических посадок в машиностроении, редукторостроении и энергетике.
Почему диаметральный зазор - первый параметр выбора
Анаэробные вал-втулочные фиксаторы работают только в определенном диапазоне зазора, потому что соединение само становится дозатором и контролем отверждения материала.
Если зазор слишком мал, смесь не заполнит пространство полностью; если слишком велик, состав просто вытекает или отверждается неравномерно.
Первый и обязательный шаг - измерить фактический диаметральный зазор на конкретной детали, а не полагаться на чертежный допуск. Для этого используют штангенциркуль или микрометр, проводя замеры в нескольких точках окружности (минимум три). Разница между номинальным и реальным зазором часто составляет 0,02–0,05 мм, что критично для выбора правильного класса фиксатора.
Высоковязкие составы, рассчитанные на крупные зазоры, имеют оптимальный диапазон 0,05–0,10 мм и способны заполнять промежутки вплоть до 0,25 мм. Составы средней вязкости работают в диапазоне 0,15–0,25 мм. Если зазор выходит за верхний предел паспорта, нужна либо механическая подготовка (допуск вала или втулки), либо переход на другой класс фиксатора.
Таблица соответствия зазора и вязкости фиксатора
| Диаметральный зазор, мм | Рекомендуемый класс вязкости | Оптимальное применение |
|---|---|---|
| 0,05–0,10 | Высоковязкий | Прецизионные втулки, подшипники, малые люфты |
| 0,10–0,15 | Средневязкий | Стандартные посадки, обычные условия |
| 0,15–0,25 | Средневязкий-высоковязкий | Крупные зазоры, изношенные детали, редукторы |
| Свыше 0,25 | Специальная подготовка | Требуется переточка, напыление или выбор иной технологии |
Температурный диапазон как второй критерий отбора
Рабочая температура узла определяет стойкость полимерной матрицы фиксатора к деградации.
Если состав выбран с меньшим температурным пределом, чем реальная температура эксплуатации, адгезия будет снижаться прогрессивно, прочность упадет, и соединение может ослабнуть за месяцы или годы работы.
Большинство анаэробных фиксаторов рассчитаны на диапазон от −55 °C до +150 °C. Для применений, где узел работает при 150–180 °C (например, в корпусах редукторов, двигателях внутреннего сгорания или горячих штампах), требуются высокотемпературные составы с пределом +180 °C. Если среда еще горячее (вблизи масляных магистралей, в выхлопных коллекторах), нужны составы с устойчивостью до +230 °C.
Важный момент: прочность и теплостойкость - разные свойства. Высокопрочный состав может иметь стандартный температурный предел, а среднепрочный - расширенный. Поэтому при выборе всегда сверяй оба параметра по паспортным данным продукта.
Рекомендация для высокотемпературных применений
При длительной работе вблизи 180 °C или выше выбирай состав с запасом: если расчетная температура 170 °C, используй фиксатор, рассчитанный минимум на 180 °C. Для критичных узлов (например, фиксация ведущих шестерен в редукторе) допускается выбор состава с пределом +230 °C, даже если текущая температура ниже - это гарантирует запас прочности на весь срок эксплуатации.
Анаэробные вал-втулочные фиксаторы: механизм отверждения и подготовка поверхности
Анаэробный фиксатор - это однокомпонентный полимер, который остается жидким в контейнере (где есть доступ воздуха) и полимеризуется только при условиях:
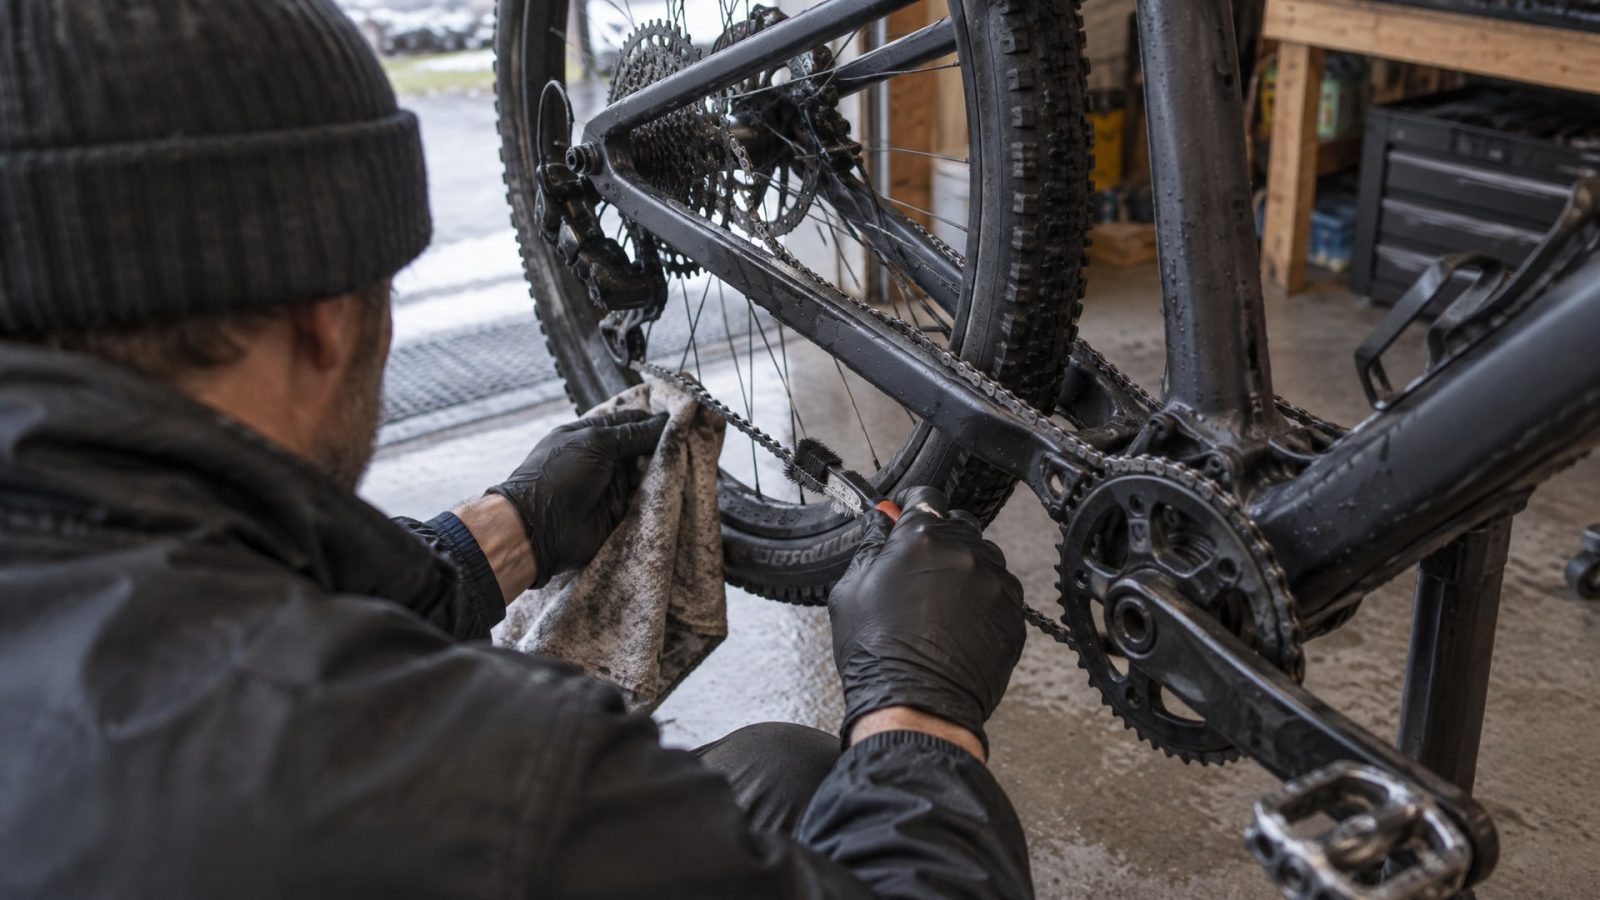
отсутствия кислорода (герметичная посадка между валом и втулкой);
контакта с активными металлами или их окислами (железо, медь, нержавеющая сталь);
присутствия влаги или щелочных компонентов на поверхности детали.
Без этих трех факторов состав не отвердеет, оставаясь текучим месяцами. Поэтому перед нанесением фиксатора необходимо подготовить сопрягаемые поверхности:
очистить их от масляных пленок и абразива (протереть тканью, смоченной в растворителе или дезинфицирующем спирте);
дать деталям высохнуть полностью (2–5 минут);
убедиться, что зазор измерен и соответствует паспорту выбранного фиксатора.
Некоторые составы содержат маслотолерантные компоненты и способны отверждаться даже при наличии остаточного минерального масла на деталях. Такие продукты обозначены в паспорте отдельно и полезны при ремонте, когда полная очистка затруднена.
Быстроотверждаемые фиксаторы: на что обратить внимание
Быстроотверждаемые составы сокращают время до первичной фиксации с 24 часов до 2–4 часов, что ускоряет производственный цикл или позволяет собрать узел во время смены.
Однако развитие полной прочности остается процессом в несколько часов; время варьируется в зависимости от температуры отверждения и конкретного продукта.
При выборе быстроотверждаемого варианта важно проверить не только маркировку, но и точные числовые данные по развитию прочности:
первичная фиксация (держит без проскальзывания) - обычно 2–4 часа при комнатной температуре;
50% прочности -12–24 часа;
полная паспортная прочность -24–72 часа в зависимости от вязкости и материала основания.
На холодных цехах (10–15 °C) процесс замедляется. На горячих участках или при нагреве узла до 60–80 °C отверждение ускоряется в 2–3 раза. Если требуется немедленная работа узла, нужно либо дождаться полного отверждения, либо использовать активатор (ускоритель), который наносится отдельно на поверхность детали перед сборкой.
Прочность и демонтаж: две стороны одной задачи
Высокопрочные фиксаторы (с пределом прочности на сдвиг свыше 25 МПа) гарантируют неподвижность соединения под нагрузкой, но усложняют последующий демонтаж.
Если узел закреплен намертво, его невозможно разобрать без нагрева, механического воздействия или растворителя.
Среднепрочные составы (15–25 МПа) обеспечивают достаточную фиксацию для большинства применений и при этом позволяют разобрать узел с помощью слесарного инструмента и нагрева до 60–100 °C. На практике это важно для ремонтных операций и замены подшипников.
При выборе учитывай:
если узел - постоянная сборка (не подлежит плановым разборкам), можно использовать высокопрочный состав;
если требуется периодический демонтаж (замена подшипников, техническое обслуживание), выбери среднепрочный фиксатор с явно указанной возможностью разборки;
для критичных мест (например, фиксация шестерней в редукторе) используй состав, рассчитанный специально на структуру и материалы сопрягаемых деталей, с испытаниями по стандарту ISO 10123.
Выбор фиксатора для конкретных отраслей и типов посадок
Автомобильная и тракторная техника
В двигателях, трансмиссиях и редукторах температурные колебания и вибрационные нагрузки требуют составов с расширенным температурным диапазоном (до +180 °C) и хорошей демпфирующей способностью. Зазоры в цилиндрических посадках обычно не превышают 0,15 мм, поэтому подходят средневязкие составы. На ремонтных работах часто требуется компромисс между прочностью и возможностью разборки.
Машиностроение и станкостроение
Для направляющих, шпинделей и узлов точных станков характерны малые зазоры (0,05–0,10 мм) и средние температуры (до +80 °C). Здесь предпочитают высоковязкие составы со средней прочностью, которые обеспечивают точность позиционирования и не требуют демонтажа на протяжении многих лет.
Энергетическое оборудование
Турбины, компрессоры и насосы работают при повышенных температурах (часто 100–150 °C) с интенсивной вибрацией. Требуются фиксаторы с полным набором: расширенный температурный диапазон, высокая прочность, маслотолерантность и испытания по ISO 10123 или аналогичным промышленным стандартам.
Практический алгоритм подбора
Шаг 1. Измерь фактический диаметральный зазор на валу и втулке в трех-четырех точках окружности. Возьми среднее значение.
Шаг 2. Определи рабочую температуру узла: не расчетную, а реально наблюдаемую или паспортную для оборудования. При наличии сомнений добавь 20–30 °C запаса.
Шаг 3. Проверь требования к демонтажу: если узел подлежит регулярной разборке, выбери среднепрочный состав; если постоянная сборка - можно выбрать высокопрочный.
Шаг 4. Выбери класс фиксатора из таблицы на сайте поставщика или производителя, ориентируясь на зазор, температуру и требуемую прочность. Если нужна маслотолерантность, убедись, что она указана в паспорте.
Шаг 5. Подготовь поверхности: очистка от масла, грязи и абразива - обязательна. Сушка займет 2–5 минут при комнатной температуре.
Шаг 6. Нанеси состав тонкой пленкой на ВСЮ поверхность вала в посадочной зоне - не на втулку, чтобы контролировать расход. Соедини детали с легким давлением.
Шаг 7. Дай отвердеть: минимум первичная фиксация (обычно 2–4 часа), полная прочность -24 часа. При необходимости ускорить процесс применяй активатор или нагрев.
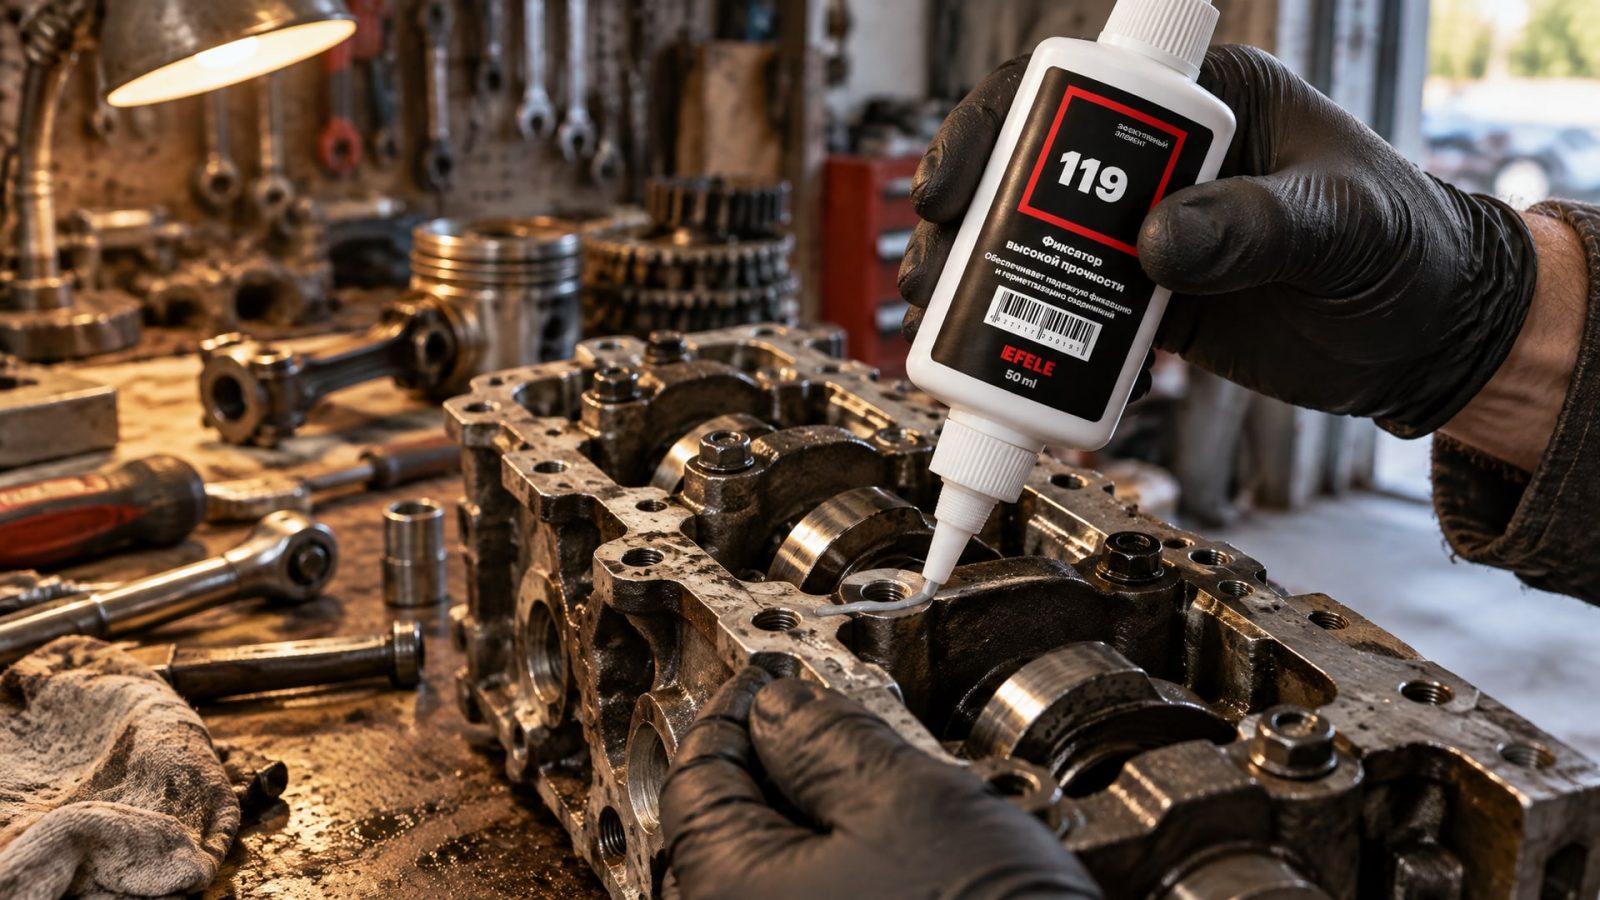
На практике многие инженеры на крупных производствах (машиностроении, редукторостроении, насосостроении) используют для высокотемпературных применений, где требуется надежная фиксация на долгие годы, специализированные составы. Например, EFELE 119 применяется в редукторах и двигателях внутреннего сгорания, где зазор достигает 0,25 мм, а рабочая температура доходит до 180 °C - состав заполняет крупный люфт и выдерживает экстремальные условия без потери адгезии и прочности.
В пищевой промышленности, где требуется сертификация и санитарные допуски, закупщики выбирают составы с подтвержденными пищевыми сертификатами. Так, фиксаторы типа EFELE 124 используются в оборудовании фасовки и упаковки пищевых продуктов: они обеспечивают надежную фиксацию втулок и подшипников, соответствуют регуляторным требованиям и позволяют длительно безопасно работать в санитарных условиях.
Частые ошибки при выборе и применении
Выбор по номинальному зазору вместо фактического. Эта ошибка приводит к несовместимости состава с реальной посадкой: он либо не заполнит зазор, либо вытечет.
Игнорирование температурного порога. Если состав рассчитан только на +150 °C, а узел работает при 160 °C, прочность начнет падать месяца через 2–3, и отказ может быть неожиданным.
Компенсация толстым слоем клея при большом люфте. Удерживающие составы работают именно в диапазоне паспортного зазора; толстый слой только вытечет и не даст ожидаемой прочности.
Нанесение на грязную или влажную поверхность. Масляные пленки и конденсат предотвратят отверждение или резко снизят адгезию.
Мгновенное нагружение после первичной фиксации. Даже если кажется, что узел держится, полную прочность смесь достигает через 24–48 часов. Преждевременное нагружение может привести к проскальзыванию.
Путаница между отверждением в отсутствие воздуха и простым высыханием. Анаэробные фиксаторы не сохнут на воздухе; они полимеризуются только при герметичной посадке и контакте с металлом. На открытой поверхности они останутся жидкими месяцами.
Часто задаваемые вопросы
Какой вал-втулочный фиксатор выбрать для зазора 0,12 мм и температуры 160 °C?
Для зазора 0,12 мм подходит средневязкий фиксатор (диапазон 0,10–0,20 мм). Для температуры 160 °C требуется состав с пределом минимум +180 °C, лучше +230 °C. Сверь паспортные данные конкретного продукта по двум параметрам сразу: если один из них не совпадает, нужен другой класс. Комбинированный выбор (зазор + температура) критичен для долговечности соединения.
Можно ли использовать быстроотверждаемый фиксатор вместо обычного в условиях повышенной температуры?
Да, если паспортные данные по теплостойкости соответствуют. Быстроотверждаемые составы часто имеют расширенный температурный диапазон или стандартный (до +150 °C). Не ориентируйся на слово «быстро», всегда проверяй конкретные числа: температурный предел, диапазон зазора и развитие прочности во времени. Скорость отверждения не связана с температурной стойкостью - это независимые свойства.
Как правильно подготовить поверхность, если на деталях остаток масла?
Протри поверхности растворителем или спиртом (медицинский спирт подходит), затем дай высохнуть 2–5 минут при комнатной температуре. Если состав заявляет маслотолерантность, избыточное масло менее критично, но минимальную очистку все равно выполни. Полностью удалить масло без специальных промывочных систем невозможно; поэтому выбирай фиксатор с явно указанной маслотолерантностью для ремонтных условий.
Сколько времени нужно дождаться перед нагружением соединения после сборки?
Первичная фиксация (узел перестает проскальзывать) наступает обычно через 2–4 часа. Полная паспортная прочность развивается за 24–48 часов. На холодных участках цеха процесс замедляется на 20–30%. На практике ждут полные сутки перед серьезной нагрузкой и вибрацией; если требуется ускорение, применяют активатор и/или нагрев узла до 60–80 °C, что сокращает время втрое.
Какая разница между анаэробным фиксатором и герметиком?
Фиксаторы - это материалы для соединения вал-втулка, подшипник-корпус и аналогичных посадок; они должны предотвращать относительное движение деталей. Герметики - для швов, щелей и прерывистых поверхностей; они не несут фиксирующую нагрузку. Есть комбинированные составы (фиксатор-герметик), но обычно выбирают специализированный продукт для конкретной задачи. На упаковке или паспорте всегда указано, что именно перед тобой.
Заключение
Правильный выбор вал-втулочного фиксатора начинается не с названия бренда, а с двух объективных параметров: фактического диаметрального зазора в соединении и реальной рабочей температуры узла. Измерь зазор микрометром или штангенциркулем, определи температурный диапазон по спецификации оборудования или наблюдениям, затем сверь эти данные с паспортом выбранного состава. Если хотя бы один из параметров не попадает в диапазон, выбирай другой класс фиксатора - это гарантирует надежность соединения на весь срок эксплуатации.
Второй шаг - практическая подготовка: очисти поверхности от масла и абразива, дай им высохнуть, нанеси состав тонкой пленкой на вал, соедини детали с легким давлением и выжди полного отверждения. При недостатке времени используй быстроотверждаемый вариант или активатор, но никогда не подвергай узел рабочей нагрузке раньше, чем через 4–6 часов. Эти простые правила избавят тебя от переделок и отказов оборудования через несколько месяцев работы.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, почему возникает неприятный запах СОЖ и как повысить биостойкость СОЖ, чтобы избежать порчи инструмента и сохранить качество эмульсии.
Узнайте, как смазки H1 влияют на аудит HACCP, какие документы подготовить и на что обратить внимание при выборе.
Узнайте, как влияние pH на СОЖ сказывается на стабильности эмульсии и защите инструмента, а также как правильно контролировать этот показатель.