
Как предотвратить загрязнение пищевой продукции смазочными материалами
Смазочные материалы необходимы для безперебойной работы оборудования пищевых производств, но их попадание в продукт недопустимо. Предотвращение загрязнения начинается не с выбора смазки, а с понимания механизма риска: смазка может проникнуть в продукт через утечки, неправильное нанесение или нарушение гигиены при обслуживании оборудования. На фасовочных линиях, конвейерах и упаковочных машинах контакт со смазкой остается технически неизбежным, поэтому закупщики и инженеры должны выбирать специальные пищевые материалы, а не обычные промышленные смазки. Эта статья объясняет, какие стандарты защищают продукцию, как правильно выбрать смазку для пищевого производства и какие операционные меры снижают риск загрязнения на каждом участке.
Главный критерий - смазка должна быть зарегистрирована по стандарту NSF H1 или сертифицирована по ISO 21469. Первый означает допуск на случайный контакт с пищей, второй дополнительно проверяет гигиену производства и обращения со смазкой. Лимит попадания установлен на уровне 10 мг/кг продукта для минеральных и синтетических материалов, 1 мг/кг для силиконовых масел. Это не разрешение загрязнять, а порог безопасности в случае неизбежного контакта.
Что означает смазка, допущенная к пищевому производству
Смазка с допуском NSF H1 зарегистрирована для применения в зонах, где возможен только случайный и технически неизбежный контакт с пищей.
Ключевое слово - случайный: это не означает, что смазку можно вносить в продукт намеренно. H1 применяется на направляющих конвейеров, в подшипниках упаковочных механизмов, на цепях транспортеров - везде, где утечка или разбрызгивание технически возможны, но неправильны по регламенту.
ISO 21469 идет дальше: стандарт проверяет не только безопасность состава, но и то, как смазка производится, хранится, упаковывается и транспортируется. Это закрывает риск перекрестного загрязнения на заводе-изготовителе смазки и несоответствие ее состава заявленной рецептуре. Многие производители пищевого оборудования и системы HACCP требуют именно ISO 21469, потому что одной H1-регистрации для полной гарантии недостаточно.
Предел попадания установлен стандартами NSF и STLE на уровне 10 мг/кг продукта (или 10 ppm) для минеральных и синтетических смазок. Для силиконовых масел лимит строже -1 мг/кг, так как силикон вызывает больше вопросов у потребителей и регуляторов. Эти цифры означают предел, при котором случайное загрязнение остается безопасным; они не разрешают допускать систематических утечек.
Риски загрязнения и точки контроля на линии
На пищевых производствах смазка может попасть в продукт в нескольких местах.
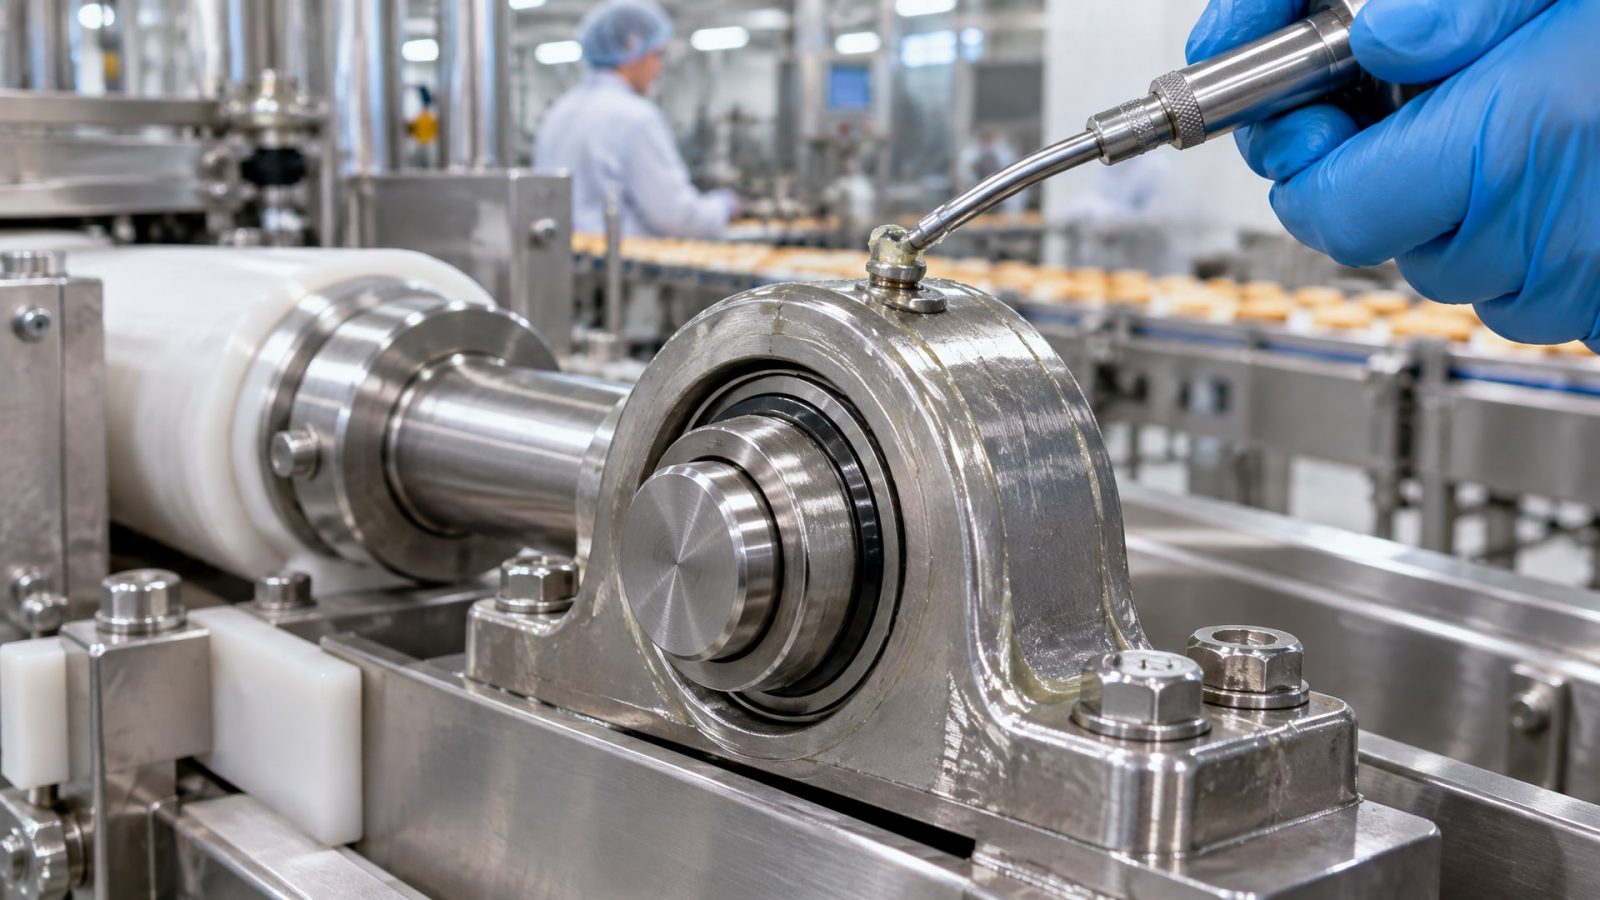
Главный источник - утечки из подшипников и сальников в узлах, работающих вблизи конвейерной ленты или упаковочного механизма. Вторая точка риска - неправильное нанесение смазки во время обслуживания: если смазку нанести избыточно или без защиты окружающих поверхностей, она стечет и попадет на продукт.
Третий механизм - перекрестное загрязнение: если на одном производстве используют и пищевые, и обычные промышленные смазки (например, на упаковочной линии и на отдельном участке подготовки), риск путаницы и ошибки высок. Поэтому лучшая практика - полностью исключить обычные смазки из зон, где возможен контакт с продуктом, и хранить пищевые материалы отдельно с четкой маркировкой.
Четвертая точка - условия хранения. Если пищевую смазку хранить рядом с агрессивными химикатами или во влажной среде без защиты, она может окислиться или впитать загрязнения. Упаковка должна быть герметичной, маркировка - ясной, сроки годности - контролироваться.
На участках с возможным попаданием смазки требуются регулярные осмотры оборудования: проверка на утечки, состояние сальников, целостность защитных кожухов. Смазку наносят тонкой пленкой после сборки оборудования, а не слоем в несколько миллиметров перед включением. Излишки убирают только после того, как узел собран и установлен на место.
Выбор смазки для пищевого оборудования: критерии и документация
При закупке пищевой смазки нужно требовать от поставщика подтверждение одного из двух: либо официальную NSF H1-регистрацию, либо сертификат соответствия ISO 21469.
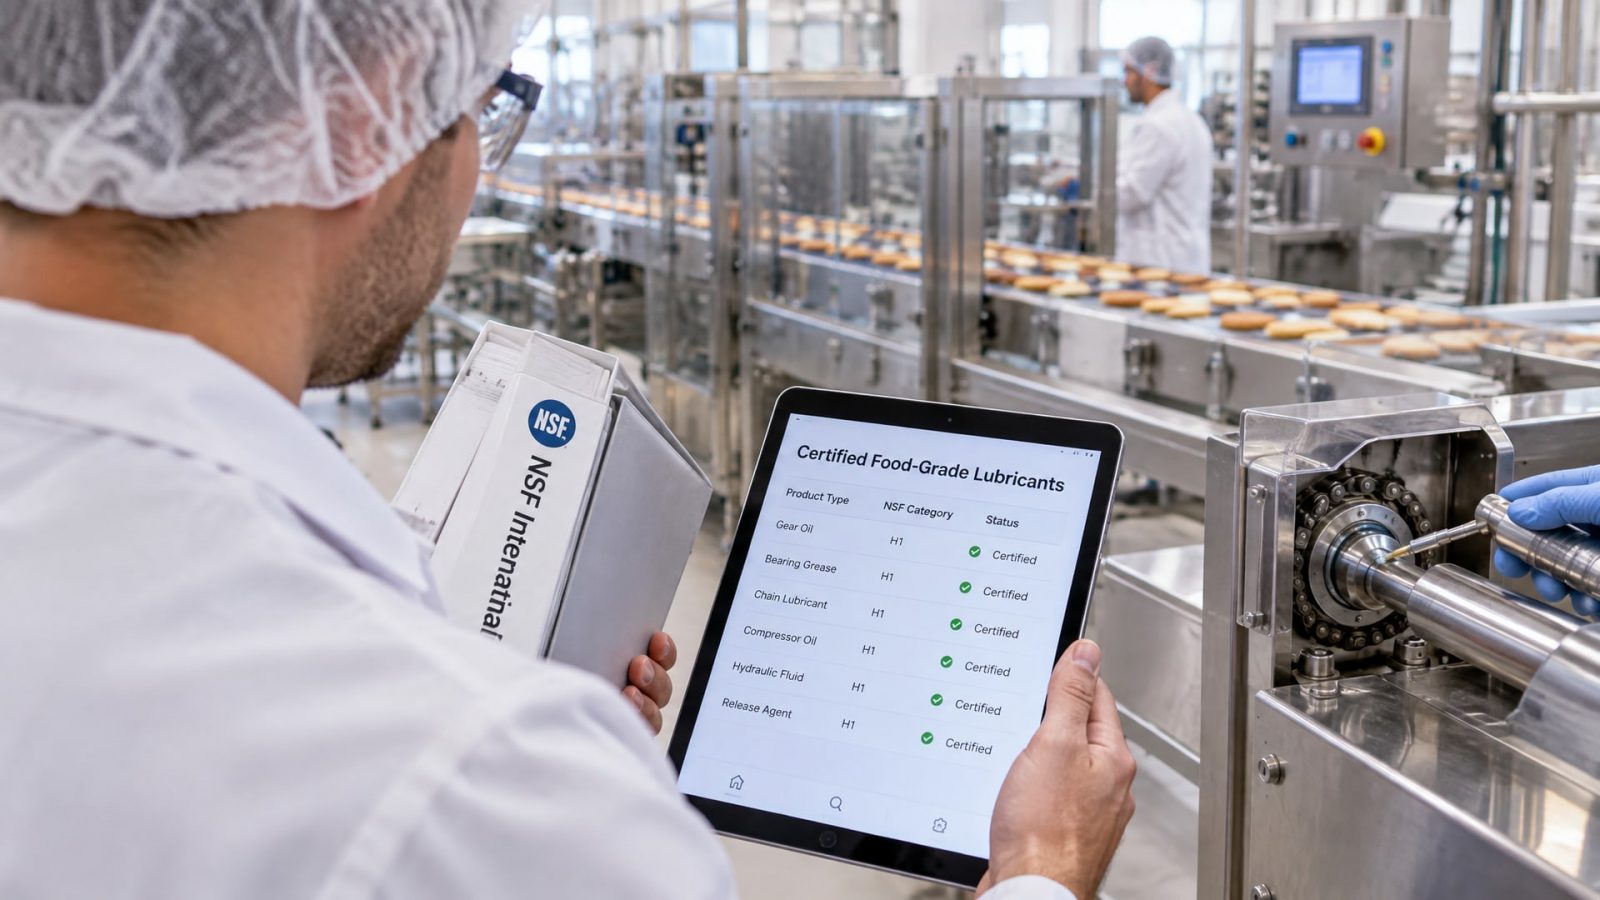
Надпись «food grade» в каталоге или на упаковке без подтверждающих документов - не гарантия. Проверяемая регистрация можно найти в открытом реестре NSF или на веб-сайте сертификационного органа.
В технической документации (TDS - Technical Data Sheet) должны быть указаны класс консистенции (для пластичных смазок - NLGI), температурный диапазон применения, кинематическая вязкость (для масел), допуски и сертификации. Для масел важна вязкость при 40°C и точка воспламенения; для пластичных смазок - класс NLGI, основа (литиевая, полимочевинная и т.д.) и область применения (подшипники, направляющие, узлы скольжения).
На множестве фасовочных линиях берут универсальные пластичные смазки NLGI 2 с H1-допуском для подшипников и направляющих, так как они не требуют разделения по типам узлов и упрощают контроль. Для легконагруженных механизмов и гидравлических систем с пищевым допуском применяют масла; на производстве они прижились благодаря предсказуемому расходу и простоте контроля попадания.
Документация должна содержать информацию о сроке хранения в герметичной упаковке, условиях хранения (диапазон температур, влажность), требования к упаковке (материал, герметичность) и инструкции по безопасности при обращении. При закупке партии полезно требовать сертификат анализа (CoA - Certificate of Analysis), подтверждающий, что состав смазки соответствует спецификации.
Операционные меры по предотвращению загрязнения
Выбор правильной смазки - лишь половина успеха.
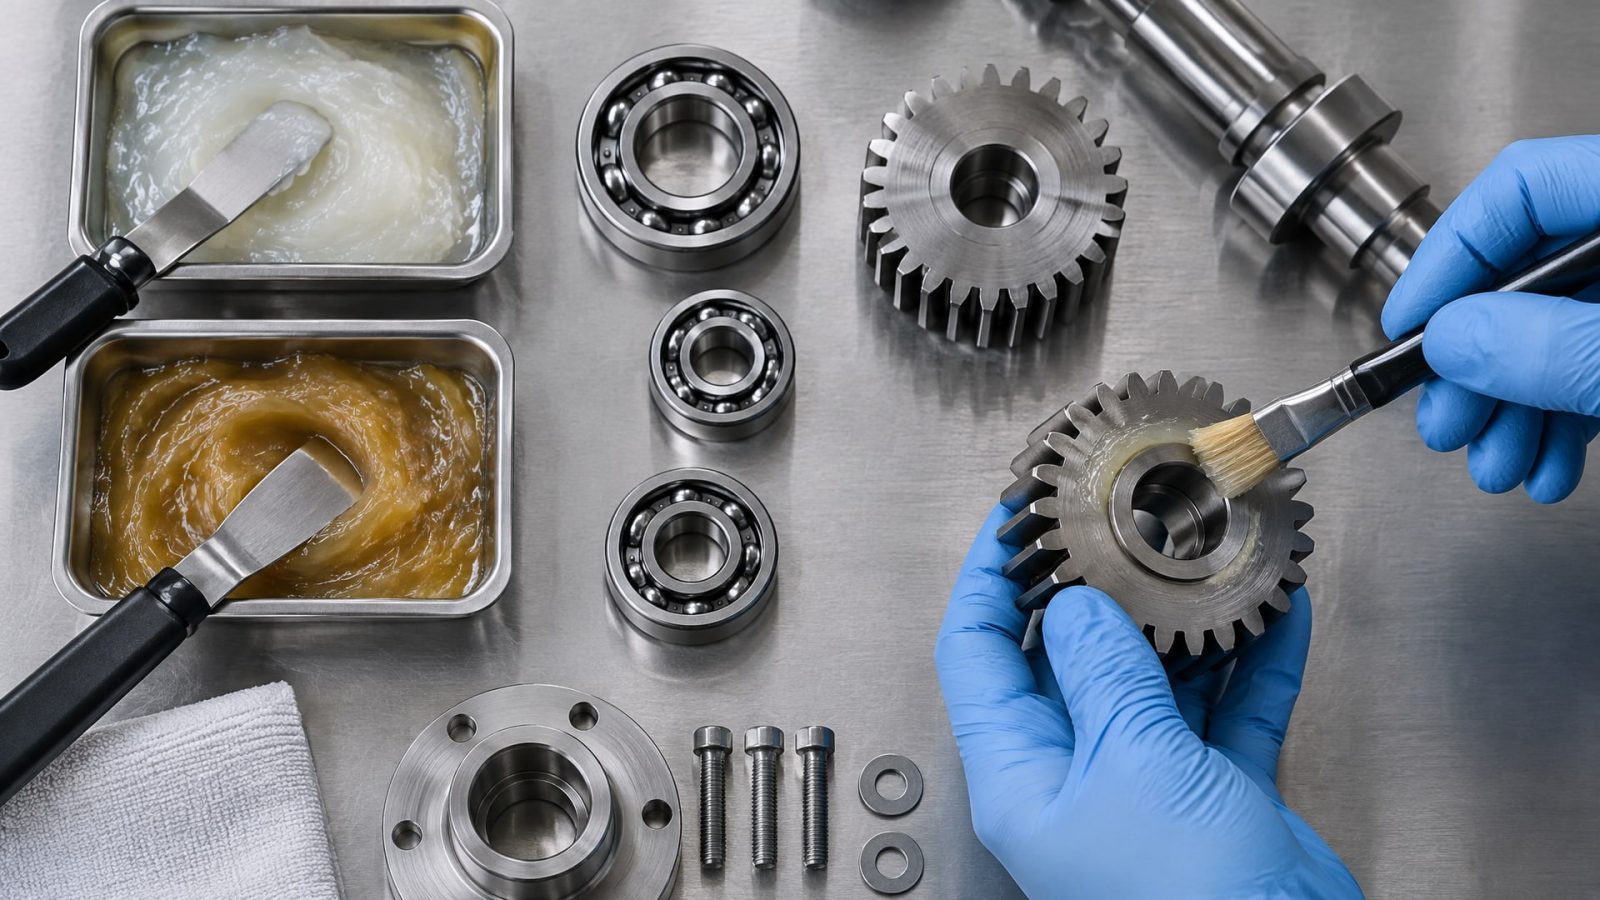
Вторая половина зависит от организации работ на производстве. Главное правило: пищевые смазочные материалы должны храниться отдельно от обычных промышленных смазок с четкой маркировкой на русском языке. На стеллажах, в шкафах и на рабочих столах не должно быть путаницы между материалами, иначе риск ошибки и загрязнения продукта резко возрастает.
При обслуживании оборудования смазка наносится тонкой пленкой только на те узлы, где она необходима; избыток недопустим. Инструмент для нанесения (масленка, шприц-дозатор) должен быть чистым и предназначен только для пищевых материалов. После нанесения оборудование собирают и испытывают на безопасность; протирать всю смазку тряпкой нельзя - это нарушит смазку и создаст риск окисления.
Регулярные осмотры оборудования включают проверку на утечки из подшипников, состояние сальников, целостность защитных кожухов. Если обнаружена утечка, оборудование останавливают, утечку устраняют и проверяют чистоту участка. На линиях с высоким риском контакта (фасовочные машины, упаковщики) осмотры проводят ежесмену или чаще.
Система HACCP на производстве должна включать пункт контроля за смазочными материалами: какие смазки используются, где, в каких количествах, как они хранятся и кто несет ответственность за их применение. Документирование помогает выявить точки риска и провести корректировку быстрее. При аудите проверяющие запрашивают именно эти записи.
На участках, где работают вместе пищевое и непищевое оборудование, нужно физически разделить пространство или установить барьеры, чтобы исключить распространение обычной смазки в пищевую зону. Это может быть разная окраска полов, разделение цехов или выделение отдельных рабочих столов для каждого типа материала.
Стандарты и документирование: что нужно знать
NSF H1 - это американский стандарт, принятый большинством пищевых производств в России и во всем мире.
Смазка, зарегистрированная по H1, прошла испытания на токсичность, совместимость с пластиками и металлами, и подтверждено, что при случайном контакте она не представляет опасности в количествах до 10 мг/кг.
ISO 21469 - более новый и строгий стандарт, разработанный ISO для гарантии не только состава смазки, но и чистоты процесса ее производства и обращения. Стандарт включает аудит завода-производителя, проверку складских условий, анализ рисков перекрестного загрязнения и отслеживание партий. Если смазка имеет оба допуска (H1 и ISO 21469), это максимальный уровень гарантии.
HACCP (анализ опасностей и контрольные точки) - это система управления рисками, применяемая на всех пищевых производствах. Смазки и другие нефищевые вещества классифицируются как потенциальная опасность, и для них устанавливаются критические контрольные точки (CCP): какие смазки допущены, где они применяются, как хранятся и как контролируется их использование.
Документирование должно включать: реестр всех используемых смазок с указанием H1-регистрации или ISO 21469-сертификата, пошаговые инструкции по нанесению для каждого типа узла, график осмотра оборудования и заполняемые контрольные листы, записи о выявленных и устраненных утечках, сроки хранения и ротация запасов по принципу FIFO (first in, first out). При аудите FSSC 22000 или аналогичных систем проверяющие запросят доступ к этой документации.
На крупных производствах смазку подбирают совместно инженер, закупщик и специалист по HACCP. На небольших предприятиях эти функции может выполнять один технолог, но важно, чтобы критерии выбора были письменно закреплены и понятны всему персоналу.
Пищевые смазки EFELE: применение в производстве
На фасовочных линиях и упаковочных машинах многие закупщики выбирают универсальные смазки с H1-допуском, которые подходят для подшипников и направляющих одновременно.
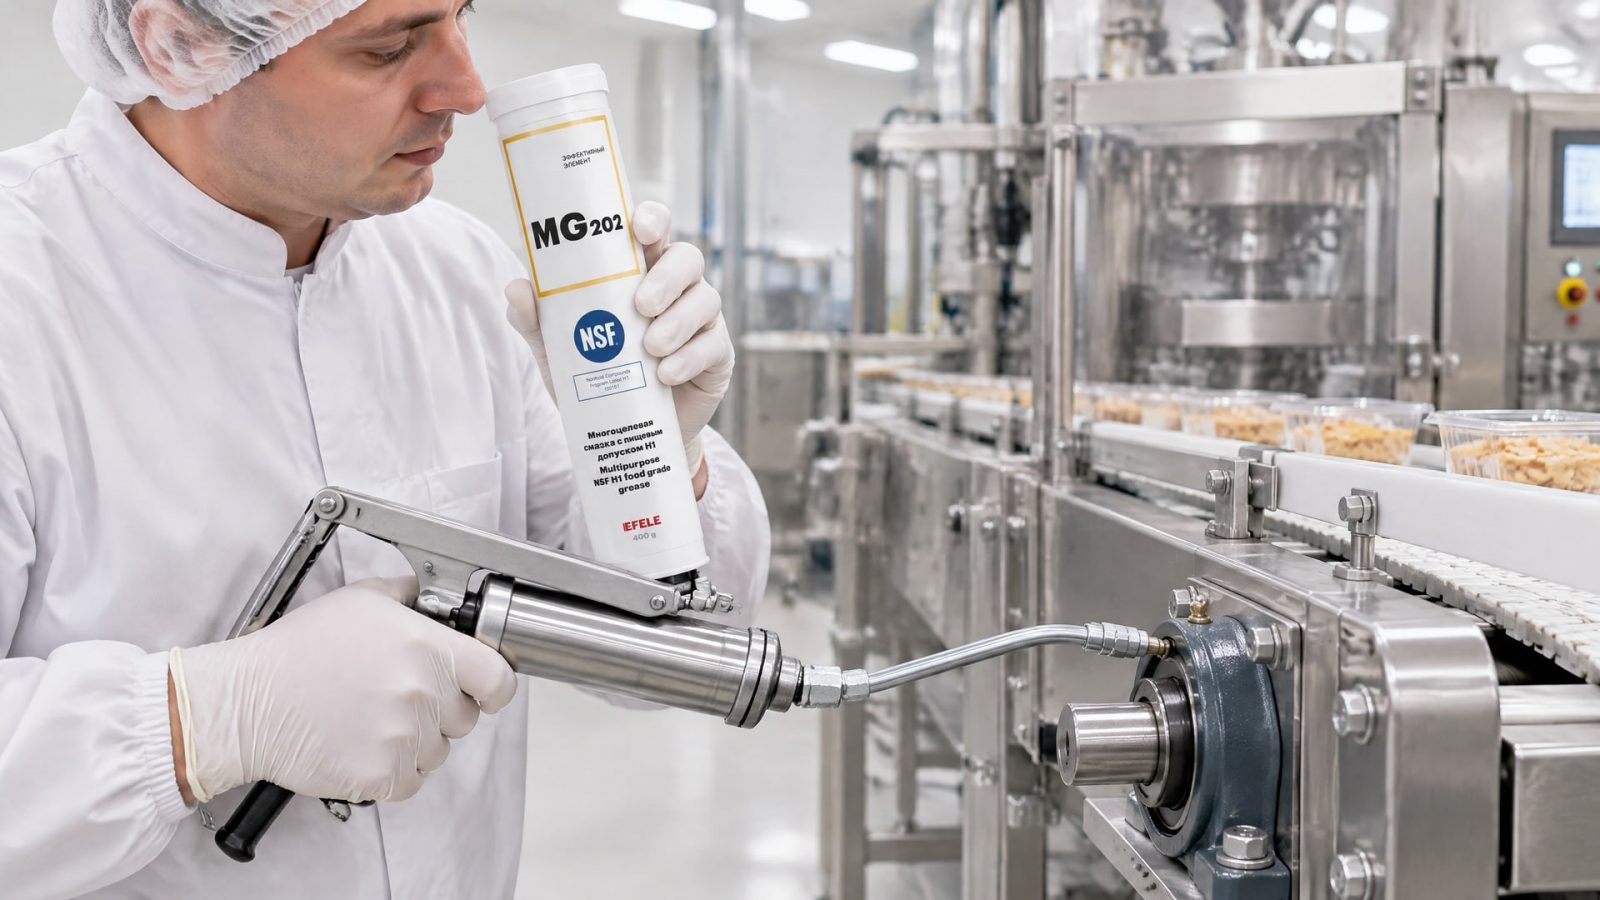
На производстве прижилась практика закупки такого материала один раз в году, в достаточном объеме, что снижает логистические затраты и упрощает складское учет. В качестве такого решения производственные службы берут многоцелевые смазки с документированным NSF H1-допуском; одно из них - EFELE MG-202 (NLGI 2, −30…+80 °C, минеральная база), которое применяется на направляющих, в шарикоподшипниках и роликовых подшипниках упаковочного оборудования.
Для узлов, где необходимо масло (редукторные системы, гидравлические направляющие, системы охлаждения), на линиях используют универсальные масла с пищевым допуском. На участках с высокими требованиями к чистоте - молочные заводы, кондитерские цеха - закупщики предпочитают масла, так как они не притягивают пыль и легче контролируются при визуальном осмотре. Производство работает с маслами типа EFELE MO-841 (универсальное масло, NSF H1, вязкость 46 мм²/с при 40°C), потому что такой материал дает предсказуемый расход и полностью соответствует требованиям HACCP.
Часто задаваемые вопросы
Что означает маркировка NSF H1 на смазке?
NSF H1 подтверждает, что смазка прошла испытания на токсичность и совместимость с пищей, и допущена к применению в зонах, где возможен только случайный контакт с пищевым продуктом. Это не означает, что смазку можно вносить в продукт намеренно. Маркировка гарантирует, что если произойдет неизбежная утечка или разбрызгивание, попадание до 10 мг/кг продукта остается безопасным. Выбирая смазку, требуйте подтверждение H1-регистрации в открытом реестре NSF, а не полагайтесь на надпись в каталоге.
Чем отличается ISO 21469 от NSF H1?
NSF H1 проверяет только состав смазки и ее безопасность при попадании в пищу. ISO 21469 дополнительно аудирует производство, хранение и обращение со смазкой, снижая риск перекрестного загрязнения на заводе-изготовителе. Если смазка имеет обе сертификации, это максимальная гарантия качества. При закупке на пищевые производства предпочитайте смазки с ISO 21469, так как они соответствуют требованиям FSSC 22000 и HACCP строже.
Безопасна ли смазка H1 в любых количествах?
Нет. Лимит безопасного попадания -10 мг/кг продукта для обычных смазок и 1 мг/кг для силиконовых масел. Это означает, что случайное небольшое загрязнение допустимо, но систематические утечки недопустимы. Правильное нанесение смазки тонкой пленкой, регулярные осмотры оборудования и контроль утечек - это то, что действительно защищает продукт.
Как выбрать смазку для конкретного оборудования?
Определите тип узла (подшипник, направляющая, цепь), диапазон рабочих температур и нагрузку. Найдите в каталоге смазку или масло с указанным типом применения, проверьте в техлисте классификацию NLGI (для пластичных) или вязкость (для масел), и обязательно убедитесь, что в документе указаны NSF H1 или ISO 21469. Сравните стоимость владения (расход + срок между обслуживаниями), а не только цену покупки.
Нужна ли система HACCP для контроля смазок?
Да, на всех пищевых производствах система управления безопасностью (HACCP, FSSC 22000) должна включать пункт контроля за смазочными материалами. Это означает, что смазки документируются, хранятся отдельно, применяются по инструкции и контролируются при регулярных осмотрах оборудования. Документирование помогает выявить риски и пройти проверки проверяющих органов.
Заключение
Предотвращение загрязнения пищевой продукции смазочными материалами строится на трех столпах: правильный выбор смазки (NSF H1 или ISO 21469-сертифицированной), четкое разделение пищевых и непищевых материалов на производстве, и повседневная дисциплина при нанесении и контроле. Лимит случайного загрязнения установлен на уровне 10 мг/кг продукта не потому, что смазка безопасна в любом количестве, а потому, что технически полностью исключить контакт невозможно; задача - минимизировать риск.
Для достижения этого закупщик должен требовать от поставщика подтвердить H1-регистрацию или ISO 21469-сертификат, технолог - обучить персонал правильному нанесению, а инженер - включить контроль за смазками в систему HACCP и проводить регулярные осмотры оборудования. На практике производства, которые серьезно относятся к предотвращению загрязнения, используют один-два универсальных материала с пищевым допуском для всех узлов, хранят их отдельно с четкой маркировкой и документируют каждый этап применения. Следующий шаг - провести ревизию всех используемых на вашем производстве смазочных материалов, проверить наличие сертификатов в документации и обновить инструкции по нанесению для каждого типа оборудования.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как проводить обслуживание системы СОЖ, удаляя масляные отложения и шлам без прерывания работы оборудования.
Узнайте, чем смазать ворота разных типов, чтобы обеспечить их бесперебойную работу и продлить срок службы механизма.
Защита продукта от смазки на упаковочном оборудовании: как выбрать смазочные материалы, соответствующие пищевым стандартам и допускам.