
Защита продукта от смазки на упаковочном оборудовании: правильный выбор и применение
На упаковочных линиях смазка попадает в продукт не потому, что слишком щедро нанесена, а потому, что в зону применения выбран неправильный состав. Узлы фасовки, запайки, направляющих и подачи продукта находятся в опасной близости от места контакта с пищей или упаковкой - и даже капля обычной промышленной смазки может загрязнить партию или привести к срыву проверки. Статья объясняет, как подобрать смазку для упаковочного оборудования так, чтобы она защитила узлы от износа и коррозии, но не попала в продукт, и какие документы требуют проверяющие органы.
Закупщики и инженеры пищевых и упаковочных производств часто путают категории пищевых смазок и не знают, где заканчивается допустимая зона применения H1 и начинается зона H2. Результат - либо покупается дорогая смазка там, где она не нужна, либо, наоборот, наносится тонким льдом промышленный состав в зону, где он рано или поздно скажется на качестве.
Почему обычная смазка на упаковочном оборудовании недопустима
Упаковочные линии - это не станки в отдельном цехе, где смазка капает в поддон и никуда больше не идет.
Здесь каждый узел работает в среде влаги, аэрозолей мойки, пара и непосредственной близости к продукту. Направляющие, по которым движется упаковка, часто находятся на расстоянии сантиметров от запайки; ролики подачи касаются боков коробки или пакета; фланцы и зажимы системы дозирования - это миллиметры от продукта.
Если на таком узле работает обычная промышленная смазка, то при колебании температур, вибрации или попадании влаги она может окисляться, кристаллизоваться и отслаиваться в виде частиц. Даже мизерное количество - десятые доли грамма - готово мигрировать в контактную зону и оказаться в готовом продукте. Проверяющие органы и аудиторы пищевых предприятий именно на это и смотрят: не на количество смазки, которую вы нанесли, а на наличие документации, что в риск-зонах применены составы, соответствующие стандартам пищевой безопасности.
Согласно 21 CFR 178.3570, смазки со случайным контактом с пищей допускаются в оборудовании, которое производит, упаковывает, перерабатывает или хранит пищу, но только при соблюдении требований нормативного акта. Это значит, что формула смазки, ее производство и процесс применения должны быть задокументированы и проверяемы.
Категории пищевых смазок: H1, H2, 3H и когда каждая применяется
Пищевая промышленность оперирует тремя основными категориями по допуску NSF.
NSF H1 - смазки для случайного контакта с пищей. Это узлы, где контакт не предусмотрен конструкцией, но возможен в результате протечки, капель, брызг или разноса при обработке. На упаковочной линии это направляющие, ролики, узлы подачи, уплотнения формовочного оборудования и запайки, если они находятся вблизи продукта или упаковки. H1-смазка не растворяется в продукте и при попадании в ничтожных количествах (практический ориентир - до 0,001% по содержанию) не меняет органолептику и безопасность пищи.
NSF H2 - смазки для зон, где контакт с пищей исключен полностью. Это двигатели, редукторы, цепные передачи и гидравлические системы, которые находятся вне производственной зоны, огорожены и изолированы от продукта физическими преградами. На практике H2 допускается только если узел находится в отдельном помещении или за сплошной перегородкой с запечатанными люками.
NSF 3H - смазки для прямого контакта с пищей как разделительные или антипригарные агенты. Это категория уже не для узлов трения упаковочной машины, а для специальных применений - например, разделители для форм при производстве кондитерских изделий или антипригарные вещества при запайке. Для типичной упаковочной линии 3H не требуется.
Ключевое правило: выбор зависит не от названия оборудования, а от географии риска. Если смазываемый узел находится в одной производственной зоне с продуктом, и нет уверенности, что капля не сможет туда попасть - берите H1. Если узел изолирован конструктивно и документально подтвержено отсутствие контакта - H2. Во всех остальных случаях на упаковочных линиях работают с H1.
Международные стандарты и документация: ISO 21469 и регуляторные требования
ISO 21469 - это международный гигиенический стандарт, который дополняет требования NSF H1 и H2 нормами к производству, хранению и применению смазки.
Стандарт охватывает формуляцию (состав должен пройти микробиологические тесты, анализ на примеси), производство (чистота, контроль партий) и обращение (упаковка, маркировка, прослеживаемость).
Важно понимать: ISO 21469 не заменяет требования NSF и не дает право смазке попасть в зону контакта «просто так». Это добавочный слой гарантий для аудиторов и систем качества типа SQF, BRCGS или FSSC 22000. Если производитель оборудования или система контроля качества требует смазку «с ISO 21469», они просят не только пищевую безопасность по составу, но и документированное соответствие гигиеническим процессам ее изготовления.
21 CFR 178.3570 в США фиксирует, какие вещества и в каких концентрациях разрешены в смазках со случайным контактом. Европейские требования через регламент EC 1935/2004 и регламент о пищевых материалах в контакте с продуктами (EU 10/2011) формируют аналогичные ограничения. На практике это значит, что смазка должна иметь задокументированный состав, прошедший оценку соответствия, и сертификат соответствия или декларацию, которые хранятся у производителя оборудования и предъявляются при проверке.
Закупщик должен требовать у поставщика смазки: - Сертификат NSF H1 (или наличие H1 в техническом листке) - Если применимо - подтверждение ISO 21469 - Техническое описание состава и допустимых применений - Свидетельство соответствия 21 CFR 178.3570 (для экспорта в США) или эквивалент для ЕС - Информацию о микробиологической чистоте и наличии примесей
Топовые узлы упаковочного оборудования, требующие H1
Не все детали упаковочной машины работают с одинаковым риском.
Опытные инженеры выделяют узлы, где H1 критичен.
Направляющие и линейные подшипники упаковочного конвейера часто находятся в открытом доступе и подвергаются аэрозолям мойки и влаге. Они работают при снижении трения и требуют смазки, которая не будет размягчаться от горячей воды и не оставит налета. H1-смазка в консистенции NLGI 2 держит форму, не вытекает при вибрации и защищает от коррозии.
Узлы дозирования и подачи продукта - это ролики, кулачки, пружины и небольшие редукторы, которые работают прямо над конвейером с готовым товаром. Малейшая течь или отслоение частиц смазки прямо падают в упаковку.
Запайка и формовка - узлы, которые контактируют или находятся в непосредственной близости к упаковочному материалу и краям продукта. Температура может доходить до 80–150 °C, влага от конденсата чередуется с сухим теплом. Здесь нужна термостойкая смазка, которая не окисляется при циклических нагревах и не вымывается водой.
Уплотнители и зажимы вокруг запайки часто работают с резиновыми манжетами и полиамидными втулками. Смазка должна быть совместима с этими материалами, не вызывать их набухания, но держать адгезию к поверхности.
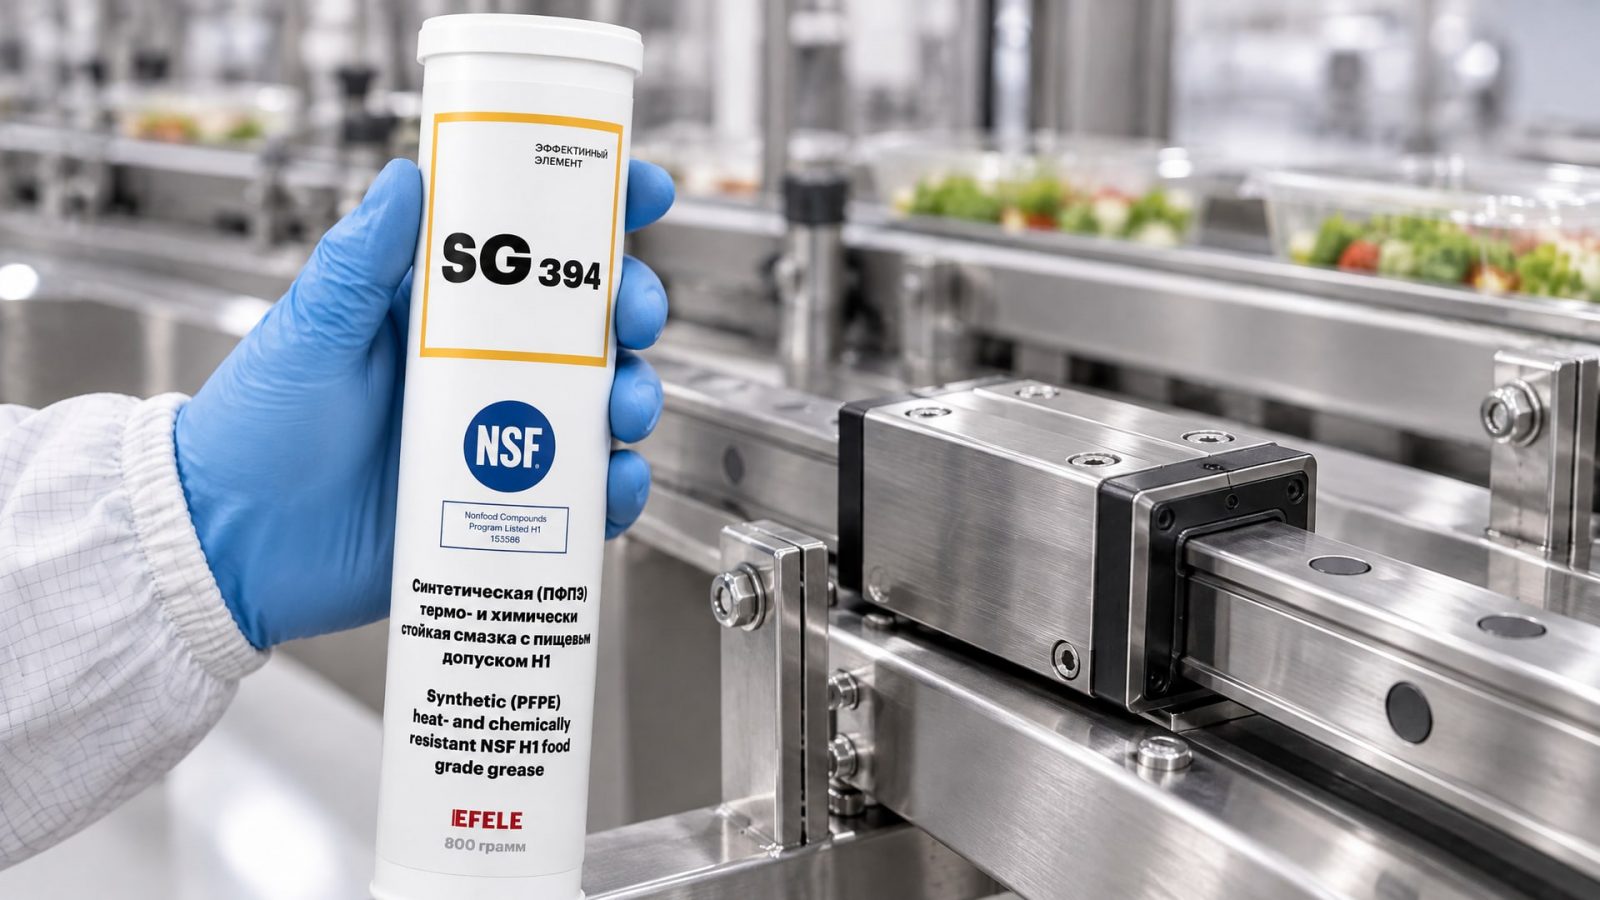
Для высокотемпературных узлов запайки, где требуется устойчивость к тепловому окислению и химическим средствам мойки, на производствах прижился подход подбора смазок, способных длительно работать при 80–120 °C без деградации. EFELE SG-394 применяется именно в таких условиях: термо- и химстойкая смазка с пищевым допуском NSF H1 работает на узлах запайки, где возможен контакт с упаковкой и требуется стойкость к водным дезинфицирующим растворам.
Цепные передачи и открытые редукторы упаковочной линии - если они находятся в производственном цехе и над ними нависает риск конвекции паров или брызг - тоже требуют H1, даже если они кажутся «далеко от продукта». Практика показывает, что один аэрозоль мойки высокого давления - и масло с открытого редуктора попадает в воздух и оседает на упаковке.
Как правильно наносить H1-смазку, чтобы избежать загрязнения
Сама по себе смазка H1 не гарантирует, что она не попадет в продукт.
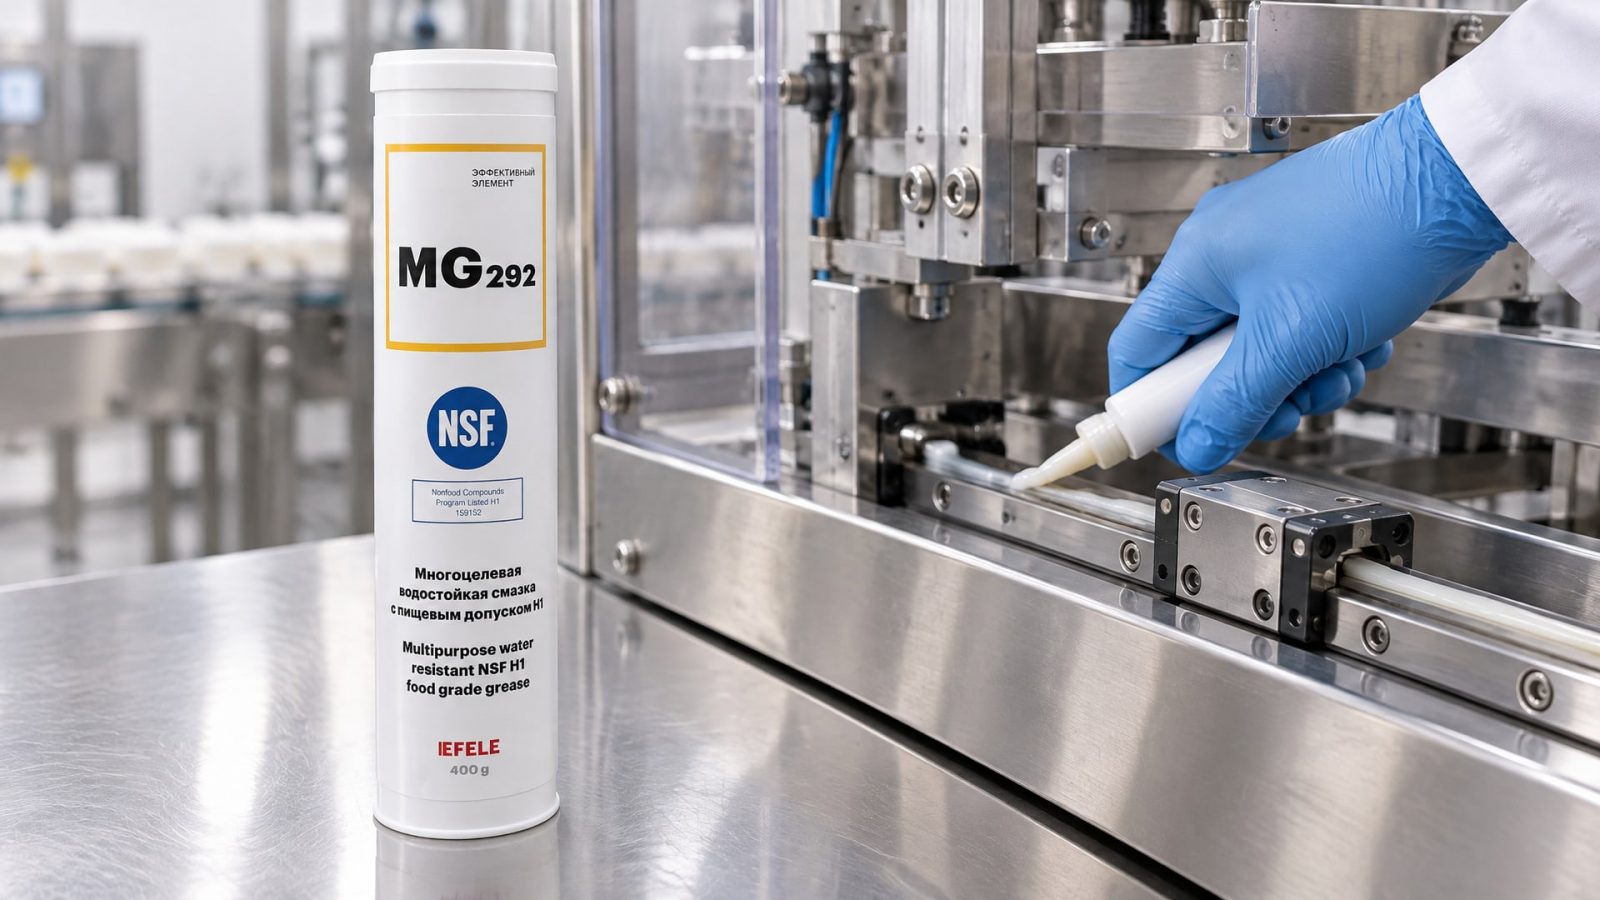
Способ ее применения не менее важен, чем ее состав.
Количество и точечность. Смазку наносят тонким слоем ровно в точку трения, а не размазывают по всей поверхности. На направляющих - капля в каждый паз через 200–300 мм; на подшипниках - ровно столько, сколько вмещается в смазочный карман (обычно 1–3 грамма за один цикл обслуживания). Излишек - это путь в продукт и в систему контроля качества при жалобе.
Периодичность. Смазку наносят по графику, а не «на глаз» или по цвету старой смазки. На упаковочных линиях это часто раз в смену, раз в сутки или раз в неделю в зависимости от нагрузки и конструкции узла. График документируется, и каждое нанесение фиксируется в журнале.
Инструменты. Никаких открытых банок и нарезиненных кистей, которыми красят смазку как краску. Применяют дозирующие шприцы (масленки), аэрозольные баллончики с точечным распылением или автоматические нанесители с дозирующей головкой. Это исключает контаминацию самой смазки перед нанесением и гарантирует, что в узел попадает ровно нужный объем.
Техническое обслуживание и контроль. Раз в месяц или раз в квартал (в зависимости от класса производства и требований BRCGS/SQF) место нанесения осматривают и убирают подсохшую или окисленную смазку. Признак проблемы - потускнение смазки, налет, деградация - сигнал к смене состава или увеличению периода обслуживания.
Для узлов с высокой влажностью и циклическим нагревом, например запаечные головки, требуется водостойкая смазка, которая не размягчится от конденсата и не потечет при 60–90 °C. EFELE MG-292 - водостойкая смазка NSF H1 - предотвращает вымывание при контакте с влагой и санитарными растворами, сохраняя тонкую защитную пленку на поверхности трения и не допуская окисления узла.
Частые ошибки и как их избежать
Ошибка 1: выбор H2 вместо H1 для рядом стоящих узлов.
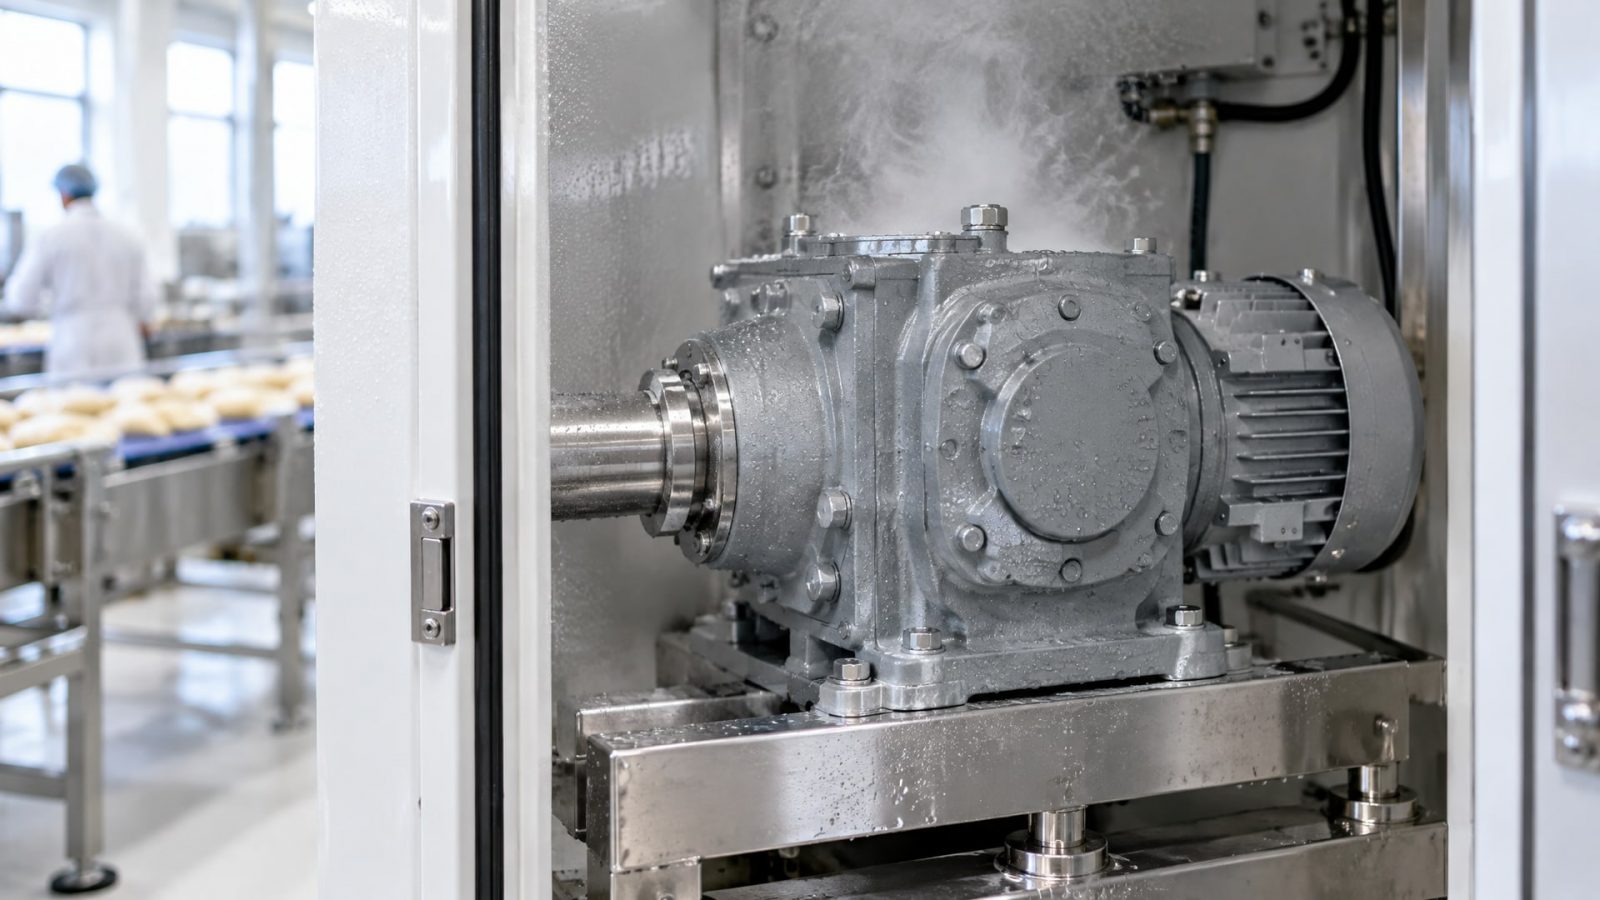
Закупщик видит, что редуктор якобы вне производственной зоны, и берет H2-смазку. При этом редуктор стоит в одном шкафу с элементами подачи продукта, и при санитарной обработке водяной пар вполне доходит туда. Результат - при проверке аудитор фиксирует несоответствие, и партию товара блокируют на проверку микробиологии. Правило: если сомневаетесь - берите H1.
Ошибка 2: «пищевая смазка» без проверки категории. На банке написано «для пищевой промышленности», но в техническом листке нет отметки о NSF H1 или ISO 21469. При проверке документация не примется. Всегда требуйте от поставщика письменное подтверждение категории.
Ошибка 3: единая смазка на все оборудование. Есть соблазн купить одну универсальную H1-смазку и мазать ею везде. На деле запайка требует термостойкости, направляющие - водостойкости, низкотемпературные узлы (ночное хранилище) - низкотемпературной текучести. Одна смазка редко удовлетворяет все условия одновременно. Лучше иметь 2–3 специализированных состава, чем один полууниверсальный.
Ошибка 4: превышение периода обслуживания. Инженер один раз смазал узел «капитально» и забыл на год. За год смазка окислилась, потемнела, ее адгезия упала, и она начала просачиваться в зону продукта. Смазку нужно обновлять по графику, даже если узел кажется сухим.
Ошибка 5: неправильное хранение смазки на складе. Банка с H1-смазкой стояла в неотапливаемом сарае, при замерзывании расслоилась. Консистентность и свойства нарушены. При нанесении она ведет себя непредсказуемо и может растекаться. Смазки хранят при температуре от 5 до 25 °C, защищены от прямого солнца, не ставят рядом с химическими растворами.
Документирование и контроль за соответствием
На пищевых производствах с системой качества SQF, BRCGS или FSSC 22000 потребуют не только смазку H1, но и документ, подтверждающий это.
Закупщик должен подготовить:
Реестр одобренных смазок, в котором для каждого узла указана марка смазки, категория NSF, диапазон рабочих температур и сертификат соответствия
План нанесения смазки с указанием узлов, графика и ответственного лица
Журнал обслуживания, где фиксируется каждое нанесение, замена или очистка узла
Процедура контроля - как при обходе проверяют состояние смазки и узлов
Аудиторы обязательно попросят этот пакет и сравнят его с фактическим состоянием оборудования. Если на запайке написано, что применяется H1-смазка, но в журнале нет записей о нанесении два месяца подряд, это воспринимается как нарушение.
Также важно договориться с производителем оборудования или сервисным партнером, что они будут наносить только одобренные смазки и получат копии сертификатов. Если оборудование обслуживает внешняя компания, в контракте прописывают требование к смазкам и право инженера производителя проверить наличие документации.
Часто задаваемые вопросы
Может ли H1-смазка попасть в продукт, если я наношу ее правильно?
При соблюдении графика и количества риск минимален, но полностью исключить нельзя. Поэтому H1-смазку выбирают не потому, что она полностью безопасна, а потому, что при ничтожном попадании (доли процента) она не вредит продукту и не меняет его свойства. На то она и «случайный контакт» - система предполагает контроль над вероятностью, а не ее исключение.
Почему нельзя просто залить в направляющие масло вместо смазки?
Масло жидкое и при вибрации или тепле течет быстрее; его капли легче распространяются брызгами. Пластичная смазка (NLGI 2–3) остается на месте и высвобождает смазочный слой постепенно, снижая риск разноса. Для упаковочного оборудования это критично.
Если смазка дорожая, значит ли она лучше защищает продукт?
Цена смазки зависит от технологии производства, наличие стандартов (ISO 21469) и объема партии. Дорогая смазка может быть надежнее по стабильности и микробиологической чистоте, но это не гарантирует лучшую защиту продукта, чем среднеценовая H1-смазка надежного производителя. Критерий - наличие сертификатов и тестов, а не просто стоимость.
Как часто нужно менять H1-смазку в узлах?
Пластичную смазку обновляют раз в 3–6 месяцев или раз в год, в зависимости от нагрузки и влажности. Для узлов в сырой среде (запайка, направляющие рядом с мойкой) - раз в 3 месяца; для сухих узлов (муфты, кулачки внутри корпуса) - раз в 6–12 месяцев. График фиксируют в плане обслуживания.
Есть ли различия в H1-смазках по производителям, или они все одинаковые?
H1 - это категория, а не марка. Смазки разных производителей могут иметь разные загустители (литиевые, полиочевинные, глинистые), разные базовые масла и присадки. Это влияет на температурный диапазон, совместимость с материалами, стоимость и адгезию. Нужно выбирать под конкретные условия узла, а не просто ловить категорию H1 на полке.
Заключение
Защита продукта от попадания смазки на упаковочном оборудовании - это не одно решение, а система: правильный выбор категории (H1 для риск-зон, H2 только для изолированных узлов), применение по графику тонким слоем, документирование и контроль при проверках. NSF H1 со стандартом ISO 21469 и соответствие 21 CFR 178.3570 (для экспорта в США) дают уверенность, что регуляторные требования выполнены.
Первый практический шаг: составить реестр всех смазываемых узлов вашей упаковочной линии, указать для каждого возможность контакта с продуктом и на основе этого выбрать смазку (H1 или H2). Затем согласовать выбор с производителем оборудования, получить сертификаты и внести смазки в журнал обслуживания. При соблюдении графика и количества рисков не будет ни у аудиторов, ни у потребителей.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как удалить анаэробный герметик с резьбы, используя проверенные методы демонтажа для различных типов фиксаторов.
Узнайте, чем смазать секатор, чтобы он долго служил и не ржавел. Подробное руководство по выбору и применению смазочных материалов для садовых инструментов.
Узнайте, как контроль СОЖ помогает избежать проблем с обработкой, снизить расход и продлить срок службы смазочно-охлаждающей жидкости.