
Как смазать упаковочное оборудование, чтобы смазка не попала в продукт
Загрязнение продукта смазкой на упаковочной линии - классический риск, который решается не просто выбором «пищевой» смазки, а правильным подбором допуска и применения. Упаковочное оборудование работает в зоне, где соседство с продуктом и первичной упаковкой неизбежно: запаивающие головки, формовочно-фасовочные машины, этикетировочные узлы, направляющие конвейерной ленты. Задача состоит не в том, чтобы полностью избежать смазки в узлах (это невозможно), а в том, чтобы использовать решение, которое гарантирует, что при случайном попадании смазка не повредит продукт и соответствует нормам пищевого производства.
Статья разбирает, как выбрать смазку для упаковочного оборудования, какие допуски и стандарты проверять, где ее можно наносить без риска и как организовать смазывание так, чтобы защитить продукт от загрязнения. Рекомендации адресованы техническим специалистам, инженерам и закупщикам, отвечающим за надежность и гигиеничность упаковочных линий.
Что такое NSF H1 и как она защищает продукт
NSF H1 - это не разрешение на загрязнение продукта смазкой, а допуск на ее применение в зонах, где случайный контакт возможен.
Ключевое слово здесь - «случайный». Смазка может случайно попасть на первичную упаковку, на поверхность продукта или в него при разгерметизации узла, но количество этого загрязнения должно быть минимальным и не превышать установленного предела.
Для H1-смазок этот предел составляет 10 г смазки на 1 тонну продукта (10 ppm). Это означает, что если на линии фасуют 1 тонну творога, печенья или иного продукта, в нем может оказаться не более 10 г смазки - и продукт при этом остается безопасным по российским и международным нормам. Для силиконовых смазок ориентир еще жестче -1 ppm (1 г на 1 тонну).
H1 отличается от допусков H2 и H3. H2 используют для оборудования, где контакт с продуктом исключен полностью (редукторы, подшипники в закрытых корпусах вдалеке от продуктовой зоны). H3 - это специальный класс для прямого контакта и разделительных агентов в некоторых технологических процессах. На упаковочных линиях нужна именно H1, потому что вероятность случайного контакта здесь высока.
Допуск H1 выдается Национальным санитарным фондом США (NSF) и признается Европой, Россией и другими странами как показатель, что смазка прошла испытания на безопасность состава и может применяться в пищевом производстве. Но это не гарантия - это разрешение при условии правильного применения.
ISO 21469 и гигиенический контроль цепочки смазки
NSF H1 - это только одна сторона медали.
Вторая сторона - ISO 21469, международный стандарт, который проверяет всю жизненный цикл смазки с точки зрения гигиены: производство, упаковку, хранение, транспортировку, применение и даже утилизацию.
Смазка может быть безопасной по составу (иметь H1), но если ее хранили неправильно, упаковали в грязную тару или применяли в условиях, которые нарушают гигиеническую цепь, она перестает быть гарантированно безопасной. ISO 21469 проверяет производителя смазки на соответствие системе управления, документированию, контролю качества и логистике. Стандарт гарантирует, что смазка прошла через все этапы под контролем гигиены, а не просто имеет формулу, которая была когда-то одобрена NSF.
В России при аудитах по ХАССП (система анализа опасностей и критических точек управления) проверяют наличие обоих показателей: H1 и ISO 21469. Если смазка на упаковочной линии имеет оба допуска, это означает, что производитель серьезно подошел к гигиене, и закупщик может рассчитывать на предсказуемый результат.
Различие между H1 и ISO 21469 часто вызывает путаницу. H1 - это допуск на применение, похожий на свидетельство безопасности продукта. ISO 21469 - это подтверждение того, что производитель смазки работает под гигиеническим контролем, как производство пищевого продукта. На практике: H1 без ISO 21469 - это хороший состав в плохой упаковке; ISO 21469 без H1 - это чистое производство, но формула может быть недопустима для пищевого оборудования.
Зоны упаковочного оборудования, где нужна H1
На типичной упаковочной линии есть узлы, где H1 обязателен, и узлы, где можно использовать обычную промышленную смазку.
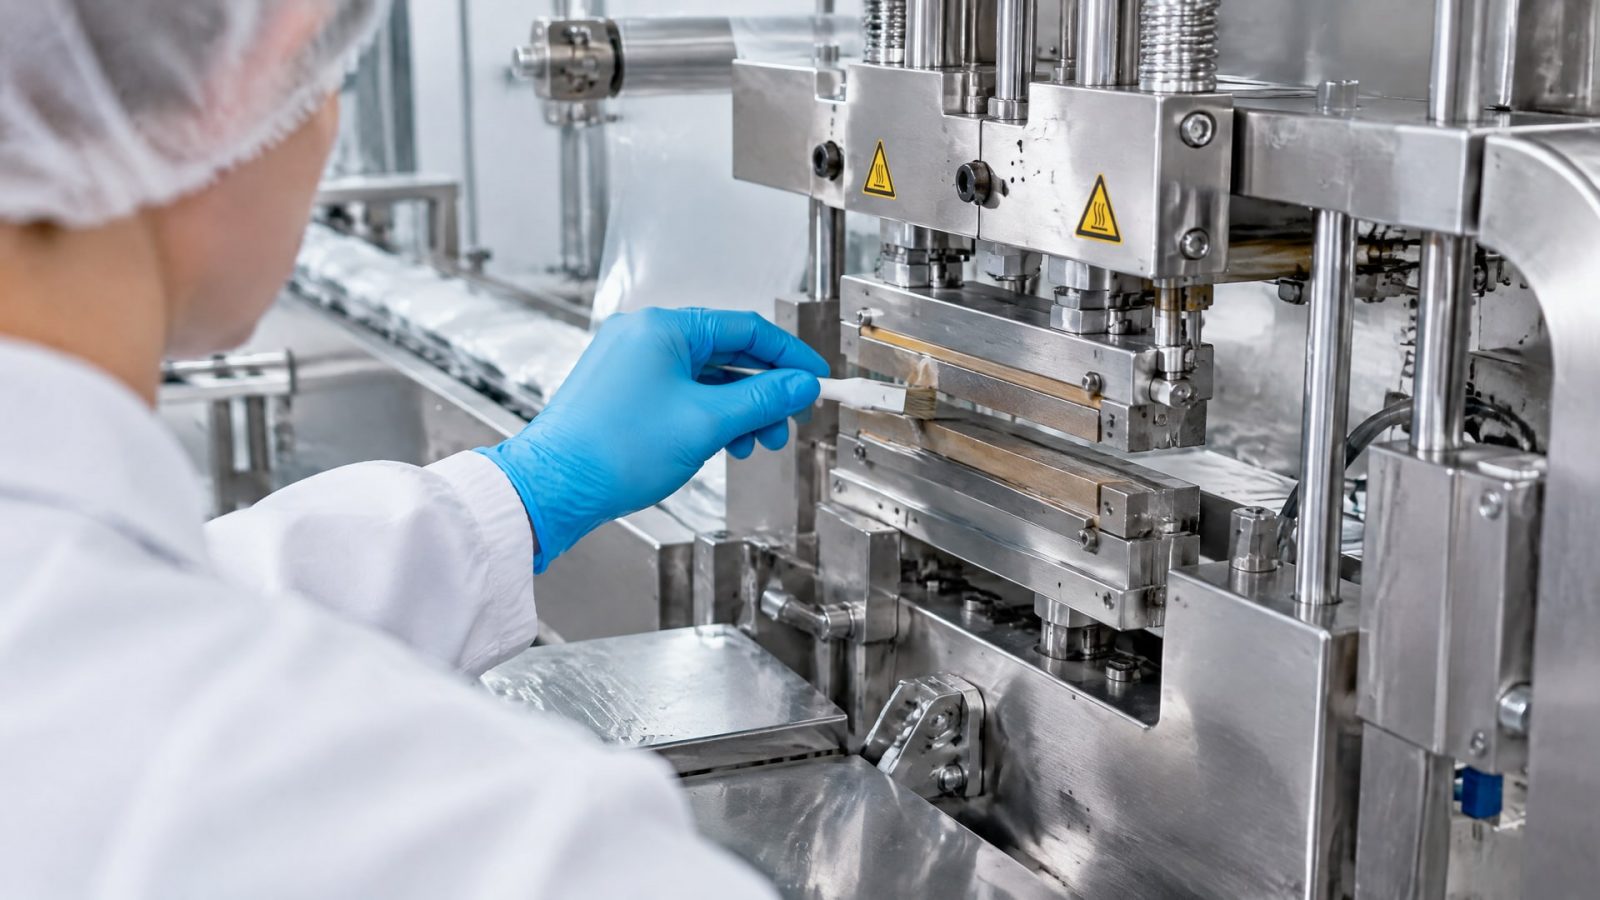
Различие простое: если узел находится в зоне прямого или вероятного контакта с продуктом или первичной упаковкой, нужна H1.
Зоны риска, где H1 обязателен или предпочтителен:
Запаивающие головки и узлы горячего прессования упаковки (соприкасаются с материалом упаковки и находятся вблизи продукта).
Формовочно-фасовочные машины (узлы, которые формируют упаковку и одновременно контролируют попадание продукта).
Направляющие и линейные подшипники конвейерной ленты, по которой движется продукт или первичная упаковка.
Этикетировочное оборудование (клеевые узлы, направляющие ленты этикеток, если этикета может соприкасаться с продуктом).
Узлы продольного и поперечного резания упаковки, если они находятся на пути продукта или открытой упаковки.
Подшипники и направляющие в закупочных механизмах (захватывают и подают упаковку рядом с продуктом).
Зоны, где можно использовать обычную смазку или H2:
Редукторы и зубчатые муфты, изолированные от продуктовой зоны (закрытые корпуса).
Подшипники электродвигателей, если они физически отделены от оборудования, контактирующего с продуктом.
Направляющие и подшипники конструктивных элементов, которые никогда не соприкасаются с продуктом или упаковкой.
Разделение между зонами риска и безопасными зонами - это первый шаг при планировании смазывания упаковочной линии. Если правильно определить, где нужна H1, а где она не обязательна, можно оптимизировать расходы, не жертвуя гигиеничностью.
Выбор консистенции и технических параметров
H1-смазки выпускаются разных консистенций: NLGI 2 (твердая пластичная смазка), NLGI 00 (полужидкая, для полусухого смазывания и централизованных систем), NLGI 1 (средняя консистенция).
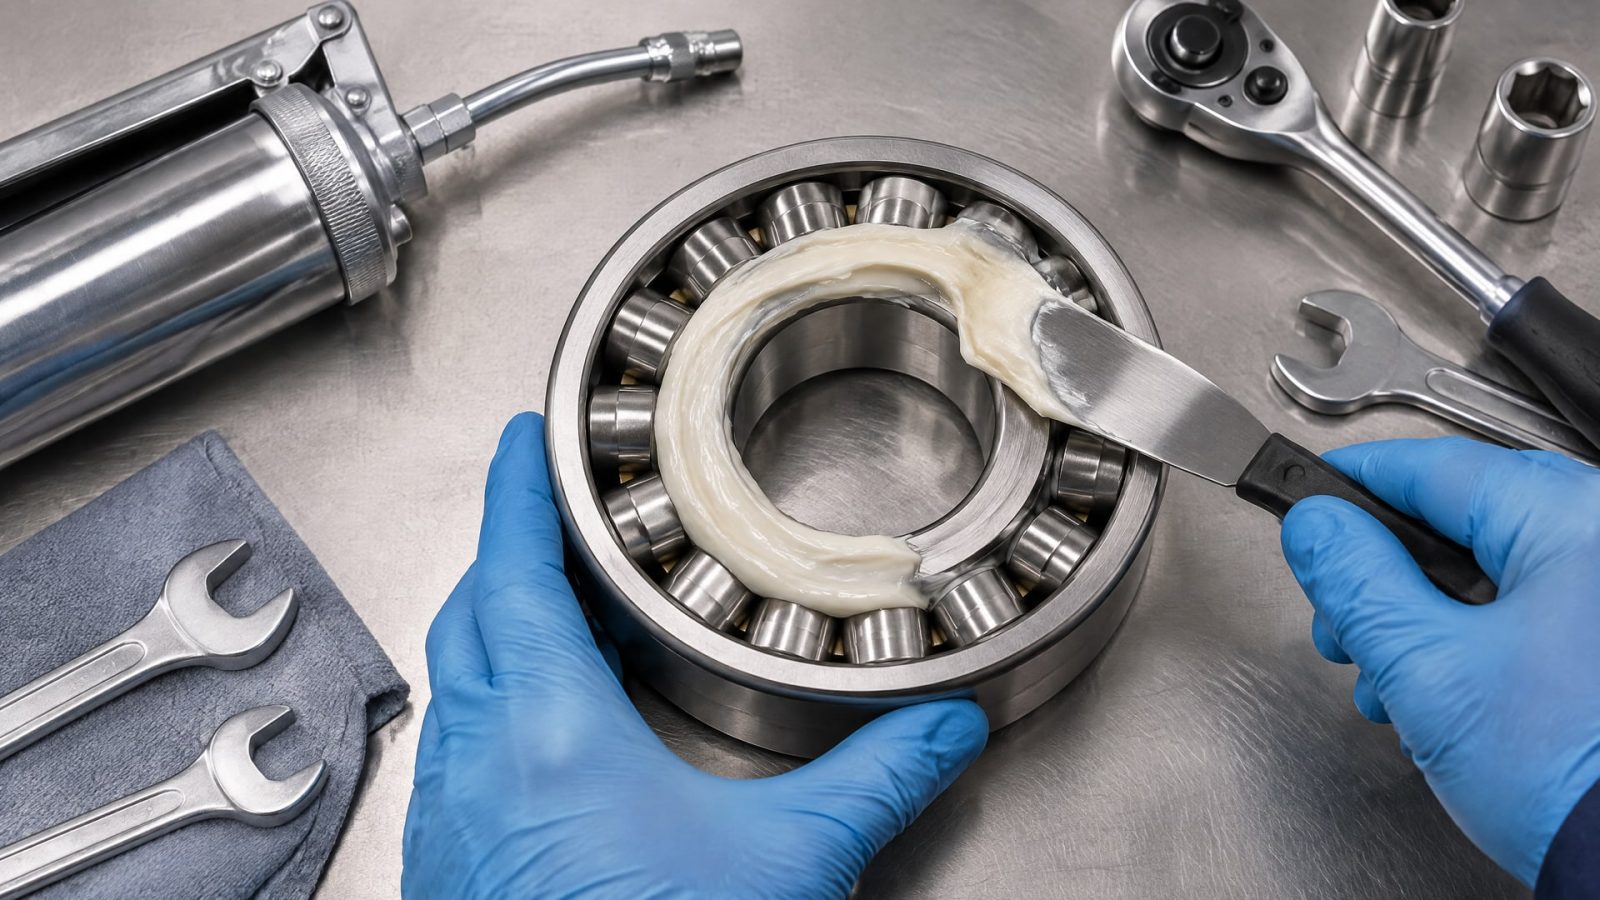
Выбор зависит от конструкции узла и способа нанесения.
NLGI 2 - это стандартная консистенция для подшипников и направляющих упаковочного оборудования. Смазка держится на месте, не вытекает, не требует частого переподсмазывания. Применяют для подшипников качения, линейных направляющих и узлов, где смазка наносится вручную или через шприц. Температурный диапазон типичной H1-смазки NLGI 2 составляет от -30 до +100°C или шире.
NLGI 00 используют для централизованных систем подачи смазки и для узлов, где требуется более жидкая консистенция. Если на упаковочной линии установлена автоматическая система смазывания с дозаторами и трубопроводами, то смазка NLGI 00 течет через трубки и поступает к узлам дозированно. Это удобно для линий, где много узлов и смазку нельзя применять вручную.
Помимо консистенции важны:
Температурный диапазон: упаковочное оборудование работает в широком диапазоне температур. Если линия находится вблизи тепловых источников (запайка, горячее прессование), смазка должна выдерживать +100°C и выше. При работе в холодильных камерах нужна низкотемпературная H1.
Водостойкость: на линиях мойки оборудования и в условиях влажности смазка не должна вымываться и разлагаться при контакте с водой.
Антиокислительные свойства: смазка должна сохранять свойства при длительном хранении и работе.
Совместимость с материалами: если узел содержит эластомеры (резиновые уплотнения), смазка не должна их разбухать или размягчать.
При выборе H1-смазки для упаковочного оборудования закупщик должен получить техническое описание (TDS) и сверить его с требованиями оборудования. Технический специалист проверяет класс NLGI, диапазон температур, наличие допусков NSF H1 и ISO 21469, водостойкость и совместимость с материалами узлов.
Профилактика загрязнения продукта при смазывании
H1 - это не чудо-средство, которое полностью исключает риск загрязнения.
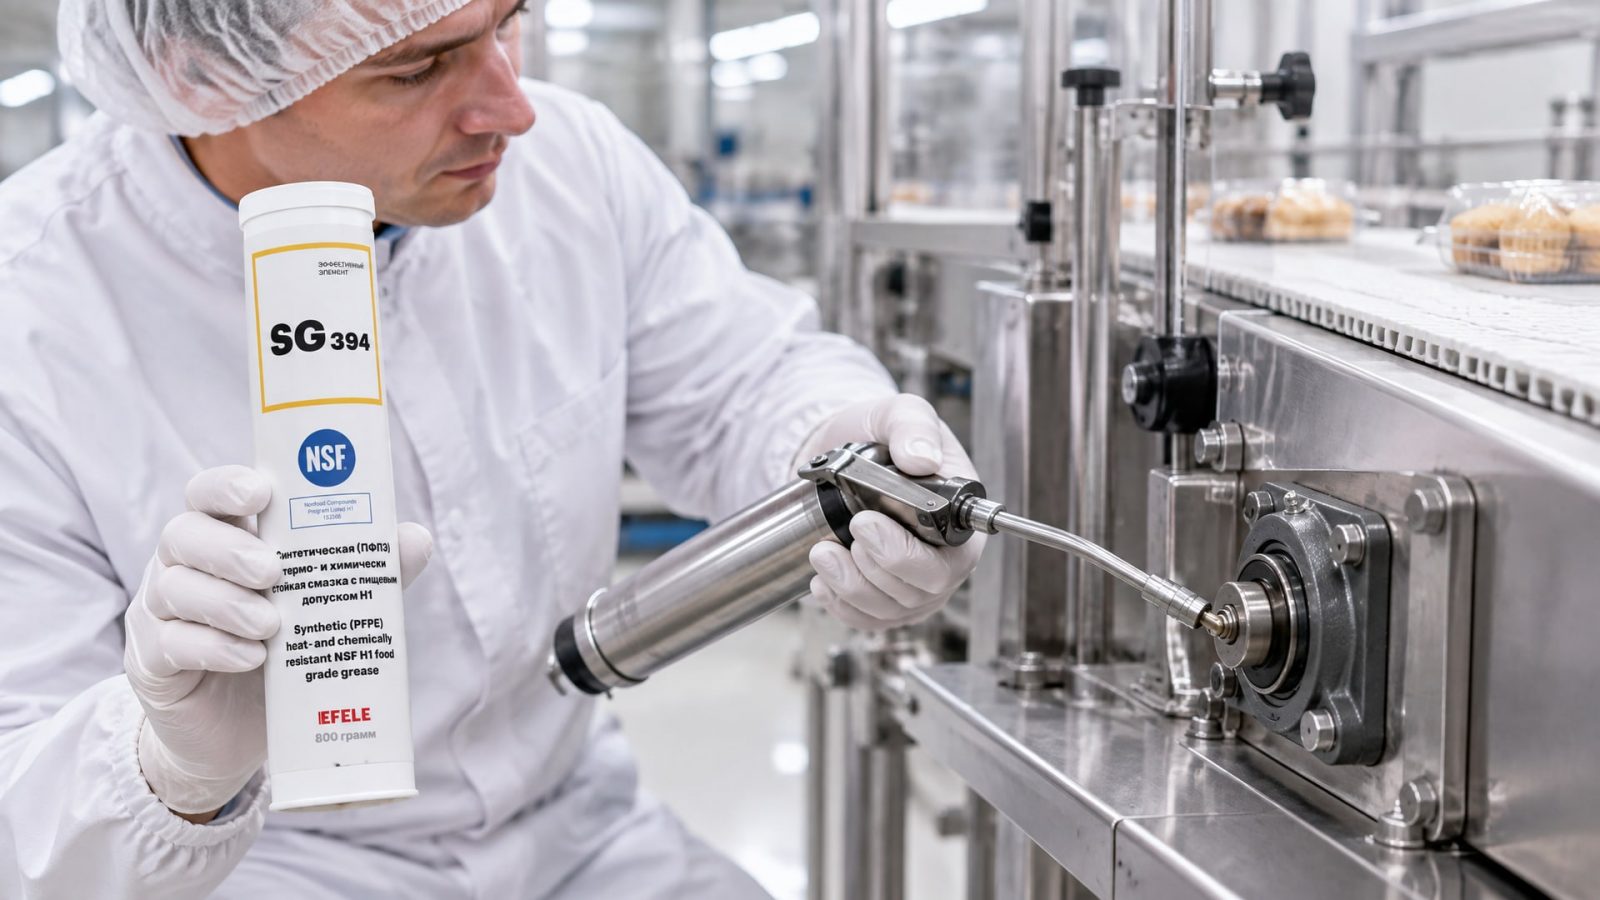
Это инструмент, который при правильном применении снижает этот риск до приемлемого уровня. Настоящая защита продукта достигается комбинацией H1 с организационными и техническими мерами.
Правильная дозировка - первое правило. Смазку наносят тонкой пленкой, достаточной для защиты узла от трения и коррозии, но не избыточной. Когда смазку наносят щедро, она вытекает из узла, попадает на соседние поверхности и может стечь в продукт. На подшипниках обычно достаточно нескольких миллилитров смазки; на направляющих - тонкий слой по поверхности скольжения. После нанесения смазки сборку выполняют без промежуточной очистки.
Герметизация узлов - второе правило. Если узел можно закрыть защитным колпаком, герметичной прокладкой или уплотнением, это резко снижает вероятность вымывания смазки и ее миграции в продукт. На упаковочных линиях часто устанавливают щитки и экраны вокруг подшипников и направляющих.
Чистое нанесение - третье правило. Смазку берут из неповрежденной упаковки чистым инструментом (новым шприцем, чистой кистью, не «с пола и туда»). Руки мастера и рабочая поверхность должны быть чистыми. На многих упаковочных линиях смазывание выполняют в определенное время (например, после мойки и чистки оборудования), чтобы избежать грязи.
Контроль технического состояния - четвертое правило. Если уплотнения изношены, если вал бежит с биением или если подшипник люфтит, смазка будет вытекать даже если ее нанесли правильно. Регулярное ТО, замена изношенных деталей и юстировка узлов - это часть системы защиты продукта.
Локализация смазываемых узлов - пятое правило. На линиях, где критично исключить любое попадание смазки в продукт, узлы, требующие H1, располагают как можно дальше от конвейерной ленты и продуктовой зоны. Если это невозможно, используют дополнительные защитные экраны или переходят на альтернативные решения (например, на некоторых участках применяют сухую смазку или PTFE-покрытие вместо жидкой смазки).
Для подшипников и направляющих в упаковочном оборудовании, работающем при высоких температурах и требующем надежной защиты от попадания смазки в продукт, рекомендуется использовать теплостойкую H1-смазку, такую как EFELE SG-394. Ее термо-химическая стойкость позволяет применять тонкую пленку смазки, что снижает риск вытекания и миграции в соседние зоны.
Уплотнения и адгезия в упаковочном оборудовании
На упаковочных машинах есть узлы, где смазка должна не просто скользить, но и держаться на поверхности, создавая герметичное покрытие.
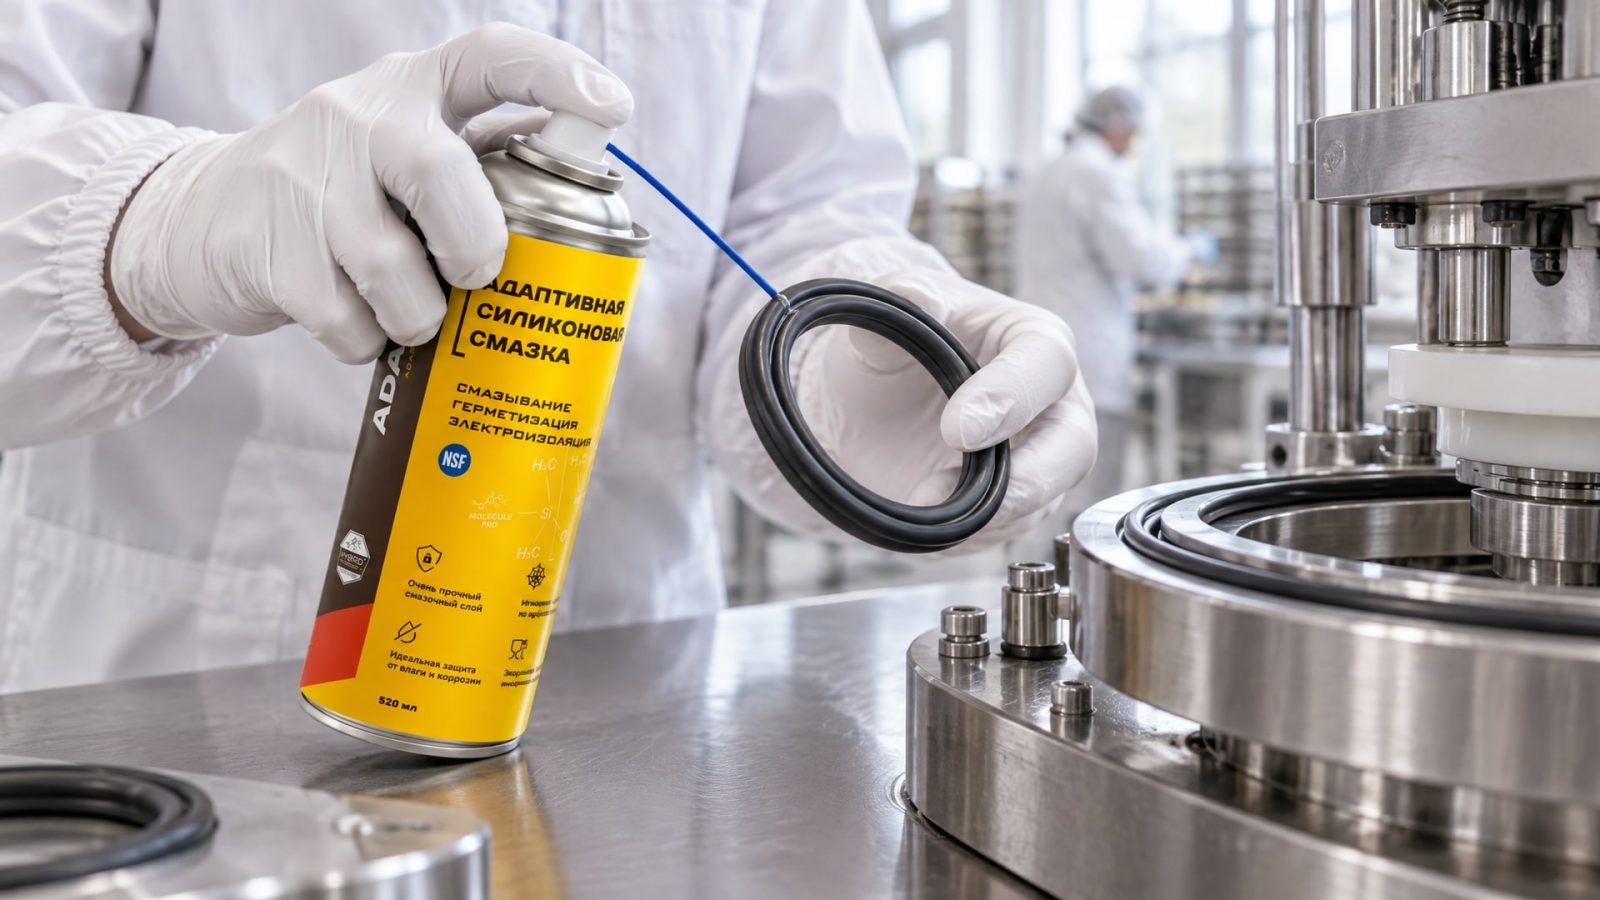
Это уплотнения, прокладки, направляющие штанг, втулки, через которые проходят движущиеся части. Если смазка легко вымывается водой или теряет адгезию при нагреве, уплотнение нарушается и смазка (вместе с загрязнениями) начинает попадать в продукт.
Адгезия смазки - это ее способность держаться на поверхности, не скатываться и не вымываться. Для упаковочного оборудования, особенно работающего во влажных условиях или при мойке, нужна смазка с высокой адгезией. Силиконовые H1-смазки часто имеют лучшую адгезию к пластмассам и металлам, чем на основе минерального масла.
Для уплотнений и других элементов, где требуется высокая адгезия и защита от коррозии, а также пищевой допуск, подойдет адаптивная смазка серии EFELE АДАПСИЛ. Ее состав обеспечивает прочное сцепление с поверхностью, что особенно важно на штангах и втулках, где смазка подвергается механическому воздействию и контакту с влагой.
На практике это означает, что если на упаковочной машине используется смазка с плохой адгезией, она «стекает» вниз под собственным весом, оседает на направляющих там, где ее не планировали наносить, и может стечь в продукт. Смазка с хорошей адгезией остается там, где ее нанесли, и дольше защищает узел.
Часто задаваемые вопросы
Что такое NSF H1 и чем она отличается от обычной смазки?
NSF H1 - смазка, которая может иметь только случайный контакт с пищей без риска для потребителя. Обычная смазка содержит компоненты, небезопасные при попадании в продукт. H1 прошла испытания и разрешена для зон риска на пищевом оборудовании. Предел загрязнения составляет 10 г смазки на 1 тонну продукта, что считается безопасным по стандартам. Без допуска H1 смазка не должна применяться вблизи продукта и упаковки.
Нужна ли ISO 21469, если смазка уже имеет NSF H1?
ISO 21469 дополняет H1, но не заменяет его. H1 проверяет состав смазки, а ISO 21469 - производство, упаковку, хранение и логистику. Если смазка имеет оба допуска, это гарантирует и безопасность формулы, и чистоту цепочки производства. Для аудитов по ХАССП обычно требуют оба сертификата. Смазка только с H1 может быть хорошей, но производитель не прошел аудит по гигиене производства.
В каких узлах упаковочного оборудования H1 обязателен?
H1 обязателен в узлах, где возможен случайный контакт с продуктом или первичной упаковкой: запаивающих головках, формовочно-фасовочных машинах, направляющих конвейерной ленты, этикетировочном оборудовании, узлах резания упаковки. В закрытых редукторах, подшипниках электродвигателей и других узлах, изолированных от продукта, можно использовать обычную смазку или H2.
Какая консистенция H1-смазки лучше для упаковочного оборудования: NLGI 2 или NLGI 00?
NLGI 2 подходит для ручного смазывания подшипников и направляющих; она держится на месте и не требует частого переподсмазывания. NLGI 00 используют в централизованных системах смазки с трубопроводами и дозаторами. Выбор зависит от конструкции оборудования и наличия системы подачи смазки. Обе консистенции безопасны для H1, если выбрана правильно.
Может ли H1-смазка полностью исключить загрязнение продукта?
Нет. H1 - это инструмент, снижающий риск до приемлемого уровня, а не волшебное средство. Полная защита достигается комбинацией H1 с правильной дозировкой, герметизацией узлов, чистым нанесением и регулярным техническим обслуживанием. Смазка должна наноситься тонкой пленкой, узлы должны быть герметичными, а оборудование - в хорошем техническом состоянии.
Заключение
Защита продукта при смазке упаковочного оборудования достигается выбором смазки с допуском NSF H1, подтвержденным ISO 21469, и применением ее в соответствии с принципом разумного минимума: правильная дозировка, герметизация узлов, чистое нанесение и контроль технического состояния оборудования. H1 - не гарантия отсутствия смазки в продукте, а разрешение на ее применение в зонах риска с гарантией, что случайное попадание не повредит потребителю.
При закупке смазки для упаковочной линии проверьте наличие обоих допусков (H1 и ISO 21469), класс консистенции (NLGI 2 для ручного смазывания, NLGI 00 для автоматических систем), совместимость с материалами узлов и температурный диапазон. Затем установите правила нанесения: тонкая пленка, чистый инструмент, герметизация узлов, контроль технического состояния. Это комплексный подход, который гарантирует как надежность оборудования, так и безопасность продукта.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как удалить анаэробный герметик с резьбовых соединений, используя проверенные методы демонтажа без повреждения деталей.
Узнайте, чем смазать секатор, чтобы он не ржавел и работал плавно, продлевая срок службы инструмента и сохраняя качество реза.
Узнайте, как контроль СОЖ помогает продлить срок службы жидкости, снизить расход концентрата и избежать простоев оборудования.