
Герметик вместо прокладки: как выбрать анаэробный уплотнитель для фланцев
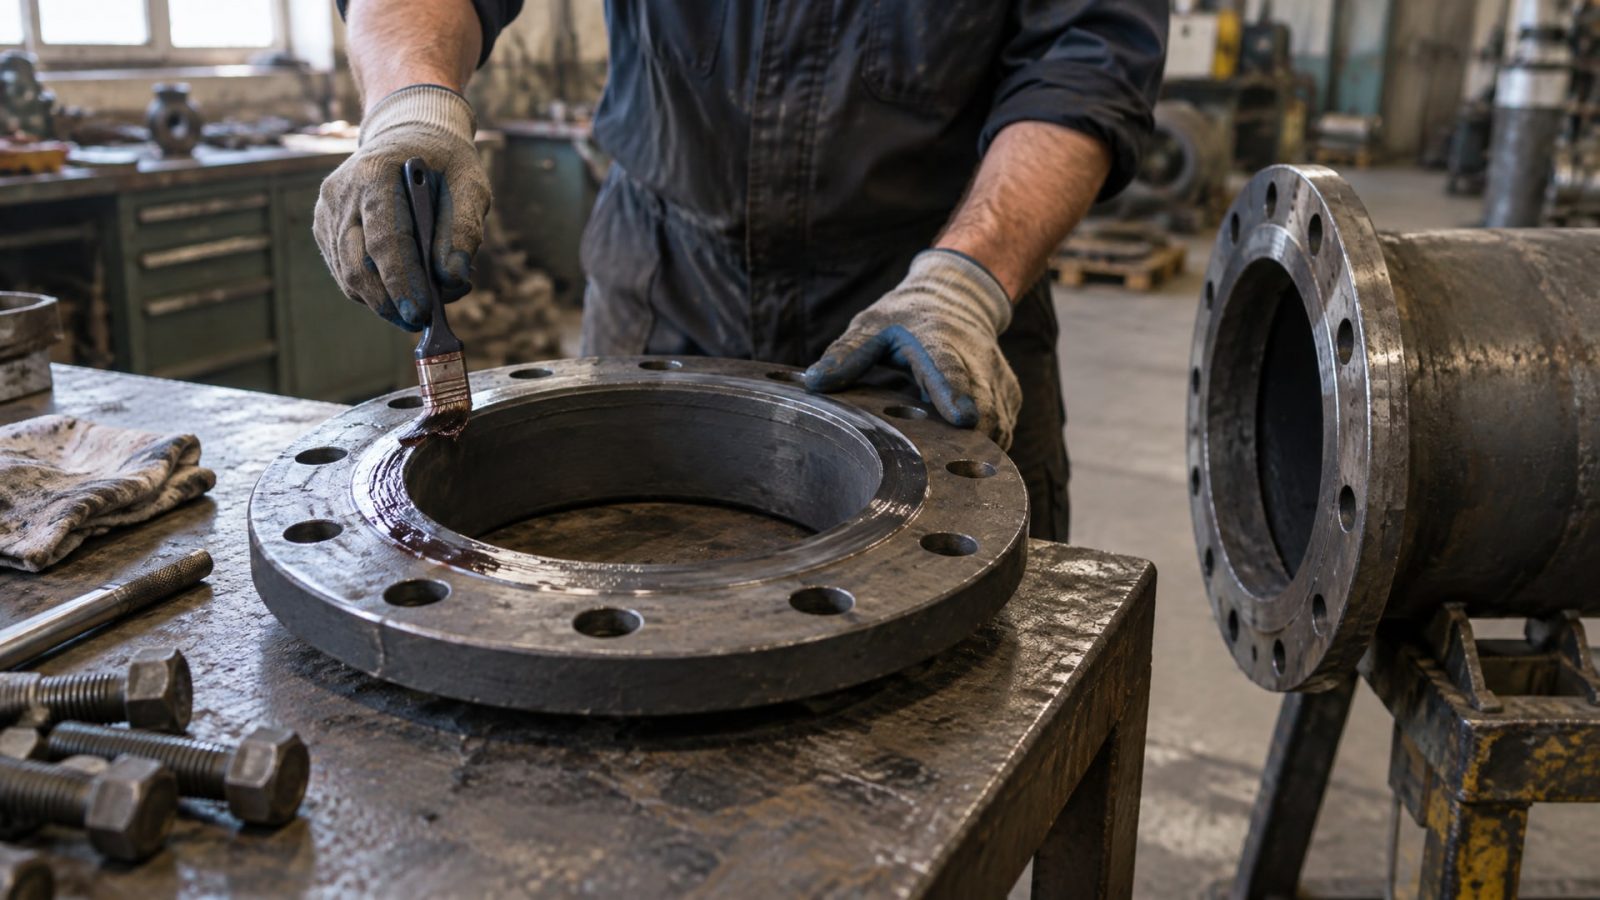
Замена вырубных прокладок анаэробным герметиком - это не универсальное решение, а узкоспециальный выбор, требующий понимания технических параметров и конструкции вашего соединения. Анаэробные фланцевые герметики отверждаются в отсутствии воздуха между близко прилегающими металлическими поверхностями и рассчитаны на зазоры 0,05–0,25 мм, а для высоковязких тиксотропных типов - до около 0,50 мм. Эта статья поможет вам разобраться, когда переход на герметик обоснован, какие требования к поверхности соединения нужно соблюдать и какие ошибки приводят к утечкам.
Если вы закупщик или инженер, ответственный за надежность фланцевых соединений, вы узнаете критерии выбора герметика, порядок подготовки фланца и правила сборки, которые обеспечивают герметичность не хуже, чем при использовании традиционной прокладки.
Когда анаэробный герметик действительно заменяет прокладку
Переход на герметик вместо прокладки имеет смысл в конкретных сценариях: когда фланец выполнен из активного по отношению к герметику материала (чугун, сталь), когда соединение собирается и разбирается редко, и когда геометрия фланца позволяет.
Критическое условие - плоскостность фланца. Если на участке размером 400 мм поверхность отклоняется более чем на 0,1 мм от плоскости, герметик не будет равномерно распределяться, возникнут воздушные каналы, и герметичность не получится. Качество обработки поверхности также важно: шероховатость должна находиться в диапазоне Ra 0,8–3,2 мкм. Слишком гладкая поверхность снижает адгезию герметика, слишком шероховатая затрудняет работу валика и может задерживать воздух.
Для большинства производственных фланцев - поддонов двигателя, картеров редукторов, фланцевых соединений трубопроводов в закрытых системах - переход на герметик становится привлекательным благодаря упрощению хранения, сокращению номенклатуры запасных частей и предсказуемому результату при правильной сборке. Однако если фланец имеет видимую коробление, следы от старых прокладок или крупные царапины, герметик может быть неподходящим решением.
Требования к подготовке фланца и выбор герметика
Перед тем как выбрать герметик вместо прокладки, нужно проверить несколько параметров самого соединения и подготовить поверхность.
Подготовка поверхности фланца
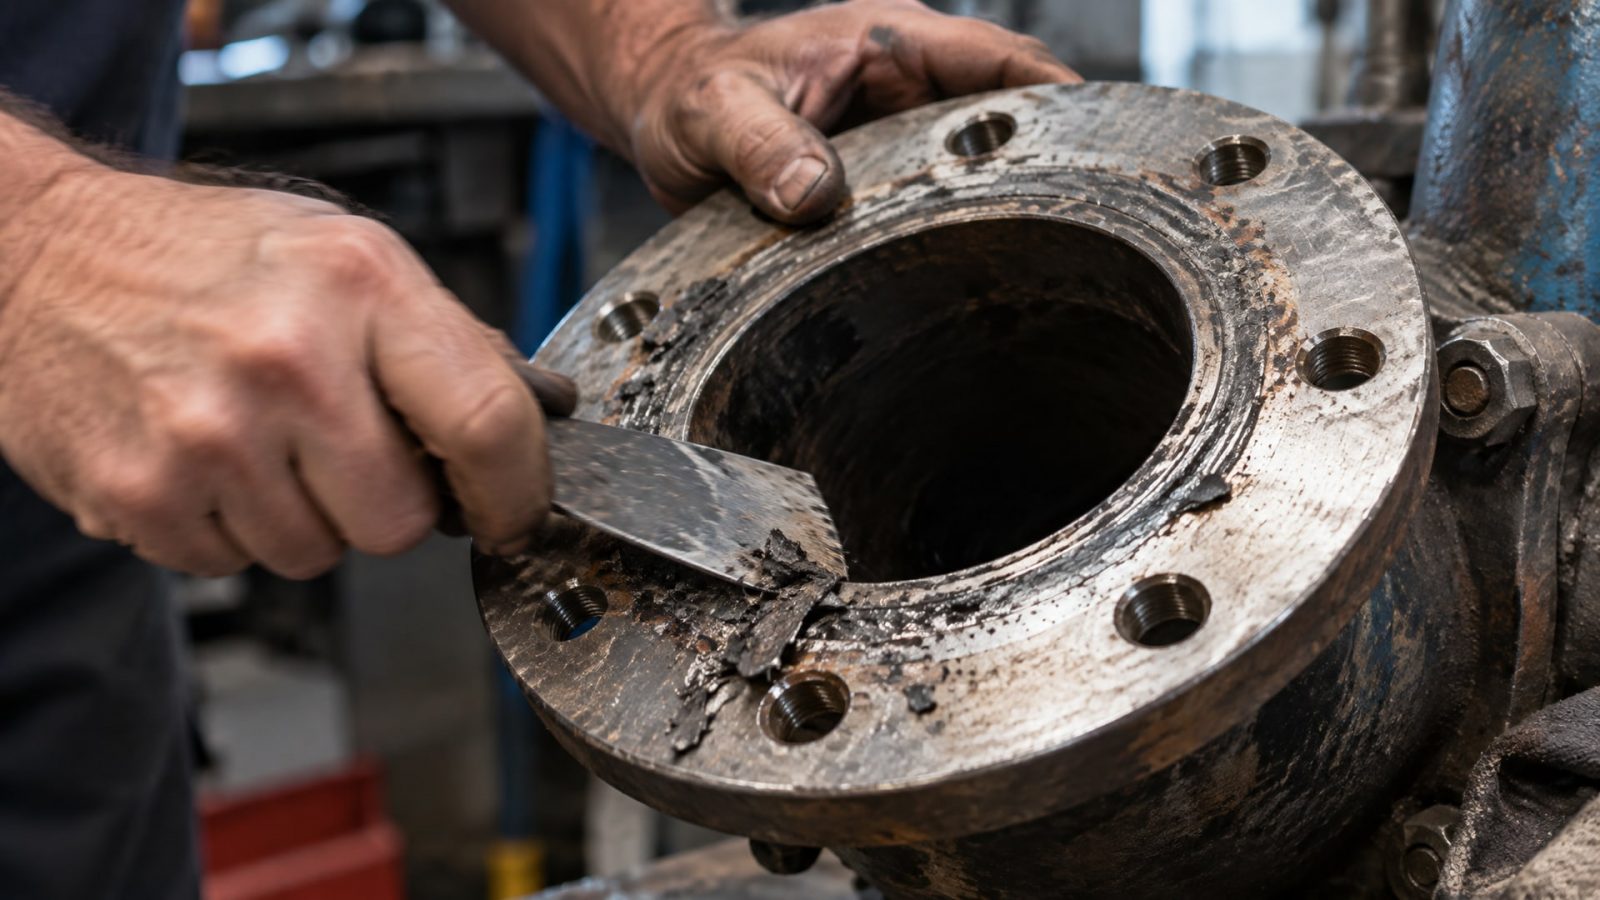
Первый шаг - полное удаление старой прокладки и остатков герметика. Остатки материала, пусть даже тонкие, нарушают адгезию и герметичность нового слоя. Удалять прокладку нужно механически: скребком, проволочной щеткой или, в случае сильного прилипания, пескоструйной очисткой. После этого обезжирить поверхность чистой тряпкой (не оставляя волокон) и убедиться, что на фланце нет влаги, грязи и масла.
Качество поверхности проверяется на соответствие стандартам: шероховатость Rz в диапазоне 3–21 мкм, максимальная высота неровности Rmax не выше 4–30 мкм. Для проверки плоскостности используют линейку или уровень длиной примерно 400 мм: зазор между поверхностью фланца и линейкой не должен превышать 0,1 мм ни в одной точке периметра.
Критерии выбора герметика
Выбирать нужно не «любой герметик», а состав, предназначенный именно для фланцевого соединения и вашего диапазона зазоров. Если изготовитель оборудования указал в конструкторской документации тип герметика или соответствующий стандарт, следуйте этому требованию. Если документация отсутствует, ориентируйтесь на материал фланца (чугун, сталь или алюминий требуют разных составов) и на требуемую температуру работы.
Для стандартных случаев (зазор 0,05–0,25 мм) подходят классические анаэробные герметики. Если конструкция позволяет зазор до 0,50 мм, нужна высоковязкая тиксотропная версия. Убедитесь, что состав совместим с жидкостью, которую удерживает соединение: масло, охлаждающая жидкость, топливо - у каждого типа свои требования к химстойкости.
Технология нанесения и сборки
Нанесение герметика - ключевая операция, от которой зависит итоговая герметичность.
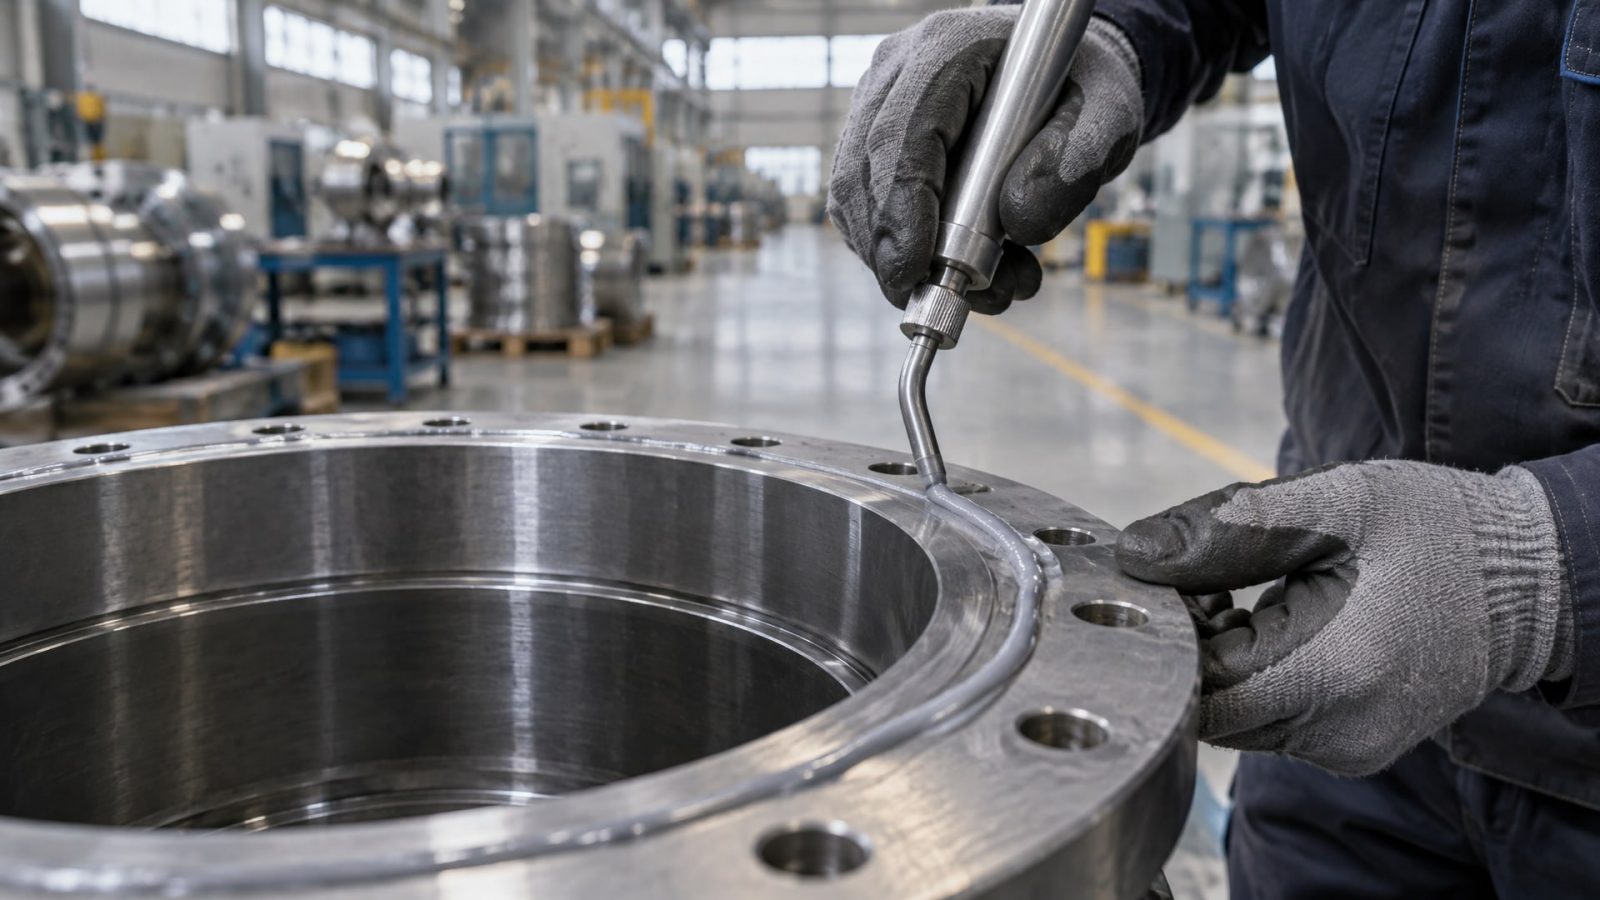
Неправильная подача состава на фланец может привести к утечкам даже при соблюдении всех остальных условий.
Как правильно наносить герметик
Герметик наносится непрерывным валиком по всему периметру соединения, на расстояние 2–3 мм от края фланца. Если конструкция предусматривает крепежные отверстия, валик должен обходить их по кругу, чтобы не создавать каналов утечки. Нельзя наносить герметик толстым слоем, пытаясь «заполнить зазор» - избыток материала будет выдавлен при сборке, и герметичность не улучшится.
Объем наносимого герметика рассчитывается так, чтобы при сжатии фланцев весь материал остался внутри соединения и заполнил зазор равномерно. Типовое количество - тонкий непрерывный валик, который при сборке образует пленку толщиной примерно 0,1–0,3 мм.
После нанесения фланец собирается как можно быстрее, без длительной задержки (обычно в течение 5–15 минут, в зависимости от характеристик конкретного герметика). Это необходимо, чтобы герметик не начал отверждаться на открытом воздухе и не потерял подвижность перед сжатием.
Затяжка и время отверждения
Затяжку болтов нужно выполнять по штатному крутящему моменту, указанному в документации или на чертеже. Предпочтительный порядок - крест-накрест, чтобы фланцы сжимались равномерно и герметик распределялся без перекосов. Слишком слабая затяжка не обеспечит нужного давления на герметик; слишком жесткая может привести к деформации фланца или срезу болтов.
Первичное схватывание герметика происходит примерно за 1 час при нормальной температуре и влажности, но полный набор прочности зависит от толщины слоя и условий окружающей среды. На практике в работу соединение можно включать после первичного отверждения, однако окончательное испытание давлением или нагрузкой лучше проводить после полного набора прочности (уточнить в техническом листе конкретного состава).
Распространенные ошибки при выборе и применении герметика вместо прокладки
Даже опытные специалисты допускают ошибки, которые сводят на нет преимущества герметика и приводят к утечкам.
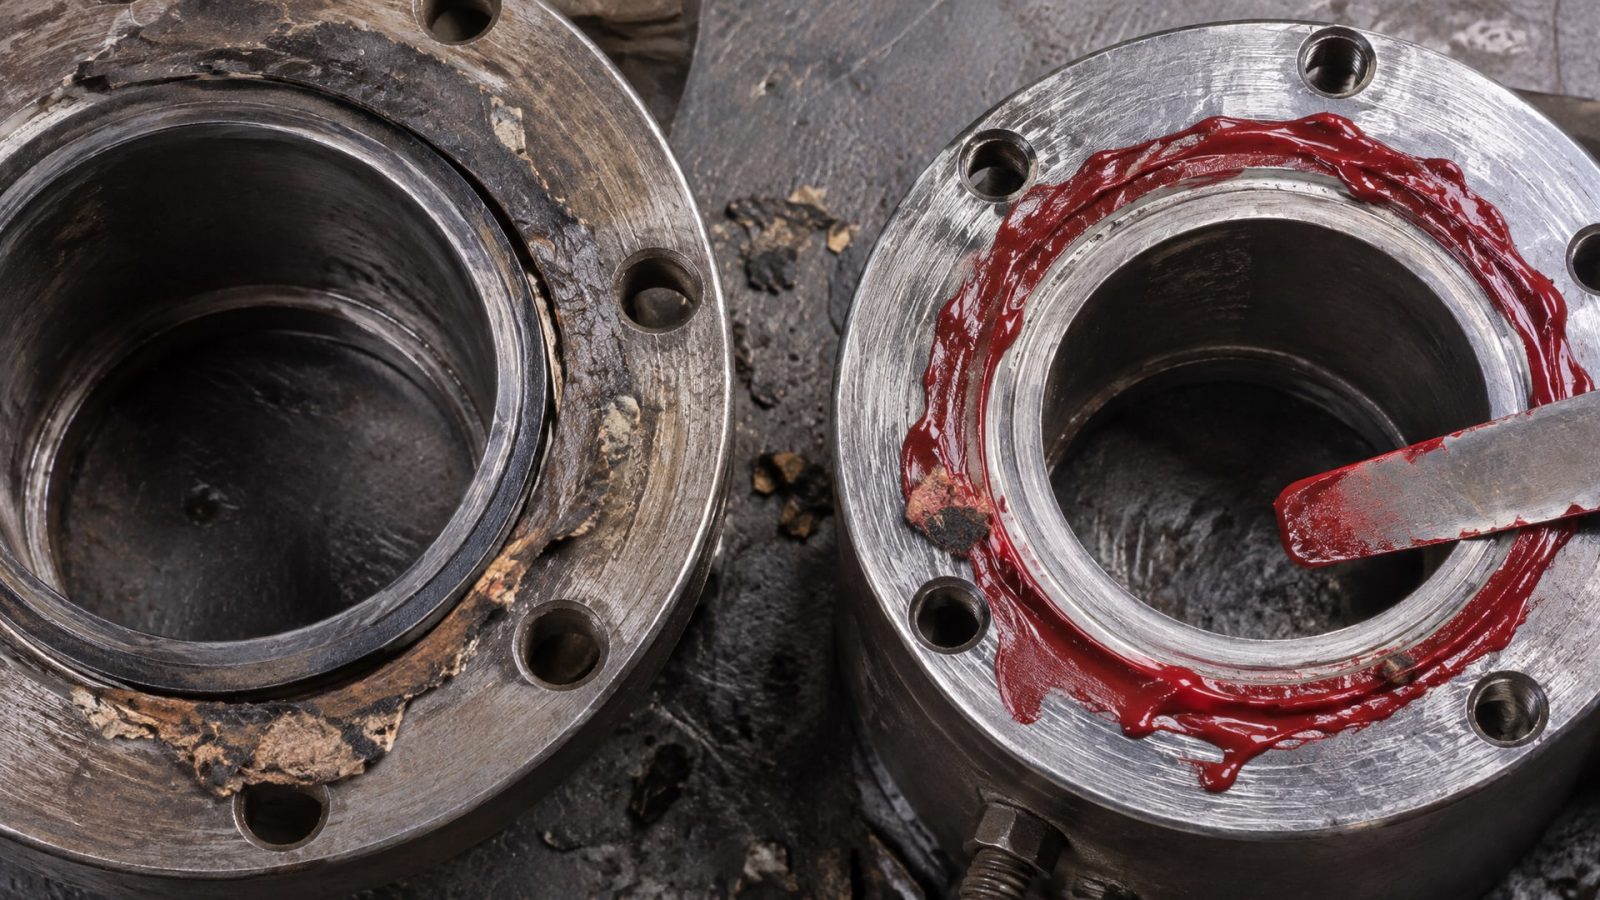
Понимание типичных ошибок помогает их избежать.
Нанесение герметика поверх остатков старой прокладки. Это самая частая причина неудачи. Тонкие волокна, слой прокладочного материала или масло между фланцем и новым герметиком разрывают сплошность и создают каналы утечки. Даже если герметик кажется хорошо приклеившимся, впоследствии при вибрации или расширении материала происходит отслойка.
Попытка заполнить большой зазор толстым слоем герметика. Если конструкция подразумевает зазор 1–2 мм или более, герметик просто выдавится при сборке. Толстый слой не схватывается равномерно, остается пластичным у края и твердым в центре, что приводит к кольцевым утечкам.
Использование универсального герметика без проверки совместимости. Герметики различаются по химической стойкости к маслам, водным растворам, топливу и щелочным средам. Применение состава, не предназначенного для вашей жидкости, приводит к размягчению герметика или его вымыванию.
Игнорирование качества поверхности фланца. Коробление фланца, следы от старого крепежа или крупные риски снижают площадь контакта герметика с металлом. При вибрации или перепаде температур герметик может отслоиться именно в этих местах.
Сборка с задержкой или недостаточной затяжкой. Если герметик начал схватываться до сборки фланца, он теряет подвижность и не заполняет зазор равномерно. Если затяжка недостаточна, герметик может выдавиться до полного отверждения.
Когда герметик неподходящий вариант
Анаэробный герметик вместо прокладки можно ли применить - этот вопрос требует честного анализа конкретной ситуации.
Есть случаи, когда герметик не сработает, и переход на него приведет к потерям.
Если фланец часто разбирается и собирается (более одного раза в год), герметик не подходит. Каждая разборка требует полной очистки и свежего нанесения, что экономически неоправданно и технологически сложно. Для таких соединений остаются вырубные прокладки.
Если соединение работает в условиях высокой вибрации (например, на вращающемся оборудовании или в двигателях высокой мощности), одного герметика может быть недостаточно. Динамические нагрузки могут привести к циклической релаксации герметика и образованию микротрещин. В этом случае может потребоваться комбинированное решение: герметик плюс графитовая или металлографитовая прокладка.
Если геометрия фланца заведомо плохая (поврежденные края, следы от старых прокладок, невозможно достичь требуемой плоскостности в условиях производства), герметик не замаскирует проблему. Нужна либо восстановительная обработка фланца, либо замена фланца целиком.
При герметизации фланцев узлов, работающих под высоким давлением (выше 10 МПа), требуется проверка совместимости герметика с нормативной документацией и OEM-требованиями. Стандартный герметик может быть недостаточным, и потребуется специальный состав с повышенной прочностью на сдвиг.
Как уплотнить фланец без традиционной прокладки: практический подход
Переход на герметик требует структурированного подхода, который учитывает не только технические параметры, но и условия работы в вашем цехе или сервисной мастерской.
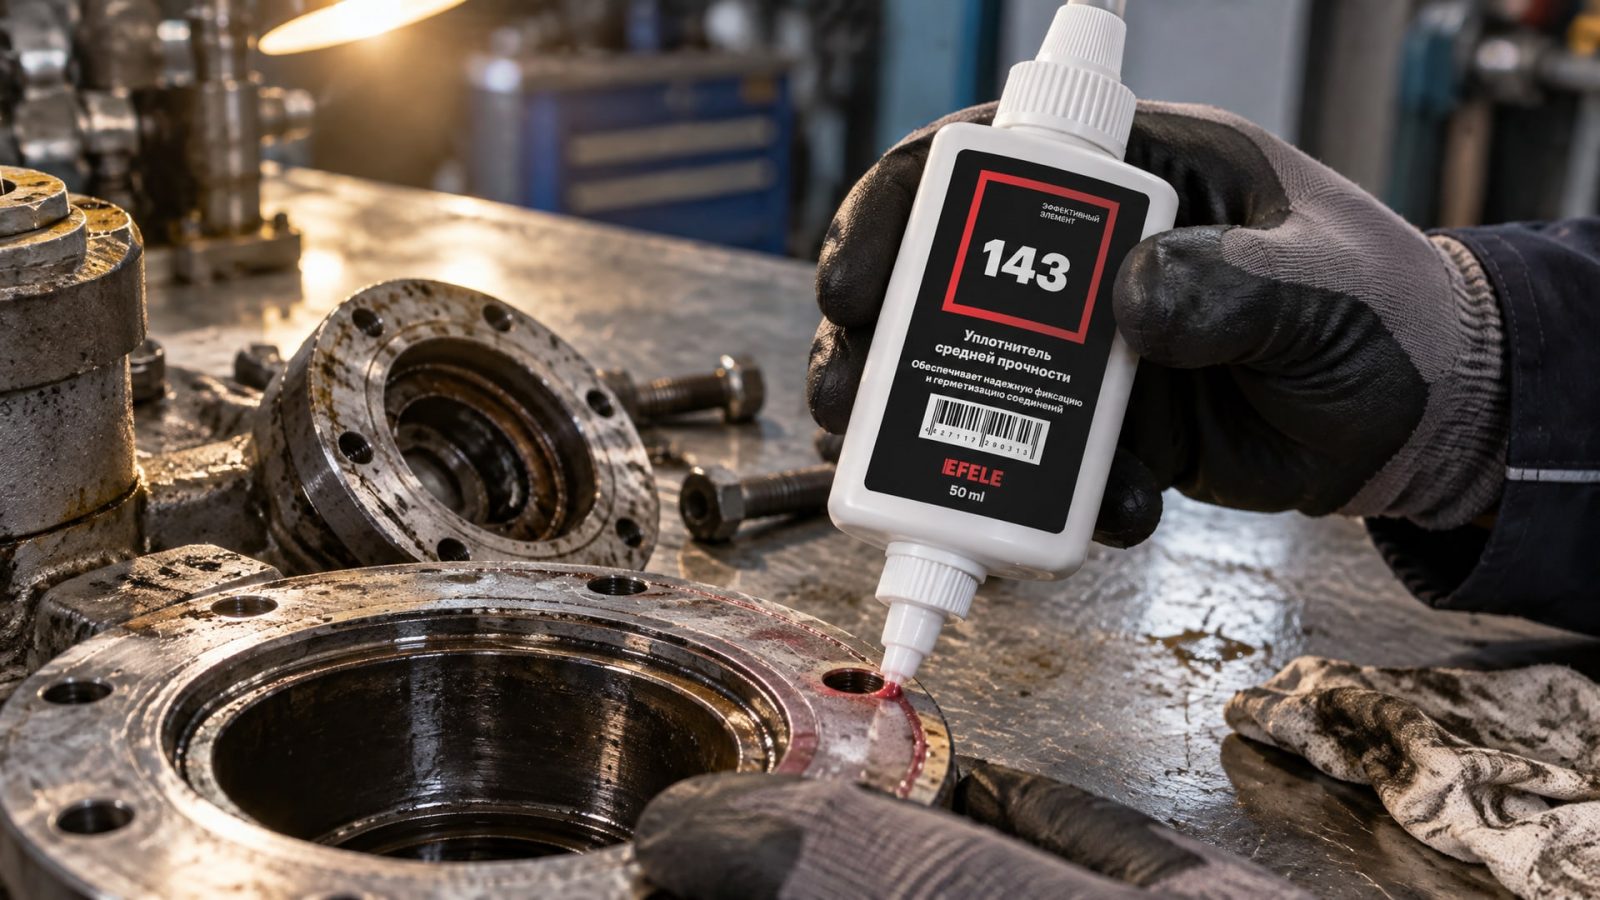
Оценка фланца и системы
Прежде всего оцените состояние фланца: посмотрите на плоскостность, размеры отверстий, тип материала (сталь, чугун, алюминий). Проверьте, какая жидкость циркулирует в соединении и какова ее температура. Уточните у производителя оборудования или в документации, предусмотрена ли замена прокладки герметиком.
Заодно проверьте наличие активаторов или праймеров: для некоторых материалов фланца (например, нержавеющей стали или алюминия) или при низкой температуре окружающей среды может потребоваться активатор, чтобы ускорить отверждение герметика.
Выбор герметика и подготовка
На основе этой информации выбирайте герметик, сверяясь с техническим листом. Убедитесь, что состав совместим с материалом фланца и жидкостью системы. Подготовьте все необходимое: чистую тряпку, скребок, щетку, тонкую кисть или шприц для нанесения герметика, ключ для затяжки болтов. Работайте при температуре не ниже, чем указано в TDS герметика.
Очистите фланцы механически (скребок, щетка) и протрите обезжиривающей тряпкой. На фланцах с жидким уплотнителем, таким как EFELE 143, поверхность должна быть сухой и чистой - это обеспечивает оптимальное распределение состава и равномерное отверждение между плоскостями фланца.
Сборка и контроль
Нанесите герметик непрерывным валиком, соберите фланец, затяните болты крест-накрест по определенному моменту. Дайте время на первичное отверждение (обычно 1 час), а затем проверьте герметичность при работе под нормальной нагрузкой. Если система позволяет - проведите пробное испытание под давлением перед вводом в эксплуатацию.
Часто задаваемые вопросы
Можно ли использовать герметик вместо прокладки в любом фланцевом соединении?
Нет. Герметик подойдет только при плоскостности фланца 0,1 мм на 400 мм, зазорах 0,05–0,25 мм (или до 0,50 мм для высоковязких типов) и качестве обработки Ra 0,8–3,2 мкм. Если фланец имеет коробление, крупные царапины или часто разбирается, остаются вырубные прокладки.
Какой герметик использовать вместо прокладки, если я не знаю марку фланца?
Сначала уточните у производителя оборудования или техническую документацию. Если документация недоступна, проверьте материал (сталь, чугун, алюминий) визуально или магнитом, оцените состояние поверхности, измерьте зазоры. Затем выберите герметик, соответствующий вашему материалу и температурному диапазону.
Вместо прокладки герметик можно ли применить в системе высокого давления?
Это зависит от давления и требований конструкторской документации. Для давления выше 10 МПа требуется специальный состав с повышенной прочностью на сдвиг. Перед применением обязательно сверьтесь с OEM-требованиями и техническим листом герметика.
Герметик вместо прокладки поддона: как избежать течи?
Полностью удалите старую прокладку и грязь, очистите и обезжирьте обе плоскости поддона и блока цилиндров. Нанесите непрерывный валик герметика, избегая излишков. Собирайте без задержки, затягивайте болты крест-накрест по моменту. Дайте герметику полностью схватиться перед заливкой масла (примерно 4–6 часов при 20 °C).
Нужно ли применять праймер или активатор при нанесении герметика вместо прокладки?
Зависит от типа герметика и материала фланца. Для активных металлов (чугун, сталь) при нормальной температуре праймер обычно не требуется. Для нержавеющей стали, алюминия или при температуре ниже 10 °C может потребоваться активатор - уточните в техническом листе.
Заключение
Герметик вместо прокладки - это технологически обоснованный выбор для фланцевых соединений, если соблюдены условия: плоскостность фланца, малые зазоры (0,05–0,25 мм в стандартном исполнении), чистая и обезжиренная поверхность, правильное нанесение и сборка. Ошибки при подготовке, нанесении или выборе неподходящего герметика приводят к утечкам и сводят на нет преимущества этого метода.
Прежде чем переводить производство или ремонт на герметик, проведите пилотный тест на одном соединении, убедитесь в герметичности и только затем масштабируйте решение. Сверяйтесь с конструкторской документацией и техническими листами герметиков - это гарантирует надежность и избегает дорогостоящих простоев оборудования.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как правильно организовать обслуживание системы СОЖ для предотвращения срыва эмульсии и продления срока службы жидкости.
Узнайте, как правильно выбрать и нанести смазку для резиновых уплотнителей автомобиля, чтобы предотвратить их примерзание.
Узнайте, как выполнить ремонт посадочного места подшипника без специального оборудования, используя анаэробные фиксаторы и правильную подготовку поверхности.