
Ремонт посадочного места подшипника: способы фиксации без пресса и нагрева
Изношенное посадочное место подшипника - одна из самых частых проблем в ремонте. Вал теряет жесткость, подшипник проворачивается, появляются вибрации и люфт. Традиционное решение требует пресса, нагрева или замены вала, что экономически неоправданно при возможности местного восстановления. Однако существуют проверенные методы, позволяющие восстановить посадку и зафиксировать подшипник без специального оборудования - через анаэробные фиксаторы и правильную подготовку поверхности.
Статья рассчитана на инженеров, слесарей-ремонтников и закупщиков, которым нужна практическая схема ремонта с конкретными параметрами и частыми ошибками. Вы узнаете, когда фиксатор достаточен, когда требуется восстановление геометрии, и как правильно подобрать состав по характеру износа.
Когда фиксатор подшипника решает проблему, а когда нет
Анаэробный фиксатор подшипника - это не панацея, а инструмент для конкретных сценариев.
Его прочность на сдвиг достигает 25 Н/мм² (диапазон 18–34 Н/мм²), что достаточно при умеренных и переменных нагрузках с вибрациями. Состав полимеризуется в зазоре между валом и посадочным гнездом, создавая монолитную структуру.
Фиксатор применим, если: - Зазор не превышает 0,2–0,5 мм (в зависимости от типа состава: стандартные допускают до 0,2 мм, усиленные - до 0,5 мм); - Поверхности вала и гнезда сохранили геометрию, без заметных рисок, ям и конусности; - Нагрузка на узел умеренная или переменная; для экстремальных режимов требуется натяг с прессовкой; - Металл вала и корпуса - углеродистая сталь, чугун или медные сплавы; на пассивных металлах (нержавейка, алюминий) может потребоваться активатор.
Фиксатор НЕ решает проблему, если: - Посадочное место разбито на 1 мм и более; визуально заметны риски, овальность, конусность или отколы; - Нужна экстремальная прочность или работа при осевых ударных нагрузках; - На пассивный металл без активатора - отверждение будет неполным.
Ремонт посадочных мест подшипников: пошаговый алгоритм
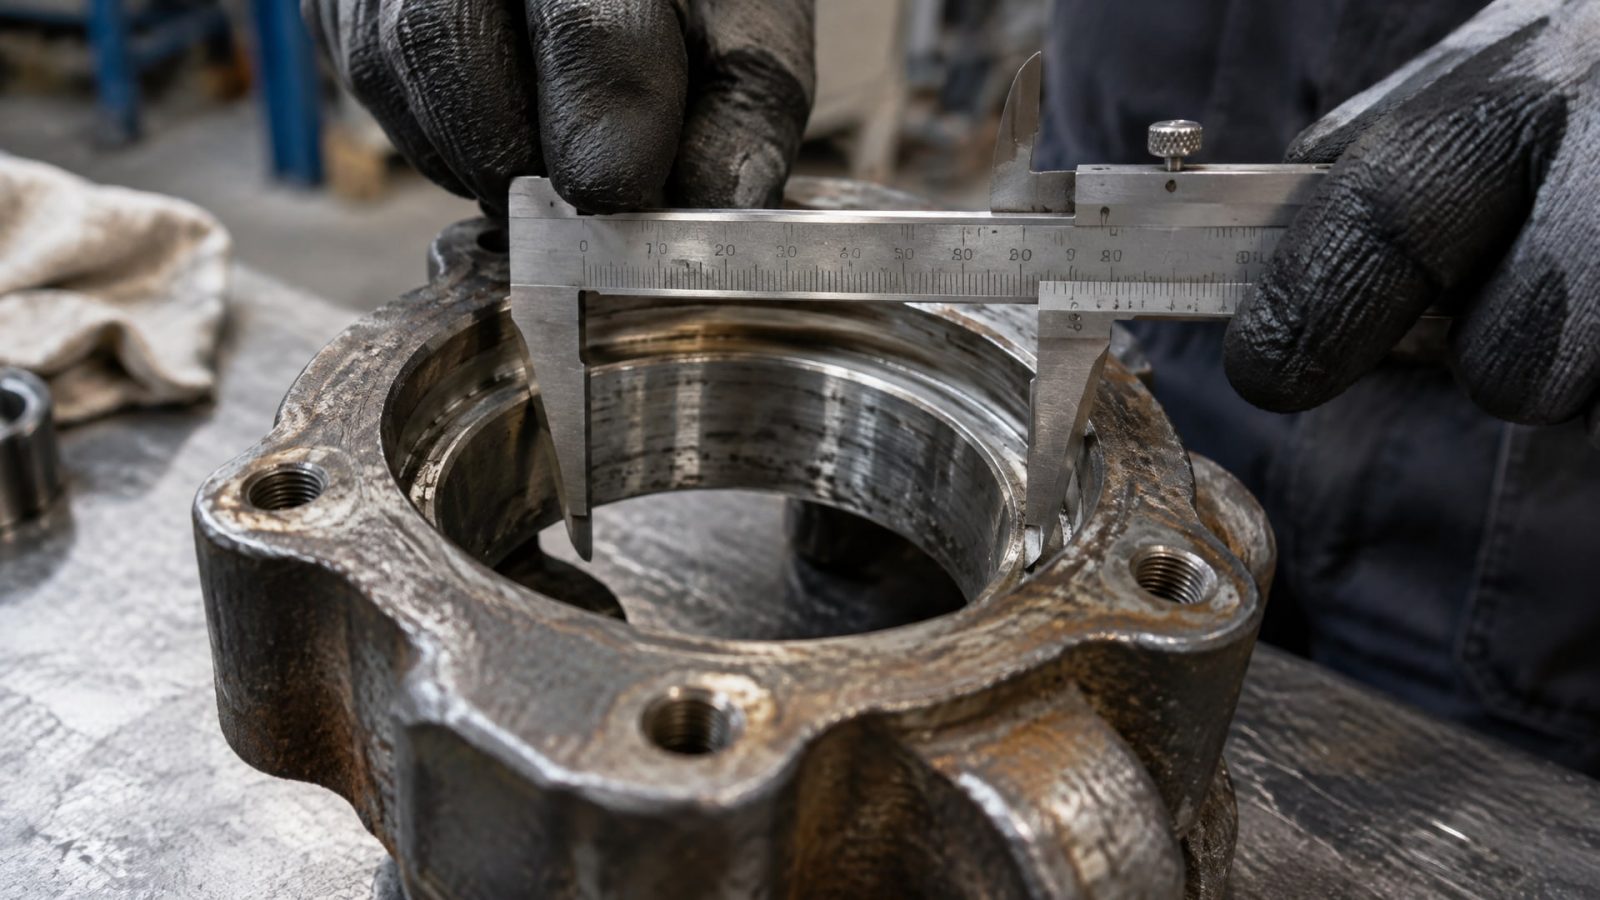
Оценка степени износа
Первый шаг - определить, что именно нужно восстанавливать. Разберите узел и измерьте посадочное место. Используйте штангенциркуль для контроля диаметра, щупы для проверки конусности, визуально осмотрите на риски и раковины. Если поверхность гладкая, без царапин, а зазор 0,1–0,3 мм - фиксатор подойдет. Если видны глубокие риски, раковины или зазор превышает 0,5 мм, нужно сначала восстановить геометрию.
Восстановление посадочного места при сильном износе
Когда посадка разбита заметно (например, при ремонте стартера, где разбило посадочное место подшипника под вращающейся якорь), используют два основных метода:
Композитное восстановление. На вал или внутрь гнезда наносят металлополимерный состав, который заполняет впадины и восстанавливает первоначальный диаметр. После полимеризации состав обрабатывают механически (растачивают или шлифуют) до требуемого размера. Это позволяет вернуть геометрию без замены вала.
Втулочное восстановление. Гнездо растачивают на один размер больше, затем вставляют бронзовую или стальную втулку, запрессовав ее на месте. Внутреннее отверстие втулки восстанавливает посадку для подшипника. Этот способ дороже, но дает максимальную надежность и не требует последующего фиксатора.
После восстановления геометрии переходят к фиксации фиксатором для подстраховки против вибрационного вымывания.
Подготовка поверхностей
Перед нанесением фиксатора выполните полную очистку. Это решающий момент: малейшие следы масла, пыли или окисла снижают прочность соединения на 30–50%.
Разберите узел полностью и отмойте вал и гнездо в мыльной воде или уайт-спирите;
Используйте щетку из мягкого металла (медная или латунная) для удаления окиси - не абразивы, чтобы не создать новые царапины;
Просушите поверхности; оптимально - продуть сжатым воздухом;
Обезжирьте ацетоном или спиртом за 5–10 минут до нанесения фиксатора.
На пассивных металлах (нержавеющая сталь, алюминий, цинковые покрытия) перед фиксатором нанесите активатор - он ускорит полимеризацию. Интервал между активатором и фиксатором обычно 30–60 секунд.
Нанесение фиксатора и сборка
Наносите состав равномерно на обе сопрягаемые поверхности - на цилиндрическую поверхность вала и внутри посадочного гнезда. Слой должен быть тонким, равномерным; излишки потом уберете при сборке.
Вставьте вал в гнездо с легким осевым вращением (пол-оборота) - это распределит фиксатор равномерно по контуру и вытеснит лишний воздух. Зафиксируйте положение подшипника, используя стопорное кольцо, шпонку или стопорный винт - это предохранит подшипник от осевого смещения при отверждении.
После сборки оставьте узел неподвижным. Первичная фиксация наступает за 1–2 часа (состав становится не липким), но полная прочность достигается за 18–24 часа. До этого времени нагрузку на подшипник не давайте.
Контроль после отверждения
Спустя 24 часа проверьте люфт радиальный (вращение подшипника). Люфта не должно быть; если подшипник все еще качается, значит, нарушена адгезия (вероятно, была грязь на поверхности) или зазор был больше допустимого для выбранного состава. В этом случае разберите узел и повторите процедуру с большей тщательностью.
Анаэробный фиксатор подшипника: выбор по характеру нагрузки и зазору
Фиксаторы выпускаются в нескольких вариантах, каждый рассчитан на конкретные условия.
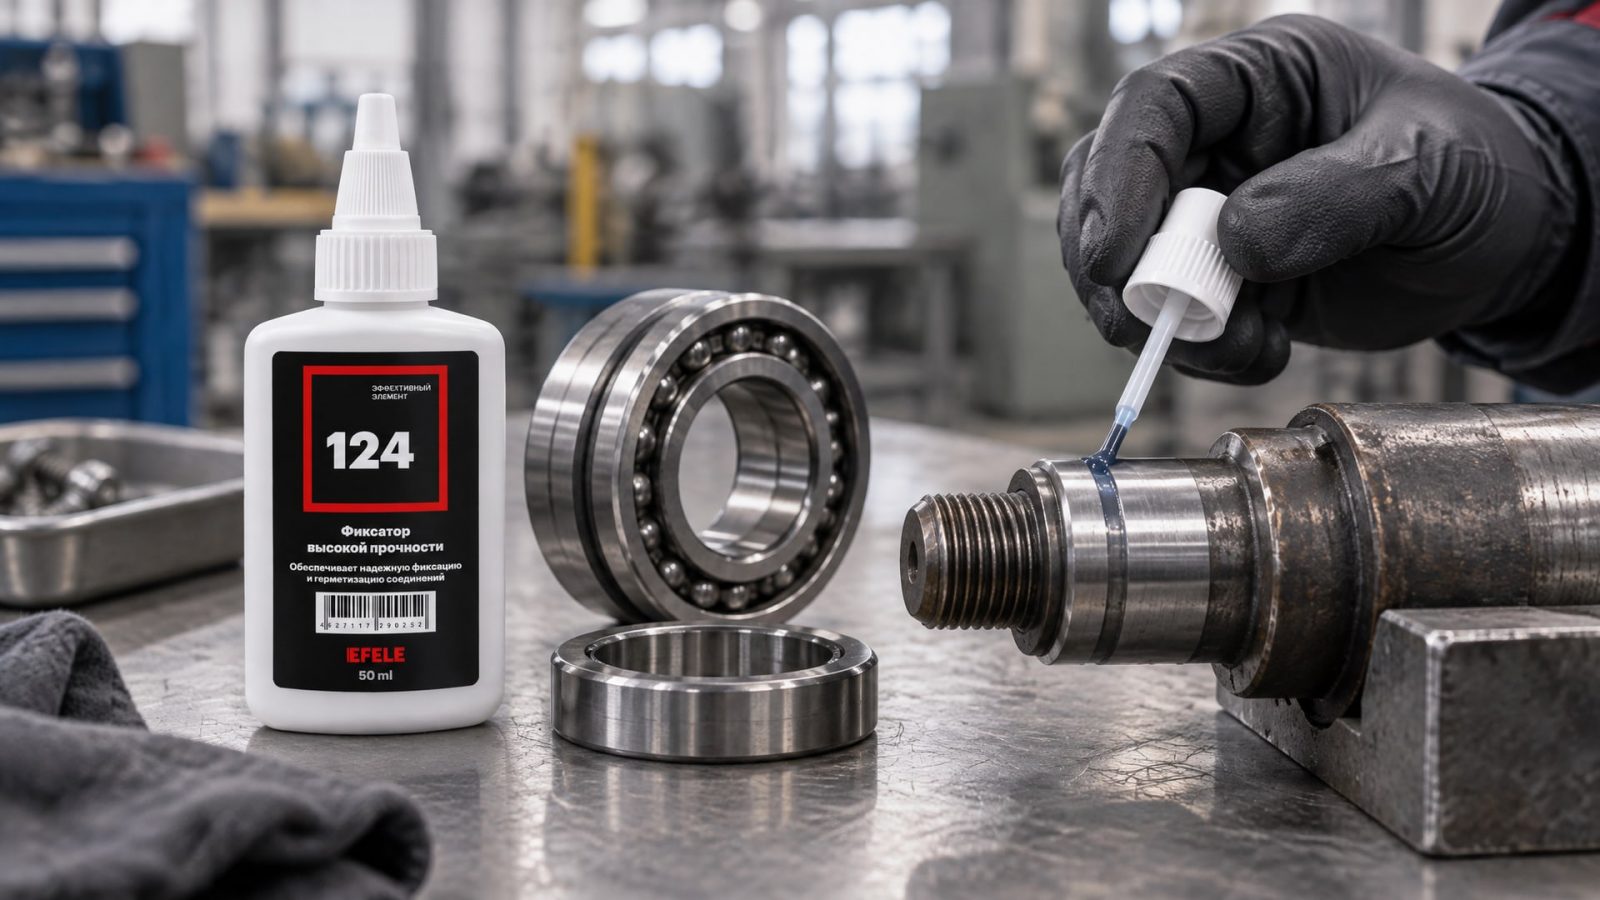
Выбор зависит от трех факторов: величины зазора, температурного диапазона эксплуатации и типа нагрузки.
Фиксаторы для стандартных зазоров
Стандартные составы допускают зазоры до 0,2 мм между валом и гнездом. Они полимеризуются за 18–24 часа, имеют рабочий диапазон −60…+180 °C. Такие фиксаторы подходят для большинства узлов - электромоторов, редукторов, насосов при средних нагрузках. Вязкость подобрана так, чтобы состав затек в тонкий зазор и образовал монолитный слой.
Фиксаторы для увеличенных зазоров
При зазоре 0,3–0,5 мм требуется более вязкий состав, чтобы он не вытекал наружу при сборке. Такие фиксаторы гуще, они медленнее полимеризуются (24–36 часов), но заполняют больший объем. Применяются при восстановлении посадочного места, когда подстрочка уже произведена, но идеальный размер не достигнут.
Термостойкие фиксаторы
Для узлов, работающих при температуре выше +180 °C (например, подшипники в редукторах с интенсивным выделением тепла), используют термостойкие составы с рабочим диапазоном до +230 °C. Они дороже, но сохраняют прочность и не размягчаются. Зазор допускаемый обычно сужается до 0,2 мм.
На практике закупщики выбирают состав по трем параметрам: смотрят в технический паспорт максимальный зазор, сравнивают его со своим измерением, проверяют температурный диапазон. Среди проверенных решений на линиях фасовки и сборки закупщики возвращаются к анаэробным фиксаторам второй и третий год подряд благодаря предсказуемому результату и простоте в применении без специального оборудования.
Для фиксации подшипников на валу при стандартных посадочных местах и умеренных нагрузках рекомендуется использовать анаэробный состав наподобие EFELE 124, который обеспечивает высокую прочность соединения и устойчивость к вибрациям. Его применение исключает необходимость в прессовании и нагреве, что снижает затраты на специальное оборудование в ремонтной мастерской.
Посадка подшипника: вал, втулка и роль фиксатора
Выбор посадки между валом и подшипником регламентирован международным стандартом ISO Fits.
Обозначения типа H7/k6, H7/n6 указывают на допуски вала и внутреннего кольца подшипника. Каждая комбинация решает разные задачи.
H7/k6 - легкая посадка с небольшим натягом; используется в насосах и электромоторах при умеренных нагрузках. Подшипник не проворачивается, но легко монтируется вручную или с минимальным усилием.
H7/n6 - более плотная посадка; применяется при переменных нагрузках и вибрациях. Натяг создает предварительное прижатие, которое снижает люфт и повышает жесткость узла.
При восстановлении посадочного места к этим стандартным посадкам уже не вернуться механически (вал не становится больше). Здесь на помощь приходит фиксатор: он компенсирует отсутствие натяга, заполняя зазор и соединяя вал и гнездо в монолитную систему. Благодаря этому, даже при легкой посадке H7/k6 с фиксатором узел работает стабильно.
Важно помнить: фиксатор не замещает правильную посадку, а дополняет ее. На новых узлах всегда выбирают посадку по стандарту и применяют фиксатор как страховку при вибрациях. На отремонтированных - фиксатор становится основным инструментом фиксации, поскольку натяг механически уже не обеспечить.
Частые ошибки при фиксации подшипника без пресса
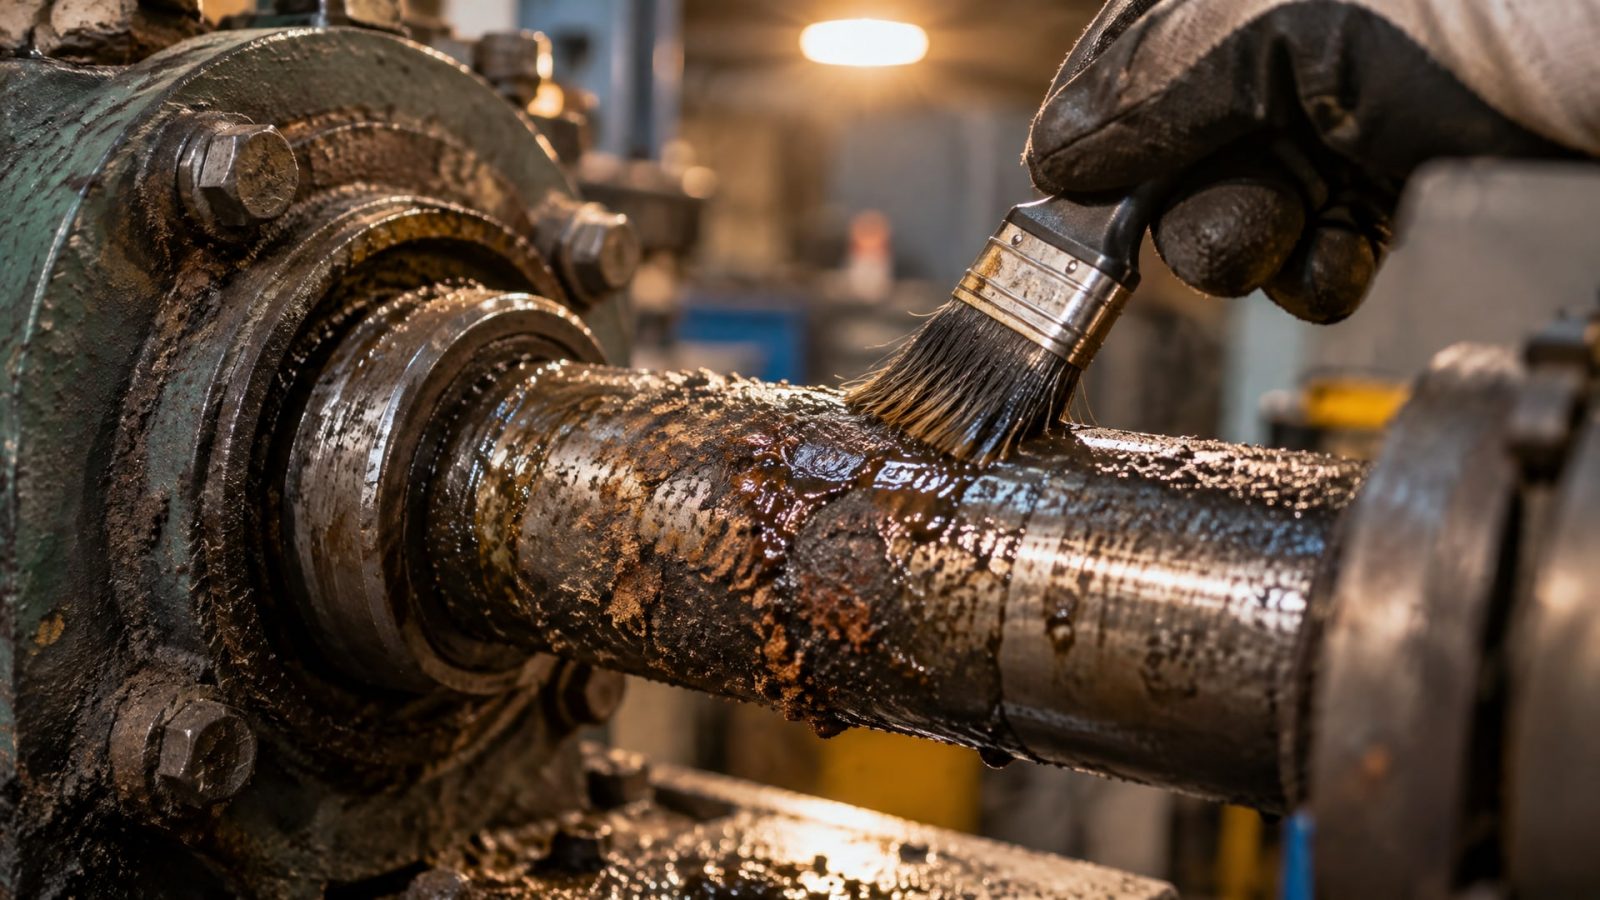
Нанесение фиксатора на грязную или масляную поверхность
Это наиболее распространенная ошибка. Если на валу остался масляный налет, следы коррозии или пыль, прочность соединения упадет на 30–50%. Фиксатор просто не смачивает загрязненный металл и не проникает в микропоры поверхности. Результат - подшипник проворачивается спустя несколько часов работы.
Сборка без выдержки времени отверждения
Многие пытаются дать нагрузку на узел через 2–3 часа после сборки. Это неправильно: первичная фиксация достаточна для удержания при низких нагрузках, но полная прочность достигается за 18–24 часа. Преждевременная эксплуатация приводит к сдвигу вала относительно гнезда и нарушению целостности фиксирующего слоя.
Выбор фиксатора без учета зазора
Если зазор 0,4 мм, а выбран стандартный состав для 0,2 мм, он вытечет наружу и не создаст необходимого соединения. Обратная ошибка - попытка использовать вязкий состав в тонком зазоре; он не проникнет полностью и останутся воздушные карманы.
Отсутствие активатора на пассивных металлах
Если вал из нержавеющей стали или алюминия, а фиксатор нанесли без активатора, полимеризация может не начаться или пойдет очень медленно. Активатор обязателен для таких поверхностей; его наносят на вал за 30–60 секунд до фиксатора.
Механическое восстановление вместо композитного
Когда посадочное место разбито, некоторые пытаются просто обработать его напильником или наждачной бумагой, а потом нанести фиксатор. Это не поможет: механическая обработка лишь уменьшит зазор на 0.1–0.2 мм, но геометрия останется нарушенной. Необходимо композитное восстановление или втулка, чтобы восстановить истинный диаметр.
Часто задаваемые вопросы
Чем отличается фиксатор подшипника от обычного суперклея?
Фиксатор подшипника - это специализированный анаэробный состав, отверждаемый в отсутствие воздуха при контакте с металлом. Он полимеризуется только между плотно прилегающими поверхностями (в зазоре вал-гнездо), а не на воздухе. Обычный суперклей (цианоакрилат) полимеризуется в присутствии влаги и работает на поверхностях, а не в узких зазорах. Фиксатор рассчитан на прочность на сдвиг 25 Н/мм² и температурный диапазон −60…+180 °C, суперклей этого не гарантирует.
Можно ли использовать фиксатор при вибрациях и ударных нагрузках?
Фиксатор подходит для вибраций и переменных нагрузок лучше, чем натяг, поскольку монолитный слой равномерно распределяет напряжения по контуру. Однако для экстремальных ударных нагрузок (молоты, прессы) рекомендуется все же натяг с прессовкой или механическая фиксация (стопорные кольца, штифты). Фиксатор - это надежная страховка, а не замена конструктивной жесткости.
Сколько времени ждать перед запуском узла после сборки с фиксатором?
Полная полимеризация анаэробного фиксатора занимает 18–24 часа. Первичная фиксация (состав перестает быть липким) наступает за 1–2 часа, но ее недостаточно для нормальной эксплуатации. Давайте узлу минимум 24 часа неподвижности перед запуском, особенно если нагрузки значительные.
Как определить, что посадочное место требует восстановления, а не только фиксации?
Измерьте посадочное место штангенциркулем и сравните с номинальным размером. Если зазор превышает 0,5 мм, видны глубокие риски, раковины или конусность более 0,1 мм - требуется восстановление композитным составом или втулкой. Если зазор 0,1–0,3 мм, поверхность гладкая - фиксатор решит проблему.
Можно ли повторно использовать фиксатор, если первый раз не получилось?
Нет. Старый полимеризованный слой необходимо полностью удалить механически (расточкой, шлифовкой или растворителем). После очистки подготовьте поверхность заново и нанесите свежий фиксатор. Остатки старого состава препятствуют адгезии нового.
Заключение
Ремонт посадочного места подшипника без пресса и нагрева - реальная задача, если подойти к ней методично. Анаэробные фиксаторы решают проблему вымывания и проворачивания подшипника при условии, что износ находится в пределах допустимого (зазор не более 0,2–0,5 мм в зависимости от состава), а поверхности правильно подготовлены. Главные требования: полная очистка и обезжиривание, правильный выбор состава по зазору и температуре, соблюдение времени полимеризации (18–24 часа) и контроль результата после отверждения.
Если посадочное место разбито заметно, одного только фиксатора недостаточно - требуется предварительное восстановление геометрии композитным составом или втулкой. Начните с оценки степени износа, выберите способ восстановления, затем нанесите фиксатор как финальный слой. Следуя этому алгоритму, вы избежите переделок и обеспечите надежность узла, сопоставимую с заводской сборкой.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, чем смазать ролики ворот, чтобы обеспечить их бесшумную и долговечную работу, избегая распространенных ошибок в уходе.
Выбирайте пищевые смазки для высоких температур правильно. Узнайте, как параметры H1-смазок влияют на работу оборудования.
Узнайте, как снять анаэробный герметик с болтов с помощью проверенных методов и пошагового алгоритма разборки.