
Замена прокладок фланцевых соединений анаэробными герметиками
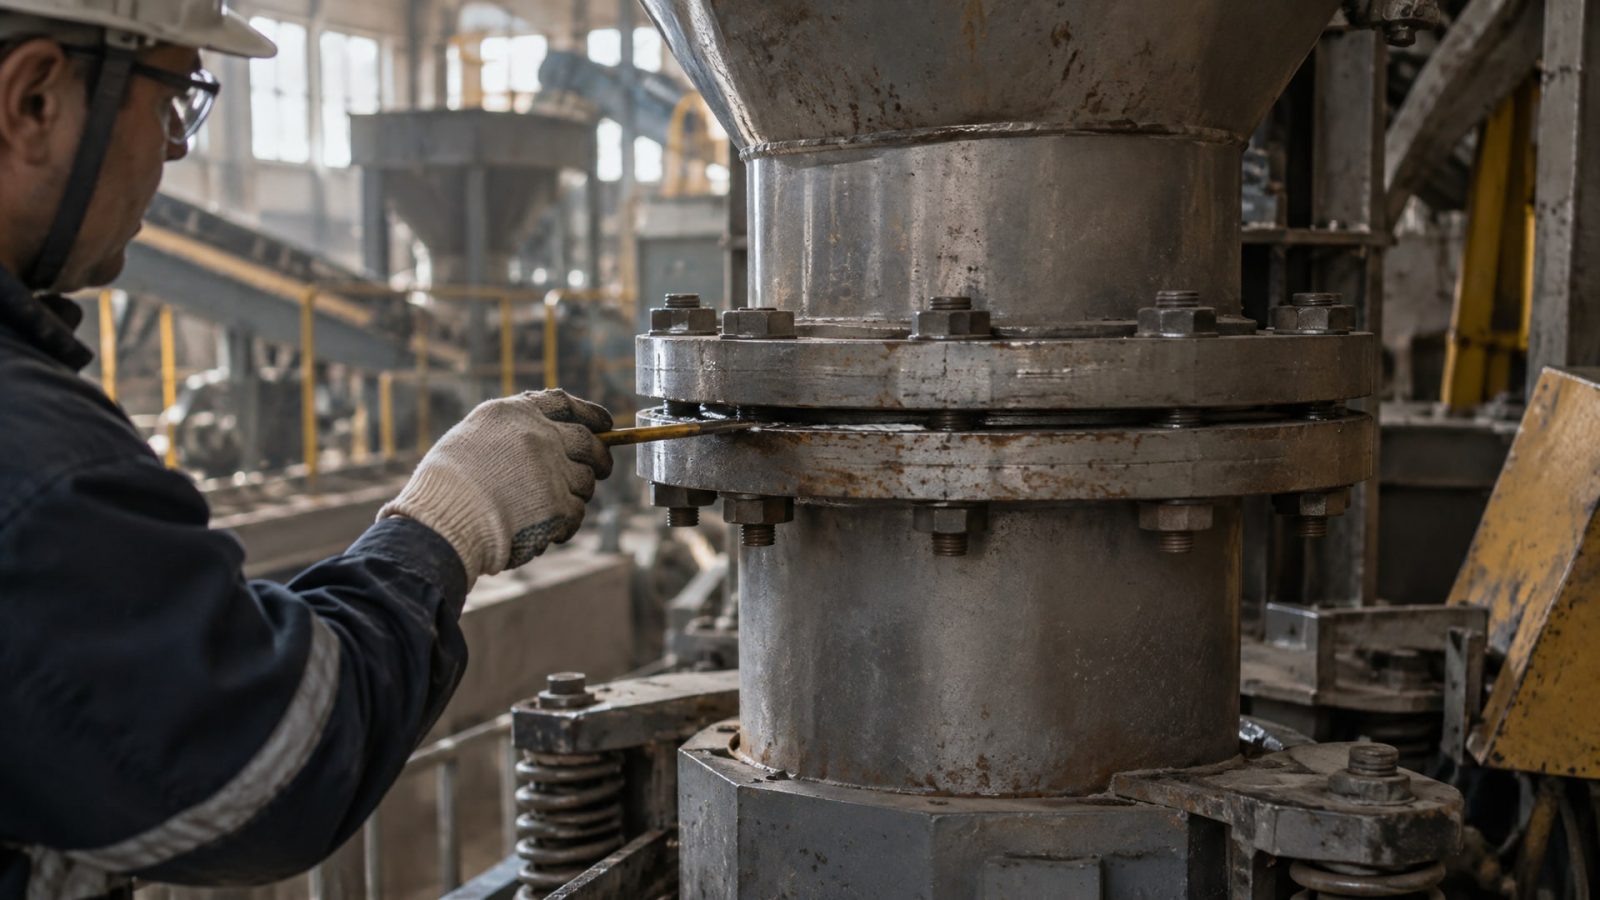
Вырубные прокладки фланцев - типовой элемент разборных соединений на производстве и в трубопроводных системах. Со временем они теряют свойства, деформируются, начинают течь. Традиционный путь - покупать и менять прокладки по регламенту. Но для жестких металлических фланцев существует альтернатива: анаэробные жидкие герметики, которые отверждаются без доступа воздуха и образуют надежный уплотнитель прямо на месте сборки.
Однако замена не универсальна. Это решение работает только при соблюдении четких условий: точно обработанные поверхности, контролируемый зазор, правильная подготовка. Инженер или закупщик, принимающий решение об отказе от вырубной прокладки, должен понимать, когда герметик будет надежен, а когда его использование приведет к проблемам. Статья раскрывает критерии выбора, технологию замены и типичные ошибки.
Когда анаэробный герметик лучше вырубной прокладки
Замена имеет смысл в конкретных производственных ситуациях.
На узлах с интенсивной вибрацией или циклическими нагрузками вырубная прокладка постепенно уплотняется, сжимается и теряет начальное напряжение. Герметик здесь держит герметичность дольше, так как не сжимается необратимо - он остается пластичным.
При тепловом расширении и сжатии фланца вырубная прокладка также может «разжиматься». Анаэробный жидкий уплотнитель лучше приспосабливается к микросмещениям благодаря тонкой пленке контакта с обеими поверхностями. Это преимущество особенно заметно в теплонапряженных узлах.
На производствах с высокой периодичностью разборки узлов (техническое обслуживание, ревизия) герметик экономит время. Не нужно вынимать прокладку, искать новую точного размера, согласовывать с каталогом - наносишь состав тонким слоем и собираешь. Логистика упрощается, складской остаток прокладок снижается.
Кроме того, герметик занимает нулевое место при хранении (тюбик или аэрозоль) и имеет длительный срок хранения при комнатной температуре, что облегчает планирование закупок на техническую службу.
Требования к поверхностям фланца: когда замена невозможна
Анаэробный герметик - не маска для плохо обработанного металла.
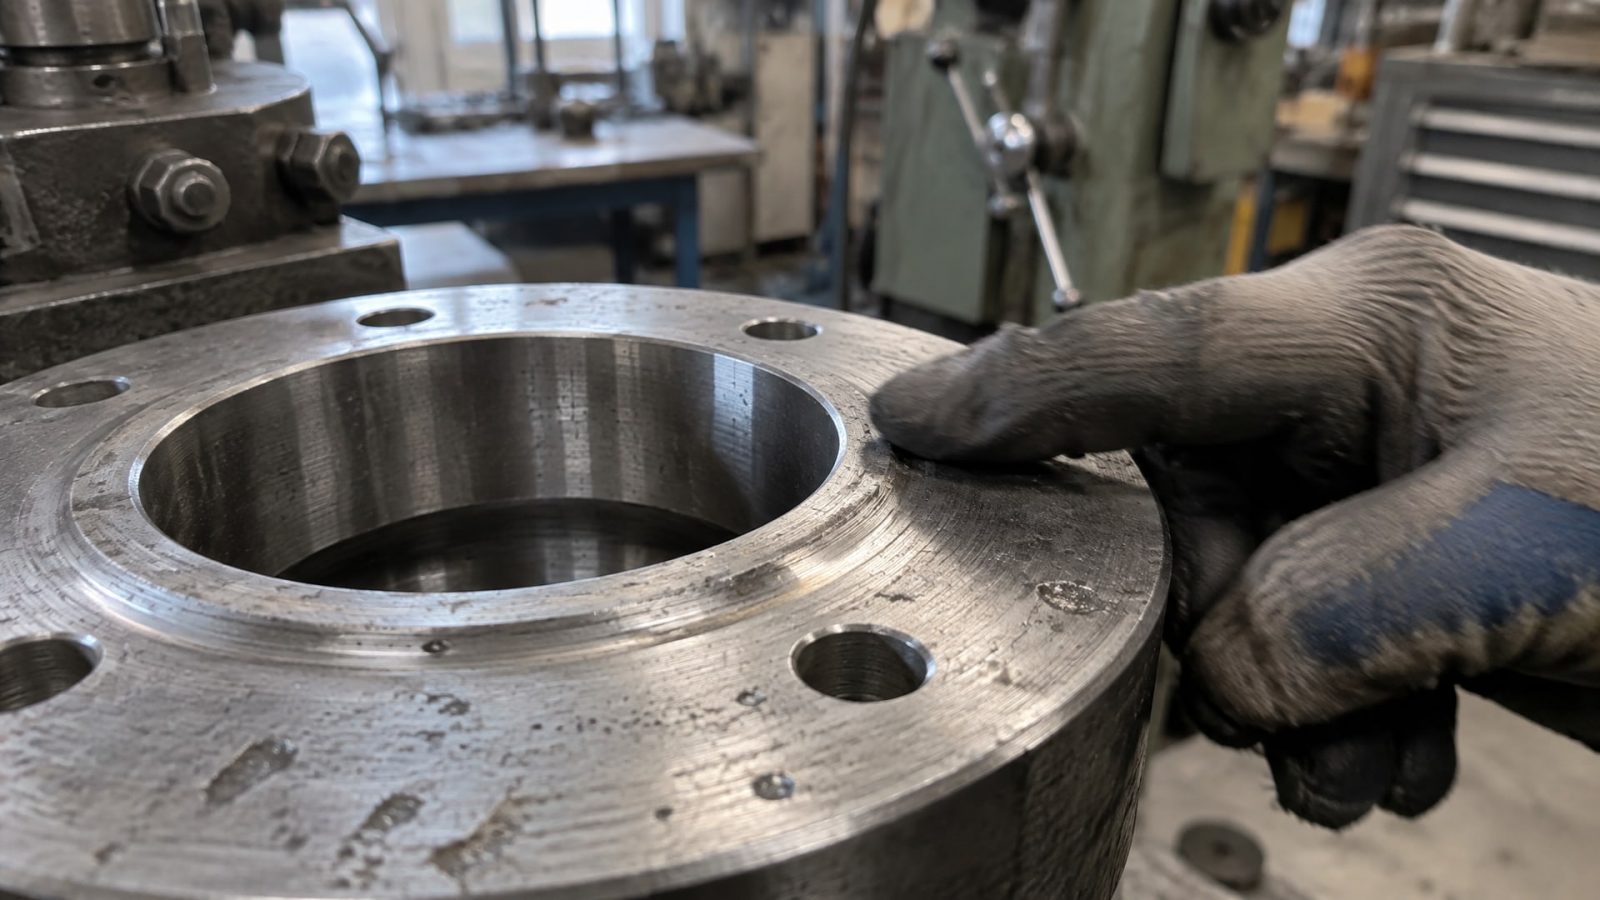
Это инструмент точной сборки, и здесь нельзя идти на компромиссы.
Поверхность фланца должна быть машинно обработана. Для нее установлены четкие допуски: - шероховатость Ra 0,8–3,2 мкм; - микрогеометрия Rz 3–21 мкм; - максимальная высота неровностей Rmax 4–30 мкм.
Если фланец отлит, а потом лишь слегка пройден фрезой, либо имеет следы коррозии, задиры или неплоскостность, герметик не поможет. Зазор между такими поверхностями окажется неоднородным: в одних местах герметик заполнит щель, в других останутся микропустоты, где доступ кислорода помешает отверждению. Результат - течь.
Литые фланцы (без дополнительной механической обработки) не подходят принципиально. Пористость литого материала и крупная микрогеометрия создают локальные воздушные карманы. Герметик на таких поверхностях не обеспечивает герметичность.
Ширина фланца (перекрытие) имеет значение. Для надежного отверждения герметика нужна минимальная ширина нахлеста 5 мм по периметру, в зоне болтовых отверстий допускается 3 мм. Если фланцы узкие, герметик может не поглубоки проникнуть в материал и останется в полусыром состоянии по краям.
Еще один критерий - плоскостность. Если одна половина фланца выпуклая, а вторая вогнутая, герметик заполнит центральную часть, но по краям останутся зазоры. В таких случаях сначала требуется шлифовка и выравнивание поверхностей.
Подготовка и нанесение герметика
Перед нанесением герметика поверхности фланцев необходимо тщательно очистить и обезжирить с помощью очистителей, например линейки очистителей EFELE, которые удаляют масло, грязь и окисную пленку.
Остатки растворителя должны испариться полностью - влажность на поверхности замедлит отверждение.
Технология нанесения проста, но требует аккуратности:
1. Очистка поверхностей. Удалить остатки старой прокладки, при необходимости - механически очистить фланец щеткой или абразивной бумагой. Обезжирить органическим растворителем.
2. Нанесение герметика. Нанести тонкую равномерную пленку герметика по всему периметру сопряжения. Толщина слоя должна быть 0,1–0,25 мм (визуально - от едва видимой до толщины почтовой марки). Не экономить на герметике, но и не накладывать толстый слой - это замедлит отверждение и может привести к выдавливанию при сборке.
3. Позиционирование и центрирование. Для больших фланцев рекомендуется использовать центрирующие штифты или направляющие, чтобы предотвратить смещение половин при совмещении. Смещение сдавит герметик неравномерно, часть вытечет, герметичность упадет.
4. Затяжка болтов. Болты затягивают медленно, равномерно, по диагонали, как при установке головки блока. Спешка и неравномерная затяжка приводят к вдавливанию герметика в одну сторону.
5. Контроль герметичности. После полной сборки ждут 20 минут, затем проводят первичный контроль на давлении не выше 0,03 МПа (0,3 бара). Это ранний тест - он выявит явные течи. Полное отверждение герметика занимает больше времени (зависит от типа состава и диаметра фланца), поэтому рабочее давление поднимают постепенно.
Допустимые зазоры и типы фланцевых соединений
Зазор между фланцами - ключевой параметр.
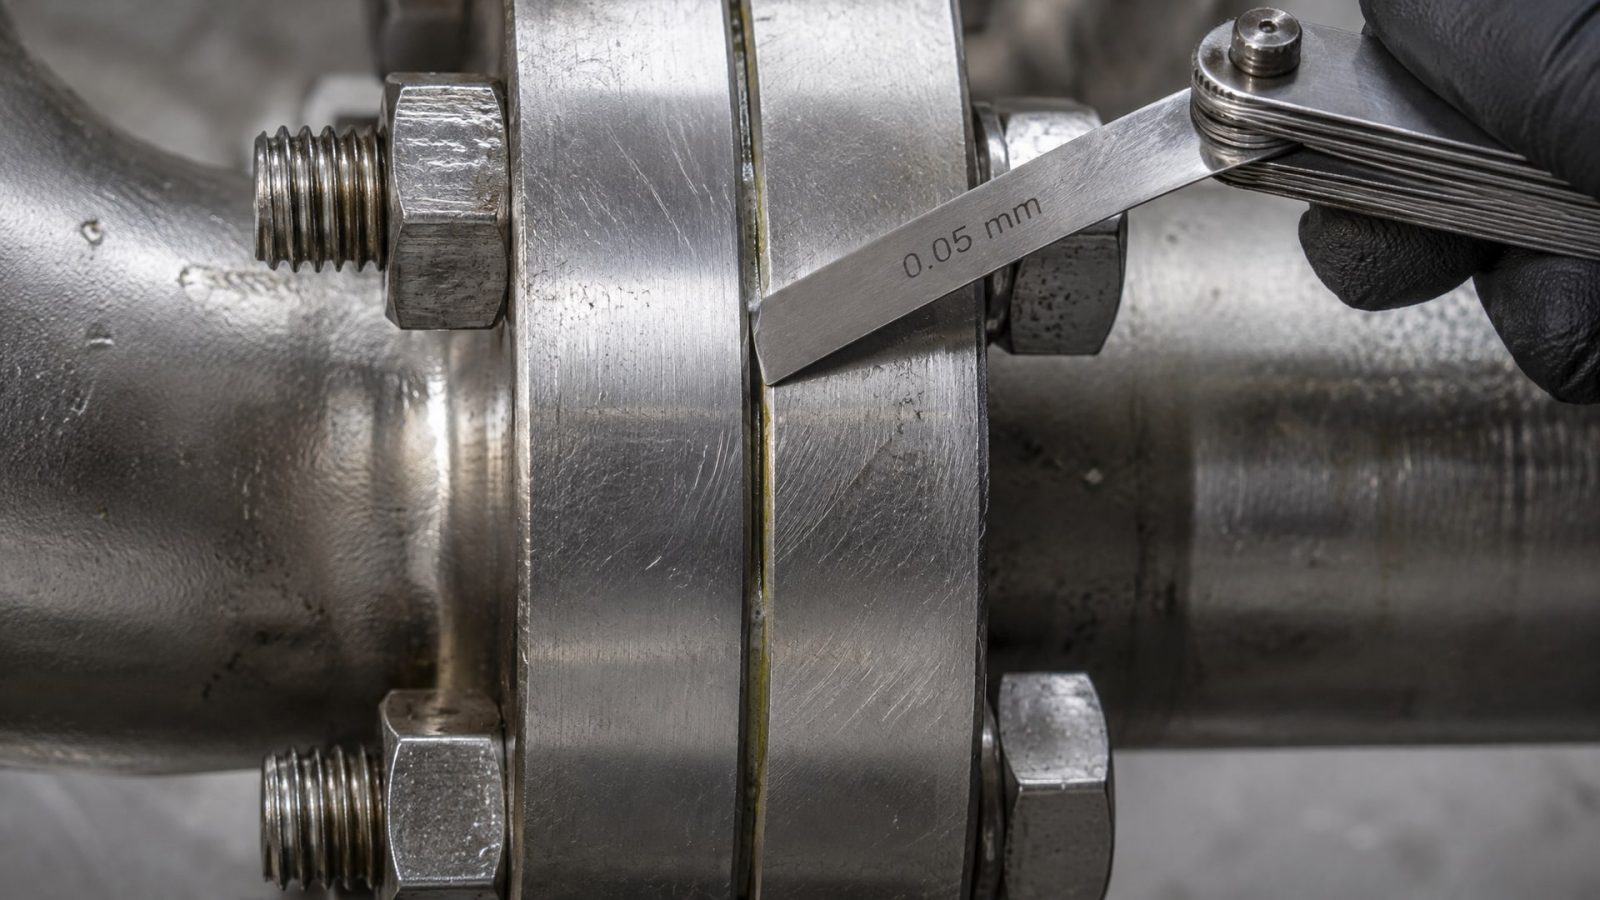
Герметик способен заполнить щель определенной глубины, но не служит утеплителем для произвольных пустот.
Стандартный диапазон заполняемого зазора: 0,1–0,25 мм. Это примерно толщина тонкой пластиковой пленки. Если зазор меньше - герметик все равно заполнит его с избытком, и излишек можно удалить. Если зазор больше 0,25 мм, то герметик либо заполняет его неправильно, либо отверждается медленно, либо не отверждается вовсе.
Для высоковязких тиксотропных составов допуск может быть увеличен до примерно 0,50 мм, но это исключение, а не правило. Важно проверить технический лист конкретного герметика.
На газопроводах, трубопроводах высокого давления и системах с криогенными жидкостями требуется проверка совместимости. Не все анаэробные герметики одинаково работают с природным газом, кислородом или сжиженным азотом. Для газовых применений нужен состав с подтвержденным допуском (например, DVGW EN 751-1 для газовых линий в Европе). Попытка использовать универсальный герметик на газопроводе - риск утечки или повреждения герметика газом.
На внешних фланцевых соединениях наружных газопроводов требуется не только герметичность, но и стойкость к атмосферным факторам, ультрафиолету, влаге. Здесь герметик должен быть дополнительно защищен сверху или подобран с соответствующим УФ-стабилизатором.
Замена прокладок фланцевых соединений в условиях вибрации и циклических нагрузок
Вибрирующие узлы - частый источник течей прокладок.
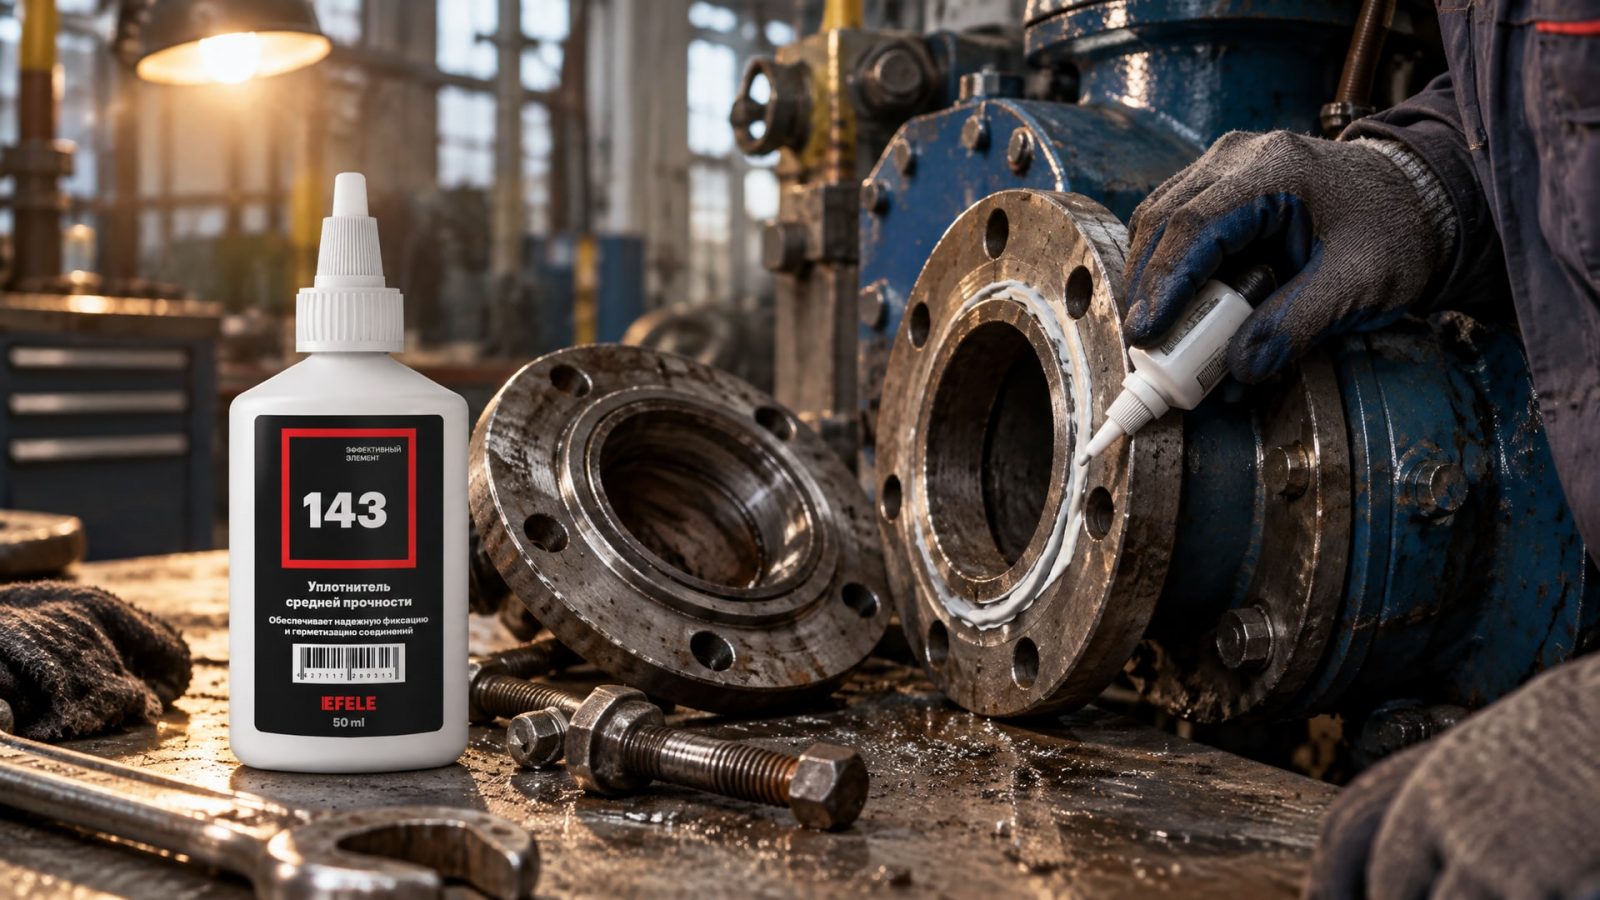
Механическое колебание заставляет прокладку микросмещаться, сжиматься неравномерно, слегка «ездить» относительно фланца. Со временем она уплотняется необратимо и теряет герметичность.
На вибрирующих фланцах анаэробный герметик проявляет преимущества. Пленка герметика тоньше и эластичнее вырубной прокладки, она лучше поглощает микроколебания и не рассыпается под воздействием фреттинга (местного истирания при циклическом смещении). Кроме того, герметик не имеет четких границ усадки - он занимает весь зазор и работает как единое целое с фланцем.
Для узлов с высокой температурой и вибрацией, например фланцев головок блоков, лобовых покрытий компрессорных агрегатов, рекомендуется использовать специальные составы, такие как анаэробный жидкий уплотнитель EFELE 143, предназначенный именно для таких условий. Состав обеспечивает надежное уплотнение при одновременном воздействии теплового цикла, вибрации и давления.
Когда герметик не заменит прокладку: типичные ошибки
Главная ошибка - попытка герметизировать фланцы, которые изначально не подходят для этого метода.
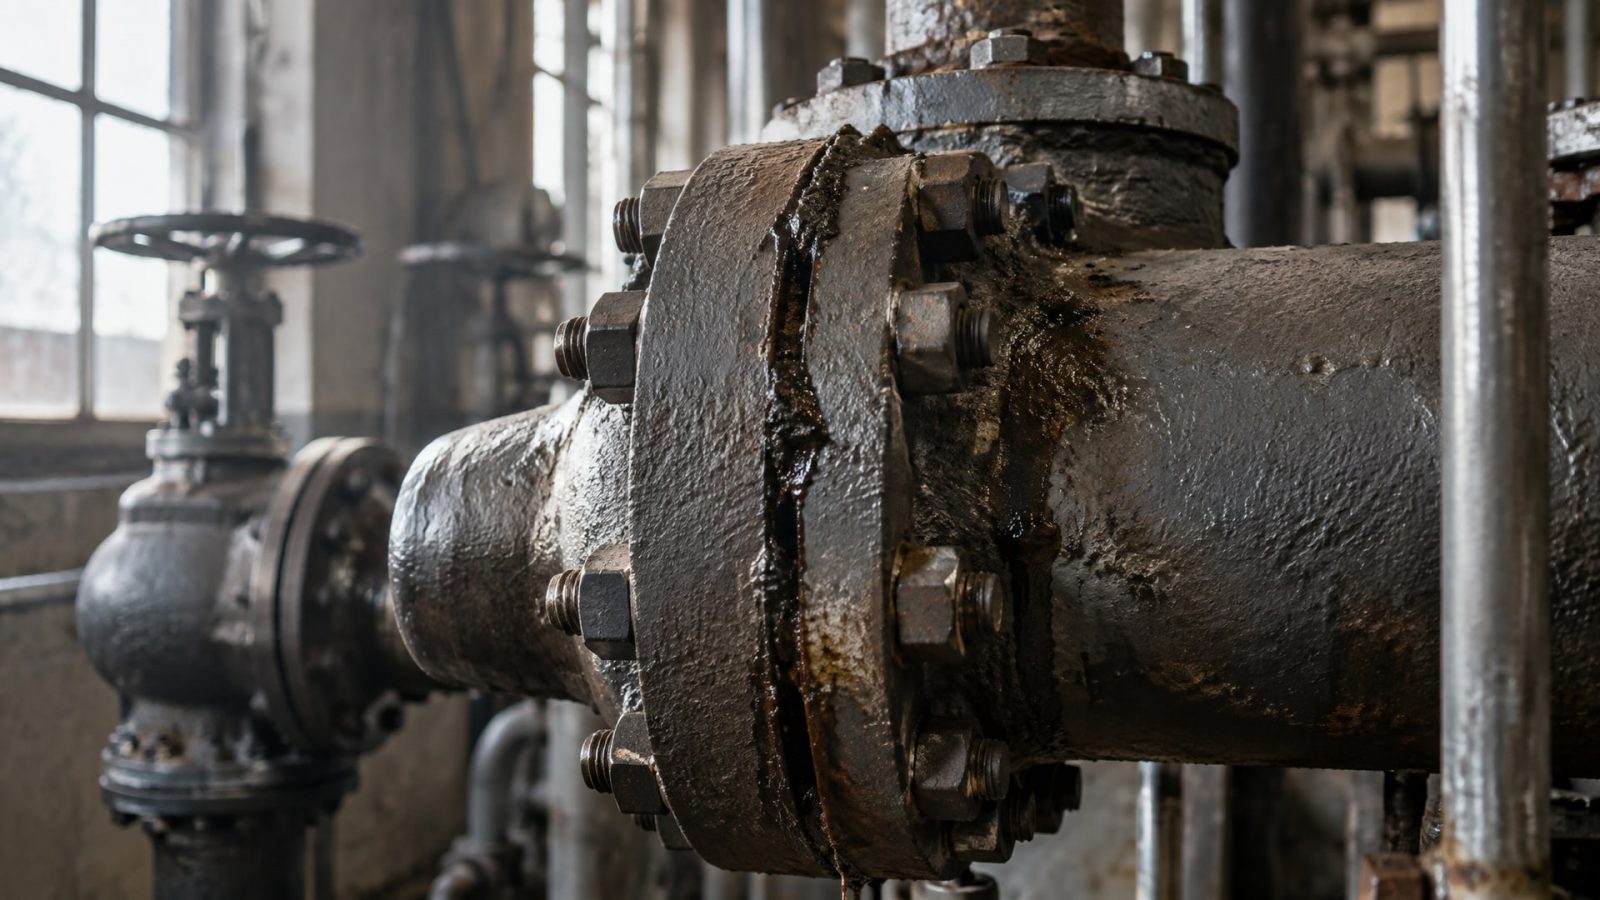
Часто закупщики или технологи выбирают герметик на основе цены или наличия, забывая проверить геометрию фланца.
Ошибка 1. Использование на литых фланцах. Литая поверхность пориста, микрогеометрия неопределена, герметик не пристает надежно. Течь гарантирована. Перед применением герметика нужна шлифовка поверхности до нужной шероховатости.
Ошибка 2. Слишком большой зазор. Если две половины фланца собраны через «люфт» или на них видны задиры и неровности более 0,5 мм, герметик не сможет действовать как герметизирующая пленка. Нужна предварительная обработка поверхностей.
Ошибка 3. Наслоение герметика. Попытка нанести герметик толстым слоем «на всякий случай» приводит к обратному результату. Отверждение анаэробных составов зависит от доступа кислорода к краям пленки; толстый слой отверждается неравномерно, внутри остаются мягкие участки, герметичность нарушается.
Ошибка 4. Сборка при влажной поверхности. Вода блокирует активирующее действие металла на герметик, отверждение замедляется критически. Необходимо убедиться, что поверхность полностью сухая.
Ошибка 5. Отказ от контроля герметичности. После сборки нужно провести низкопрессорный тест (0,03 МПа) для проверки на явные течи. Только потом поднимать рабочее давление. Пропуск этого этапа оставляет узел под риском.
Ошибка 6. Применение без учета совместимости. На газопроводах или системах с агрессивными средами нельзя ставить первый попавшийся герметик. Нужно сверить его допуски со спецификацией узла.
Замена прокладок фланцевых соединений на наружных газопроводах
Наружные газопроводы работают в максимально сложных условиях: атмосферная влага, перепады температуры, ультрафиолет, механические повреждения.
Вырубная прокладка на таких линиях стареет быстро, теряет гибкость, начинает крошиться.
Герметик здесь может быть полезен, но с осторожностью. Во-первых, состав должен быть подтвержден для газовых применений - обычный анаэробный герметик для механических узлов не подойдет. Во-вторых, герметик сам по себе может деградировать под воздействием УФ-лучей, поэтому его нужно дополнительно защитить (например, толстой изоляционной лентой или грунтовкой).
В-третьих, если на наружной линии происходит отказ герметика, ремонт становится сложнее. Вырубную прокладку можно снять, посушить, переиспользовать; герметик придется соскребать, очищать поверхность и наносить заново. Поэтому на критичных участках наружных газопроводов, где доступность хорошая, часто остаются верны традиционным прокладкам.
Все же есть участки, где герметик оправдан даже на наружных линиях: переходные соединения, фланцы в защищенных местах (под кожухом, под землей в специальном кожухе), временные присоединения. Главное - не полагаться на герметик как на универсальное решение, а рассчитывать его применение для конкретной геометрии и условий.
Нормативно-техническая база: ГОСТ и стандарты
Проектирование и расчет фланцевых соединений, включая герметичность, регламентированы межгосударственными стандартами.
Основной из них - ГОСТ 34233.4-2017, который устанавливает нормы и методы расчета прочности и герметичности фланцевых соединений сосудов и аппаратов. Стандарт задает требования к усилиям в болтах, напряжению прокладки, условиям герметичности под давлением.
Дополнительный контекст дает ГОСТ Р 52857.4-2007, который также рассматривает расчет прочности и герметичности фланцевых соединений с собственными методиками.
Для трубопроводных систем применяются рекомендации ВСН 279-85 по герметизации разъемных соединений стальных труб. Документ подтверждает, что фланцевые соединения - типовой объект герметизации и должны контролироваться по установленным нормам.
При переходе на анаэробный герметик инженер должен убедиться, что конкретный состав и его применение не нарушают нормы этих стандартов. Герметик не освобождает от требований к плоскостности, шероховатости и размерным допускам - он только упрощает технологию, если основные условия соблюдены.
Часто задаваемые вопросы
Можно ли применить анаэробный герметик вместо прокладки на газопроводе?
Только при условии, что конкретный состав имеет подтвержденный допуск на газовые применения (например, DVGW EN 751-1) и что узел соответствует спецификации для использования герметика. Универсального герметика для всех газопроводных узлов не существует. Все решение должно согласовываться проектом и нормами.
Какой толщины должен быть слой герметика?
Оптимальная толщина составляет 0,1–0,25 мм, то есть от едва заметной до толщины тонкой пластиковой пленки. Для высоковязких составов допускается до 0,50 мм. Толстый слой не улучшает герметичность, а ухудшает отверждение и может привести к течи.
Нужно ли сразу включать узел на рабочее давление после сборки?
Нет. После сборки ждут 20 минут, проводят предварительный тест на низком давлении (не выше 0,03 МПа) для выявления явных течей, и только потом постепенно поднимают рабочее давление по мере дальнейшего отверждения герметика. Ранний тест предохраняет от сюрпризов.
Подойдет ли герметик для грубо обработанной литой поверхности?
Как правило, нет без предварительной подготовки. Герметик рассчитан на машинно обработанные поверхности с шероховатостью Ra 0,8–3,2 мкм. Литые или необработанные поверхности имеют пористость и неопределенную микрогеометрию, герметик на них не пристает надежно и не обеспечивает герметичность.
Как часто нужно менять герметик, если он вместо прокладки?
Это зависит от условий работы узла (вибрация, температура, давление, среда) и качества герметика. В среднем при соблюдении технологии применения герметик может служить столько же, сколько хорошая вырубная прокладка, - от года до нескольких лет. При появлении течи узел вскрывают, герметик соскребают, поверхности очищают и наносят новый слой.
Заключение
Анаэробные герметики могут эффективно заменять вырубные прокладки на фланцевых соединениях, но только при соблюдении четких условий: точно обработанные поверхности, контролируемый зазор, правильная подготовка и сборка. Это не универсальное решение, а специализированный инструмент для определенного класса узлов.
Закупщику или инженеру перед внедрением герметика нужно проверить геометрию фланца, убедиться в соответствии между допусками герметика и параметрами узла, провести испытания на конкретном оборудовании. При грамотном подборе герметик упрощает логистику, экономит время на техническом обслуживании и повышает надежность узла. Первый шаг - консультация с производителем герметика и сверка параметров узла со спецификацией состава.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как выбрать пищевую смазку H1 для холодильного оборудования, чтобы обеспечить его надежную работу при низких температурах.
Узнайте, как правильное хранение инструмента поможет защитить его от ржавчины и заклинивания.
Узнайте, как открутить болт глушителя, используя правильную смазку. Сравнение никелевой и медной паст для высоких температур.