
Герметик вместо прокладки: как выбрать анаэробный состав для фланцевых соединений
Замена традиционных вырубных прокладок анаэробными герметиками - практика, которая давно прижилась в индустриальном производстве. Однако это не универсальная мера: герметик подходит для жестких металлических фланцев с хорошей геометрией, но не спасает поврежденные или коробленные поверхности. Статья разберет, когда герметик действительно заменяет прокладку, как его выбрать и применить, чтобы соединение работало надежно без утечек и потери прочности. Информация пригодится закупщикам, инженерам и техническим специалистам, которые ищут оптимальный способ уплотнения фланцевых узлов.
Анаэробные фланцевые герметики работают просто: состав отверждается без доступа воздуха, в контакте с металлом. Наносится тонким непрерывным валиком, собирается в узел, болты затягиваются по штатному моменту. Через 20–40 минут герметик фиксируется, через 24 часа достигает полной прочности.
Когда герметик действительно заменяет прокладку
Анаэробный герметик подходит для замены вырубной прокладки, когда фланцевое соединение имеет ровные, жесткие металлические поверхности с малыми дефектами.
Состав формирует прокладку прямо в стыке, заполняя микронеровности и компенсируя зазоры до 0,25 мм. Это позволяет отказаться от материального элемента прокладки, если конструкция позволяет.
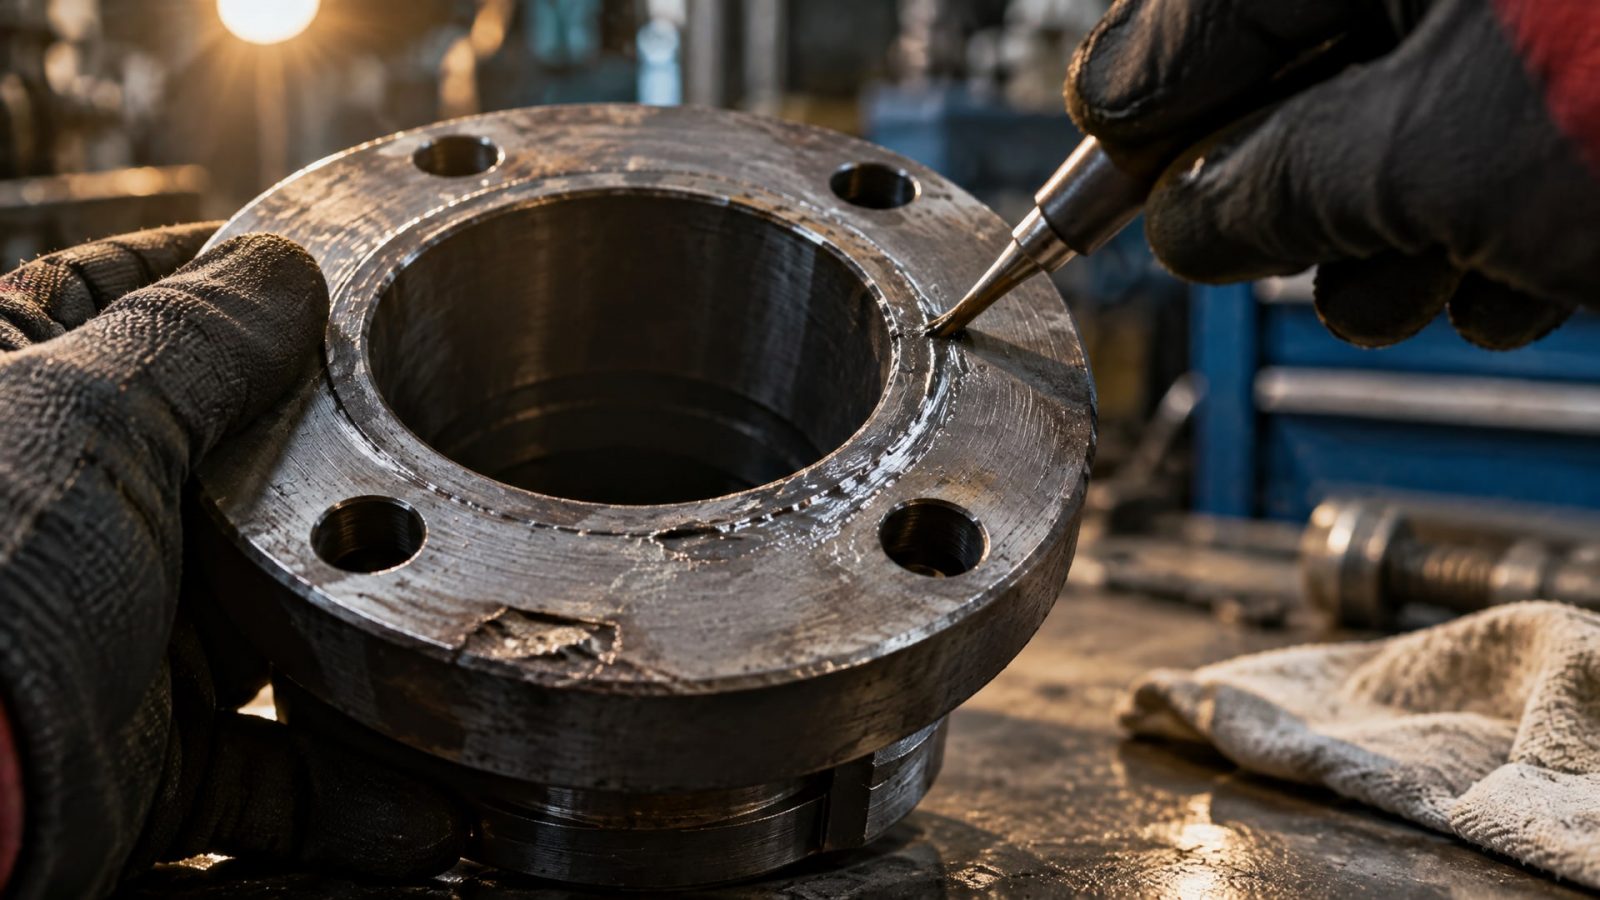
Однако герметик НЕ является универсальным решением. Если фланец имеет риски, глубокие задиры, вмятины, коробление или сильное повреждение геометрии, герметик не спасет соединение - сначала нужно восстановить поверхность фланца до приемлемого состояния. Состав рассчитан на малые дефекты, а не на серьезный ремонт.
Практика показывает, что герметик хорошо работает в узлах, где раньше использовались картонные или резиновые прокладки, и где нет экстремальных требований по герметичности (например, соединения масляных систем, охлаждающих контуров, воздушных магистралей в условиях вибрации). На системах высокого давления и при критичной герметичности герметик часто дополняет, а не заменяет прокладку полностью.
Критерии выбора анаэробного герметика для фланцев
Выбор герметика начинается с анализа рабочих условий и материала фланца.
Главные параметры:
Тип металла и состояние поверхности
На активных металлах (сталь, чугун) герметик отверждается легче благодаря естественной каталитической активности поверхности. На пассивных металлах (нержавейка, оцинковка, анодированный алюминий, никелированные поверхности) отверждение замедляется, и часто требуется активатор или праймер для ускорения полимеризации. Если на фланце есть окисная пленка или старое покрытие, их нужно удалить перед нанесением.
Температурный диапазон
Большинство анаэробных фланцевых герметиков работают в диапазоне от -55 °C до 150 °C. Если узел эксплуатируется при более высоких температурах или в циклических условиях нагрева-охлаждения, нужно уточнить допуск конкретного состава в технической документации. Низкие температуры замедляют отверждение, высокие могут ускорить.
Рабочая среда
Герметик должен быть совместим с жидкостью или газом, с которыми он контактирует. Анаэробные составы обычно устойчивы к маслам, воде, антифризам и многим химическим веществам, но отдельные среды (например, некоторые растворители, щелочи высокой концентрации) могут деградировать герметик. Техническую совместимость проверяют в спецификации продукта.
Вибрация и динамические нагрузки
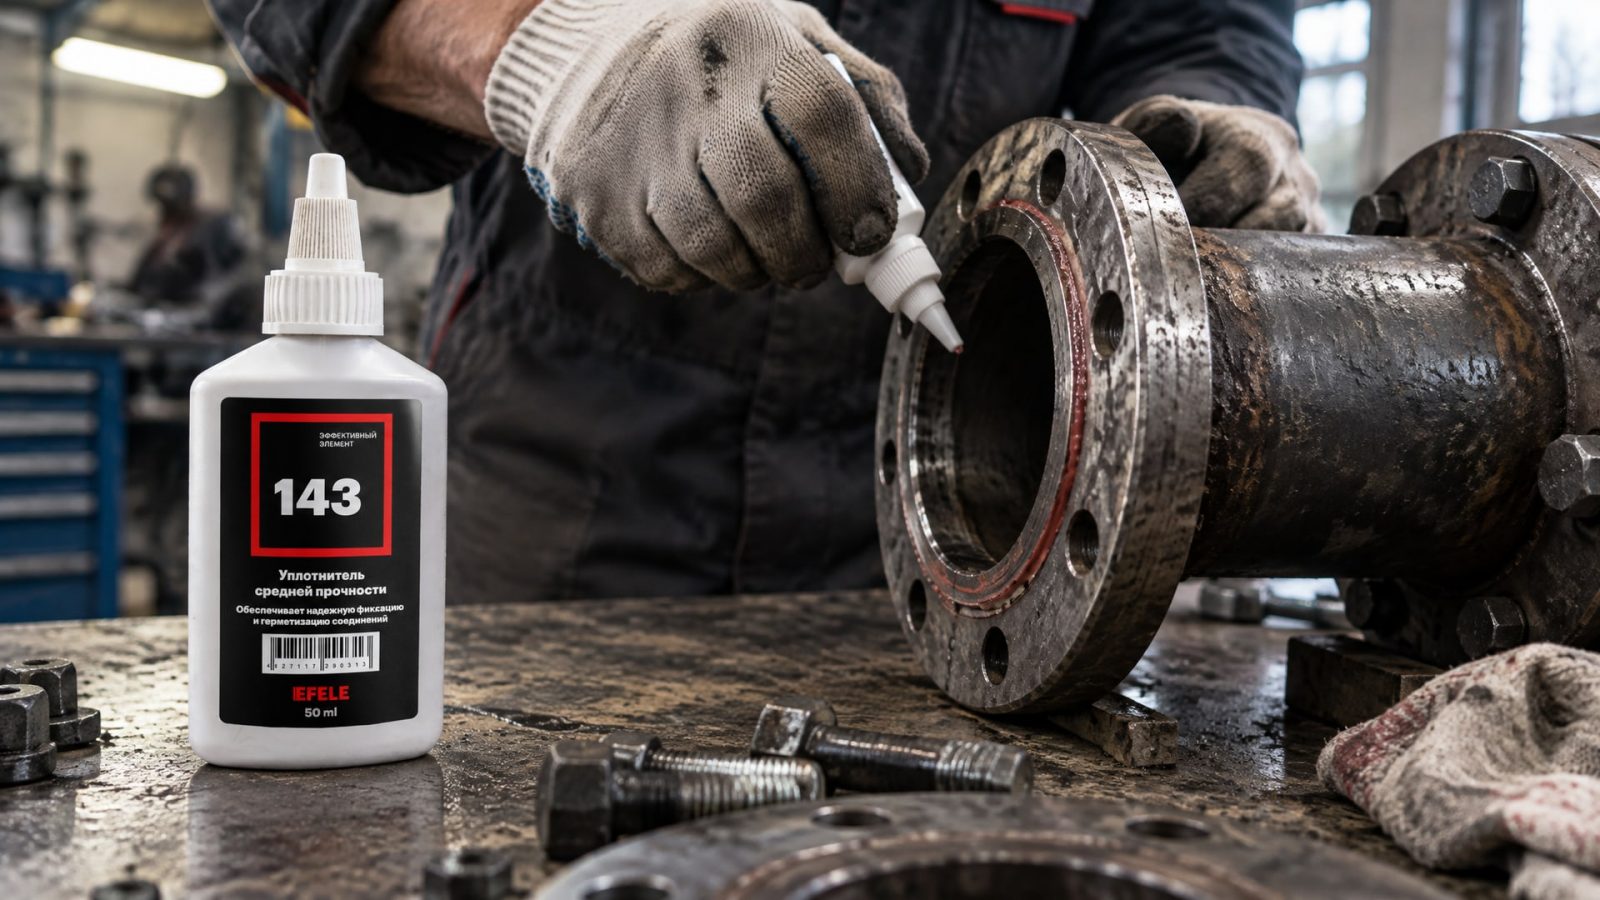
Если фланцевое соединение испытывает вибрацию или циклические нагрузки (например, на насосных узлах, компрессорах, двигателях), герметик должен сохранять эластичность и не трескаться при подвижке поверхностей. Для систем с высокой вибрацией, работающих в условиях фреттинга и износа, где старые прокладки быстро выдавливались и тратили герметичность, рекомендуется анаэробный герметик с повышенной адгезией. На фланцевых соединениях оборудования, где уже проявилась проблема с вымыванием смазки и микродвижениями, герметик, закрепляясь в микронеровностях поверхности, устраняет фреттинг и обеспечивает стабильное уплотнение. Герметик EFELE 143 применяется именно в таких условиях: он создает прочный слой между фланцами, препятствует окислению и вымыванию на контактных поверхностях, и выдерживает циклические нагрузки при температурах до 150 °C.
Зазор между фланцами
Типичный герметик заполняет зазор до 0,25 мм. Если гайдовая поверхность имеет больший зазор, герметик может не обеспечить герметичность, и потребуется предварительная шлифовка или использование более мощного состава. Перед выбором герметика стоит измерить реальный зазор в нескольких точках фланца.
Подготовка фланца и нанесение герметика
Качество герметизации зависит в первую очередь от подготовки поверхности.
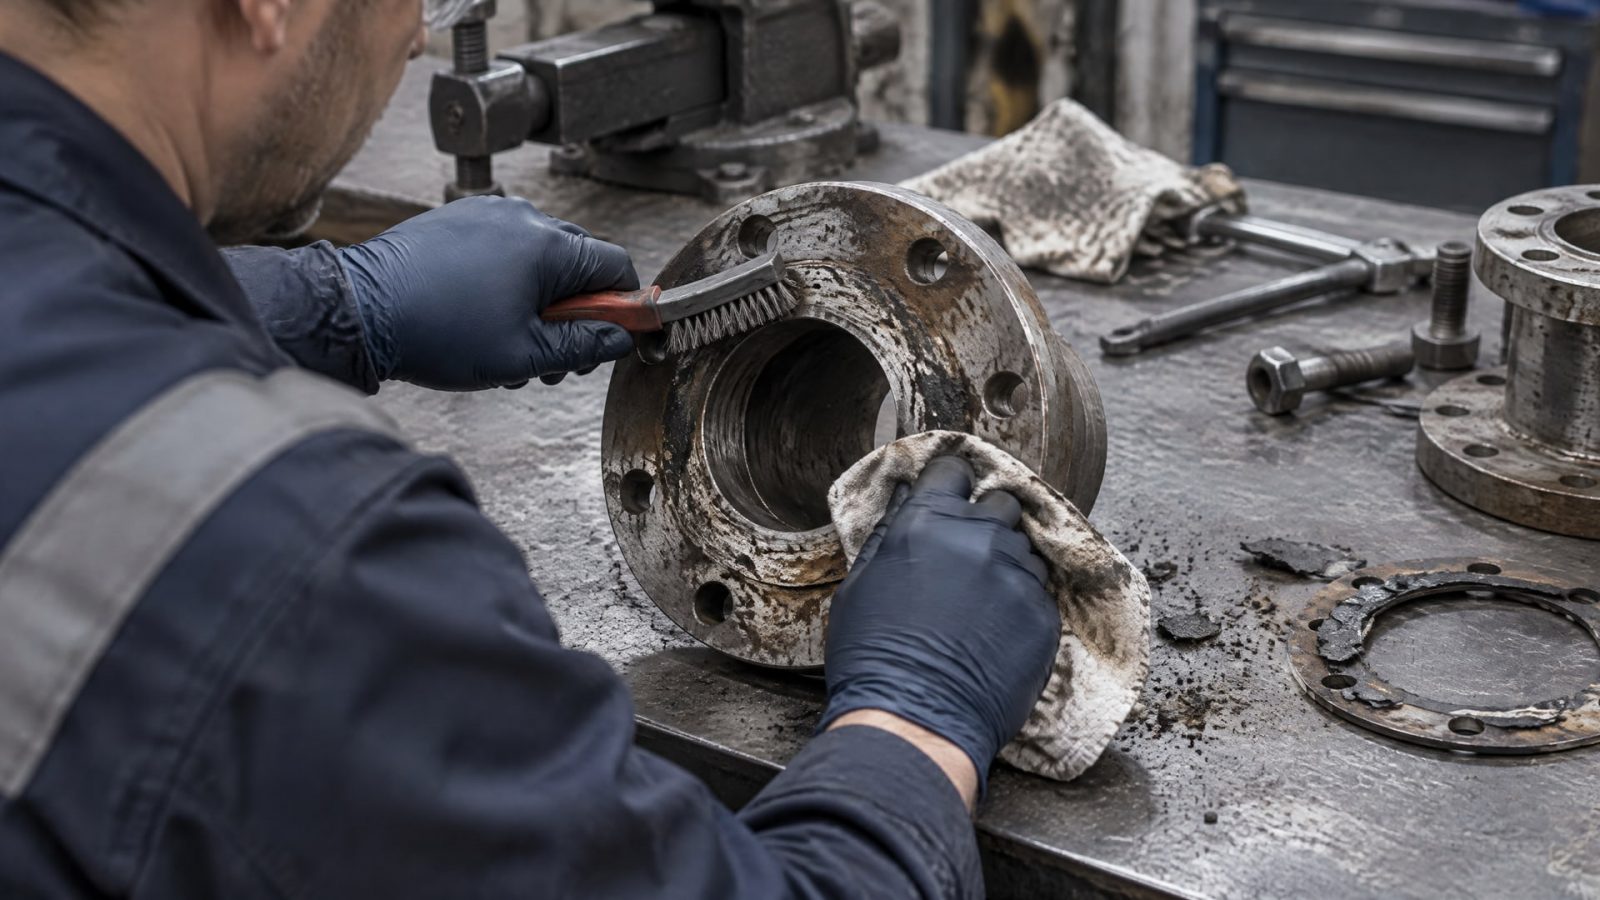
Любые ошибки на этапе очистки приведут к неполному отверждению и утечкам.
Очистка и обезжиривание
Поверхность фланца нужно полностью освободить от старой прокладки, остатков прежнего герметика, масла, смазки, грязи и ржавчины. Инструмент подбирается в зависимости от загрязнения: скребок, проволочная щетка, наждачная бумага или абразивный диск. Нельзя оставлять разломанные волокна картонной прокладки - они помешают нормальному отверждению герметика.
После механической очистки поверхность обезжиривают растворителем (ацетон, уайт-спирит или специальный очиститель). После обезжиривания фланец должен выглядеть чистым и сухим. Если влага осталась, герметик может не отвердеть в нужных местах.
Применение активатора
На нержавейке, оцинковке и других пассивных металлах рекомендуется нанести активатор перед герметиком. Активатор ускоряет полимеризацию анаэробного состава на поверхностях, где недостаточно естественной каталитической активности. Активатор наносится тонким слоем и сушится в течение нескольких минут (время указано в инструкции).
Нанесение герметика
Герметик наносится непрерывным валиком без разрывов. Линия должна проходить: - по внутреннему краю фланца (со стороны центра соединения); - вокруг всех болтовых отверстий.
Не рекомендуется наносить герметик толстым слоем или по спирали - достаточно одной аккуратной линии толщиной 2–3 мм. Избыток состава просто выдавится при затяжке, а на герметичность не повлияет. После нанесения герметика нужно сразу приступить к сборке узла, пока состав не начал схватываться.
Сборка и затяжка болтов
Фланцы собирают как можно быстрее, без сдвига одной половины относительно другой. Болты затягивают крест-накрест (противоположный ход), чтобы нагрузка распределялась равномерно. Момент затяжки должен соответствовать штатному значению для данного соединения и типа болта. Недотяжка приведет к утечке, перетяжка может деформировать фланец.
После сборки узел оставляют в покое на 20–40 минут, чтобы герметик закрепился. Это время называется фиксацией, и в течение этого периода нельзя беспокоить соединение, иначе герметик может нарушиться. Полное отверждение занимает примерно 24 часа, и только после этого узел можно пускать в рабочий режим с полной нагрузкой.
Типичные ошибки при замене прокладки герметиком
Неправильное применение герметика часто приводит к повторным утечкам и переделкам.
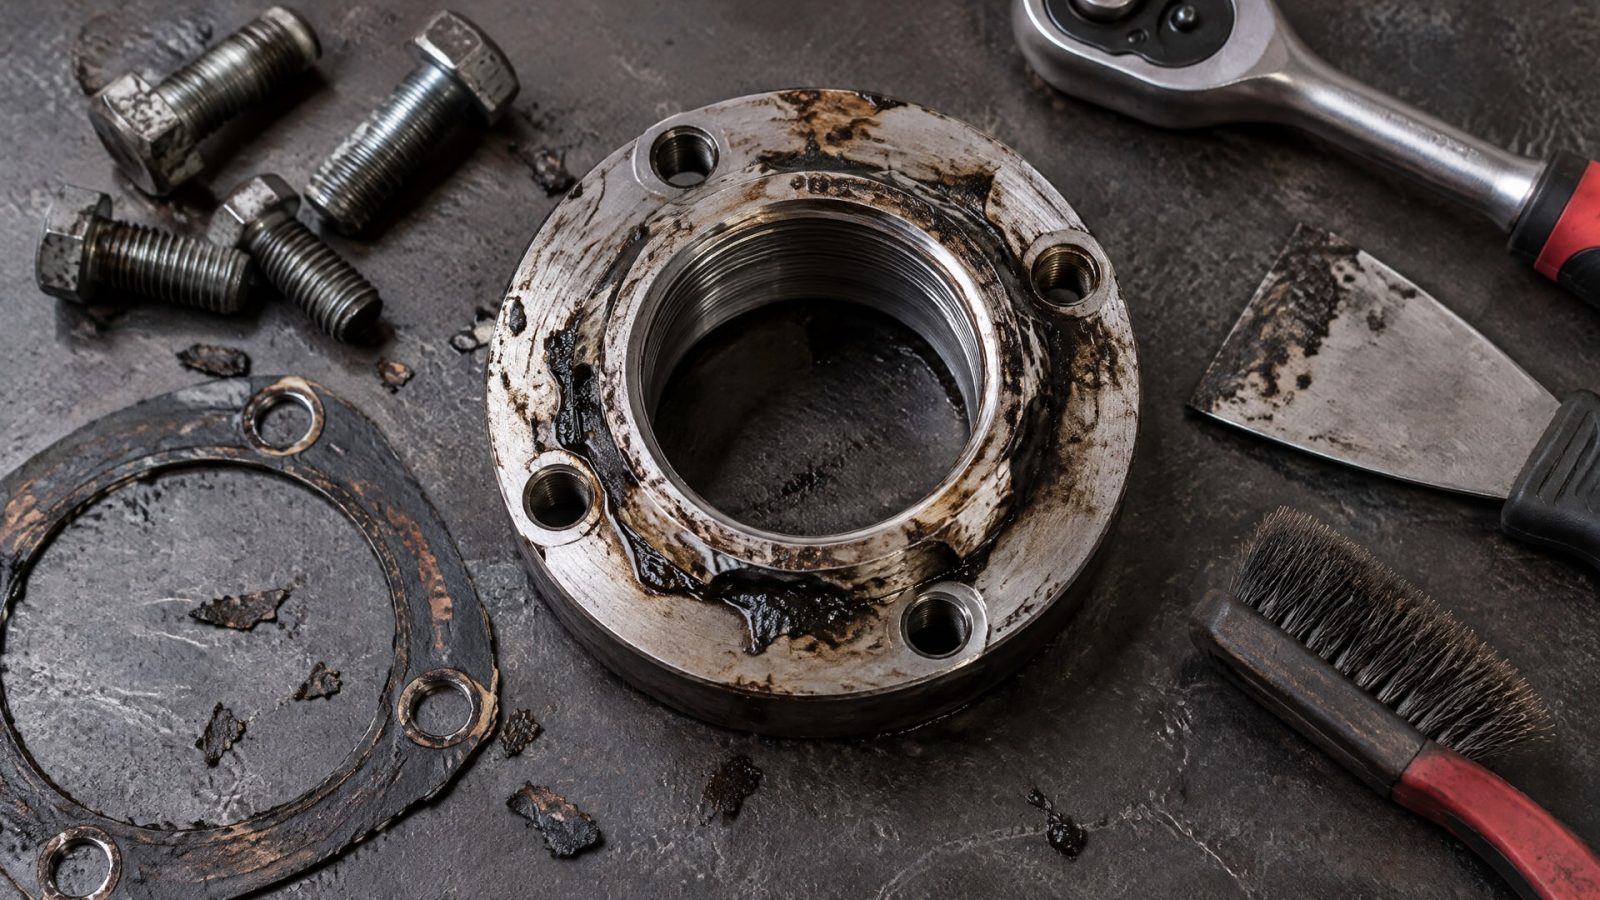
Вот самые частые промахи:
Недостаточная очистка фланца
Если на поверхности осталось масло, старая прокладка или ржавчина, герметик не прилипнет и не отвердеет нормально. Результат - утечка через несколько недель работы. Очистка должна быть полной, а не «по верхам».
Наличие влаги на поверхности
Анаэробные составы отверждаются в отсутствие кислорода, но избыточная влага замедляет полимеризацию. Поверхность должна быть сухой. Если фланец был вымыт, его нужно высушить тряпкой или продуть сжатым воздухом перед нанесением герметика.
Нанесение слишком толстого слоя или избытка
Один непрерывный валик - это достаточно. Попытка «подстраховаться» лишним герметиком приводит к выдавливанию излишка при затяжке, и герметичность от этого не улучшается. Кроме того, излишек сложнее потом убирать.
Собирание фланцев с задержкой
Если после нанесения герметика ждать слишком долго, состав начнет схватываться и потеряет текучесть. При сборке фланцы не смогут плотно сойтись, и герметичность нарушится. Нужно действовать быстро, но без спешки.
Неправильная затяжка болтов
Затяжка не по диагонали приводит к перекосу фланца и неравномерному давлению на герметик. Крест-накрест и по штатному моменту - это правило, которое работает.
Игнорирование активатора на пассивных металлах
На нержавейке или оцинковке без активатора герметик будет отверждаться медленно или вообще не отвердеет. Это одна из главных причин неудач при замене прокладок на изделиях из этих материалов.
Попытка использовать герметик для сильно поврежденных фланцев
Если фланец коробленный, с глубокими рисками или сильным износом, герметик не будет держать. Сначала нужно восстановить геометрию фланца, а потом применять герметик.
Часто задаваемые вопросы
Можно ли использовать герметик вместо прокладки?
Да, но не всегда. Герметик подходит для жестких металлических фланцев с хорошей геометрией. Если фланец коробленный, поврежденный или имеет серьезные дефекты поверхности, герметик не заменит качественное восстановление. Проверьте состояние фланца визуально и на щупе перед переходом на герметик.
Какой герметик можно использовать вместо прокладки?
Выбор зависит от материала фланца, рабочей температуры и рабочей среды. На активных металлах (сталь, чугун) подойдет стандартный анаэробный герметик с диапазоном -55…+150 °C. На пассивных металлах (нержавейка, оцинковка) требуется герметик с активатором. Уточните совместимость с рабочей жидкостью в технической документации выбранного состава.
Нужно ли наносить герметик толстым слоем для надежности?
Нет. Нужен один непрерывный валик толщиной 2–3 мм по внутреннему краю фланца и вокруг болтовых отверстий. Избыток герметика просто выдавится при затяжке и не улучшит герметичность. На качество уплотнения влияет не толщина, а полнота контакта герметика с поверхностью.
Можно ли сразу пускать узел в работу после сборки?
Начальная фиксация герметика происходит за 20–40 минут, но полное отверждение занимает около 24 часов. Узел нельзя нагружать раньше этого времени. Даже если герметик кажется сухим, внутри он еще полимеризуется, и перегруз может нарушить целостность слоя.
Что делать, если герметик не отвердел в срок?
Если герметик не схватился через 30–40 минут, значит, одна из условий нарушена: не удалена старая прокладка или масло со стыка, не использован активатор на пассивном металле, или поверхность слишком влажная. Нужно разобрать соединение, снять герметик, полностью очистить фланец, и повторить процедуру.
Заключение
Анаэробный герметик - практичный способ замены вырубной прокладки, если конструкция и условия работы позволяют. Главное условие: жесткий металлический фланец с ровной поверхностью, хорошо очищенной от грязи, масла и старых прокладок. Выбор герметика зависит от типа металла, температурного диапазона и рабочей среды; на пассивных металлах обязателен активатор.
Применение герметика несложно: непрерывный валик по краю фланца, быстрая сборка, затяжка болтов по диагонали, полное отверждение в течение суток. Ошибки на этапе подготовки и нанесения приводят к повторным утечкам, поэтому стоит следовать инструкции и не торопиться. Если фланец поврежден, коробленный или имеет зазор больше 0,25 мм, герметик не спасит - сначала нужно восстановить поверхность. Перед закупкой герметика проверьте спецификацию на совместимость с вашим металлом и рабочей жидкостью, и убедитесь, что температурный диапазон покрывает условия эксплуатации.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как пищевая смазка для пищевого оборудования H1 защищает узлы от агрессивных моющих средств и коррозии в условиях частой мойки.
Узнайте, как предотвратить коррозию металлических деталей автомобиля весной. Полное руководство по антикоррозийной обработке и выбору антикора.
Узнайте, почему стандартные анаэробные составы не подходят для крепления пластиковых деталей и какие существуют безопасные альтернативы.