
Как пищевые смазки H1 защищают оборудование от агрессивных моющих средств
Пищевые смазки H1 - это не просто материалы, которые разрешены контактировать с едой в следовых количествах. Это специально разработанные составы, которые должны выдерживать одновременно три враждебные силы: распыленную воду, агрессивные моющие растворы и коррозийную среду влажного производства. На практике закупщики и инженеры часто ошибаются, полагая, что наличие допуска H1 автоматически гарантирует защиту при мойке. На самом деле H1 - это только классификация по риску контакта с пищей; стойкость к вымыванию, коррозии и детергентам нужно подтверждать отдельно испытаниями. Эта статья разберет, какие свойства действительно защищают узлы оборудования в условиях частой CIP-мойки и почему выбор смазки для влажной среды требует анализа конкретных данных из технического листа, а не только наличия пищевого сертификата.
Материал полезен техническим специалистам, инженерам и закупщикам, которые ищут надежное решение для линий фасовки, моечных зон и узлов, регулярно подвергаемых санитарной обработке.
Что означает H1 и почему этого недостаточно для влажной среды
H1 в классификации NSF означает пищевые смазки, разрешенные в условиях, где возможен только случайный контакт с продуктом или упаковкой в следовых количествах.
Исторически этот допуск ориентирован на предел 10 ppm - объем смазочного материала, который может попасть в продукт при неисправности оборудования или ошибке оператора. Однако допуск H1 не определяет само по себе поведение смазки при контакте с водой, щелочными растворами для CIP-мойки или кислотными дезинфектантами.
Многие закупщики ошибочно полагают, что наличие сертификата H1 означает автоматическую совместимость с условиями частой мойки. На практике между сертификацией по H1 и реальной стойкостью к вымыванию находится дополнительный уровень испытаний, который должен быть подтвержден в техническом листе смазки. Производители указывают результаты специальных тестов - ASTM D1264 (water washout resistance) и ASTM D4049 (water spray-off resistance) - именно потому, что эти показатели решают, выживет ли защитная пленка на узле после первой же процедуры мойки.
Разница между допуском H1 и практической стойкостью к мойке аналогична разнице между сертификатом качества (подтверждает, что продукт безопасен при попадании в пищу) и гарантией долговечности (показывает, как долго смазка защитит оборудование от ржавчины и абразива). Для линий фасовки, участков обработки и моечных зон эта разница критична.
Как вода и моющие средства разрушают защиту оборудования
Механизм вымывания смазки из узла трения состоит из двух параллельных процессов.
Первый - прямое вымывание: распыленная вода или проточный раствор механически вытягивают смазку из зазоров и с открытых поверхностей. Второй процесс тоньше: детергенты и щелочные растворы нарушают поверхностное натяжение смазки, снижая ее адгезию к металлу, и одновременно ускоряют эмульгирование - разделение смазки на масло и вода.
При частой мойке давление воды добавляет механический стресс. Наиболее уязвимы открытые узлы и направляющие, где смазка не защищена корпусом: там вода действует как абразив, вытягивая смазку, и оставляет металл с потертой, истонченной защитной пленкой. После высыхания оборудование, оставленное без смазки, начинает окисляться под влиянием кислорода воздуха и остаточной влаги. Щелочность моющих растворов (часто 10-13 pH) ускоряет коррозию, особенно на узлах из чугуна, стали и цветных металлов.
Практические исследования показывают: смазка, теряющая более 10% массы при испытании на spray-off, теряет эффективность в реальных условиях. Это означает, что тонкая пленка стирается быстрее, чем накапливается новая, - начинается цикл прогрессирующего износа и коррозии.
Стойкость к вымыванию как основной критерий выбора
Для оборудования в зонах частой мойки решающим показателем становится water spray-off resistance - способность смазки сохранять на месте более 90% своей массы после воздействия распыленной воды.
Этот показатель измеряется по методу ASTM D4049, где смазка подвергается разовому воздействию водяной струи при контролируемых условиях. Результат менее 10% потери считается приемлемым для влажной среды; значения выше 15% указывают на риск быстрого стирания.
Вторая важная метрика - water washout resistance (ASTM D1264), которая показывает, насколько смазка устойчива к вымыванию при многократном контакте с проточной водой. Эта характеристика особенно важна для линий непрерывной мойки, где оборудование подвергается длительному воздействию влаги.
Адгезия - третий фактор, часто упускаемый при выборе. Адгезия определяет, насколько крепко смазка прилипает к поверхности металла и не скатывается в капли при распылении. Смазка с низкой адгезией даже при хорошем значении spray-off в тесте может быстро стечь или разбиться на брызги в реальных условиях. Производители указывают адгезию качественно (good, excellent) или через испытания на механическую стойкость пленки.
Для выбора смазки под конкретное оборудование следует запросить у поставщика данные всех трех показателей: spray-off (не выше 10% потери), washout (тест на многократное вымывание), адгезия (указание о сохранении пленки при распылении). Если в техническом листе есть пропуски по этим параметрам, это повод либо запросить дополнительные испытания, либо выбрать другой продукт.
Защита от коррозии в условиях влажной среды и CIP-растворов
Коррозия на пищевом оборудовании прогрессирует в три этапа.
На первом этапе вода и остатки моющих средств разрушают защитную пленку, которую создала смазка. На втором этапе голый металл начинает окисляться. На третьем этапе окисление переходит из локальной ржавчины в сплошное покрытие, которое может отколоться и загрязнить продукцию.
Смазка в этом процессе выполняет две функции: первая - механическая защита (барьер между металлом и влагой), вторая - химическая защита (молекулы присадок образуют защитный слой на металле). Когда смазка вымывается, функция защиты теряется. Поэтому для оборудования в зонах частой мойки выбирают смазки, которые заявляют отдельно о corrosion protection - это означает, что формула содержит масляные компоненты и присадки, которые быстро восстанавливают защитный слой после контакта с водой.
Кальциевые сульфонатные комплексы - класс загустителей, который часто используют производители для этих целей. Такие загустители хорошо удерживают масло на месте даже при частой мойке и обеспечивают щелочной резерв, препятствующий образованию кислотных соединений при контакте с агрессивными средами. Исследования показывают, что смазки на основе кальциевых сульфонатов показывают лучшую комбинацию water washout, spray-off и corrosion protection в условиях CIP.
Для узлов из алюминия, латуни и других цветных металлов важно убедиться, что смазка не содержит компонентов, которые сами по себе ускоряют коррозию. Это подтверждается в технических листах как compatibility с конкретными материалами узлов.
Совместимость смазок с режимами CIP и санитарной мойки
CIP (Cleaning In Place) - это автоматизированный режим мойки, при котором оборудование не разбирается, а смазка подвергается контакту с горячими (60–80 °C) щелочными растворами, часто с добавлением окислителей и ПАВ (поверхностно-активных веществ).
Этот режим намного более агрессивен, чем просто распыление холодной воды.
Смазка, совместимая с CIP, должна выдерживать четыре одновременных фактора: высокую температуру (которая ускоряет старение масла), щелочность (которая разрушает присадки), окислители (которые атакуют углеводороды масла) и механическое выбивание (распыление под давлением).
В технических листах такую совместимость обозначают как CIP/COP resistance или CIP compatibility. Это не означает, что смазка не будет вымыта - она будет вымыта, как и любая другая. Это означает, что темпы деградации контролируются: смазка не будет полностью потеряна после однократного цикла и не потеряет свойства NLGI (консистенцию) так быстро, чтобы течь или высыхать.
Для линий с CIP-мойкой рекомендуется выбирать смазки, где специально указана совместимость с ними. Одновременно стоит увеличить периодичность переподсмазки: если при ручной мойке смазку наносили раз в неделю, при CIP может потребоваться дополнительная обработка два-три раза в неделю. Это учитывают при расчете расходов и планировании закупок.
Выбор смазки для влажной среды: от теории к практике
На практике выбор пищевой смазки для влажной среды начинается с формулировки требований по месту применения.
Закупщик должен собрать ответы на пять вопросов:
1. Каков тип узла? Открытые направляющие, подшипники в корпусе, звездочки, втулки скольжения - каждый тип требует свою консистенцию и адгезию.
2. Какова температура в зоне применения? В холодной зоне смазка может быть гуще, в горячей (близко к духовке, варочной панели) нужна термостойкая формула.
3. Какая используется мойка? Холодная вода, горячая вода, CIP с щелочью, CIP с кислотой, дезинфекция - каждый режим требует отдельной проверки совместимости.
4. Какие материалы узлов? Сталь, чугун, алюминий, латунь - материалы определяют, какие присадки подойдут для защиты от коррозии.
5. Какова нагрузка на узел? Высоконагруженные узлы требуют смазку NLGI 1 или 2 с подтвернутой несущей способностью.
После этого закупщик запрашивает у поставщика техлист (TDS) и проверяет наличие данных по spray-off, washout, corrosion protection и CIP-совместимости. Если цифр нет, это повод запросить образец для тестирования или выбрать другого поставщика.
На практике инженеры пищевого производства часто находят, что одна универсальная пищевая смазка не подходит для всех узлов на линии. Для направляющих выбирают NLGI 2, для открытых подшипников - NLGI 1 или 1.5, для фиксирующих узлов может потребоваться вязкая смазка-паста. При этом все должны быть H1 и совместимы с используемой мойкой. Это усложняет логистику, но гарантирует надежность оборудования.
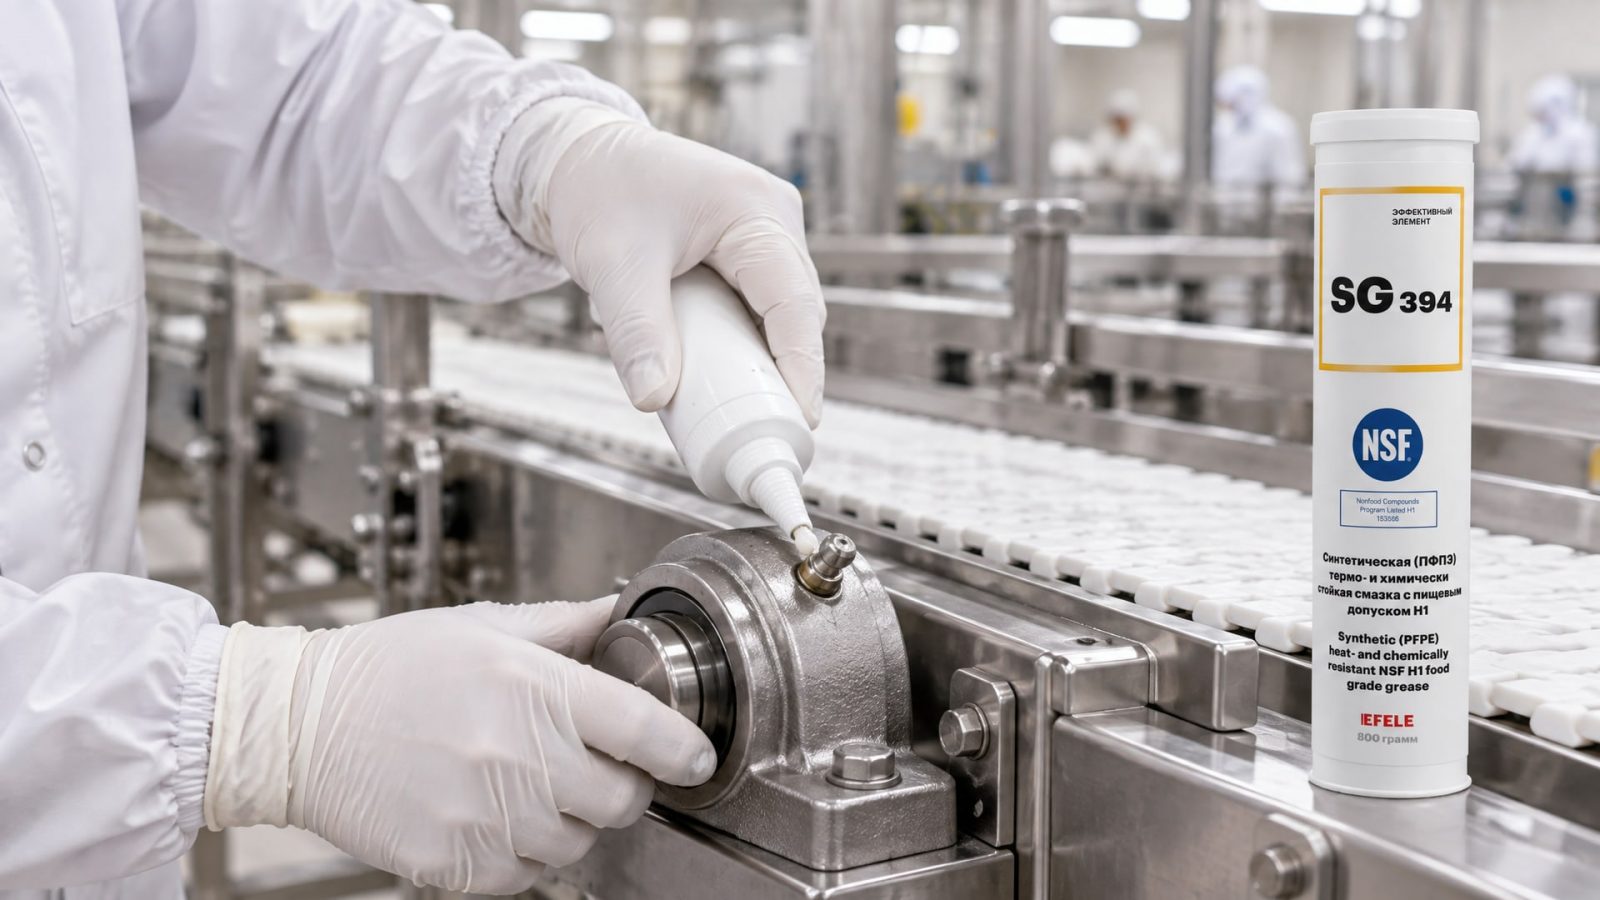
В условиях, где смазка подвергается одновременно высоким температурам (близко к тепловому оборудованию) и агрессивной мойке, используют термо- и химстойкие пластичные смазки. Такие составы часто содержат синтетические масла и специализированные загустители, которые сохраняют консистенцию при нагреве до 180 °C и выше, а также устойчивы к окислению при контакте с щелочными и кислотными средами. EFELE SG-394 - пример термо- и химстойкой смазки с допуском NSF H1, разработанной для таких условий: она обеспечивает стойкость к вымыванию при температурах мойки 60–80 °C и совместима с типичными CIP-растворами.
Стандарты и нормативы: ISO 21469 и NSF H1 в практике
ISO 21469:2006 - это международный стандарт, который задает гигиенические требования к разработке, производству, использованию и логистике смазок, предназначенных для мест, где возможен контакт с пищей.
Этот стандарт описывает, как производитель смазки должен документировать сырье, процессы производства, хранение и доставку, чтобы гарантировать отсутствие микробной контаминации и посторонних веществ.
Часто закупщики путают ISO 21469 с техническими требованиями к смазке (несущая способность, температурный диапазон, стойкость к воде). На самом деле ISO 21469 - это стандарт на управление процессом, а не на испытание готового продукта. Смазка, сертифицированная по ISO 21469 и имеющая допуск H1, может быть совершенно не пригодна для частой мойки, если ее техническая формула не подразумевает high washout resistance.
NSF H1 - это классификация по применению, независимая от ISO 21469. Она означает, что компетентный орган (NSF International) проверил, что смазка безопасна при случайном попадании в пищу в следовых количествах. Это не эквивалент гарантии долговечности или водостойкости.
На практике для пищевого оборудования в зонах мойки нужна смазка, которая одновременно имеет:
Сертификат NSF H1 (гигиеническая безопасность);
Сертификат ISO 21469 (контролируемое производство);
Подтвержденную высокую стойкость к spray-off (менее 10% потери);
Совместимость с используемым режимом мойки (CIP, дезинфекция);
Указание о коррозионной защите и адгезии.
Только при наличии всех пяти позиций можно считать выбор полностью обоснованным.
Практические ошибки при выборе и применении пищевых смазок
Первая ошибка - предположение, что H1 достаточно.
Многие закупщики выписывают спецификацию типа «пластичная смазка, NSF H1, NLGI 2» и полагают, что этого достаточно. В результате получают смазку, которая стирается за неделю в условиях частой мойки. Правильная спецификация должна включать конкретные значения spray-off, washout, диапазоны температур мойки и требуемую совместимость с CIP.
Вторая ошибка - использование одной смазки для всех узлов. На практике открытые направляющие нуждаются в смазке NLGI 2 с высокой адгезией, подшипники в открытом положении - в смазке NLGI 1, фиксирующие узлы - часто в вязкой пасте. Если использовать одну слишком жидкую смазку везде, она будет стекать с направляющих; если везде вязкую, она забьет подшипники.
Третья ошибка - пренебрежение переподсмазкой. Смазка, вымытая в цикле мойки, восстанавливается переподсмазкой. Если интервалы были рассчитаны на холодную воду, а мойка переведена на CIP, нужна более частая переподсмазка. Отсутствие этого приводит к истиранию узлов и ускоренной коррозии.
Четвертая ошибка - выбор по цене вместо свойств. Дешевая пищевая смазка может иметь H1, но 20% потери в spray-off. Это означает, что после первой же мойки узел останется почти без защиты. Разница в цене обычно окупается через месяц более частых переподсмазок и ремонтов.
Пятая ошибка - игнорирование совместимости с конкретной мойкой. Смазка, хорошо работающая при мойке холодной водой, может быстро деградировать при 70 °C и щелочности 12 pH. Перед внедрением новой системы мойки стоит проверить совместимость смазок, которые уже используются на оборудовании.
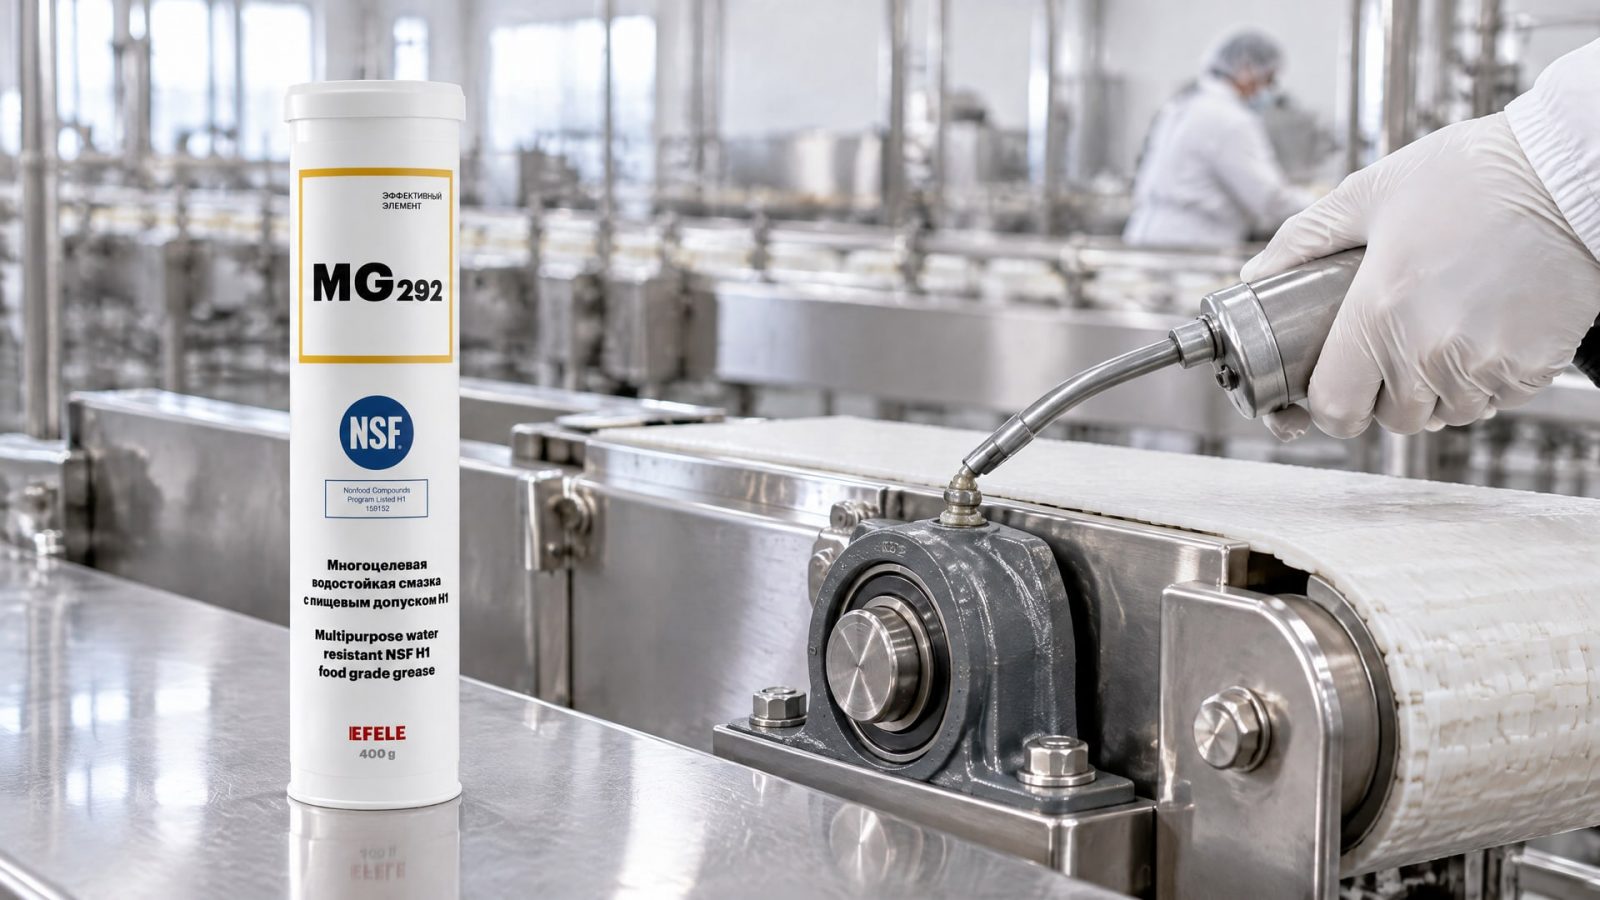
В узлах высоконагруженных и одновременно подверженных влажности и вибрации (например, подшипники конвейеров в зонах упаковки или направляющие резально-фасующего оборудования) выбирают водостойкие многоцелевые смазки с проверенной вибростойкостью. EFELE MG-292 - водостойкая смазка такого профиля с допуском NSF H1, предназначенная специально для высоконагруженных узлов, подвергаемых частой мойке и воздействию агрессивных сред: она сочетает стойкость к вымыванию, защиту от фреттинга и надежный холодный пуск при низких температурах хранения.
Часто задаваемые вопросы
Если смазка H1, почему она не выдерживает мойку?
H1 - это допуск к случайному контакту с пищей, а не к стойкости при воде и мойке. Смазка H1 может быть вымыта водой точно так же, как смазка любого другого класса. Стойкость к вымыванию определяется отдельной характеристикой (spray-off, washout) и должна быть указана в техническом листе конкретного продукта.
Что означает менее 10% потери в spray-off тесте?
Это означает, что смазка сохраняет на месте более 90% своей массы после однократного воздействия распыленной воды при стандартных условиях. Такая смазка будет держать защитную пленку в условиях реальной мойки, тогда как смазка с потерей 15–20% будет стираться быстро и требовать более частой переподсмазки или замены.
ISO 21469 и NSF H1 - это одно и то же?
Нет. ISO 21469 - это стандарт на управление процессом производства и логистикой смазки, гарантирующий отсутствие контаминации. NSF H1 - это классификация по применению, означающая, что смазка безопасна при случайном попадании в пищу. Смазка может иметь оба сертификата, но ни один не гарантирует стойкость к мойке.
Нужна ли отдельная смазка для влажной среды?
Да. Обычная пищевая смазка H1, разработанная для сухих условий, может быстро вымываться в зонах частой мойки. Для влажной среды выбирают смазку с подтвержденной high washout resistance, corrosion protection и совместимостью с используемым режимом мойки (CIP, горячая вода, щелочная среда).
Как проверить, совместима ли смазка с CIP-мойкой?
В техническом листе ищут раздел про CIP compatibility или chemical resistance. Там должны быть либо перечислены типовые CIP-растворы (щелочь 12 pH, окислители, ПАВ), либо указано, что смазка протестирована и совместима. Если раздела нет, нужно запросить такие данные у поставщика или провести собственное испытание на образце.
Заключение
Пищевая смазка H1 защищает оборудование от агрессивных моющих средств не благодаря одному только допуску H1, а благодаря комплексу специальных свойств: стойкости к вымыванию водой, адгезии к металлу, защите от коррозии и совместимости с щелочными и кислотными растворами CIP. H1 - это допуск на безопасность при попадании в пищу, а техническая стойкость к мойке нужно подтверждать отдельно испытаниями ASTM D4049 (spray-off менее 10%), ASTM D1264 (washout) и проверкой коррозионной защиты.
Правильный выбор смазки начинается с опроса конкретных условий применения: типа узла, температуры, режима мойки (CIP, горячая вода, дезинфекция) и материалов оборудования. После этого закупщик запрашивает данные из технического листа и сравнивает их с требованиями спецификации. На практике лучшие результаты дают смазки на основе кальциевых сульфонатных комплексов, которые сочетают водостойкость, щелочной резерв и надежную адгезию. После внедрения такой смазки важно усилить контроль переподсмазки: в условиях CIP интервалы между процедурами смазки часто нужно сократить на 30–50% по сравнению с обычной мойкой.
Следующий шаг - провести выборочный тест новой смазки на наиболее критичном узле оборудования (например, направляющих резально-фасующего станка или передачах конвейера в зоне упаковки) в течение двух-трех недель, прежде чем расширять использование на всю линию. Это позволит убедиться в совместимости с конкретным режимом мойки вашего производства и избежать неожиданных отказов оборудования после масштабирования.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как предотвратить коррозию металлических деталей автомобиля весной. Полное руководство по антикоррозийной обработке и выбору антикора.
Узнайте, почему стандартные анаэробные составы не подходят для крепления пластиковых деталей и какие существуют безопасные альтернативы.
Узнайте, как обеспечить биостойкость СОЖ и избежать роста бактерий в баке, чтобы продлить срок службы жидкости и сохранить ее защитные свойства.