
Антипригарное покрытие оборудования: как предотвратить прилипание нетканых материалов в упаковочных узлах
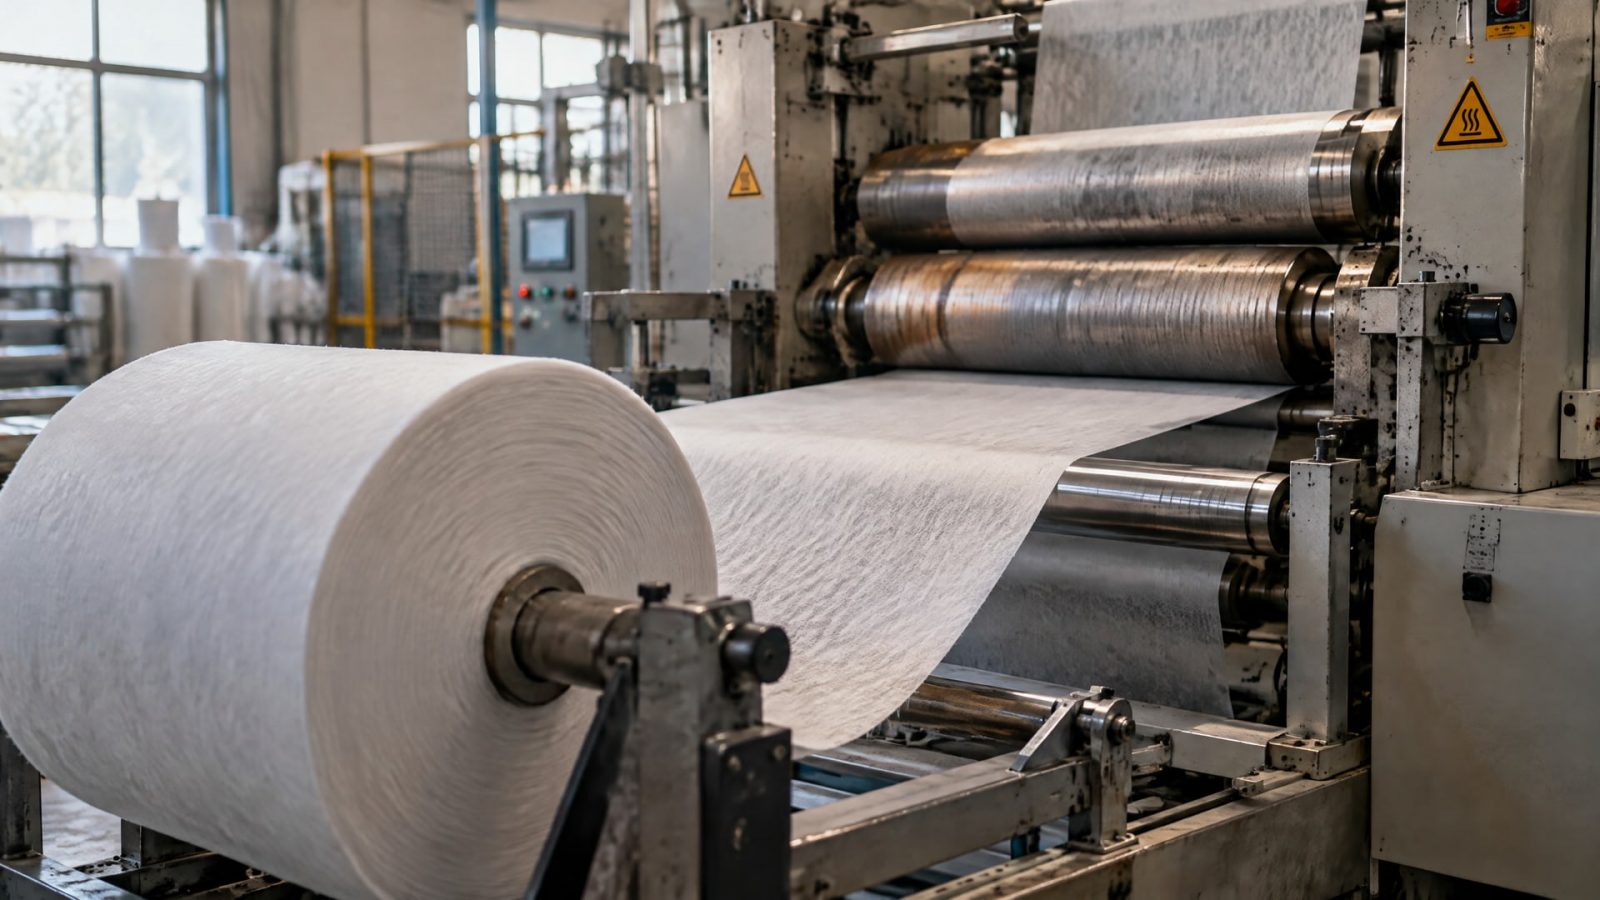
Прилипание и пригорание нетканого материала в упаковочном узле уменьшают не смазкой для подшипников, а подходящим антиадгезионным покрытием рабочей поверхности. Выбор зависит от температуры, времени контакта, свойств материала и состояния узла. Покрытие наносят на подготовленную поверхность тонким равномерным слоем, а результат проверяют в реальном режиме работы оборудования.
Статья поможет инженерам и техническим специалистам определить причину налипания, выбрать решение для горячей поверхности и организовать его проверку. Закупщик найдет критерии, которые стоит сверить со спецификацией: назначение состава, температурный режим, требования к покрытию и условия повторного нанесения.
Почему нетканый материал прилипает к упаковочному узлу
Прилипание нетканого материала возникает не обязательно из-за его собственных свойств.
На результат влияют температура поверхности, геометрия контактного участка и состояние покрытия. Если поверхность нагревается и прижимает материал в цикле упаковки, загрязнение или повреждение защитного слоя могут ухудшать отделение материала после контакта.
Поэтому прежде чем менять состав или увеличивать его количество, важно локализовать участок, где возникает проблема. Проверьте, на какой поверхности остаются волокна или следы пригорания, повторяется ли ситуация при каждом цикле и связана ли она с определенным режимом работы. Осмотрите контактную поверхность: равномерность старого покрытия и наличие загрязнений помогают понять, нужна ли очистка, восстановление или пересмотр решения.
Что проверить перед выбором покрытия
Температуру рабочей поверхности и ее изменения в цикле.
Время контакта с упаковочным материалом.
Геометрию зоны прижима и состояние поверхности.
Природу материала, который соприкасается с нагретым элементом.
Наличие загрязнений и следов износа старого покрытия.
Пригорание в упаковке не всегда устраняется одним и тем же способом: сначала нужно установить, возникает ли проблема на горячем контактном элементе или связана с движением и смазкой механизма. Для поверхности запайки задача состоит в том, чтобы снизить прилипание и обеспечить отделение материала. Для подшипника или вращающегося узла подбирают смазку с учетом условий его работы.
Такое разделение предотвращает ошибочную замену одного решения другим. Смазка для упаковочного оборудования не автоматически подходит для нанесения на поверхность, контактирующую с материалом. И наоборот, антиадгезионное покрытие не заменяет смазку в подвижном узле. Перед изменением обслуживания следует соотнести место дефекта с функцией детали.
Антипригарное покрытие оборудования: критерии выбора
Для поверхностей упаковочного оборудования, контактирующих с нагретым материалом, применяют антиадгезионные покрытия.
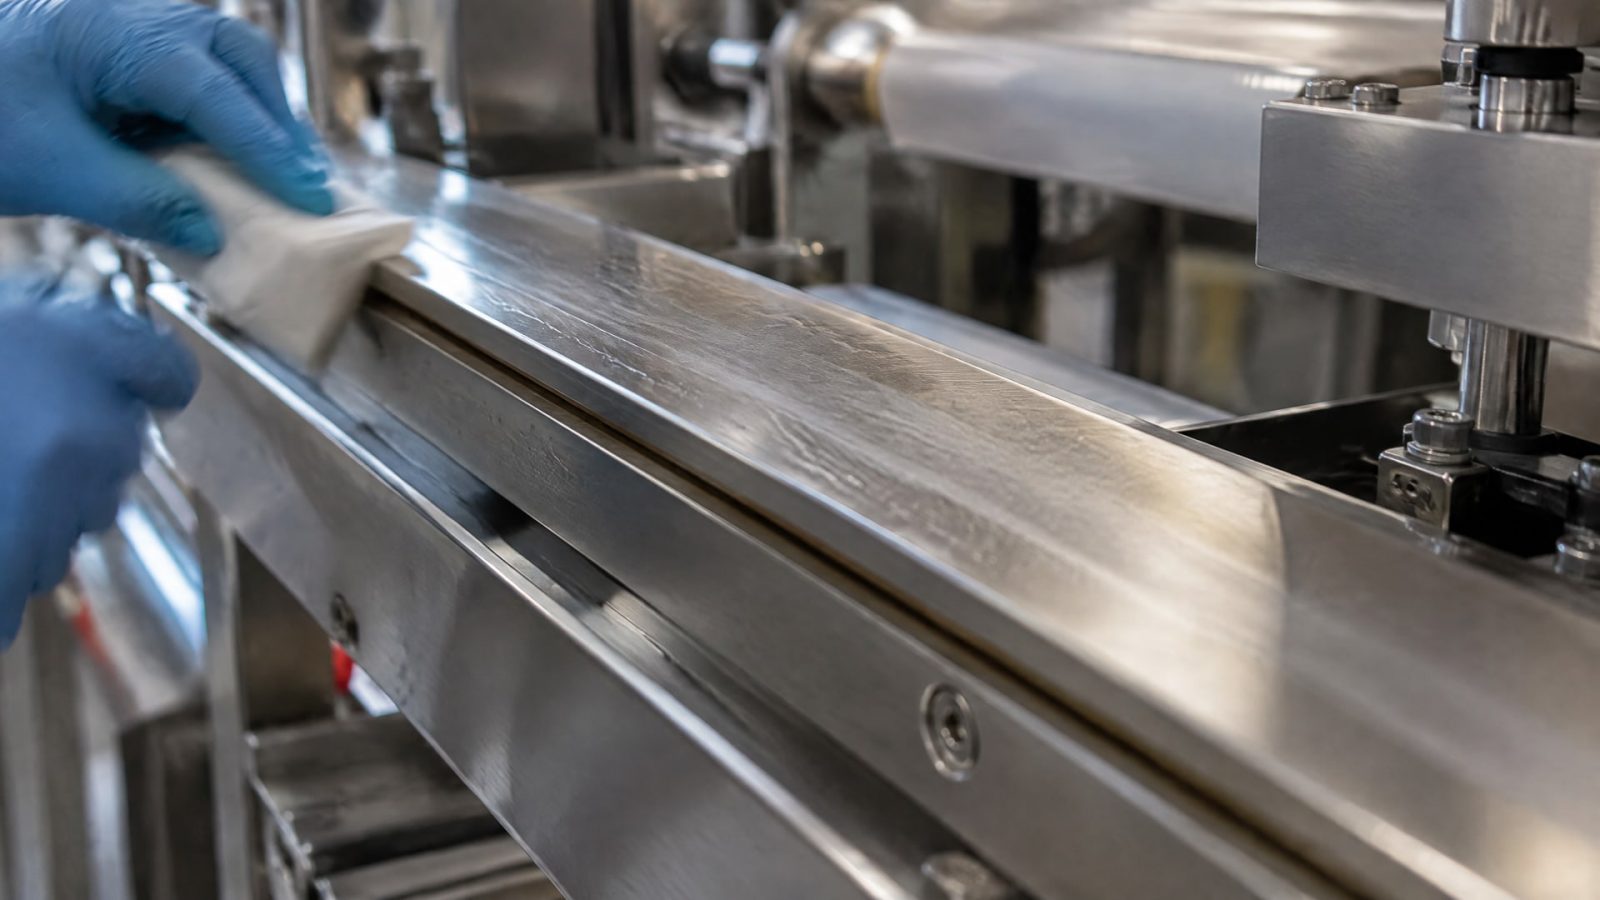
В качестве одного из решений для рабочих поверхностей используют покрытия на основе PTFE или FEP: они снижают трение и помогают материалу отделяться после цикла запайки. Однако одного названия полимера недостаточно для подбора. Важно учитывать температуру, время контакта и природу упаковываемого материала.
Покрытие следует оценивать как часть технологического процесса. Значение имеют подготовка основы, способ нанесения и режим отверждения. Если поверхность плохо очищена или слой сформирован неравномерно, результат может отличаться от ожидаемого. Поэтому проверяйте не только свойства покрытия, но и то, как его наносят и обслуживают.
Сетка с антипригарным покрытием для оборудования
Сетка с антипригарным покрытием для оборудования уместна только тогда, когда в конкретном узле сетчатый элемент действительно контактирует с материалом и влияет на его отделение. Само наличие покрытия не гарантирует, что оно подходит для рабочей температуры и режима цикла. Сначала определите функцию сетки и условия контакта, затем сверьте материал покрытия и технологию его нанесения со спецификацией узла.
Если упаковываемая продукция или контактирующая поверхность подпадает под требования к материалам, ориентиром для спецификаций покрытий может служить EU 10/2011. Это не означает, что любое покрытие соответствует этому регламенту: статус конкретного материала нужно подтверждать документами на него и сверять с требованиями применения.
В справочных материалах для силиконовых антиадгезионных составов указан рабочий температурный диапазон до 199 °C / 390 °F. Это значение относится к указанным составам и не должно автоматически переноситься на покрытия другого типа. Рабочий диапазон конкретного решения проверяют по его документации и сопоставляют с фактической температурой поверхности. Выбирать состав только по верхнему пределу температуры недостаточно: важны также время контакта и характеристики материала.
Подготовка поверхности и нанесение покрытия
Подготовка влияет на то, насколько равномерно покрытие ляжет на рабочую поверхность.
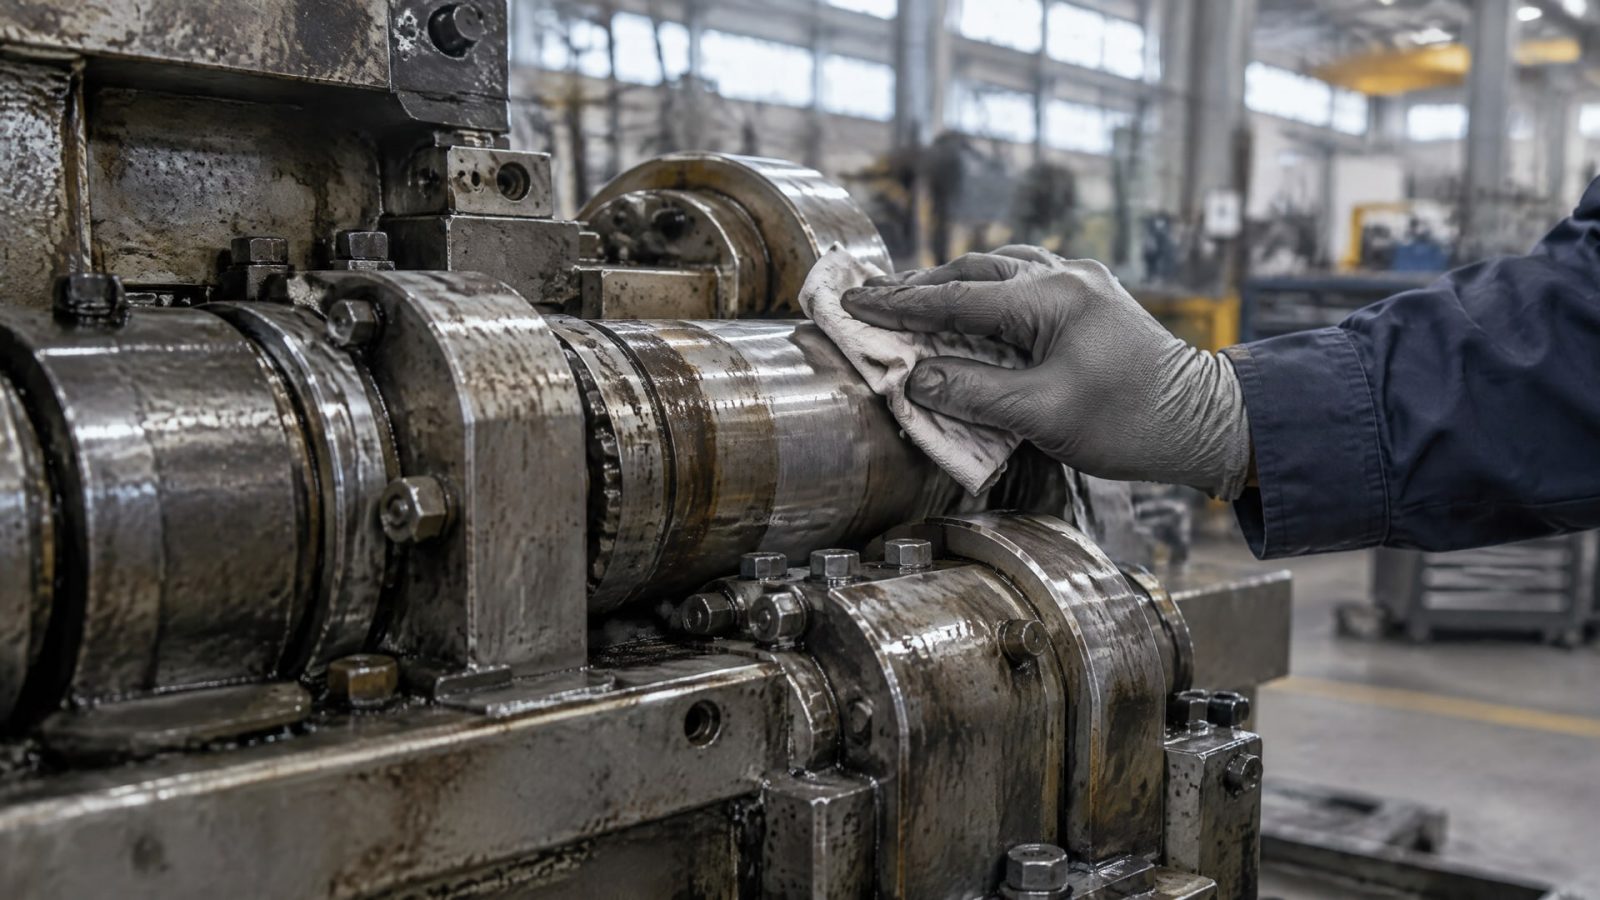
Перед нанесением ее тщательно очищают и высушивают. Остатки загрязнений могут мешать формированию равномерного слоя, а избыток состава способен накапливаться и загрязнять узел. Поэтому ориентируются на тонкое нанесение, а не на увеличение количества материала.
Порядок работ удобно закрепить в инструкции по обслуживанию:
Очистить и высушить контактную поверхность.
Проверить, что выбранный состав рассчитан на температуру и материал узла.
Нанести тонкий равномерный слой.
Проверить отделение материала в реальном цикле работы.
Зафиксировать периодичность повторного нанесения по фактической эксплуатации.
Проверка в рабочих условиях нужна до полномасштабного внедрения. Оцените, отделяется ли материал после цикла, как меняется состояние поверхности и сохраняется ли эффект при обычной интенсивности эксплуатации. Если результат нестабилен, проверьте подготовку основы, равномерность слоя и соответствие состава фактическому режиму, а не наносите его толще.
Единого срока обновления для всех упаковочных узлов нет: повторное нанесение планируют с учетом интенсивности работы и износа покрытия. При обслуживании также учитывают технологию нанесения и режим отверждения, предусмотренные для выбранного материала. Запись о состоянии поверхности и дате обслуживания помогает сопоставить срок работы покрытия с производственными условиями и корректировать регламент на основании наблюдений.
Чем отличается антиадгезионное покрытие от смазки
Антиадгезионный состав снижает вероятность прилипания к рабочей поверхности.
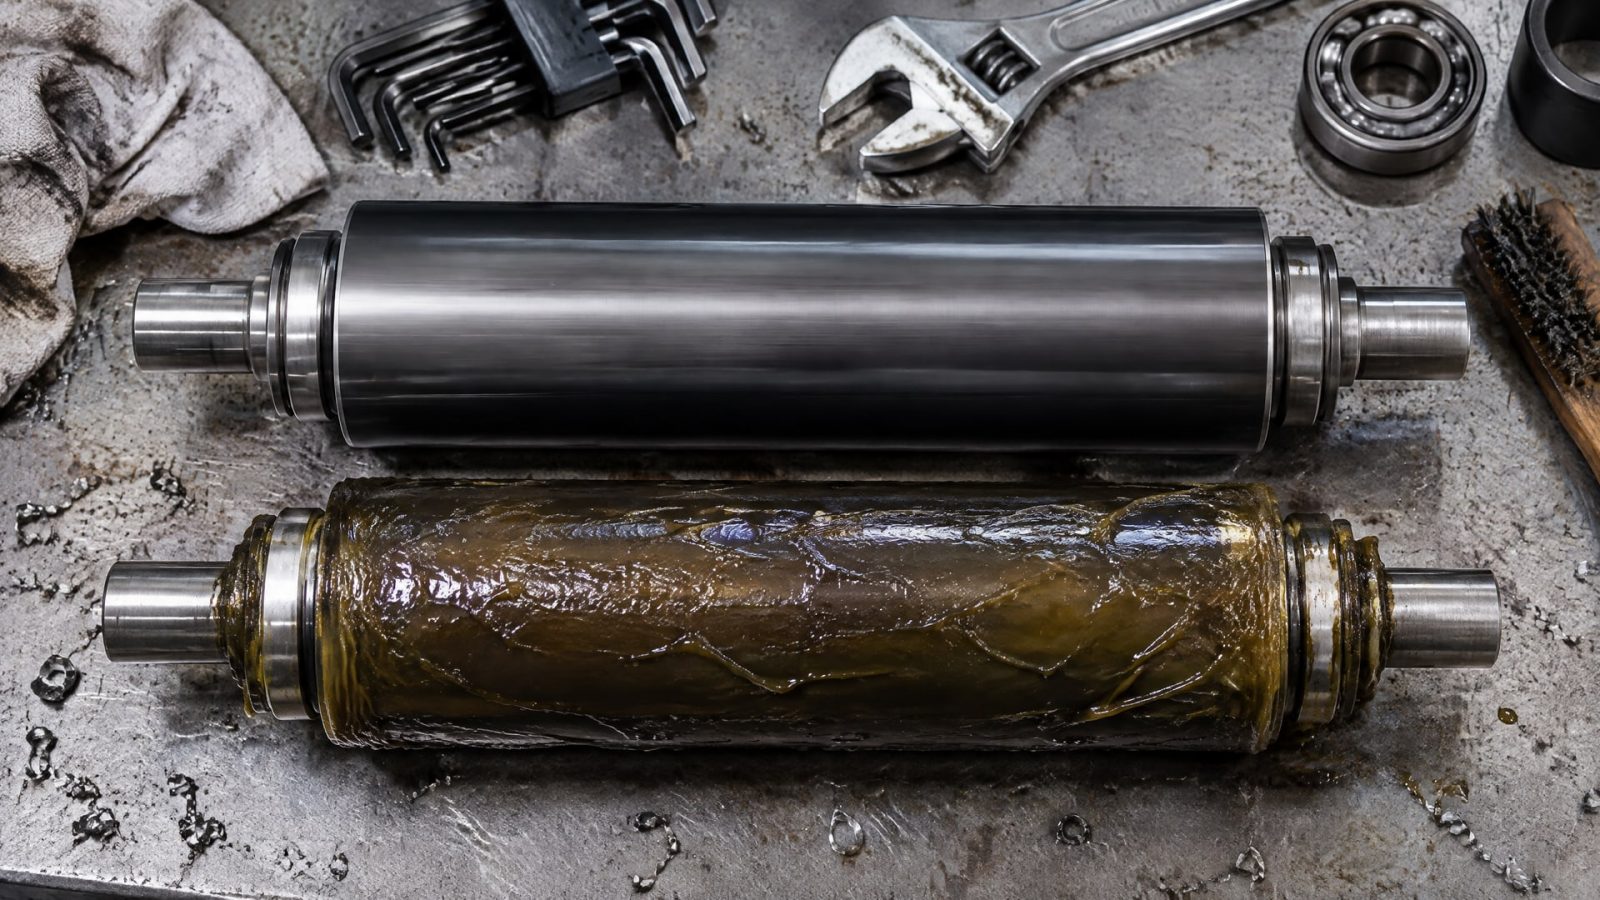
Смазка уменьшает трение в подшипниках и других подвижных элементах. Это разные функции, поэтому подмена одного материала другим может оставить исходную проблему нерешенной. Если нетканый материал прилипает к нагретому элементу, сначала рассматривают покрытие или состав, предназначенный для отделения материала.
Для смазки вращающихся и подвижных узлов подбирают параметры по условиям работы: температуре, скорости, нагрузке и совместимости с материалами узла. В качестве отправной точки для типовых подшипниковых и вращающихся узлов в справочных материалах встречается NLGI 2. В одной из рекомендаций эта консистенция связана с подачей через смазочный пистолет при давлении менее 150 psi. Эти ориентиры не заменяют подбор по документации оборудования.
NLGI обозначает класс консистенции пластичной смазки, а не ее марку и не способность предотвращать прилипание. Для масел используют систему ISO viscosity grade: номер класса соответствует середине диапазона вязкости базового масла при 40 °C. При этом одна вязкость сама по себе не определяет пригодность масла для узла, а консистенция смазки не описывает все ее свойства.
| Задача | Что подбирают | На что ориентируются |
|---|---|---|
| Материал прилипает к горячей поверхности | Антиадгезионное покрытие | Температура, время контакта, природа материала и состояние поверхности |
| Требуется уменьшить трение в подвижном узле | Смазку | Скорость, нагрузка, температура и совместимость с материалами |
| Нужно определить консистенцию пластичной смазки | Класс NLGI | Требования узла и способ подачи |
Если проблема проявляется именно на контактной поверхности, переход на смазку с другим классом консистенции не решает задачу антиадгезии. И наоборот, покрытие поверхности не отменяет требований к смазыванию подшипника. Диагностика начинается с определения детали и функции, которая должна быть обеспечена.
Как внедрить решение и контролировать результат
После выбора покрытия сначала проверяют его на ограниченном участке или в контролируемом рабочем режиме.
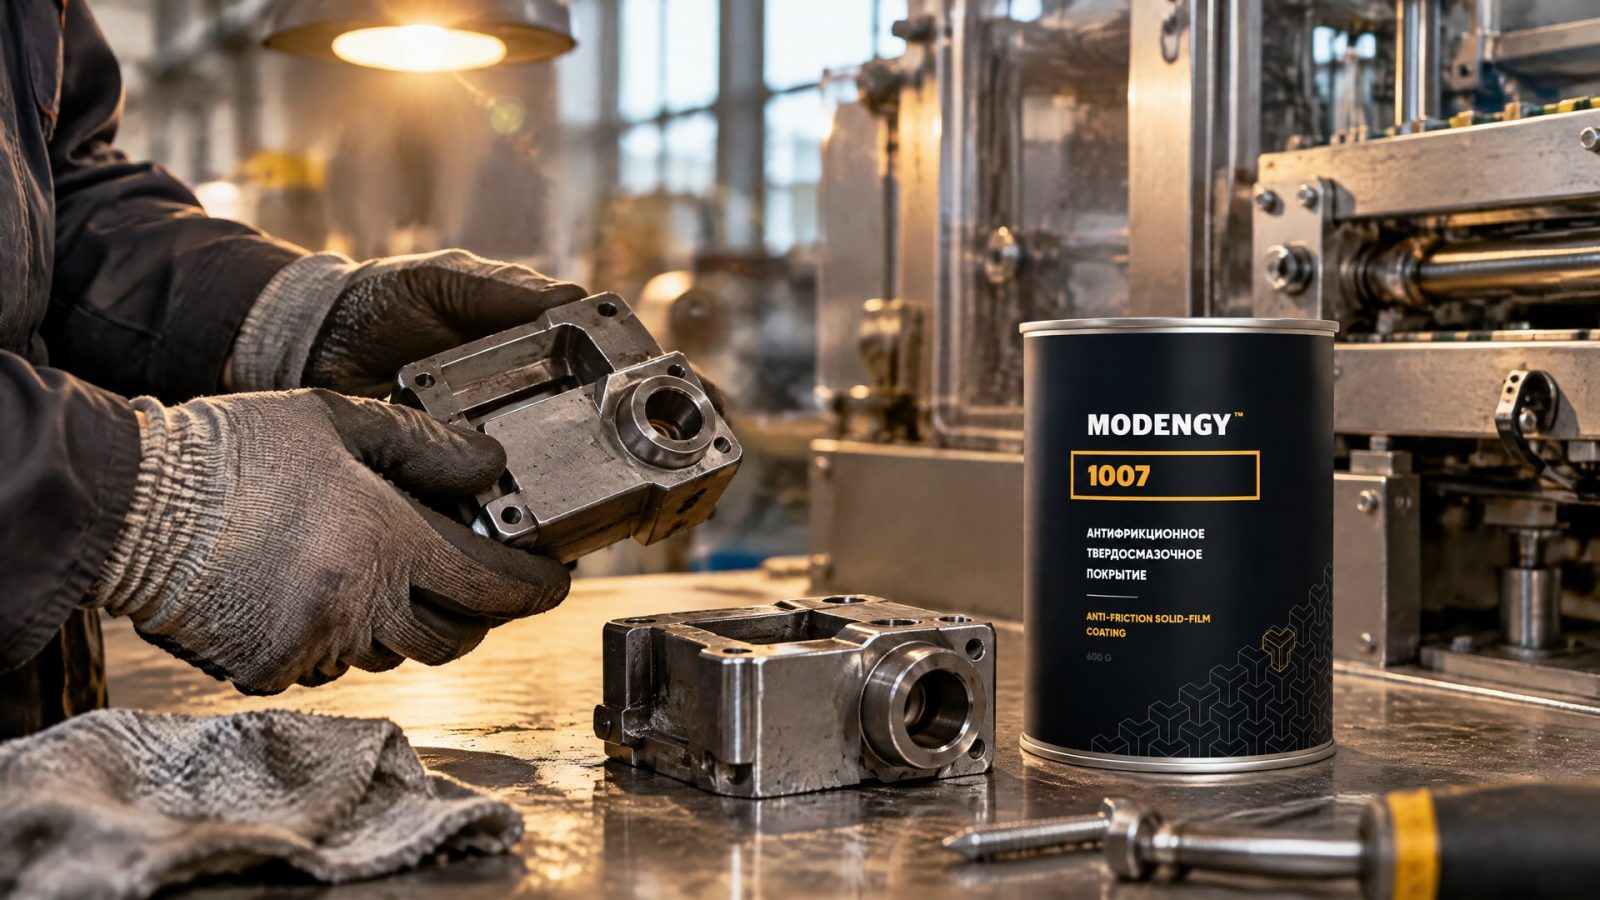
До тестирования фиксируют состояние поверхности, режим упаковки и характер налипания. Затем оценивают отделение материала после цикла и состояние покрытия при обычной работе. Такой порядок помогает отличить эффект состава от влияния подготовки поверхности и условий процесса.
Когда прилипание нетканого материала повторяется на рабочей поверхности, важны не только свойства покрытия, но и стабильность обслуживания. В упаковочных узлах используют MODENGY 1007 - покрытие на основе графита, которое помогает предотвращать прилипание и пригорание нетканых материалов. Его применение проверяют в реальном режиме оборудования: сначала очищают и подготавливают поверхность, затем оценивают результат и устанавливают периодичность повторного нанесения по фактической эксплуатации.
Для закупщика практический критерий выбора - соответствие решения техническим условиям узла и понятный порядок его применения. До закупки стоит сверить назначение состава, требования к рабочей поверхности и документацию на покрытие. Если узел имеет особые условия контакта, их также нужно учесть при проверке спецификации. Это сокращает риск приобрести материал, предназначенный для другой задачи.
После испытания внесите в регламент обслуживания место нанесения, способ подготовки поверхности и наблюдаемые признаки, по которым оценивают состояние покрытия. Для хранения пластичных смазок отдельно защищают тару от пыли, грязи и воды, чтобы поддерживать стабильность свойств материала. Эти правила относятся к смазочным материалам и не заменяют требований хранения, указанных для выбранного покрытия.
Часто задаваемые вопросы
Почему нетканый материал прилипает к упаковочному оборудованию?
Причина может быть связана с температурой контактной поверхности, временем контакта, геометрией узла или состоянием покрытия. Налипание не всегда объясняется только характеристиками самого материала. Начните с осмотра места дефекта и проверки режима работы, затем определите, требуется ли очистка, восстановление покрытия или подбор другого антиадгезионного решения.
Подойдет ли сетка с антипригарным покрытием для оборудования?
Сетка может быть подходящим решением, если именно сетчатая поверхность контактирует с материалом и влияет на его отделение. Нужно проверить температуру, длительность контакта и совместимость покрытия с материалом. Одного обозначения «антипригарное» недостаточно: назначение и характеристики конкретной сетки сверяют со спецификацией узла.
Можно ли устранить пригорание в упаковке обычной смазкой?
Не всегда. Смазка подшипника или вращающейся детали предназначена для работы подвижного узла, а не обязательно для защиты горячей поверхности от прилипания материала. Если дефект возникает в зоне контакта с нагретым элементом, рассматривают антиадгезионное покрытие. Сначала установите, на какой именно детали остается материал.
Как часто нужно повторно наносить покрытие?
Периодичность зависит от интенсивности эксплуатации и состояния покрытия. Универсальный интервал для всех упаковочных машин определить нельзя: его устанавливают по наблюдениям в реальном режиме работы. После пробного нанесения фиксируют, как долго сохраняется эффект отделения материала, и на основании этих данных корректируют график обслуживания.
Заключение
Чтобы решить проблему прилипания и пригорания нетканых материалов, сначала определите место контакта и проверьте температуру, геометрию и состояние поверхности. Для горячего элемента подбирают антиадгезионное покрытие с учетом материала и времени контакта; смазку выбирают отдельно для подвижных узлов. Нанесение выполняют тонким слоем после очистки и сушки поверхности.
Практический следующий шаг - провести пробное нанесение на подготовленной рабочей поверхности и проверить отделение материала в обычном цикле упаковки. Зафиксируйте режим испытания, состояние покрытия и момент, когда потребуется его обновить. Так решение для антипригарного покрытия оборудования будет опираться на условия конкретного узла и наблюдаемый результат.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Твердые смазочные покрытия на основе графита и PTFE: сравнение преимуществ и областей применения.
Покрытие для задвижек предотвращает прикипание гаек и защищает резьбу от заедания. Узнайте, как выбрать подходящий состав и правильно подготовить крепеж.
Полимеризация при комнатной температуре позволяет наносить сухое антифрикционное покрытие аэрозольным способом без нагрева детали.