
Антикоррозийная обработка: как предварительное фосфатирование влияет на антифрикционные покрытия
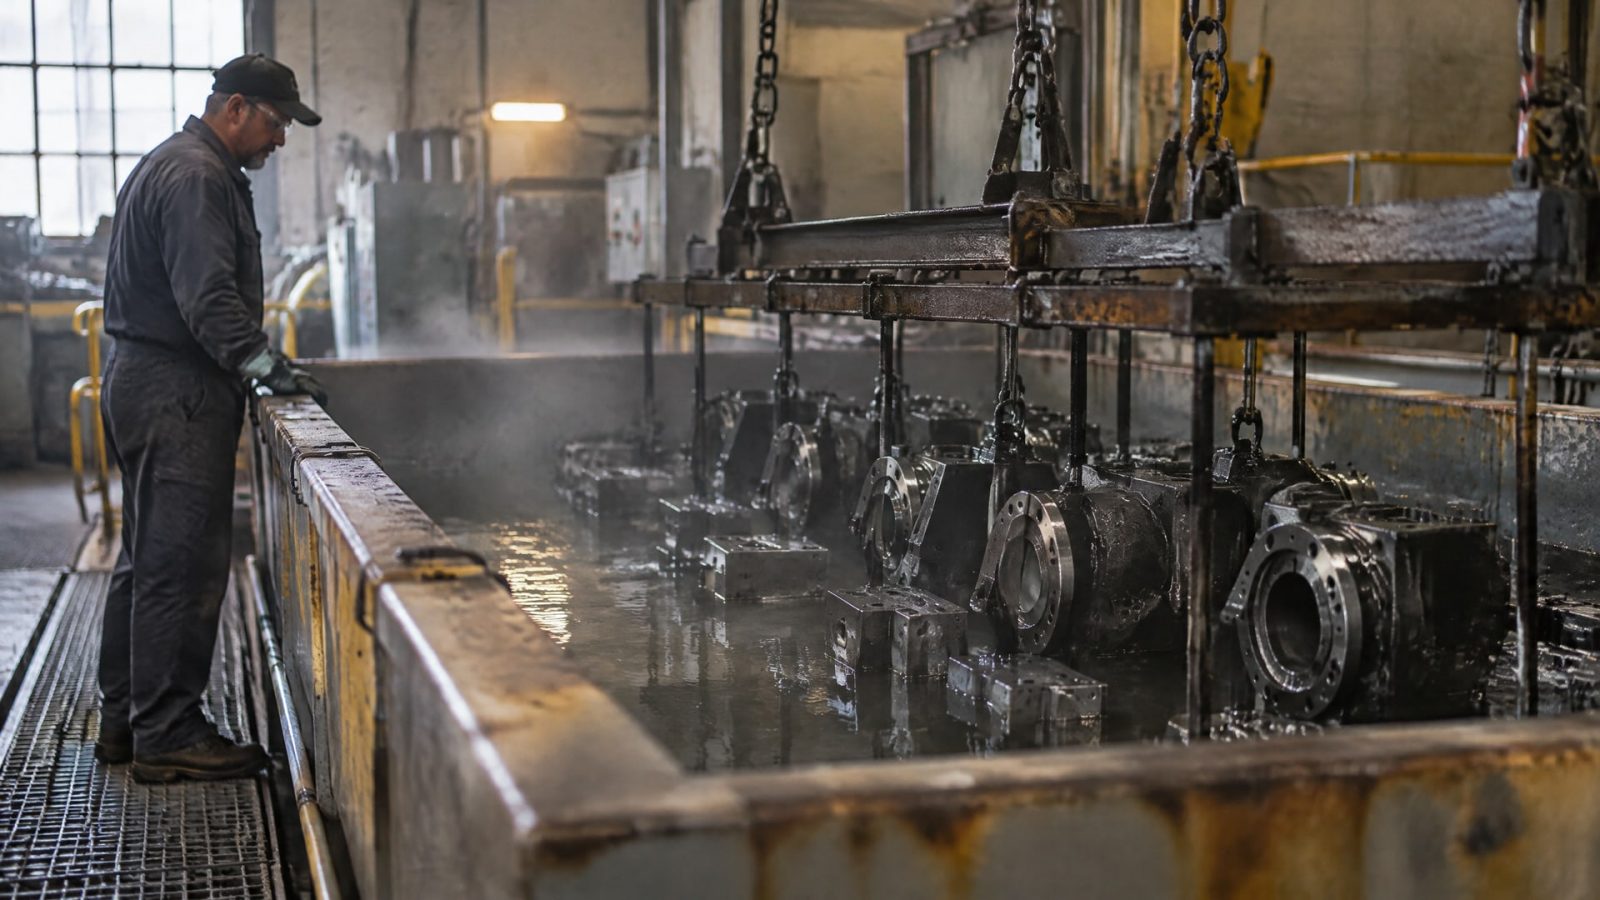
Предварительное фосфатирование помогает антифрикционному покрытию лучше сцепляться со стальной или чугунной поверхностью и формирует микрорельеф, подходящий для нанесения финишного слоя. Но сам фосфатный слой без последующей обработки не обеспечивает полноценную защиту от коррозии. Поэтому результат зависит от всей системы: подготовки металла, вида фосфатирования, антифрикционного покрытия, условий нанесения и метода испытаний.
Статья будет полезна инженерам, техническим специалистам и закупщикам, которые выбирают антикоррозийную обработку деталей и оценивают антифрикционные покрытия оборудования. Разберем, когда фосфатирование улучшает свойства покрытия, чем отличаются цинковый и марганцевый фосфатные слои, почему фосфатирование нержавеющей стали не подходит и какие требования зафиксировать в техническом задании.
Что дает предварительное фосфатирование антифрикционному покрытию
Фосфатирование создает на поверхности металла конверсионный слой.
Его пористая структура и микрорельеф улучшают механическое сцепление с антифрикционным покрытием. Поэтому эту предварительную обработку рассматривают для стальных и чугунных деталей, если нужно повысить адгезию и получить более стабильный финишный слой.
ISO 9717:2024 указывает несколько назначений фосфатных конверсионных покрытий: повышение коррозионной стойкости, улучшение адгезии, облегчение холодной деформации и модификация трения. Однако это не означает, что любой фосфатный слой автоматически обеспечивает все перечисленные эффекты в готовом изделии. Результат зависит от материала детали, типа фосфатирования и последующих слоев.
Для системы с антифрикционным покрытием важно различать свойства промежуточного слоя и всей конструкции. Фосфатирование может улучшить сцепление финишного покрытия с основой, но коррозионную стойкость оценивают для системы после предусмотренной послеобработки. В нее могут входить антифрикционное покрытие, масло, герметик или другая временная защита - выбор зависит от назначения детали и требований к хранению.
Если покрытие наносят на детали, работающие при трении и нагрузке, значение имеет не только адгезия. Фосфатный микрорельеф должен быть совместим с технологией нанесения и требованиями к толщине и равномерности финишного слоя. Для ответственных деталей в техническом задании стоит закрепить требования к качеству фосфатирования: равномерный мелкокристаллический слой без пятен.
Таким образом, предварительное фосфатирование - не универсальное средство антикоррозионной защиты, а этап подготовки поверхности. Его задача - создать подходящую основу для покрытия и повысить надежность сцепления, а защитные свойства подтверждают испытаниями всей системы.
Антикоррозийная обработка: цинковое или марганцевое фосфатирование
Выбор типа фосфатирования зависит от того, какое свойство важно для детали.
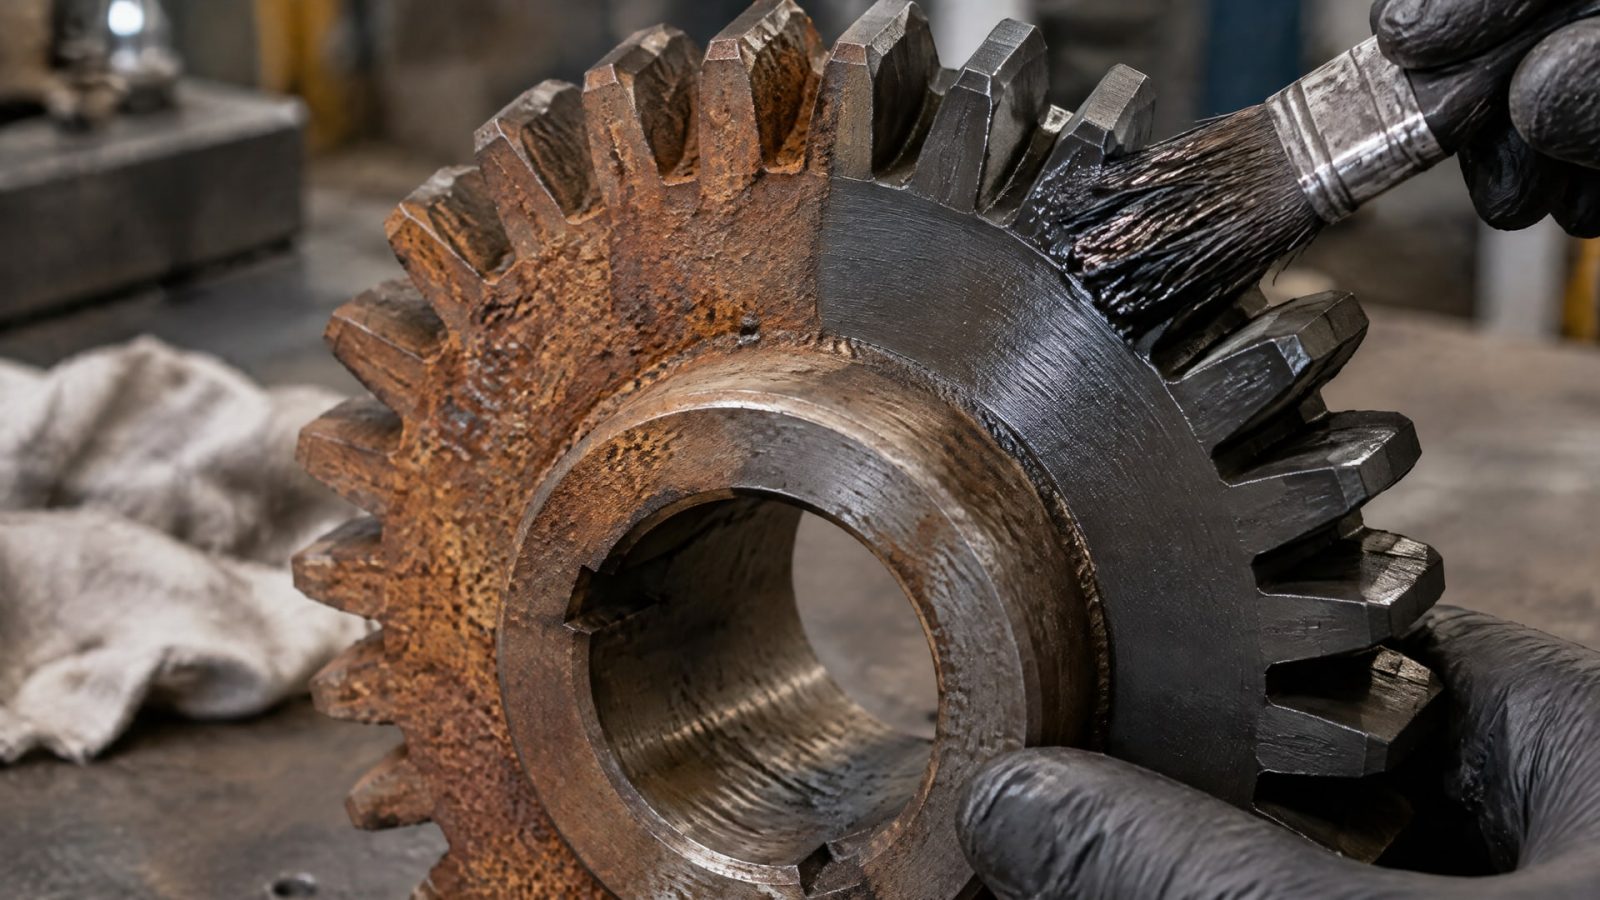
Если основной приоритет - коррозионная защита, чаще рассматривают цинковое фосфатирование. Когда на первом месте несущая способность и антизадирные свойства стали, обращают внимание на марганцевое фосфатирование. Это ориентир для выбора, а не замена испытаниям готового покрытия.
Не следует смешивать цинковое фосфатирование с цинковыми покрытиями. Это разные виды обработки, поэтому запрос «коррозионная стойкость цинковых покрытий» сам по себе не задает подходящий процесс для подготовки под антифрикционный слой. В спецификации важно точно назвать тип фосфатирования и последующие слои, а не ограничиваться общим обозначением «цинковая защита».
Массу фосфатного слоя также выбирают под задачу. В ISO 9717:2010 для класса с максимальной защитой указано значение не менее 7,5 г/м²; такой класс обычно применяют, когда предусмотрена смазка маслом или консервация и требуется высокая коррозионная защита либо износостойкость. Для фосфатированных крепежных изделий стандарт IS 1367-12 указывает диапазон 2,5-4,5 г/м² для цинкового фосфата в сочетании с герметиком или маслом.
Эти значения относятся к разным задачам и системам. Нельзя делать вывод, что более высокая масса слоя всегда предпочтительнее: класс покрытия и его масса должны соответствовать назначению детали, способу последующей обработки и требованиям к эксплуатации. В проектной документации следует указать, какое свойство является приоритетным, какой вид фосфатирования нужен и чем будет подтверждаться результат.
Если предстоит замена импортных покрытий, сравнивать следует не только названия или отдельные характеристики материалов. Инженеру и закупщику важно сопоставить подготовку поверхности, тип фосфатного слоя, требования к нанесению, послеобработку и метод проверки коррозионной стойкости. Это помогает оценить совместимость технологических процессов, а не только финишных материалов.
Фосфатирование нержавеющей стали и требования к подготовке поверхности
Фосфатирование подходит для железа и стали, но не для нержавеющей стали.
Поэтому перед выбором процесса сначала уточняют материал детали, а не переносят технологическую схему с обычной стали на другой сплав. Для нержавеющих и других сложных оснований требуется отдельная схема подготовки поверхности, совместимая с финишным покрытием.
Перед нанесением антифрикционного покрытия поверхность нужно тщательно очистить и обезжирить. На ней не должно быть окалины и следов старой коррозии. Загрязнения и дефекты подготовки могут помешать равномерному формированию покрытия и ухудшить сцепление с основой. Если используются фосфатирование или дробеструйная обработка, их задача - подготовить микрорельеф, подходящий для конкретной системы.
Срок между фосфатированием и нанесением финишного слоя тоже требует контроля. В одном из руководств по антифрикционным покрытиям указано, что покрытие следует нанести в течение 24 часов после фосфатирования, иначе может начаться коррозия. Этот интервал необходимо сверить с документацией на выбранную технологию и включить в производственный маршрут. При задержке нельзя считать поверхность защищенной только потому, что она прошла фосфатирование.
Для высокопрочных сталей нужна отдельная оценка риска водородной хрупкости. ISO 9717:2017 обращает внимание на риск для стали с прочностью не менее 1000 МПа и требует организовать процесс так, чтобы минимизировать повреждение от водорода. Это требование следует учитывать при разработке технологии и согласовании ее с ответственными специалистами.
В техническом задании полезно зафиксировать материал детали, состояние поверхности до обработки, тип фосфатирования, требования к равномерности слоя и максимальный срок до нанесения антифрикционного покрытия. Для тонких и ответственных деталей особенно важно определить критерии приемки поверхности до начала серийной обработки.
Как проверить коррозионную стойкость системы
Сам по себе внешний вид фосфатированного слоя не подтверждает, что готовая деталь выдержит заданные условия эксплуатации.
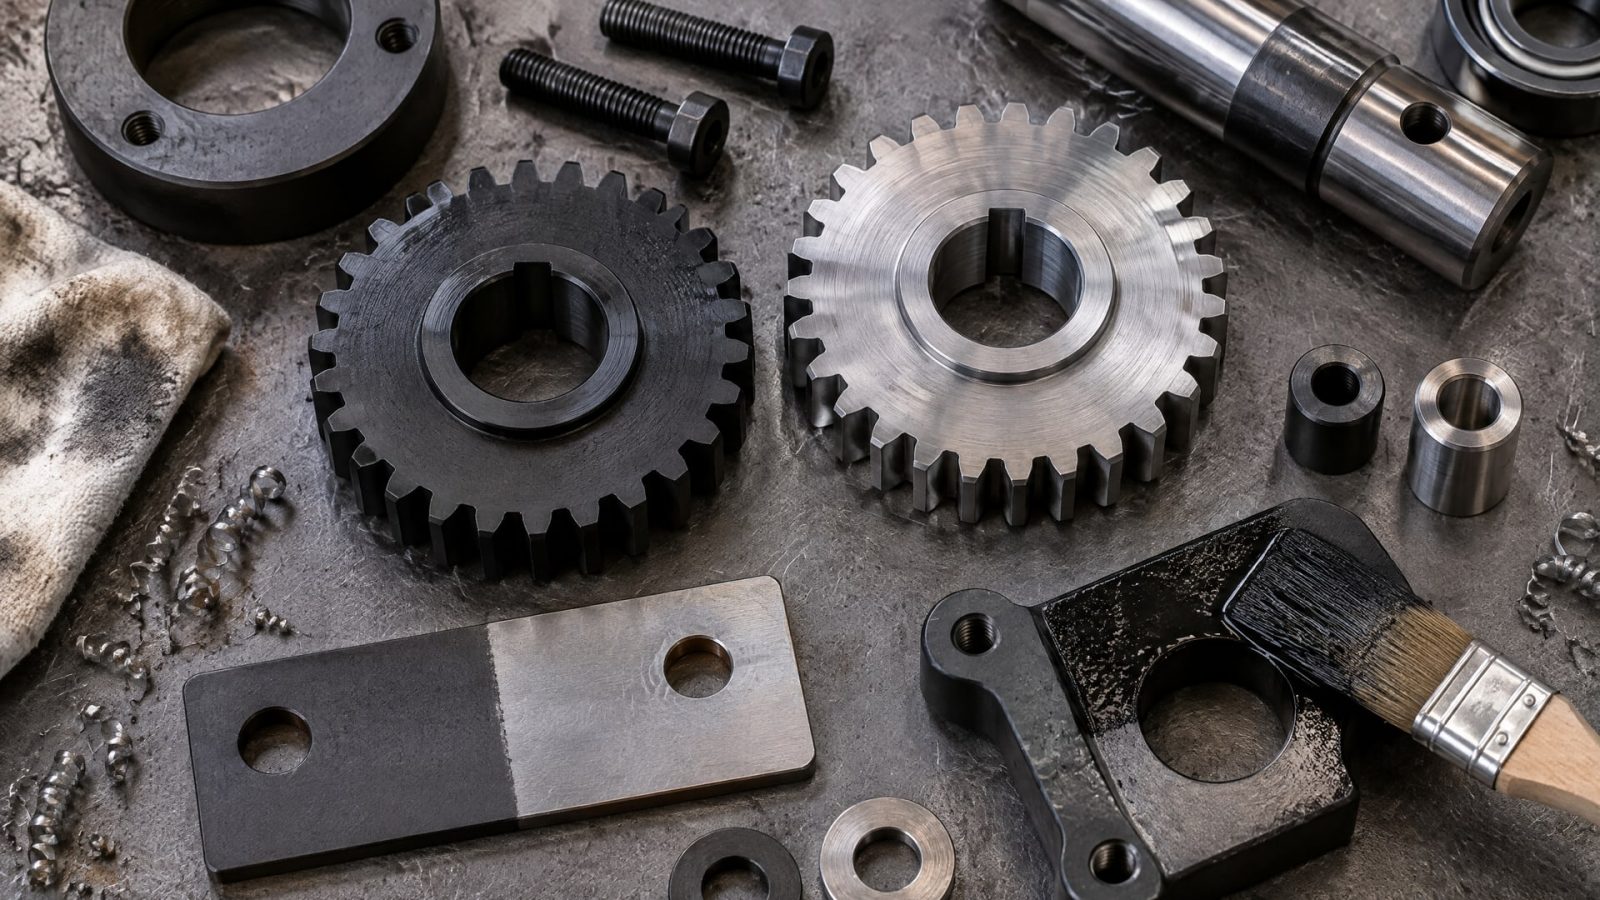
ISO 9717 указывает, что необработанные фосфатные покрытия сами по себе не обеспечивают коррозионную защиту. Для временной защиты необходима подходящая послеобработка, например предусмотренная технологией консервация или финишное покрытие.
ISO 9717:2017 требует подтверждать коррозионную стойкость деталей после фосфатирования и последующей обработки испытанием. Если заказчик не задал метод, применяется нейтральное солевое распыление по ISO 9227 (NSS). Продолжительность испытания согласуют стороны, поэтому ее нужно определить в требованиях к изделию, а не оставлять на усмотрение исполнителя.
Проверять следует систему в том виде, в котором деталь будет храниться или работать: фосфатный слой, антифрикционное покрытие и предусмотренная послеобработка. Иначе результат испытания может не отражать свойства готового изделия. Для деталей, которые до сборки будут храниться на складе, отдельно уточняют необходимость масляной или другой временной консервации.
В техническом задании стоит зафиксировать:
материал и назначение детали;
тип фосфатирования и требования к качеству слоя;
вид антифрикционного покрытия и срок его нанесения после фосфатирования;
необходимость масла, герметика или другой послеобработки;
метод испытания коррозионной стойкости и согласованную продолжительность;
порядок контроля водородной хрупкости для высокопрочной стали.
Такая спецификация позволяет сравнивать варианты обработки по одинаковым критериям. Она также помогает оценить предложения для замены импортных покрытий: сначала сверяют требования к готовой системе и метод испытания, затем выбирают материалы и технологический маршрут.
Антифрикционные покрытия оборудования в эксплуатации
На деталях оборудования защитные свойства покрытия зависят не только от подготовки поверхности.
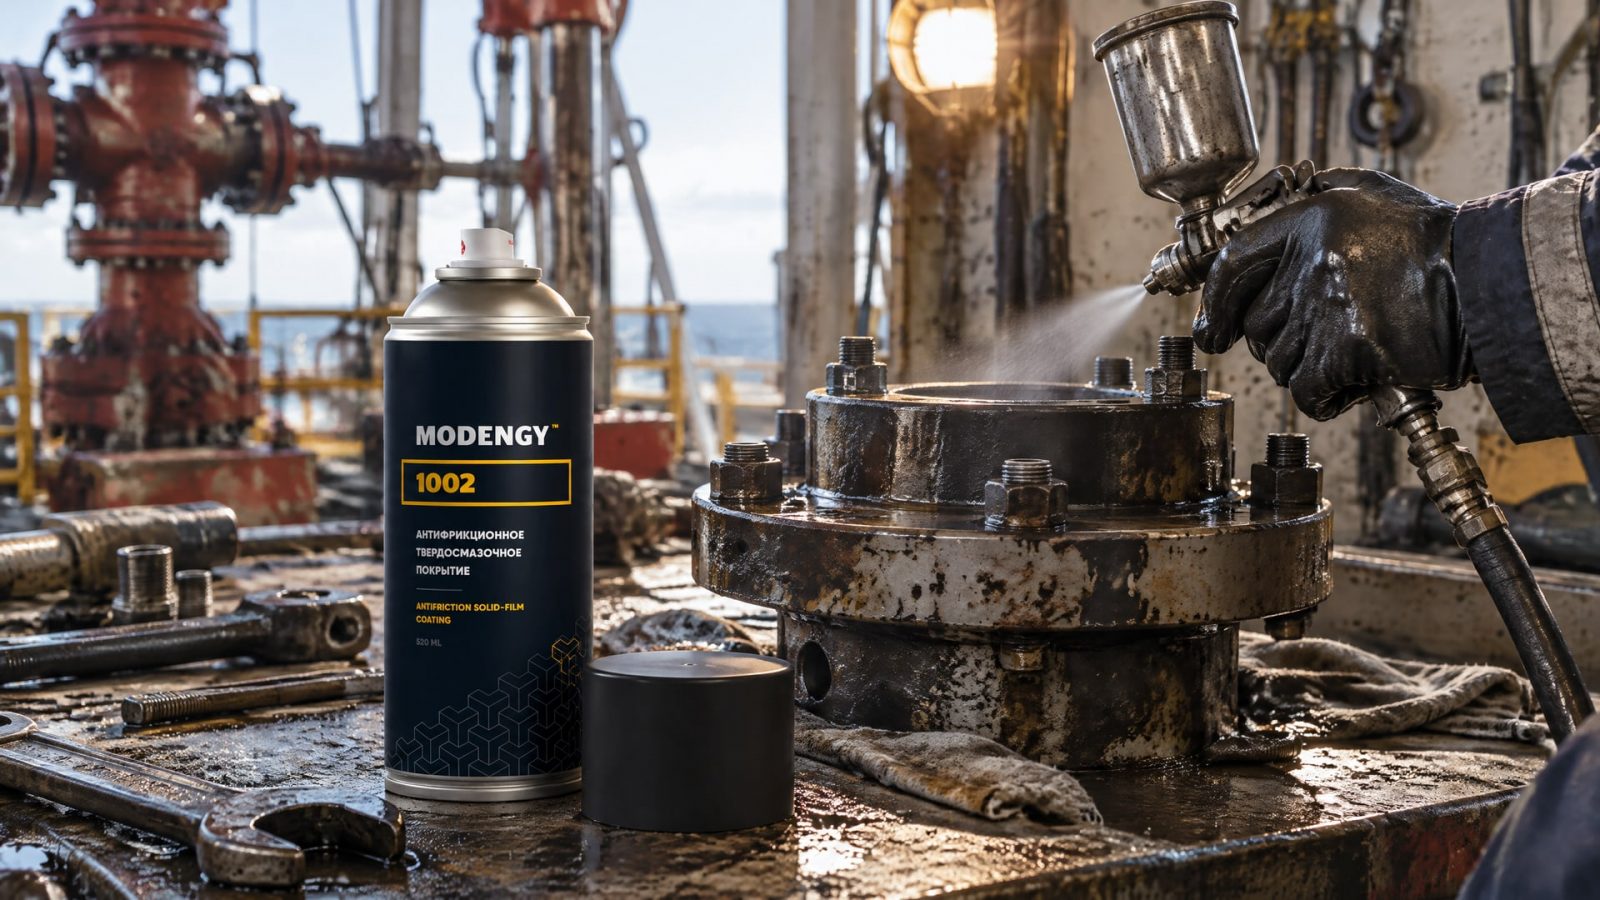
Важно учитывать режим трения, нагрузку, условия запуска и риск воздействия рабочей среды. Если система работает в нефтедобывающем оборудовании, при подборе покрытия оценивают сочетание снижения трения и защиты от коррозии, а также устойчивость технологического процесса нанесения.
При пусках после простоя и при переменном контакте поверхностей могут возникать условия для износа и фреттинга. Если защитный слой повреждается, коррозия способна осложнить работу узла и обслуживание оборудования. В таких случаях предварительная обработка может повысить адгезию, но подходящую схему подтверждают на конкретном материале детали и в условиях, близких к эксплуатации.
Для задач нефтедобывающего оборудования рассматривают антифрикционные покрытия MODENGY 1002: для них заявлены антикоррозионные свойства и низкий коэффициент трения. При этом само название покрытия не определяет, нужно ли предварительное фосфатирование. Совместимость основы, предварительной обработки и финишного материала проверяют по требованиям выбранной технологии и испытаниям готовой системы.
Стандарт DEFSTAN 03-11/5 подтверждает применение фосфатирования стали вместе с дополнительными финишными покрытиями для защиты основы от коррозии и, в некоторых случаях, для получения антифрикционных свойств на скользящих поверхностях. Это согласуется с общим принципом: фосфатный слой работает как часть многослойной системы, а не как самостоятельная гарантия долговечности.
Для инженерной оценки полезно разделить два вопроса: насколько хорошо покрытие сцепляется с подготовленной поверхностью и какие защитные свойства показывает готовая деталь. Первый относится к качеству подготовки и нанесения, второй - к результату испытаний всей системы. Такая постановка задачи помогает сравнить технологические варианты без предположений о том, что один тип предварительной обработки подходит для любого оборудования.
Часто задаваемые вопросы
Защищает ли фосфатирование от коррозии без дополнительного покрытия?
Нет. Согласно ISO 9717, необработанный фосфатный слой сам по себе не обеспечивает коррозионную защиту. Временный защитный эффект зависит от подходящей послеобработки. Для готовой детали коррозионную стойкость подтверждают испытанием системы после фосфатирования и последующей обработки.
Подходит ли фосфатирование нержавеющей стали?
Нет, фосфатирование, описанное для железа и стали, не подходит для нержавеющей стали. Для такого основания выбирают другую схему подготовки, совместимую с антифрикционным покрытием. Перед запуском процесса необходимо уточнить марку и состояние материала, а затем согласовать требования к поверхности и проверке готового слоя.
Когда наносить антифрикционное покрытие после фосфатирования?
В одном из руководств указано, что финишное покрытие нужно наносить в течение 24 часов после фосфатирования, иначе может начаться коррозия. Этот срок следует сверить с требованиями конкретной технологии и предусмотреть в маршруте обработки, особенно если между операциями возможны хранение или транспортировка детали.
Как проверить антикоррозийную обработку детали?
Метод проверки задают для всей системы после фосфатирования и последующей обработки. Если заказчик не установил другой метод, ISO 9717:2017 предусматривает нейтральное солевое распыление по ISO 9227 (NSS). Продолжительность испытания согласуют стороны и фиксируют в технических требованиях.
Заключение
Предварительное фосфатирование улучшает адгезию антифрикционного покрытия и помогает подготовить поверхность стали или чугуна. Но для антикоррозийной обработки важна вся система: тип фосфатирования, финишный слой, послеобработка и подтверждение коррозионной стойкости. Цинковое и марганцевое фосфатирование выбирают под разные приоритеты, а фосфатирование нержавеющей стали не применяют.
Следующий шаг - зафиксировать в техническом задании материал детали, требуемые свойства, вид фосфатирования, срок до нанесения финишного покрытия и метод испытаний. Затем согласовать технологический маршрут с исполнителем обработки и проверить коррозионную стойкость готовой системы.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Фосфатирование и коррозия: узнайте, как предотвратить задиры на резьбе из нержавеющей стали, используя правильные методы защиты и сборки.
Узнайте, как правильно выбрать оборудование нанесения покрытий для вашего производства, учитывая материал, условия эксплуатации и требуемые свойства.
Узнайте, как восстановить поврежденный анодный слой и обеспечить идеальное скольжение резиновой прокладки с помощью антифрикционного покрытия.