
Защита внутренних диаметров при подготовке поверхности под твердосмазочное покрытие
Надежность антифрикционного твердосмазочного покрытия зависит не только от его состава, но и от состояния основания. Подготовка поверхности перед покрытием включает очистку от загрязнений, создание заданного профиля и, если это предусмотрено технологией, химическую обработку. Для внутренних диаметров к этим операциям добавляется контроль посадочных размеров: функциональную поверхность готовят под нанесение, а сопрягаемые зоны маскируют, если покрытие может изменить зазор.
Инженерам и техническим специалистам важно определить последовательность операций для конкретного материала, а закупщикам - зафиксировать требования к подготовке в технической документации. В статье разобраны абразивная обработка, фосфатирование перед покрытием, маскирование внутренних поверхностей и критерии контроля перед нанесением.
Почему подготовка поверхности перед покрытием определяет адгезию
Твердосмазочное покрытие должно сцепиться с основанием и сохранять целостность при трении и нагрузке.
Если на детали остались масло, смазка, грязь, коррозия, окалина, заусенцы или другие дефекты, одной чистой на вид поверхности недостаточно. Требования NASA PRC-8001 предусматривают отсутствие таких загрязнений и дефектов перед нанесением, а состояние поверхности проверяют визуально и протиркой чистой белой тканью.
Помимо чистоты, важен микрорельеф. В материалах по сухим пленочным смазкам NASA указывает на необходимость механически шероховатой поверхности для улучшения адгезии. В качестве ориентира для чертежей приводится предкоатинговая шероховатость порядка 32 RMS или грубее. Для антифрикционных покрытий также встречается рабочий диапазон Ra 0,8-1,5 мкм. Эти параметры относятся к разным обозначениям шероховатости, поэтому их не следует считать взаимозаменяемыми без требований конкретной технологии.
Слишком гладкая поверхность может не обеспечить нужного сцепления, а хаотично грубый профиль не становится преимуществом сам по себе. Для стабильного результата задают измеряемое требование и связывают его с материалом детали, способом подготовки и условиями работы покрытия. Если покрытие будет испытывать сдвиговые нагрузки или трение, адгезию и профиль поверхности оценивают как часть единой технологической схемы.
Для внутренних диаметров подготовка особенно требовательна к равномерности. В узкой полости нужно удалить загрязнения и получить подходящее состояние основания, не повредив геометрию и не оставив следов абразива. Поэтому до запуска обработки определяют, какую поверхность покрывают, какие зоны закрывают и каким способом проверяют результат.
Последовательность подготовки поверхности перед покрытием
Схему выбирают с учетом материала основания: стали, алюминия, сплава или пластика.
Абразивная обработка, фосфатирование и другие виды подготовки не являются универсальной последовательностью для любых деталей. Для стали часто применяют обезжиривание, абразивную обработку и фосфатирование, если этого требуют свойства покрытия и условия эксплуатации.
Практическую последовательность операций задают до нанесения, чтобы каждая стадия имела понятную цель:
Определяют материал детали и функциональные поверхности, на которые должно попасть покрытие.
Удаляют масло и загрязнения подходящим способом, предусмотренным технологией.
Выполняют механическую подготовку, если необходим заданный профиль поверхности.
Проводят химическую конверсионную обработку, если она предусмотрена для материала и покрытия.
Маскируют сопрягаемые поверхности и внутренние участки, на которые покрытие наносить нельзя.
Перед нанесением проверяют чистоту и состояние основания по установленным критериям.
Химическая и механическая подготовка решают разные задачи. Абразивная обработка формирует профиль, а конверсионная обработка меняет состояние металлической поверхности и в ряде схем помогает улучшить сцепление. Их сочетание выбирают по материалу детали и требованиям к покрытию, а не по принципу «чем больше операций, тем лучше».
Для подтверждения требований к фосфатным конверсионным покрытиям на металлах используют ISO 9717:1990. NASA PRC-8001 содержит практические требования к подготовке поверхностей перед нанесением сухих пленочных смазок, включая чистоту и контроль состояния основания. При переносе требований в производственную документацию важно указать не только перечень операций, но и критерии приемки после каждой из них.
Абразивная обработка и пескоструй под антифрикционное покрытие
Абразивоструйная обработка помогает получить механически шероховатую поверхность, необходимую для сцепления покрытия.
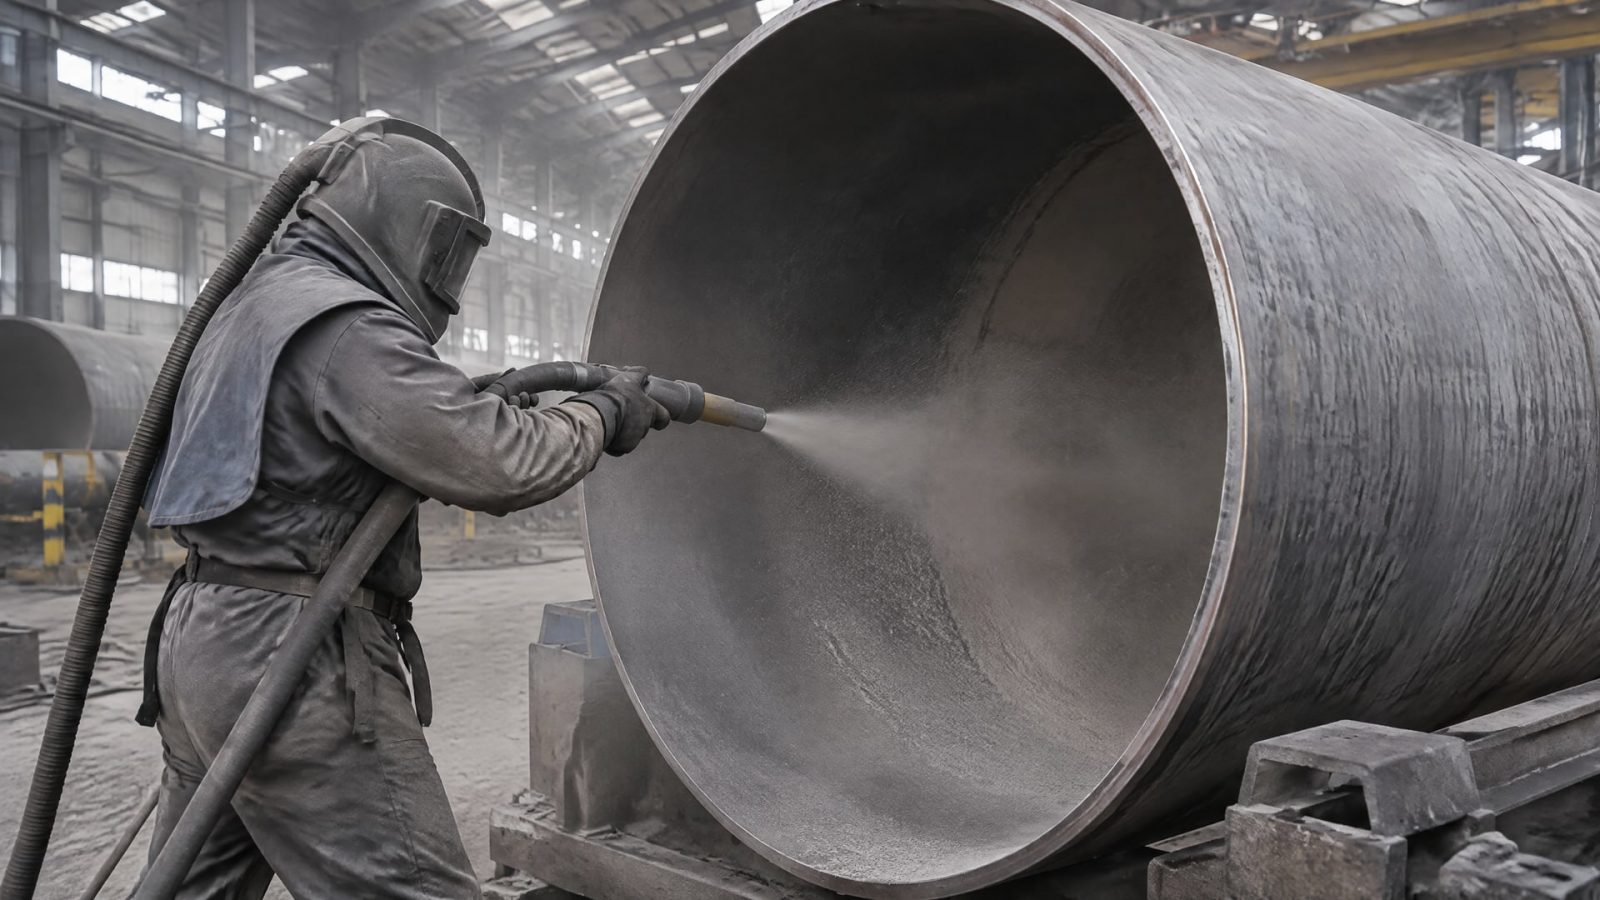
В зависимости от детали и технологии используют абразивную или стеклошариковую струйную обработку. Для антифрикционных покрытий в качестве одного из вариантов подготовки приводят оксид алюминия или острый неметаллический абразив с фракцией 120-220 mesh и давлением 0,2-0,4 МПа.
Эти параметры нельзя автоматически переносить на любую деталь. Материал основания, форма детали, доступность поверхности и требования к шероховатости влияют на выбор абразива и режима. Для внутренних диаметров дополнительно оценивают, насколько равномерно струя воздействует на стенки и можно ли проконтролировать состояние поверхности после обработки.
Пескоструй для антифрикционного покрытия не заменяет очистку от масла и других загрязнений. Сначала поверхность очищают, затем формируют требуемый профиль и удаляют остатки абразива. После обработки проверяют, что основание чистое, матовое и без дефектов, а шероховатость соответствует заданному диапазону. Ориентир Ra 0,8-1,5 мкм встречается в материалах по антифрикционным покрытиям, тогда как для dry-film смазок NASA приводит ориентир 32 RMS или грубее. В документации следует использовать тот показатель, который установлен для конкретного процесса, не подменяя один другим.
Ошибочно считать, что максимальная шероховатость всегда улучшает адгезию. Требуется заданный профиль, а не произвольно грубая поверхность. Для повторяемости в технологической документации фиксируют тип абразива, давление, требуемую шероховатость, способ очистки после обработки и критерии контроля.
Фосфатирование перед покрытием: когда оно нужно
Фосфатирование - химическая конверсионная обработка металла, которую включают в подготовку, если этого требует технологическая схема.
Для стали часто рассматривают связку из обезжиривания, абразивной обработки и фосфатирования. Такая последовательность сочетает очистку, создание профиля и химическую подготовку поверхности.
Материалы по сухим пленочным и антифрикционным покрытиям указывают, что фосфатирование может улучшать адгезию по сравнению с поверхностью, которую только обезжирили или подвергли дробеструйной обработке. Это не означает, что фосфатирование обязательно для любого основания: выбор зависит от материала детали и условий работы покрытия. Для алюминия, сплавов и пластика требуется отдельная совместимая схема, определенная для конкретного процесса.
При выборе важно учитывать, на какой стадии выполняют фосфатирование и как контролируют подготовленную поверхность перед нанесением твердосмазочного слоя. Если в схему входит абразивная обработка, ее параметры и требования к чистоте также фиксируют отдельно. ISO 9717:1990 относится к фосфатным конверсионным покрытиям на металлах и служит ориентиром для этого этапа подготовки.
Фосфатирование не следует выбирать только потому, что оно считается «более сильной» обработкой. В технологической документации указывают, для какого материала и участка детали оно предусмотрено, а также как проверяют готовность основания. Это особенно важно для сложных деталей, где внутренние поверхности имеют разные функции и не все зоны должны проходить одинаковую подготовку.
Защита внутренних диаметров: маскирование и контроль посадок
Перед обработкой внутреннюю поверхность делят на функциональные зоны: участки, которые должны получить покрытие, и сопрягаемые поверхности, где нанесение недопустимо или может повлиять на сборочный зазор.
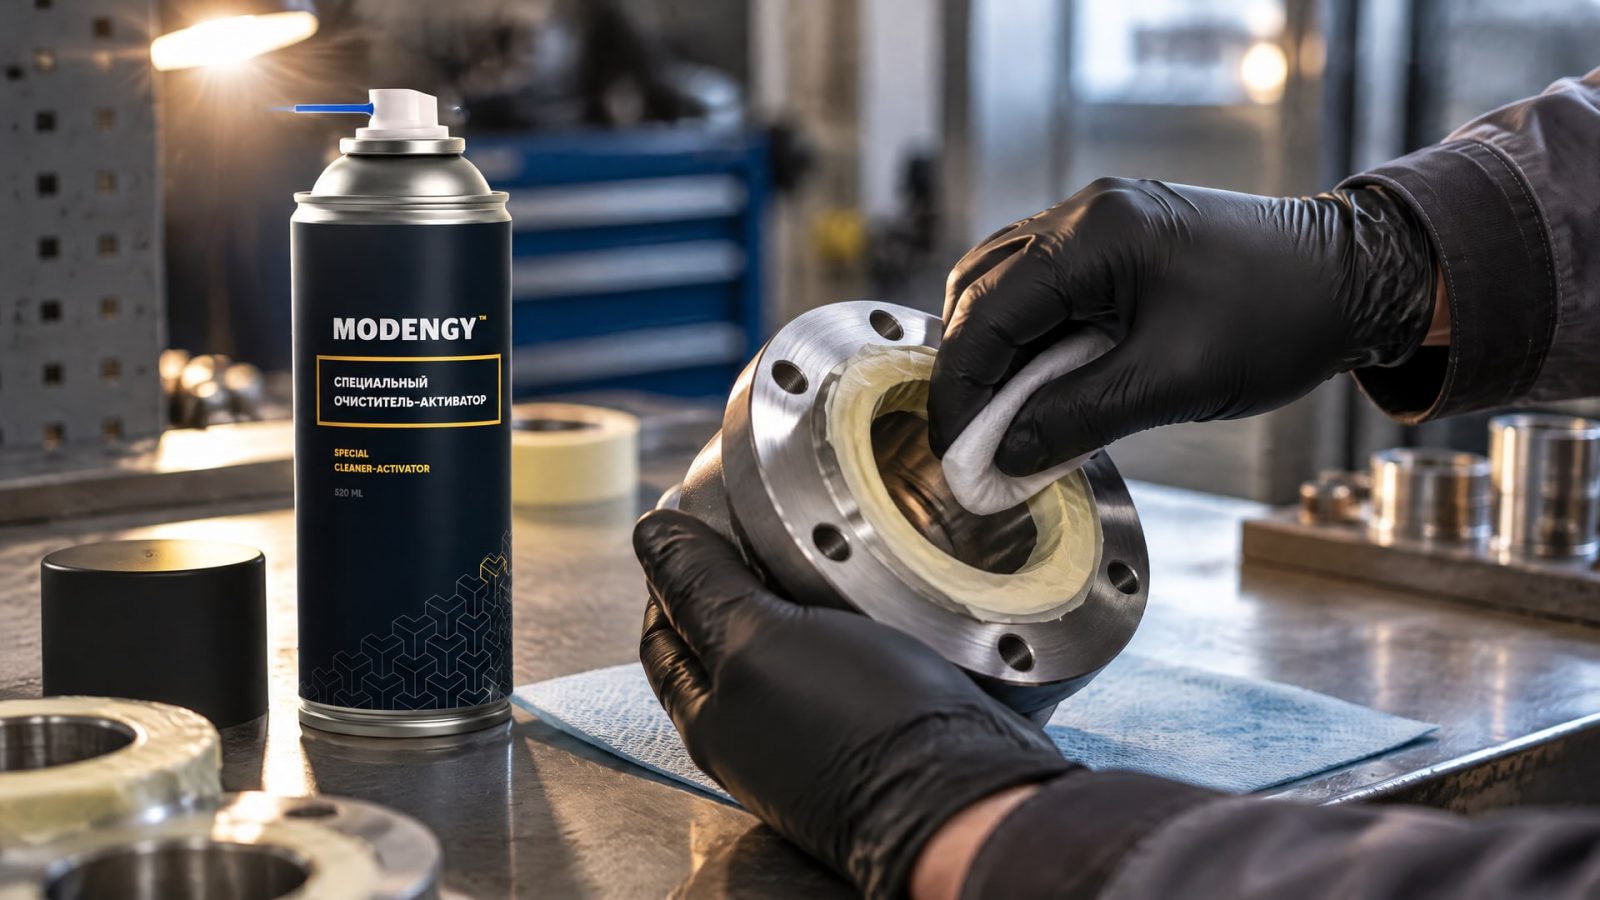
Если покрытие способно изменить посадку, резьбу или качество сопряжения, такую зону маскируют. Решение принимают до очистки и абразивной обработки, чтобы маскирование не мешало необходимой подготовке.
Даже тонкий слой может повлиять на размер и зазор, поэтому для внутренних диаметров заранее продумывают способ очистки, нанесения и контроля толщины. Неравномерное покрытие в узкой полости может привести к разнице в состоянии поверхности по длине детали. Когда внутренний диаметр нужно покрыть, важно обеспечить доступ к поверхности и предусмотреть проверку равномерности. Если его требуется защитить от покрытия, в документации задают границы маскирования и критерии приемки.
Совет инженера
Сценарий: перед нанесением на деталь требуется подготовить основание и исключить загрязнения, мешающие адгезии.
Что делают: в технологическую схему включают MODENGY Очиститель-активатор перед нанесением твердосмазочного покрытия.
Итог: очистка становится отдельной контролируемой операцией, а готовность поверхности проверяют до перехода к нанесению.
Для повторяемости процесса требования к внутренним диаметрам вносят в чертеж или технологическую карту. Указывают участки под покрытие, зоны маскирования, способ подготовки и порядок контроля. Формулировки «очистить поверхность» или «не допустить попадания покрытия» недостаточны, если не определено, как именно оценивают результат.
Контроль основания и требования к технологической документации
Контроль проводят до нанесения покрытия, когда еще можно устранить загрязнения или исправить подготовку.
Поверхность осматривают визуально, а для проверки чистоты используют протирку чистой белой тканью, как указано в NASA PRC-8001. На основании не должно быть масла, грязи, коррозии, окалины, заусенцев и других дефектов, препятствующих нанесению.
Чтобы технологический результат можно было повторить, в документации фиксируют:
материал основания и поверхности, предназначенные для покрытия;
способ обезжиривания и механической подготовки;
тип абразива и параметры струйной обработки, если она применяется;
требование к шероховатости до покрытия;
необходимость фосфатирования или другой совместимой обработки;
зоны маскирования и порядок контроля внутренних диаметров;
признаки приемки поверхности перед нанесением.
NASA PRC-8001 полезен как практическая спецификация по подготовке сухих пленочных смазок, а ISO 9717:1990 относится к фосфатным конверсионным покрытиям на металлах. Эти документы охватывают разные части процесса и не заменяют требований к конкретной детали или покрытию. Внутренние ТУ и КД должны связывать способ подготовки с материалом, геометрией и критериями приемки.
При разборе несоответствий проверяют не только качество самого покрытия. Причина может быть связана с загрязнениями, неверно заданной шероховатостью, остатками абразива, непримененной химической обработкой или ошибкой маскирования. Отдельная фиксация этих операций помогает определить, на каком этапе возникло отклонение, и скорректировать процесс без произвольного изменения всей схемы.
Часто задаваемые вопросы
Достаточно ли обезжирить поверхность перед нанесением?
Не всегда. Для многих антифрикционных покрытий одной очистки недостаточно: может потребоваться механический профиль и, для подходящих материалов, химическая конверсионная обработка. Состав подготовки выбирают с учетом основания и требований покрытия, а готовую поверхность проверяют на загрязнения и дефекты до нанесения.
Нужно ли фосфатирование перед покрытием стали?
Фосфатирование применяют в тех схемах подготовки стали, где важны адгезия и стабильность покрытия. Отраслевые материалы указывают, что оно может улучшать сцепление по сравнению только с обезжириванием или абразивной обработкой. Необходимость этапа определяют по требованиям конкретного процесса; ISO 9717:1990 относится к фосфатным конверсионным покрытиям на металлах.
Нужно ли маскировать внутренние диаметры и посадочные поверхности?
Да, если нанесение покрытия может изменить посадочный размер, сборочный зазор или качество сопряжения. До обработки определяют, какие участки покрывают, а какие закрывают. Для внутренних диаметров также предусматривают способ очистки, нанесения и контроля толщины, чтобы снизить риск неравномерного покрытия.
Какая шероховатость нужна перед нанесением твердосмазочного покрытия?
Значение зависит от покрытия и технологической схемы. В материалах встречается ориентир Ra 0,8-1,5 мкм, а NASA для сухих пленочных смазок приводит рекомендацию порядка 32 RMS или грубее. Эти показатели нельзя считать взаимозаменяемыми: в документации задают параметр, установленный для конкретного процесса.
Заключение
Защита внутренних диаметров начинается с определения функциональных зон детали и требований к каждой из них. Для надежного сцепления твердосмазочного покрытия нужны чистое основание, заданный профиль и совместимая с материалом схема подготовки; сопрягаемые участки маскируют, если нанесение может повлиять на зазоры и посадки.
Следующий шаг для инженера - закрепить в чертеже или технологической карте последовательность подготовки, требуемую шероховатость, способ очистки, необходимость фосфатирования, границы маскирования и критерии контроля перед нанесением.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Подбирайте пищевую смазку для оборудования, учитывая допуски, консистенцию, стойкость к воде и рабочую температуру.
Пищевая силиконовая смазка: преимущества негигроскопичных составов и критерии выбора для пищевого оборудования.
Защита оборудования от коррозии при простое на пищевом производстве: методы, материалы и рекомендации для инженеров и снабженцев.