
Защита плунжерных пар: технология нанесения твердосмазочного покрытия
Защита плунжерных пар зависит не только от свойств покрытия, но и от подготовки поверхности, способа нанесения и контроля толщины и адгезии. Для деталей со сложной геометрией и отверстиями применяют окунание или центрифугирование: эти методы помогают обработать поверхности, до которых трудно добраться распылением. Типичная сухая толщина твердосмазочного слоя составляет 3-15 мкм, но конкретный параметр выбирают с учетом конструкции и требований к паре.
Статья полезна инженерам, технологам и снабженцам, которые подбирают технологию для плунжера и втулки или оценивают готовое покрытие. Разберем, какие факторы влияют на износ, когда подходит метод окунания, как подготовить детали и по каким параметрам проверить результат.
Почему нужна защита плунжерных пар
Плунжер и сопряженная с ним поверхность работают с малым зазором.
В таких условиях размер загрязняющей частицы относительно зазора имеет принципиальное значение: наиболее опасны твердые частицы, которые крупнее зазора плунжерной пары. Они ускоряют износ, что может привести к снижению подачи топлива и ухудшению пусковых и мощностных характеристик двигателя.
Твердосмазочное покрытие формирует на поверхности связанный смазочный слой. Его задача - снизить трение и защитить контактирующие поверхности от износа. Для плунжерных пар важно оценивать не один показатель, а совокупность свойств: сцепление слоя с основой, равномерность, толщину и стойкость после отверждения.
Что учитывать при выборе покрытия
Если покрывается только одна из сопрягаемых поверхностей, в материалах по твердым смазкам рекомендуют выбирать поверхность с большей площадью. Однако такое решение необходимо соотнести с конструкцией пары и требованиями к ее работе: само по себе нанесение слоя на более крупную деталь не гарантирует нужного результата.
В материалах по покрытиям топливных компонентов также рассматриваются твердые износостойкие системы на основе CrN и WC/C. Для них отмечены высокая твердость и улучшение граничной смазываемости. Выбор между такими решениями и связанным твердосмазочным покрытием зависит от требований к детали и доступной технологии нанесения.
До начала работ инженеру стоит зафиксировать, какие поверхности нужно покрыть, какие участки должны остаться без слоя и какие параметры будут проверяться после отверждения. Это помогает согласовать технологию нанесения с требованиями к плунжеру и сопряженной детали, а не оценивать покрытие только по факту его наличия.
Твердосмазочное покрытие плунжерных пар: выбор толщины
Для связанных твердосмазочных покрытий типичная достижимая сухая толщина составляет 3-15 мкм.
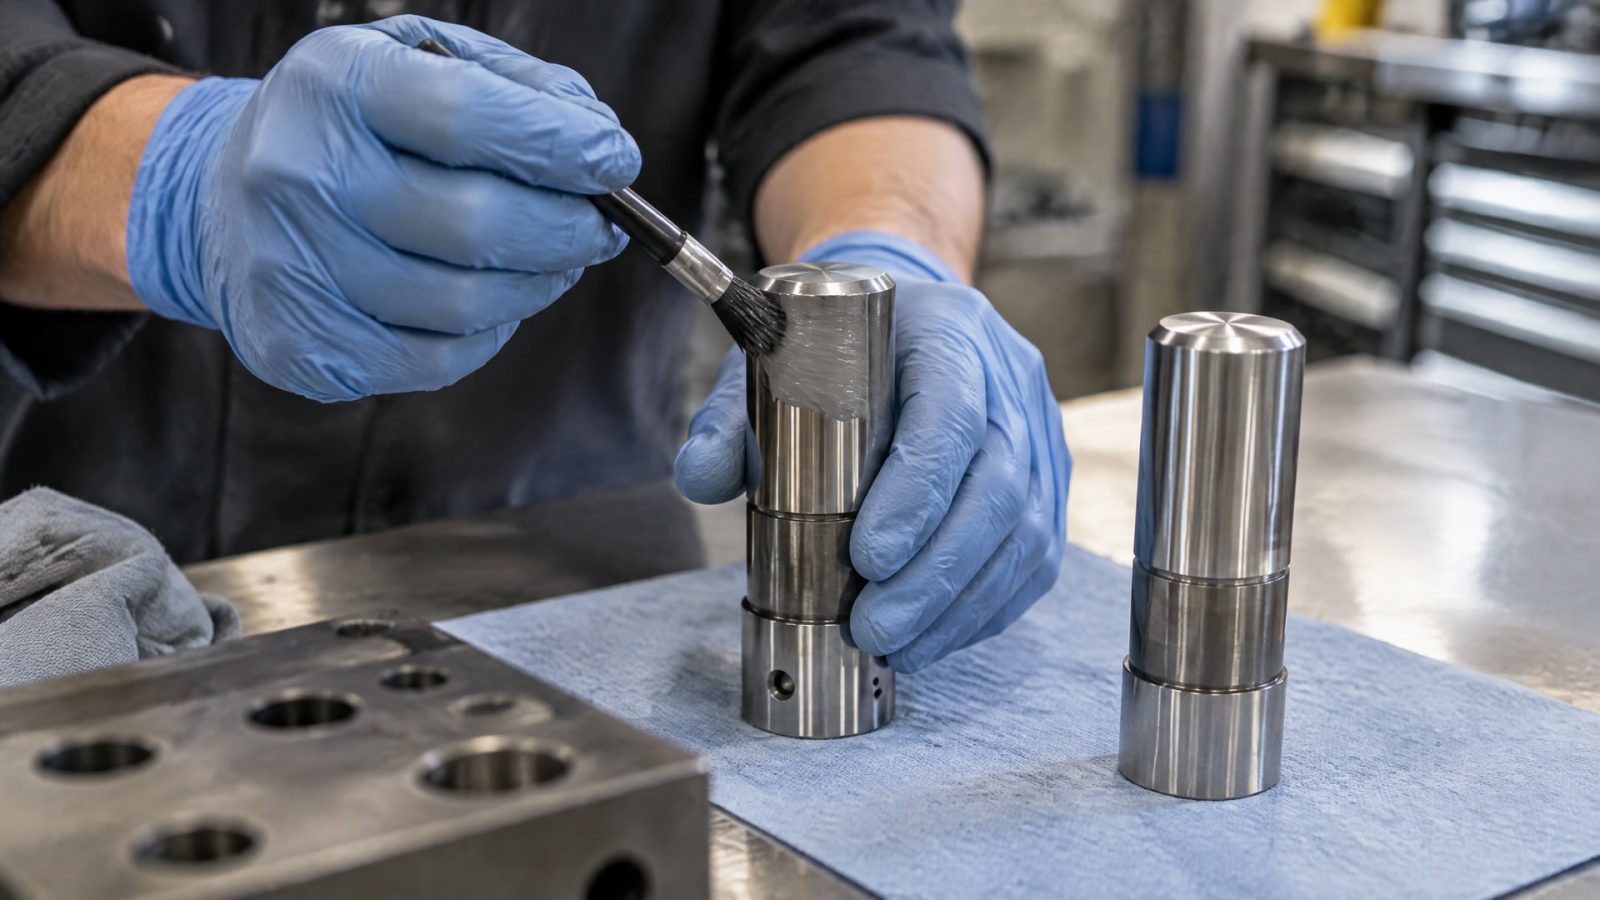
Если нужен более толстый или равномерный слой, может потребоваться несколько циклов нанесения. Но простое увеличение толщины не означает автоматического повышения ресурса: слишком толстое покрытие может ухудшить равномерность слоя.
В материалах по покрытиям топливных плунжеров приведен отдельный целевой диапазон толщины: 0,5-1,7 мкм. Это значение относится к конкретной системе покрытия и задаче, поэтому его нельзя автоматически переносить на другие материалы и процессы. Рабочую толщину определяют с учетом конструкции пары, требований к сопряжению и характеристик выбранного состава.
Какие параметры оценивать
Состояние поверхности после нанесения: слой должен быть равномерным, без дефектов, которые мешают работе сопряжения.
Толщину покрытия: ее сопоставляют с заданным для конкретной технологии диапазоном.
Адгезию к основе: слабое сцепление снижает надежность покрытия при эксплуатации.
Стойкость к износу после отверждения: оценивать ее нужно вместе с толщиной и равномерностью, а не отдельно от них.
Низкий коэффициент трения сам по себе не дает полного представления о пригодности покрытия для прецизионной пары. При выборе также проверяют, удерживается ли слой на поверхности и сохраняет ли он равномерность после технологической обработки.
Твердосмазочное покрытие методом окунания
Окунание применяют, когда форма детали сложная или распылением трудно обработать все нужные поверхности.
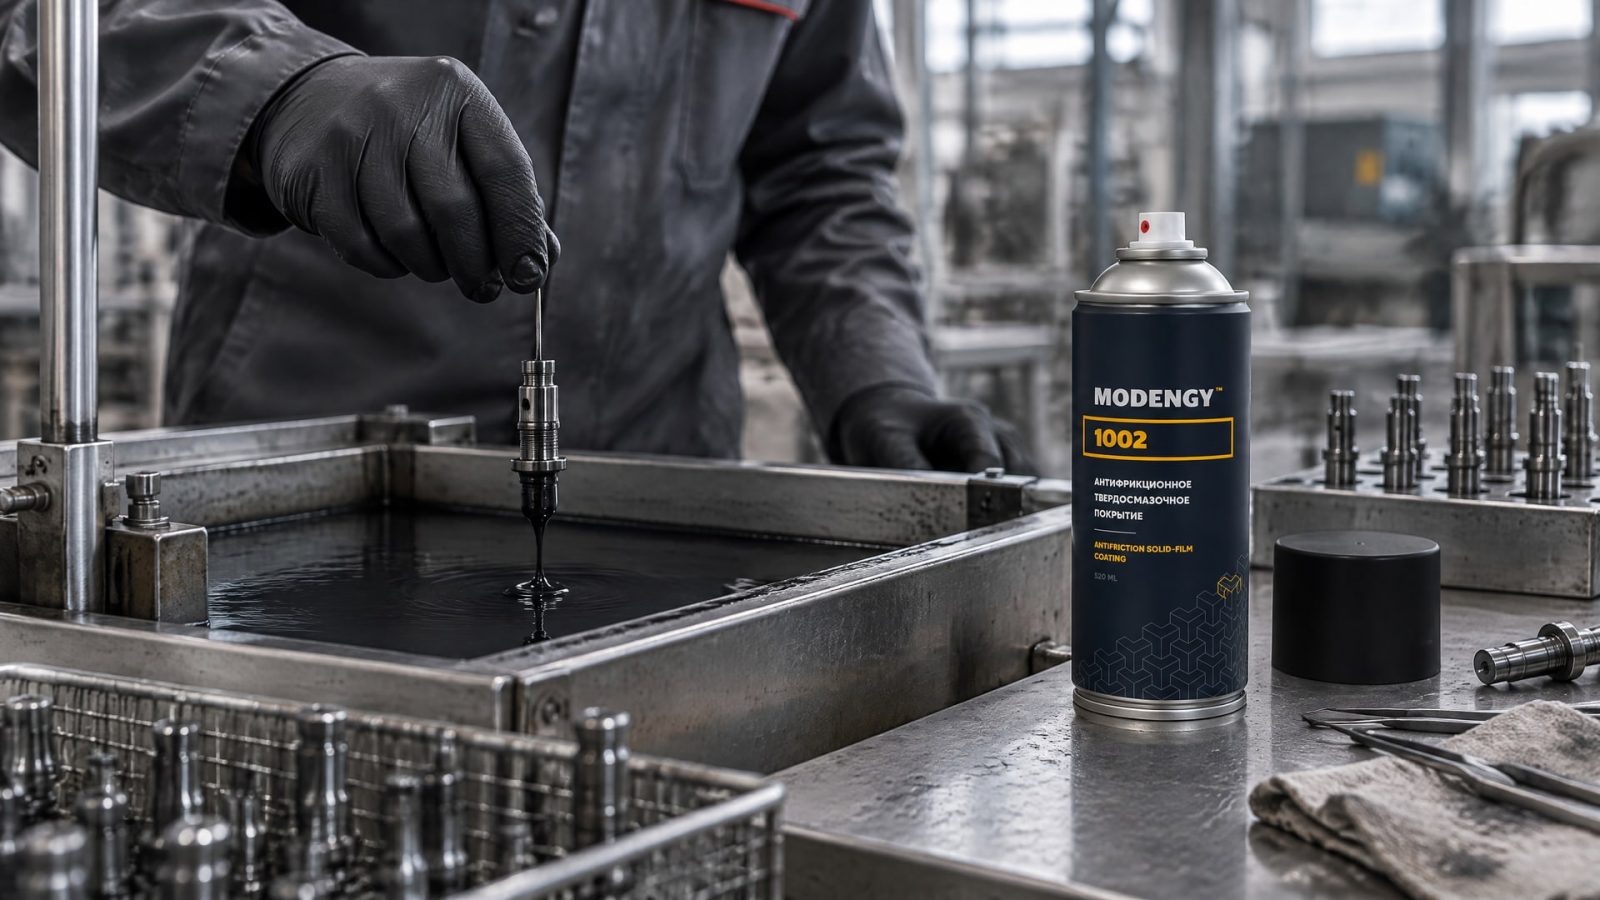
Метод позволяет наносить состав на детали с отверстиями и геометрически сложными участками. Для массовых мелких деталей используют также dip-spinning и dip-centrifuging: центрифугирование помогает ускорить проход материала и сократить его потери.
Окунание не подходит автоматически для любой детали и любого состава. Результат зависит от подготовки поверхности, выбранного режима нанесения и последующей сушки или термоотверждения. Если для требуемой толщины нужно несколько циклов, их предусматривают заранее, а не пытаются получить нужный результат одним чрезмерно толстым слоем.
Как организовать нанесение
До нанесения определяют, какие поверхности должны получить покрытие и как будут обрабатываться отверстия и другие труднодоступные участки. Затем детали тщательно очищают: загрязнения мешают сцеплению связанного смазочного слоя с основой. После подготовки применяют выбранный метод нанесения и проводят сушку или термоотверждение в зависимости от типа состава.
Для задач, где важны снижение трения и антикоррозионные свойства, в технологической практике рассматривают покрытия на основе дисульфида молибдена. Например, MODENGY 1002 используют для защиты плунжерных пар методом окунания: его выбирают, когда покрытие должно сочетать низкий коэффициент трения с антикоррозионными свойствами. При внедрении важно подтвердить результат на деталях с конкретной геометрией и проверить не только наличие слоя, но и его равномерность и сцепление с основой.
Подготовка поверхности и контроль качества
Загрязнения перед нанесением необходимо удалить: они ухудшают адгезию и могут сократить срок службы покрытия.
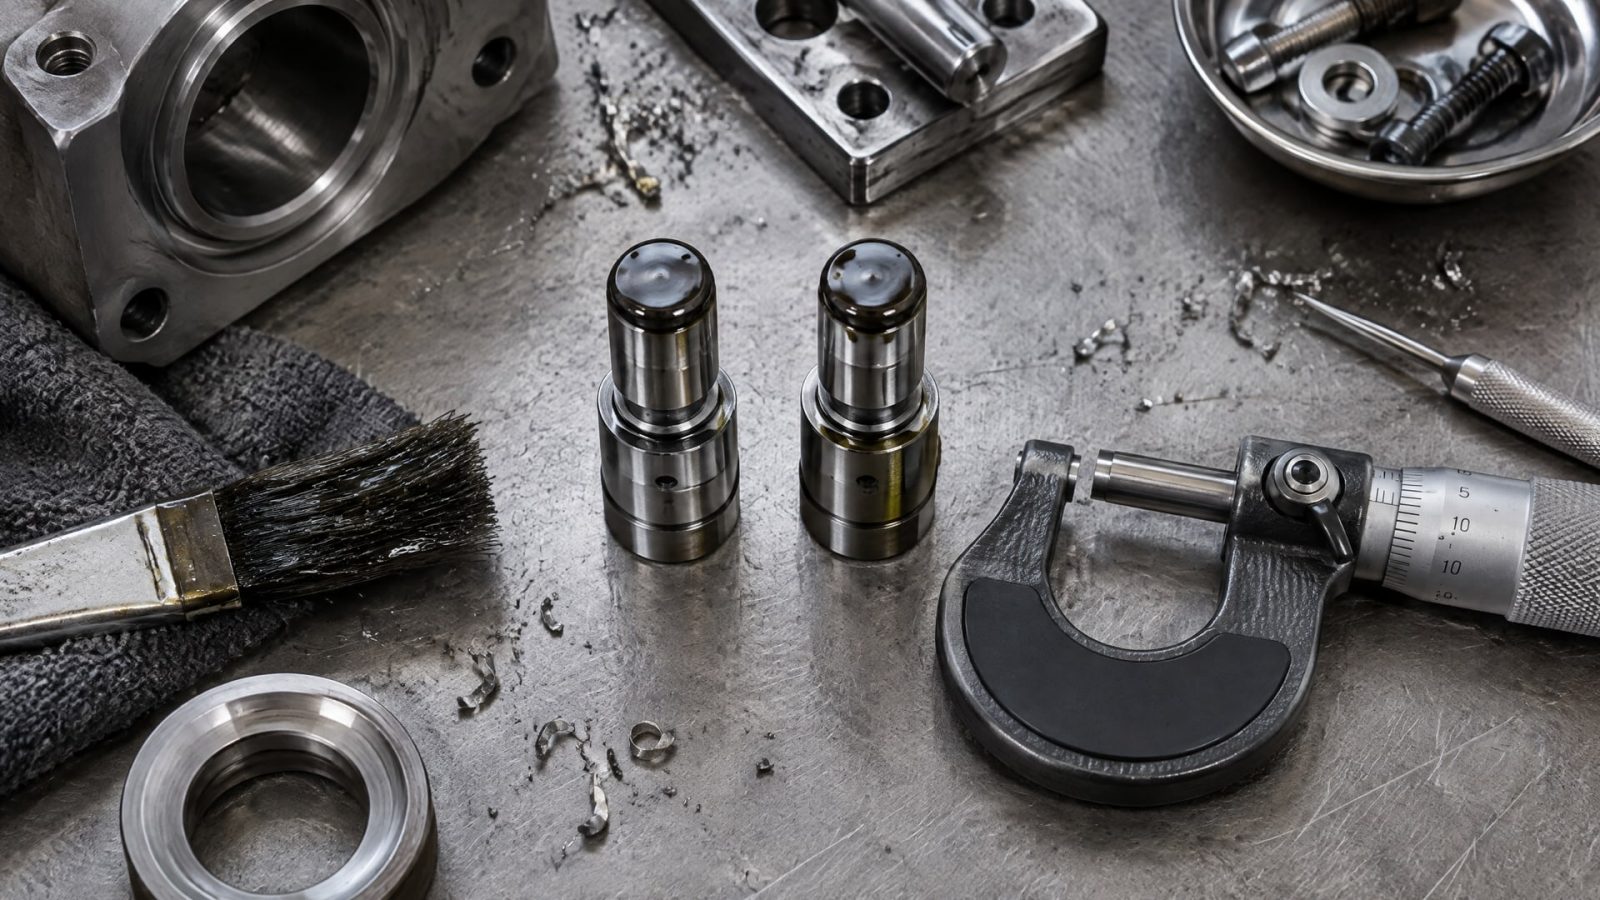
Особенно важна подготовка для прецизионных сопряжений, где дефекты слоя или слабое сцепление способны повлиять на работу пары. Покрытие не компенсирует недостаточную подготовку поверхности.
После нанесения состав сушат или термоотверждают в соответствии с его типом. Затем проверяют состояние слоя, толщину и адгезию. Эти три параметра дают базовое представление о качестве покрытия и позволяют выявить проблемы, которые нельзя определить только визуальным осмотром.
Методы проверки
Для контроля толщины покрытий на топливных компонентах в профильных материалах описан Ball Crater Test. Однородность покрытия также оценивают с использованием SEM и XRF на контрольных образцах. Выбор метода контроля зависит от технологии и требований к детали; измерения на образцах помогают оценить стабильность процесса, но не отменяют проверки готовых изделий.
Для прозрачных твердосмазочных составов может применяться УФ-маркер: наличие слоя быстро проверяют визуально под УФ-лампой. Этот способ подходит не для всех покрытий, поэтому его применимость уточняют для конкретного состава. Результаты контроля фиксируют вместе с параметрами нанесения, чтобы при отклонениях можно было проверить подготовку поверхности, толщину и режим отверждения.
Ошибки при защите сопрягаемых поверхностей плунжера
Распространенная ошибка - считать, что более толстый слой всегда лучше защищает деталь.
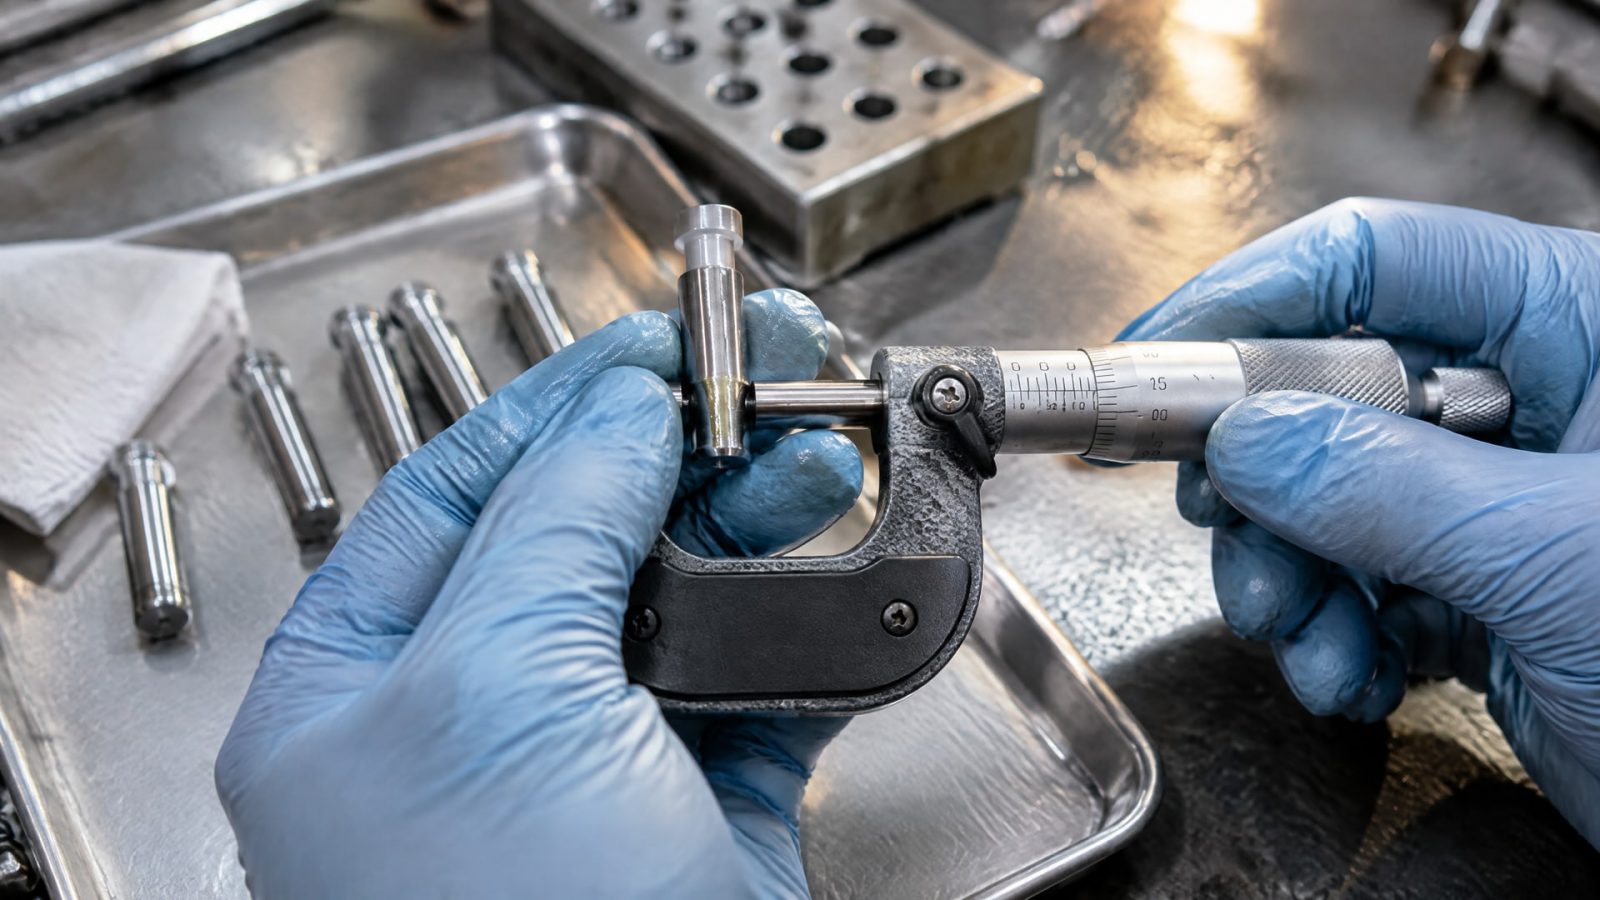
Для связанных твердосмазочных покрытий типичный диапазон сухой толщины составляет 3-15 мкм, а чрезмерное наращивание слоя может ухудшить равномерность. Если требуется большая толщина, предусматривают несколько циклов нанесения и проверяют результат после каждого технологического этапа.
Еще одна ошибка - выбирать состав только по коэффициенту трения. Для плунжерной пары не менее важны адгезия, равномерность покрытия и стойкость к износу после отверждения. Учитывают и риск загрязнения: частицы, превышающие зазор, ускоряют износ, поэтому покрытие не заменяет требований к чистоте рабочих поверхностей.
Что проверить до запуска процесса
Подходит ли выбранный способ нанесения для геометрии детали и отверстий.
Удалены ли загрязнения перед нанесением покрытия.
Определены ли требуемая толщина и число циклов нанесения.
Предусмотрены ли сушка или термоотверждение для выбранного состава.
Согласованы ли методы контроля состояния поверхности, толщины и адгезии.
Окунание выбирают по технологической задаче, а не только по простоте процесса. Если часть поверхностей недоступна для распыления, этот метод может быть практичным решением, но качество результата все равно зависит от подготовки и контроля. До серийного внедрения целесообразно проверить процесс на деталях с нужной геометрией и сопоставить результаты с требованиями к сопряжению.
Часто задаваемые вопросы
Какую толщину твердосмазочного покрытия выбрать для плунжерной пары?
Для связанных твердосмазочных покрытий типичная сухая толщина составляет 3-15 мкм. В материалах по топливным плунжерам также встречается диапазон 0,5-1,7 мкм для конкретной системы. Эти значения нельзя считать взаимозаменяемыми: толщину определяют для выбранного состава и конструкции пары.
Подходит ли метод окунания для деталей с отверстиями?
Да, окунание применяют для деталей сложной геометрии и с отверстиями, особенно когда распылением трудно обработать нужные участки. Для массовых мелких деталей может использоваться dip-spinning или dip-centrifuging. Качество зависит от очистки поверхности, режима нанесения и последующего отверждения.
Почему покрытие отслаивается или быстро изнашивается?
Одна из причин - недостаточная подготовка поверхности: загрязнения мешают адгезии покрытия к основе. Также важно контролировать толщину и равномерность слоя, а после нанесения выполнять предусмотренную сушку или термоотверждение. Оценивать результат следует по состоянию поверхности, толщине, адгезии и стойкости к износу.
Какие частицы опасны для плунжерной пары?
Наиболее опасны твердые частицы, размер которых превышает зазор между деталями. Они ускоряют износ и могут привести к снижению подачи топлива, ухудшению пусковых свойств и уменьшению мощности двигателя. Поэтому контроль чистоты рабочих поверхностей остается важным даже при использовании защитного покрытия.
Заключение
Защита плунжерных пар требует сочетать подходящий состав и способ нанесения с тщательной подготовкой поверхности и проверкой готового слоя. Окунание удобно для сложной геометрии и отверстий, а толщину, адгезию и равномерность покрытия оценивают вместе. Увеличивать толщину без учета конструкции и технологии не следует.
Следующий шаг для инженера - определить поверхности нанесения, проверить требования к сопряжению и согласовать контрольные параметры с технологией. Затем процесс можно проверить на деталях с нужной геометрией, оценив покрытие после отверждения по состоянию поверхности, толщине и адгезии.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Обработка каналов смазкой методом окунания: технология для деталей сложной формы, обеспечивающая равномерное покрытие.
Изучите антифрикционные материалы на основе бронзографита: их свойства, причины различий в коэффициентах трения и параметры для лабораторных испытаний.
Измерение коэффициента трения на трибометре по схеме пин-диск: подготовка, проведение, оценка износа и особенности испытаний.