
Обработка каналов смазкой методом окунания: технология для сложной геометрии
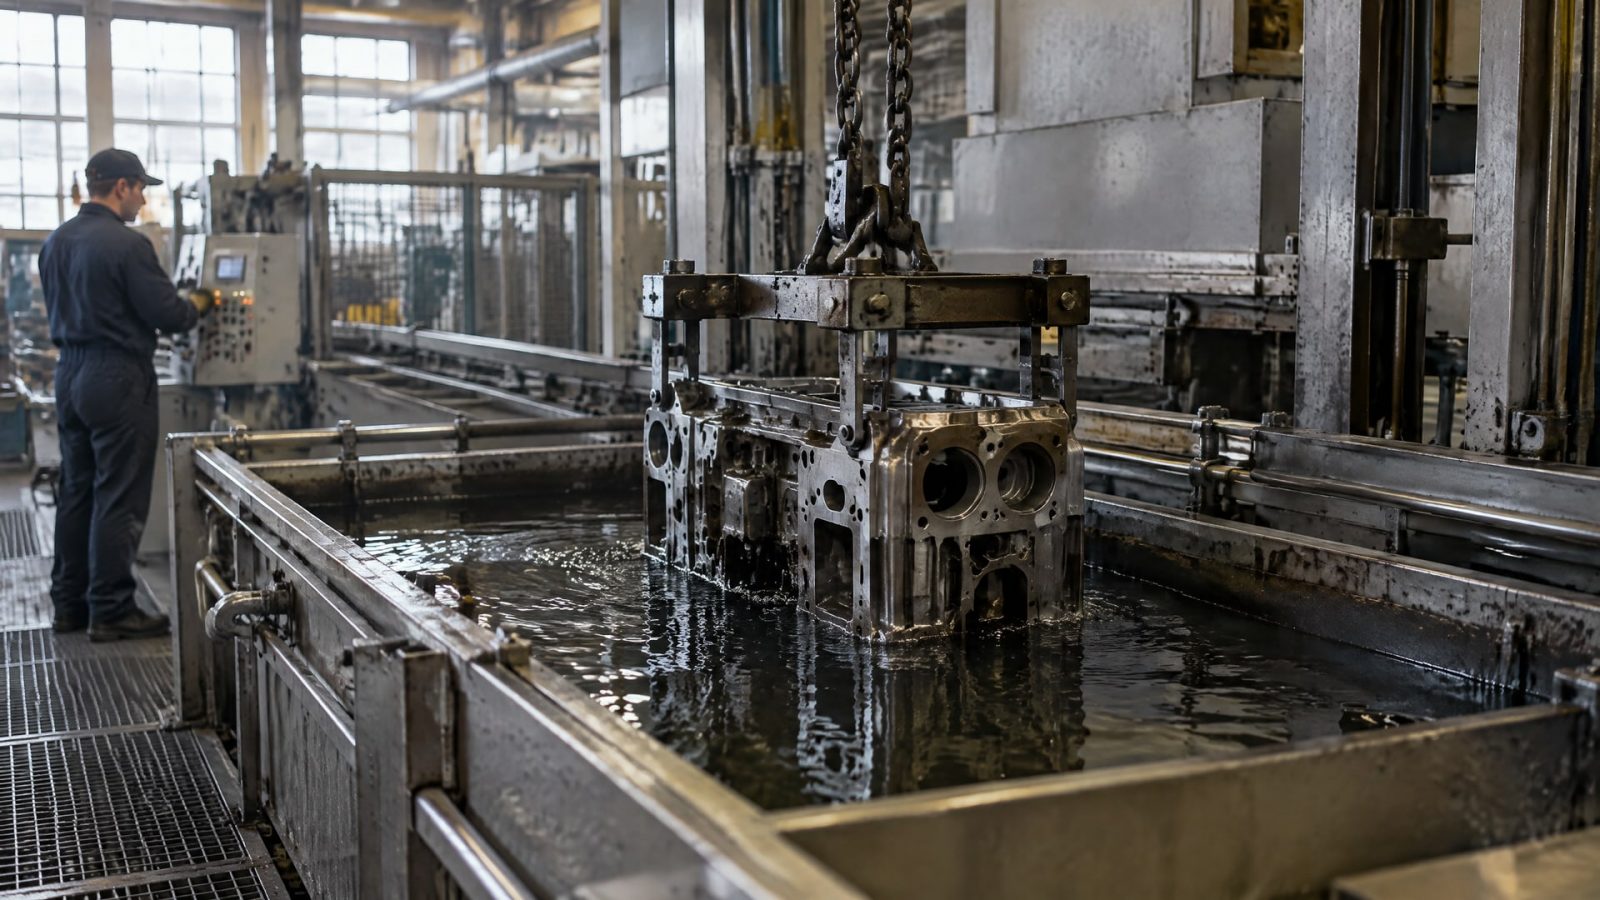
Обработка каналов смазкой методом окунания подходит для деталей с отверстиями, полостями и труднодоступными участками, куда распыление не обеспечивает полного доступа. Деталь погружают в состав с твердыми смазочными компонентами, затем покрытие высушивают или отверждают. Равномерность слоя зависит не только от способа нанесения: важны чистота поверхности, свойства состава, скорость извлечения детали и время стекания.
Статья полезна инженерам и техническим специалистам, которые выбирают технологию для плунжерных отверстий и деталей сложной формы, а также закупщикам, сопоставляющим требования к покрытию и производственный процесс. Разберем, когда окунание предпочтительнее распыления, как контролировать толщину и какие параметры оценить перед запуском партии.
Когда обработка каналов смазкой методом окунания оправдана
Распыление подходит не для каждой геометрии.
Внутренние каналы, глубокие отверстия, выемки и другие закрытые участки могут оставаться без достаточного покрытия, если струя не достигает поверхности. Окунание позволяет погрузить деталь в состав целиком, поэтому метод рассматривают для зон, где распыление не обеспечивает 100% доступа к поверхности.
При этом погружение не гарантирует равномерного результата само по себе. Состав должен попасть на нужные участки, а его избыток - стечь без образования локальных скоплений в полостях и у кромок. Поэтому при обработке каналов оценивают не только способ нанесения, но и возможность свободного стекания состава, положение детали в процессе и последующую сушку или отверждение.
Окунание используют и в dip-spin-процессах. Такой подход применяют для деталей с отверстиями и углублениями, а также в производстве мелких серийных изделий, когда важно снизить потери материала и поддерживать производительность. Конкретный маршрут зависит от геометрии: для сложных деталей необходимо проверить, что состав покрывает внутренние поверхности и не задерживается в отдельных полостях.
Метод особенно уместен, когда требуется твердосмазочное покрытие на поверхности детали, а жидкая смазка не соответствует условиям работы или технологическому этапу. Такие покрытия могут использоваться при дефиците жидкой смазки, на стадиях сборки и запуска. Перед выбором технологии важно определить, какие поверхности должны получить покрытие и как оно будет взаимодействовать с ответной деталью.
Для плунжерных отверстий обработка должна учитывать всю рабочую поверхность канала, а не только его входную часть. Если доступ состава внутрь и его последующее удаление не обеспечены технологически, одно лишь полное погружение не решит задачу. Поэтому до серийного нанесения проверяют результат на детали с репрезентативной геометрией.
Как формируется покрытие и от чего зависит толщина
Твердосмазочное покрытие обычно представляет собой дисперсию твердых смазок и наполнителей в связующей матрице.
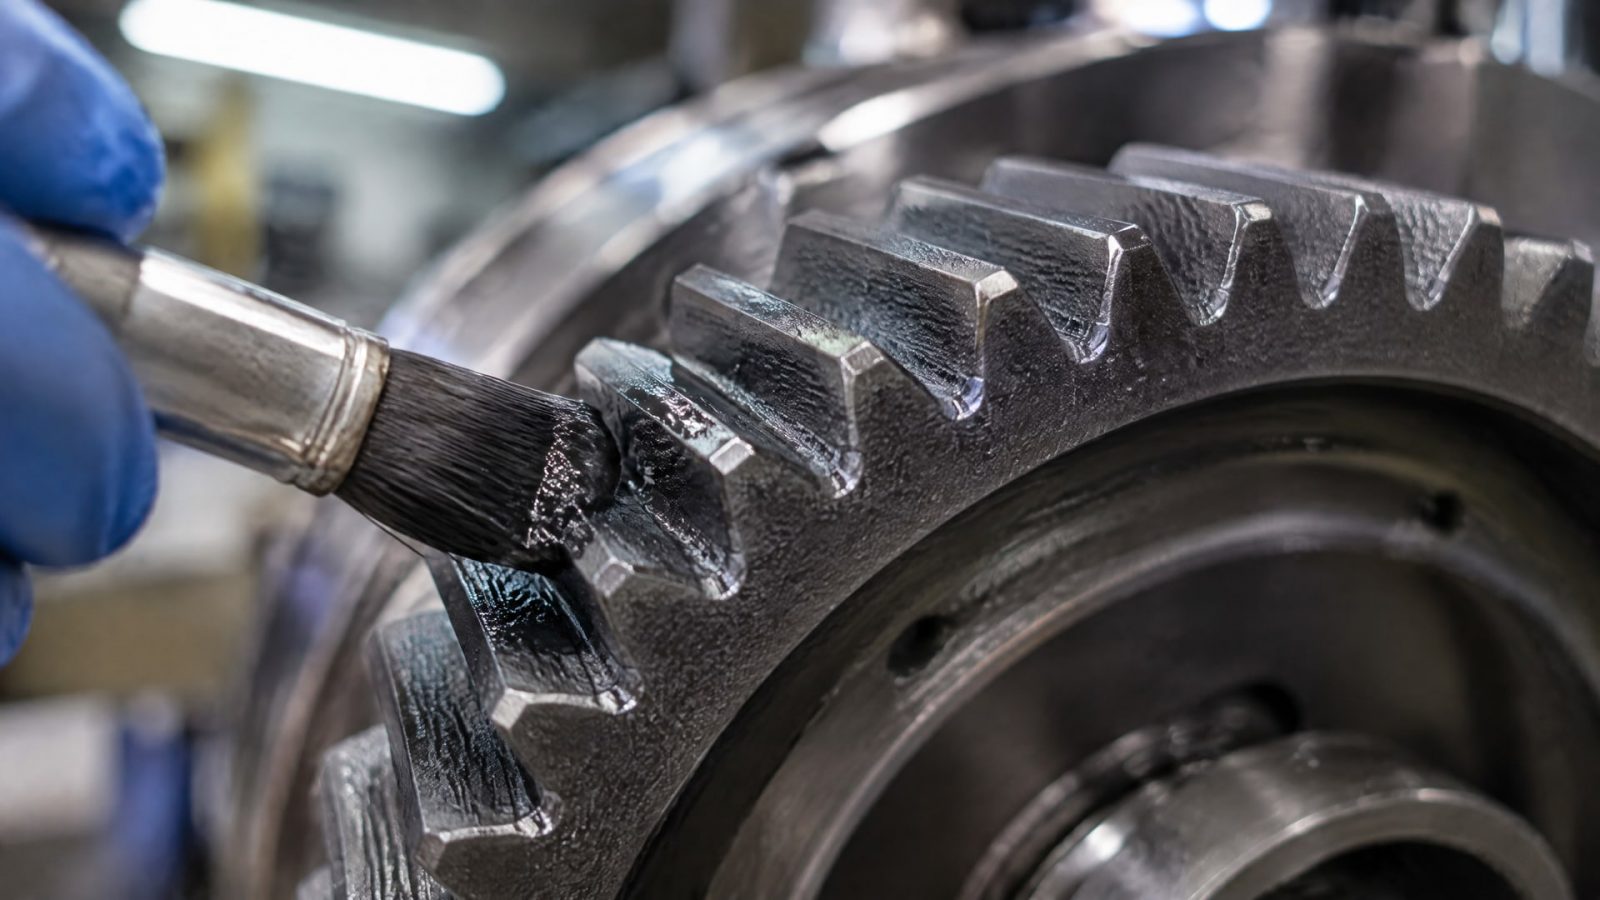
После нанесения состав высушивают или отверждают, чтобы сформировать покрытие на поверхности. Среди применяемых твердых смазочных компонентов - PTFE, графит и дисульфид молибдена; их сочетание подбирают с учетом требований к трению, износу и коррозионной стойкости.
Толщина сухого слоя при окунании зависит от параметров состава и процесса. Ее регулируют вязкостью или плотностью покрытия, скоростью извлечения детали и временем стекания. Если материал задерживается в канале или на кромке, слой может оказаться неравномерным. По этой причине для внутренней геометрии необходимо оценивать не только нанесение, но и то, как состав распределяется и удаляется с поверхности после извлечения.
В отраслевых материалах для таких процессов приводится типичный диапазон максимальной сухой толщины 3–15 мкм. Если требуется слой ближе к верхней границе, может понадобиться несколько циклов нанесения. Число проходов нельзя назначить только по общей характеристике метода: его определяют по требованиям к покрытию и результатам контроля деталей с нужной геометрией.
Одна из распространенных ошибок - считать, что полное погружение автоматически дает одинаковую толщину во всех зонах. На практике результат зависит от чистоты поверхности, состава и режима нанесения. Для устойчивого процесса необходимо зафиксировать параметры ванны и извлечения детали, а также оценить толщину в характерных точках, включая доступные для измерения участки каналов и углублений.
Если после нанесения на детали видны наплывы или скопления материала, сначала проверяют вязкость или плотность состава, скорость извлечения и время стекания. Изменение одного параметра за раз помогает установить причину отклонения. При этом нельзя компенсировать плохую подготовку поверхности настройкой толщины: адгезия зависит и от удаления загрязнений, масел, ржавчины, окалины и оксидных пленок.
Подготовка детали и контроль окунания внутренних каналов
Перед нанесением с поверхности удаляют масло, грязь, ржавчину, окалину и оксидные пленки.
Загрязнения мешают адгезии, то есть сцеплению покрытия с основанием, и могут снизить его ресурс. Поэтому подготовка - не вспомогательная операция, а часть технологического процесса. После очистки контролируют состояние и чистоту поверхности перед загрузкой деталей в ванну.
Для сложной геометрии важно заранее определить, как деталь будет погружаться и извлекаться. Состав должен достигать внутренних каналов, а излишки - иметь возможность стекать. Если полость удерживает жидкость, в ней может скапливаться материал. Время стекания и вязкость состава учитывают вместе: настройка только одного параметра не всегда устраняет неравномерность.
Рабочий контроль удобно организовать по этапам:
проверить чистоту и состояние поверхности после подготовки;
убедиться, что состав достигает внутренних каналов и полостей;
контролировать вязкость или плотность состава;
выдерживать установленную скорость извлечения и время стекания;
проверять равномерность и толщину сухого покрытия;
при необходимости оценить результат после нескольких циклов нанесения.
Для плунжерных отверстий и других длинных каналов технологический маршрут проверяют на детали с той же геометрией, что и серийная. Это позволяет оценить покрытие внутри канала и выявить скопления у входов, кромок или переходов. Если измерение толщины непосредственно внутри отверстия затруднено, заранее определяют подходящий способ контроля и сопоставимые контрольные участки.
Испытание процесса на реальной детали также помогает подтвердить совместимость покрытия с последующей сборкой и трибопарой. Это особенно важно, когда покрытие работает при преднатяге или в контакте с титаном. Проверяют не только нанесение, но и то, как покрытие ведет себя на предусмотренном этапе эксплуатации. Для временной защиты при хранении и транспортировке дополнительно оценивают требования к антикоррозионным свойствам.
Как выбрать связующее для сложной геометрии и условий работы
Состав покрытия выбирают с учетом температуры, нагрузки и требований к поверхности.
Твердые смазочные компоненты обеспечивают нужные трибологические свойства, а связующее удерживает их на основании. Поэтому при выборе важна вся система: смазочный компонент, связующее и режим сушки или отверждения. Оценка только одного ингредиента не показывает, как покрытие поведет себя в узле.
В учебных материалах органические связующие рассматриваются для более низкотемпературных режимов, с устойчивостью ниже примерно 300 °C. Неорганические связующие применяют при более высоких температурных нагрузках, выше 650 °C. Эти значения помогают очертить направления выбора, но сами по себе не заменяют проверку конкретного покрытия и условий работы детали.
Нужно также учитывать контакт с ответной поверхностью и условия сборки. Для титановых крепежных деталей покрытие с твердой смазкой рассматривает ISO 8080:1985; документ содержит требования к производству, испытаниям, качеству, упаковке и поставке. Если наряду со снижением трения нужна временная защита от коррозии при хранении или транспортировке, ISO/TS 12928:1999 может служить ориентиром при выборе соответствующих материалов.
Перед запуском процесса инженеру стоит зафиксировать требования к детали и покрытию:
рабочую температуру и нагрузку узла;
материал детали и контактирующей поверхности;
расположение каналов и полостей, которые требуется покрыть;
требования к толщине и равномерности сухого слоя;
совместимость покрытия со сборкой и трибопарой;
необходимость временной антикоррозионной защиты.
Такой перечень помогает сопоставить технологию окунания с реальной задачей, а не выбирать состав только по общему описанию. Если деталь будет работать в контакте с титаном или под преднатягом, совместимость проверяют отдельно. При необходимости коррозионной защиты требования к ней включают в техническое задание наряду с антифрикционными свойствами.
Типичные ошибки при обработке деталей сложной формы
Первая ошибка - считать окунание универсальным решением, которое автоматически покрывает все поверхности одинаково.
Метод дает доступ к труднодоступным участкам, но итог зависит от подготовки детали, свойств состава и режима извлечения. Внутренний канал может получить избыток материала, если состав плохо стекает, а загрязненная поверхность - недостаточную адгезию.
Вторая ошибка - пытаться увеличить толщину за один цикл без проверки результата. Для более толстого сухого слоя часто требуются несколько проходов, а типичный диапазон максимальной толщины, приводимый для процесса, составляет 3–15 мкм. Число циклов и режим определяют по требованиям к детали и подтверждают контролем, а не переносят без проверки с другой геометрии.
Третья ошибка - выбирать связующее, ориентируясь только на желаемый коэффициент трения или общий тип твердых смазочных компонентов. Рабочая температура также влияет на выбор: органические системы рассматривают для режимов ниже примерно 300 °C, неорганические - выше 650 °C. Эти ориентиры не отменяют проверки покрытия в конкретном узле и оценки его совместимости со сборкой.
Наконец, недостаточно контролировать только внешний вид детали. Для обработки внутренних каналов нужно подтвердить, что покрытие достигло нужных поверхностей, равномерно распределилось и не скопилось у кромок. Контрольный процесс включает подготовку, нанесение, стекание, сушку или отверждение и оценку сухого слоя. Если требуется антикоррозионная защита, ее проверяют как отдельное требование, а не предполагают по наличию твердой смазки.
Часто задаваемые вопросы
Можно ли покрыть окунанием внутренние каналы и плунжерные отверстия?
Да, окунание применяют для труднодоступных отверстий, каналов и полостей, когда распыление не обеспечивает доступа к поверхности. Результат зависит от того, достигает ли состав нужных участков и может ли свободно стекать. Перед серийным нанесением проверяют деталь с соответствующей геометрией и контролируют равномерность покрытия внутри канала.
Какой толщины бывает твердосмазочное покрытие после окунания?
Для таких процессов указывается типичный диапазон максимальной сухой толщины 3–15 мкм. Это не универсальное требование для любой детали: нужную толщину определяют по задаче и подтверждают контролем. Если требуется более толстый слой, могут понадобиться несколько циклов нанесения с проверкой результата после обработки.
Почему после окунания покрытие получается неравномерным?
Неравномерность может быть связана с загрязнением поверхности, свойствами состава, скоростью извлечения детали или недостаточным временем стекания. В полостях и у кромок может задерживаться избыток материала. Поэтому контролируют подготовку, вязкость или плотность состава и режим извлечения, а затем оценивают сухой слой на характерных участках детали.
Как выбрать связующее для твердосмазочного покрытия?
Выбор зависит от температуры работы узла и требований к покрытию. В учебных материалах органические связующие рассматриваются для режимов ниже примерно 300 °C, а неорганические - для температур выше 650 °C. Эти ориентиры используют на этапе подбора, после чего проверяют совместимость покрытия с материалом детали, трибопарой и условиями сборки.
Заключение
Обработка каналов смазкой методом окунания подходит для деталей со сложной геометрией, если распыление не обеспечивает доступ к внутренним поверхностям. Результат определяют подготовка детали, свойства состава, скорость извлечения, стекание и режим сушки или отверждения. Для контроля толщины учитывают диапазон 3–15 мкм и возможность нанесения в несколько циклов.
Следующий шаг - составить карту покрываемых поверхностей, зафиксировать требования к температуре, нагрузке и коррозионной защите, затем проверить процесс на детали с рабочей геометрией. По результатам испытания уточняют параметры окунания и критерии приемки покрытия.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Изучите антифрикционные материалы на основе бронзографита: их свойства, причины различий в коэффициентах трения и параметры для лабораторных испытаний.
Измерение коэффициента трения на трибометре по схеме пин-диск: подготовка, проведение, оценка износа и особенности испытаний.
Подбирайте образцы для испытаний, учитывая реальные условия работы, чтобы получить достоверные данные о трении и износе.