
Вязкость смазки подшипников: как снизить износ и продлить ресурс
Повышенный износ подшипников качения при использовании специализированной смазки часто связан не с ее «специализацией», а с несоответствием вязкости базового масла рабочей температуре, скорости и нагрузке. При слишком низкой вязкости масляная пленка может оказаться недостаточной, а при слишком высокой растут трение, температура и потери мощности. Поэтому вязкость смазки подшипников оценивают в условиях работы узла, а не по принципу «чем гуще, тем лучше».
Статья пригодится инженерам, техническим специалистам и снабженцам, которые разбирают причины износа или подбирают смазку для подшипников качения. Ниже рассмотрены коэффициент вязкости κ, роль консистенции, особенности пищевых смазок и признаки неправильного выбора. Эти критерии помогут точнее определить, что проверять при перегреве, повреждении рабочих поверхностей или сокращении ресурса подшипника.
Почему специальная смазка может повышать износ подшипника
Специализированная смазка решает задачу только при соответствии условиям конкретного узла.
Если ее вязкость при рабочей температуре слишком низкая, пленка между поверхностями качения и дорожками может не обеспечивать достаточного разделения. В результате возрастают риск абразивного и усталостного износа, а также вероятность задиров. Сам факт того, что смазка предназначена для определенного применения, не гарантирует подходящую вязкость базового масла.
Обратная ситуация тоже неблагоприятна. Чрезмерно вязкая смазка увеличивает сопротивление вращению, трение и нагрев, а повышенная температура может ускорять старение материала. Поэтому дополнительное количество смазки или переход на более вязкий продукт не всегда устраняют перегрев и износ. Причину нужно искать в сочетании свойств смазки и режима работы, а не в одном параметре.
Что показывает коэффициент κ
Для оценки условий смазывания подшипников используют коэффициент вязкости κ. Это отношение фактической вязкости при рабочей температуре к требуемой опорной вязкости. Чем выше κ, тем благоприятнее условия смазывания и тем выше ожидаемый номинальный ресурс подшипника. При этом коэффициент оценивают для конкретного узла, а не как универсальную характеристику любой смазки.
Для достижения κ > 1 кинематическая вязкость смазки при рабочей температуре должна быть выше 11 cSt. Для очень долгого ресурса в качестве благоприятного диапазона указывают κ = 3–4. Это ориентиры для оценки условий смазывания, а не готовые значения для всех подшипников: выбор зависит от параметров узла и эксплуатации.
Почему важна вязкость именно при рабочей температуре
С ростом температуры вязкость падает. Поэтому одна и та же смазка в холодном и нагретом подшипнике может обеспечивать разные условия формирования пленки. Если оценивать только вязкость при температуре, не соответствующей рабочему режиму, вывод о пригодности смазки будет неполным.
При разборе повышенного износа сопоставьте рабочую температуру с вязкостью масла, режимом нагрузки и скоростью вращения. Такой анализ помогает отличить недостаточную пленку от повышенного сопротивления вращению. В расчетах долговечности подшипников влияние улучшения эластогидродинамического смазывания при более высокой вязкости учитывает ISO 281.
Смазка для подшипников: как оценить вязкость
Подбор начинают с условий работы подшипника, а не с максимального значения вязкости.
Важны рабочая температура, скорость и нагрузка: именно их сочетание определяет, будет ли смазочная пленка достаточной и не станет ли сопротивление вращению чрезмерным. Смазка для подшипников по вязкости должна соответствовать реальному режиму, а не только названию оборудования или общему описанию продукта.
Низкая вязкость при рабочей температуре повышает вероятность повреждения поверхностей из-за недостаточной пленки. Избыточная вязкость, напротив, увеличивает трение, нагрев и потери мощности. Если подшипник нагревается, автоматически переходить на более вязкую смазку не следует: перегрев может быть связан и с недостаточным смазыванием, и с чрезмерным сопротивлением движению.
Как применять κ при подборе
Коэффициент κ связывает вязкость смазки при рабочей температуре с опорной вязкостью, требуемой для подшипника. Он позволяет оценивать условия образования пленки и ожидаемую долговечность, но сам по себе не заменяет анализ режима узла. Ориентир κ > 1 связан с кинематической вязкостью выше 11 cSt при рабочей температуре, а диапазон κ = 3–4 рассматривают как благоприятный для очень долгого ресурса.
Эти значения не означают, что достаточно выбрать смазку с максимально высокой вязкостью. Если она чрезмерна для скорости и температуры конкретного узла, сопротивление вращению и нагрев могут возрасти. При выборе важно проверить, достигается ли требуемый уровень смазывания без нежелательного повышения трения.
Что проверить при перегреве и износе
Сначала сопоставьте фактический режим подшипника с характеристиками применяемой смазки. Отдельно оцените, при какой температуре работает узел и соответствует ли ей вязкость базового масла. Затем проверьте подачу смазки, ее количество и интервалы пополнения: недостаточная или ненадлежащая подача ухудшает условия смазывания.
Также учитывайте загрязнения. Попавшие в узел частицы ухудшают смазывание и могут ускорить повреждение рабочих поверхностей. Если симптомы сохраняются после проверки режима и подачи, важно пересмотреть применимость смазки целиком, а не ограничиваться заменой на продукт с другой консистенцией.
Почему класс NLGI не заменяет вязкость базового масла
NLGI характеризует консистенцию пластичной смазки.
По этому классу нельзя напрямую определить вязкость базового масла и сделать вывод о пригодности продукта для конкретного подшипника. Поэтому выбор по одному обозначению NLGI может привести к ошибке: консистенция и вязкость базового масла описывают разные свойства смазки.
Для ресурса подшипника важны рабочая вязкость при фактической температуре, режим нагрузки и скорость, а также надежная подача смазки. Учитывают и свойства загустителя, температурные пределы, водостойкость и совместимость с уплотнениями. Ни один из этих параметров не следует подменять одним классом консистенции.
Как не спутать густоту и вязкость
Визуально более плотная пластичная смазка не обязательно обеспечит подшипнику подходящую масляную пленку. Даже если консистенция удобна для подачи и удержания в узле, вязкость базового масла при рабочей температуре может не соответствовать режиму. Это особенно важно при поиске причины износа, когда возникает желание просто выбрать более густой продукт.
Сверяйте характеристики смазки с условиями эксплуатации и оценивайте κ для конкретного подшипника. При необходимости обратитесь к технической документации оборудования и смазочного материала. Если в документации указан только класс NLGI, этого недостаточно для полноценного вывода о вязкости масла и ожидаемом ресурсе.
Количество и подача тоже влияют на ресурс
Даже подходящая по вязкости смазка не решит задачу, если она поступает в узел в неправильном количестве или с неподходящими интервалами пополнения. Избыток не является универсальным способом защитить подшипник: дополнительная смазка способна повысить сопротивление вращению и нагрев. Недостаточная подача, в свою очередь, может ухудшить формирование пленки.
При разборе отказа проверьте не только марку смазки, но и порядок обслуживания, состояние узла и вероятность попадания загрязнений. Такой подход помогает отделить ошибку выбора продукта от проблем его подачи и условий эксплуатации. Для поддержания ресурса важна вся система смазывания, а не только указанная на упаковке консистенция.
Пищевая смазка для подшипников: H1 и H2
В пищевом производстве категорию смазки выбирают по вероятности контакта с продукцией.
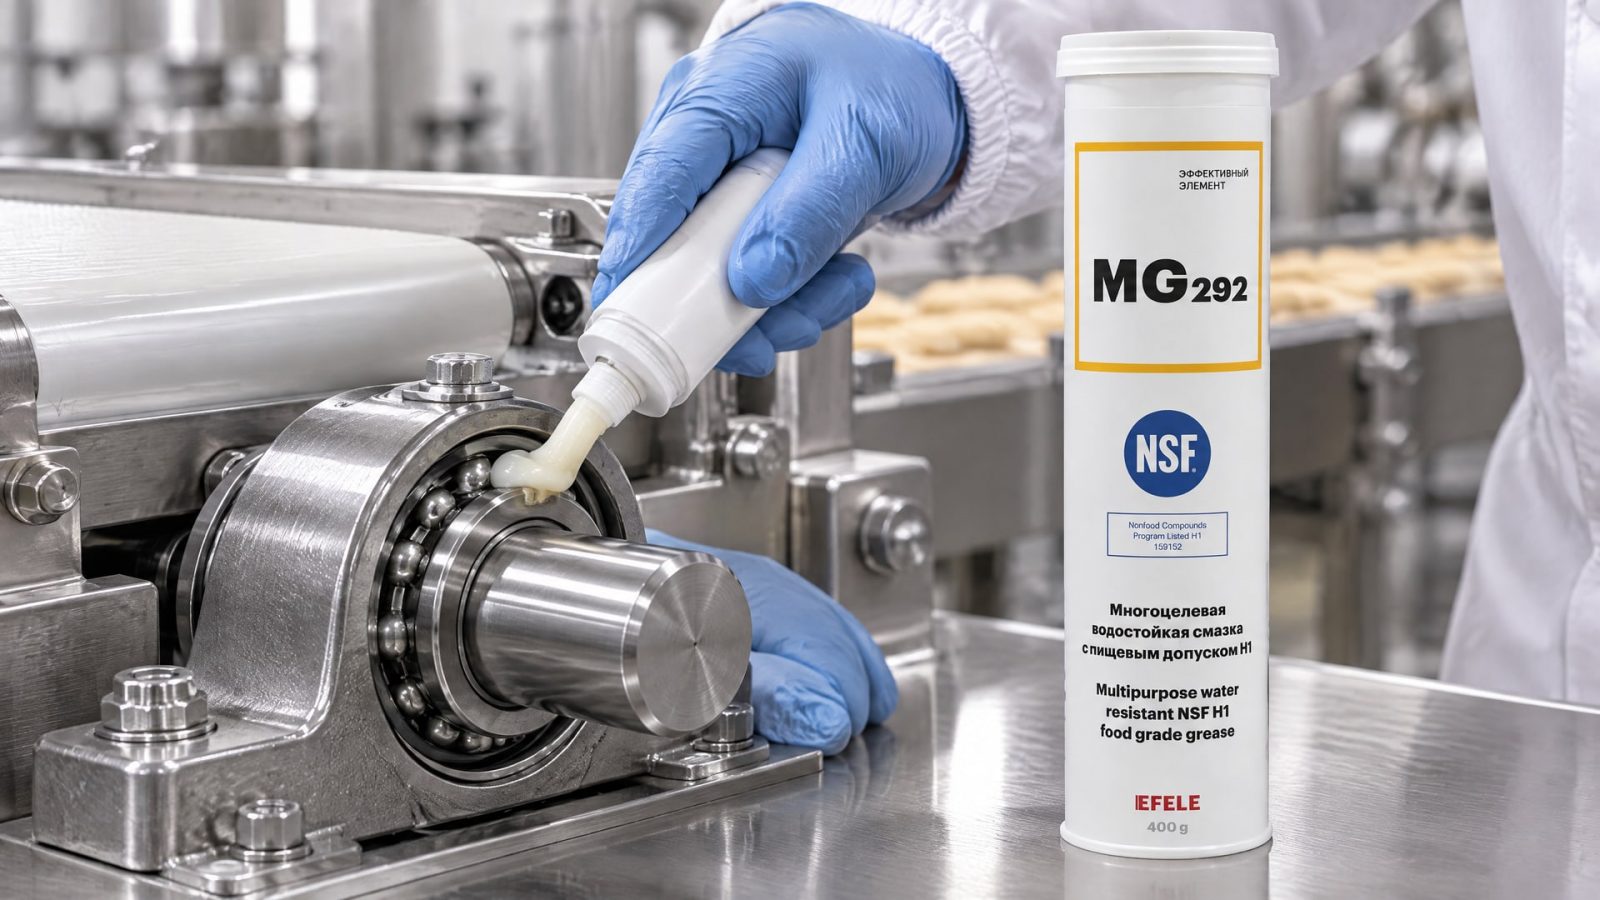
NSF H1 допускает только случайный контакт с пищей. NSF H2 используют в зонах, где контакт смазки с пищевой продукцией исключен. Это разные области применения, а не ступени качества: H2 нельзя выбирать для узла, если контакт возможен.
Допуск сам по себе не гарантирует подходящий ресурс подшипника. Для него по-прежнему важны вязкость базового масла при рабочей температуре, нагрузка, скорость и надежная подача. При подборе также проверяют температурные пределы, водостойкость, совместимость с уплотнениями и тип загустителя. Статус H1 отвечает на вопрос о вероятном контакте с пищей, но не заменяет оценку условий смазывания.
Когда проблема связана с водой, пуском и износом
На пищевых производствах при выборе смазки могут иметь значение водостойкость, высокие нагрузки и сохранение смазывания при пуске. Если из узла вымывается смазка, ухудшение пленки может сопровождаться износом; при анализе также учитывают фреттинг и условия холодного пуска. Важно установить, действительно ли причиной стало вымывание, или на ресурс повлияли вязкость при рабочей температуре и режим подачи.
В таких условиях EFELE MG-292 рассматривают как водостойкую пластичную смазку с допуском NSF H1 для пищевых производств, где есть высокие нагрузки. При ее выборе все равно нужно сверить применимость с рабочей температурой и параметрами подшипника. Допуск H1 определяет допустимость случайного контакта с пищей, но не отменяет проверку вязкости и режима работы.
Когда выбирать смазку для менее нагруженного узла
Для пищевого оборудования важно различать узлы с высокими нагрузками и менее нагруженные механизмы. Также учитывают, возможен ли случайный контакт с продукцией и насколько узел защищен от воды. Эти критерии помогают подобрать продукт по задаче, а не только по общему обозначению пищевой смазки.
Когда выбирать:
Если возможен случайный контакт с пищей, рассматривайте смазку с допуском NSF H1.
Если контакт с продукцией полностью исключен, применимость H2 определяют по зоне и условиям эксплуатации.
Для менее нагруженного узла бытовой или кухонной техники на пищевом производстве можно рассмотреть EFELE Смазку для бытовой и кухонной техники с допуском NSF H1.
В любом случае проверьте соответствие вязкости, температурного режима и условий подачи смазки конкретному подшипнику.
Как связаны ресурс подшипников и смазка
Ресурс подшипников зависит от того, формируется ли в рабочем режиме достаточная масляная пленка и поступает ли смазка в узел надлежащим образом.
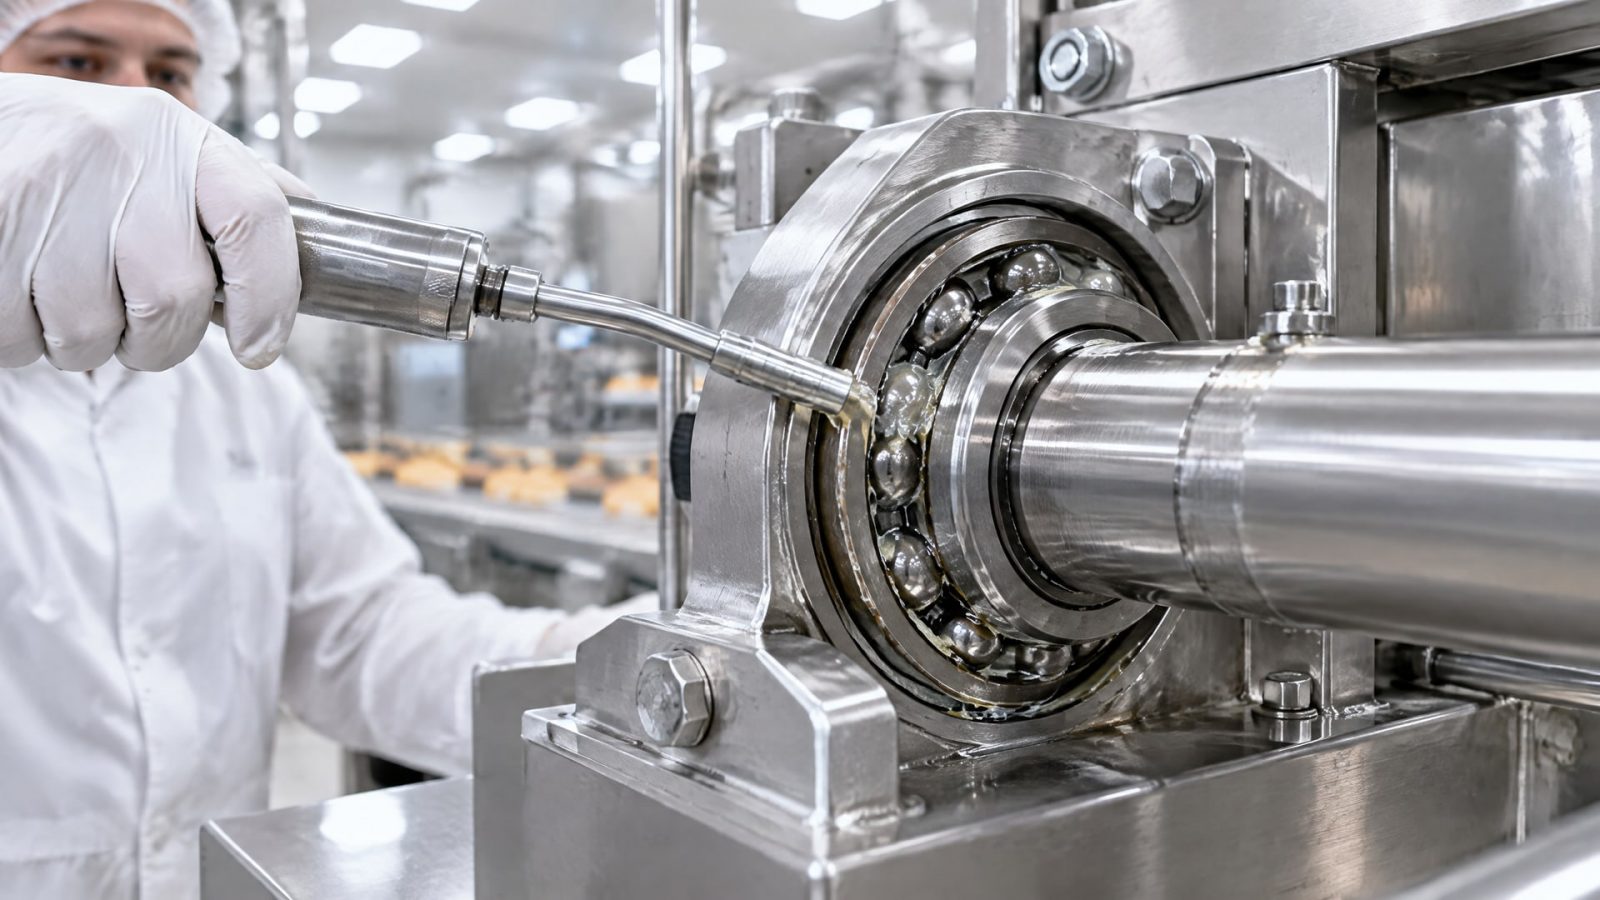
Вязкость при рабочей температуре влияет на толщину пленки, но ее нельзя оценивать в отрыве от скорости и нагрузки. Недостаточная пленка связана с риском абразивного и усталостного износа, а чрезмерная вязкость может увеличить трение и температуру.
Коэффициент κ помогает связать фактическую вязкость с требуемой опорной. Значение κ > 1 соотносят с кинематической вязкостью выше 11 cSt при рабочей температуре, а диапазон κ = 3–4 рассматривают как благоприятный для очень долгого ресурса. Эти ориентиры полезны при анализе, но не заменяют проверку конкретных условий работы подшипника.
Что делать при признаках повышенного износа
Если подшипник перегревается, шумит или демонстрирует ускоренное повреждение, не делайте вывод о причине только по густоте смазки. Сначала установите рабочую температуру, нагрузку и скорость, затем оцените вязкость базового масла в этих условиях. Дополнительно проверьте количество смазки, интервалы пополнения и возможное загрязнение.
Если рассматривается заклинивание подшипников, важно не считать его автоматическим следствием низкой вязкости или недостатка смазки. Избыточное сопротивление вращению, перегрев и неподходящий режим смазывания также требуют проверки. По одному признаку нельзя определить, нужно ли увеличить подачу, изменить вязкость или устранить другой фактор.
Порядок проверки для инженера и снабженца
При выборе нового продукта сверяйтесь с документацией подшипника и смазки. Сначала определите, соответствует ли продукт рабочей температуре и режиму нагрузки, затем оцените вязкость базового масла и коэффициент κ. Для пищевого производства отдельно установите, возможен ли контакт смазки с пищей: H1 предназначен для вероятности случайного контакта, H2 - для зон без такого риска.
Снабженцу полезно передать технические условия узла вместе с заявкой на подбор, а инженеру - зафиксировать фактическую температуру, режим работы и способ подачи смазки. Такой набор данных помогает избежать замены продукта только по классу консистенции или общему назначению. Итоговый выбор должен учитывать одновременно защиту от износа, условия эксплуатации и требования пищевой зоны.
Часто задаваемые вопросы
Какая вязкость смазки нужна для подшипника?
Универсального значения для всех подшипников нет. Вязкость выбирают с учетом рабочей температуры, скорости и нагрузки, а условия смазывания оценивают по коэффициенту κ. При κ > 1 кинематическая вязкость при рабочей температуре должна быть выше 11 cSt, но это не отменяет проверки конкретного узла.
Какая вязкость смазки нужна для ступичных подшипников?
Подбирать смазку для ступичного подшипника только по его названию или по принципу «чем гуще, тем лучше» нельзя. Нужно учитывать рабочую температуру, скорость и нагрузку конкретного узла, а также требования изготовителя. Если подшипник перегревается, сначала проверьте режим и подачу смазки, а не переходите автоматически на более вязкий продукт.
Может ли слишком густая смазка вызвать заклинивание подшипника?
Чрезмерная вязкость может повысить сопротивление вращению, трение и температуру, что неблагоприятно для ресурса подшипника. Однако по одному этому признаку нельзя утверждать, что именно смазка вызвала заклинивание. Нужно проверить температуру, нагрузку, скорость, количество смазки и загрязнения в узле.
Продлевает ли NSF H1 ресурс подшипника?
Сам по себе допуск NSF H1 не гарантирует увеличения ресурса. Он обозначает применимость смазки там, где возможен случайный контакт с пищей. Долговечность подшипника зависит от вязкости при рабочей температуре, нагрузки, скорости, подачи смазки и чистоты узла. Эти параметры проверяют отдельно от пищевого допуска.
Чем отличаются NSF H1 и NSF H2?
NSF H1 допускает только случайный контакт смазки с пищей. NSF H2 предназначен для зон, где контакт с пищевой продукцией исключен. Это не категории качества и не взаимозаменяемые варианты: если вероятность контакта существует, H2 не подходит для такого применения. При этом оба допуска не заменяют подбор смазки по параметрам подшипника.
Заключение
Повышенный износ при использовании специализированной смазки часто связан с неподходящей вязкостью при рабочей температуре, чрезмерным сопротивлением вращению или проблемами подачи. Для оценки условий смазывания используйте коэффициент κ: ориентиры κ > 1 и κ = 3–4 помогают анализировать формирование пленки и ожидаемый ресурс, но выбор все равно должен учитывать скорость, нагрузку и температуру узла. Класс NLGI и пищевой допуск решают отдельные задачи и не заменяют эту проверку.
Следующий шаг - зафиксировать рабочую температуру, нагрузку, скорость и способ подачи смазки, затем сверить эти параметры с документацией подшипника и смазочного материала. Для пищевой зоны отдельно определите вероятность контакта с продукцией и выберите H1 или H2 по условиям применения.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, почему смазка с дисульфидом молибдена не всегда подходит для пар трения металл-пластик и металл-резина, и как правильно выбирать смазочный материал.
Узнайте, как читать результаты испытаний смазочных материалов и оценивать противозадирные присадки в масло.
Узнайте, почему смазка для высокоскоростных подшипников не должна содержать твердые присадки, и как правильно выбрать состав.