
Противозадирные присадки в масло: связаны ли нагрузка сваривания и диаметр пятна износа
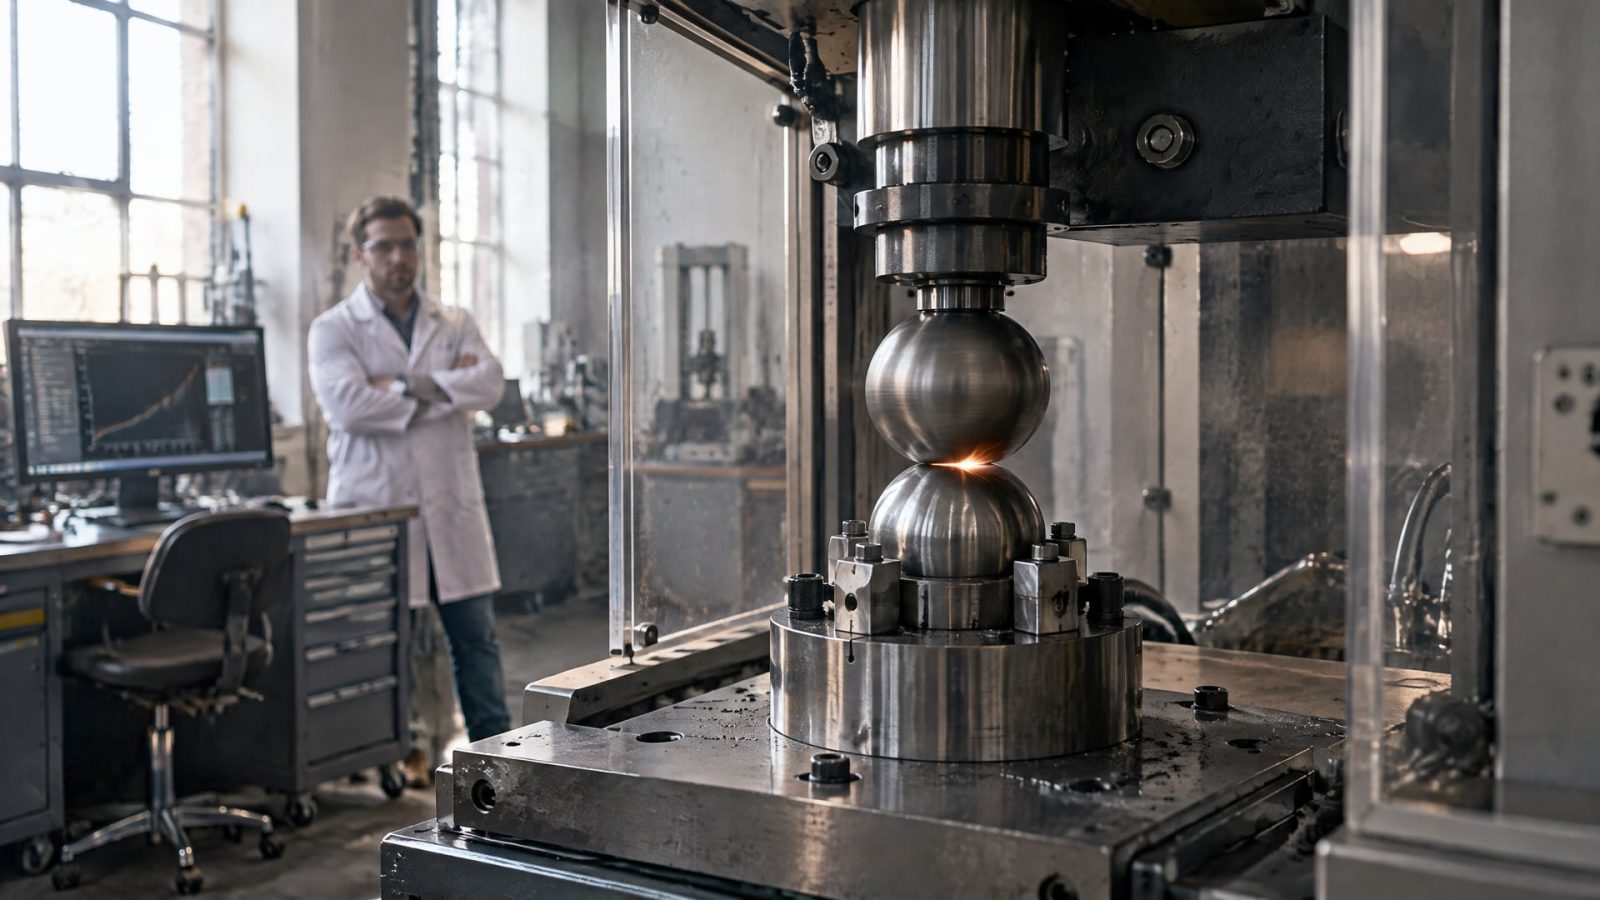
Нагрузка сваривания и диаметр пятна износа не связаны универсальной линейной зависимостью. Это разные показатели четырехшарикового испытания: первый характеризует предельную противозадирную способность, второй помогает оценить износ при нагрузках, когда сваривания еще нет. Стандарты задают между ними пороговые связи для отдельных случаев, но по одному значению нельзя надежно судить о другом.
Статья поможет инженерам, техническим специалистам и снабженцам разобраться, как читать результаты испытаний смазочных материалов и оценивать противозадирные присадки в масле. Разберем различия между ГОСТ 9490-75 и ASTM D2783, а также объясним, почему для выбора важна совокупность показателей, а не только нагрузка сваривания.
Что показывают нагрузка сваривания и диаметр пятна износа
Нагрузка сваривания показывает предел, при котором смазочный материал уже не предотвращает схватывание контактирующих поверхностей.
По ГОСТ 9490-75 это наименьшая нагрузка, при которой машина автоматически останавливается из-за достижения предельного момента трения или сваривания шариков. В ASTM D2783 weld point определяют как наименьшую приложенную нагрузку, при которой вращающийся шарик сваривается с тремя неподвижными.
Диаметр пятна износа описывает другой результат. В ASTM D2783 wear scar diameter - это средний диаметр пятен на неподвижных шариках, выраженный в миллиметрах. Он позволяет оценить износ в режиме, когда контакт еще не перешел к свариванию. Поэтому этот показатель нельзя считать другим способом измерить нагрузку сваривания.
Различие важно при анализе EP-свойств. Высокая нагрузка сваривания говорит о поведении смазки на предельном этапе испытания, но не сообщает напрямую, насколько большим окажется пятно износа на более ранней ступени нагрузки. И наоборот: небольшое пятно говорит о противоизносном поведении в условиях конкретного испытания, но не доказывает, что смазка выдержит более высокую нагрузку без схватывания.
При оценке противозадирной присадки в масло нужно учитывать, что лабораторный результат относится к испытанному составу и заданной методике. Само наличие присадки или высокое значение одного параметра не заменяет сопоставления полного набора результатов. Для практического выбора важно видеть, при каких нагрузках измеряли пятно и по какому стандарту определяли предел сваривания.
Как ГОСТ и ASTM связывают нагрузку сваривания и пятно износа
В ГОСТ 9490-75 предусмотрен условный критерий для случая, когда истинного сваривания не произошло.
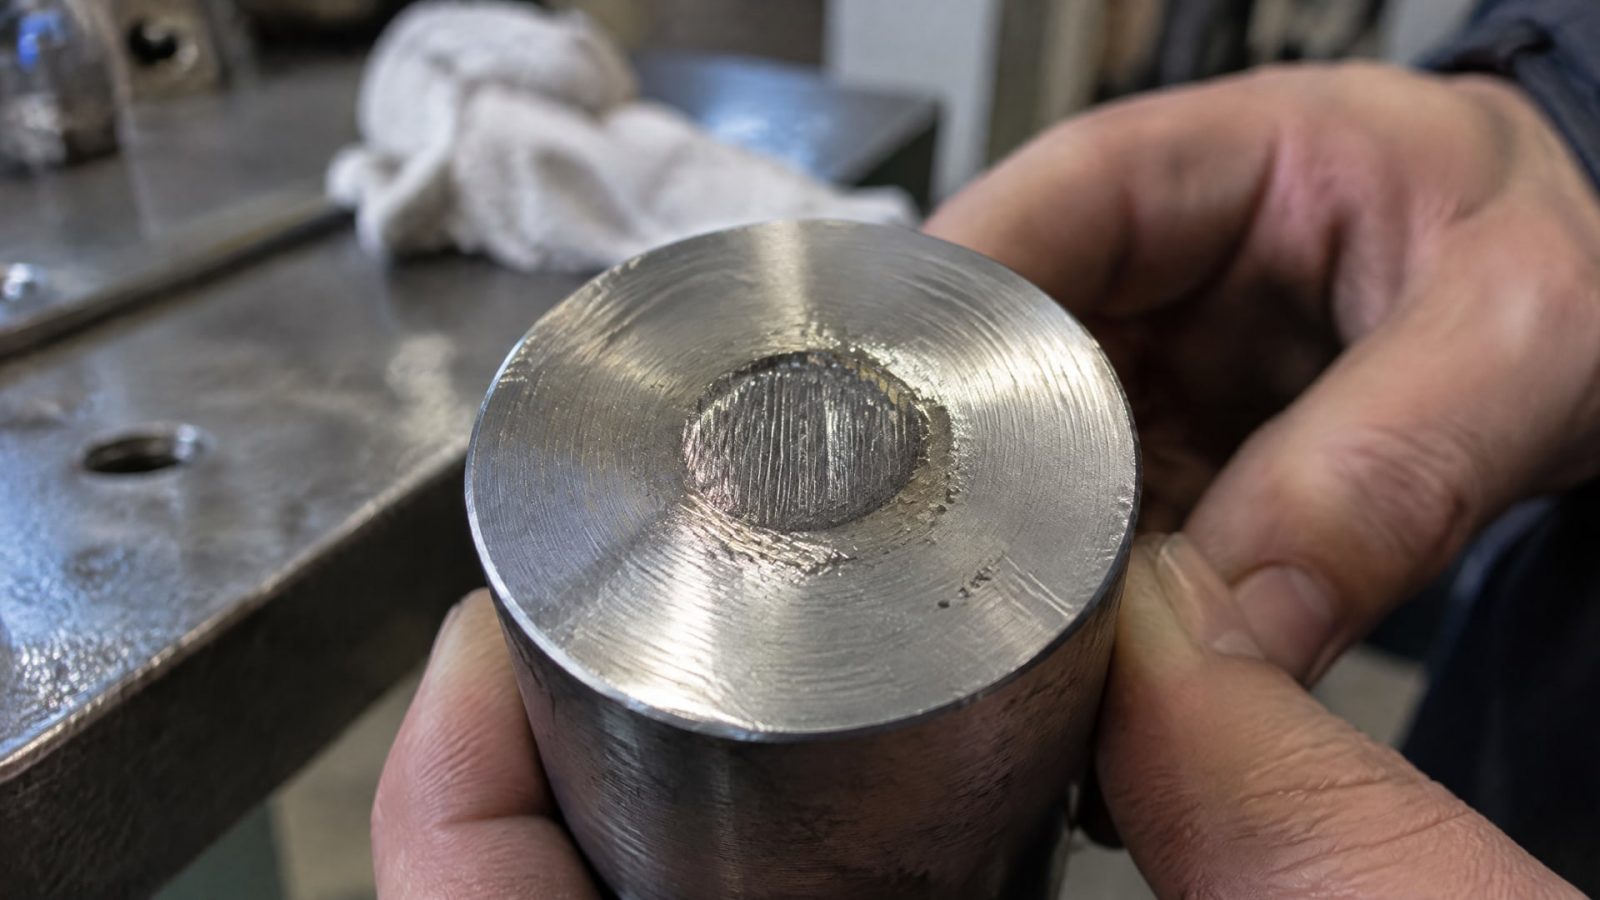
Нагрузкой сваривания тогда считают нагрузку, при которой средний диаметр пятна износа достигает 3 мм и более. Это пороговое правило для обработки результата, а не утверждение о линейной зависимости между диаметром пятна и нагрузкой.
В ASTM D2783 предусмотрено другое правило: если истинного сваривания нет, weld point считают нагрузку, при которой максимальный диаметр пятна износа достигает 4 мм. Здесь также речь идет о критерии для особого случая, а не о формуле пересчета диаметра в нагрузку. Кроме того, в ASTM отдельно определяют wear scar diameter как средний диаметр пятна на неподвижных шариках, поэтому при чтении протокола важно не смешивать среднее и максимальное значения.
| Методика | Условие при отсутствии истинного сваривания | Порог |
|---|---|---|
| ГОСТ 9490-75 | Условную нагрузку сваривания принимают по среднему диаметру пятна износа | 3 мм и более |
| ASTM D2783 | Weld point определяют по нагрузке, при которой максимальный диаметр пятна достигает установленного предела | 4 мм |
Различие порогов означает, что результаты по двум методикам нельзя автоматически сравнивать как равнозначные. ГОСТ 32501-2013 также учитывает ситуации, когда истинного сваривания нет, и приводит критерий пятна диаметром не более 4 мм для пластичных смазок. При сопоставлении протоколов нужно проверять не только число, но и стандарт, тип измеряемого диаметра и правило определения результата.
Таким образом, формулировка «нагрузка сваривания - это диаметр пятна» будет некорректной. Диаметр участвует в определении условного предела только в оговоренных методикой случаях. В остальных ситуациях показатели отражают разные этапы поведения смазки.
Есть ли прямая зависимость между нагрузкой сваривания и пятном износа
Универсальной прямой зависимости между нагрузкой сваривания и диаметром пятна износа стандарты не устанавливают.
Порог 3 мм в ГОСТ 9490-75 и порог 4 мм в ASTM D2783 нужны для оценки результата, когда истинного сваривания не наблюдали. Эти значения не означают, что увеличение пятна на определенную величину всегда соответствует конкретному снижению или росту нагрузки сваривания.
Важно также учитывать, что методика ASTM D2783 использует corrected load - скорректированную нагрузку, рассчитанную с учетом отношения диаметра пятна Герца к измеренному пятну износа. Это показывает, что размер пятна участвует в расчетах результата, но не сводит оценку к простой линейной связи двух показателей.
Распространенная ошибка при чтении паспорта - считать, что малое пятно износа автоматически означает высокий предел сваривания. Такой вывод из одного показателя сделать нельзя: малая величина характеризует износ в конкретном режиме испытания, а weld point относится к достижению предельного состояния. Не подтверждает низкий износ и один только высокий weld point: для этого нужно отдельно смотреть диаметр пятна.
Поэтому при сравнении смазок и EP-пакетов рассматривают как минимум несварную нагрузку, нагрузку сваривания и пятно износа. Именно совокупность результатов позволяет увидеть, как состав ведет себя до предельного режима и при приближении к нему. Если в паспорте приведено только одно число, корректная оценка противозадирных и противоизносных свойств остается ограниченной.
Как оценивать противозадирные присадки в масле
Показатели четырехшарикового испытания полезны при оценке противозадирной присадки, но не заменяют проверки готового продукта по требованиям конкретного узла.
Для трансмиссионных и редукторных масел с EP-пакетами четырехшариковое испытание применяют для квалификации противозадирных свойств. При этом следует выяснить, по какой методике получены значения и включены ли в паспорт данные о пятне износа.
Ключевое правило для закупщика - сравнивать показатели, полученные по сопоставимым методикам. Если один документ приводит условную нагрузку по ГОСТ 9490-75, а другой - weld point по ASTM D2783, сначала нужно учесть разные пороги: 3 мм и 4 мм. Без этого числовое сравнение может создать впечатление, будто один материал заведомо превосходит другой, хотя критерии определения результата различаются.
Словосочетание «противозадирные присадки в моторное масло» само по себе не сообщает, как будет вести себя конкретный состав. Источники испытаний должны относиться к рассматриваемому материалу, а выводы следует делать по показателям и стандарту, указанным в протоколе. Аналогично, указание на противозадирную присадку в трансмиссионном масле с серой не заменяет данных испытания: оценивать нужно результат готового масла, а не только название или тип компонента.
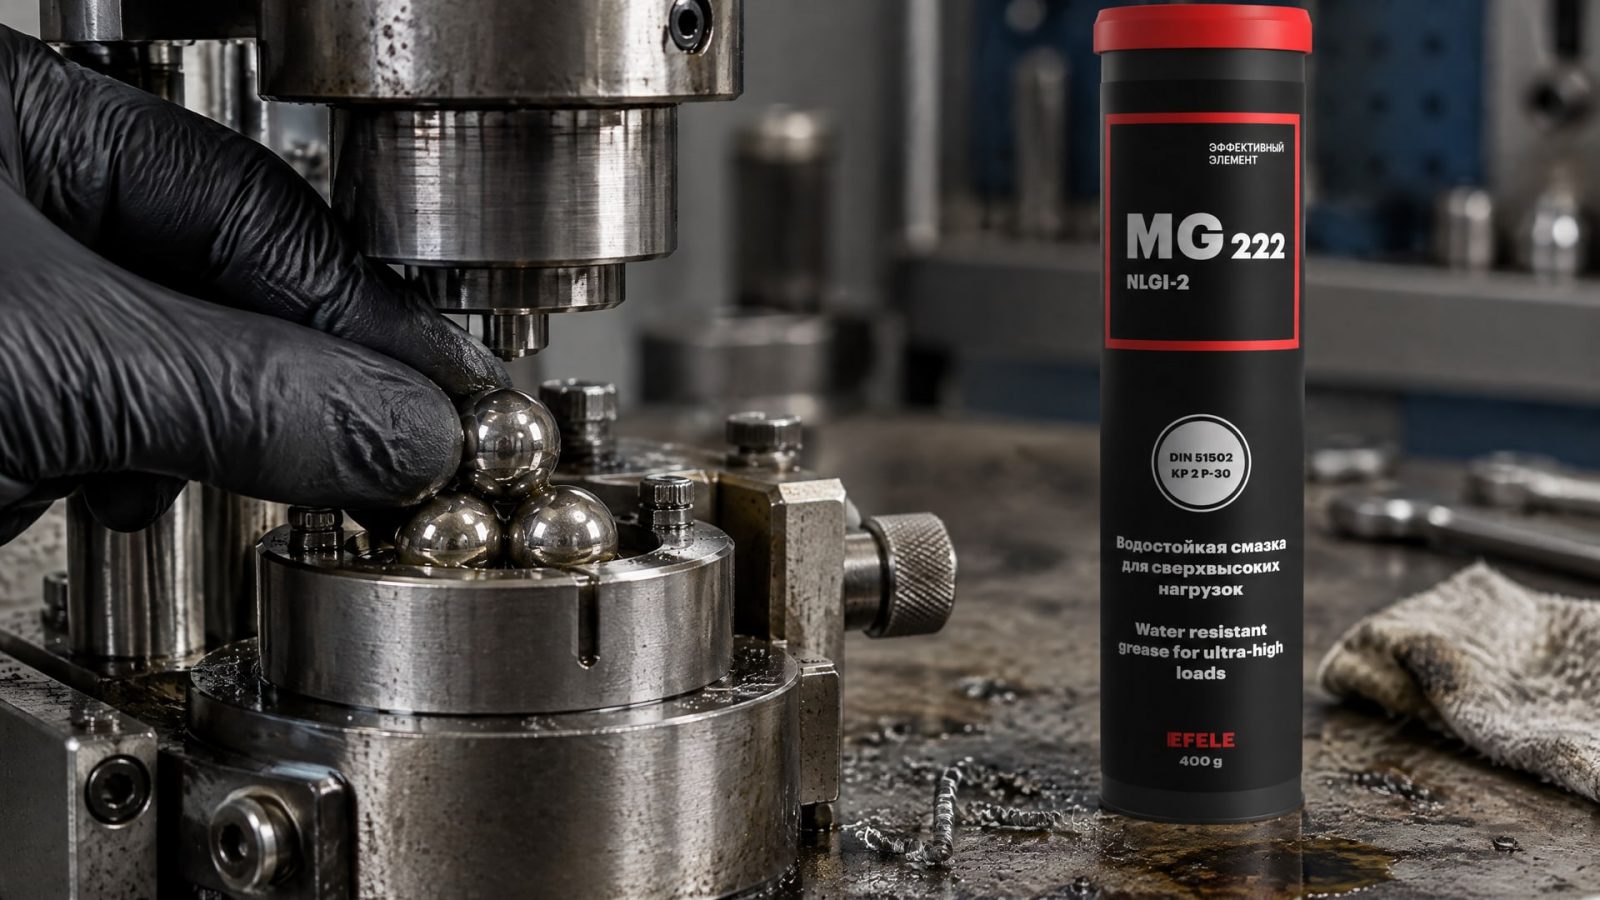
Показатель нагрузки сваривания EFELE MG-222: более 6300 Н.
Это значение характеризует противозадирный показатель конкретной пластичной смазки. Переносить его на масло или трактовать как доказательство малого пятна износа нельзя: для таких выводов нужны отдельные результаты испытаний соответствующего состава.
Как читать протокол испытания смазки по ГОСТ
Перед сравнением результатов проверьте, какой стандарт указан в протоколе.
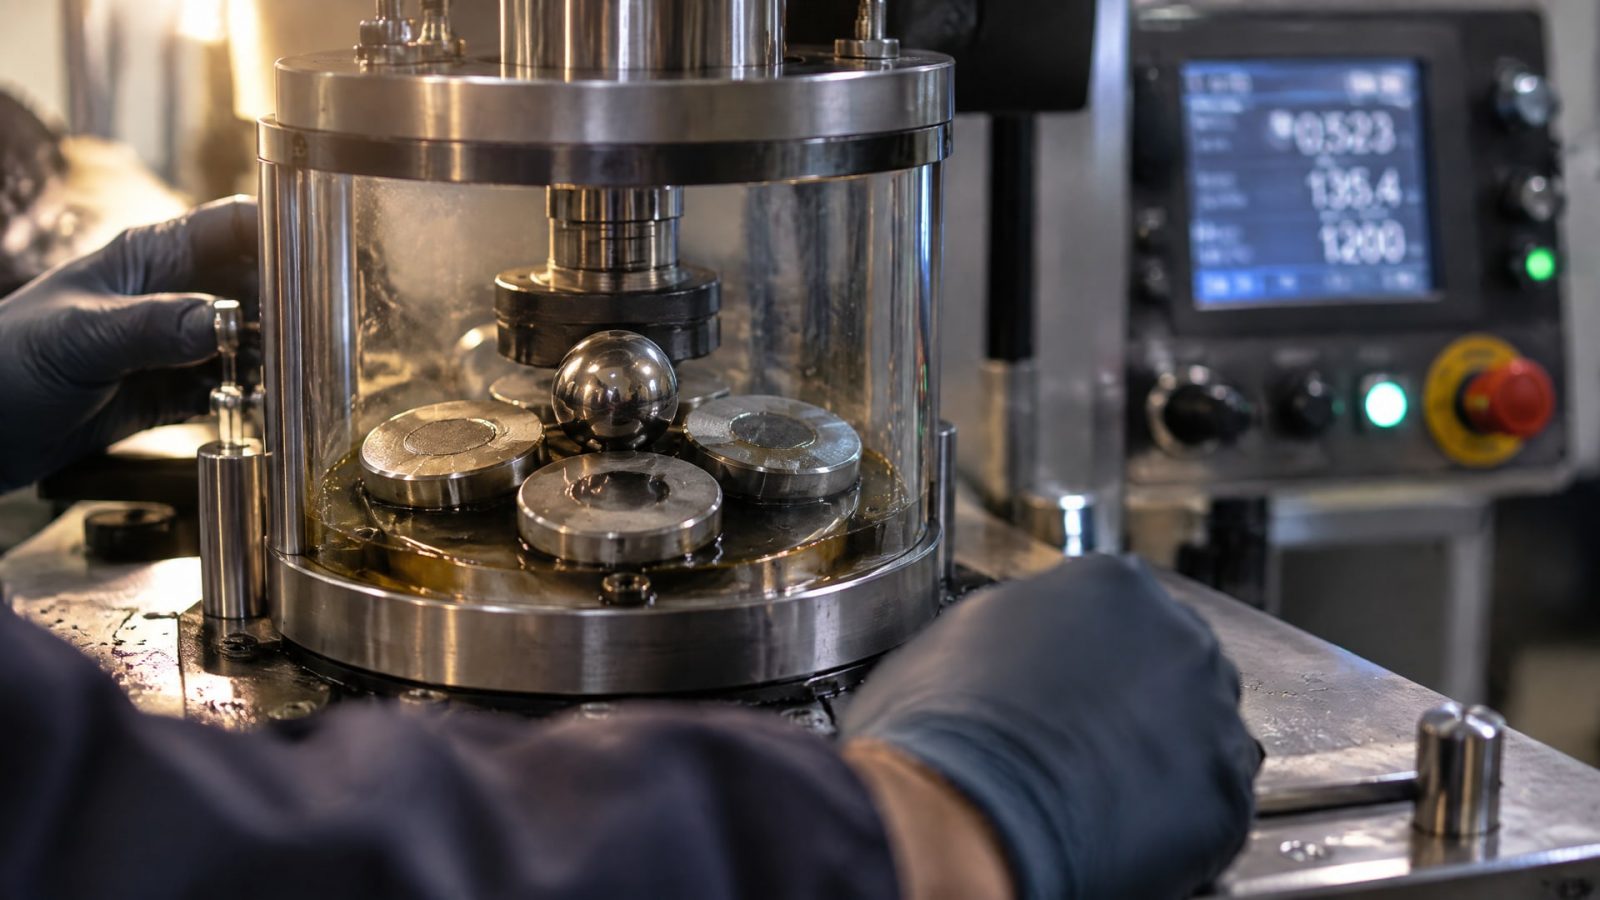
Запись «испытание смазки ГОСТ» без номера стандарта недостаточна: ГОСТ 9490-75 и ГОСТ 32501-2013 приводят свои условия и формулировки для оценки результатов. В протоколе также важно различать нагрузку сваривания, несварную нагрузку и диаметр пятна износа.
Затем уточните, какой именно диаметр приведен: средний или максимальный. Это принципиально для сопоставления с правилами ASTM D2783, где в определении wear scar diameter используется средний диаметр пятна на неподвижных шариках, а для условного weld point при отсутствии сваривания указан максимальный диаметр 4 мм. В ГОСТ 9490-75 условный предел связывают со средним диаметром 3 мм и более.
Практический порядок проверки паспорта или протокола:
Сверьте номер стандарта и не сопоставляйте результаты разных методик без оговорок.
Уточните, было ли истинное сваривание шариков.
Проверьте, относится ли указанное значение к среднему или максимальному диаметру пятна.
Найдите данные о несварной нагрузке, нагрузке сваривания и пятне износа.
Сравнивайте результаты только для рассматриваемых составов и с учетом условий, указанных в документах.
Такой порядок помогает не переоценить единичное значение. Если в документе указан высокий предел сваривания, но нет диаметра пятна износа, нельзя делать вывод о низком износе на ранних ступенях нагрузки. Если приведено лишь небольшое пятно, нельзя без дополнительного результата заключить, что смазка выдержит высокий предел без сваривания.
Часто задаваемые вопросы
О чем говорит диаметр пятна износа в испытании смазки?
Диаметр пятна износа характеризует размер следа на шариках в условиях конкретного испытания. В ASTM D2783 wear scar diameter определяют как средний диаметр пятна на неподвижных шариках. Этот показатель помогает оценить износ, но сам по себе не определяет нагрузку сваривания и не позволяет напрямую предсказать ее значение.
Если пятно износа небольшое, нагрузка сваривания обязательно будет высокой?
Нет. Малое пятно показывает поведение смазки в режиме, при котором его измеряли, а нагрузка сваривания характеризует достижение предельного состояния. Стандарты не устанавливают универсальную линейную зависимость между этими величинами. Для оценки нужно учитывать оба показателя и методику испытания.
Почему порог пятна составляет 3 мм по ГОСТ и 4 мм по ASTM?
ГОСТ 9490-75 и ASTM D2783 используют разные правила для случая, когда истинного сваривания не произошло. В ГОСТ условный предел связывают со средним пятном 3 мм и более, а в ASTM weld point определяют по максимальному пятну 4 мм. Это различия методик, а не взаимозаменяемые значения.
Достаточно ли одного показателя, чтобы выбрать масло с противозадирной присадкой?
Нет. Высокая нагрузка сваривания не доказывает автоматически низкий износ на ранних ступенях нагрузки, а небольшое пятно не гарантирует высокий предел сваривания. Для оценки масла или противозадирной присадки сопоставляют несварную нагрузку, нагрузку сваривания и диаметр пятна, обязательно учитывая стандарт испытания.
Заключение
Нагрузка сваривания и диаметр пятна износа связаны в отдельных пороговых правилах ГОСТ 9490-75 и ASTM D2783, но универсальной прямой зависимости между ними нет. Порог 3 мм по ГОСТ и 4 мм по ASTM относится к разным методикам и условиям, поэтому сравнивать результаты следует с учетом стандарта и того, какой диаметр указан.
Следующий шаг при выборе смазки или масла - запросить полный протокол испытания и сверить в нем стандарт, факт сваривания, несварную нагрузку, нагрузку сваривания и пятно износа. Такой разбор даст более надежную оценку противозадирных присадок в масле, чем отдельное число в паспорте.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, почему смазка для высокоскоростных подшипников не должна содержать твердые присадки, и как правильно выбрать состав.
Графит в узлах трения втулок снижает зависимость от жидкой смазки, но выбор конструкции требует учета множества факторов.
Антифрикционные покрытия: как выбрать оптимальное решение для узлов с контактными напряжениями до 1370 МПа.