
Как выбрать СОЖ для глубокого сверления жаропрочных сплавов без налипания
Для глубокого сверления жаропрочных сплавов выбирают СОЖ с высокой смазывающей способностью и подают ее под давлением через инструмент, чтобы она достигала зоны резания и помогала удалять стружку. Для титана и никелевых сплавов часто применяют масла с высокими EP-свойствами; если технологический процесс требует водосмешиваемую жидкость, проверяют ее смазывающую способность и рабочую концентрацию.
Статья поможет инженерам и техническим специалистам разобраться, какие свойства СОЖ важны при обработке жаропрочных сталей и сплавов, а закупщикам - сформулировать требования к жидкости и системе подачи. Отдельно рассмотрим режимы для титана, риск налипания и данные, которые стоит внести в техническое задание.
Обработка жаропрочных сплавов: какие свойства СОЖ важны
Жаропрочные никелевые сплавы, титан и жаропрочные стали создают высокую нагрузку на режущую кромку.
При сверлении глубокого отверстия к этому добавляется сложность подачи жидкости к месту контакта и вывода стружки. Поэтому СОЖ должна не только отводить тепло, но и снижать трение на режущей кромке, смазывать направляющие сверла и помогать выносить стружку через тело инструмента.
Если в зоне резания недостаточно смазки, материал может привариваться к кромке. При плохой эвакуации стружка повторно попадает в зону обработки, усиливает износ и повышает риск повреждения поверхности отверстия. Подача жидкости снаружи станка не всегда решает эту задачу: при глубоком сверлении важны направленность струи, расход и способ доставки СОЖ.
Сверление титана и никелевых сплавов
Для титана Ti-6Al-4V в справочных рекомендациях указаны скорость резания 15-30 м/мин для твердосплавного инструмента и подача 0,006-0,060 мм/об по диаметру для глубокого сверления. Это ориентиры для подбора режима, а не универсальные значения для любого инструмента и оборудования. Их нужно сверять с рекомендациями изготовителя сверла и возможностями станка.
Для титана и никелевых сплавов часто предпочтительны масла с высокими EP-свойствами. Если применяют водосмешиваемую СОЖ, для труднообрабатываемых материалов приводится ориентир концентрации 10-12%. Конкретный режим определяют по требованиям изготовителя жидкости и технологической документации.
Для участка, где водосмешиваемую схему рассматривают как альтернативу маслу, важно отдельно проверить пригодность продукта к глубокому сверлению и требуемую концентрацию. В этой категории представлен концентрат EFELE CF-627; соответствие его документации материалу, операции и системе подачи проверяют до запуска процесса. Само обозначение «концентрат водосмешиваемой СОЖ» не подтверждает его пригодность для конкретной операции.
Какая СОЖ нужна для глубокого сверления жаропрочных сплавов
Для глубокого сверления приоритетны не просто охлаждение, а смазывание и доставка жидкости к режущей кромке.
В рекомендациях для труднообрабатываемых материалов, включая титановые и никелевые сплавы, первым выбором часто выступает масло с высокими EP-свойствами. Синтетические жидкости без выраженной смазывающей способности обычно менее предпочтительны, особенно при сверлении глухих глубоких отверстий.
Водосмешиваемая СОЖ может применяться, если этого требует процесс или оборудование. В таком случае оценивают не только охлаждающее действие, но и смазывающую способность, рабочую концентрацию и возможность стабильной подачи к инструменту. Для эмульсий в обработке титана и никелевых сплавов приводится ориентир 10-12%; фактическую концентрацию сверяют с рекомендациями для конкретного продукта.
Эмульсия или масло
| Вариант СОЖ | Когда рассматривают | Что проверить |
|---|---|---|
| Масло с высокими EP-свойствами | Глубокое сверление титана и никелевых сплавов | Смазывающую способность, прокачиваемость и подачу через инструмент |
| Водосмешиваемая СОЖ | Если жидкость и оборудование допускают водосмешиваемую схему | Концентрацию, смазывающую способность и устойчивость подачи |
| Синтетическая СОЖ | Когда в процессе важнее теплоотвод, а контактная нагрузка ниже | Достаточна ли смазка для сверления и отвода стружки |
Выбор нельзя сводить к принципу «чем холоднее, тем лучше». При сверлении важен контакт режущей кромки с материалом, поэтому недостаточная смазка может способствовать налипанию даже при наличии хорошего охлаждения. Если есть ограничения по серосодержащим или хлорсодержащим пакетам, в рекомендациях по выбору жидкости предлагается оценить возможность повысить масляность или концентрацию в пределах допуска продукта.
Подача СОЖ под давлением и вынос стружки
При глубоком сверлении жидкость должна попадать непосредственно в зону резания и обеспечивать вынос стружки.
Поэтому в техническом задании недостаточно указать только тип СОЖ. Нужно описать способ подачи: через инструмент или шпиндель, требования к направлению струи, расходу и давлению. Возможности подачи сверяют с конструкцией станка, сверла и оснастки.
Для Ti-6Al-4V в рекомендациях по глубокому сверлению указан приоритет подачи СОЖ под высоким давлением: 70 бар и выше. В справочных данных также отмечено, что такая подача может увеличить стойкость твердосплавного инструмента на 50-100%. Этот диапазон относится к приведенным условиям и не гарантирует такого же результата на любой операции.
Для жаропрочных сплавов в рекомендациях по обработке приводится подача через шпиндель и давление до 80 бар. Обильная подача вокруг режущей кромки особенно важна при низких скоростях резания: она помогает уменьшить адгезию стружки. Давление само по себе не заменяет правильное направление струи и достаточный расход жидкости.
Перед запуском процесса стоит проверить, доходит ли СОЖ до режущей кромки, выносится ли стружка из отверстия и не возникают ли признаки ее повторного резания. Если жидкость подается нестабильно, корректируют не только состав, но и условия доставки. При этом режимы давления и расхода устанавливают по возможностям оборудования и требованиям к инструменту.
Почему возникает налипание и как его снизить
Налипание не зависит только от марки или геометрии сверла.
На него влияют смазывающая способность СОЖ, давление и направление струи, скорость резания, подача и удаление стружки. При недостаточной подаче жидкости к кромке или плохой эвакуации стружки материал может привариваться к инструменту, а стружка - повторно попадать в зону обработки.
Если проблема появилась, полезно последовательно проверить условия процесса:
Достигает ли СОЖ режущей кромки через канал инструмента или шпиндель.
Достаточны ли давление и расход для отвода стружки из глубокого отверстия.
Подходит ли жидкость по смазывающей способности для материала и операции.
Соблюдается ли рабочая концентрация водосмешиваемой СОЖ.
Соответствуют ли скорость резания и подача рекомендациям для сверла и обрабатываемого сплава.
В рекомендациях для жаропрочных сплавов акцентируют обильную подачу СОЖ вокруг режущей кромки при низких скоростях резания. Это не означает, что следует произвольно менять режим обработки: скорость и подачу корректируют с учетом инструмента, оборудования и материала. Для титана Ti-6Al-4V справочный диапазон скорости твердосплавного инструмента составляет 15-30 м/мин, а подачи для глубокого сверления - 0,006-0,060 мм/об по диаметру.
Обработка жаропрочного сплава ЭИ868 также требует учета конкретной операции и инструмента. Приведенные справочные параметры для Ti-6Al-4V нельзя автоматически переносить на ЭИ868: режим сверления и выбор СОЖ нужно устанавливать по документации на сплав, инструмент и оборудование. Термическая обработка жаропрочных сплавов - отдельный процесс; рекомендации по ней не определяют выбор СОЖ для механического сверления.
Что указать в техническом задании на СОЖ
Для подбора жидкости закупщику и инженеру важно описать не только обрабатываемый материал, но и саму операцию.
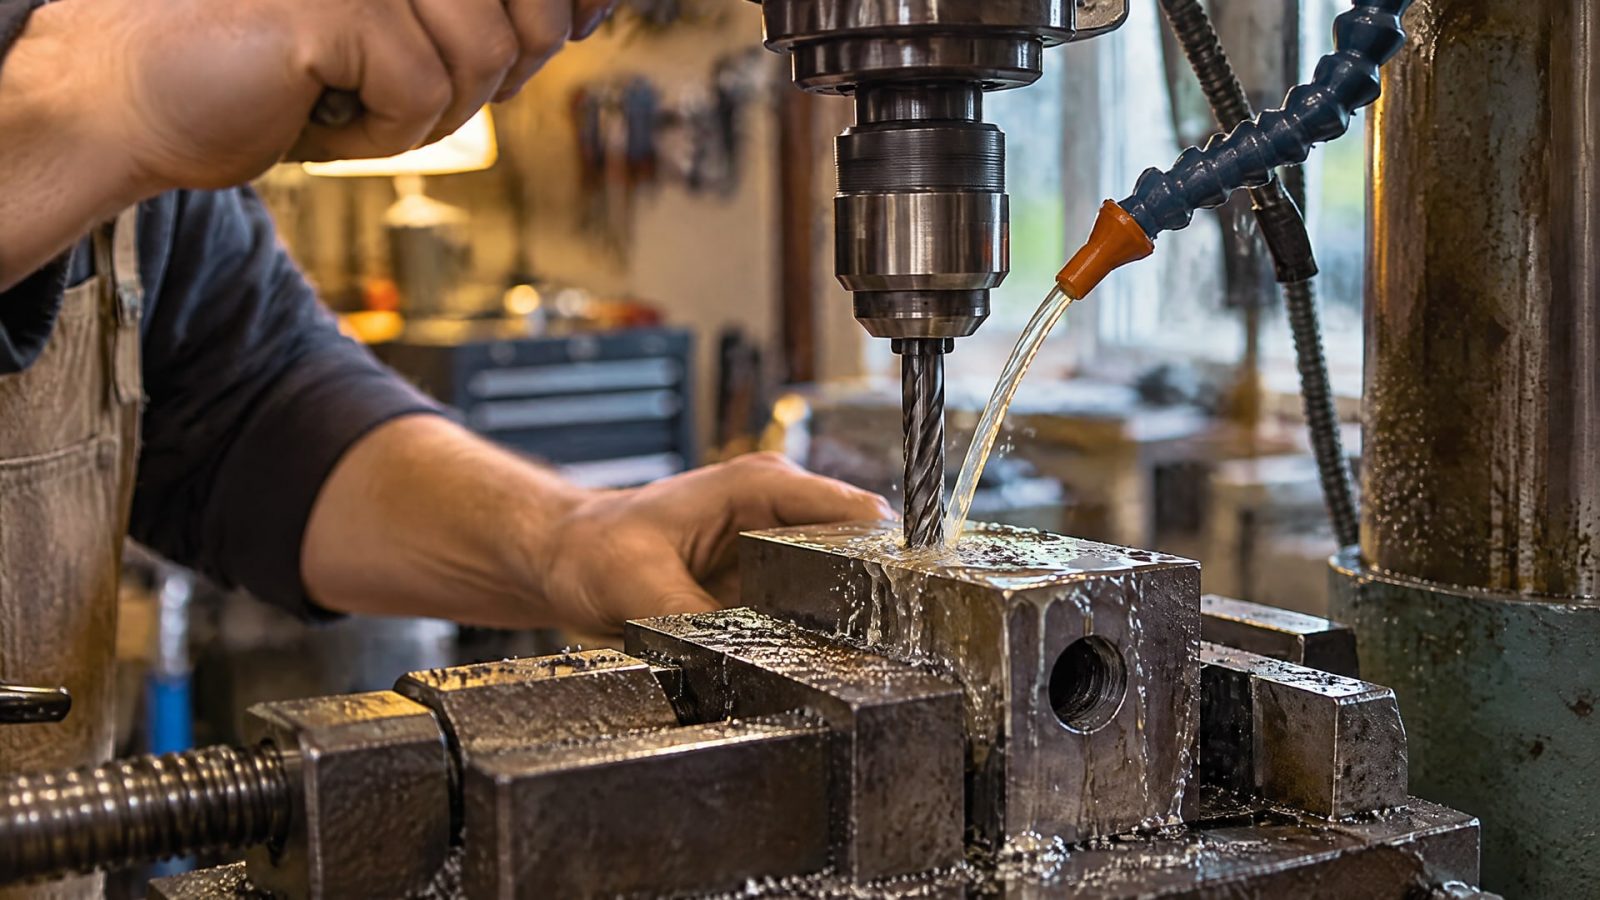
В техническом задании указывают, что выполняется глубокое сверление, каким способом подается СОЖ и какие требования предъявляются к смазыванию и эвакуации стружки. Для классификации металлообрабатывающей жидкости можно использовать ISO 6743-7:1986.
Полезно зафиксировать:
материал детали: титан, никелевый сплав или жаропрочная сталь;
операцию: глубокое сверление, включая обработку глухого отверстия;
тип СОЖ: масло с высокими EP-свойствами или водосмешиваемая жидкость;
подачу через инструмент или шпиндель, требуемое направление струи и параметры, доступные на оборудовании;
концентрацию для водосмешиваемой СОЖ в соответствии с документацией продукта;
ограничения по компонентам жидкости, если они заданы технологией.
Для водосмешиваемых СОЖ ориентир концентрации при обработке труднообрабатываемых материалов составляет 10-12%, но это не универсальная норма для каждой жидкости. Значение в задании необходимо сверить с рекомендациями изготовителя. Аналогично, значения 70 бар и выше для Ti-6Al-4V и до 80 бар для подачи при обработке жаропрочных сплавов не следует превращать в обязательное требование без проверки возможностей станка и инструмента.
Справочник по механической обработке жаропрочных никелевых сплавов полезен как исходный ориентир, но параметры сверления нужно соотносить с конкретным материалом, глубиной отверстия и инструментом. Для согласования выбора жидкости и режима в задании указывают не только состав СОЖ, но и способ ее подачи в зону резания.
Часто задаваемые вопросы
Какая СОЖ подходит для глубокого сверления титана?
Для глубокого сверления титана часто выбирают масло с высокими EP-свойствами. Если применяют водосмешиваемую СОЖ, проверяют ее смазывающую способность и концентрацию; ориентир для труднообрабатываемых материалов составляет 10-12%. Для Ti-6Al-4V также важна подача под высоким давлением: в рекомендациях указан диапазон от 70 бар.
Почему СОЖ не предотвращает налипание на сверло?
Одного охлаждения может быть недостаточно. Налипание связано также со смазывающей способностью жидкости, давлением и направлением струи, скоростью резания, подачей и эвакуацией стружки. Если СОЖ не достигает режущей кромки или стружка остается в отверстии, материал может привариваться к инструменту.
Можно ли применять обычную синтетическую СОЖ для жаропрочных сплавов?
Синтетические СОЖ без выраженной смазывающей способности обычно не предпочтительны для глубокого сверления титана и никелевых сплавов. Для такой операции часто выбирают масло с высокими EP-свойствами. Водосмешиваемую жидкость рассматривают, если ее смазывающие свойства и рекомендуемая концентрация подходят для конкретного материала и процесса.
Подходят ли режимы для Ti-6Al-4V для сплава ЭИ868?
Нет оснований автоматически переносить параметры Ti-6Al-4V на ЭИ868. Для титана приведены ориентиры скорости резания 15-30 м/мин и подачи 0,006-0,060 мм/об по диаметру при глубоком сверлении. Режим для ЭИ868 устанавливают отдельно по документации на сплав, инструмент и оборудование.
Заключение
При обработке жаропрочных сплавов без налипания выбирают СОЖ с учетом смазывающей способности и обеспечивают ее подачу в зону резания под давлением. Для глубокого сверления также важны направленность струи и вынос стружки. Для титана и никелевых сплавов часто применяют масла с высокими EP-свойствами; водосмешиваемую СОЖ оценивают по смазывающей способности и допустимой концентрации.
Следующий шаг - внести в техническое задание материал и операцию, тип СОЖ, способ подачи и параметры, доступные на оборудовании. Затем сверить выбранную жидкость и режимы с документацией на СОЖ, сверло и станок, а для ЭИ868 не переносить параметры титана без отдельной проверки.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как силиконовая смазка для резиновых уплотнителей поможет защитить резину дверей вашего автомобиля от пересыхания и растрескивания.
Выбирайте смазку для направляющих гаражных ворот правильно, чтобы избежать заедания зимой и продлить срок службы механизма.
Выбирайте смазку подшипников конвейера на пищевом производстве с учетом требований безопасности, водостойкости и условий эксплуатации.