
Пищевые смазки H1: как выбрать для работы в условиях высоких температур
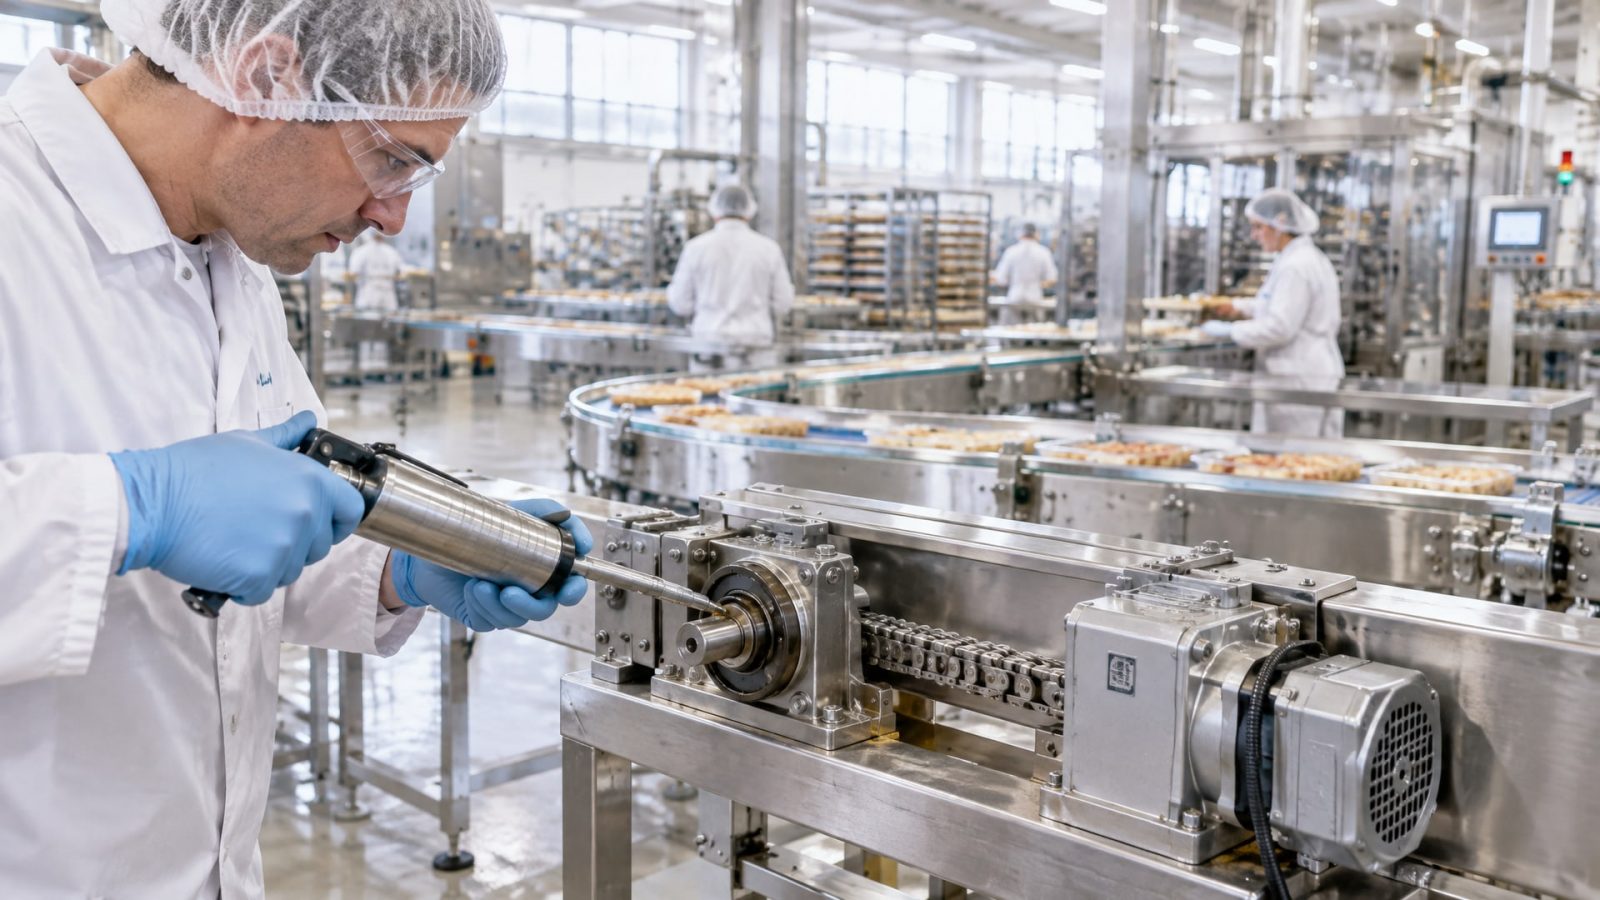
Допуск NSF H1 не означает, что смазка автоматически выдержит высокие температуры печного оборудования или конвейера. H1 - это классификация для случайного контакта с пищей, а не маркер термостойкости. На практике верхний температурный предел у разных H1-смазок колеблется от 160 до 260 °C и выше в специализированных составах, поэтому выбор без учета реальной рабочей температуры узла приводит к преждевременному старению, вытеканию и потере защиты.
Статья адресована инженерам, закупщикам и техническим специалистам, которые подбирают смазочные материалы для пищевого производства в условиях нагрева. Вы узнаете, какие параметры смотреть при выборе H1-смазки для высоких температур, чем различаются минеральные и синтетические составы, и как правильно оценить сочетание допуска, температурного диапазона и нагрузки на узел.
Что такое допуск NSF H1 и его связь с температурой
NSF H1 означает, что смазка допустима при случайном контакте с пищей и отвечает строгим требованиям по безопасности ингредиентов.
Однако этот допуск не регулирует температурный диапазон и не гарантирует термостойкость. Два разных H1-продукта могут иметь верхние пределы 160 °C и 260 °C соответственно, но оба будут носить один и тот же допуск.
Путаница возникает из-за того, что многие закупщики отождествляют наличие H1 с универсальной применимостью. На практике нужно смотреть на техническое описание (TDS), где указан рабочий диапазон конкретной смазки. Например, алюминиевые комплексные H1-смазки (NLGI 2) часто имеют dropping point 180-230 °C, что говорит о способности выдерживать высокие температуры, но на это свойство влияет прежде всего базовое масло и пакет присадок, а не сам допуск H1.
Для пищевого оборудования H1 выбирают как компромисс: он обеспечивает безопасность при перекрестном загрязнении и упрощает подбор универсальной смазки на весь завод. Однако это не отменяет необходимость проверки температурного диапазона перед покупкой.
Минеральные и синтетические основы: выбор для высоких температур
Базовое масло - главный фактор термостойкости.
Минеральные H1-смазки хороши при температурах до 120 °C, но выше этого предела их окислительная стабильность падает быстро. Синтетические основы на базе PAO (полиальфаолефин) сохраняют свойства при 180-260 °C и выше, обеспечивая дольше интервал повторной смазки.
Для экстремально высоких температур (выше 200 °C) используют специализированные синтетические H1-смазки с составом, содержащим PAO или POE (полиэфир). Такие смазки имеют:
Верхний рабочий диапазон 240-260 °C и более в отдельных составах.
Лучшую воздухоустойчивость и меньший расход по испарению.
Высокую вязкость базового масла (ISO VG 150-320 для высокотемпературных chain oil), что обеспечивает защиту при нагрузке.
Хорошую адгезию (липкость масляной пленки) к поверхности даже при нагреве.
Выбор между минеральной и синтетической смазкой зависит от реальной температуры узла. Если печь работает постоянно выше 150 °C, синтетическая смазка окупится за счет реже повторяемой смазки и снижения отложений.
Высокотемпературные узлы пищевого оборудования и их требования
Разные участки пищевого завода требуют разных смазок, даже если все они должны иметь допуск H1.
Подшипники и узлы трения печей
Подшипники печей работают при температурах 180-240 °C и часто испытывают радиальные и аксиальные нагрузки. Для них нужна H1-смазка с антиизносными (anti-wear) свойствами, чтобы защитить поверхности от преждевременного износа. NLGI 2 - типовая консистенция для таких узлов.
Высокотемпературные цепи и конвейеры
Цепи, работающие в зонах нагрева (пекарни, печи), требуют не только термостойкости, но и устойчивости к окислению и разложению. Здесь выбирают H1-смазки синтетического типа с upper limit не ниже 200-220 °C, часто с повышенной вязкостью.
Упаковочное и конвейерное оборудование с влагой и паром
Если узел подвергается регулярной мойке паром или горячей водой, нужна смазка с водостойкостью и минимальной вымываемостью. Алюминиевые комплексные H1-смазки (NLGI 2) здесь работают хорошо, но при температурах выше 200 °C переходят на синтетические составы.
Узлы с агрессивной средой: щелочи, кислоты, пар и кислород
Для таких условий требуются специализированные высокотемпературные H1-смазки, рассчитанные не только на тепло, но и на химическую агрессию. Такие смазки часто синтетические, с температурным диапазоном 180-240 °C и дополнительной устойчивостью к окислению.
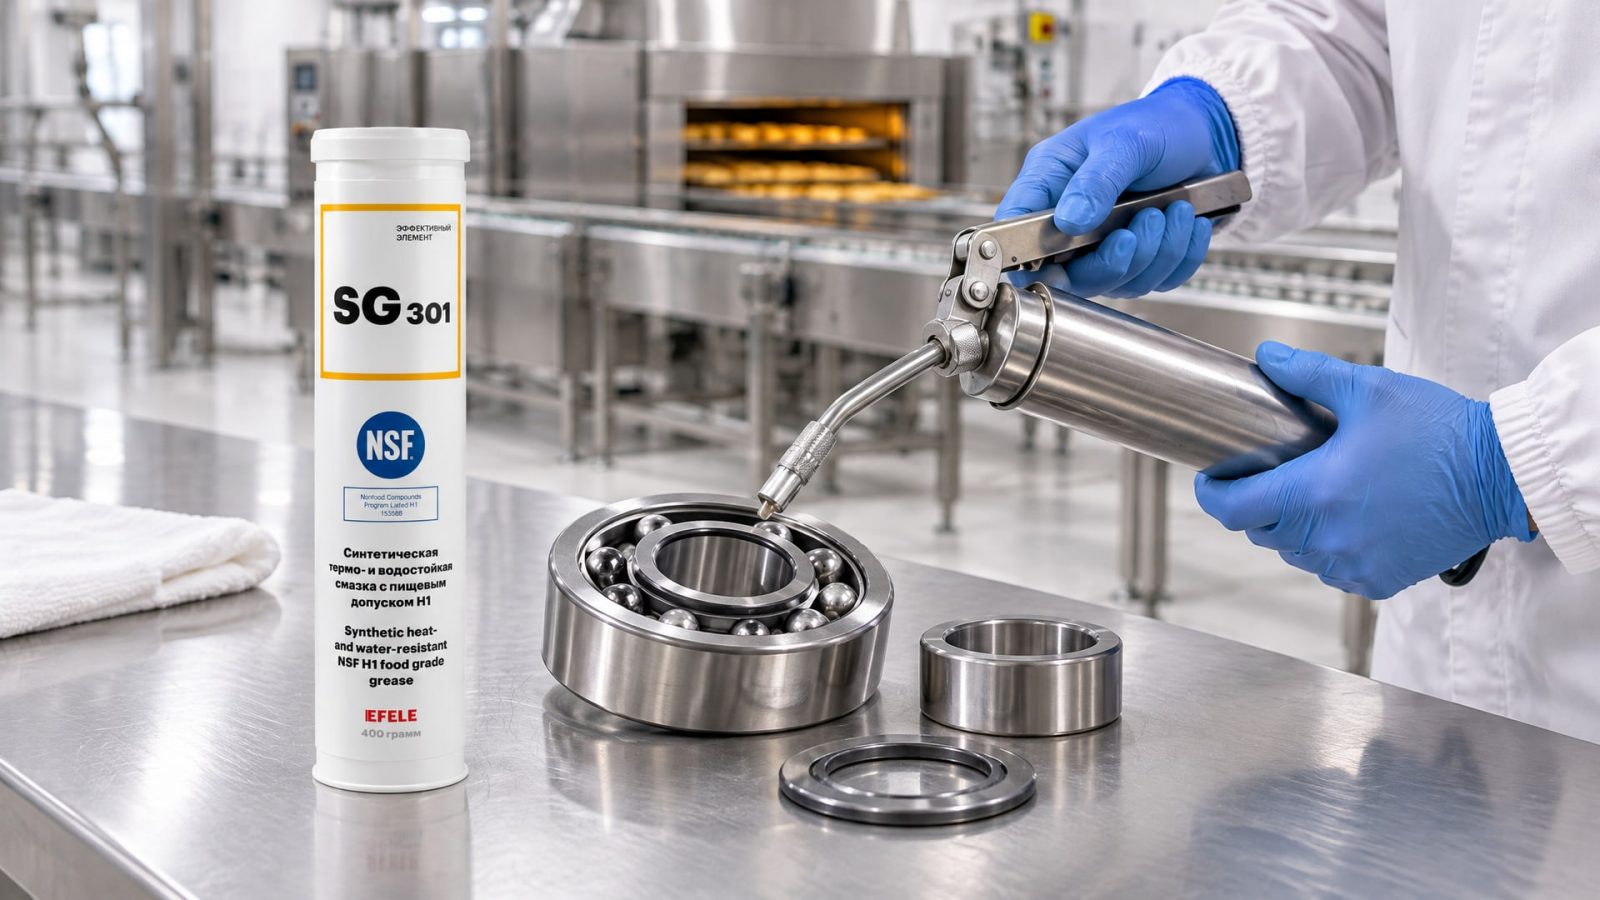
Для подшипников в условиях постоянного нагрева и нагрузки на предприятиях пищевой промышленности используют EFELE SG-301 - универсальная синтетическая H1-смазка с термо- и водостойкостью, NLGI 2, рабочий диапазон −30...+160 °C, вязкость базового масла ISO VG 68. Такой состав приемлем для узлов до 160 °C и хорошо выдерживает циклические мойки.
Критерии выбора: температура, нагрузка, среда
При подборе H1-смазки для высоких температур смотрят на пять параметров одновременно.
Рабочая температура узла
Это главный фактор. Нужно знать не только пиковую температуру, но и то, как долго узел работает в режиме нагрева. Если печь 8 часов работает при 200 °C, а ночью остывает, требования ниже, чем при круглосуточной работе. Верхний предел смазки должен быть на 20-30 °C выше рабочей температуры, чтобы обеспечить запас.
Нагрузка и скорость
Подшипники с высокой радиальной нагрузкой нуждаются в смазке с anti-wear присадками и высокой вязкостью. Быстро вращающиеся узлы требуют смазки более низкой вязкости, чтобы снизить внутреннее трение и нагрев. Этот выбор часто противоречит требованию максимальной термостойкости, поэтому инженер ищет оптимум.
Контакт с водой, паром и химией
Если узел мойного оборудования регулярно контактирует с паром 100-120 °C или горячей водой, нужна водостойкая смазка. Алюминиевые комплексные смазки переносят мойку лучше, чем литиевые. Если в цехе используются щелочные моющие средства, нужна смазка, устойчивая к щелочам.
Интервал повторной смазки
Высокие температуры ускоряют окисление смазки. Если в условиях повышенной температуры смазка окисляется за месяц вместо квартала, это не только потребует переподачи смазки, но и создаст отложения. Синтетические H1-смазки здесь держат интервал дольше.
Совместимость с материалами уплотнений
Некоторые уплотнения из резины или полимеров разбухают от определенных типов базовых масел. Перед закупкой крупной партии смазки нужно согласовать совместимость с документацией оборудования.
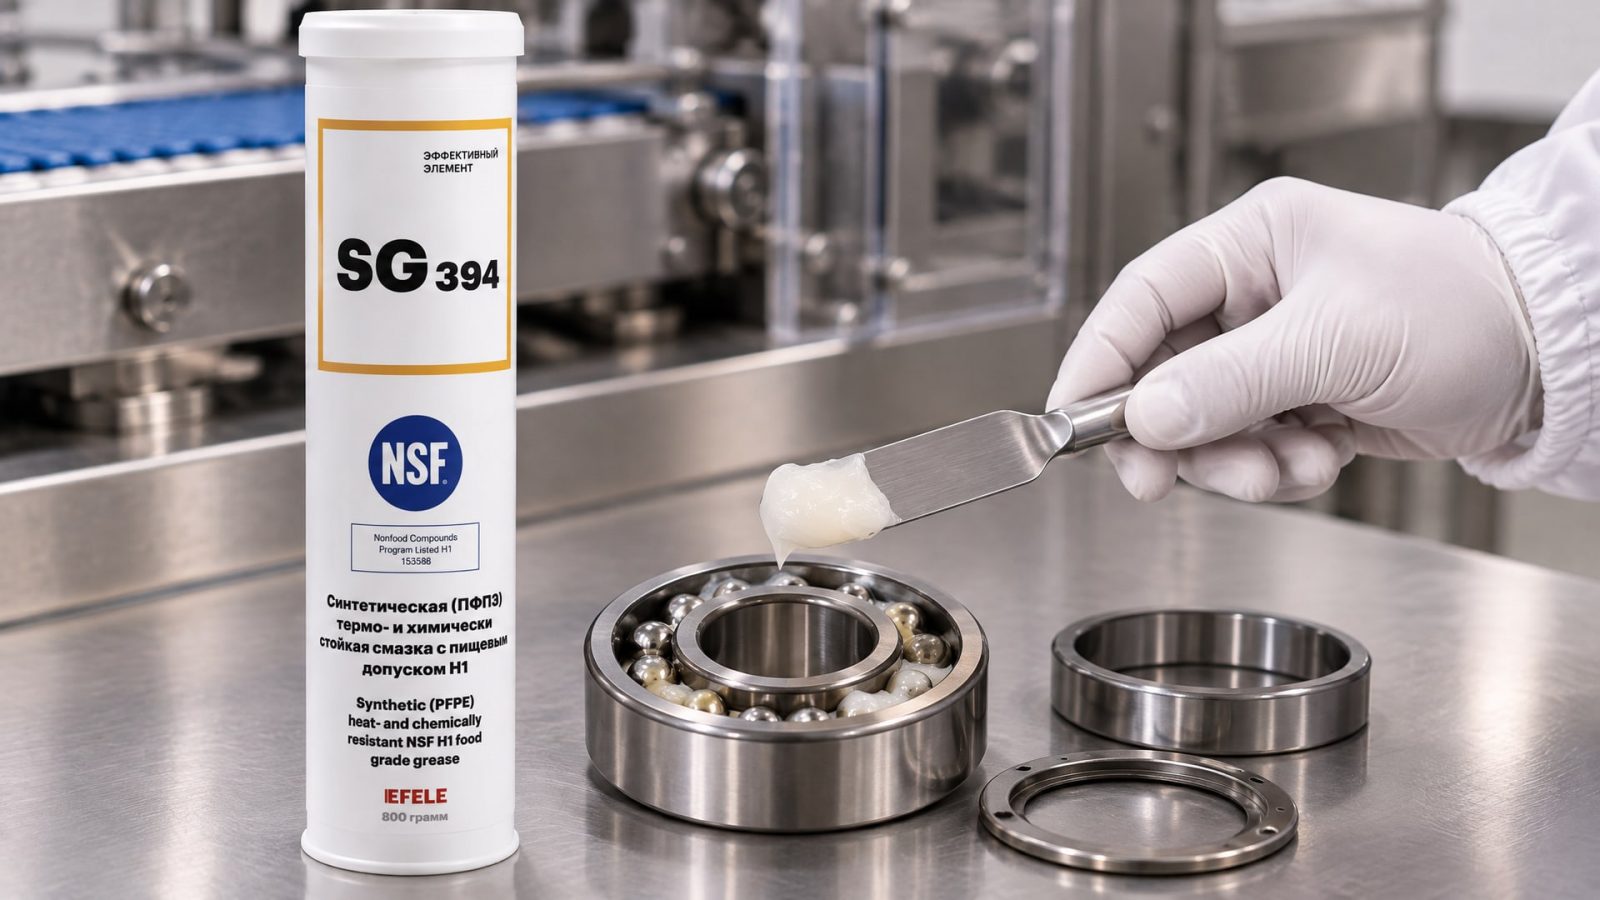
Для нагруженных подшипников печей и упаковочного оборудования с высокой температурой на ремонтных предприятиях установлена EFELE SG-394 - синтетическая H1-смазка с температурным диапазоном −40...+200 °C, NLGI 2, вязкость ISO VG 100, anti-wear свойства, термо- и химстойкость. Состав прижился благодаря сочетанию стойкости к нагреву и доступности повторного заказа.
Практические ошибки при выборе пищевых смазок для высоких температур
Закупщики часто допускают типовые ошибки, которые приводят к перерасходу или сбоям.
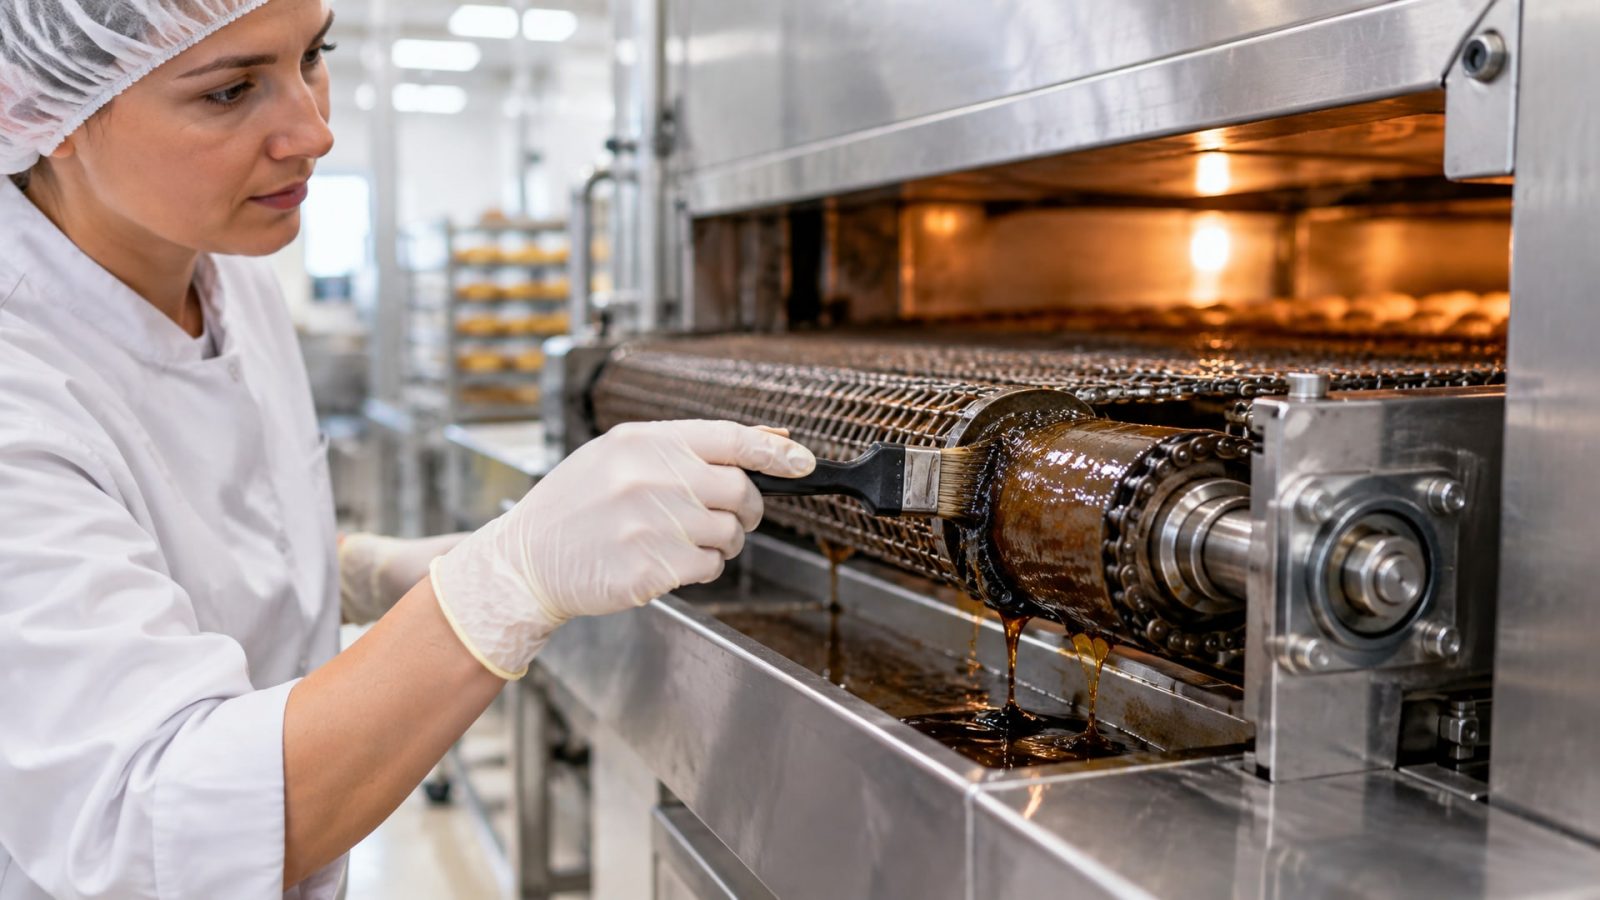
Ошибка 1. Выбор смазки только по допуску H1 без проверки температурного диапазона
Смазка с H1 и верхним пределом 160 °C не подойдет для печи, работающей при 200 °C. Результат - преждевременное старение, вытекание, налипание грязи. Всегда смотрите в TDS конкретное значение максимальной рабочей температуры.
Ошибка 2. Применение универсальной H1-смазки общего назначения в специализированных высокотемпературных узлах
Многие универсальные H1-смазки - это алюминиевые комплексы NLGI 2 с верхним пределом 180-200 °C. Они хороши для большинства узлов, но для экстремально нагруженных подшипников печей или цепных передач понадобится отдельная синтетическая H1-смазка с anti-wear присадками.
Ошибка 3. Ориентирование только на dropping point
Dropping point показывает температуру, при которой смазка теряет структуру. Для высокотемпературной работы это важный параметр, но не определяющий. Нужно еще смотреть на окислительную стабильность, испаряемость и адгезию - в TDS это обычно отражено в рабочем диапазоне.
Ошибка 4. Игнорирование режима мойки
Если оборудование моется горячей водой или паром, нужна водостойкая смазка, даже если узел сам по себе не требует высокотемпературного состава. Обычная минеральная смазка вымоется или размякнет.
Ошибка 5. Закупка единой смазки для всех узлов завода
Пищевой завод часто состоит из узлов с разными условиями: холодные конвейеры, горячие печи, влажные зоны мойки, нагруженные редукторы. Попытка найти одну универсальную H1-смазку обычно приводит к компромиссу, который плохо подходит всем сразу. Лучше выбрать 2-3 типовые смазки для основных категорий.
Как проверить соответствие смазки перед закупкой
Перед заказом партии смазки проделайте три проверки.
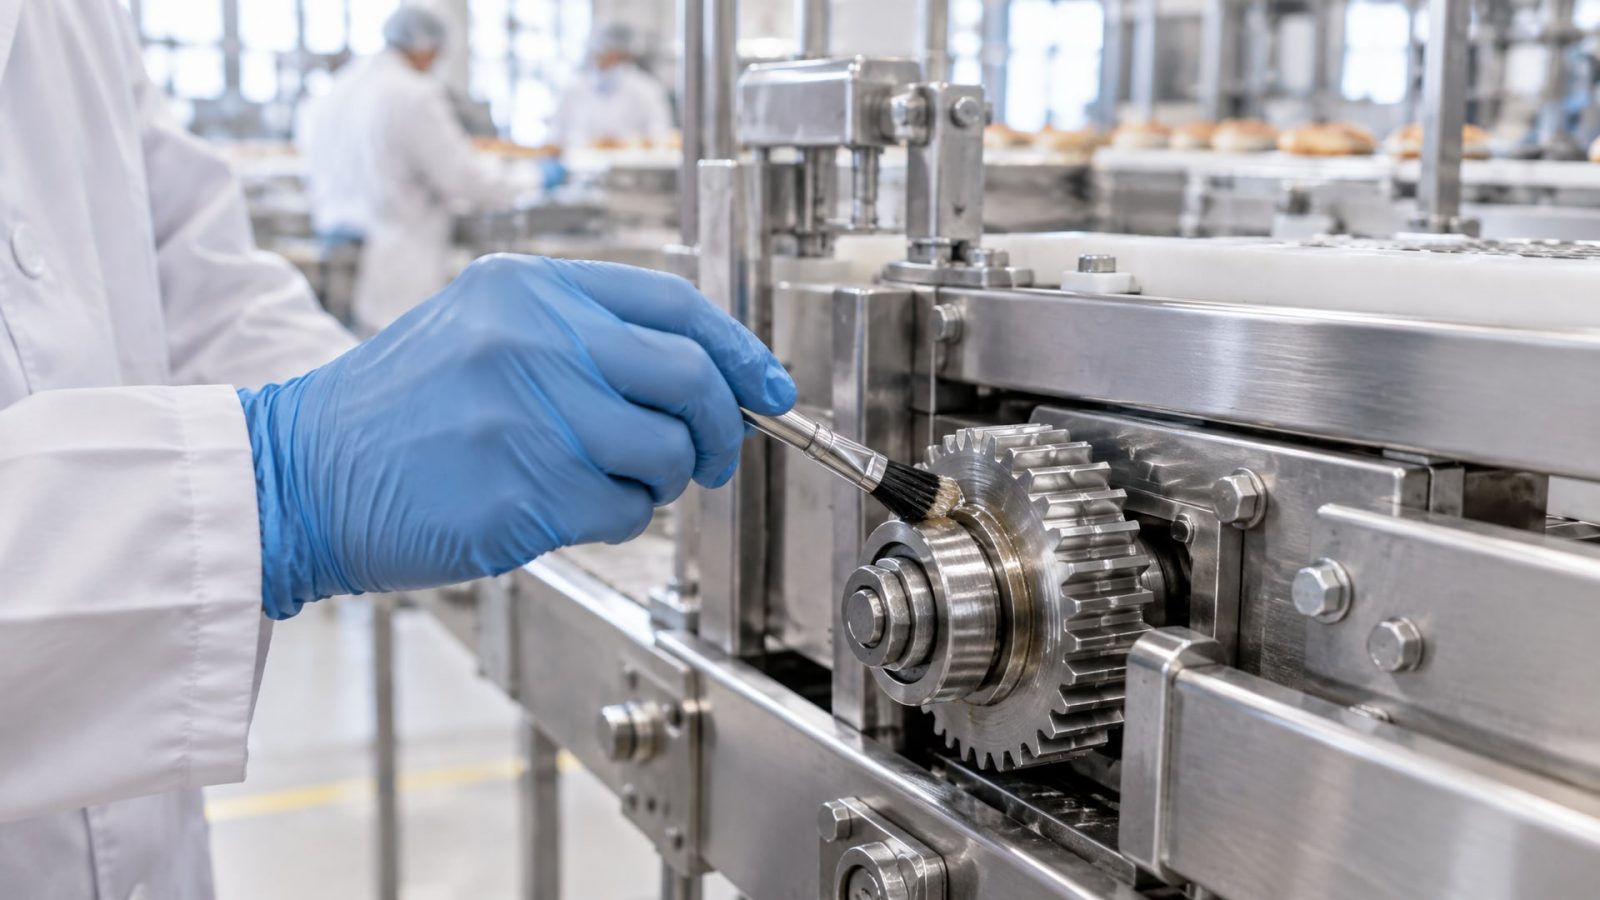
Проверка 1. Сверьтесь со спецификацией оборудования
В руководстве печи, конвейера или редуктора указаны требования к вязкости, консистенции (NLGI) и допускам. Смазка должна соответствовать всем пунктам. Если спецификация требует NLGI 2 и upper limit 220 °C, а вы возьмете NLGI 1 и 180 °C, узел не будет смазан правильно.
Проверка 2. Запросите и прочитайте TDS поставщика
В техническом описании указаны: - Рабочий диапазон температур (например, −40...+260 °C); - NLGI класс; - Вязкость базового масла (ISO VG); - Dropping point; - Водостойкость (ASTM D1264 или аналог); - Anti-wear и EP свойства (если есть); - Допуски (NSF H1, ISO, DIN и т.д.).
Сопоставьте эти данные с условиями вашего оборудования.
Проверка 3. Согласуйте совместимость с резиновыми уплотнениями
Если узел содержит уплотнения из EPDM, FKM (Viton) или других полимеров, проверьте, не разбухают ли они от синтетических масел PAO. Обычно это указано в техническом описании или в документации оборудования.
Часто задаваемые вопросы
Может ли H1-смазка с максимумом 160 °C работать в печи на 200 °C?
Нет. При такой разнице смазка будет окисляться и выгорать за несколько дней вместо недель. Узел потеряет защиту, произойдет прилипание грязи и преждевременный износ. Нужна смазка с верхним пределом минимум на 20-30 °C выше реальной температуры.
Почему синтетическая H1-смазка дороже минеральной?
Синтетические базовые масла (PAO) дороже в производстве, чем нефтяные минеральные. Кроме того, синтетические смазки содержат более сложный пакет присадок для стабилизации при высоких температурах. Однако за счет большего интервала повторной смазки и меньшего выгорания синтетика часто оказывается экономичнее.
Что такое dropping point и почему он не равен максимальной рабочей температуре?
Dropping point - это температура, при которой смазка из твердого состояния переходит в жидкое и теряет форму. Это не рабочий предел. Смазка может быть эффективной при температурах значительно ниже dropping point и неэффективной при температурах, близких к ней. Рабочий диапазон учитывает также окислительную стабильность и испаряемость.
NLGI 1 или NLGI 2 для высокотемпературных узлов?
Для большинства высокотемпературных пищевых смазок используют NLGI 2 - это оптимум между удержанием смазки в узле и способностью проникнуть в тонкие зазоры. NLGI 1 выбирают, если узел быстро вращается и нужна более тонкая консистенция; NLGI 3 - для тихоходных нагруженных передач. Смотрите спецификацию оборудования.
Как часто нужно переподавать высокотемпературную H1-смазку?
Это зависит от температуры, нагрузки и типа смазки. При 120 °C минеральная смазка может выдержать 3-6 месяцев; синтетическая - до года. При 200 °C интервалы сокращаются до 1-3 месяцев в минеральной и 3-6 месяцев в синтетической. Точный интервал уточните у поставщика для конкретной смазки.
Заключение
Выбор пищевой H1-смазки для высоких температур начинается с понимания того, что допуск H1 регулирует безопасность при контакте с пищей, но не гарантирует термостойкость. Реальные рабочие диапазоны H1-смазок варьируются от 160 до 260 °C, поэтому первое правило - всегда проверять TDS и сопоставлять температурный диапазон смазки с рабочими условиями узла.
Для постоянной работы выше 120 °C переходите на синтетические (PAO) основы с NLGI 2, anti-wear присадками и верхним пределом минимум на 20-30 °C выше реальной температуры. Учитывайте не только нагрев, но и нагрузку, контакт с водой/паром и химией мойки. Практический следующий шаг: запросите TDS у поставщика, сверьтесь со спецификацией оборудования и согласуйте совместимость с уплотнениями перед первой закупкой.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как снять анаэробный герметик с болтов с помощью проверенных методов и пошагового алгоритма разборки.
Узнайте, как правильно организовать утилизацию СОЖ, чтобы избежать штрафов и соблюсти закон.
Узнайте, как цепное масло пищевое с допуском NSF H1 защищает конвейеры от износа и обеспечивает безопасность продукции.