
Масло для нарезки резьбы: как присадки влияют на качество метрической резьбы
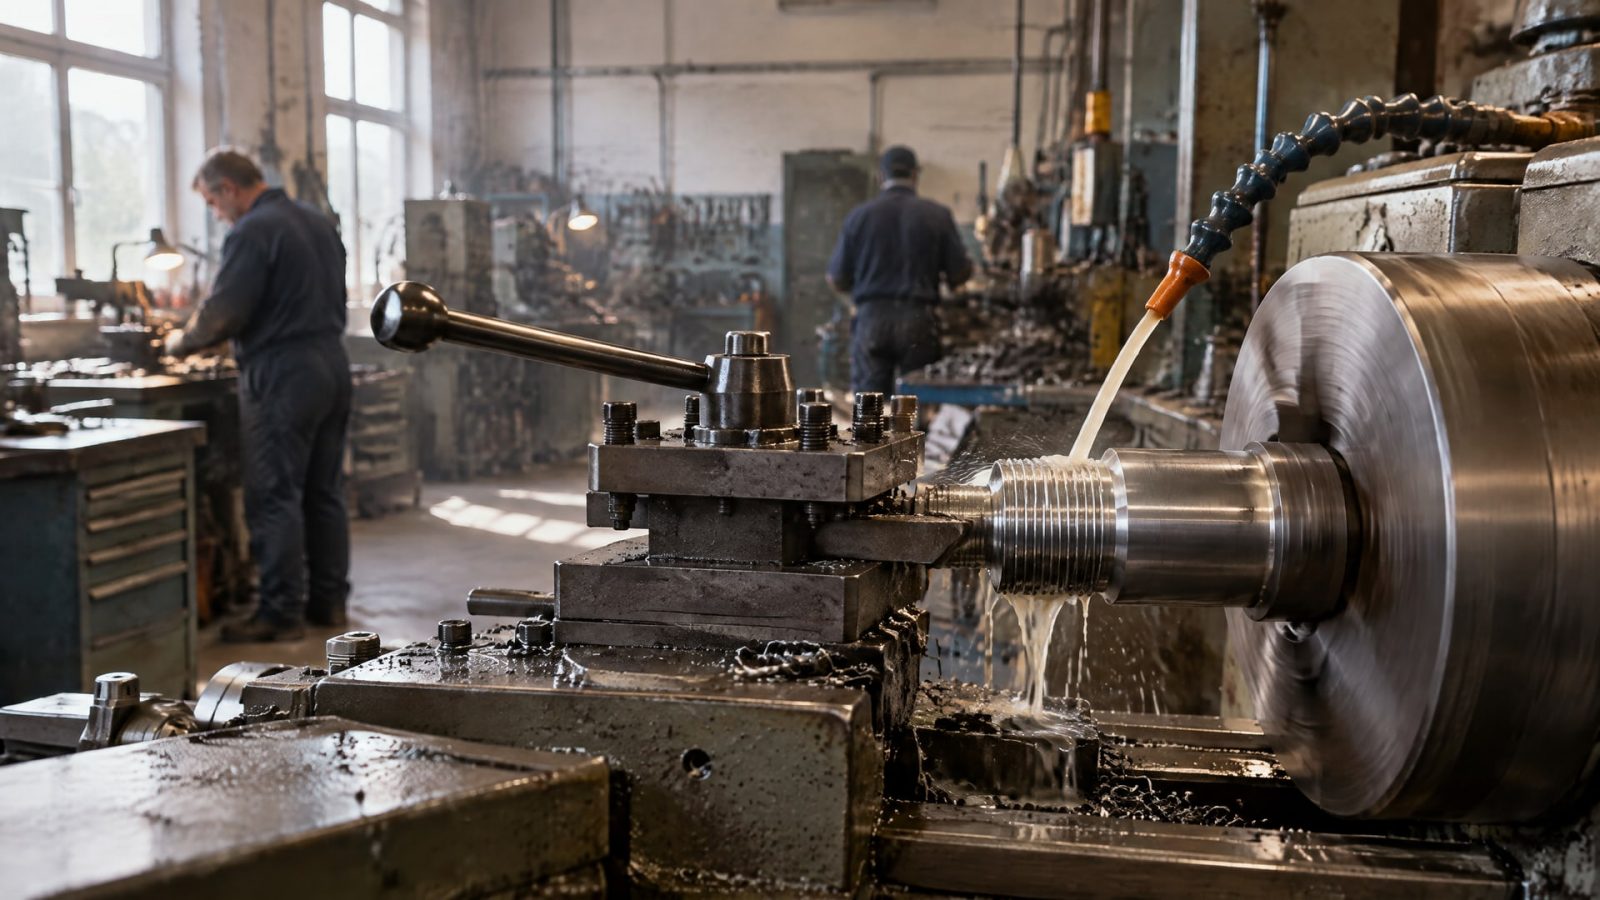
Качество метрической резьбы зависит не только от состояния инструмента и режима обработки. Масло для нарезки резьбы должно снижать трение и риск задиров в зоне контакта инструмента с заготовкой. Для тяжелых операций важны противозадирные присадки: они помогают уменьшить износ резьбонарезного инструмента и риск подрыва профиля.
Статья полезна инженерам, техническим специалистам и снабженцам, которые выбирают СОЖ для резьбонарезания по материалу заготовки и нагрузке. Разберем, чем отличаются противоизносные и EP-присадки, когда нужны неэмульгируемые масла и на что смотреть при оценке готовой резьбы.
Почему масло влияет на качество метрической резьбы
При нарезании резьбы инструмент работает в тесном контакте с материалом заготовки.
В зоне резания возникают высокие давление и температура, а поверхности инструмента и металла испытывают трение. Поэтому масляная СОЖ должна прежде всего поддерживать смазочную пленку и снижать риск задиров, прихватывания и износа кромки.
Неэмульгируемые масла, или neat cutting oils, применяют в операциях, где важна высокая смазывающая способность, в том числе при резьбонарезании. В отличие от жидкостей, выбранных главным образом ради охлаждения, такие масла работают как смазочный материал непосредственно в зоне контакта. Для резьбы это имеет значение: задир или нарост на режущей кромке могут нарушить формирование профиля и увеличить нагрузку на инструмент.
При недостаточной смазке возрастает трение, а вместе с ним риск повреждения поверхности и ухудшения повторяемости обработки. На готовой детали это может проявиться как дефект профиля, заедание при контроле или сборке. Поэтому подрыв резьбы при нарезке нельзя объяснять только состоянием инструмента: свойства СОЖ также входят в число факторов, которые следует проверить.
Нужно учитывать и режим операции. При увеличении нагрузки требования к противозадирным свойствам масла становятся выше. Для легкой обработки может хватать более простой смазки, тогда как тяжелое резьбонарезание обычно требует неэмульгируемого масла с EP-пакетом. Универсального ответа для всех материалов и условий нет.
Что важнее: охлаждение или смазывание
Для резьбонарезания приоритет часто отдают снижению трения и защите от задира, а не максимальному отводу тепла. Это не означает, что температурный режим можно игнорировать: жидкость должна соответствовать нагрузке и условиям обработки. Но выбор только по охлаждающей способности не учитывает главную задачу смазки в зоне контакта.
Какие присадки входят в масло для нарезки резьбы
Присадки влияют на то, насколько устойчива смазочная пленка при нагрузке и как масло защищает контактирующие поверхности.
В режущих жидкостях различают противоизносные AW-присадки и противозадирные EP-присадки. Их назначение и химический состав различаются, поэтому обозначать все добавки общим словом «присадки» недостаточно для выбора.
К AW-присадкам относят жирные кислоты, эфиры и полигликоли. EP-пакеты могут содержать соединения фосфора, серы и, в некоторых формуляциях, хлора. При тяжелой обработке такие добавки помогают снизить трение, адгезионный износ и образование нароста на режущей кромке. Это важно для метчика или другого резьбонарезного инструмента, который формирует профиль в условиях плотного контакта с заготовкой.
Противозадирные присадки в СОЖ не следует оценивать по принципу «чем больше, тем лучше». Имеют значение тип EP-системы, материал детали, требования к чистоте поверхности и совместимость состава с процессом. Для некоторых металлов неподходящая химическая система может оказаться нежелательной, даже если она рассчитана на высокие нагрузки.
Хлорсодержащие EP-присадки применяют реже из-за экологических ограничений и требований безопасности. В современных формуляциях могут использовать серу, фосфор или безхлорные EP-системы. Сам факт наличия присадки не позволяет заранее определить, подойдет ли масло для конкретной операции: решение принимают по совокупности условий обработки и результатам испытаний.
Почему AW и EP не взаимозаменяемы
Противоизносные присадки помогают уменьшать износ при контакте поверхностей, а EP-присадки рассчитаны на тяжелые условия и снижение риска задира. В резьбонарезании выбор между ними зависит от нагрузки: для сложной операции обычно рассматривают масло с выраженными противозадирными свойствами. При этом состав должен соответствовать материалу заготовки, а не только типу инструмента.
Какое масло для нарезки резьбы по металлу выбрать
Выбор начинают с материала заготовки и сложности операции.
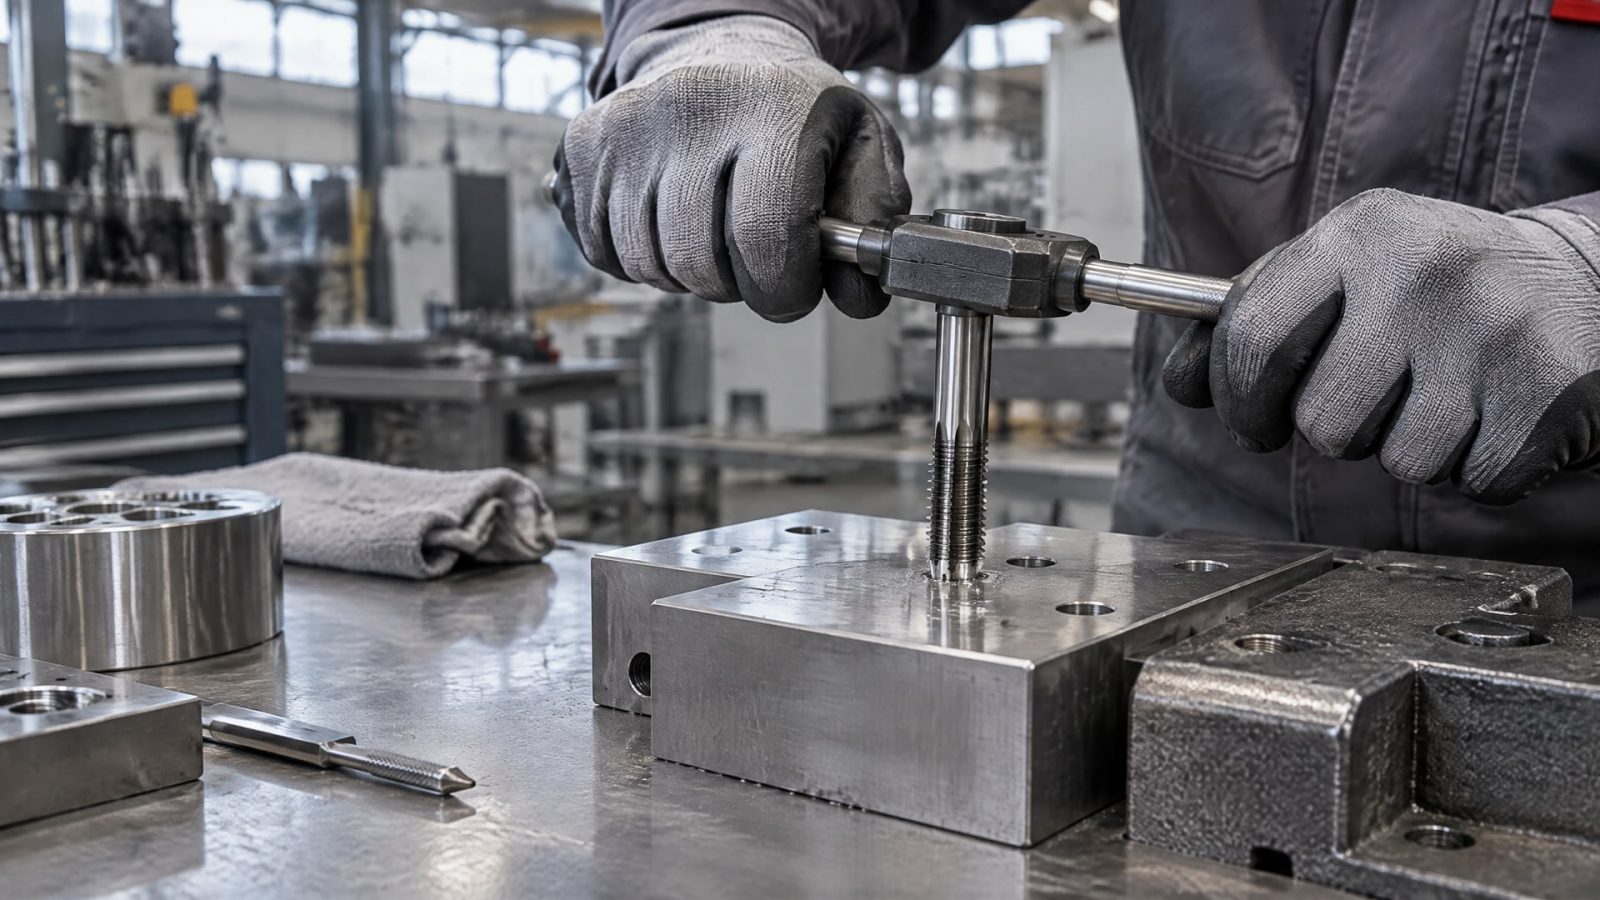
Для резьбонарезания в стали, особенно в нержавеющей, обычно рассматривают неэмульгируемое масло или формуляцию с EP-присадками. Нержавеющая сталь и другие склонные к задирам материалы требуют высокой смазывающей способности, чтобы уменьшить вероятность прихватывания и повреждения профиля.
Для стали легкие и тяжелые операции могут требовать разных жидкостей. В одном из руководств для мягкой и углеродистой стали приведен ориентир: растворимая масляная жидкость в соотношении 1:20 для легкой обработки и неэмульгируемое масло с EP-присадками для тяжелой. Это не универсальная схема для любого оборудования и режима, а пример того, как нагрузка меняет требования к СОЖ.
Для алюминия нельзя автоматически переносить рекомендации, подходящие для стали или нержавеющей стали. Материалы различаются по склонности к задирам и химической совместимости, а конкретные данные по выбору масла должны учитывать состав заготовки и требования к ее поверхности. Поэтому запрос «масло для нарезки резьбы в алюминии» не сводится к поиску одного универсального продукта.
| Условия обработки | Что учитывать при выборе | Основной риск при ошибке |
|---|---|---|
| Легкая операция по мягкой или углеродистой стали | Может быть достаточно менее тяжелой смазочной формуляции | Недостаточная защита при фактической нагрузке |
| Тяжелое резьбонарезание по стали | Смазывающая способность и наличие EP-пакета | Задир, износ инструмента, дефект профиля |
| Обработка нержавеющей стали | Высокая смазывающая способность и совместимость состава с материалом | Прихватывание и повреждение поверхности |
| Обработка алюминия | Материал-специфичный подбор и проверка результата | Неподходящая смазка или неудовлетворительное качество резьбы |
Снабженцу при сравнении предложений полезно сверять не только назначение «для резьбонарезания», но и пригодность состава для конкретного металла и нагрузки. Если данных о совместимости недостаточно, выбор проверяют на рабочей операции по состоянию режущей кромки и качеству полученной резьбы. Один только широкий перечень применений не заменяет такой проверки.
Как присадки помогают снизить износ инструмента и подрыв резьбы
Смазочная пленка уменьшает трение между инструментом и заготовкой.
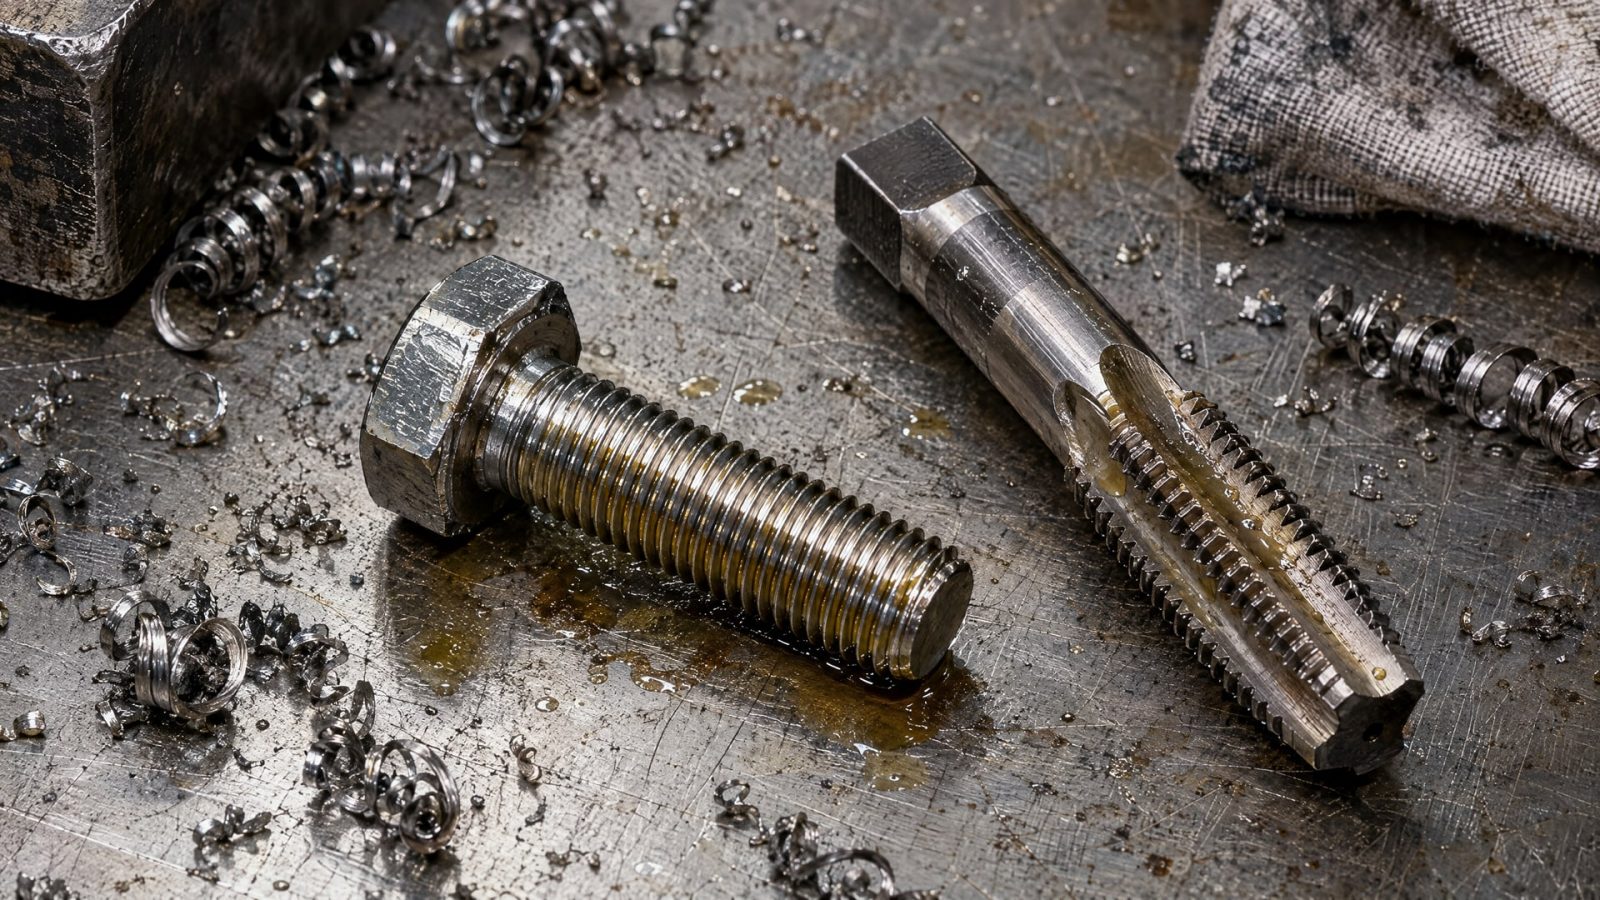
EP-присадки усиливают защиту при высокой нагрузке и помогают снижать адгезионный износ и образование нароста на режущей кромке. Когда инструмент меньше склонен к задиру и налипанию материала, снижается риск того, что дефект кромки будет переноситься на профиль резьбы.
Износ инструмента резьбонарезного нельзя оценивать отдельно от состояния готовой детали. Если качество профиля ухудшается, следует проверить состояние инструмента, соответствие масла материалу заготовки и нагрузку процесса. Замена инструмента без проверки СОЖ может не устранить причину повторяющегося дефекта. Аналогично, переход на масло с более насыщенным пакетом присадок сам по себе не гарантирует улучшения.
При оценке результата важны повторяемость обработки и отсутствие задиров или подрыва профиля. Если проблема появляется только на отдельных материалах или при более тяжелом режиме, это указывает на необходимость проверить соответствие смазки условиям операции. В такой ситуации полезно сравнивать результат при неизменных параметрах обработки, меняя только один фактор за раз.
Для закупки и производственного контроля следует фиксировать, для какого материала и типа операции подбирали масло, а также какие дефекты наблюдали до и после изменения СОЖ. Такие записи помогают отличить влияние присадок от влияния износа инструмента или нестабильности процесса. Они также упрощают повторный подбор при переходе на другую заготовку.
Практическая проверка на участке
Уточните материал заготовки и характер операции: легкая она или тяжелая.
Проверьте, рассчитано ли масло на требуемую смазывающую нагрузку и содержит ли подходящий EP-пакет.
Оцените профиль резьбы и состояние режущей кромки после обработки.
При изменении СОЖ сохраняйте остальные условия неизменными, чтобы результат можно было интерпретировать.
Что подтверждают ISO 6743-7 и ASTM D5619
Стандарты помогают классифицировать жидкости и сопоставлять результаты испытаний, но не выдают универсальную рекомендацию по маслу для любой заготовки.
ISO 6743-7 включает класс MHE для неэмульгируемых режущих масел с противозадирными присадками, применяемых при тяжелых операциях. Среди указанных областей применения есть шлифование резьбы и протягивание.
ASTM D5619 относится к сравнительным испытаниям жидкостей для нарезания резьбы. В стандарте отмечено, что эталонная жидкость не должна содержать EP-присадки, реагирующие с металлом, в том числе соединения серы, хлора и фосфора. Это условие нужно для того, чтобы такие присадки не искажали результаты сравнения.
Из этого не следует, что EP-присадки запрещены или нежелательны в рабочих маслах. Ограничение относится к эталонной жидкости в методике испытания. В производстве выбор делают по материалу, нагрузке и требуемому качеству обработки, а стандартные обозначения используют как дополнительную информацию о классификации или способе сравнения.
При чтении документации важно различать назначение стандарта. Классификация показывает, к какой категории относится жидкость, а метод испытаний описывает, как сравнивать образцы. Ни одно из этих назначений само по себе не подтверждает, что конкретное масло оптимально для выбранного металла или режима резьбонарезания.
Часто задаваемые вопросы
Какое масло для нарезки резьбы выбрать для стали?
Для легкой обработки мягкой или углеродистой стали может подойти менее тяжелая смазочная формуляция. При тяжелом резьбонарезании обычно рассматривают неэмульгируемое масло с EP-присадками. Выбор зависит от нагрузки и требований к поверхности, поэтому результат проверяют на конкретной операции, а не только по общему назначению жидкости.
Чем масло для резьбонарезания отличается от обычного машинного масла?
Для резьбонарезания важны смазывающая способность и присадки, подходящие к нагрузке и материалу заготовки. Обычное машинное масло не обязательно рассчитано на такие условия и может хуже защищать инструмент от износа и задира. Ориентироваться следует на назначение жидкости и подтвержденную пригодность для операции.
Всегда ли EP-присадки улучшают качество резьбы?
Нет. EP-присадки полезны при тяжелой обработке, поскольку помогают снижать трение, задир и адгезионный износ. Но их тип должен соответствовать материалу заготовки и требованиям к поверхности. Неподходящий состав не гарантирует улучшения, а избыток присадок сам по себе не делает масло универсальным.
Почему масло с EP-присадками не всегда используют при сравнительном испытании?
ASTM D5619 описывает сравнительное испытание жидкостей для нарезания резьбы. Для эталонной жидкости стандарт исключает EP-присадки, реагирующие с металлом, поскольку они могут исказить результаты сравнения. Это требование к методике испытания, а не общий запрет на применение таких присадок в производственных маслах.
Заключение
Масло для нарезки резьбы выбирают по материалу заготовки, нагрузке и требованиям к качеству поверхности. Для тяжелой операции важны смазывающая способность и подходящие EP-присадки: они помогают уменьшить задир, износ инструмента и риск повреждения профиля. Однако универсального состава для стали, нержавеющей стали и алюминия нет.
Следующий шаг для инженера или снабженца - сопоставить условия обработки с назначением масла, затем проверить результат на конкретной операции. Оцените качество профиля и состояние инструмента, а при неудовлетворительном результате отдельно проверьте соответствие присадок материалу и нагрузке.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как организовать доставку опасных грузов, таких как фтороуглеродный травитель, по России и из-за рубежа.
Узнайте актуальную tetra-etch цену, особенности применения и хранения этого фторуглеродного травителя для PTFE, PFA и FEP.
Узнайте, как правильно хранить фторуглеродный травитель, чтобы сохранить его свойства и обеспечить безопасность применения.