
Контроль концентрации СОЖ в станке: методы без рефрактометра
Стабильная концентрация смазочно-охлаждающей жидкости - основа долгого ресурса инструмента и качества обработанной детали. Однако не все производства располагают рефрактометром или предпочитают контролировать СОЖ другими способами. На практике технические специалисты используют систему проверок, которая включает регулярный отбор проб, лабораторный анализ, косвенные признаки и четкий регламент подпитки - все это вместе дает надежный контроль без приборов, требующих постоянной калибровки. Статья разбирает, как организовать мониторинг концентрации эмульсии на производстве, какие методы действительно работают, и на что обращать внимание при отборе проб и корректировке уровня жидкости.
Почему визуальная оценка не работает
Многие технические специалисты пытаются определить концентрацию эмульсии по цвету, прозрачности и запаху.
Однако внешний вид не коррелирует напрямую с фактическим содержанием активного вещества в воде. СОЖ может выглядеть мутной и молочной при нормальной концентрации или казаться прозрачной при низком уровне активного компонента - если одновременно растет содержание масла и загрязнений.
Отклонения концентрации проявляются не сразу и часто через косвенные признаки: повышенная коррозия деталей, пена на поверхности, раздражение кожи оператора, ускоренный износ режущего инструмента. К моменту, когда эти признаки становятся видны, система уже работает в неоптимальных условиях несколько смен.
Кроме того, СОЖ содержит множество компонентов - эмульгаторы, противоокислительные присадки, ингибиторы коррозии - которые по-разному влияют на цвет и прозрачность в зависимости от типа базового масла и воды. Без приборного контроля невозможно отделить истинную концентрацию от влияния загрязнений и естественного старения жидкости.
Система регулярного отбора и анализа проб
При отсутствии рефрактометра на участке работы эффективнее всего перейти на регулярный лабораторный контроль или на внутренний контрольный тест по инструкции поставщика жидкости.
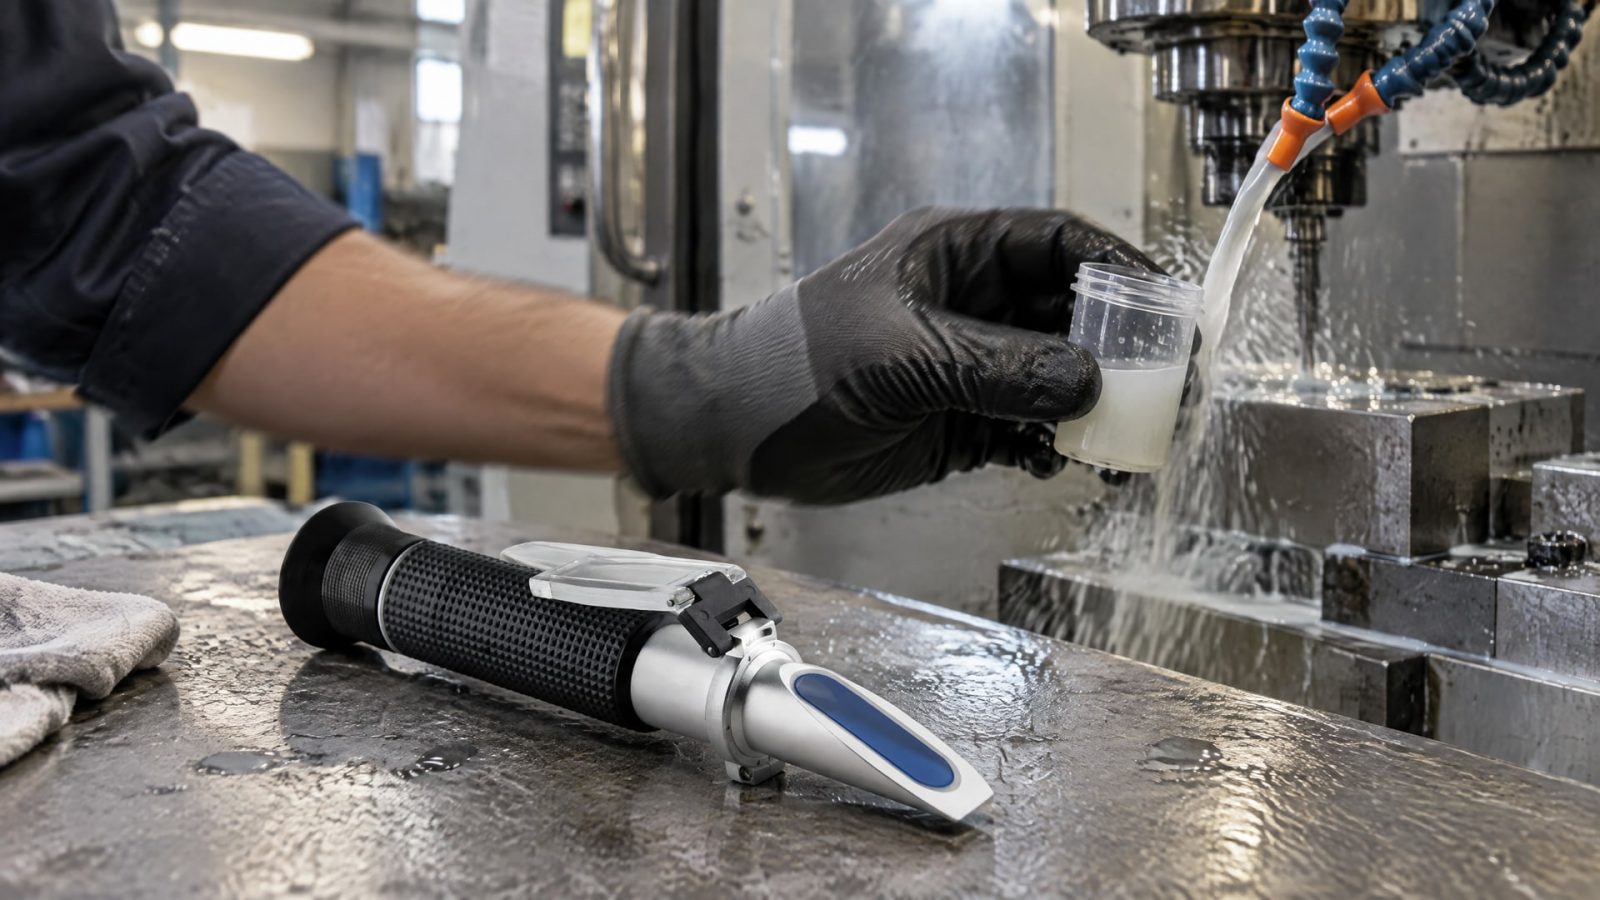
Как правильно брать пробу
Проба должна отбираться из рабочего потока эмульсии, а не с поверхности бака. Верхний слой жидкости часто содержит скопленное масло, окислы и загрязнения, которые радикально искажают результат любого анализа. Объем пробы обычно составляет 100-200 мл чистого прозрачного контейнера.
Перед анализом пробу нужно тщательно перемешать, чтобы получить репрезентативное значение. Если в жидкости видны крупные частицы или явная стратификация, пробу лучше профильтровать через мелкую сетку или дать ей отстояться перед измерением.
Временной интервал между отбором проб рекомендуется устанавливать в зависимости от интенсивности работы станка:
В стандартном режиме: минимум один раз в неделю.
На высоконагруженных операциях и станках с интенсивным уносом эмульсии (drag-out): не реже одного раза за смену.
При введении новой партии СОЖ или смене режима обработки: первые контрольные измерения - через 2-3 часа работы.
Лабораторный анализ как альтернатива
Если на участке нет собственного прибора для измерения концентрации, пробы отправляют в лабораторию поставщика СОЖ или аккредитованный испытательный центр. Лабораторный анализ определяет не только саму концентрацию, но и рН, содержание механических примесей, биопоражение и уровень посторонних масел (tramp oil). Это дает полную картину состояния жидкости.
Сроки получения результата обычно составляют 1-3 рабочих дня. Для производств с критичными операциями такой интервал может быть неприемлемым, поэтому лабораторный контроль часто используют как периодическую проверку (раз в месяц), а оперативный контроль ведут другими способами.
Косвенные методы контроля при ограничениях
При полном отсутствии приборов и возможности отправить пробу в лабораторию используют косвенные показатели и простые тесты.
Контроль по рН и электропроводности
Многие водосмешиваемые СОЖ имеют рекомендуемый диапазон рН (обычно 8–10 для синтетических, 7–9 для минеральных эмульсий). Простой рН-метр или pH-тестовые полоски показывают, не произошло ли загрязнения жидкости или ее окисления. Снижение рН часто сигнализирует о начале биопоражения или кислотного разложения эмульгатора.
Электропроводность косвенно отражает концентрацию солей и активных компонентов в эмульсии. При падении электропроводности ниже базовых значений (которые нужно установить для каждой конкретной СОЖ на старте программы контроля) можно предположить снижение концентрации. Однако этот метод менее точен, чем прямое измерение рефрактометром, и требует предварительной калибровки для конкретного продукта.
Простые контрольные тесты поставщика
Большинство производителей СОЖ прилагают к продукту или выкладывают в открытый доступ простые тесты для оперативной проверки:
Визуальный тест пены: на стакан эмульсии воздействуют встряхиванием и смотрят на время схлопывания пузырей. Быстрое исчезновение пены указывает на нормальную концентрацию, долгоживущая пена часто свидетельствует об избытке эмульгатора.
Тест на расслоение: образец оставляют на несколько часов; нормальное расслоение (отделение масла сверху) - признак стабильной эмульсии; отсутствие расслоения может указывать на низкую концентрацию.
Микроскопический контроль: под простым микроскопом можно оценить размер и однородность эмульсионных капель, хотя численное значение концентрации это не дает.
Эти тесты не заменяют приборный контроль, но служат быстрым скрининг-инструментом для обнаружения грубых отклонений.
Организация регламента подпитки и долива
Основной источник отклонений концентрации - неконтролируемый долив воды и испарение.
Вместо «подлива на глаз» эффективнее установить четкий регламент: регулярное измерение объема жидкости в баке и расчетная корректировка на основе известного расхода.
Учет уноса и испарения
При обработке деталей часть эмульсии уносится на стружке и инструменте (drag-out). Интенсивность уноса зависит от типа операции (шлифование теряет больше, чем фрезерование) и геометрии детали. За смену на станке среднего класса унос может составить от 0,5 до 5 литров. При этом теряется вода и активные компоненты неравномерно, что приводит к дрейфу концентрации.
Дополнительно жидкость испаряется, особенно летом и при работе на высоких оборотах. Испарение уменьшает объем системы, но не изменяет саму концентрацию оставшейся жидкости.
Регламент подпитки строится так: после измерения уровня жидкости в баке определяют объем недостатка. Если недостаток вызван только испарением, доливают воду. Если произошел значительный унос, обычно сначала доливают концентрат СОЖ (в нужной пропорции согласно техкарте), а затем воду до нормального уровня.
Пример расчета подпитки
Предположим, система содержит 1000 литров эмульсии, целевая концентрация 5%, за сутки произошел унос 10 литров. Коэффициент пересчета для конкретной СОЖ -0,98 (это величина нужно взять из техкарты изготовителя, она зависит от типа базового масла).
Объем недостатка = 10 л. Часть этого унесена (примерно 40% концентрата, 60% воды). Для восполнения берут концентрат в объеме 10 л × 0,05 × 1,02 / 0,98 ≈ 0,53 л и добавляют его в систему, затем доливают воду до достижения исходного объема (1000 л).
Без точного знания коэффициента пересчета для конкретной жидкости этот расчет даст ошибку и приведет к дальнейшему дрейфу концентрации.
Совет инженера: интеграция приборного контроля
Для точного контроля концентрации СОЖ, когда есть возможность использовать прибор, рекомендуется применять рефрактометр EFELE (Brix 0–20%).
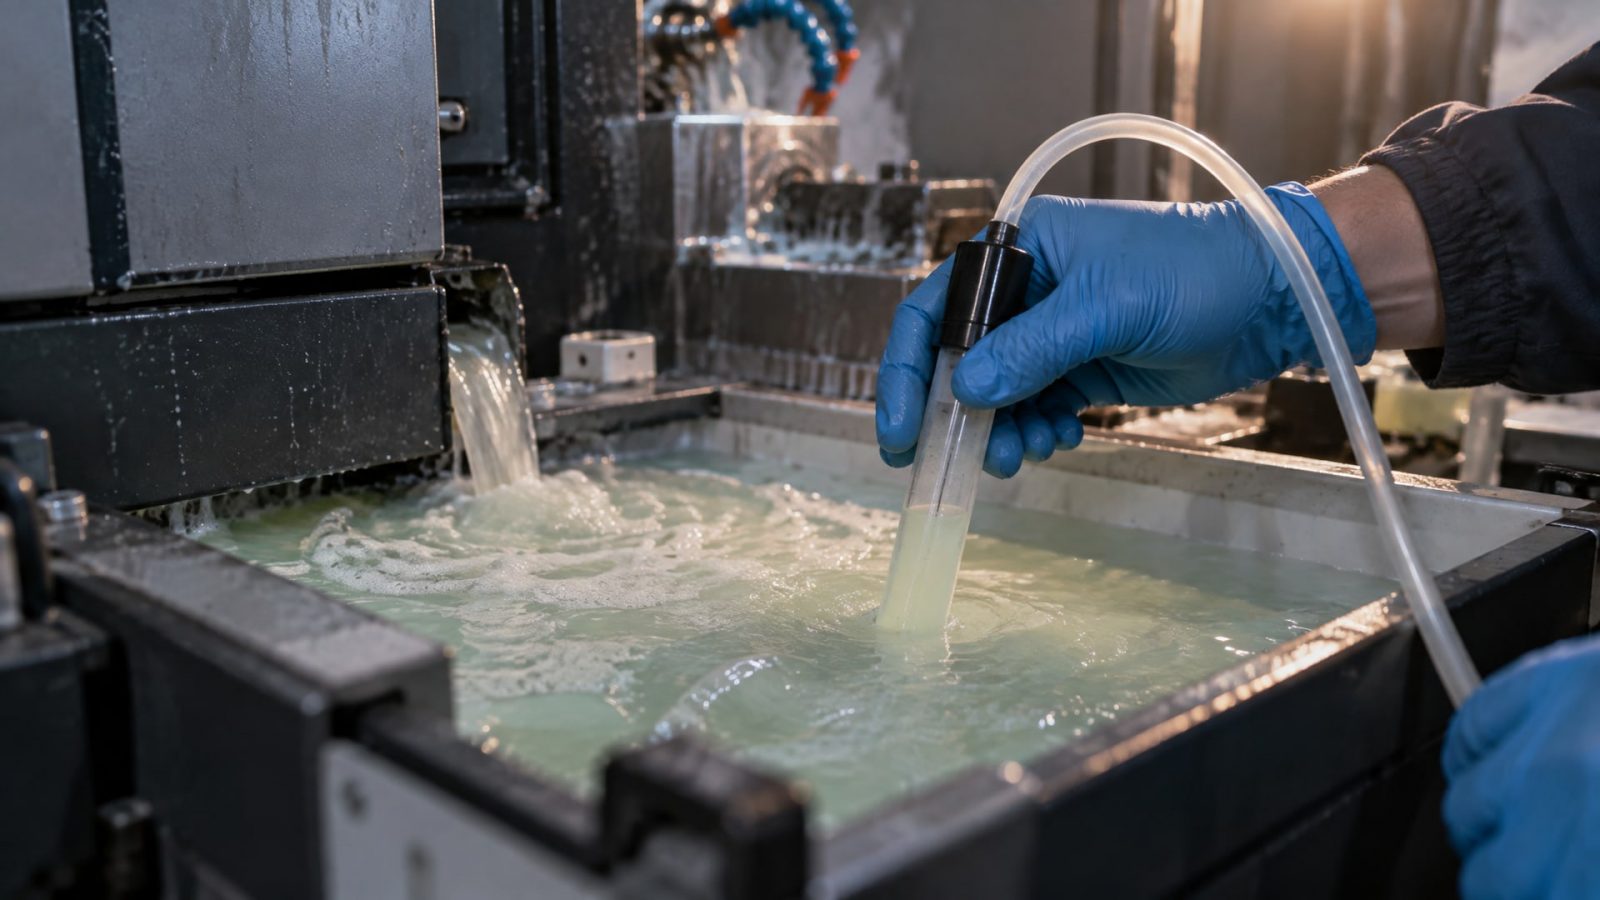
Инженеры, работающие на станках с водосмешиваемыми жидкостями, встраивают такой прибор в недельный регламент проверок: измерение концентрации, запись в журнал, расчет корректировки и долив. Это занимает 5–10 минут на смену и исключает неопределенность визуальной оценки. Рефрактометр дает численное значение, которое затем пересчитывается через коэффициент конкретной СОЖ в истинную концентрацию. Такой подход прижился на участках с регулярными требованиями к качеству и позволяет избежать проблем с инструментом и браком.
Ошибки и рекомендации по корректировке
Самая частая ошибка - полагаться на цвет и запах СОЖ как на показатель концентрации.
Результат: система либо перенасыщена (перерасход, раздражение кожи, пена), либо обеднена (коррозия, быстрый износ инструмента).
Вторая ошибка - игнорирование коэффициента пересчета. Один и тот же приборный показатель для разных СОЖ может соответствовать совершенно разным фактическим концентрациям. Без уточнения техкарты конкретного продукта результат измерения теряет смысл.
Третья ошибка - нерегулярность контроля. Многие участки начинают проверять концентрацию, видят, что она в норме, и прекращают. Однако унос и испарение происходят непрерывно, особенно при интенсивных операциях, поэтому даже один день без контроля может привести к выходу параметра за пределы допуска.
Четвертая ошибка - отбор пробы с поверхности бака. Плавающее масло и окислы дают ложный результат. Правило простое: щуп опускают до рабочей зоны эмульсии, перемешивают, берут образец.
Рекомендация: начните с установки минимального регламента - одна проверка в неделю по выбранному методу (лабораторный анализ, рефрактометр или простой тест поставщика). Фиксируйте результаты в журнале. После 4–5 недель у вас появится тренд, и вы сможете определить, какие корректировки наиболее эффективны для вашей системы.
Часто задаваемые вопросы
Можно ли определить концентрацию СОЖ без приборов и лабораторий?
Полностью безошибочно - нет. Однако можно организовать систему регулярных простых тестов (пена, расслоение, рН-метр) и четкий регламент долива с учетом известного уноса. Это даст приемлемую точность при условии, что базовые параметры системы установлены один раз (желательно с помощью прибора или лабораторного анализа).
Как часто нужно проверять концентрацию?
В обычном режиме - минимум раз в неделю. На высоконагруженных станках и при интенсивном уносе эмульсии - не реже одного раза за смену. При введении новой партии СОЖ первые проверки - через 2–3 часа работы, затем через сутки, потом переходят на обычный график.
Почему результат измерения зависит от коэффициента пересчета?
Разные СОЖ имеют разную зависимость между показателем прибора (например, рефрактометра) и фактической концентрацией активного вещества в воде. Коэффициент пересчета - это поправка, которая учитывает эту индивидуальность. Без нее два разных препарата с одинаковым показателем прибора могут иметь совершенно разные концентрации.
Что делать, если концентрация упала ниже нормы?
Сначала определить причину: испарение (доливать воду), унос (доливать концентрат + вода) или утечка из системы (устранить утечку, затем подправить концентрацию). Избегайте резкого повышения концентрации за один раз; лучше подправить постепенно, проверяя результат через день-два работы.
Нужен ли контроль других параметров кроме концентрации?
Да. Параллельно с концентрацией важно следить за рН, содержанием механических примесей и биопоражением. Эти параметры определяют в лабораторном анализе (рекомендуется раз в месяц для критичных операций). Они влияют на износ инструмента и качество обработки не менее, чем сама концентрация.
Заключение
Стабильный контроль концентрации СОЖ без рефрактометра - это не отсутствие контроля, а организация системы регулярных проверок, правильного отбора проб и четкого регламента подпитки. Визуальная оценка не дает надежных результатов; вместо нее используются лабораторный анализ, простые тесты поставщика, косвенные методы (рН, электропроводность) и расчетная корректировка на основе известного уноса жидкости.
Ключ к успеху - постоянство. Начните с выбора одного метода контроля, установите график проверок (минимум раз в неделю в стандартных условиях) и ведите журнал результатов. После первого месяца вы выявите тренды вашей системы и сможете оптимизировать регламент. Организованный подход к мониторингу концентрации сохранит ресурс инструмента, предотвратит коррозию и гарантирует качество обработанных деталей.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, чем смазать контакты автомобиля, чтобы защитить их от окисления и влаги, продлить срок службы электрооборудования и избежать проблем с запуском.
Узнайте, как правильно выбрать вал втулочный фиксатор для различных зазоров и нагрузок, обеспечивая надежность соединения.
Узнайте о пяти неожиданных применениях универсальной смазки в быту и на даче, которые помогут вам сэкономить время и деньги.