
Как выбрать анаэробный вал-втулочный фиксатор для разных зазоров и нагрузок
Анаэробные фиксирующие составы для цилиндрических посадок - это техническое решение, которое устраняет нужду в шпонках, штифтах и сложной механической фиксации. Они полимеризуются без доступа воздуха между металлическими поверхностями вала, втулки или подшипника, заполняя микрозазоры и создавая неразъемное или разборное соединение в зависимости от класса прочности. Выбор правильного состава зависит не от интуиции, а от трех объективных параметров: диаметрального зазора, требуемой нагрузки и температуры эксплуатации. Инженеры, технические специалисты и снабженцы должны уметь снять размеры, сравнить их с паспортом состава и выбрать продукт, который гарантирует надежность соединения - без переплаты за избыточную прочность и без риска неполной фиксации из-за неподходящей вязкости.
Диаметральный зазор как главный критерий выбора
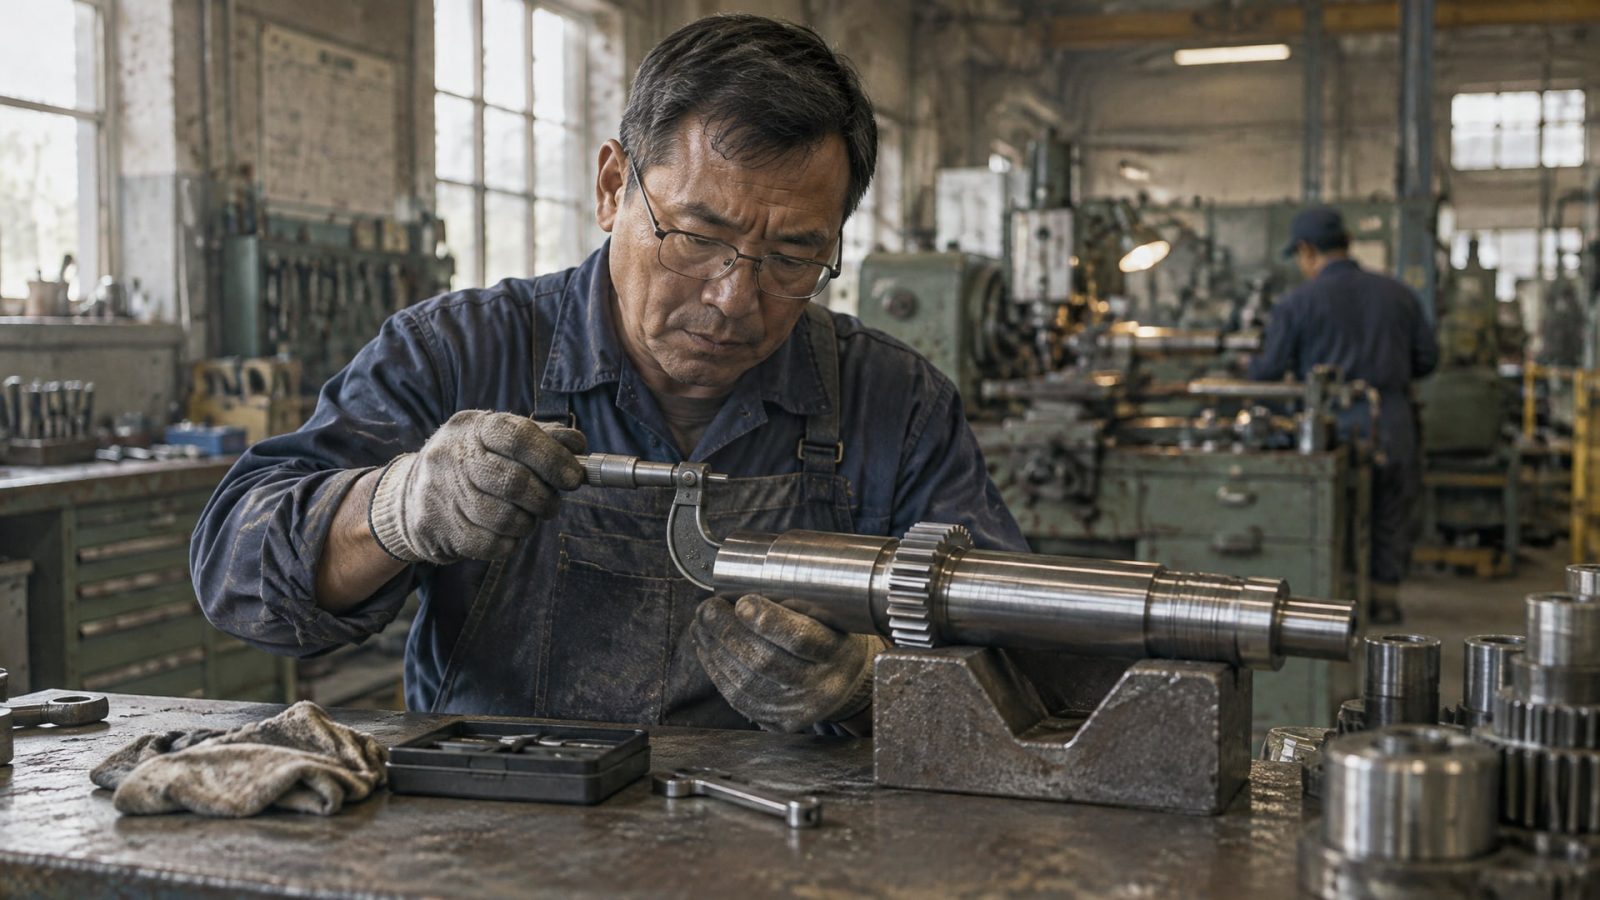
Диаметральный зазор - это разница между диаметром отверстия и диаметром вала.
Если вал имеет диаметр 50,00 мм, а отверстие 50,10 мм, зазор составляет 0,10 мм. Этот параметр измеряется, а не берется из чертежа, потому что на практике допуски не всегда совпадают идеально, а износ деталей может изменить реальный размер.
Анаэробные фиксирующие составы разделяются по способности заполнить определенный диапазон зазоров. Низковязкие (жидкие) составы проникают в узкие щели и быстро схватываются, но рассчитаны на зазоры до 0,15 мм. Более вязкие (густые) составы удерживают объем в больших зазорах и применяются при диаметрах до 0,25 мм и выше. Общий ориентир для цилиндрических соединений - зазоры до 0,25 мм; лучшие посадки лежат в диапазоне 0,05–0,10 мм, где композиция прочности, скорости фиксации и надежности оптимальна.
Как правильно измерить зазор
Измерьте микрометром или штангенциркулем диаметр вала в нескольких местах, запишите максимальное значение. Затем измерьте отверстие в соответствующих точках - также в нескольких местах. Вычтите диаметр вала из диаметра отверстия. Если результат составляет 0,10 мм, ищите состав с диапазоном, включающим это значение. Если в чертеже указаны допуски (например, вал ø50 −0,1/−0,15, отверстие ø50 +0,05/+0,10), рассчитайте максимальный зазор: разница между верхним допуском отверстия и нижним допуском вала.
Классификация по прочности и скорости фиксации
Анаэробные фиксирующие составы условно делятся на три группы по сдвиговой прочности и предельному зазору.
Каждая группа предназначена для определенных условий нагруженности и геометрии соединений.
| Класс прочности | Сдвиговая прочность | Предельный зазор | Типичное применение |
|---|---|---|---|
| Низкопрочные (для медлительных систем) | 9–15 Н/мм² | до 0,15 мм | Малые диаметры, низкие нагрузки, быстрая монтаж-демонтаж |
| Среднепрочные | 20–25 Н/мм² | до 0,25 мм | Общепроизводственные посадки вал-втулка, подшипниковые посадки |
| Высокопрочные | 29 Н/мм² и выше | до 0,25 мм | Вибрирующие системы, ударные нагрузки, невозможность демонтажа |
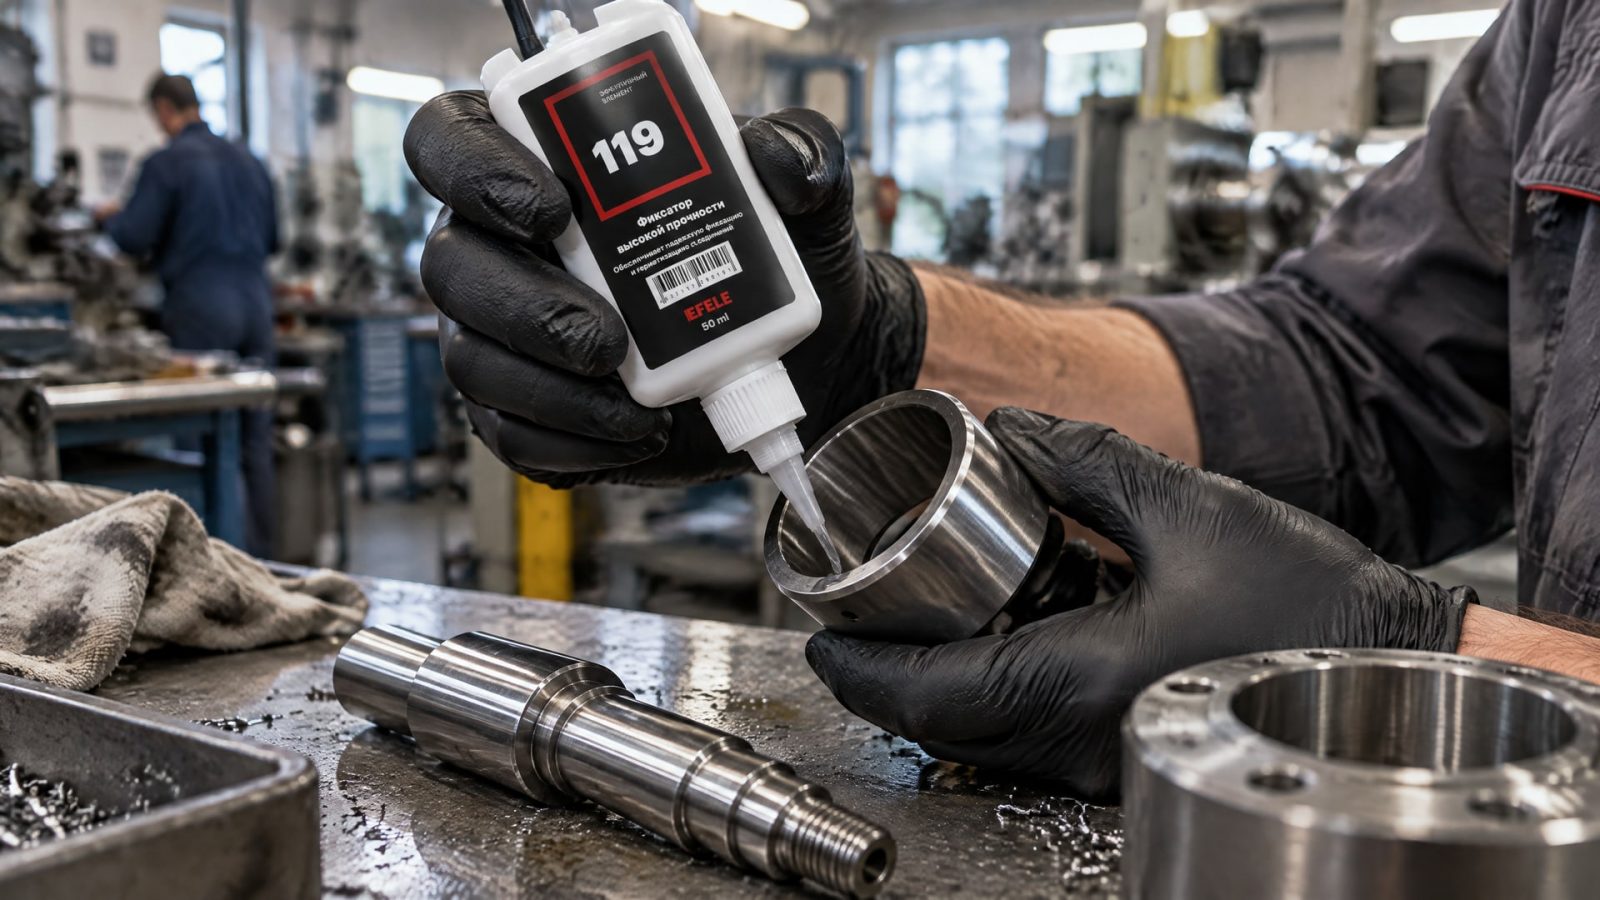
Для фиксации вал-втулочных соединений с зазором до 0,3 мм и особо высокой термостойкостью до +280 °C применяется EFELE 119 - высокопрочный состав, рассчитанный на передачу осевых и крутящих нагрузок в условиях повышенной температуры.
При выборе между средним и высоким классом прочности ориентируйтесь на условия эксплуатации. Если соединение работает в статических условиях или с низкими колебаниями, среднепрочный состав достаточен. Если присутствует вибрация, ударные нагрузки или высокие крутящие моменты, берите высокопрочный: запас прочности окупится долговечностью соединения.
Температурные режимы и выбор состава
Большинство анаэробных фиксирующих составов работают в диапазоне от −40 °C до +180 °C.
Для класса 638 - один из самых распространенных в промышленности - указана максимальная рабочая температура +180 °C. Это означает, что при этой температуре состав не теряет своих адгезионных и механических свойств.
Если рабочая температура выше +180 °C, стандартные составы недопустимы: полимеризованная пленка начинает размягчаться, и соединение теряет прочность. Для таких условий нужны специализированные высокотемпературные составы, рассчитанные на +200 °C, +250 °C или выше. При температурах ниже −40 °C гибкость полимера может снизиться, хотя в большинстве промышленных применений этот предел не критичен.
При выборе также учитывайте тепловое расширение. Если диаметральный зазор на холоде составляет 0,10 мм, при нагреве до +100 °C он может измениться на несколько сотых миллиметра. Если это критично, консультируйтесь с техническими данными состава, где указан коэффициент теплового расширения.
Фиксация без шпонки: особенности применения анаэробных составов
Традиционная фиксация вала на ступице требует шпонки, штифта или клина.
Эти методы требуют дополнительного оборудования, увеличивают массу соединения и создают концентраторы напряжений в месте паза. Анаэробные фиксирующие составы позволяют отказаться от механической фиксации и использовать гладкие, без пазов, вал и ступицу.
При такой фиксации состав заполняет весь кольцевой зазор между валом и отверстием ступицы, создавая распределенную адгезию по всей поверхности контакта. Это означает, что осевые нагрузки, крутящий момент и изгибающие силы распределяются равномерно, а риск отслоения или срыва локализован в одной точке, а не в узком паза.
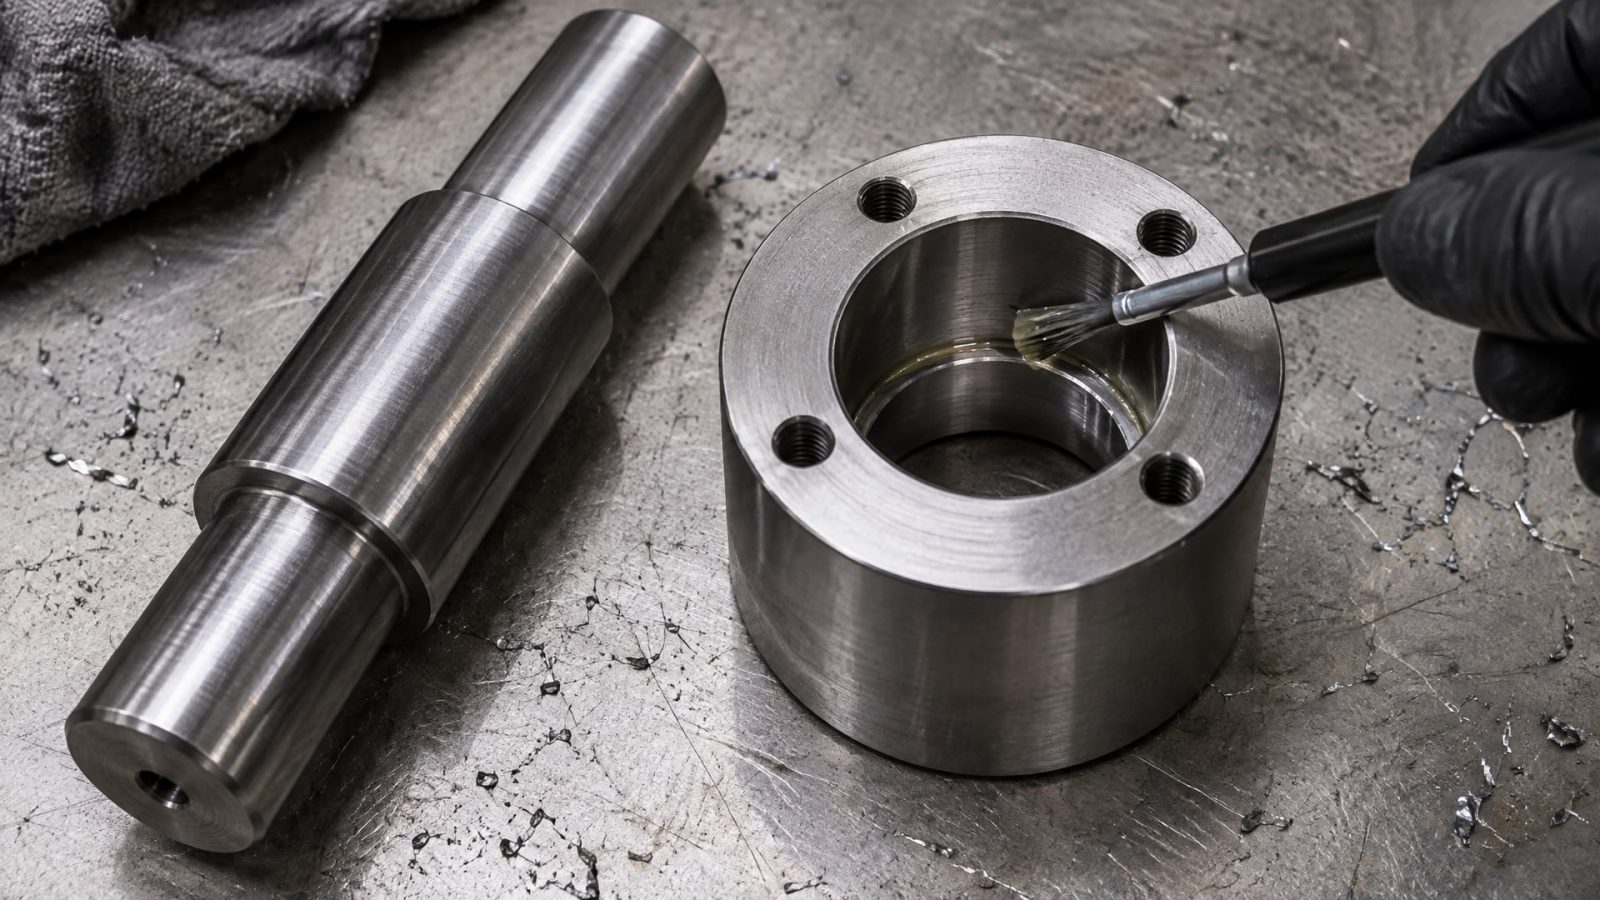
Для такого применения важна правильная подготовка. Вал и отверстие должны быть чистыми, сухими и обезжиренными. Затем состав наносится тонким слоем на поверхность вала (не на отверстие, чтобы избежать капель во время сборки), и детали собираются до начала схватывания. Для ускорения отверждения на пассивных металлах (нержавеющей стали, алюминии) может потребоваться активатор.
Подбор состава по нагрузке и условиям работы
Выбор состава по нагрузке строится на принципе: чем выше нагрузка, вибрация и удары, тем выше должна быть сдвиговая прочность состава.
Если посадка статическая (без колебаний нагрузки), среднепрочный состав обычно решает задачу. Если работа сопровождается вибрацией или повторяющимися ударами, переходите на высокопрочные retaining compounds.
Для подшипниковых посадок, втулок и валов без шпонки логика выбора одна и та же: измеряете зазор, проверяете температуру, оцениваете нагрузку и условия эксплуатации, затем подбираете состав по паспортным данным. Нет специальной категории для подшипников или отдельной для втулок - все определяет реальный размер зазора и условия работы.
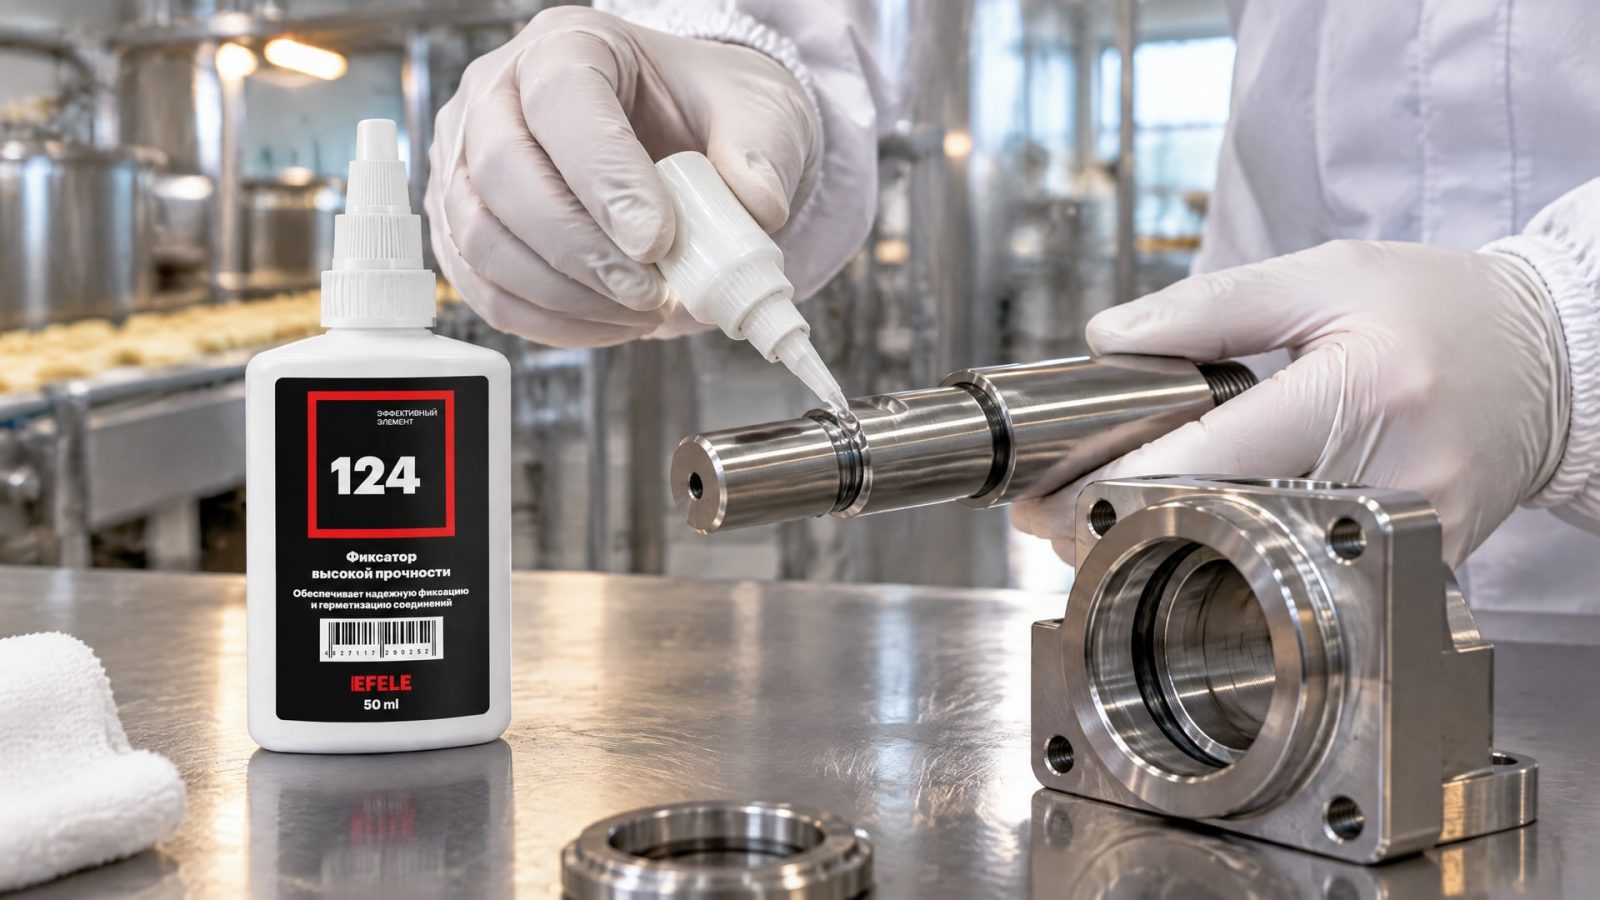
В случаях, когда требуется фиксация вал-втулочных соединений с зазором до 0,15 мм и есть контакт с пищевыми продуктами, подойдет EFELE 124 - состав, имеющий допуск на сухой контакт с пищей и гарантирующий надежную фиксацию в узком диапазоне зазоров без ущерба для санитарных требований.
Ударные нагрузки требуют особой внимательности. Если на посадку падает груз, срабатывает пресс или происходит динамический удар, обычный среднепрочный состав может оказаться недостаточным. В таких случаях рекомендуется выбирать состав с сдвиговой прочностью не менее 25–29 Н/мм², что гарантирует, что соединение не сработает при первом же ударе.
Монтаж и подготовка поверхностей
Успех фиксации вал-втулочного соединения на 70 % зависит от подготовки поверхностей.
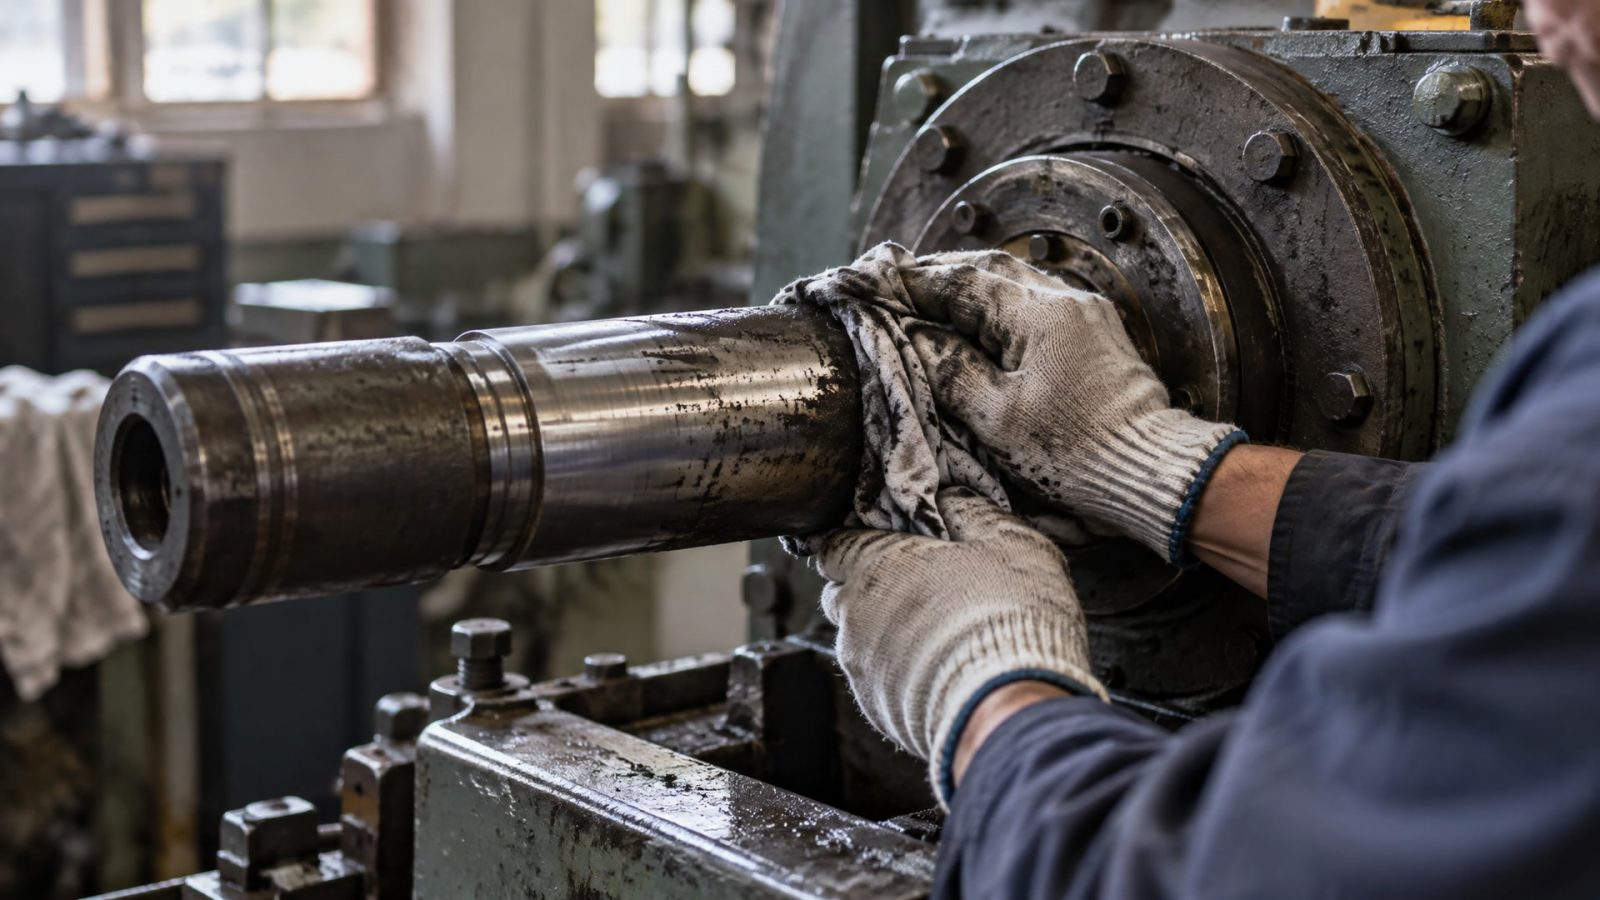
Любые загрязнения - пыль, окалина, остатки масла, металлические чипсы - образуют барьер между составом и металлом. Анаэробный полимер не может полностью смочить грязную поверхность, и адгезия падает. Результат: слабое соединение, которое может сработать под нагрузкой.
Процедура подготовки: - Очистьте вал и отверстие сухой щеткой или салфеткой от пыли и крупных частиц. - Используйте промышленный очиститель (спирт или специальный обезжириватель) для удаления масла и органических загрязнений. - Дайте поверхностям просохнуть полностью - влага замедляет полимеризацию. - Для пассивных металлов (нержавеющая сталь, анодированный алюминий) нанесите активатор/праймер - это ускорит отверждение и повысит прочность.
После подготовки нанесите состав тонким равномерным слоем на поверхность вала. Не нужно заливать состав в отверстие - при сборке он распределится по всему кольцевому зазору. Затем немедленно соберите детали и держите их неподвижно до достижения монтажной фиксации (обычно 4–5 минут). Во время схватывания детали не должны проворачиваться или смещаться.
После фиксации можно удалить излишки состава, вытекшие из зазора, но это некритично - высохший состав не повредит соединение. Полная прочность достигается через 24 часа, поэтому нагружайте соединение только после этого.
Быстроотверждаемые составы и практические сценарии
Быстроотверждаемые фиксирующие составы монтажные за 4–5 минут, что удобно на сборочных конвейерах, где темп производства высок.
Однако здесь есть нюанс: фиксация за 4 минуты не означает полную прочность за 4 минуты. Через 4 минуты соединение достаточно прочно держит форму (fixture time), но сдвиговая прочность продолжает возрастать в течение часов.
На практике это означает следующее: если нужно собрать узел и сразу передать его на следующий участок, быстроотверждаемый состав справляется отлично. Но если сразу же подвергнуть соединение высокой нагрузке (например, запустить оборудование на полной мощности), прочность может быть недостаточной. Оптимально: собрали, выдержали 10–20 минут при комнатной температуре, затем начали плавно нагружать, полную нагрузку давайте не ранее чем через 24 часа.
Для холодных цехов или открытых монтажных площадок, где температура падает ниже +10 °C, скорость отверждения замедляется. Если требуется ускорить фиксацию в таких условиях, используйте активатор.
Часто задаваемые вопросы
Можно ли использовать анаэробный фиксатор, если зазор больше паспортного максимума?
Нет. Если зазор превышает паспортный максимум состава, прочность и надежность соединения падают. Состав не заполнит весь объем, останутся пустоты, и соединение будет работать неустойчиво. Правильное решение - выбрать другой класс состава с большим диапазоном зазоров или пересчитать допуски детали.
Можно ли применить анаэробный фиксатор вместо шпонки на подшипниковой посадке?
Да, анаэробные фиксирующие составы специально разработаны для передачи нагрузок в цилиндрических соединениях валов, подшипников и ступиц. Они передают осевые и крутящие нагрузки без механической фиксации, при условии что зазор и прочность состава соответствуют требованиям.
Нужно ли применять активатор для обычной стали?
Для углеродистой и конструкционной стали активатор обычно не требуется - анаэробные составы полимеризуются активно на активных металлах. Для нержавеющей стали, алюминия или никелированных поверхностей активатор рекомендуется, чтобы ускорить отверждение и повысить финальную прочность.
Можно ли заново разобрать соединение с высокопрочным фиксатором?
Да, но потребуется нагрев. Высокопрочные составы обеспечивают невозможность случайного срыва, но при нагреве до +150…+200 °C полимер размягчается и соединение разбирается с приложением умеренного усилия. Низкопрочные и среднепрочные составы демонтируются с меньшим нагревом.
Чем отличается фиксирующий состав от герметизирующего?
Фиксирующие составы (retaining compounds) рассчитаны на передачу нагрузок в цилиндрических посадках; герметизирующие - на заполнение зазоров между трубками, портами и каналами для предотвращения утечек. Не смешивайте эти две категории: герметик в посадке вала не даст нужную прочность.
Заключение
Выбор анаэробного вал-втулочного фиксатора начинается с точного измерения диаметрального зазора между валом и отверстием. Этот параметр определяет, какой класс состава подойдет; превышение паспортного максимума зазора ведет к потере прочности, независимо от количества состава. Далее нужно оценить нагрузку (статическая, циклическая, ударная), температуру эксплуатации и состояние поверхностей. Для высоких нагрузок и вибрации выбирайте высокопрочные составы; для малых зазоров и мягких условий достаточно среднепрочных. Помните, что фиксация наступает за 4–5 минут, но полная прочность - через 24 часа. Чистота поверхностей, обезжиривание и при необходимости активатор критичны для успеха.
Ваш следующий шаг: измерьте реальный зазор вала и отверстия, запишите рабочую температуру и характер нагрузок, проверьте паспортные данные требуемого состава и убедитесь, что параметры совпадают. На практике это займет 10–15 минут и избавит вас от переделок и отказов оборудования.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте о пяти неожиданных применениях универсальной смазки в быту и на даче, которые помогут вам сэкономить время и деньги.
Выбирайте пищевые смазки для мойки, устойчивые к воде и химии. Узнайте, как отличить подходящий состав от просто маркированного H1.
Активатор анаэробного клея решает проблему медленной полимеризации при низких температурах и на неподготовленных поверхностях.