
Аналоги пищевых смазок H1: сравнение по цене и качеству
При выборе смазки для пищевого оборудования закупщики часто ищут экономичный аналог известному импортному продукту, не теряя в надежности и гигиеничности. Однако сравнивать пищевые смазки H1 только по цене или названию бренда - ошибка: правильный выбор зависит от паспортных характеристик, условий работы узла и подтверждения соответствия стандарту ISO 21469 или регистрации NSF H1. Статья разбирает, на какие критерии смотреть при оценке качества и стоимости, какие заблуждения мешают выбору, и как не попасть в ловушку дешевых аналогов, которые не гарантируют ни гигиеничность, ни ресурс оборудования.
Статья адресована техническим специалистам, инженерам и закупщикам, которые отвечают за надежность оборудования в пищевом производстве и хотят понять, действительно ли дорогой продукт лучше, и какие параметры решают больше всего.
Что такое H1 и почему сравнение аналогов начинается с определения
H1 в классификации NSF - это не характеристика прочности смазки и не показатель ее универсальности.
Это допуск для применения в зонах с вероятностью случайного, непреднамеренного контакта смазки с пищей. Допустимый уровень попадания определен в 10 ppm (миллиграмм на килограмм пищевого продукта).
Смазка получает статус H1, если ее состав целиком собран из разрешенных базовых масел, присадок и загустителей согласно FDA 21 CFR 178.3570. Это означает, что каждый компонент - от минерального масла до загустителя - прошел проверку на отсутствие токсичных примесей и соответствие гигиеническим требованиям.
Однако H1-регистрация не гарантирует, что смазка подойдет для конкретного узла вашего оборудования. Два разных продукта могут иметь одинаковый допуск H1, но различаться по:
вязкости базового масла (от 22 до 150 cSt);
типу загустителя (литиевые, сложные, полимочевинные системы);
температурному диапазону работы;
стойкости к вымыванию водой;
адгезии и защите от коррозии.
Таким образом, сравнение аналогов H1 по цене имеет смысл только после того, как вы определили, какие узлы нужно смазывать и при каких условиях они работают.
Критерии выбора пищевой смазки H1 вместо простого сравнения цены
Закупщик, который видит в интернете две смазки с надписью "food grade" и берет дешевле, рискует столкнуться с преждевременным износом подшипников, проблемами при аудитах или вторичным загрязнением продукции.
Вязкость и тип базового масла
Вязкость базового масла определяет, насколько тонкой пленкой смазка будет защищать детали. Для легконагруженных подшипников скольжения нужна жидкая смазка (вязкость 32–46 cSt), для редукторов и цепей - гуще (68–150 cSt). Импортный аналог и отечественная смазка могут иметь одинаковую регистрацию H1, но разную вязкость: дешевая версия часто использует более вязкое масло, что снижает теплоотвод и ускоряет старение.
Базовое масло в H1-продуктах - это либо белое минеральное масло, либо синтетика (PAO, PAG). Синтетические базы обеспечивают лучшую температурную стабильность и ресурс, но стоят дороже. При сравнении нужно проверить, на каком масле сделана каждая из сравниваемых смазок.
Тип загустителя и водостойкость
В пищевых условиях, особенно при регулярной мойке оборудования, критична стойкость смазки к вымыванию водой. Здесь тип загустителя играет главную роль.
| Загуститель | Преимущества | Ограничения |
|---|---|---|
| Литиевая комплексная | Хорошая водостойкость, доступная цена | Не переносит высокие температуры выше 80 °C |
| Кальциевая комплексная | Отличная стойкость к воде и вымыванию | Более жидкая консистенция, требует более частой переподсмазки |
| Алюминиевая комплексная | Стабильность при 100–110 °C, водостойкость | Выше по цене, реже встречается в H1-варианте |
| Полимочевинная | Температурный диапазон до 140 °C, отличные адгезивные свойства | Самая дорогая категория, часто требует специальной совместимости |
Дешевый аналог нередко использует простую литиевую смазку без комплексирования - она кажется пригодной для H1, но при первом же контакте с водой начинает вымываться из узла, оставляя детали без защиты.
Температурный диапазон и точка каплепадения
Каждая смазка имеет верхний и нижний температурные пределы работы. Верхний определяется точкой каплепадения - температурой, при которой смазка теряет структуру и начинает вытекать. Для пищевого оборудования в зоне готовки это может быть критично: даже стандартная плита создает локальный нагрев до 80–100 °C вокруг редуктора.
Сравнивая два H1-продукта, всегда смотрите в паспорт на точку каплепадения и рабочий диапазон. Дешевая смазка часто имеет точку каплепадения 180 °C, а дорогая -220 °C. На практике это означает, что первая начнет размягчаться уже при 70 °C, вторая сохранит структуру до 90–100 °C.
Адгезия и защита от коррозии
В условиях пищевого производства элементы оборудования часто контактируют с кислотными остатками продуктов, щелочными моющими средствами и влагой. Адгезия смазки (прилипание к поверхности) определяет, насколько долго она останется на деталях после мойки.
Высокая адгезия - это не липкость и не вязкость, а сила, с которой молекулы смазки притягиваются к металлической или пластиковой поверхности. Хорошая адгезия особенно важна для подшипников, которые откроют при мойке водой под давлением. Производители часто не указывают этот параметр на этикетке, но его легко найти в техническом паспорте (TDS) в виде теста по стандарту ASTM D4170 или аналогичному.
Сравнение H1 и H2: почему нельзя просто выбрать дешевле
Ошибка многих закупщиков - путать H1 и H2 классы, думая, что это уровни качества.
На самом деле это две разные категории применения.
H1 - для зон с возможным случайным контактом с пищей (например, край конвейерной ленты, внешние подшипники редуктора, которые могут брызнуть смазкой).
H2 - для зон, где контакт с пищей исключен технически (например, редуктор в герметичном корпусе, направляющие под защитным кожухом, смазочные системы в закрытых трубопроводах). H2-смазки не подлежат регистрации NSF и не нуждаются в дорогом согласовании с пищевыми допусками.
Цена H2 часто на 30–50 % ниже, чем H1 той же марки - просто потому, что не требуется проверка состава и регистрация. Соблазн взять H2 на все оборудование огромен, но это риск: если инспектор найдет H2-смазку в зоне с возможным контактом, это - нарушение GMP.
Кроме того, даже если сейчас узел закрыт, при ремонте или переконфигурации оборудования может открыться, и H2-смазка останется неправильным выбором. Лучше придерживаться правила: где есть хоть малейший риск контакта, там H1.
EFELE MG-202: практический пример выбора универсальной H1-смазки
При сравнении универсальных H1-смазок для подшипников, направляющих и редукторов встречаются продукты с очень разными параметрами при одинаковой цене.
Литиевая комплексная смазка на белом минеральном масле с точкой каплепадения 180 °C стоит значительно дешевле, чем та же смазка с точкой каплепадения 220 °C, но в условиях пищевого цеха с температурой 60–80 °C первая вариант начнет размягчаться уже через год-два интенсивной эксплуатации.
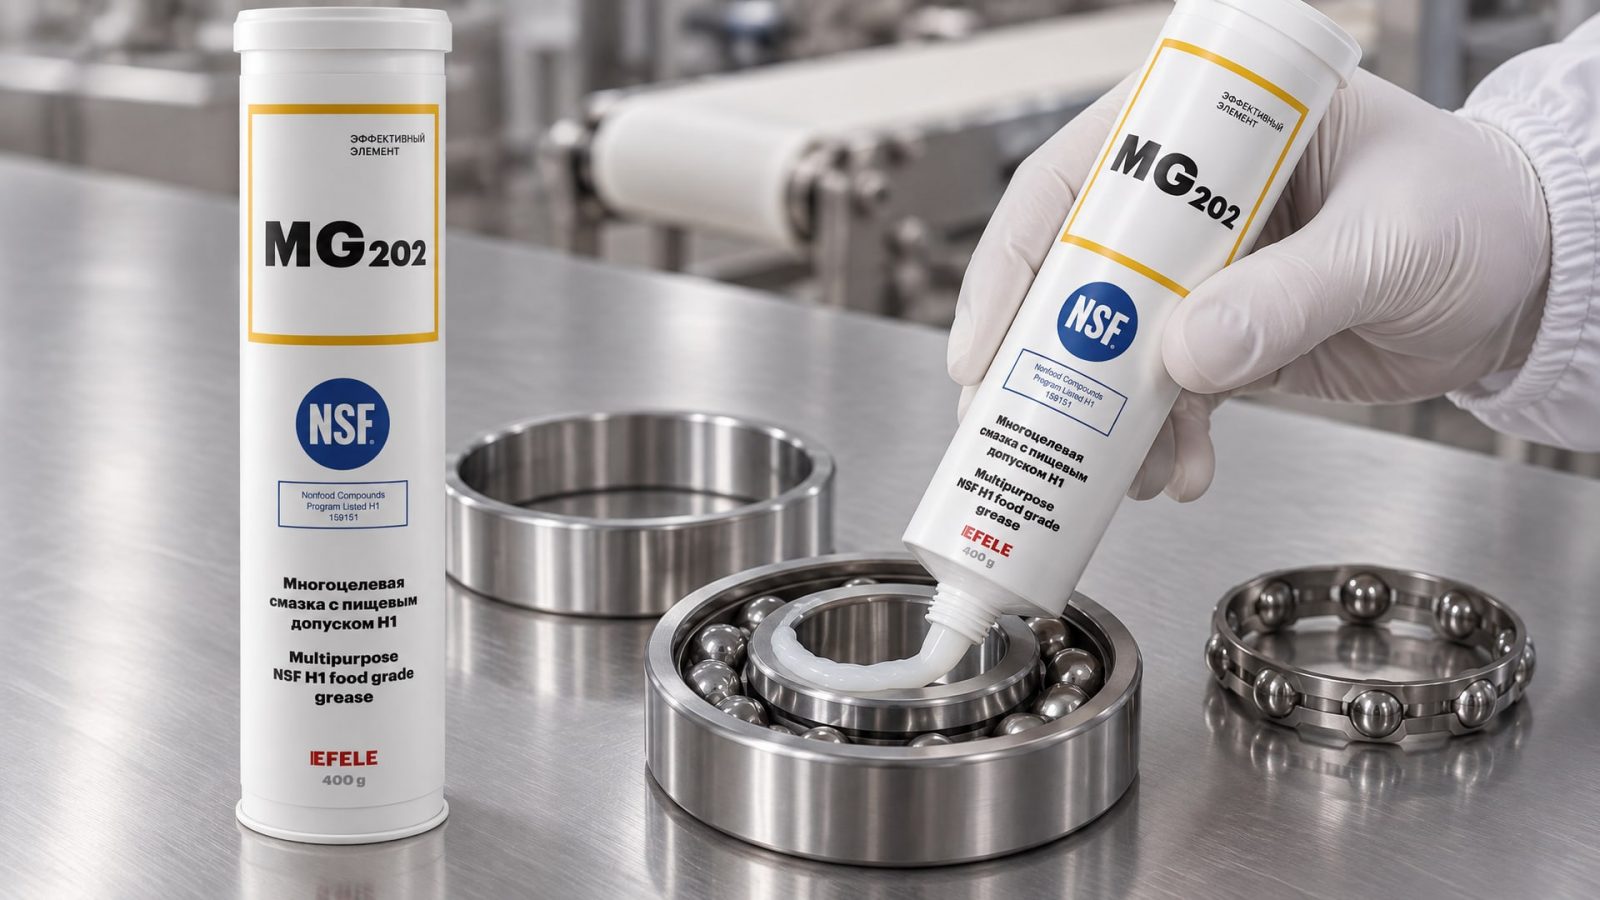
EFELE MG-202 демонстрирует оптимальное соотношение цены и качества для подшипников и направляющих благодаря комплексному литиевому загустителю на базе белого минерального масла, который держит структуру до 220 °C и обеспечивает водостойкость при стандартной мойке. Это позволяет использовать одну смазку для большинства узлов оборудования вместо переходов между тремя-четырьмя сортами, что снижает логистику и риск ошибок при переподсмазке.
Водостойкость и стойкость к вымыванию: сравнение в реальных условиях мойки
В пищевых цехах оборудование регулярно моют водой, часто под давлением.
Смазка должна не вымываться из узла полностью и не "прогоркать" (окисляться) при контакте с влагой.
Есть несколько признаков неправильно выбранной смазки, которые видны через 1–3 месяца:
подшипник начинает издавать скрипящие звуки или шумит;
смазка вытекает из корпуса после мойки, оставляя сухое место;
на месте смазки появляется эмульсия или отслоение масла;
температура подшипника растет без видимой причины.
Все это признаки, что смазка не подходит для условий влажности или неправильно выбран интервал переподсмазки.
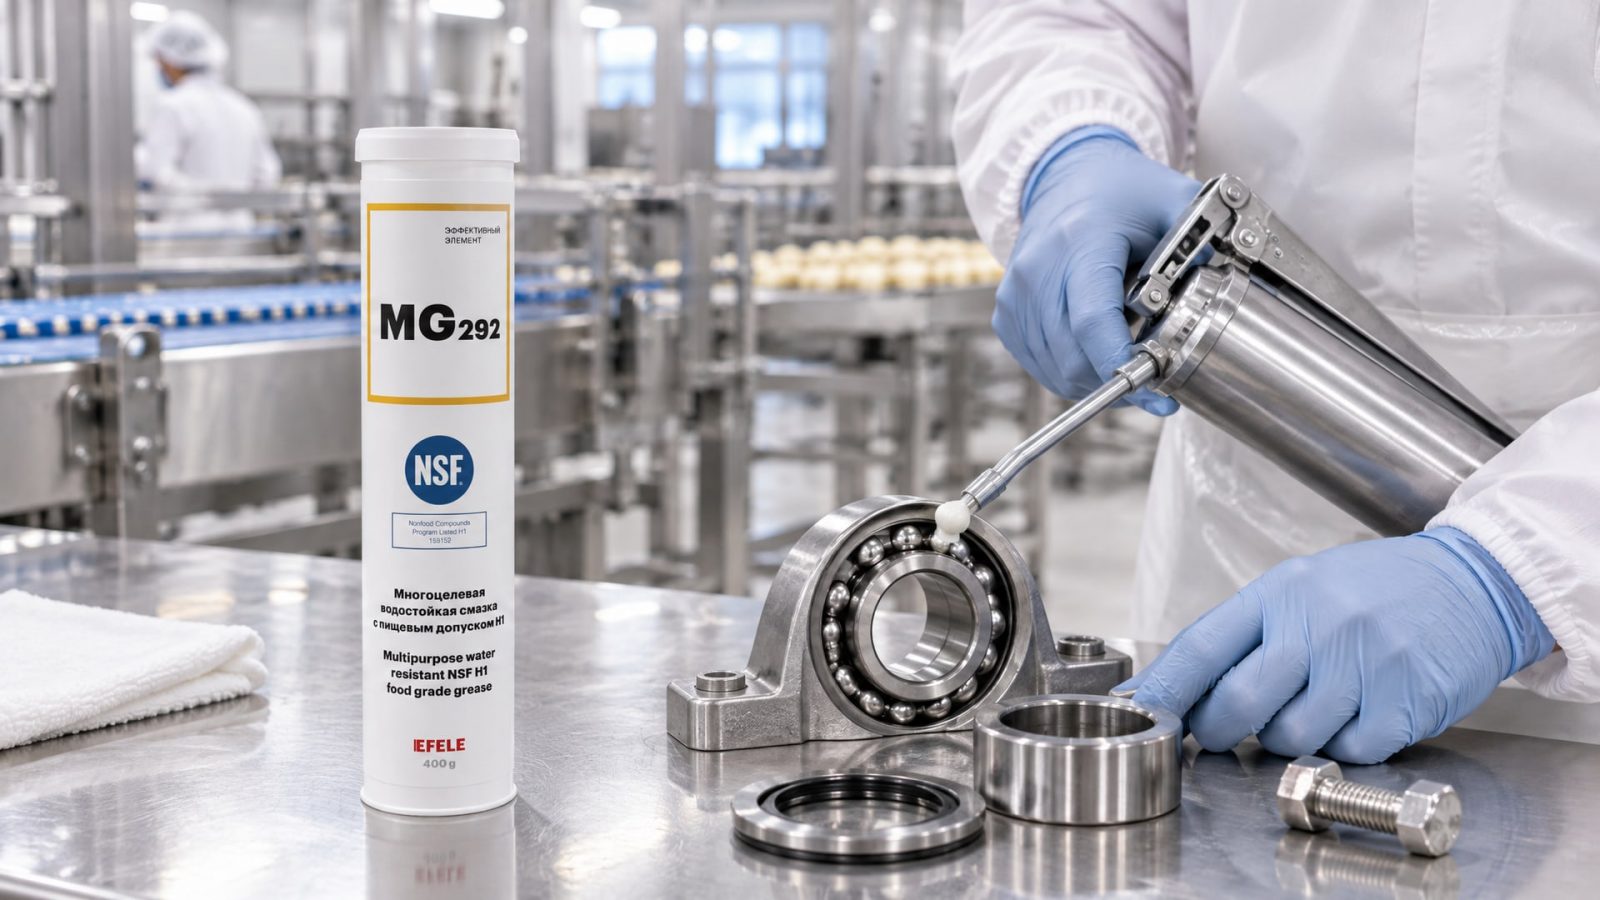
Для высоконагруженных узлов, где требуется водостойкость, EFELE MG-292 выделяется как специализированная пищевая смазка H1 с кальциевым комплексным загустителем. Такие смазки держат структуру даже при постоянном контакте с водой и щелочными моющими средствами, что критично для мешалок, цепных передач и подшипников в зонах мойки.
Таблица сравнения типичных H1-смазок по основным параметрам
| Параметр | Литиевая базовая | Литиевая комплексная | Кальциевая комплексная | Полимочевинная синтетическая |
|---|---|---|---|---|
| Цена за 1 кг | 200–300 руб. | 350–550 руб. | 450–700 руб. | 900–1500 руб. |
| Точка каплепадения | 180 °C | 220 °C | 210 °C | 260+ °C |
| Водостойкость | удовлетворительная | хорошая | отличная | отличная |
| Вымывание при мойке под давлением | быстрое | среднее | медленное | минимальное |
| Интервал переподсмазки | 1–2 месяца | 2–4 месяца | 4–6 месяцев | 6–12 месяцев |
| Применение | универсальные узлы, низкие нагрузки | большинство узлов в пищевых цехах | цепи, редукторы, зоны мойки | высокотемпературные узлы, пекарни |
| Совместимость с полимерами | хорошая | хорошая | хорошая | требует проверки |
Таблица показывает, что дешевая смазка не всегда плохая - для подшипников подъемника или направляющих конвейера литиевой комплексной смазки часто достаточно. Но для цепи редуктора мешалки кальциевая комплексная потребуется по условиям водостойкости, а переплачивать за полимочевину в таком случае нет смысла.
Критерии выбора аналога: на что смотреть в паспорте
Когда на рынке найдется несколько предложений H1-смазок в ценовом диапазоне, который подходит бюджету, возьмите паспорта (TDS) и выполните эту сверку:
Шаг 1: проверить регистрацию NSF H1 или сертификацию ISO 21469
В паспорте должна быть четкая ссылка на то, что смазка зарегистрирована в NSF или имеет сертификат ISO 21469. Просто слово "пищевая" в названии - не доказательство.
Шаг 2: сопоставить вязкость базового масла с вашим узлом
Для подшипников и направляющих нужна вязкость 32–46 cSt, для редукторов -68–100 cSt. Ищите в паспорте значение "Viscosity at 40 °C" или "Kinematic viscosity 40 °C". Если это не указано, запросите у поставщика.
Шаг 3: проверить тип загустителя
Это должно быть явно написано: "Lithium Complex", "Calcium Complex", "Polyurea" и т.п. Если просто "Lithium Soap" или "Lithium Stearate" - это базовая литиевая смазка, возможно, не подходящая для влажных условий.
Шаг 4: убедиться в точке каплепадения и рабочем диапазоне
Точка каплепадения должна быть минимум на 40–50 °C выше максимальной температуры узла. Рабочий диапазон (например, -10…+90 °C) говорит, при каких условиях смазка сохраняет свойства.
Шаг 5: проверить тест на водостойкость (если оборудование моется)
Ищите значение по тесту ASTM D4170 или "Water Resistance" в паспорте. Хорошая водостойкая смазка должна выдерживать длительный контакт с водой без расслоения.
Шаг 6: сверить совместимость с уплотнениями
Если в оборудовании стоят полиуретановые или фторопластовые уплотнители, убедитесь, что смазка совместима. В паспорте должна быть таблица совместимости или рекомендация. Некоторые синтетические смазки разбухают уплотнители.
EFELE MG-292 и высоконагруженные узлы: когда цена отступает перед надежностью
Редукторы и цепные передачи в пищевом производстве часто работают при нагрузке, которую легко недооценить.
Недостаточная вязкость масла и неправильный тип загустителя приводят к износу быстрее, чем при работе в сухих условиях.
EFELE MG-292 разработана для именно таких узлов: кальциевый комплексный загуститель на синтетической основе обеспечивает эффективную смазку зубчатых пар и цепей даже при постоянном контакте с водой. Интервал между переподсмазками удлиняется благодаря хорошей адгезии, что снижает общую стоимость владения оборудованием, несмотря на более высокую цену килограмма.
Когда вы сравниваете два аналога и один из них дешевле на 200 рублей за килограмм, но требует переподсмазки вдвое чаще, выигрывает более дорогой вариант - за год вы потратите на рабочую силу и потерю времени на обслуживание больше, чем сэкономили на материале.
Стойкость к агрессивным средам: не все H1-смазки одинаковы
Для некоторых участков пищевого производства (например, линии нарезки, участки с лимонной кислотой, мясные цеха, молокозаводы) требуется повышенная стойкость смазки к кислотам и щелочам.
H1-допуск это не регулирует - он касается только гигиеничности состава.
Смазка может быть зарегистрирована H1, но неустойчива к окислению в кислотной среде. В паспорте ищите результаты теста ASTM D2619 (стойкость к окислению при 99 °C) и значение "Acid number" в начальном состоянии и после теста.
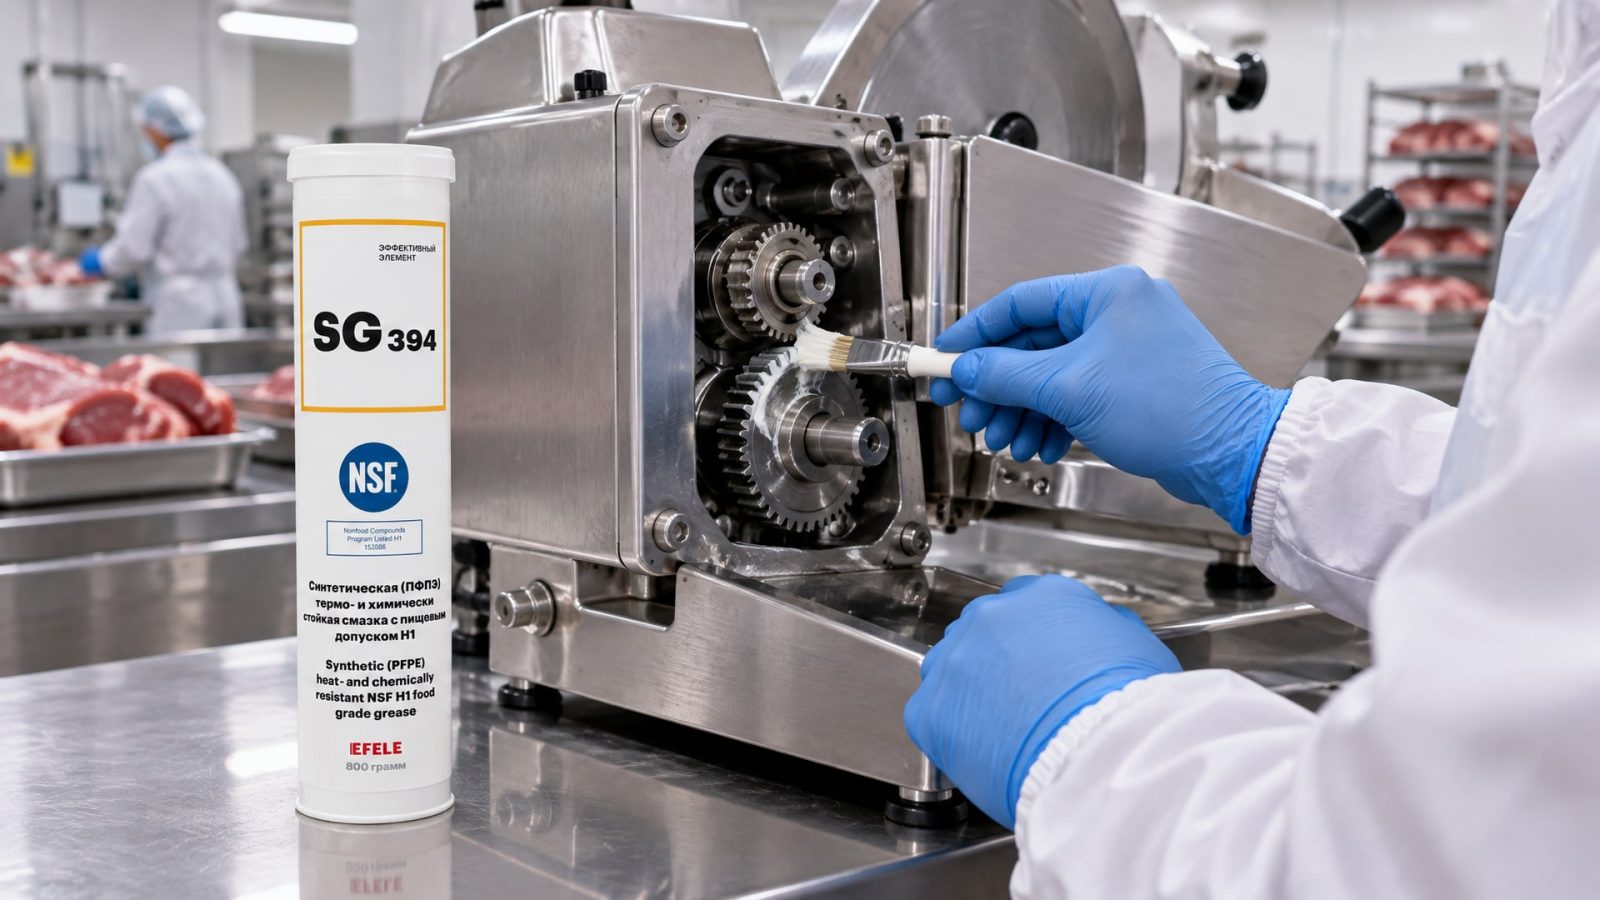
Для условий высоких температур и агрессивных сред, EFELE SG-394 выделяется как термо- и химстойкая пищевая смазка H1. Полимочевинный загуститель на синтетической основе PAO обеспечивает стойкость к окислению, а специальные присадки защищают от воздействия кислот и щелочных моющих средств. Это узкоспециализированный продукт, и для стандартных узлов он будет избыточным, но для пекарен и участков, где оборудование мойется горячей щелочной водой, это необходимость.
Частые ошибки при сравнении и выборе аналогов
"Если написано NSF H1, значит все хорошо"
Неверно. H1 означает только, что состав гигиеничен и разрешен для случайного контакта с пищей. Это не говорит о защите от износа, водостойкости, температурной стабильности или ресурсе. Две смазки с одинаковой регистрацией H1 могут работать совершенно по-разному в одном и том же узле.
"Проверю цену в интернете и возьму дешевле"
Цена часто коррелирует с географией, объемом закупки и логистикой, а не с качеством. Дешевая смазка может быть хорошей, если вы правильно определили, для какого узла она нужна. Но если вы покупаете "универсальную дешевую H1" для всех узлов сразу, вероятность ошибки растет.
"Одна смазка закроет все оборудование"
Редко. Конвейерная лента, редуктор, подшипники шпинделя и мешалка работают при очень разных условиях. Универсальная смазка - компромисс, и для каждого узла потеря будет в чем-то своя: для конвейера она может быть слишком жесткой, для редуктора - недостаточно адгезивной, для мешалки - неустойчивой к кислоте.
"Импортное = качественнее"
Не всегда. Отечественные производители, которые работают по аналогичным стандартам ISO 21469 и имеют NSF H1-регистрацию, могут предложить смазку равного или лучшего качества при разумной цене. Выбор должен быть на основе паспортных данных, а не на национальности производителя.
"H1 и ISO 21469 - одно и то же"
Неверно. H1 - это класс применения NSF. ISO 21469 - это международный стандарт гигиенических требований к производству и применению смазок. H1-смазка не всегда сертифицирована по ISO 21469, и наоборот. ISO 21469 рассматривается как более строгий уровень подтверждения, и если у вас есть требования аудиторов, лучше искать продукты с обоими сертификатами.
Часто задаваемые вопросы
Какая разница между H1 и H2, и можно ли использовать H2-смазку, чтобы сэкономить?
H1 - для зон с возможным случайным контактом с пищей. H2 - для закрытых систем, где контакт исключен. Дешевая H2 не проходит пищевую регистрацию и при аудите будет нарушением. Используйте H2 только в тех местах, где это технически гарантировано, иначе рискуете и репутацией, и здоровьем потребителя.
На что смотреть в паспорте, чтобы выбрать между двумя H1-смазками?
Первое - регистрация NSF H1 или сертификат ISO 21469. Второе - вязкость базового масла (для вашего типа узла). Третье - тип загустителя и точка каплепадения. Четвертое - водостойкость, если оборудование моется. Пятое - совместимость с материалами уплотнений. Цена решает только после того, как три-четыре параметра совпадают.
Почему дешевая H1-смазка вымывается при мойке, а дорогая нет?
Потому что дешевая часто использует базовую литиевую смазку без комплексирования: ее молекулы легко вымываются водой. Дорогая использует кальциевые или алюминиевые комплексные загустители, молекулы которых гораздо крепче держатся на металле. Дополнительно дорогие смазки содержат водоотталкивающие присадки.
Смазка H1 - это значит, что ее безопасно есть?
Нет. H1 означает только, что при случайном попадании в пищу до 10 ppm она не опасна. Это не пищевая добавка и намеренно есть ее нельзя. H1 - это смазка для оборудования в пищевом производстве, а не продукт для потребления.
Как часто нужно переподсмазывать H1-смазку и зависит ли это от типа смазки?
Интервал зависит от типа узла, условий (сухо или влажно), температуры и типа смазки. Литиевая комплексная обычно требует переподсмазки каждые 2–4 месяца. Кальциевая комплексная -4–6 месяцев. Полимочевинная -6–12 месяцев. В паспорте должна быть рекомендация от производителя.
Заключение
Сравнение аналогов пищевых смазок H1 по цене и качеству - это не выбор между дорогим и дешевым, а выбор между правильным и неправильным для каждого конкретного узла и условий работы. Регистрация NSF H1 или сертификат ISO 21469 - это пропуск в класс, но не гарантия, что смазка подойдет именно вам. Всегда сверяйте паспортные данные: вязкость базового масла, тип загустителя, точку каплепадения, водостойкость и совместимость с уплотнениями.
Начните с правильного определения точек смазки и условий их работы, выпишите требования (нагрузка, температура, контакт с водой, тип узла), затем отсейте предложения по критериям паспорта. На этом этапе цена отступит на второй план, и вы увидите, что действительно экономичный выбор - это не килограмм смазки, а ресурс оборудования и надежность его работы на протяжении года.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, какая смазка для личинок замков защитит дверь от замерзания зимой и обеспечит бесперебойную работу механизма.
Узнайте, как выбрать анаэробный герметик для фланцев, когда герметик вместо прокладки эффективнее и как избежать ошибок при его использовании.
Узнайте, как правильно организовать обслуживание системы СОЖ для предотвращения срыва эмульсии и продления срока службы жидкости.